
Твердая смазка для стали и деталей с натягом: как подобрать материал
Для деталей с натягом и узлов с риском фреттинга выбирают твердосмазочное покрытие или смазку с твердыми добавками, если жидкий материал не удерживается в зоне контакта. Но одного признака «твердая» недостаточно: учитывают режим трения, конструкцию узла, способ нанесения и требования к посадке. Для капризных марок стали выбор дополнительно сверяют с совместимостью материала и конкретного узла.
Статья поможет инженерам и закупщикам различать твердые смазки, твердые пластичные смазки и покрытия, оценивать консистенцию по NLGI и контролировать толщину слоя на прессовых посадках. Отдельно разберем, когда уместны графит и дисульфид молибдена, а когда твердые компоненты могут навредить.
Твердые смазки: виды и различия
Термин «твердая смазка» используют для нескольких материалов.
К твердым смазкам относят твердые антифрикционные вещества, например дисульфид молибдена (MoS₂) и графит. Они помогают в режимах граничного или сухого контакта, при высоких нагрузках и фреттинге, когда полноценный масляный клин не формируется.
Отдельная категория - пластичные смазки с твердыми добавками. Это не твердые тела, а смазочные материалы на основе жидкости и загустителя, в которые могут вводить твердые компоненты. Их консистенцию описывают классом NLGI. Поэтому выражения «твердая пластичная смазка» и «твердая смазка» не всегда обозначают один и тот же материал.
Третий вариант - твердосмазочное покрытие. Его наносят на поверхность детали, после чего покрытие отверждается. Для соединений с натягом такой подход рассматривают, когда нужно снизить риск фреттинга, а обычная жидкая смазка не удерживается в зоне контакта. При выборе важно учитывать не только свойства покрытия, но и геометрию посадочных поверхностей.
| Вид материала | Где рассматривают применение | Что учитывать |
|---|---|---|
| Твердая смазка, например MoS₂ или графит | Граничное трение, микроперемещения, риск фреттинга | Совместимость с режимом трения и узлом |
| Пластичная смазка с твердыми добавками | Узлы, где требуется пластичный материал с твердыми компонентами | Консистенцию, подачу, температуру и конструкцию |
| Твердосмазочное покрытие | Детали с натягом и посадочные поверхности | Толщину, равномерность слоя и сохранение посадочного допуска |
Такое разделение помогает не сводить подбор к одному признаку - наличию графита или высокой консистенции. Сначала определяют, где именно возникает трение и как материал будет попадать в контакт. Затем проверяют, не мешает ли выбранная форма смазки работе узла.
Смазка для стали и деталей с натягом
Для стали с нестандартными требованиями нет универсального состава, подходящего для любого соединения.
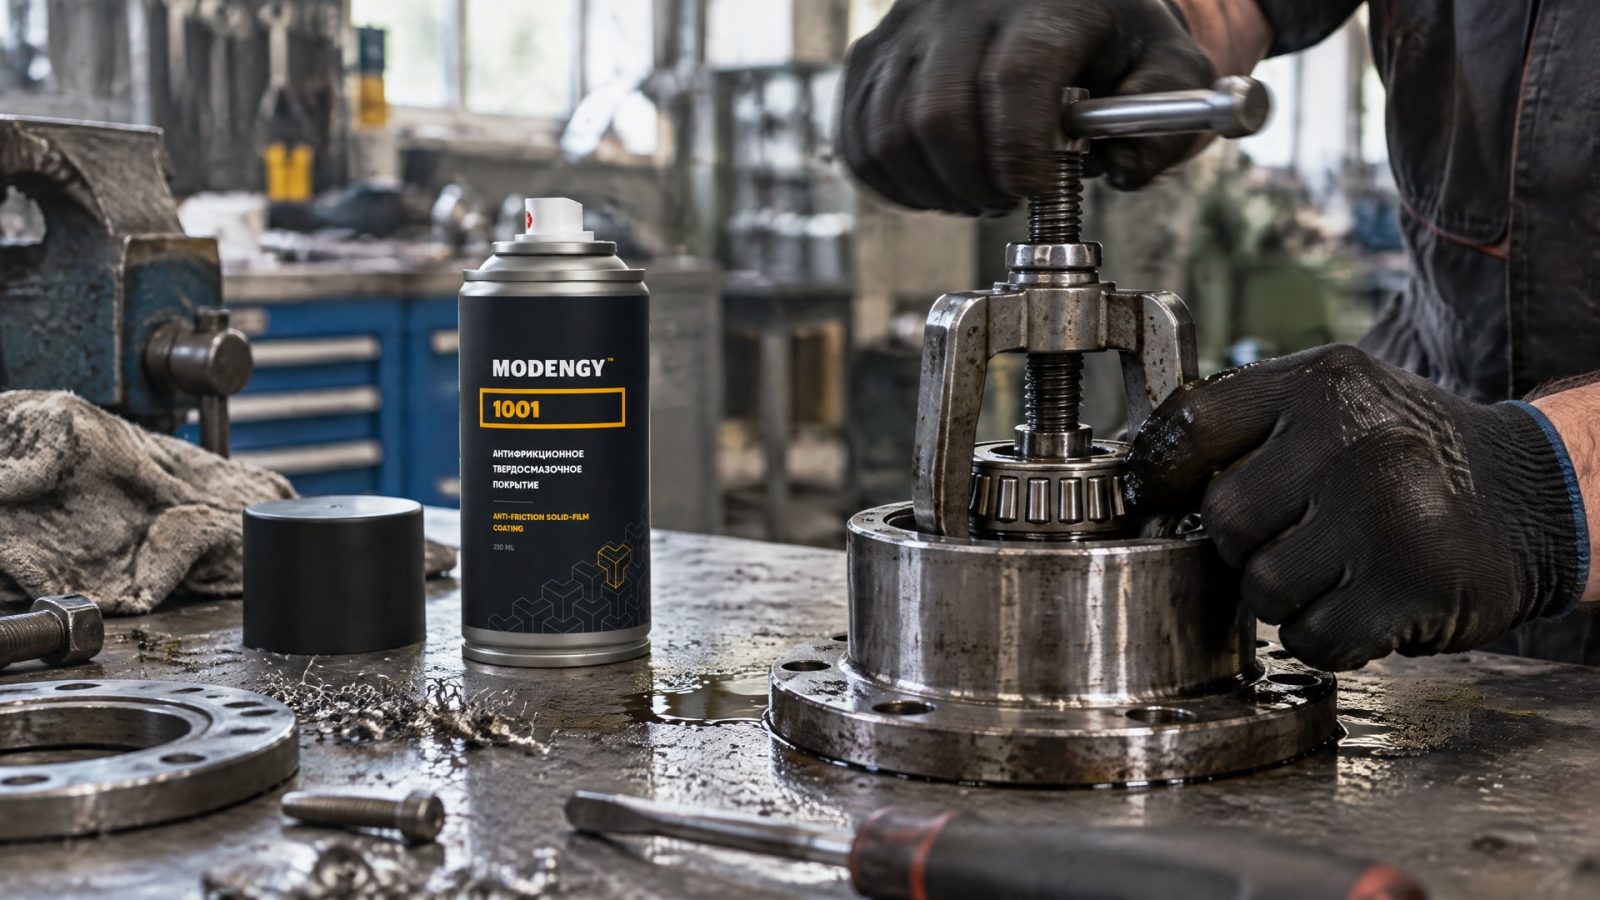
При подборе учитывают режим контакта, вероятность микроперемещений и способность материала оставаться в зоне трения. Для деталей с натягом принципиальны также посадочный допуск и геометрия поверхности после нанесения покрытия.
Когда узел испытывает фреттинг, твердые смазочные компоненты или покрытие могут оказаться уместнее жидкого материала. При этом графит и MoS₂ не следует считать универсальным решением для любой стали: выбор зависит от условий трения, требований к чистоте поверхности и совместимости с узлом. Если в соединении преобладают качение или высокие скорости, твердые добавки могут быть нежелательны.
Для деталей с натягом важна и компенсация изменения зазора после запрессовки. Расчет посадки должен учитывать максимальный натяг, а нанесение покрытия - сохранять требуемую геометрию. Поэтому до выбора материала сопоставляют параметры посадки, ожидаемую толщину слоя и способ сборки.
При потере жидкой смазки из зоны контакта и появлении фреттинга на практике рассматривают покрытия, которые формируют твердый смазочный слой на поверхности. В этой задаче MODENGY 1001 отверждается при комнатной температуре и предназначено для деталей, которым требуется защита в широком диапазоне рабочих температур. Выбор такого решения все равно увязывают с конкретной посадкой: покрытие не должно нарушать сборочный допуск.
Как выбрать твердые пластичные смазки по классу NLGI
NLGI классифицирует консистенцию пластичной смазки.
Метод основан на рабочей пенетрации по ASTM D217 и ISO 2137. Шкала охватывает классы от 000 до 6: чем выше номер, тем смазка тверже. Это не показатель вязкости базового масла и не самостоятельная оценка пригодности состава для конкретного узла.
В таблице приведены диапазоны рабочей пенетрации из сводных данных по классам NLGI. Они помогают сопоставить консистенцию, но не заменяют проверку требований к подаче и конструкции узла.
| Класс NLGI | Рабочая пенетрация |
|---|---|
| 0 | 385-355 |
| 1 | 340-310 |
| 2 | 295-265 |
| 3 | 250-220 |
| 4 | 205-175 |
| 5 | 160-130 |
| 6 | 115-85 |
Для более мягких классов 0-1 характерна текучая консистенция, а классы 3-6 относятся к более жестким. Однако правило «чем тверже, тем лучше» неверно. Жесткий материал может оказаться неподходящим для способа подачи, температуры или герметизации узла. При выборе также сверяются с требованиями к удержанию смазки и ее поступлению в контакт.
Если рассматривается шприц для твердой смазки, сначала проверяют, рассчитаны ли материал и система подачи на такую консистенцию. Название инструмента само по себе не подтверждает совместимость с продуктом. По той же причине карандаш твердой смазки и пластичная смазка в картридже не должны восприниматься как взаимозаменяемые форматы: решение определяют условия нанесения и конструкция узла.
Толщина твердосмазочного покрытия и отверждение
Для соединений с натягом ориентир толщины 10-15 мкм может быть достаточным для защиты от фреттинга.
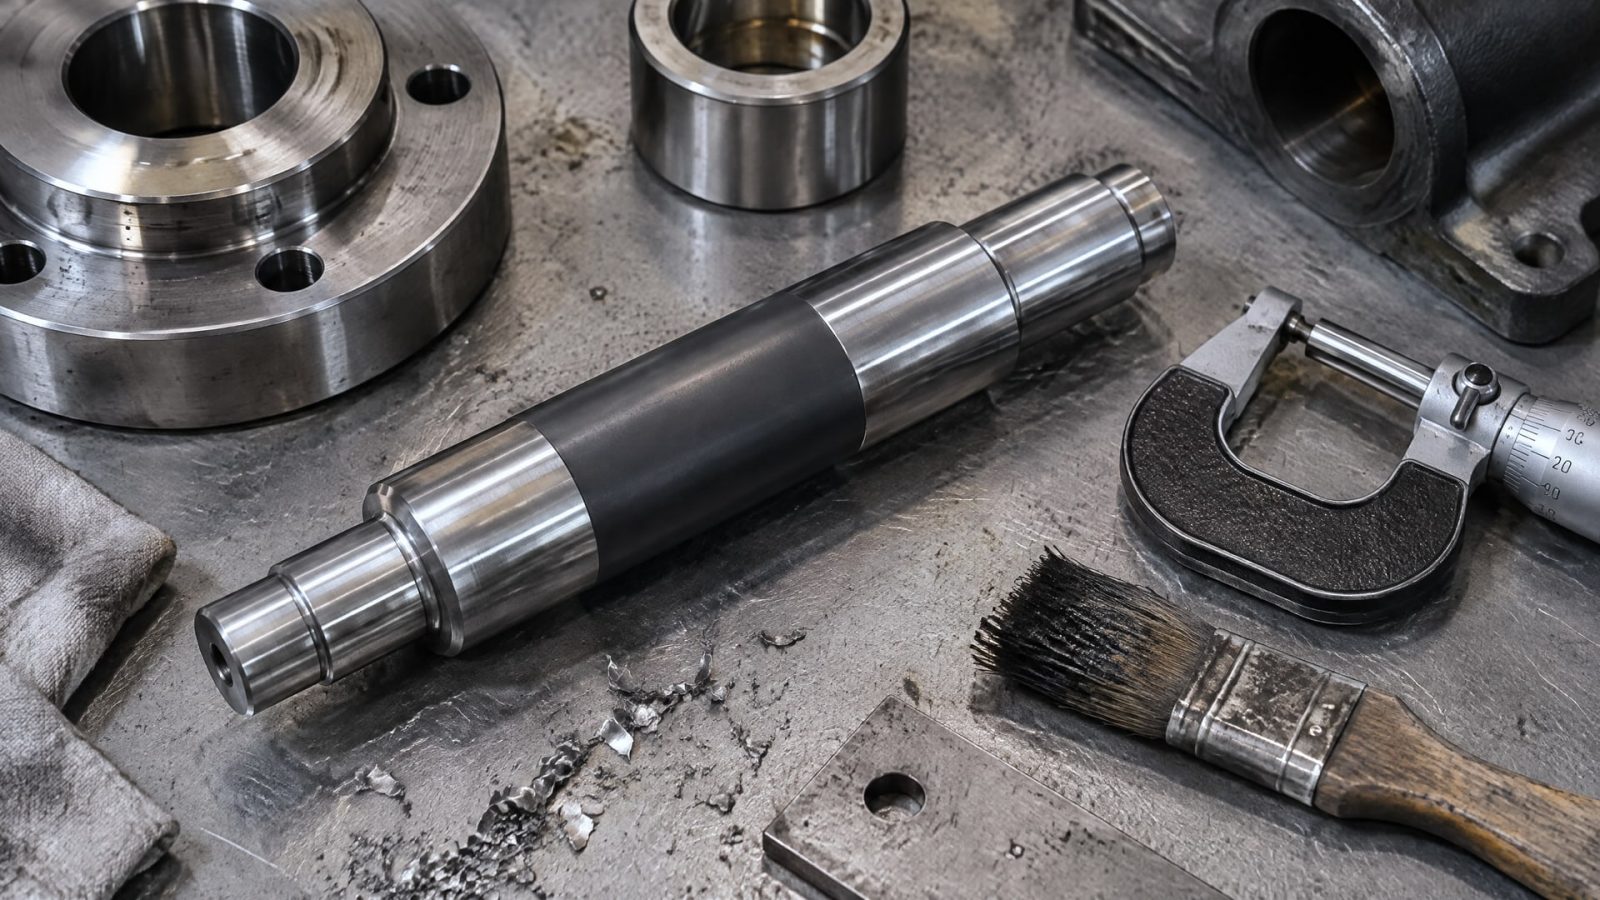
Если требуется более длительная антикоррозионная или антифрикционная защита, в материалах по покрытиям приводится диапазон 20-25 мкм. Слой свыше 30-40 мкм может помешать посадке, поэтому увеличение толщины не означает автоматического повышения надежности.
Соблюдать нужно не только номинальную толщину, но и равномерность нанесения. Неравномерный слой на посадочной поверхности меняет геометрию контакта и способен повлиять на сборочный допуск. Для прессовой посадки это особенно важно: заранее сопоставляют толщину покрытия с расчетом натяга и закрытия зазора после запрессовки.
Контроль проводят после полного отверждения покрытия. Толщину измеряют минимум в трех точках на детали, затем усредняют результаты. Для контроля неметаллических неорганических покрытий на металле упоминаются ГОСТ 9.302-88 и сопоставление с ISO 1463. Результаты измерений оценивают вместе с требованиями к конкретной посадке, а не отдельно от них.
Если узел работает в условиях, где важны химическая стойкость, гидрофобность и широкий температурный диапазон, в линейке антифрикционных покрытий MODENGY есть составы на основе политетрафторэтилена (ПТФЭ). Выбор конкретного покрытия соотносят с требованиями узла и поверхности, а не только с общим названием стали.
Где графит и MoS₂ уместны, а где нет
Графит и дисульфид молибдена используют как твердые смазочные компоненты для тяжелых режимов, включая граничное трение и фреттинг.
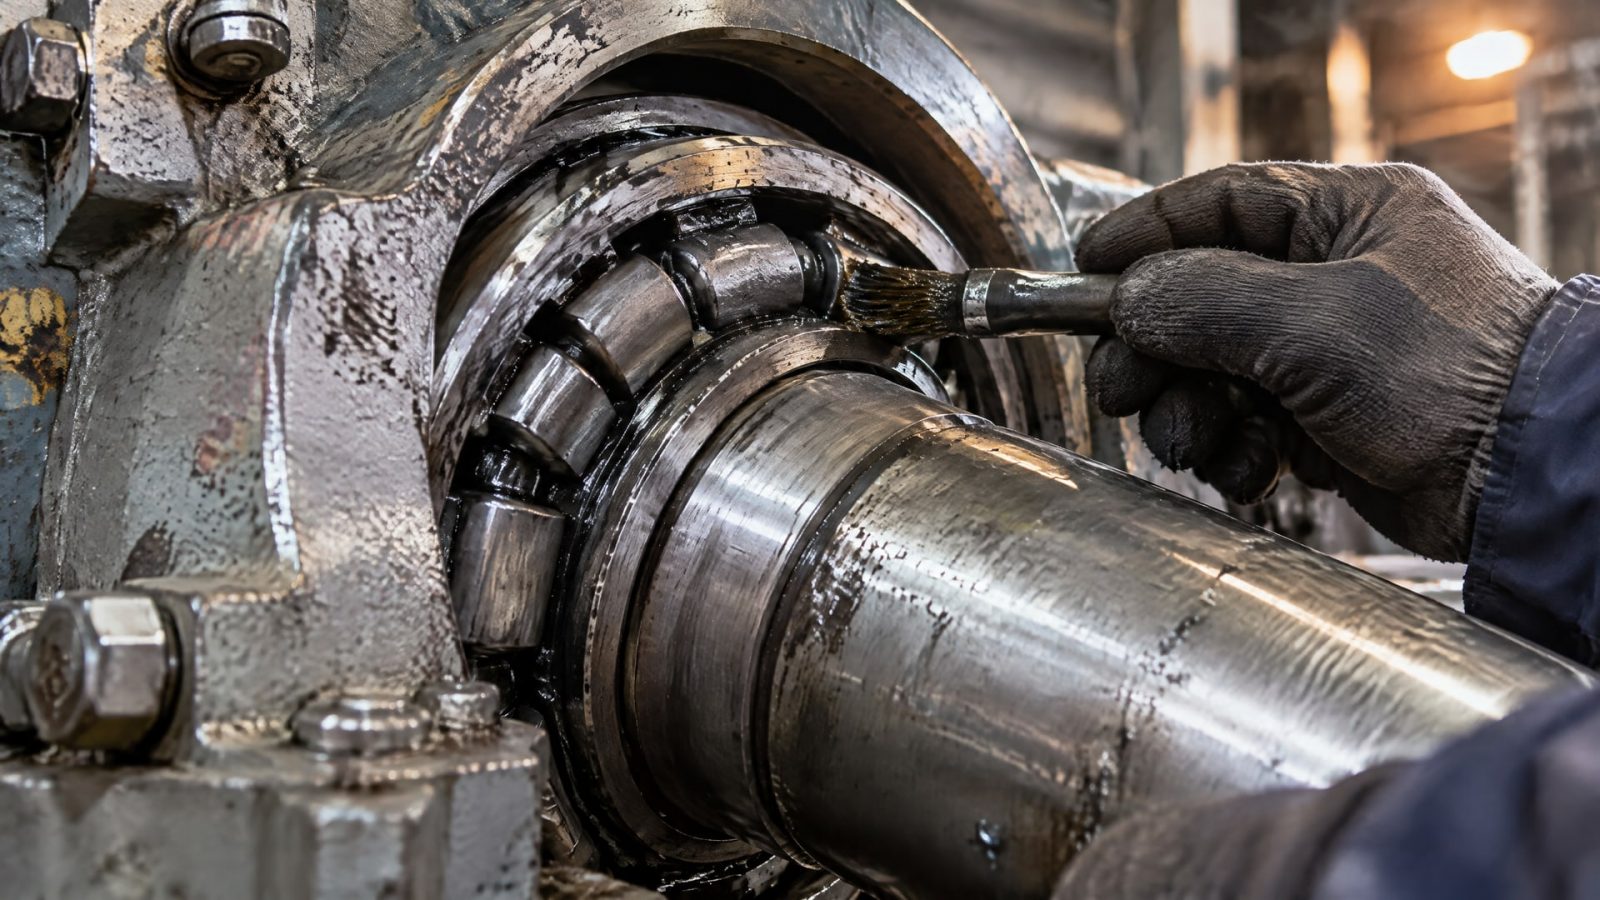
Их роль особенно заметна там, где нет полноценного масляного клина или контакт сопровождают микроперемещения. Однако само наличие твердой добавки не гарантирует пригодности для конкретной детали.
Твердые смазки не рекомендуют для подшипников качения: частицы могут повредить дорожки и тела качения. Они также могут быть нежелательны при высоких скоростях или полноценном качении. Поэтому перед выбором выясняют, какой режим преобладает в узле: скольжение, качение или микроперемещения в посадке.
Условия чистоты поверхности и совместимость с узлом тоже влияют на решение. Если применение графита или MoS₂ вызывает сомнения, сравнивают вариант с твердыми добавками и твердосмазочное покрытие, учитывая особенности контакта и способ нанесения. Для подшипника качения нельзя переносить рекомендацию, подходящую для прессовой посадки или граничного трения.
Как организовать подбор и нанесение
Последовательность подбора помогает отделить задачу смазывания от выбора удобного формата.
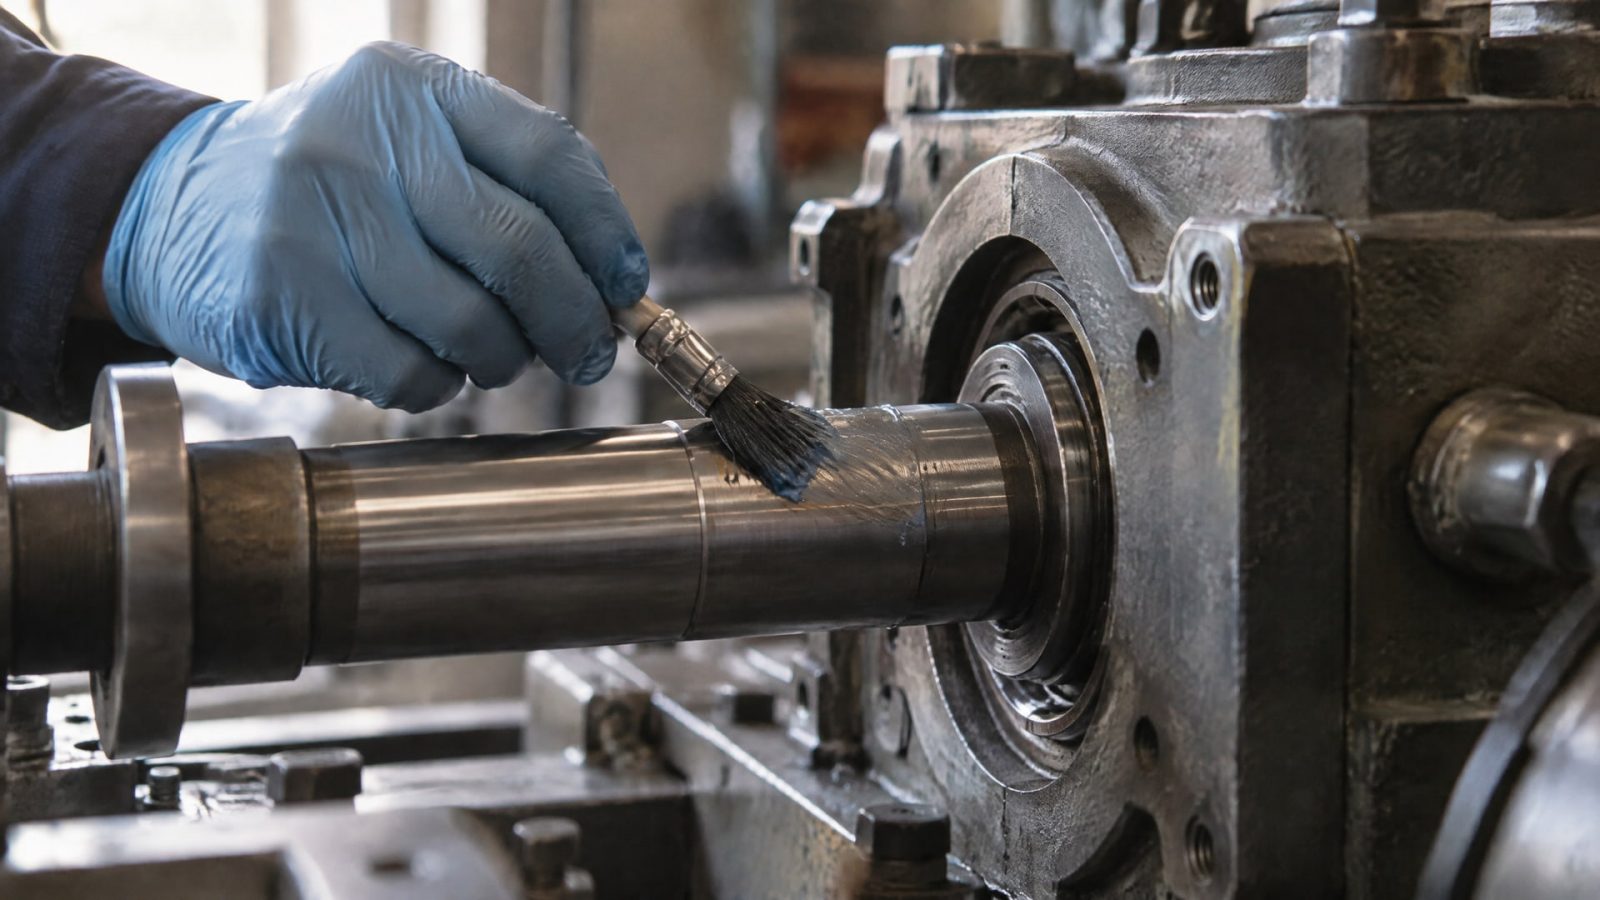
Инженеру важно определить режим работы, а закупщику - сверить материал и способ нанесения с техническими требованиями узла. Если речь идет о посадке с натягом, отдельно проверяют влияние покрытия на размеры и сборку.
Определить тип контакта: скольжение, качение, граничное трение или микроперемещения.
Уточнить, удерживается ли жидкий материал в зоне контакта и есть ли риск фреттинга.
Выбрать форму решения: твердый компонент, пластичную смазку с добавками или покрытие.
Для пластичной смазки проверить класс NLGI и совместимость консистенции со способом подачи.
Для покрытия задать допустимую толщину с учетом натяга и посадочного допуска.
После отверждения проверить толщину минимум в трех точках и сопоставить результат с требованиями к детали.
Запросы вроде «виды твердых смазок», «шприц для твердой смазки» или «карандаш твердой смазки» описывают разные аспекты выбора: материал, подачу и формат нанесения. Но инструмент не определяет рабочие свойства состава. Приоритет имеют характеристики самого материала и его соответствие конструкции узла.
Если готового решения по документации недостаточно, испытания проводят на детали или соединении с учетом реального режима работы. Для прессовой посадки важно проверить не только наличие смазочного эффекта, но и сохранение размеров после нанесения и отверждения покрытия. Так снижается риск выбрать материал, который подходит по названию, но не соответствует условиям сборки.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердой пластичной смазки?
Твердая смазка, например графит или дисульфид молибдена, работает как отдельный твердый смазочный компонент. Пластичная смазка состоит из смазочной жидкости и загустителя, а ее консистенцию описывает класс NLGI. В пластичный состав также могут вводить твердые добавки, но это не делает эти категории одинаковыми.
Какие твердые смазки подходят для деталей с натягом?
Для соединений с натягом рассматривают твердосмазочные покрытия или материалы с твердыми добавками, если жидкая смазка не удерживается в контакте и есть риск фреттинга. Выбор зависит от режима трения, совместимости с узлом и допустимой толщины слоя. Покрытие не должно нарушать геометрию посадки и сборочный допуск.
Можно ли применять графит или MoS₂ в подшипниках качения?
Твердые смазки не рекомендуют для подшипников качения, поскольку они могут повредить дорожки и тела качения. Графит и MoS₂ уместнее рассматривать для граничного трения и микроперемещений. Если в узле преобладают качение или высокие скорости, твердые добавки могут быть нежелательны.
Как проверить толщину твердосмазочного покрытия?
Измерения проводят после полного отверждения покрытия минимум в трех точках на детали, затем усредняют результаты. Для соединений с натягом ориентир 10-15 мкм приводится для защиты от фреттинга, а слой свыше 30-40 мкм может помешать посадке. Толщину оценивают с учетом допуска и геометрии поверхности.
Заключение
Твердая смазка для стали и деталей с натягом - не одно универсальное решение, а несколько групп материалов с разными задачами. Для граничного трения и фреттинга рассматривают графит, MoS₂ или твердосмазочное покрытие, а для пластичных составов отдельно оценивают класс NLGI. На прессовой посадке важно контролировать толщину и не допускать нарушения геометрии.
Следующий шаг - определить режим контакта, требования к посадке и способ нанесения, затем сверить выбор материала с документацией узла. Для покрытия дополнительно задают допустимую толщину и планируют контроль после полного отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор в червячной передаче и какие параметры необходимо учитывать.
Изучите различия между антифрикционными покрытиями холодного и горячего отверждения, чтобы выбрать оптимальное решение для ваших задач.
Узнайте о технологии окунания центрифугирования для нанесения твердосмазочных покрытий: этапы, ограничения, подготовка поверхности и контроль результата.