
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
Выбор между антифрикционными покрытиями холодного и горячего отверждения зависит от детали и условий ее работы, а также от доступного процесса нанесения. Холодное отверждение снижает тепловую нагрузку на изделие и подходит для сушки при комнатной температуре или мягком подогреве. Горячее отверждение требует нагрева детали, но при наличии печи позволяет организовать повторяемый промышленный цикл. Универсального варианта для всех узлов нет: состав и режим нужно проверять на реальной детали.
Материал пригодится инженерам и техническим специалистам, которые выбирают твердую смазку в виде покрытия, а также закупщикам, оценивающим требования к нанесению и производственному процессу. Разберем, чем отличаются способы отверждения, как подготовить поверхность и контролировать толщину пленки, а также какие испытания провести перед запуском покрытия в серию.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Главное различие между технологиями - условия, необходимые для формирования покрытия.
Холодное отверждение проходит при комнатной температуре или с умеренным подогревом. Для таких систем в технических листах встречается режим 23 °C в течение 2 часов до полной готовности, а также время сушки до отлипа 5 минут при 23 °C. В отдельных случаях сушку ускоряют горячим воздухом при 80 °C в течение 1 минуты.
Горячее отверждение требует нагрева самой детали. Типовые режимы, приведенные для отдельных покрытий, включают 150 °C в течение 60 минут, 180 °C в течение 30 минут, 200 °C в течение 20 минут и 220 °C в течение 30 минут. Эти значения относятся к конкретным системам и не являются общим режимом для любого антифрикционного покрытия. Ориентироваться нужно на требования технической документации выбранного состава.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Условия формирования пленки | Комнатная температура или мягкий подогрев | Нагрев детали |
| Примеры режимов | 23 °C / 2 часа до полной готовности; 80 °C / 1 минута для ускорения сушки | 150 °C / 60 минут; 180 °C / 30 минут; 200 °C / 20 минут; 220 °C / 30 минут |
| Ограничение при выборе | Нужно учитывать время готовности и условия сушки | Нужно убедиться, что изделие выдерживает нагрев |
| Где удобнее применять | Ремонтные и сборочные операции, термочувствительные детали | Производственные процессы с доступным печным циклом |
Разделение «холодное» и «горячее» не означает, что один вариант всегда лучше другого. Если деталь нельзя нагревать, рассматривают холодное отверждение или низкотемпературную сушку. Если заготовка термостойкая и на производстве можно обеспечить печной цикл, горячий процесс может быть удобнее для стандартизации операций. При этом важно отличать высыхание на отлип от полной готовности: эти состояния могут требовать разного времени.
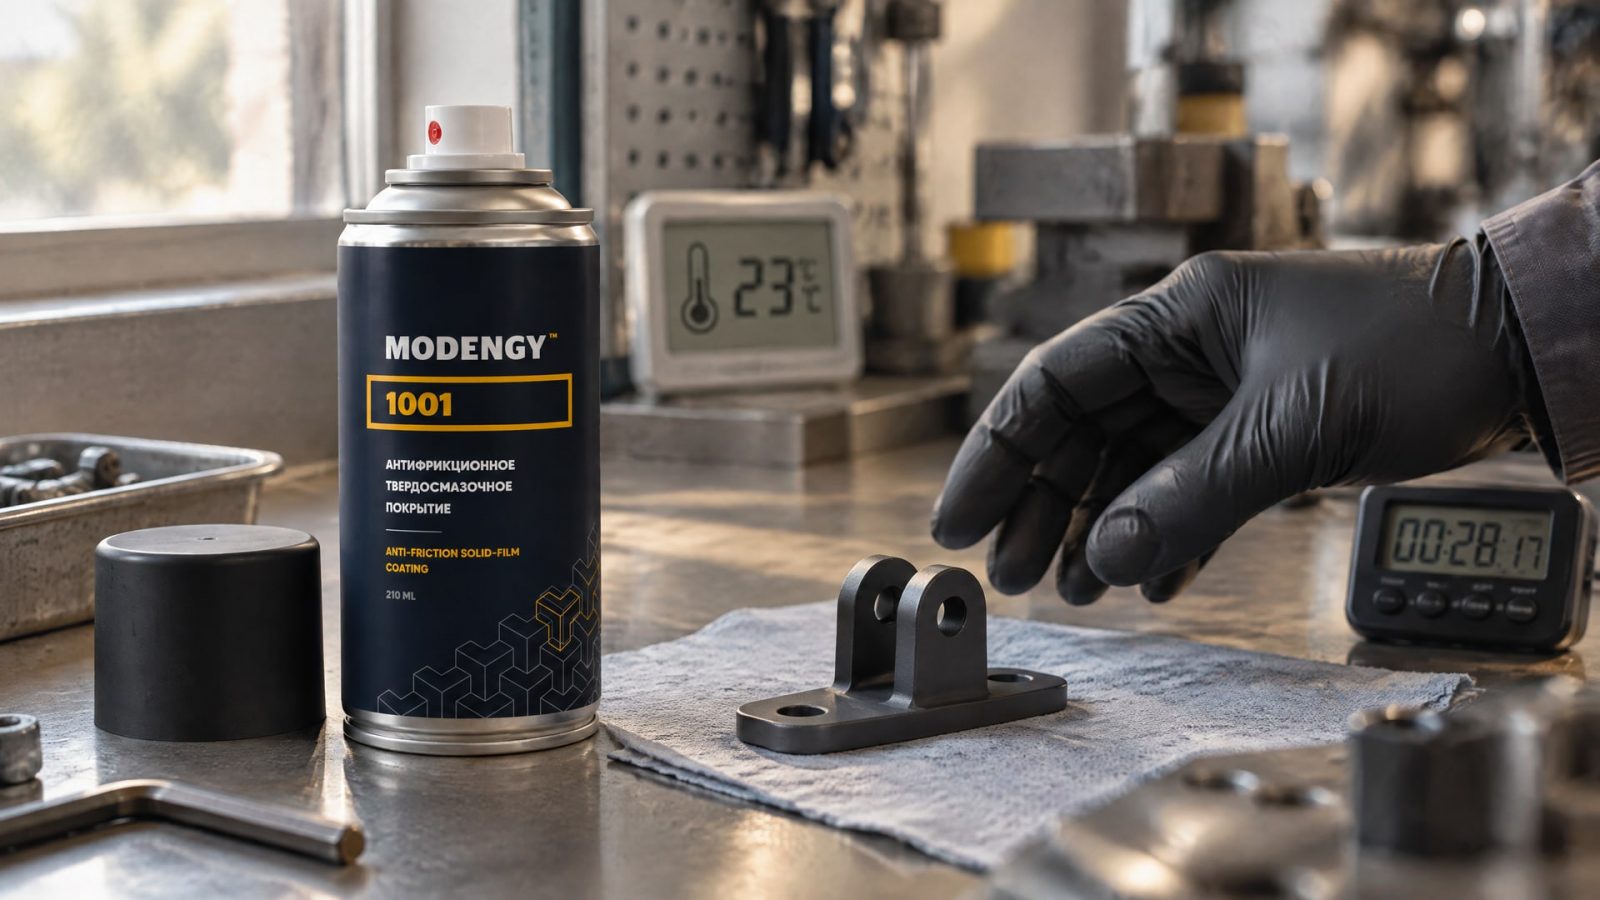
Показательный пример холодного отверждения - MODENGY 1001. Для такого типа покрытия существенна возможность быстрого высыхания при комнатной температуре.
MODENGY 1001 - режим отверждения: холодное отверждение, быстрое высыхание при комнатной температуре.
Нанесение твердой смазки: подготовка поверхности и толщина пленки
Даже подходящий режим отверждения не компенсирует плохую подготовку детали.
Перед нанесением поверхность тщательно очищают и обезжиривают. В зависимости от требований к покрытию и материала детали дополнительно применяют фосфатирование или пескоструйную обработку. Для некоторых технических листов указан абразив 180 grit. Такая подготовка может улучшить адгезию и ресурс пленки, но ее необходимость и параметры следует определять для конкретного процесса.
Способ нанесения выбирают с учетом формы детали, требуемой равномерности покрытия и оснащения участка. Антифрикционные покрытия наносят распылением, кистью, окунанием, центрифугированием, валиком или трафаретной печатью. Один метод нельзя считать подходящим для всех геометрий. Например, при обработке колец и втулок важно получить равномерную пленку по всей рабочей поверхности и не нарушить размеры сопряжения.
Для ряда составов рекомендованная толщина сухой пленки составляет 5-15 мкм или 5-20 мкм. Это не универсальные значения для всех продуктов, а диапазоны, указанные для отдельных покрытий. Избыточная толщина может увеличить разброс трения и риск отслоения. Поэтому нанесение твердой смазки нужно контролировать по параметрам выбранного состава, а не по принципу «чем больше, тем лучше».
На результат влияют не только толщина и подготовка поверхности, но и геометрия детали, способ нанесения и режим отверждения. Один и тот же состав может вести себя по-разному на деталях с различной формой и при отличающихся условиях обработки. Для кольца, втулки или резьбовой пары следует отдельно оценить равномерность слоя и влияние покрытия на сборку.
Практический порядок подготовки процесса включает несколько шагов:
Очистить и обезжирить поверхность.
Определить, нужна ли дополнительная обработка, например фосфатирование или пескоструйная обработка.
Выбрать способ нанесения с учетом геометрии детали.
Установить толщину сухой пленки по технической документации покрытия.
Проверить режим отверждения и равномерность слоя на пробных деталях.
Как выбрать антифрикционное покрытие для конкретного узла
Подбирать покрытие нужно по режиму эксплуатации узла, а не только по названию технологии.
Учитывают нагрузку и скорость, тип пары трения, наличие дополнительной смазки, требования к коррозионной стойкости и допустимую температуру обработки детали. Последний параметр особенно важен для горячего отверждения: в технических листах режимы обычно привязаны к температуре изделия, а не только к настройке печи.
Если деталь чувствительна к нагреву, логично оценить варианты холодного отверждения. Такой подход уменьшает тепловую нагрузку на изделие и позволяет рассматривать сушку при комнатной температуре или мягкий подогрев. Например, режим 23 °C в течение 2 часов указан как один из вариантов достижения полной готовности покрытия, а ускоренная сушка горячим воздухом может проходить при 80 °C в течение 1 минуты. Эти параметры относятся к отдельным продуктам, поэтому их нельзя автоматически переносить на другие составы.
Для горячего процесса важны допустимость нагрева детали и возможность обеспечить требуемый цикл. В качестве ориентиров для отдельных покрытий встречаются режимы 150 °C в течение 60 минут и 200 °C в течение 20 минут. Перед запуском нужно учитывать температуру изделия в ходе обработки и сверяться со спецификацией конкретного состава. Если печь не обеспечивает равномерный прогрев деталей, сам факт наличия оборудования еще не гарантирует воспроизводимый результат.
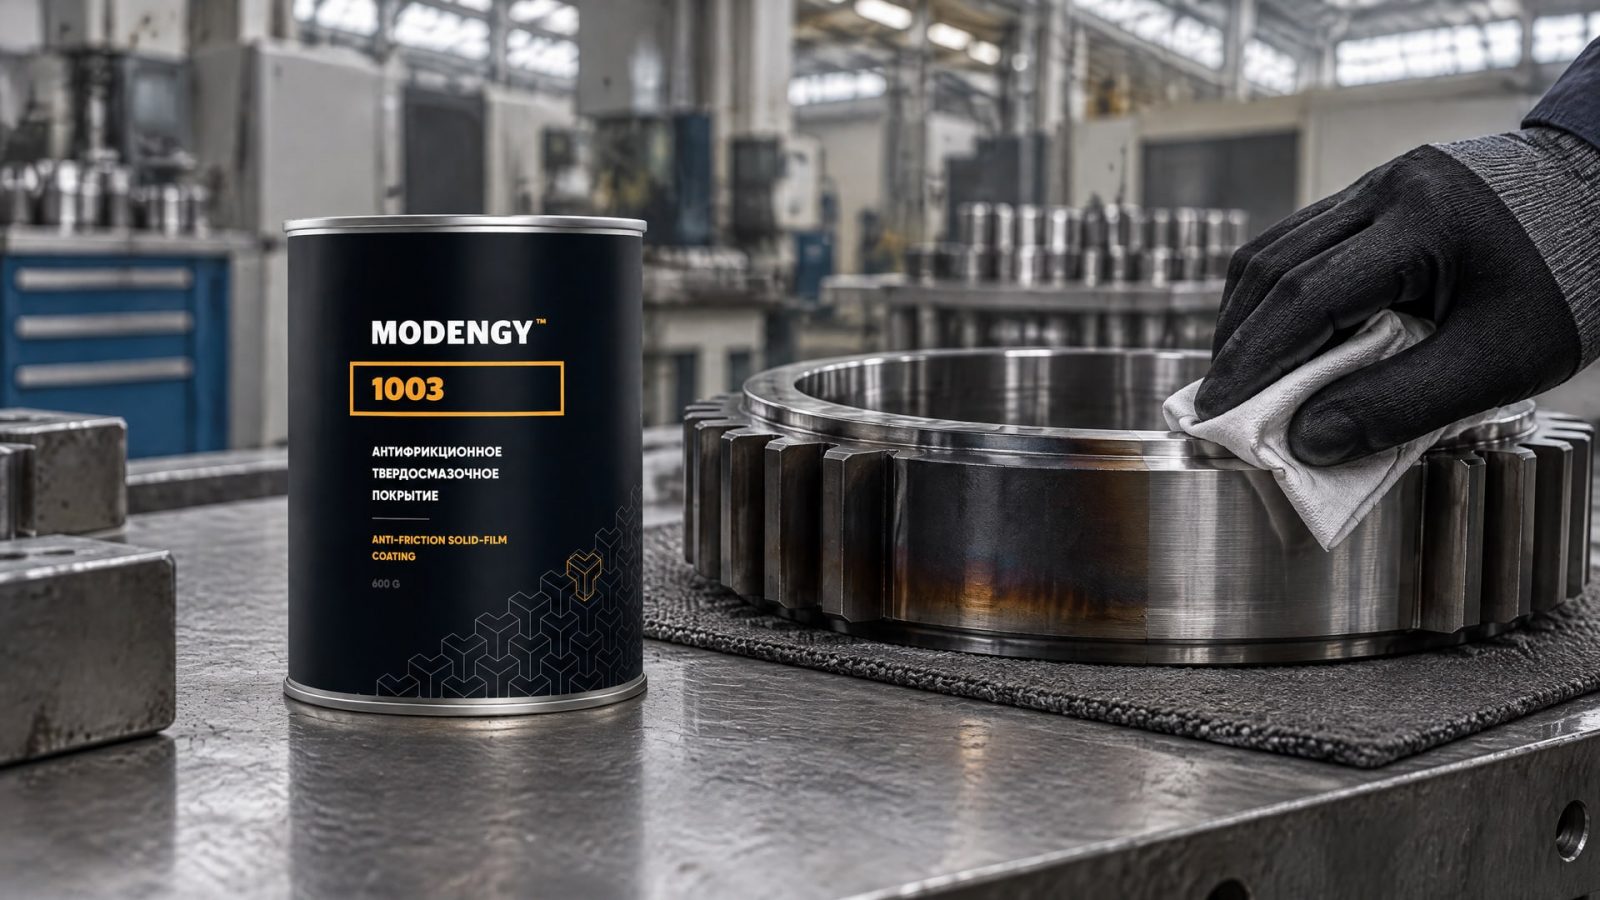
MODENGY 1003 относится к покрытиям горячего отверждения: для полимеризации требуется термообработка. Такой вариант рассматривают, когда деталь допускает нагрев и производственный участок может соблюдать заданный тепловой цикл.
MODENGY 1003 - полимеризация: термообработка; тип: покрытие горячего отверждения.
Для выбора также сравнивают рабочую температуру уже отвержденной пленки и условия трения. Для некоторых составов в технических листах указана рабочая температура покрытия до 240 °C, а для одного из них - диапазон от -60 до 240 °C. Эти данные не заменяют проверку совместимости с конкретной парой трения: высокая термостойкость сама по себе не подтверждает пригодность для любого узла.
Антифрикционное покрытие кольца и других деталей: как подтвердить результат
Результат нельзя надежно оценить только по названию материала или типу отверждения.
На коррозионную стойкость и ресурс влияют геометрия детали, подготовка поверхности, процесс нанесения и толщина пленки. Поэтому спецификации покрытия подтверждают испытаниями на оригинальных деталях, обработанных в реальном производственном процессе.
Это особенно важно для деталей с точными сопряжениями. При нанесении на кольца, втулки и резьбовые пары нужно контролировать равномерность пленки и не выходить за диапазон толщины, установленный для конкретного покрытия. Даже небольшие отличия в процессе способны изменить результат: на него влияют форма детали, качество обезжиривания и фактический режим отверждения.
Для планирования проверки полезно разделить контроль на этапы:
Оценить подготовку поверхности и стабильность способа нанесения.
Проверить толщину и равномерность сухой пленки.
Убедиться, что холодный или горячий режим выполнен по требованиям технической документации.
Провести испытания на деталях с реальной геометрией и в условиях, близких к эксплуатации.
Сопоставить результаты с требованиями узла по трению, коррозии и ресурсу.
Для оценки адгезии сухих твердых пленочных смазок применяют ASTM D2510. Этот стандарт задает метод испытания адгезии, но сам по себе не устанавливает пригодность покрытия для любого узла и не заменяет эксплуатационную проверку. Если требуется подтвердить работу покрытия на конкретной детали, результаты лабораторной оценки следует дополнить испытаниями в реальном процессе.
При приемке партии важно учитывать не только заявленное время сушки. Для отдельных холодных покрытий в документации могут отдельно указываться время до отлипа и время до полной готовности. Для горячих систем параметры задаются циклом с температурой и выдержкой, например 180 °C в течение 30 минут или 220 °C в течение 30 минут. Эти режимы относятся к отдельным составам, а не к антифрикционным покрытиям в целом.
Холодное отверждение покрытия или горячее: частые ошибки выбора
Распространенное заблуждение - считать, что холодное отверждение всегда дает худший результат.
Технологию выбирают по ограничениям детали и производственного процесса. Если изделие нельзя нагревать, холодное отверждение может быть практичным решением; если нагрев допустим и доступна печь, горячее отверждение может обеспечить удобный для производства цикл. Сравнивать нужно конкретные покрытия и результаты их испытаний.
Другая ошибка - пропускать подготовку поверхности. Обезжиривание указывается как базовое требование, а фосфатирование или пескоструйная обработка могут дополнительно улучшить адгезию. Само по себе антифрикционное назначение состава не отменяет подготовки основания. На загрязненной поверхности нельзя ожидать того же результата, что и на детали, обработанной по установленному процессу.
Не стоит считать, что любое покрытие достаточно высушить до отлипа. Для некоторых систем время до отлипа составляет 5 минут при 23 °C, тогда как полная готовность достигается за 2 часа при той же температуре. Различие важно при планировании сборки и перехода к эксплуатации. Конкретный критерий готовности нужно брать из документации выбранного состава.
Еще одна ошибка - переносить режим отверждения с одного продукта на другой. Для отдельных горячих покрытий указаны 150 °C в течение 60 минут, 180 °C в течение 30 минут, 200 °C в течение 20 минут или 220 °C в течение 30 минут. Это не взаимозаменяемые универсальные циклы. Следует учитывать температуру детали, а не только заданную температуру печи.
Наконец, толстая пленка не означает более надежную защиту. В документации для ряда покрытий приведены диапазоны 5-15 мкм и 5-20 мкм. Выход за рекомендуемую толщину может ухудшить стабильность трения и повысить риск отслоения. Для деталей с точной геометрией этот параметр нужно контролировать вместе с равномерностью нанесения.
Часто задаваемые вопросы
Какое антифрикционное покрытие выбрать: холодного или горячего отверждения?
Выбор зависит от допустимого нагрева детали, доступного оборудования и режима работы узла. Холодное отверждение рассматривают для термочувствительных деталей и ремонтных операций. Горячее подходит, если изделие выдерживает печной цикл, а участок может обеспечить нужную температуру и выдержку. Решение подтверждают испытаниями на реальных деталях.
Чем отличается твердосмазочное покрытие холодного отверждения?
Такое покрытие формирует пленку при комнатной температуре или после умеренного подогрева. В технических листах встречаются режимы 23 °C в течение 2 часов до полной готовности и 5 минут до отлипа при 23 °C. Эти значения относятся к отдельным составам, поэтому режим конкретного покрытия следует проверять по его технической документации.
Можно ли наносить антифрикционное покрытие на кольца без подготовки поверхности?
Нет, перед нанесением поверхность нужно тщательно очистить и обезжирить. Для ряда процессов дополнительно рассматривают фосфатирование или пескоструйную обработку, чтобы улучшить адгезию. На кольцах также важно контролировать равномерность пленки и ее толщину: она должна соответствовать требованиям выбранного покрытия и не нарушать сопряжение деталей.
Как проверяют адгезию сухого твердосмазочного покрытия?
Для измерения адгезии сухих твердых пленочных смазок используют ASTM D2510. Результат такого испытания помогает оценить сцепление пленки с основанием, но не подтверждает автоматически пригодность для любого узла. Покрытие дополнительно проверяют на оригинальных деталях с реальной геометрией и в условиях, близких к производственным.
Заключение
Антифрикционные покрытия холодного и горячего отверждения различаются прежде всего требованиями к нагреву и организации процесса. Холодное отверждение снижает тепловую нагрузку на деталь, горячее требует печного цикла и контроля температуры изделия. В обоих случаях результат зависит от подготовки поверхности, толщины сухой пленки, способа нанесения и условий эксплуатации узла.
Следующий шаг - определить ограничения по нагреву и требования к работе пары трения, затем выбрать подходящее покрытие и сверить режим нанесения с его технической документацией. До серийного запуска стоит провести пробную обработку оригинальных деталей, проверить равномерность пленки и подтвердить результат испытаниями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о технологии окунания центрифугирования для нанесения твердосмазочных покрытий: этапы, ограничения, подготовка поверхности и контроль результата.
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу, и как выбрать подходящую СОЖ.
Выбор отечественного масла для нарезки резьбы на стальных трубах: параметры, проверка и замена импортных аналогов.