
Толщина слоя покрытия и боковой зазор в червячной передаче
Толщина слоя покрытия может влиять на боковой зазор в червячной передаче: функциональный слой на зубьях меняет геометрию сопряжения, а в отдельных технологиях покрытие используют для настройки зазора при сборке. Для специальных покрытий зубчатых пар указывают толщину 10-70 мкм. Однако итоговый люфт зависит не только от покрытия, но и от геометрии передачи, точности изготовления, межосевого расстояния и температуры.
Материал поможет инженерам, техническим специалистам и закупщикам оценить, когда покрытие способно скорректировать зазор, какие параметры учитывать при выборе и как связать толщину слоя с контролем зубчатого зацепления. Отдельно разберем, почему толщину функционального слоя нельзя напрямую сравнивать с толщиной дорожных или лакокрасочных покрытий.
Как толщина слоя покрытия влияет на боковой зазор
В зубчатом зацеплении слой на рабочих поверхностях занимает часть пространства между сопряженными деталями.
Поэтому толщина покрытия может изменить зазор, который сформируется после сборки или приработки. Для специальных покрытий зубчатых пар указывают толщину 10-70 мкм; в материалах по отдельным покрытиям также приводится диапазон 15-60 мкм.
В одной из технологий детали собирают с условием «zero backlash», то есть без бокового зазора на этапе монтажа. Затем при приработке или испытании часть слоя разрушается, и формируется рабочий зазор. Это отдельный технологический сценарий: он не означает, что любую червячную передачу можно собирать без зазора или что покрытие автоматически заменит регулировку.
Покрытие как часть размерной цепи
Если слой остается на зубьях в эксплуатации, его толщину учитывают как часть геометрии сопряжения. Если слой частично уходит при обкатке, для расчета важны не только исходная толщина, но и поведение покрытия в процессе приработки. В обоих случаях толщину связывают с требуемым зазором, а не рассматривают как независимый параметр.
Расчет нельзя свести к простому вычитанию толщины покрытия из зазора без учета конструкции и технологии. На результат влияют толщина зуба и отклонения профиля, а также межосевое расстояние. Поэтому для конкретной передачи инженер сопоставляет параметры покрытия с геометрией пары и условиями сборки.
Два сценария применения
Временный калибрующий слой участвует в настройке зазора при сборке, а затем частично разрушается или удаляется при приработке.
Рабочая твердосмазочная пленка остается на сопряженных поверхностях и выполняет роль разделительного слоя твердой смазки.
Эти сценарии нельзя смешивать при выборе материала. В первом случае важны поведение слоя во время сборки и последующая приработка, во втором - свойства пленки в рабочем режиме. Если не определить функцию покрытия заранее, заданная толщина может дать иной результат по люфту, чем ожидалось.
Как выбирать толщину покрытия для червячной передачи
Подбор начинают с целевого зазора, а затем проверяют, может ли технология покрытия обеспечить его в сборке и эксплуатации.
Одного номинального значения толщины недостаточно: в технических данных для покрытия может быть задана вариация ±20% от целевой толщины. Такой разброс следует учитывать при оценке возможного изменения зазора, особенно если задача связана с управляемым малым люфтом.
Толщина одного слоя и итоговая толщина
Запрос «толщина 1 слоя покрытия» не всегда описывает готовое покрытие детали. Итоговая толщина зависит от числа нанесенных слоев, отверждения и потери массы или усадки после сушки либо полимеризации. Поэтому для расчета зацепления нужна не только толщина отдельного нанесения, но и значение, которое относится к покрытию после завершения технологического процесса.
Инженеру стоит сверить целевую толщину и допустимое отклонение с техническим листом покрытия. Затем нужно определить, идет ли речь о слое до отверждения или о готовой пленке, и сопоставить это значение с требованиями к зазору. Для закупщика это тоже принципиально: в документации на материал и в технологической карте должно быть понятно, какое состояние покрытия задает требуемую толщину.
Что учитывать вместе с толщиной
Зазор в червячной передаче зависит от размера передачи, модуля и межосевого расстояния. На него также влияют точность изготовления и тепловой режим. Поэтому даже известная толщина функционального слоя не позволяет определить рабочий люфт без сведений о самой передаче и условиях ее работы.
Практический порядок выбора включает несколько проверок:
определить целевой боковой зазор и условия, при которых его контролируют;
уточнить, остается ли покрытие рабочей пленкой или частично разрушается при приработке;
проверить номинальную толщину и ее допуск, включая вариацию ±20%, если она указана для выбранной технологии;
оценить влияние межосевого расстояния, модуля, точности изготовления и температуры;
согласовать контроль толщины слоя и зазора с технологией нанесения и сборки.
Боковой зазор редуктора: ориентиры и факторы
Для червячных передач в справочных данных приведены ориентировочные диапазоны бокового зазора: 0,06-0,15 мм, 0,08-0,20 мм, 0,15-0,30 мм и 0,30-0,50 мм.
Эти значения зависят от размера передачи, межосевого расстояния и модуля. Их нельзя трактовать как единый норматив для всех редукторов или как универсальную цель при нанесении покрытия.
Зазор предусматривают, в частности, из-за теплового расширения. В нормальной практике его контролируют через толщину зуба, а не только по толщине нанесенного слоя. Поэтому люфт червячной передачи при комнатной температуре и зазор в рабочем тепловом режиме могут быть разными параметрами контроля.
На итог влияют сразу несколько элементов:
геометрия сопряженной пары, включая толщину зуба и отклонения профиля;
межосевое расстояние и модуль передачи;
точность изготовления зубчатых деталей;
толщина и допуск покрытия;
температура, при которой собирают и проверяют редуктор.
Покрытие может помочь получить заданный диапазон в конкретной технологии, но не определяет его в одиночку. Если при приемке проверять только слой, остаются без контроля параметры самой передачи. Для оценки люфта нужно учитывать состояние зацепления целиком, в том числе сборочный зазор при рабочей температуре.
Контроль толщины покрытия и зазора: стандарты
ANSI/AGMA 2002-C16 описывает процедуры определения предельных значений толщины зуба и связь между боковым зазором, толщиной зуба, межосевым расстоянием и отклонениями профиля.
Стандарт применяют также к червякам с эвольвентным профилем и другим перекрещивающимся винтовым передачам. При этом он не задает проектное значение зазора для каждой передачи: для расчета нужны заданная толщина зуба и допуски.
Для контроля толщины зуба и бокового зазора в источниках также упоминаются DIN 3960 и DIN 3967-1. Эти документы относятся к зубчатой геометрии и ее проверке, а не к универсальному назначению толщины покрытия. Поэтому нормы по покрытию и нормы по передаче рассматривают совместно, но не подменяют одни другими.
Что зафиксировать в документации
Чтобы сопоставить толщину слоя и зазор, в документах на деталь и процесс следует согласовать:
номинальную толщину готового покрытия и допустимую вариацию;
число нанесенных слоев и состояние покрытия, к которому относится указанная толщина;
назначение покрытия: временная настройка при сборке или рабочая твердосмазочная пленка;
целевой зазор и условия его контроля;
параметры зубчатой пары, необходимые для оценки толщины зуба и межосевого расстояния.
Такое описание помогает избежать ситуации, когда слой задан для одного этапа процесса, а зазор измеряют после другого. В частности, при покрытии, которое частично разрушается при приработке, важно различать толщину до сборки и состояние пары после испытания. Измерения должны соответствовать принятой технологии и расчетной модели передачи.
Твердосмазочное покрытие в работе червячной передачи
Помимо влияния на зазор, покрытие может выполнять функцию разделительного слоя твердой смазки на сопряженных поверхностях.
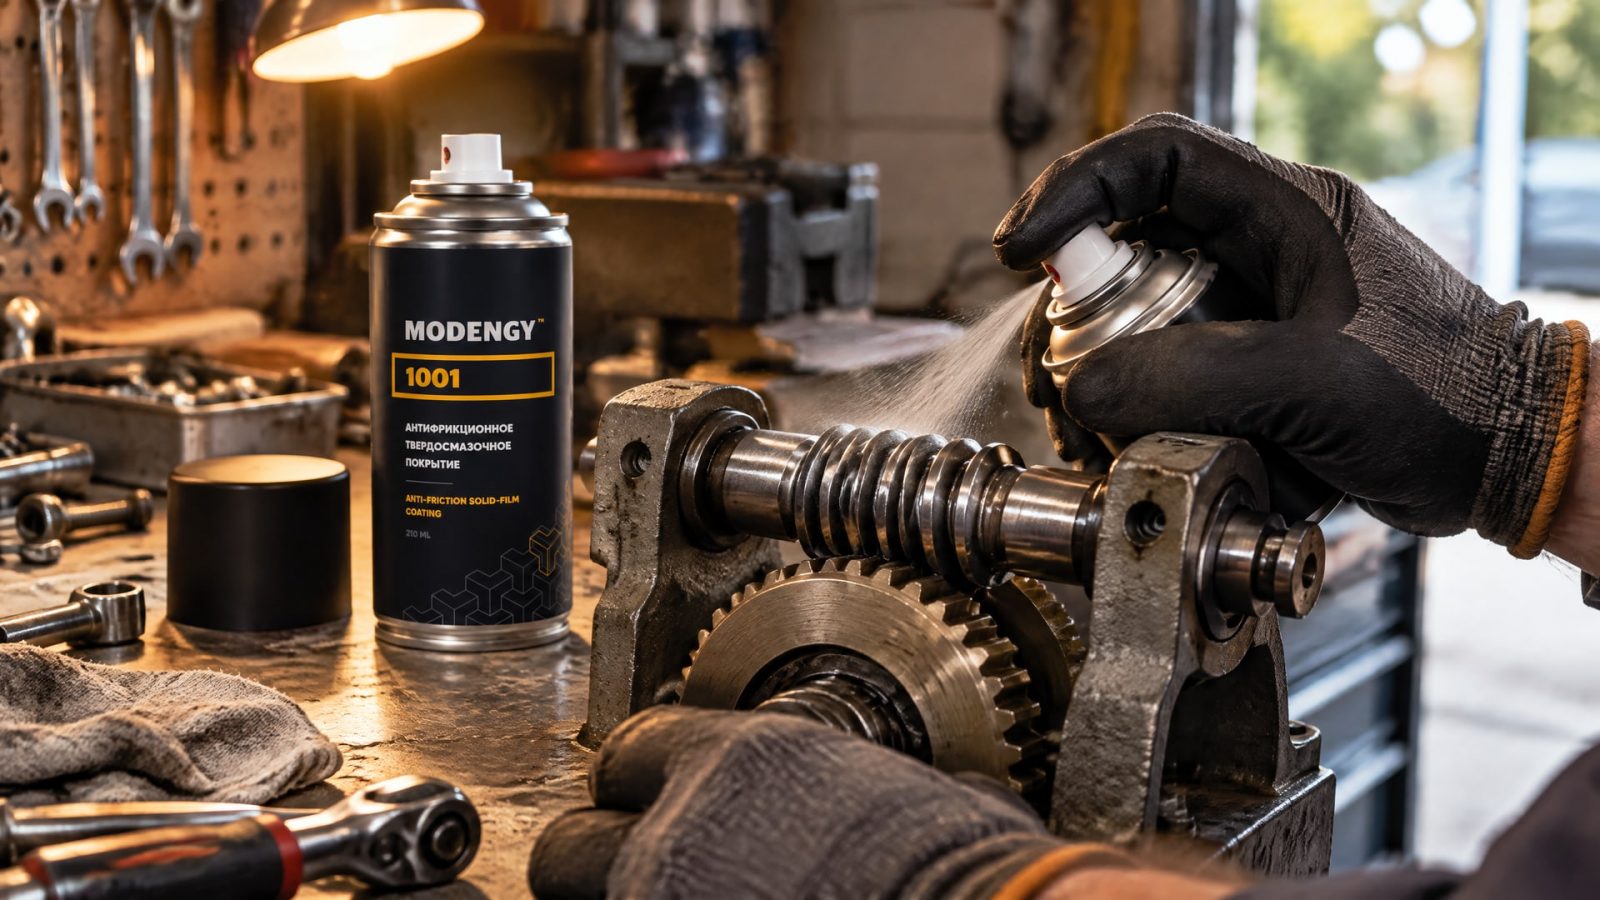
Для червячных передач это важно при оценке трения и износа, но наличие пленки не отменяет требований к геометрии зацепления. Если люфт требует корректировки, сначала определяют требуемый зазор, а затем проверяют, подходит ли покрытие для такой задачи.
При приработке или холодном пуске важно учитывать состояние контакта зубьев и поведение пленки. Для снижения трения и износа в червячных передачах с боковым зазором, особенно на этапе приработки, применяют антифрикционное твердосмазочное покрытие MODENGY 1001: оно формирует прочную пленку на поверхности деталей. Его роль следует рассматривать в контексте условий эксплуатации и технологии нанесения, а не как способ автоматически компенсировать неверно заданный зазор.
При выборе покрытия для передачи учитывают температуру, нагрузки и способ отверждения. Эти параметры различаются у продуктов, поэтому антифрикционные покрытия MODENGY оценивают по соответствию конкретному режиму и производственному процессу. Для инженера важна совместимость покрытия с задачей, для снабженца - ясная спецификация, по которой можно сопоставить материал и технологические требования.
Не следует увеличивать толщину только ради более выраженного эффекта смазывания. Чрезмерный слой может мешать сборке или повлиять на зазор после разрушения и приработки. В техническом решении отдельно фиксируют функцию покрытия, толщину готового слоя и требование к люфту.
Часто задаваемые вопросы
Толщина покрытия слоев: можно ли взять одно значение для всех червячных передач?
Нет. Для специальных покрытий зубчатых пар указывается диапазон 10-70 мкм, но конкретная толщина зависит от целевого зазора и технологии. На рабочий люфт также влияют модуль, межосевое расстояние, точность изготовления и температура. Поэтому диапазон толщины сам по себе не задает универсальное решение для всех червячных передач.
Толщина одного слоя покрытия равна толщине готовой пленки?
Не обязательно. Итоговая толщина зависит от числа нанесенных слоев, отверждения и усадки либо потери массы после сушки или полимеризации. В расчетах зацепления важно понимать, к какому этапу относится указанное значение: к отдельному нанесению, к слою до отверждения или к готовой пленке на детали.
Толщина слоя асфальтобетонного покрытия применима для расчета зазора?
Нет. Толщина слоя асфальтобетонного покрытия и дорожных слоев относится к другой технической задаче. Для зубчатого зацепления рассматривают тонкие функциональные покрытия, в частности толщины в микрометрах, и геометрические параметры передачи. Переносить нормы дорожного строительства на червячный редуктор нельзя.
Как связаны боковой зазор редуктора и толщина зуба?
Боковой зазор связан с толщиной зуба, межосевым расстоянием и отклонениями профиля. ANSI/AGMA 2002-C16 описывает методы определения предельных значений толщины зуба и рассматривает эту связь, но не устанавливает единый проектный зазор для любой передачи. Покрытие учитывают дополнительно, исходя из его назначения и толщины.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, но не задает его изолированно. Для выбора учитывают целевой люфт, толщину зуба, модуль, межосевое расстояние, точность изготовления, допуск покрытия и тепловой режим. Также необходимо различать временный калибрующий слой и рабочую твердосмазочную пленку.
Следующий шаг - сверить параметры конкретной передачи с требованием к зазору, определить функцию покрытия и проверить его толщину после отверждения или приработки. Затем согласовать метод контроля с геометрией зубчатой пары и применимыми стандартами, включая ANSI/AGMA 2002-C16 и DIN 3967-1.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите различия между антифрикционными покрытиями холодного и горячего отверждения, чтобы выбрать оптимальное решение для ваших задач.
Узнайте о технологии окунания центрифугирования для нанесения твердосмазочных покрытий: этапы, ограничения, подготовка поверхности и контроль результата.
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу, и как выбрать подходящую СОЖ.