
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
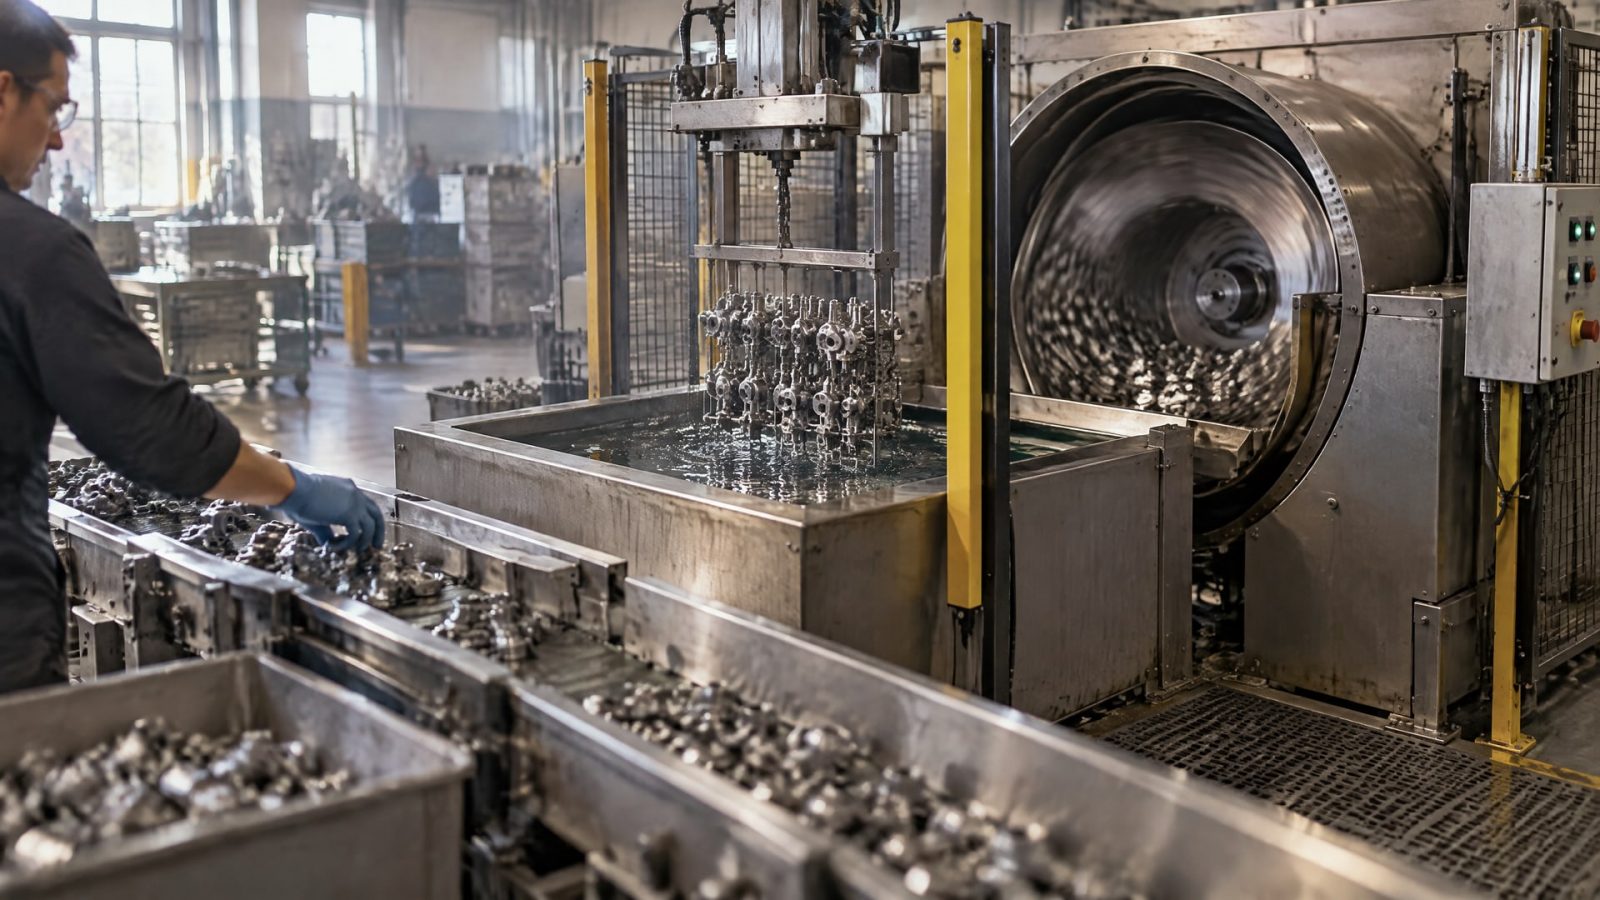
Окунание с центрифугированием подходит для серийной обработки небольших деталей, когда нужно нанести покрытие на партию и удалить его избыток центробежной силой. Метод выбирают с учетом геометрии и материала деталей, свойств состава и требований к готовому покрытию. Он не универсален: детали, склонные слипаться, вкладываться одна в другую или повреждаться при перемешивании, могут не подойти для такой обработки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие и способ его нанесения. Разберем этапы процесса, ограничения для кольцевых и других деталей, подготовку поверхности, способы отверждения покрытий и контроль результата. Отдельно рассмотрим, какие параметры важно согласовать до запуска партии.
Как работает окунание с центрифугированием
Окунание с центрифугированием, или dip-spin, представляет собой серийный процесс: детали обрабатывают партиями, погружая их в состав, а затем удаляя избыток покрытия за счет центробежной силы.
Такой способ особенно подходит для массового нанесения покрытий на небольшие детали. Он объединяет нанесение состава и его равномерное распределение по поверхности, но результат зависит не только от самого метода.
Процесс выбирают с учетом геометрии детали и свойств покрытия. На деталях сложной формы может быть важно, где скапливается состав и как он удаляется при вращении. Поэтому оценивают всю поверхность, включая углубления, торцы и зоны сопряжения. Если покрытие должно выполнять несколько функций, например снижать трение и защищать от коррозии, требования к нанесению уточняют для каждой из них.
Dip-spin относят к bulk-процессам: он рассчитан на партию, а не на нанесение покрытия на единичную деталь вручную. Это может быть практичным решением для номенклатуры, которую обрабатывают серийно. При этом нельзя считать, что любая мелкая деталь подходит для загрузки в одну партию. Форма, масса и склонность деталей к взаимному контакту влияют на риск дефектов.
Перед запуском процесса определяют, какой результат считают приемлемым: равномерное покрытие, заданную толщину, нужные фрикционные свойства или сочетание этих требований. Способ нанесения влияет на качество слоя, а оно, в свою очередь, отражается на фрикционно-износных свойствах готовой детали. Поэтому технология нанесения и состав покрытия должны подбираться совместно, а не независимо друг от друга.
Какие параметры процесса согласовать заранее
Геометрию, массу и материал деталей.
Цель покрытия: снижение трения, износостойкость, защита от коррозии или технологическая помощь при сборке.
Способ отверждения и паспортный режим для конкретного состава.
Требования к толщине и метод ее контроля.
Размер партии и компоновку деталей при обработке.
Для каких деталей подходит покрытие методом окунания
Метод удобен для массовых небольших деталей, но пригодность конкретной номенклатуры определяют по форме и поведению деталей в партии.
Если детали склонны вкладываться одна в другую, слипаться или повреждаться при перемешивании, dip-spin может оказаться неподходящим. В качестве примера деталей, для которых описано такое ограничение, приводятся плоские шайбы. Их форма повышает вероятность взаимного вложения.
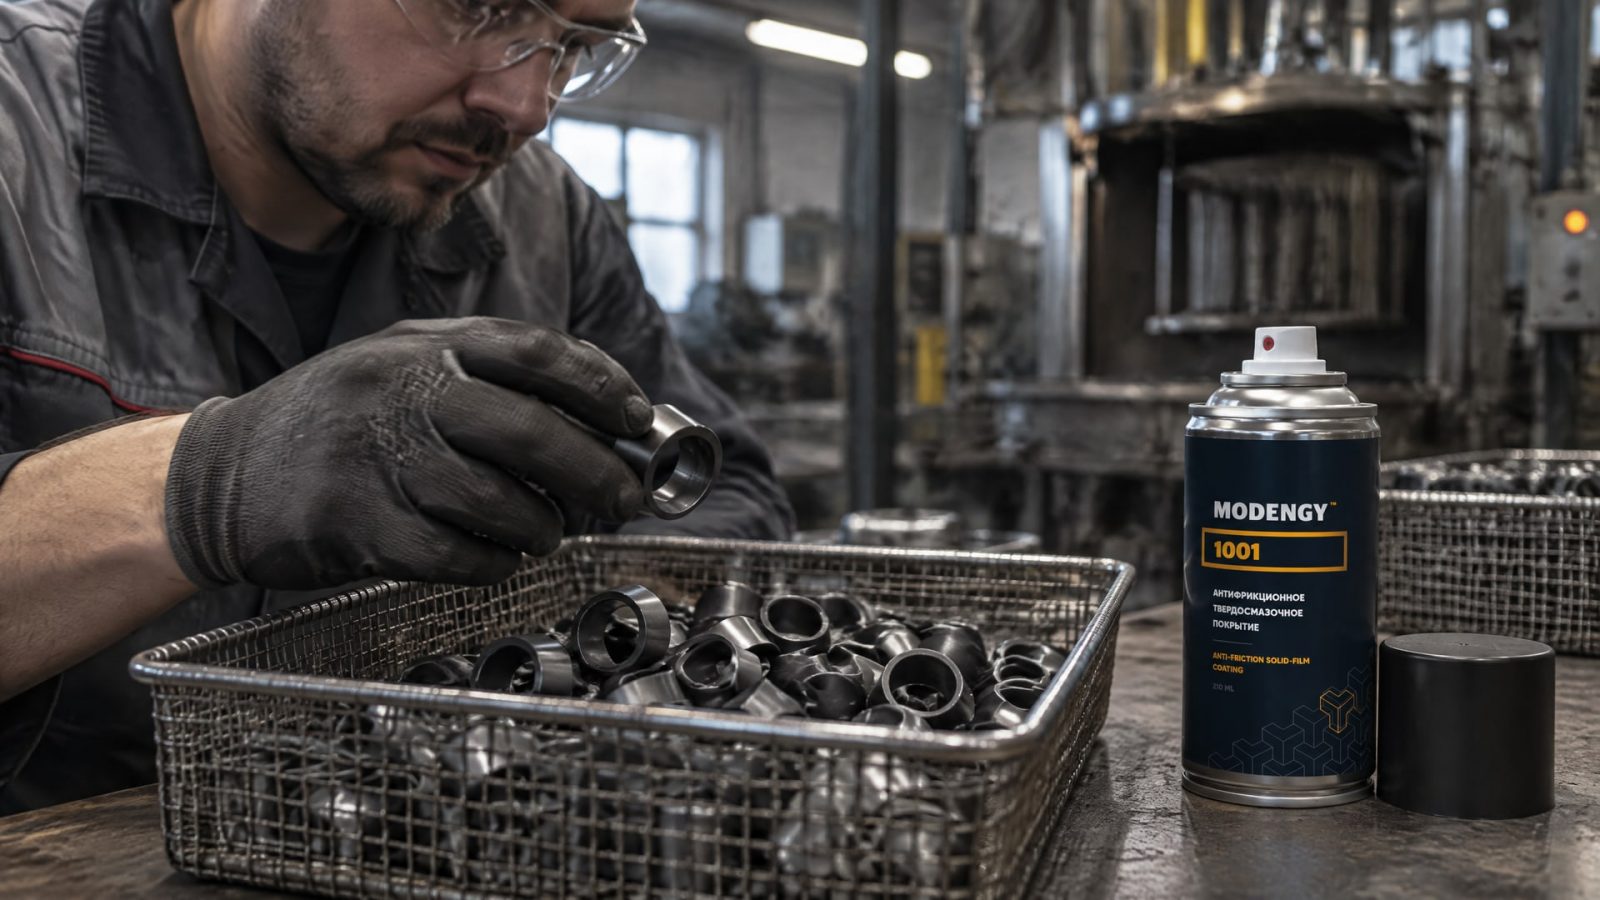
Для кольцевых деталей при подборе процесса важно оценить, насколько равномерно состав распределяется по поверхности и удаляется из внутренних зон. Само обозначение «кольцевая деталь» не дает достаточной информации для выбора технологии: учитывают геометрию, материал, состояние поверхности и назначение покрытия. Нельзя заранее переносить режим, подходящий для одной детали, на всю партию изделий сходной формы.
Условия работы узла также влияют на подбор. Для деталей, испытывающих трение, имеет значение тип движения, нагрузка, рабочая температура и число циклов. Если узел сталкивается с фреттингом, холодным пуском или недостаточной смазкой на этапе запуска, рассматривают твердосмазочные покрытия, предназначенные для снижения трения и износа. Для кольцевых деталей с такой задачей применяют, в частности, MODENGY 1001; состав отверждается при комнатной температуре.
При этом название покрытия само по себе не подтверждает его пригодность для конкретного узла. Необходимо сопоставить свойства состава с материалом детали и контртела, а также с условиями контакта. Учитывают допустимый коэффициент трения и требуемую износостойкость. Если обработка идет партией, дополнительно проверяют, не приводят ли контакты деталей друг с другом к повреждениям или дефектам покрытия.
Когда стоит отказаться от dip-spin
Детали могут вкладываться одна в другую или слипаться.
Перемешивание партии способно повредить поверхность или геометрию изделий.
Форма деталей затрудняет удаление избытка покрытия.
Требования к качеству слоя нельзя надежно подтвердить на пробной партии.
Подготовка поверхности перед нанесением покрытия
Перед нанесением покрытия поверхность очищают от масел, пыли, грязи, ржавчины и окалины.
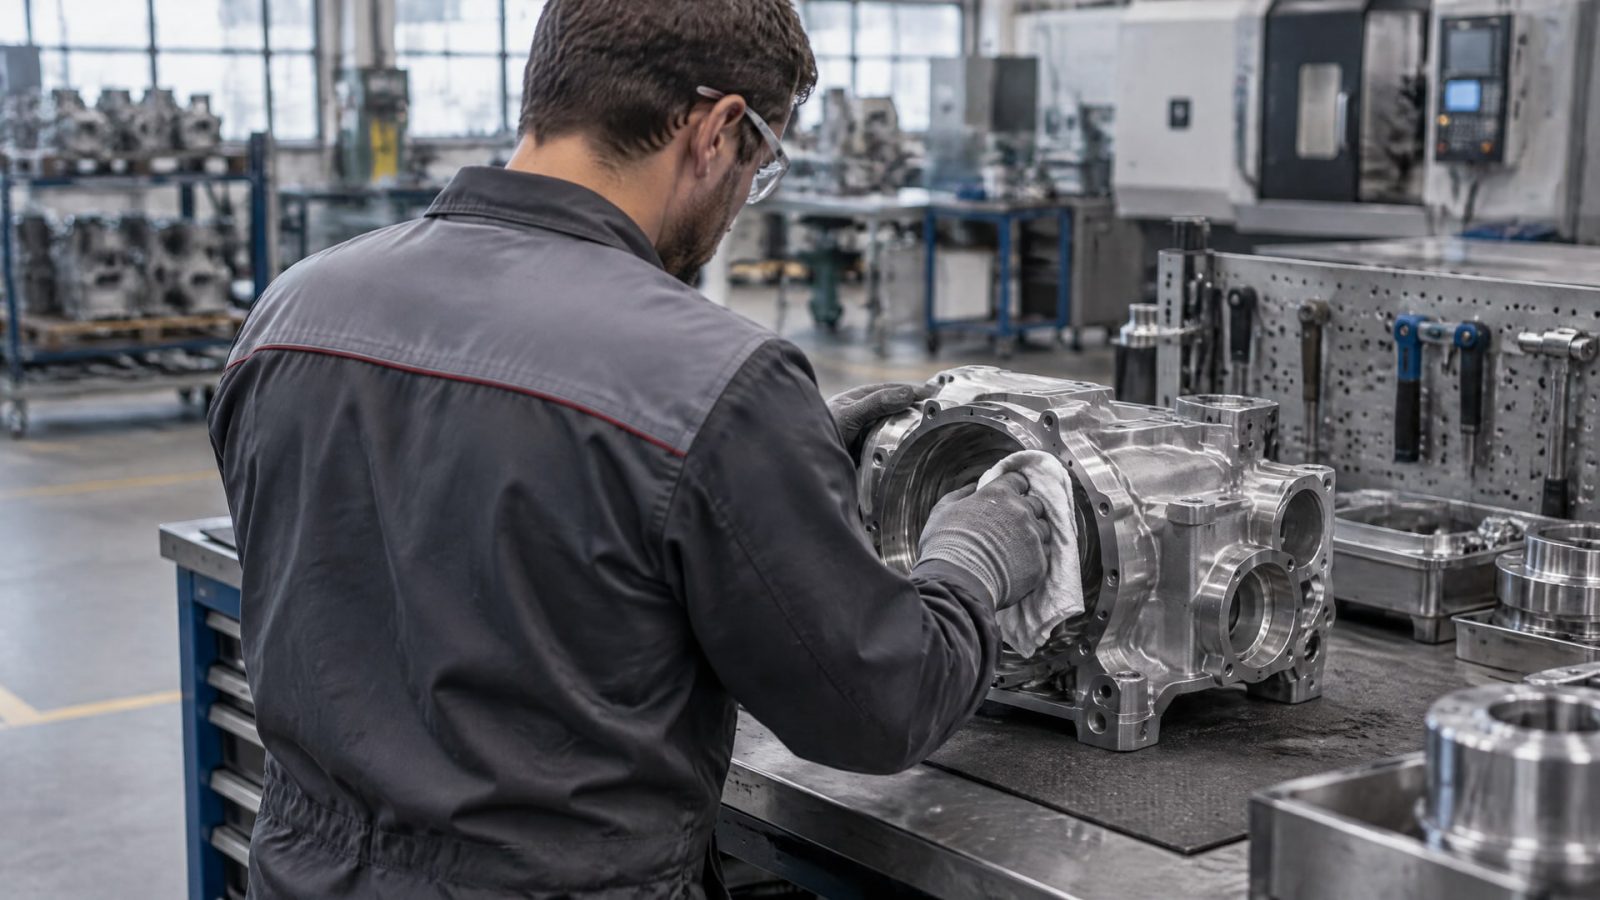
Загрязнения ухудшают адгезию, поэтому даже подходящий состав и выбранная технология не компенсируют недостаточную подготовку. Состояние поверхности оценивают до обработки партии, а не после появления дефектов на готовых деталях.
Подготовка должна соответствовать материалу и исходному состоянию изделия. Важно понимать, какие загрязнения присутствуют и как они могут повлиять на сцепление покрытия с поверхностью. Если на деталях остались масло или частицы окалины, они могут стать причиной нестабильного результата. Поэтому порядок очистки и критерии готовности поверхности согласуют как часть технологического процесса.
После очистки оценивают, не повредила ли подготовка поверхность и не появились ли новые загрязнения при хранении или перемещении деталей. Этот этап особенно важен для серийной обработки: одинаковый режим нанесения не гарантирует одинаковый результат, если исходное состояние изделий меняется от партии к партии. Для воспроизводимости фиксируют применяемую подготовку и проверяют ее эффективность до нанесения покрытия.
Подготовка не заменяет выбор правильного состава. Адгезия, когезия, сопротивление сдвигу и совместимость с материалом контртела влияют на работу покрытия совместно. Поэтому для подбора твердосмазочного покрытия рассматривают не только способ очистки, но и материал детали, условия трения и ожидаемую функцию слоя. Если меняется материал или состояние поверхности, пригодность ранее выбранной системы оценивают заново.
Что проверить перед обработкой партии
Удалены ли масла, пыль, грязь, ржавчина и окалина.
Однородно ли состояние поверхности у деталей в партии.
Не появились ли загрязнения после очистки.
Соответствует ли подготовка материалу и требованиям к адгезии.
Зафиксированы ли условия подготовки для повторных партий.
Способы отверждения покрытий и выбор режима
Для твердосмазочных покрытий применяют два базовых способа отверждения: сушку на воздухе при комнатной температуре и тепловое отверждение с последующим запеканием.
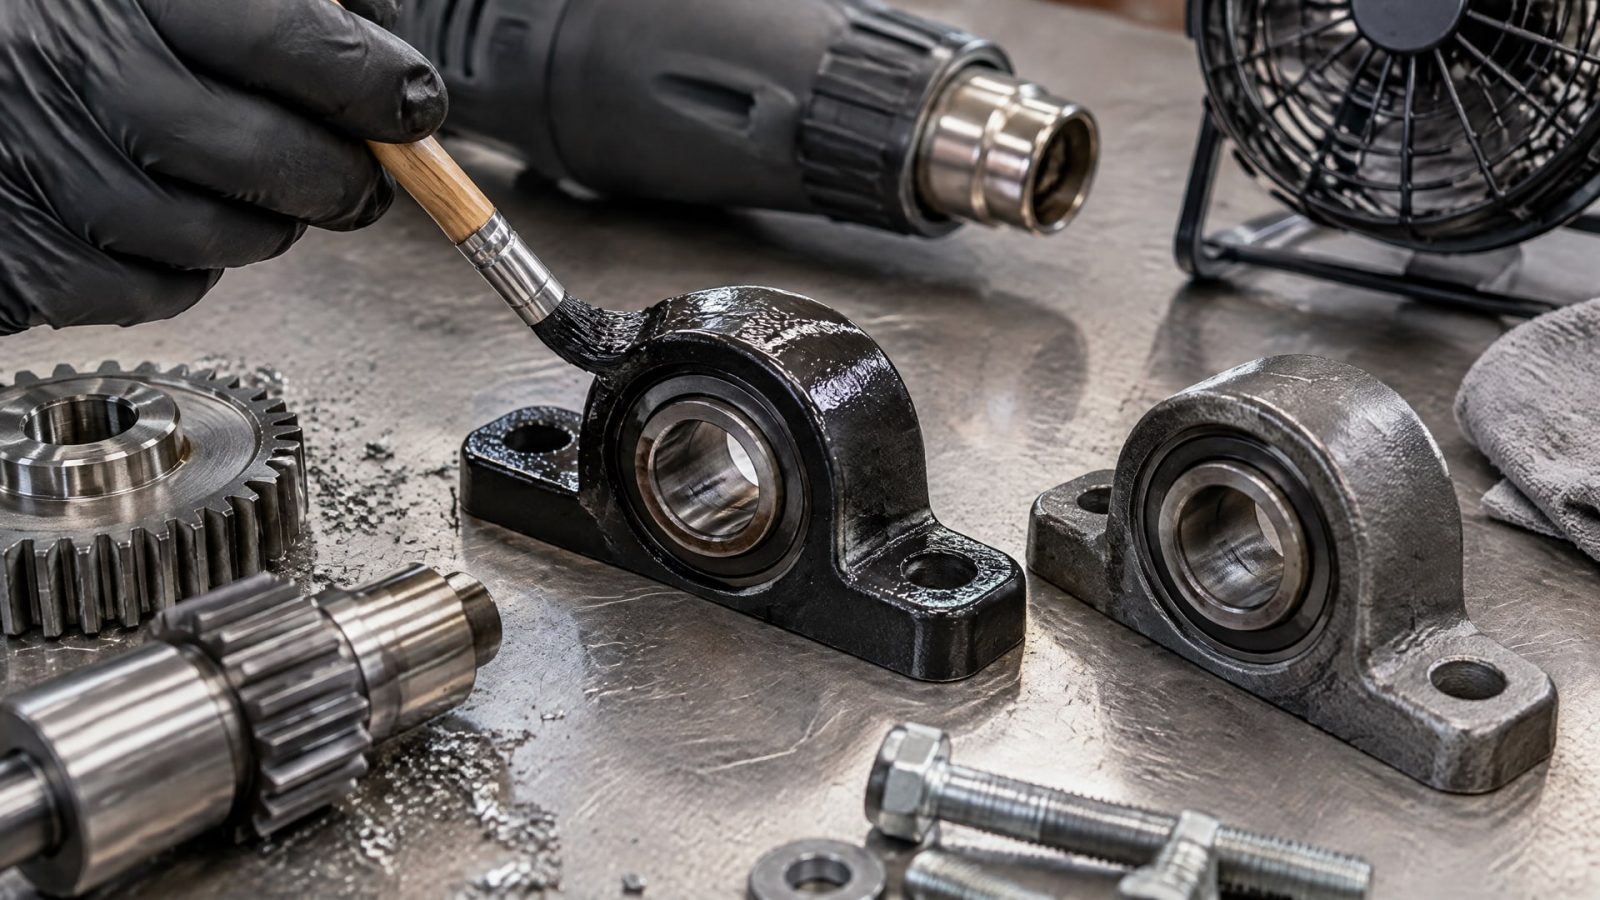
Для составов с тепловым отверждением типичный диапазон составляет 100-250 °C, однако конкретная температура зависит от химии покрытия. Это не универсальный режим для всех твердосмазочных систем.
В материалах по цинк-ламельным и близким покрытиям встречаются другие диапазоны: 125-200 °C, 180-220 °C и 200-240 °C. Для некоторых систем указывается отверждение до 500 °F, то есть примерно 260 °C. Эти значения относятся к разным составам и не должны восприниматься как взаимозаменяемые режимы. Переносить температуру с одного покрытия на другое без проверки спецификации нельзя.
Режим отверждения согласуют по документации конкретного состава. Учитывают не только температуру, но и требования к прогреву, а также характеристики детали и технологические ограничения участка. Если деталь не переносит предусмотренный нагрев, рассматривают покрытие с воздушным отверждением, если оно подходит по эксплуатационным требованиям. Но возможность отверждения при комнатной температуре сама по себе не подтверждает пригодность покрытия для конкретного узла.
Неверный режим может привести к нестабильному качеству готовой партии. Поэтому перед запуском серии проверяют, что доступное оборудование позволяет выполнить предписанный режим, а детали проходят обработку в одинаковых условиях. Если в одной номенклатуре применяются разные составы, для каждого отдельно фиксируют требования к отверждению. Универсального режима для всех твердосмазочных покрытий нет.
Как не ошибиться с температурой
Сверить режим отверждения со спецификацией конкретного состава.
Не переносить значения 125-200 °C или 200-240 °C на другую систему без подтверждения.
Проверить, подходит ли тепловой режим материалу детали и условиям участка.
Для воздушного отверждения уточнить, что такой способ предусмотрен документацией покрытия.
Подбор твердосмазочного покрытия для узла
Подбор начинают с задачи, а не с названия технологии.
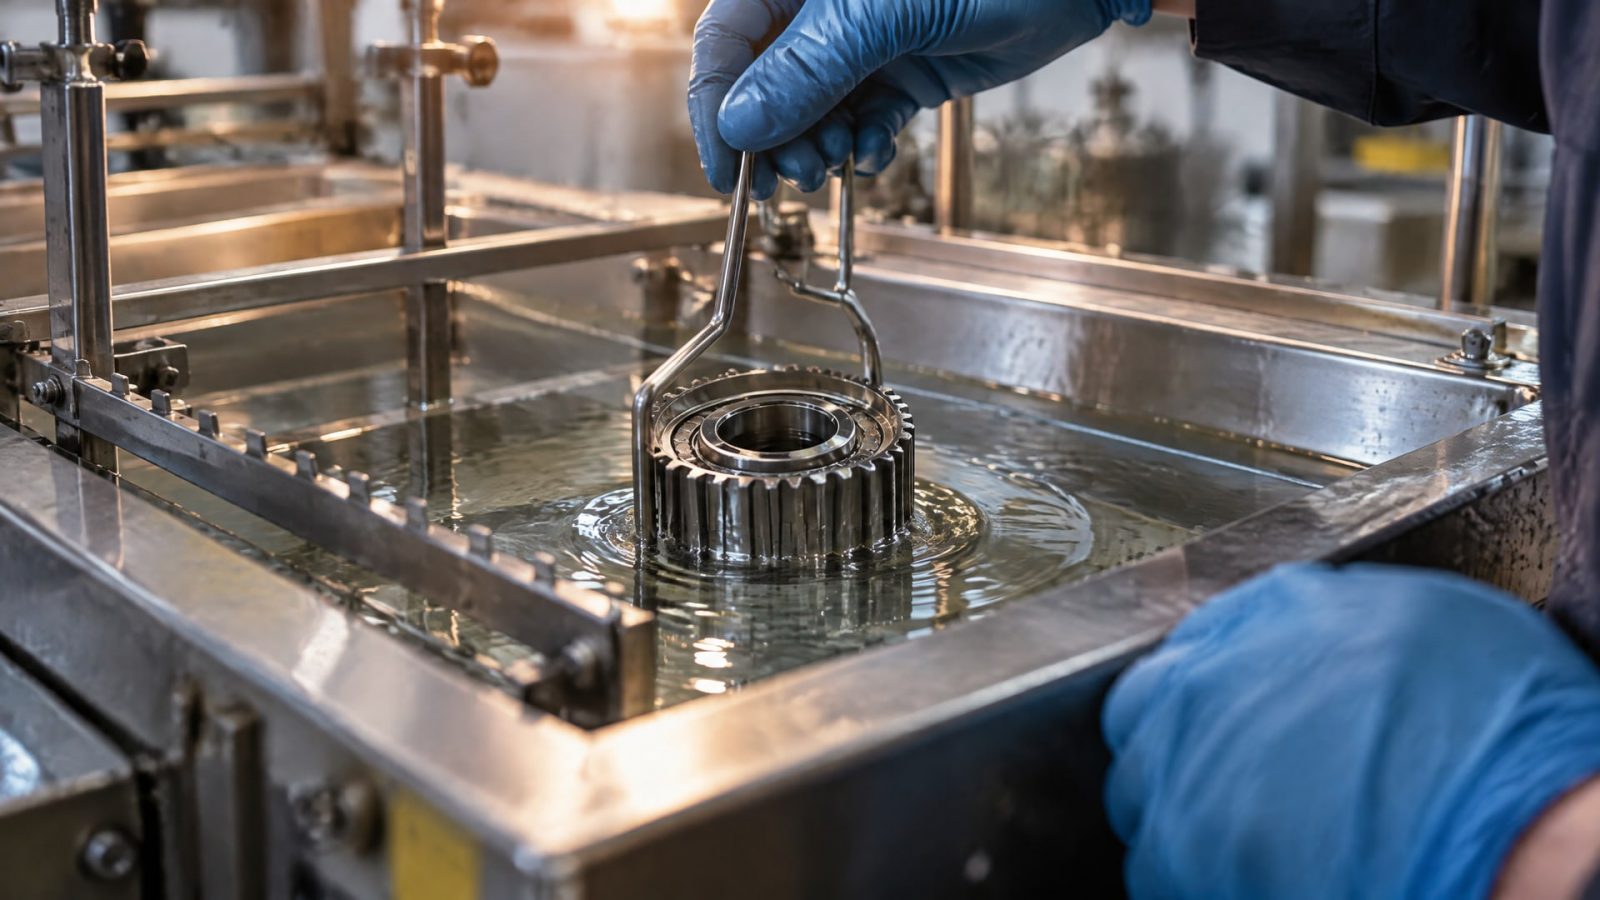
Покрытие может быть нужно для приработки, облегчения сборки, долговременной смазки, защиты от коррозии, снижения трения или износа. Иногда требуется совместить несколько функций. Их приоритет определяет, какие свойства покрытия и какие критерии контроля будут важны для детали.
Затем анализируют условия эксплуатации. К ним относятся температура, химическая среда, тип движения, нагрузка и число циклов. Для твердосмазочных покрытий также учитывают допустимый коэффициент трения и требуемую износостойкость. Состав должен быть совместим с материалом детали и контртела, а слой должен сочетать достаточную адгезию и когезию с необходимым сопротивлением сдвигу.
Способ нанесения выбирают вместе с покрытием. Геометрия влияет на возможность равномерно распределить состав, а свойства системы определяют требования к сушке или запеканию. Поэтому подбор твердосмазочного покрытия не сводится к поиску одного подходящего состава: нужно оценить деталь, рабочую среду, технологию обработки и требования к контролю. Ошибка в любом из этих пунктов может повлиять на свойства готового изделия.
Для проверки решения используют испытания на деталях или моделях и фиксируют условия процесса. При переходе к серии полезен статистический контроль параметров и документирование обработки. Это позволяет сопоставлять результаты между партиями и выяснять, связаны ли отклонения с подготовкой поверхности, компоновкой деталей, нанесением или отверждением. Если меняются условия эксплуатации или конструкция узла, прежний выбор покрытия не следует считать автоматически подтвержденным.
Данные для подбора
Материал детали и контртела.
Геометрия и состояние поверхности.
Тип движения, нагрузка и число циклов.
Рабочая температура и химическая среда.
Цель покрытия и требования к трению, износу и коррозионной защите.
Контроль толщины и причин дефектов
Контроль результата начинают с требований к покрытию.
Если для системы задана толщина, после нанесения ее проверяют подходящим методом. Для цинк-ламельных покрытий в технических руководствах описаны измерения магнитной индукцией или вихретоковыми методами по ISO 2064. Применимость конкретного метода зависит от покрытия и детали, поэтому способ контроля согласуют с требованиями к изделию.
При серийной обработке оценивают не только отдельную деталь, но и повторяемость результата по партии. Проверяют, сохраняются ли заданные условия подготовки поверхности, нанесения и отверждения. Для контроля используют испытания деталей или моделей, статистический контроль процесса и документирование параметров. Эти меры помогают выявить отклонения до того, как они затронут значительную часть серии.
Причины дефектов могут быть связаны с неподходящей геометрией партии, недостаточной очисткой, неверным режимом отверждения или неудачной компоновкой деталей. Если изделия слипались или повреждались при перемешивании, корректировка только состава не устранит первопричину. Аналогично, изменение температуры без проверки спецификации не гарантирует улучшения результата. Диагностику проводят по этапам процесса, сопоставляя фактические условия с согласованными требованиями.
Для воспроизводимости фиксируют параметры обработки и результаты проверки. Если обнаружены отклонения, выясняют, менялись ли состояние поверхности, загрузка партии, режим отверждения или метод контроля. Такой подход позволяет отличить единичный дефект от системной проблемы. После корректировки технологии проверяют, что она подходит для конкретных деталей и не создает новых ограничений.
Что проверить при дефектах покрытия
Соответствовала ли геометрия деталей ограничениям метода.
Была ли поверхность очищена от масел, пыли, грязи, ржавчины и окалины.
Соблюдался ли режим отверждения конкретного состава.
Не слипались ли детали и не повреждались ли при обработке партии.
Соответствуют ли метод и требования контроля толщины выбранной системе.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод чаще применяют для массовой обработки небольших деталей партиями. Подход зависит от геометрии, массы и свойств покрытия. Если изделия склонны вкладываться одна в другую, слипаться или повреждаться при перемешивании, такой процесс может быть непригоден. Решение проверяют на конкретной номенклатуре, а не только по размеру деталей.
Какие бывают способы отверждения твердосмазочного покрытия?
Основные варианты - сушка на воздухе при комнатной температуре и тепловое отверждение с последующим запеканием. Для ряда твердых смазочных покрытий типичный диапазон запекания составляет 100-250 °C, но режим зависит от химии состава. Для конкретной детали температуру и другие условия сверяют со спецификацией покрытия.
Можно ли наносить покрытие без тщательной очистки?
Нет. Перед нанесением удаляют масла, пыль, грязь, ржавчину и окалину: загрязнения ухудшают адгезию. Подготовку подбирают с учетом материала и исходного состояния поверхности. Если качество очистки различается между деталями, одинаковый режим нанесения не гарантирует одинаковый результат по всей партии.
Как подобрать твердосмазочное покрытие для кольцевой детали?
Учитывают материал детали и контртела, геометрию, тип движения, нагрузку, рабочую температуру, среду и число циклов. Затем определяют цель покрытия: снижение трения, износостойкость, защита от коррозии или другая функция. Дополнительно проверяют совместимость состава с методом нанесения и требованиями к отверждению.
Заключение
Окунание с центрифугированием применяют для серийного нанесения покрытий на небольшие детали, если их геометрия и поведение в партии позволяют избежать слипания, вложения и повреждений. Для результата важны подготовка поверхности, совместимость покрытия с условиями работы узла, соблюдение режима отверждения и подходящий контроль толщины. Универсального состава или режима для всех деталей нет.
Следующий шаг - составить перечень деталей и условий эксплуатации, определить требуемую функцию покрытия, затем согласовать пробную обработку, режим отверждения и критерии приемки. Такой порядок помогает проверить технологию на конкретной номенклатуре до запуска серийной партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу, и как выбрать подходящую СОЖ.
Выбор отечественного масла для нарезки резьбы на стальных трубах: параметры, проверка и замена импортных аналогов.
Узнайте, как правильно выбрать масло для нарезки резьбы, чтобы повысить качество обработки и продлить срок службы инструмента.