
Полимеризация при комнатной температуре: как наносить аэрозольные покрытия на крепеж
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозольного баллона без отдельного нагрева детали. Чтобы получить предсказуемый результат, подготовьте поверхность, нанесите равномерный слой в заданной толщине и выдержите покрытие до полной готовности, а не только до высыхания на ощупь.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для резьбового крепежа и узлов с вибрационной нагрузкой. Разберем этапы нанесения, различие между высыханием на ощупь и полным отверждением, способы контроля трения и стандарты, которые помогают проверить свойства покрытия.
Как проходит полимеризация при комнатной температуре
Аэрозольное сухое антифрикционное покрытие наносят на подготовленную поверхность и оставляют отверждаться без нагрева детали.
Такой способ подходит, когда термическая обработка неудобна или не предусмотрена технологическим процессом. При этом слово «высохло» может обозначать только состояние поверхности, а не готовность соединения к сборке и эксплуатации.
В одном из технических описаний указано высыхание на ощупь через 5 минут при 23°C и полное отверждение через 2 часа при 23°C. Поэтому при планировании сборки ориентируются на полное время выдержки. Если начать работу раньше, покрытие может не успеть сформировать свойства, необходимые для стабильного трения и защиты от износа.
Что учитывать при выдержке
Срок отверждения следует сверять с технической документацией конкретного материала и учитывать фактические условия участка. Приведенные значения относятся к определенному сухому покрытию и не являются универсальными для всех аэрозольных составов. Нельзя переносить время высыхания одного материала на другой только потому, что оба наносятся из баллона.
В технологической инструкции полезно зафиксировать несколько параметров:
температуру, при которой выполняют нанесение и выдержку;
время до состояния «сухо на ощупь»;
время до полной готовности к сборке;
способ нанесения и число проходов, если они заданы изготовителем.
На производстве пауза между нанесением и сборкой влияет на ритм работ. Если деталь передают на следующий участок через 5 минут, это еще не подтверждает, что она готова к монтажу: для описанного покрытия полная выдержка составляет 2 часа при 23°C. Поэтому маркировка времени нанесения и организация зоны выдержки помогают избежать преждевременной сборки.
Отверждение при комнатной температуре не отменяет требований к качеству слоя. Равномерность распыла, подготовка основания и соблюдение рекомендуемой толщины остаются частью технологического процесса. Если покрытие нужно наносить на серийный крепеж, сначала проверяют воспроизводимость результата на реальных деталях и в условиях производственного цикла.
Подготовка поверхности и нанесение антифрикционного покрытия из аэрозоля
Перед нанесением поверхность очищают и обезжиривают.
Остатки загрязнений мешают контакту покрытия с основанием и снижают адгезию, то есть сцепление пленки с поверхностью. Для повышения адгезии и ресурса в техническом описании также указаны фосфатирование и пескоструйная обработка. Выбор подготовки зависит от материала детали и действующего технологического процесса.
После подготовки состав распыляют равномерными движениями. Для одного аэрозольного сухого смазочного покрытия рекомендована толщина сухого слоя 5–20 мкм. Это рабочий диапазон для указанного материала, а не универсальный норматив для любых покрытий. Избыточная толщина не означает автоматически более надежную защиту: она может ухудшить стабильность трения и повторяемость результата.
Контроль процесса нанесения
Чтобы контролировать операцию, важно оценивать не только внешний вид детали, но и соблюдение параметров нанесения. Если слой неоднороден, толщина на разных участках может различаться. Для резьбовой детали особенно важна повторяемость обработки: покрытие должно соответствовать требованиям к соединению, а не просто закрывать металл.
Практический порядок работ включает следующие шаги:
очистить и обезжирить поверхность;
при необходимости применить предусмотренную технологией механическую подготовку или фосфатирование;
наносить состав равномерными проходами;
выдержать деталь до полного отверждения;
передать обработанный крепеж на сборку после установленного времени.
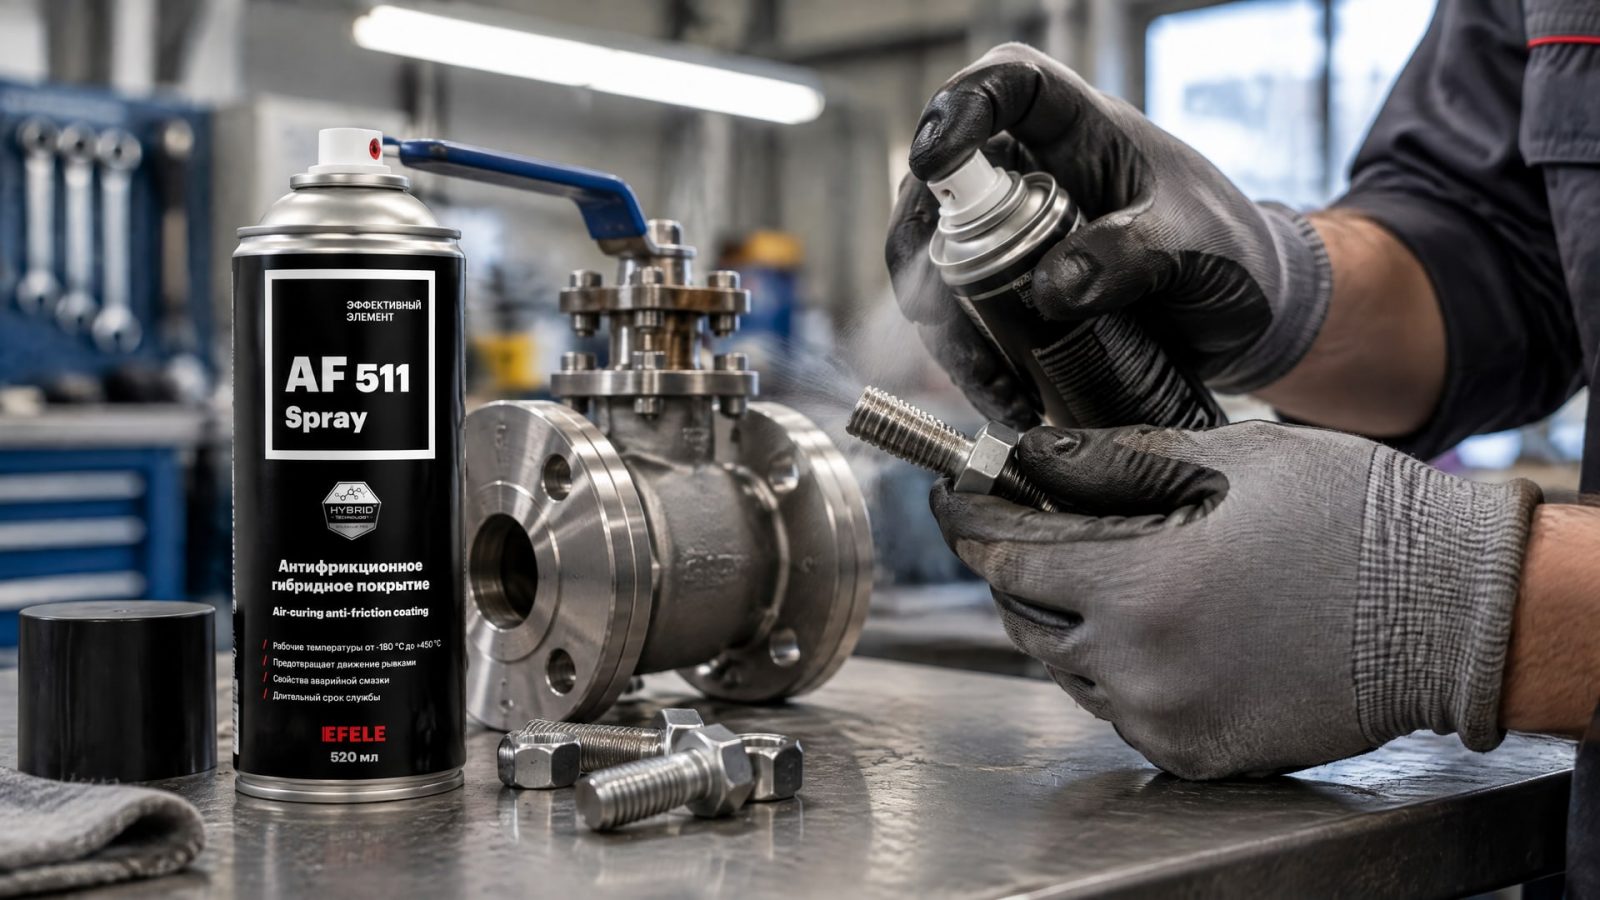
Для резьбового крепежа, задвижек и трубопроводных узлов важно учитывать сочетание вибрации и высокого давления. Если соединение подвержено фреттингу или при эксплуатации возникает риск потери смазочного материала, выбирают покрытие, предназначенное именно для таких задач, и проверяют его характеристики на реальном крепеже. В этой ситуации применяют EFELE AF-511 Spray: сухое антифрикционное покрытие отверждается при комнатной температуре и предназначено для надежной работы резьбового крепежа задвижек и трубопроводов в условиях вибрации и высокого давления.
Перед запуском серии стоит выполнить пробное нанесение и оценить внешний вид, равномерность слоя и удобство выдержки. Для такого испытания используют детали той же геометрии и с той же подготовкой, что и в производстве. Это позволяет выявить проблемы до перехода на серийную обработку, не подменяя проверку свойств визуальным осмотром.
Покрытие резьбового крепежа: как контролировать трение
Для резьбового соединения коэффициент трения влияет на соотношение между моментом затяжки и преднатягом.
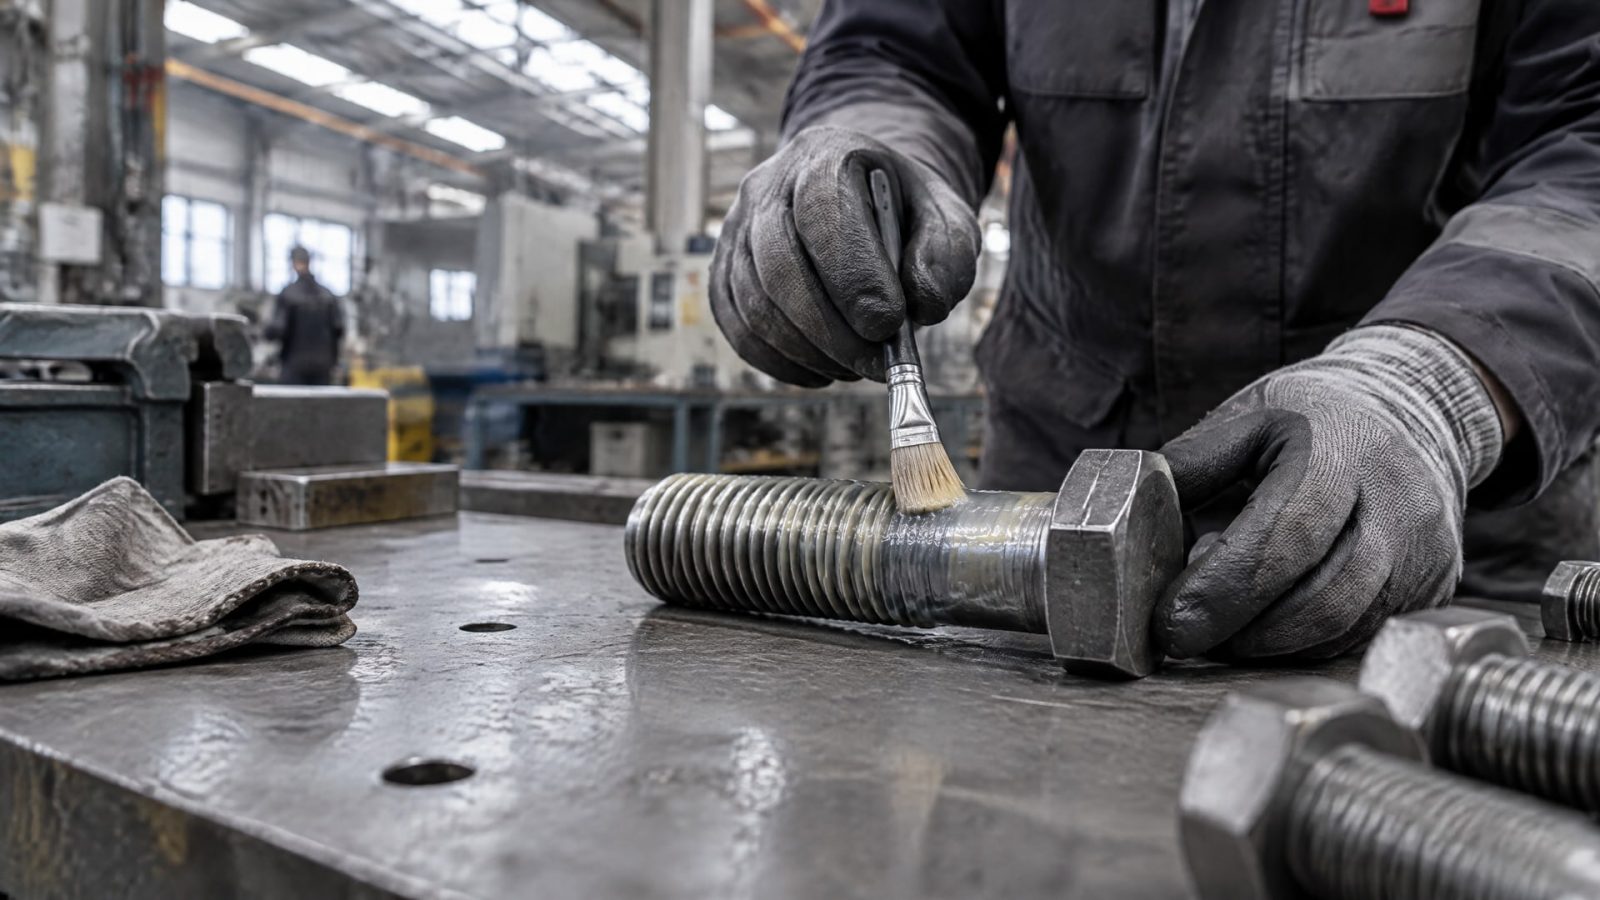
Поэтому покрытие выбирают не только по коррозионной защите или удобству нанесения. Если момент затяжки задан технологией, изменение фрикционных свойств может повлиять на сборку и конечное состояние соединения.
В отраслевых материалах снижение коэффициента трения рассматривают как переход от типичных значений 0,15–0,20 к 0,075–0,10 или ниже. Это ориентир из описания практики, а не гарантированное свойство любого антифрикционного покрытия. Фактическое значение зависит от пары материалов, покрытия и условий испытания, поэтому его нужно подтверждать для конкретного крепежа.
ISO 16047 и стандарты на покрытие крепежа
Для оценки фрикционных характеристик резьбовых соединений применяют ISO 16047. Этот стандарт описывает испытание torque-tension, то есть взаимосвязь крутящего момента и натяжения крепежа. Проверка на реальной паре материалов и в режиме, близком к производственной сборке, дает более полезный результат, чем выбор материала только по общему описанию.
DIN EN ISO 4042 и DIN EN ISO 10683 относятся к системам покрытия крепежа: первый стандарт касается электролитических покрытий, второй - неэлектролитических цинк-ламельных систем. Они не заменяют измерение фрикционных характеристик по ISO 16047. Стандарт на систему покрытия сам по себе не подтверждает требуемый коэффициент трения.
В отдельных материалах для крепежа приводится диапазон μ = 0,18 ± 0,03. Его нельзя автоматически считать целевым значением для любого соединения: необходимое значение определяют требования конкретного узла и спецификация. Испытания также следует проводить в одинаковых условиях, поскольку изменение пары материалов или режима сборки затрудняет сравнение результатов.
Перед внедрением покрытия инженер сопоставляет требуемый коэффициент трения, допустимый момент затяжки и преднатяг. Затем покрытие испытывают на соответствующем крепеже. Такой подход помогает оценить его не как отдельный материал, а как часть сборочного процесса.
Фрикционное покрытие крепежа при вибрации
Вибрационная нагрузка требует оценивать не только начальное значение коэффициента трения.
Для соединения важна стабильность фрикционного поведения после хранения, старения и температурных циклов. Если эти факторы меняют свойства покрытия, расчетный режим затяжки может не повториться при последующих сборках или в эксплуатации.
Для подбора покрытия сначала определяют функцию соединения. Антифрикционный вариант нужен, когда требуется снизить трение и износ; для стопорения резьбового соединения может потребоваться, наоборот, высокий и стабильный коэффициент трения. Эти задачи нельзя смешивать: покрытие для снижения трения не следует выбирать только потому, что оно предназначено для резьбы.
Когда нужен высокий коэффициент трения
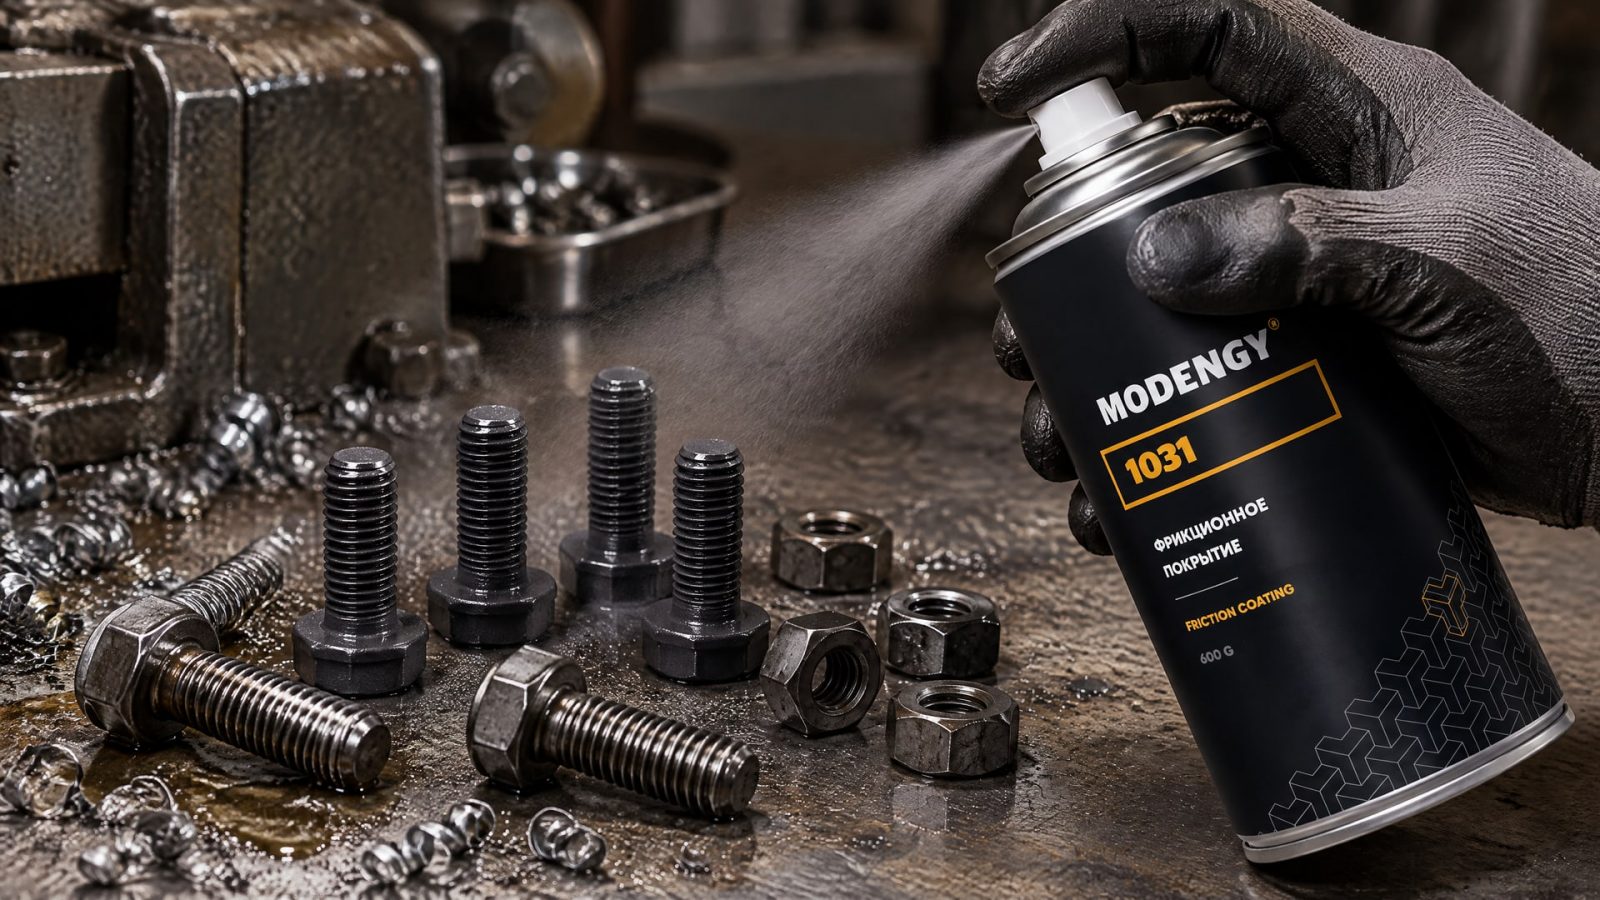
Если узлу требуется высокий и стабильный коэффициент трения для стопорения резьбового соединения, применяют MODENGY 1031. Выбор такого решения имеет смысл рассматривать вместе с параметрами затяжки и требованиями к конкретной паре материалов. Фрикционные характеристики необходимо подтвердить испытанием, а не предполагать по названию или внешнему виду покрытия.
Покрытие задвижки, крепежа или другого вибронагруженного узла оценивают в составе соединения. Важно проверить, как оно влияет на момент затяжки и преднатяг, а затем убедиться, что результат воспроизводится при одинаковом режиме сборки. Отдельно учитывают условия хранения и эксплуатации, поскольку стабильность после времени и температурных циклов входит в оценку фрикционного поведения.
Полезно разделить требования в техническом задании:
целевой коэффициент трения или требование к его стабильности;
допустимый режим затяжки и требуемый преднатяг;
материал крепежа и сопрягаемых деталей;
условия вибрации, хранения и эксплуатации;
метод испытания и критерии приемки.
Такой список помогает избежать ошибки, когда покрытие выбирают только по низкому коэффициенту трения или по антикоррозионному свойству. Для вибронагруженного соединения нужен подтвержденный результат на деталях и в условиях, соответствующих производству.
Как выбрать технологию и внедрить ее на производстве
Подбор аэрозольного покрытия начинают с задачи соединения, а не с удобства упаковки.
Для резьбового крепежа важны целевой коэффициент трения, требования к сборке, время отверждения и способ подготовки поверхности. Если изделие работает при вибрации, дополнительно проверяют стабильность фрикционных свойств после хранения, старения и температурных циклов.
Затем определяют, как покрытие будет наноситься в производственном процессе. Аэрозольный формат упрощает обработку отдельных деталей и небольших партий, но сам по себе не гарантирует одинаковую толщину на всех поверхностях. Для сухого слоя одного из описанных материалов указан диапазон 5–20 мкм, поэтому требования к нанесению и контролю нужно согласовать с документацией на выбранный состав.
Проверка перед серийным применением
Пилотную проверку проводят на деталях той же геометрии, с той же подготовкой и в том же режиме сборки, что и в рабочем процессе. Для контроля трения резьбового соединения используют ISO 16047. Если задача включает требования к системе защиты крепежа, отдельно сверяются с применимыми DIN EN ISO 4042 или DIN EN ISO 10683. Эти стандарты решают разные задачи и не заменяют друг друга.
Перед запуском серии инженер и снабженец согласуют рабочую инструкцию. В ней фиксируют подготовку, способ распыления, толщину слоя, время полного отверждения и критерии приемки. Для рассмотренного покрытия технические значения включают высыхание на ощупь через 5 минут и полную готовность через 2 часа при 23°C. Эти параметры применяют только в рамках документации на соответствующий материал.
Если испытания показывают, что соединение не обеспечивает требуемый момент затяжки или преднатяг, корректируют выбор покрытия либо режим сборки и повторяют проверку. Нельзя считать достаточным результатом только то, что пленка выглядит ровной или быстро высохла. Решение о серийном использовании принимают по измеряемым характеристикам и повторяемости сборки.
Часто задаваемые вопросы
Сколько времени отверждается аэрозольное покрытие при комнатной температуре?
В техническом описании одного сухого антифрикционного покрытия указано высыхание на ощупь через 5 минут и полное отверждение через 2 часа при 23°C. Эти значения относятся к конкретному материалу. Для другого покрытия время выдержки нужно сверить с его технической документацией, а не переносить по аналогии.
Можно ли собирать крепеж сразу после высыхания на ощупь?
Нет, высыхание на ощупь не равнозначно полной готовности к сборке. Для описанного покрытия поверхность становится сухой через 5 минут при 23°C, но полное отверждение занимает 2 часа при той же температуре. При планировании сборки учитывают именно полное время выдержки, указанное для выбранного материала.
Как проверить коэффициент трения покрытия на резьбовом соединении?
Для оценки фрикционных характеристик крепежа применяют ISO 16047, который задает метод испытания torque-tension. Испытывать следует реальные пары материалов и режим сборки, соответствующий производственному. Стандарты DIN EN ISO 4042 и DIN EN ISO 10683 описывают системы покрытия крепежа, но не заменяют проверку коэффициента трения.
Какая толщина нужна для сухого антифрикционного покрытия?
Для одного из аэрозольных сухих покрытий указан рекомендуемый сухой слой 5–20 мкм. Это диапазон из документации конкретного материала, а не универсальное требование для любого состава. Толщину и способ нанесения следует выбирать по техническим данным покрытия и подтверждать на детали, предназначенной для производства.
Заключение
Полимеризация при комнатной температуре позволяет наносить аэрозольные антифрикционные покрытия без нагрева детали, но результат зависит от подготовки поверхности, толщины слоя, равномерности распыла и выдержки до полного отверждения. Для резьбового крепежа также важно подтвердить коэффициент трения и оценить его влияние на момент затяжки и преднатяг.
Следующий шаг - определить требования к соединению, выбрать покрытие под его функцию и провести испытание на реальных деталях. Зафиксируйте в технологической инструкции подготовку поверхности, режим нанесения, время выдержки и контроль по ISO 16047, если нужно подтвердить фрикционные характеристики резьбового соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание и обеспечивают надежность соединений при вибрации.
Узнайте, как анаэробный фиксатор резьбы и антифрикционное покрытие влияют на соединение, и выберите лучшее решение для ваших задач.
Узнайте, как улучшить адгезию финишного покрытия к металлу путем создания подходящей шероховатости и правильной подготовки поверхности.