
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
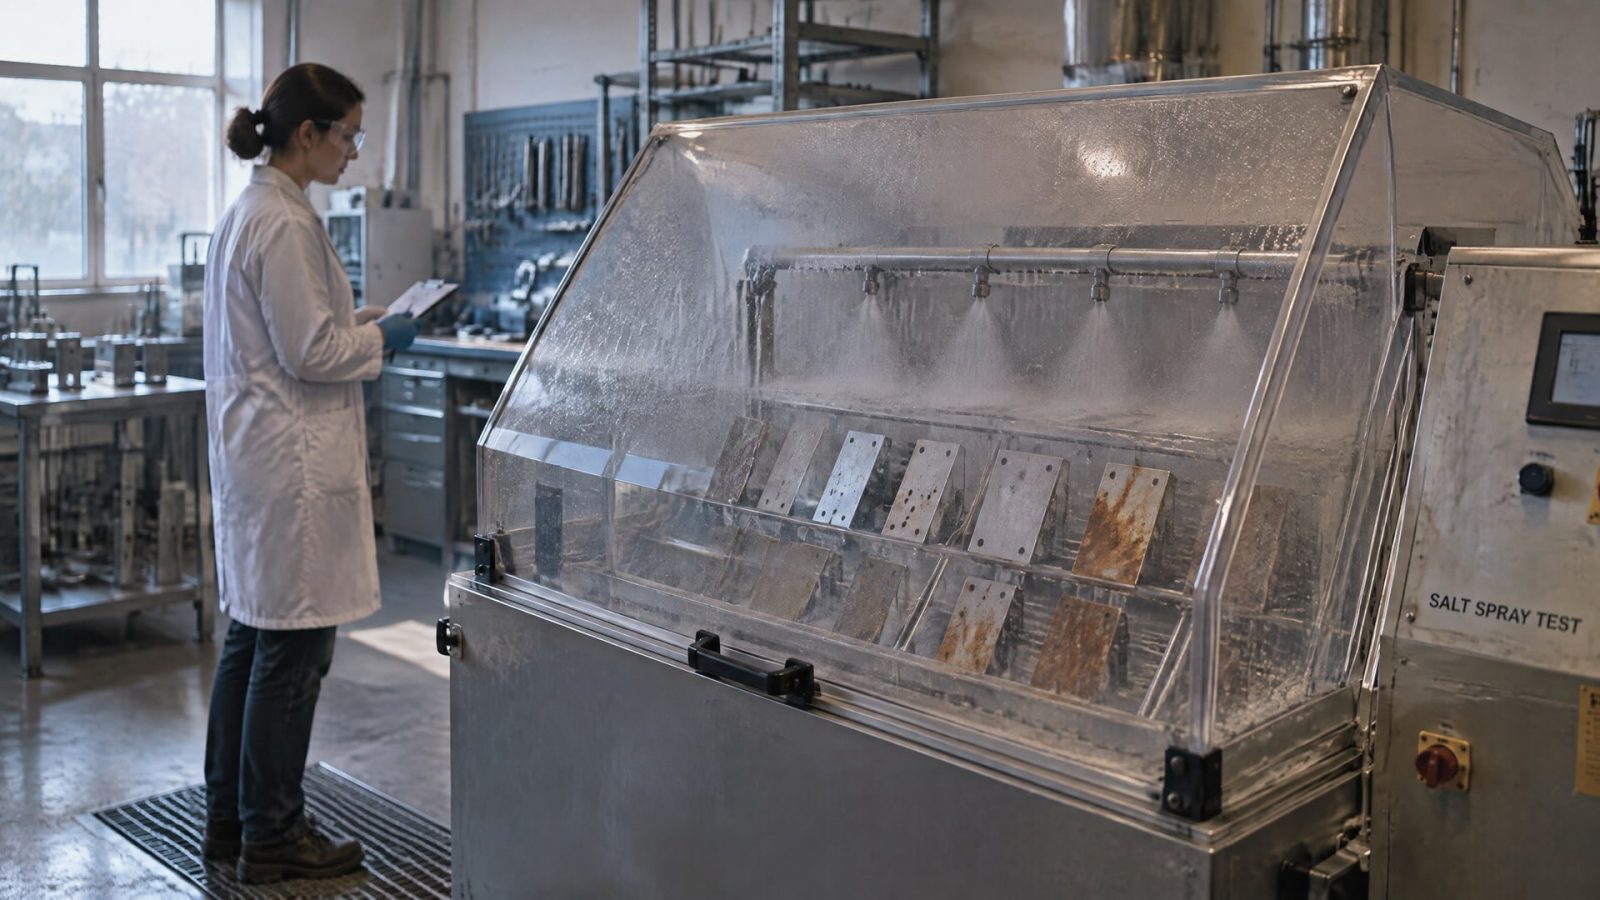
Фосфатирование и оксидирование влияют на результат испытания соляным туманом по-разному. Фосфатный слой обычно служит подготовкой поверхности под масло, краску или полимерное покрытие, а черное оксидирование без пропитки дает лишь ограниченную защиту от коррозии. Поэтому оценивать нужно не только способ обработки, но и всю систему: материал детали, базовый слой и финишную защиту.
Статья поможет инженерам и техническим специалистам разобраться, что показывают испытания в камере соляного тумана и почему часы до появления коррозии нельзя напрямую считать сроком службы. Закупщикам материал пригодится при сравнении требований в технических заданиях и протоколах испытаний: в них важно указать метод, подготовку поверхности и состав защитной системы.
Что показывает испытание соляным туманом
Испытания на соляной туман позволяют сравнить коррозионную стойкость образцов при заданном методе воздействия.
ISO 9227 описывает три варианта: нейтральный соляной туман NSS, уксуснокислый AASS и медно-ускоренный уксуснокислый CASS. Стандарт устанавливает требования к аппаратуре, реагентам и процедуре, поэтому результат имеет смысл рассматривать вместе с указанием примененного метода.
Продолжительность испытания сама по себе не отвечает на вопрос, сколько прослужит деталь в эксплуатации. На результат влияют обработка поверхности и последующая защита. Если одна деталь прошла испытание после пропитки, а другая была проверена без нее, сравнение времени до появления коррозии не характеризует только различие между фосфатированием и оксидированием.
Для корректного сравнения инженер фиксирует систему покрытия целиком: материал образца, обработку, финишный слой и метод испытания. Это особенно важно, когда в документации фигурируют результаты по разным методам ISO 9227 или по ASTM B117. Например, цифры, полученные для нейтрального соляного тумана NSS и кислой среды AASS, нельзя сводить в единый рейтинг.
При оценке предложения подрядчика или поставщика стоит сверить протокол с техническим заданием. В нем должны быть однозначно указаны стандарт и метод, а также состояние образца: проходил ли он дополнительную пропитку, окраску или консервацию. Такой подход помогает понять, что именно сравнивают испытания камера соляного тумана, и не переносить результат одного образца на другую конструкцию или технологию.
Оксидирование: защита зависит от пропитки
Черное оксидирование формирует пористую пленку, поэтому сам по себе этот слой обеспечивает лишь ограниченную коррозионную защиту.
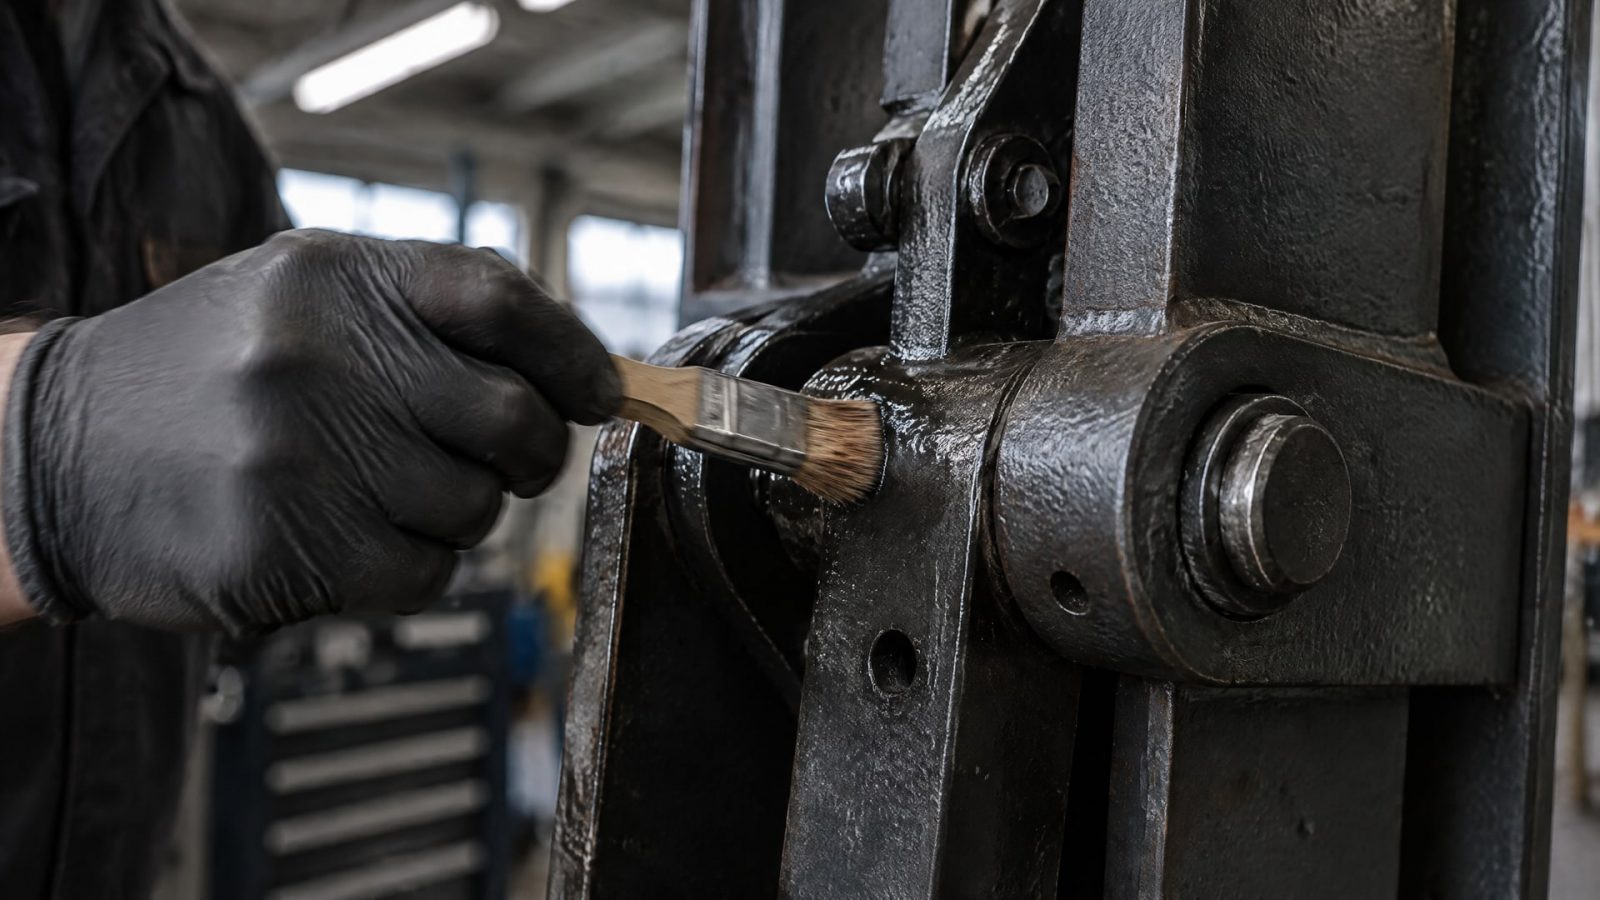
В одном из приведенных материалов для необработанной оксидной пленки указана стойкость порядка 1-2 часов в ASTM B117. Другой источник приводит значение до 2 часов без дополнительного покрытия. Эти цифры иллюстрируют результат конкретных испытаний, а не гарантированную характеристику любой детали.
После оксидирования применяют дополнительную защиту: например, масляную или герметизирующую пропитку. В одном из материалов для оксидирования с такой обработкой приведен диапазон 100-200 часов в ASTM B117. Разница показывает, почему оксидирование и послепокрытие нужно оценивать как единую систему, а не приписывать весь результат только черной пленке.
Исторические испытания также демонстрируют разброс результатов. В отдельных режимах низкоуглеродистая сталь после черного оксидирования выходила из строя через 1 час, тогда как один из вариантов обработки обеспечивал 3-4 часа в 5%-ном солевом тумане. Эти примеры нельзя использовать как универсальную норму для других сталей, способов обработки и условий испытания.
На практике оксидирование выбирают, когда важны внешний вид и размерная стабильность, а требования к коррозионной стойкости обеспечивает дополнительная обработка. Для деталей, которые будут работать во влажной, уличной или морской среде, без подходящей консервации рассчитывать на высокую стойкость не следует. Поэтому в спецификации важно отдельно обозначить, чем пропитывают оксидированный слой и по какому методу проверяют готовую систему.
Фосфатирование и коррозия: роль подготовительного слоя
Фосфатирование коррозию не устраняет само по себе и обычно не выступает финишной антикоррозионной защитой.
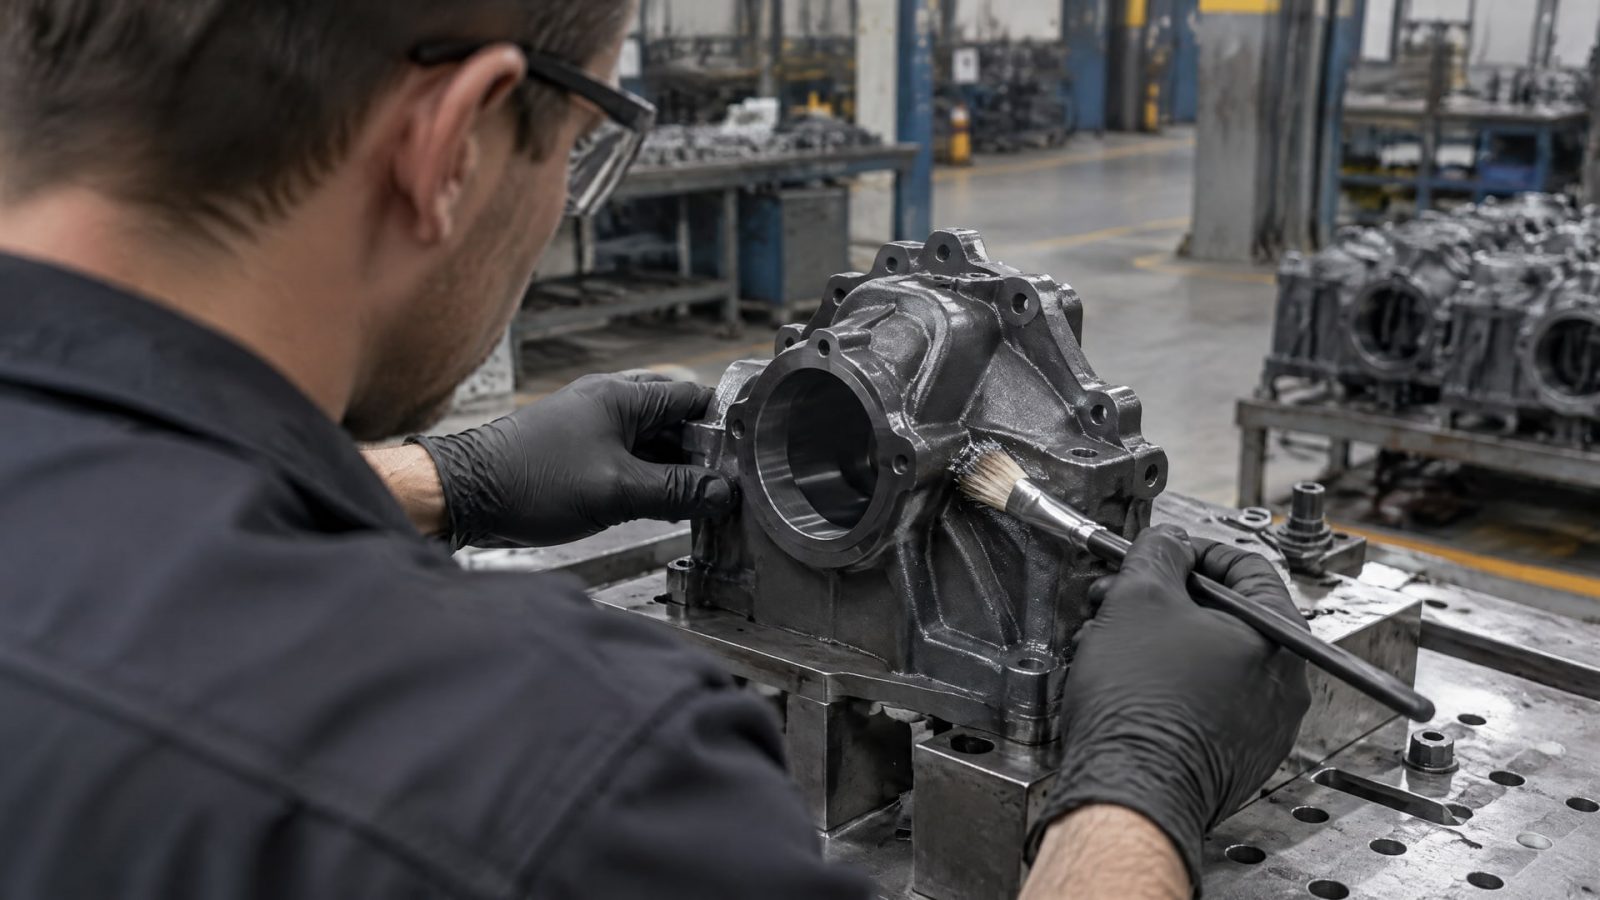
Его практическая роль - подготовка поверхности под масло, краску, полимерное покрытие или консервацию. Именно верхний защитный слой определяет, как подготовленная деталь будет сопротивляться воздействию соляного тумана.
Поэтому часы испытания нельзя приписывать одному фосфатному слою, если образец дополнительно покрыт краской или защищен маслом. В таком случае проверяют сочетание фосфатирования и финишной обработки. Если сравнивают только подготовку поверхности, остальные условия и дальнейшие слои должны быть одинаковыми; иначе невозможно понять, чем вызвано различие в результатах.
Для закупщика это означает, что формулировки вроде «фосфатированное покрытие» недостаточно, чтобы оценить ожидаемую защиту. В документах к детали стоит уточнить, какая обработка следует за фосфатированием и какой результат испытания требуется для всей системы. Для инженера принципиально различать подготовку поверхности фосфатированием и самостоятельное финишное покрытие: это разные функции технологической цепочки.
Численные часы стойкости фосфатирования в имеющихся данных не приведены. Поэтому указывать универсальное значение для такого слоя нельзя. Если поставщик заявляет конкретный результат, его нужно оценивать по протоколу: проверить метод, финишную обработку и соответствие образца реальной детали. Так фосфатирование становится частью обоснованной системы защиты, а не обещанием стойкости без подтверждения.
Испытания в камере соляного тумана: как выбрать метод
Выбор метода определяет условия, в которых сравнивают образцы.
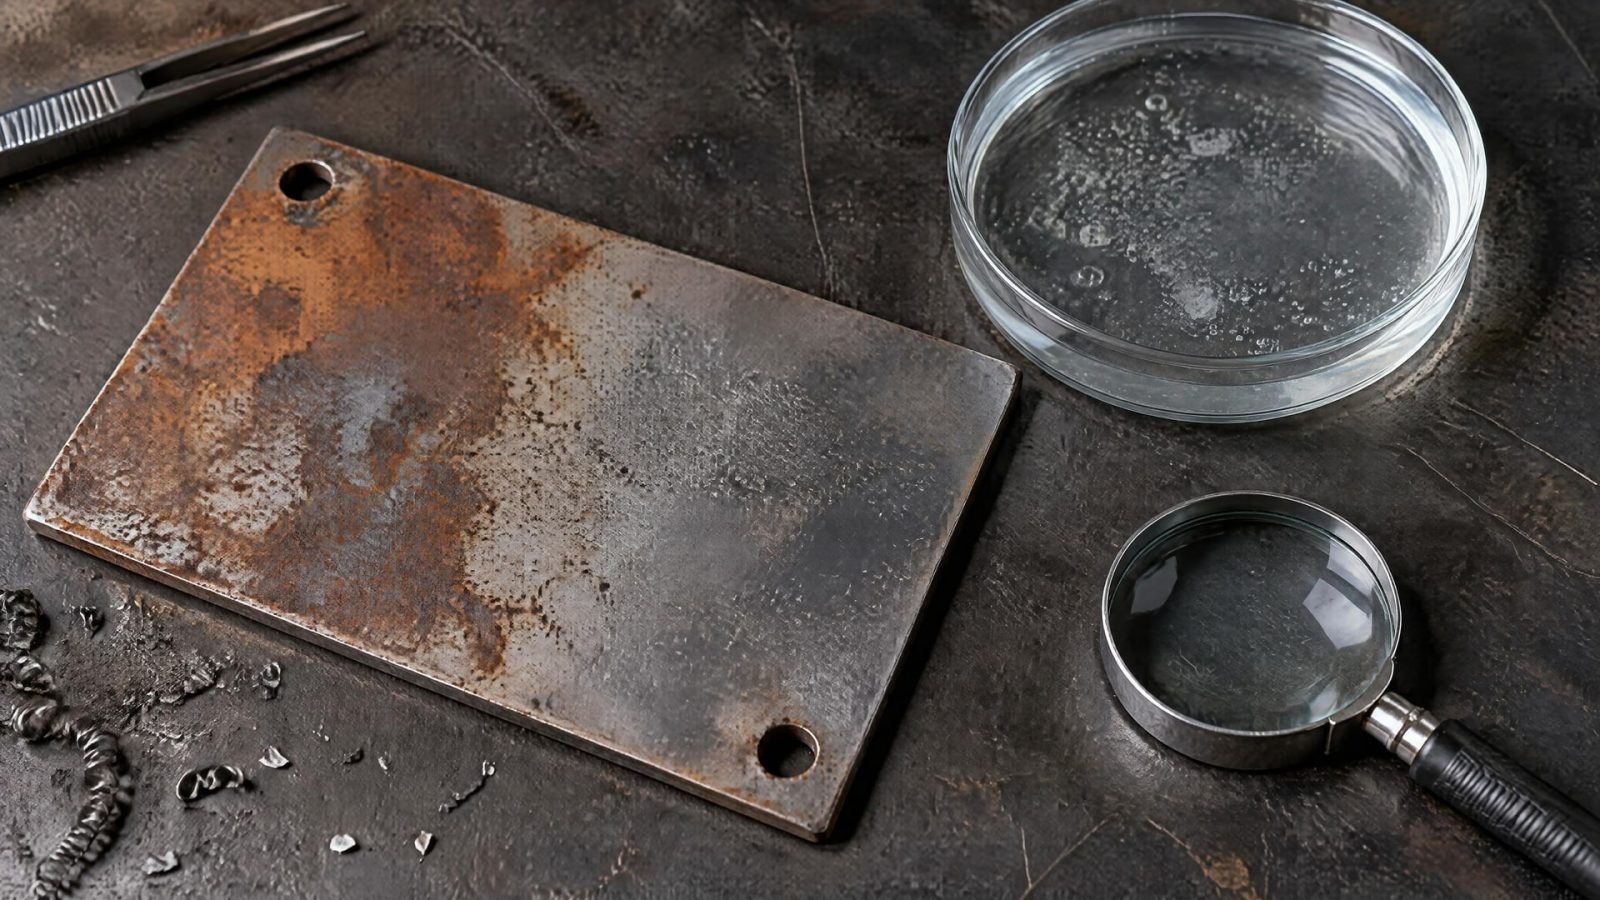
ISO 9227 включает NSS, AASS и CASS, а результаты этих испытаний не эквивалентны друг другу. Поэтому при сопоставлении протоколов важно проверить, совпадает ли метод, а не ориентироваться только на число часов.
Для испытаний в кислом соляном тумане ГОСТ 34388-2018 предусматривает камеру с распылением 5%-ного раствора NaCl с добавлением ледяной уксусной кислоты; значение pH составляет 3,1-3,3. Этот режим относится к испытанию в кислой среде, его не следует смешивать с нейтральным соляным туманом или автоматически переносить на другие методы. При поиске формулировки «соляной туман испытания ГОСТ» важно сверять область применения конкретного стандарта и условия, указанные в протоколе.
Перед испытанием задают не только длительность, но и то, какой результат считают отказом или приемлемым состоянием образца. Если этот критерий не определен, два участника могут по-разному трактовать итог даже при одинаковом времени воздействия. Для сравнения фосфатированной и оксидированной детали также нужно выдержать одинаковыми материал образца, финишную защиту и сам метод.
Камера соляного тумана по ГОСТ не превращает испытание в прогноз срока службы изделия. Оно помогает сравнивать образцы в определенных условиях и проверять, соответствует ли система покрытия заданному требованию. В техническом задании полезно указать стандарт, метод, вид предварительной и финишной обработки, а также критерий оценки результата.
Как сравнивать системы покрытий и читать результаты
Сравнение начинают с задачи эксплуатации.
Если требуется декоративная обработка или размерная стабильность, оксидирование может соответствовать цели, но его коррозионную стойкость нужно оценивать вместе с пропиткой. Если поверхность готовят под краску, масло или полимерное покрытие, фосфатирование рассматривают как этап подготовки, а не как замену финишной защиты.
Затем проверяют, одинаковы ли условия испытаний. В протоколах должны совпадать метод и система обработки образцов. Для ISO 9227 необходимо различать NSS, AASS и CASS; результаты одного метода нельзя напрямую сравнивать с результатами другого. То же правило относится к значениям, полученным по ASTM B117: их следует сопоставлять с результатами того же метода и при сопоставимой обработке.
Сравнивая ксилановое покрытие и другие системы, не стоит делать вывод только по числу часов в таблице или рекламном описании. Важны условия испытания и то, включена ли в систему предварительная обработка, такая как фосфатирование или оксидирование, и последующая герметизация либо консервация. Если детали имеют разную подготовку или финишный слой, цифры не показывают изолированный эффект конкретного покрытия.
Практический порядок проверки можно закрепить в техническом задании:
Указать материал детали и способ обработки поверхности.
Описать финишную защиту, включая пропитку, окраску или консервацию.
Зафиксировать стандарт и метод испытания.
Определить критерий приемки и форму подтверждения результата.
Сравнивать протоколы только при сопоставимых условиях.
Такой порядок упрощает оценку предложений поставщиков и помогает избежать ситуации, когда одно значение часов принимают за универсальный показатель коррозионной стойкости.
Часто задаваемые вопросы
Что показывает испытание на воздействие соляного тумана?
Оно позволяет сравнить коррозионную стойкость образцов в заданных условиях. Результат относится к конкретному методу, подготовке поверхности и системе покрытий. Само по себе количество часов не дает прямого прогноза срока службы детали и не подходит для сравнения образцов, проверенных по разным методам или с разной финишной обработкой.
Какие методы соляного тумана описывает ISO 9227?
ISO 9227 описывает нейтральный соляной туман NSS, уксуснокислый AASS и медно-ускоренный уксуснокислый CASS. Эти методы не эквивалентны, поэтому время до появления коррозии нельзя напрямую сопоставлять между ними. При чтении протокола проверьте, какой именно метод использовали и как была обработана поверхность образца.
Что указывает ГОСТ 34388-2018 для кислого соляного тумана?
Для испытаний в кислом соляном тумане стандарт предусматривает распыление 5%-ного раствора NaCl с добавлением ледяной уксусной кислоты при pH 3,1-3,3. Эти параметры относятся к описанному в стандарте режиму. При сравнении протоколов важно не смешивать его с нейтральным соляным туманом и другими методами.
Защищает ли черное оксидирование от коррозии без пропитки?
Самостоятельная защита черного оксидирования ограничена: в приведенных испытаниях для необработанной пленки указаны примерно 1-2 часа по ASTM B117, а в другом источнике - до 2 часов. Эти значения не являются универсальной нормой. Для более высокой стойкости оценивают оксидный слой вместе с пропиткой или другим защитным покрытием.
Заключение
Фосфатирование обычно подготавливает поверхность к нанесению финишного защитного слоя, а черное оксидирование без пропитки дает невысокую стойкость в соляном тумане. Поэтому сравнивать нужно не названия обработок, а законченные системы покрытия и результаты испытаний, проведенных одним методом. Число часов становится полезным показателем только при сопоставимых условиях.
Следующий шаг для инженера или закупщика - зафиксировать в техническом задании материал детали, подготовку поверхности, финишную защиту, стандарт и метод испытания, а также критерий приемки. При оценке протокола сверяйте эти параметры: так можно понять, подтверждает ли испытание требуемую защиту именно для вашей детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение: критерии выбора, оценка затрат и примеры для различных систем.
Аналоги гидравлического масла: выбор, тестирование и оценка для надежной работы системы.
Выбираете гидравлическое масло 46 или 32? Узнайте, как выбрать подходящую вязкость, расшифровать маркировку и избежать ошибок при закупке.