
Анаэробный фиксатор резьбы и антифрикционное покрытие: что выбрать для соединения
Если резьбовому соединению нужно легче затягиваться и обеспечивать предсказуемый натяг, выбирают антифрикционное покрытие. Если задача - повысить сопротивление самоотвинчиванию при вибрации, применяют фиксирующее покрытие или анаэробный фиксатор резьбы. Это разные решения: снижение трения не равнозначно фиксации, а выбор зависит от условий работы и требований к разборке.
Статья поможет инженерам, техническим специалистам и снабженцам разделить эти задачи и определить, какие параметры проверять перед выбором. Разберем принцип действия покрытий и анаэробных составов, роль момента затяжки, подходящие стандарты и особенности предсобранного крепежа.
Чем отличаются антифрикционные и фиксирующие покрытия резьбы
Антифрикционное покрытие формирует на резьбе сухую смазывающую пленку.
В таких покрытиях твердые смазки, например графит, PTFE или дисульфид молибдена, распределены в связующем. Пленка уменьшает прямой контакт металла с металлом и помогает получить более стабильные условия затяжки.
Фиксирующее покрытие работает иначе: полимерный или вязкоэластичный слой повышает сопротивление вращению. Он заполняет осевой зазор между сопряженными витками, благодаря чему соединение лучше противостоит вибрации. У некоторых решений покрытие наносят только на часть витков, что позволяет сохранить возможность сборки крепежа.
| Задача | Подходящее решение | Что проверять |
|---|---|---|
| Снизить трение в резьбе | Антифрикционное покрытие | Коэффициент трения и режим затяжки |
| Повысить сопротивление самоотвинчиванию | Фиксирующее покрытие или анаэробный состав | Удерживающий момент, вибростойкость и разборность |
| Обрабатывать крепеж до сборки узла | Предварительно нанесенное покрытие | Положение и длину покрытия, заполнение резьбы |
Для антифрикционного покрытия в одном техническом материале указан коэффициент трения резьбы µthread = 0,08 по испытанию Schatz. Это не универсальное значение для любых покрытий: его следует рассматривать как параметр конкретного решения. Исследование болтовых соединений показывает, что снижение трения при неизменном моменте затяжки может увеличить предварительный натяг и улучшить сопротивление самоотвинчиванию. Поэтому низкое трение само по себе не означает, что соединение будет менее устойчивым к вибрации.
Когда нужны антифрикционные покрытия для резьбы
Антифрикционные покрытия выбирают, когда важно уменьшить трение и получить более предсказуемую затяжку.
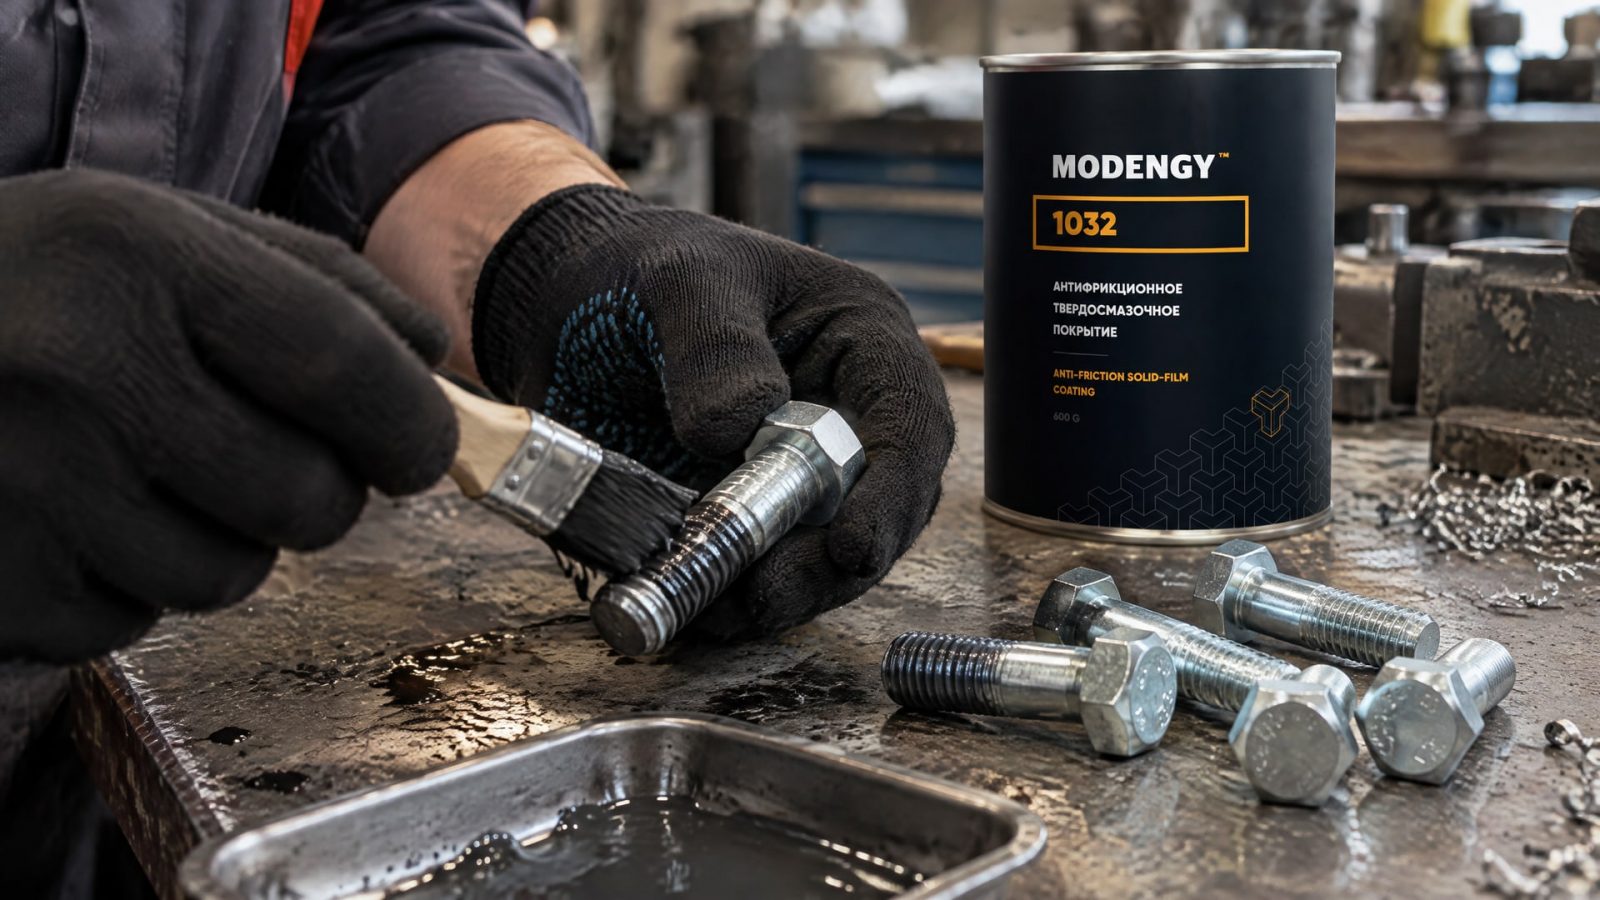
Они позволяют сформировать сухую смазывающую пленку на крепеже без отдельного нанесения смазки при сборке. Такой подход применяют, в частности, чтобы заменить металлические покрытия или сделать процесс сборки более повторяемым.
При снижении коэффициента трения тот же момент затяжки может привести к увеличению предварительного натяга. Поэтому нельзя автоматически использовать для крепежа с новым покрытием режим, рассчитанный для другой поверхности. Если изменились покрытие или состояние сопряженных поверхностей, параметры затяжки нужно сверить с техническими данными и требованиями к соединению.
Для сухих покрытий важны не только состав и коэффициент трения, но и нанесение. В одном из технических описаний приведена схема, где покрытие занимает около 1,5 диаметра детали и заполняет 30-50% резьбы. Эти величины относятся к конкретному варианту технологии, а не задают универсальное правило для всех покрытий. Их используют как ориентир при подготовке требований к обработке крепежа.
Если нужно облегчить скольжение и снизить риск заклинивания резьбы, в том числе при высоком давлении, для цинк-ламельного крепежа применяют MODENGY 1032. В этом случае антифрикционный слой решает задачу снижения трения, а не заменяет отдельную фиксацию от самоотвинчивания. При подборе учитывают тип крепежа и предусмотренную технологию нанесения покрытия.
Когда нужна защита резьбы от вибрации
При вибрационной нагрузке соединение должно сопротивляться самопроизвольному вращению.
Для этой задачи подходят фиксирующие покрытия, создающие контролируемое сопротивление между сопряженными витками, и анаэробные составы, выбранные по требуемому удерживающему моменту. Такое решение отличается от антифрикционного: его цель - не облегчить движение резьбы, а затруднить отвинчивание.
Для фиксирующих покрытий существенны заполнение зазора и контакт покрытия с ответной резьбой. В технических материалах для их испытаний указаны DIN 267, часть 28 и DIN EN ISO 2320. Эти стандарты помогают задать основу для оценки фиксирующего эффекта, но при выборе конкретного крепежа также учитывают условия эксплуатации и способ сборки.
Для анаэробных фиксаторов в источниках приведен ISO 10964 - стандарт оценки предобладающего момента и стойкости резьбовых соединений к самоотвинчиванию. Ориентиры по удерживающему моменту для гайки M10 распределены по классам прочности: 5-10 Н·м для средней, 10-15 Н·м для средне-высокой, 15-25 Н·м для высокой и не менее 25 Н·м для сверхвысокой. Эти диапазоны нельзя переносить на любой состав без сверки с его техническими данными.
Для предсобранного крепежа фиксирующее покрытие удобно тем, что его наносят до установки детали. В описаниях таких покрытий встречается высокоэластичный полимерный слой, который заполняет осевой люфт и способствует вибростойкости. При сравнении решений уточняют, насколько покрытие совместимо с конструкцией соединения и требуется ли разборка при обслуживании.
Как выбрать анаэробный фиксатор резьбы
Анаэробный фиксатор резьбы выбирают не только по способности удерживать соединение.
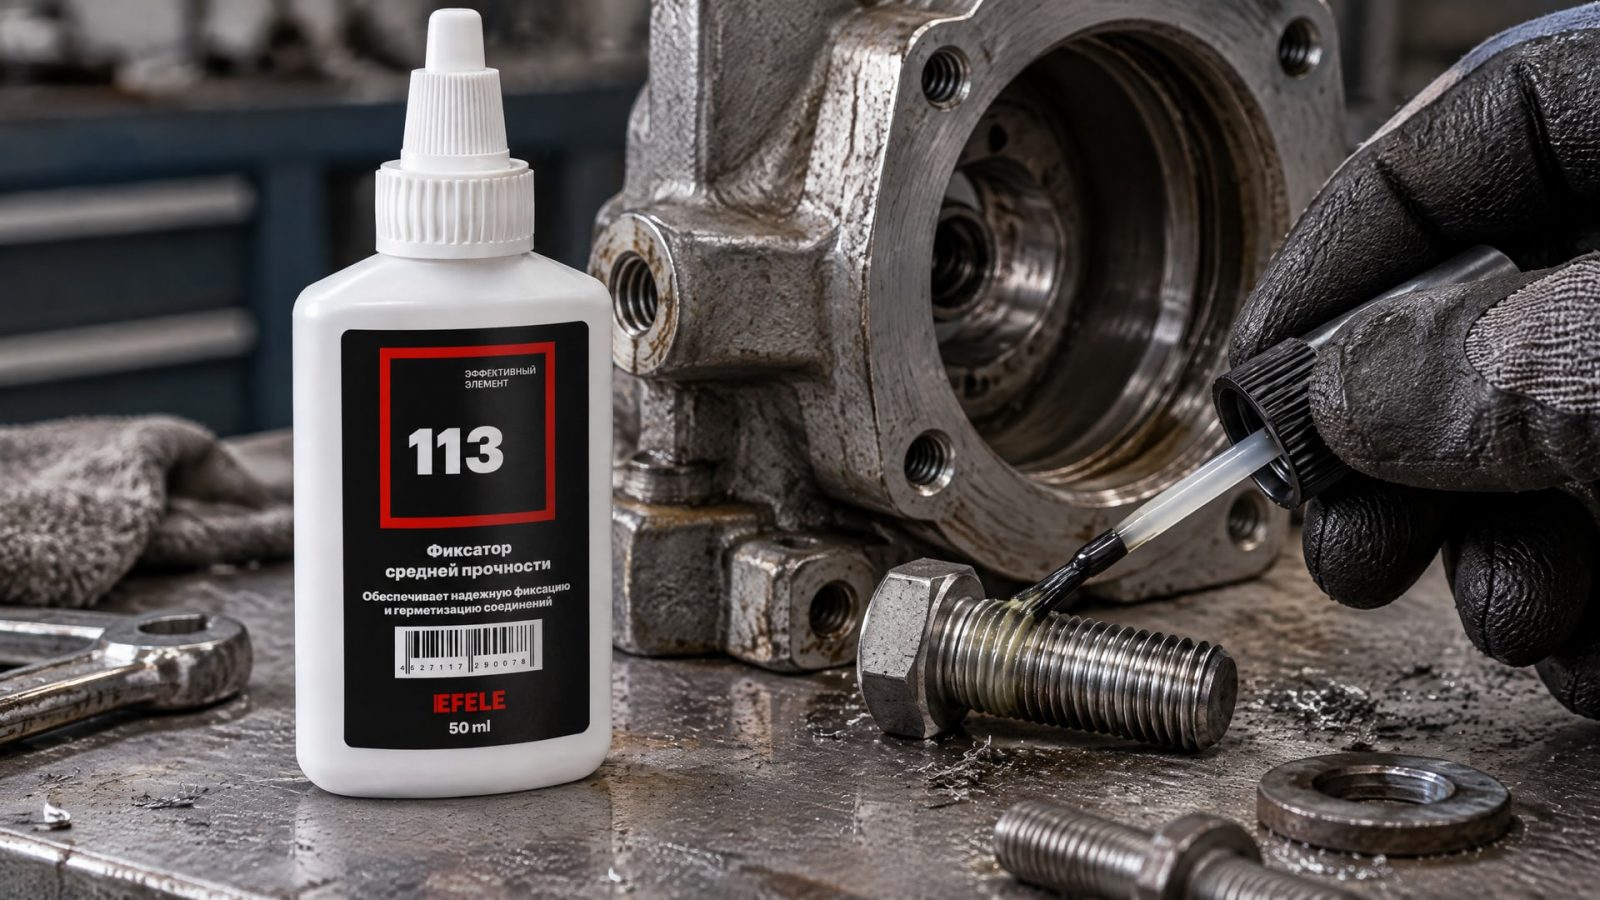
Нужно определить, какой момент отвинчивания допустим при ремонте, какова рабочая температура и есть ли требования к герметизации. Состав, рассчитанный на высокую прочность, может осложнить демонтаж, поэтому максимальный удерживающий момент не всегда означает оптимальный выбор.
В одном из технических материалов для ряда анаэробных составов указан температурный диапазон от -55 °C до 150 °C, а для высокотемпературных вариантов - до 230 °C. Это ориентиры из описания конкретных продуктов, а не общие пределы для всех фиксаторов. Для сравнения технических решений проверяют температурные данные и результаты испытаний по ISO 10964.
Если соединение должно оставаться разборным, важен средний удерживающий момент. Для таких резьбовых узлов используют анаэробный фиксатор резьбы средней прочности и вязкости EFELE 113: он предназначен для предотвращения самоотвинчивания от вибрации при сохранении возможности демонтажа. Перед подбором сверяют назначение состава с конструкцией соединения и условиями обслуживания.
Термины «анаэробный герметик» и «фиксатор резьбы» не следует считать взаимозаменяемыми без проверки назначения конкретного состава. Источники рекомендуют учитывать рабочую температуру, прочность, допустимость разборки и метод испытаний. Если соединению нужна и фиксация, и герметизация, эти функции подтверждают по техническим данным выбранного продукта, а не выводят из одного только названия.
Что указать в требованиях к крепежу и покрытию
Чтобы сравнивать решения на одной основе, в технических требованиях указывают функцию покрытия, характеристики соединения и условия сборки.
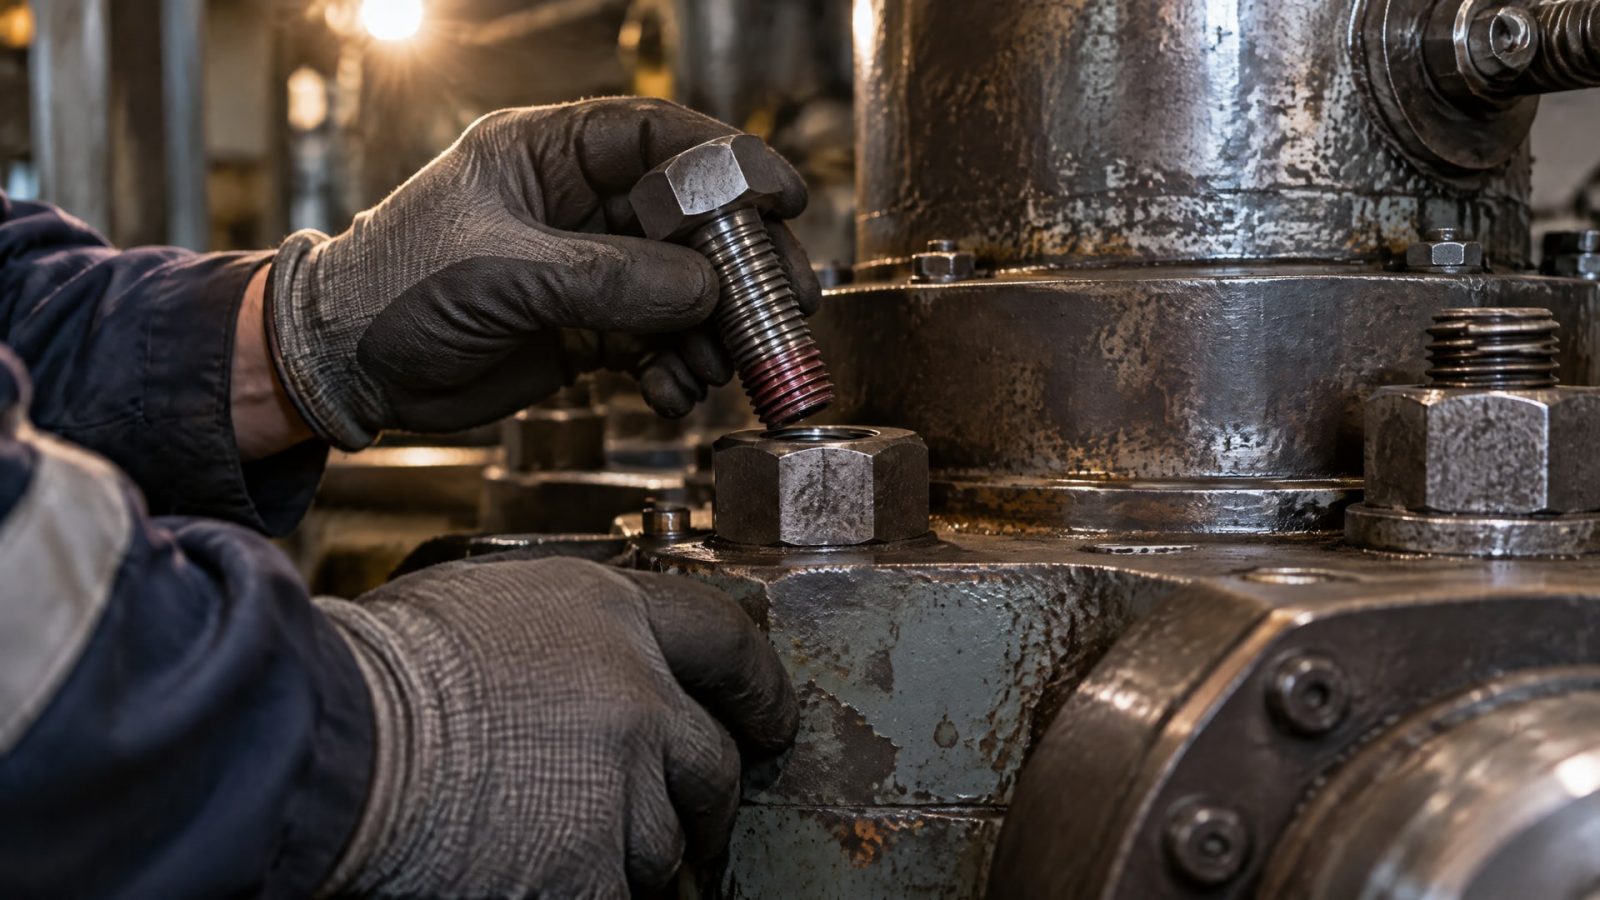
Для антифрикционного слоя ключевыми будут коэффициент трения и режим затяжки. Для фиксирующего покрытия или анаэробного состава - удерживающий момент, испытание на самоотвинчивание и возможность демонтажа.
В спецификации на крепеж полезно разделить требования к покрытию и к готовому соединению:
тип решения: антифрикционное покрытие, фиксирующее покрытие или анаэробный состав;
требуемый момент затяжки и допустимый способ демонтажа;
условия работы, включая вибрационную нагрузку и рабочую температуру;
метод испытания и критерии оценки результата;
требования к нанесению: участок резьбы и доля заполнения, если они заданы технологией.
Для фиксирующих покрытий применимость можно оценивать по DIN 267, часть 28 и DIN EN ISO 2320, а для анаэробных фиксаторов - по ISO 10964. В техническом описании конкретного покрытия также могут быть заданы параметры нанесения: например, длина около 1,5 диаметра детали и заполнение 30-50% резьбы. Эти значения используют только в рамках технологии, для которой они указаны.
Если крепеж должен работать при низком трении, отдельно фиксируют коэффициент трения и учитывают его влияние на предварительный натяг. Например, показатель µthread = 0,08 приведен для конкретного покрытия по испытанию Schatz. Это наглядный пример того, почему момент затяжки нельзя считать неизменным при переходе на другую поверхность. В итоге закупщик и инженер сравнивают не только цену и тип покрытия, но и подтвержденные параметры готового соединения.
Часто задаваемые вопросы
Антифрикционное покрытие защищает резьбу от самоотвинчивания?
Само по себе антифрикционное покрытие предназначено для снижения трения, а не для фиксации резьбы. Однако уменьшение трения при неизменном моменте затяжки может увеличить предварительный натяг и улучшить сопротивление самоотвинчиванию. Результат зависит от поверхности, режима затяжки и конструкции соединения.
Какой стандарт использовать для сравнения фиксирующих решений?
Для оценки анаэробных резьбовых фиксаторов в источниках указан ISO 10964. Для фиксирующих покрытий на резьбе встречаются DIN 267, часть 28 и DIN EN ISO 2320. При выборе важно сверить, какой метод испытания применен и какие параметры результата приведены в технической документации конкретного решения.
Можно ли переносить момент затяжки между разными покрытиями?
Без проверки переносить его не следует. Антифрикционное покрытие меняет трение в резьбе, а снижение трения при том же моменте может увеличить предварительный натяг. Поэтому режим затяжки сверяют с техническими данными нового покрытия и требованиями к соединению.
Чем отличаются фиксирующее покрытие и анаэробный фиксатор резьбы?
Фиксирующее покрытие обычно наносят на крепеж заранее, оно повышает сопротивление вращению за счет полимерного или вязкоэластичного слоя. Анаэробный состав применяют при сборке резьбового соединения. Для обоих решений учитывают требуемый удерживающий момент, условия эксплуатации и необходимость последующей разборки.
Заключение
Антифрикционное покрытие выбирают, когда нужно снизить трение и управлять затяжкой; фиксирующее покрытие или анаэробный фиксатор резьбы - когда требуется повысить сопротивление самоотвинчиванию. Низкое трение и вибростойкость не всегда противоречат друг другу, но изменение коэффициента трения влияет на натяг, поэтому параметры затяжки проверяют отдельно.
Следующий шаг - определить, нужно ли соединению скольжение или фиксация, задать требования к разборке и рабочей температуре, затем сверить подтвержденные характеристики и методы испытаний. Для спецификации зафиксируйте тип покрытия, момент затяжки и применимый стандарт: это позволит сопоставить решения без подмены одной функции другой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как улучшить адгезию финишного покрытия к металлу путем создания подходящей шероховатости и правильной подготовки поверхности.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы ускорить отверждение и обеспечить надежное соединение.
Узнайте, как снизить сож потери при обработке, оптимизируя подачу, эвакуацию стружки и обслуживание системы.