
Как улучшить адгезию финишного покрытия: набивка риски на металле
Улучшить адгезию финишного покрытия к металлу помогает не максимальная, а подходящая для конкретной системы шероховатость. Механическая подготовка создает профиль, за который покрытие может закрепиться, но работает только при чистой поверхности: масло, пыль, ржавчина и остатки разделителей ухудшают сцепление. Поэтому набивку риски сочетают с обезжириванием и удалением загрязнений после обработки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ подготовки металла к окраске или склеиванию. Разберем, как связаны профиль поверхности и адгезия, в какой последовательности проводить обработку и на какие стандарты ориентироваться.
Как улучшить адгезию с помощью контролируемого профиля
Набивка риски меняет микрорельеф металла.
Слишком гладкая поверхность дает меньше возможностей для механического зацепления покрытия, тогда как умеренная шероховатость формирует профиль, который помогает сцеплению. Поэтому цель обработки не в том, чтобы сделать металл как можно более грубым, а в том, чтобы получить предусмотренный для конкретной системы профиль.
Абразивная обработка может улучшить профилирование поверхности перед окраской или склеиванием. Для клеевых соединений руководства по подготовке металла также предусматривают механические методы: абразивную обработку, ручное шлифование и обработку проволочными щетками. ASTM D2651 рассматривает подготовку различных металлов, в том числе алюминия, нержавеющей и углеродистой стали, титана, магния и меди.
Чрезмерная или хаотичная обработка не дает универсального преимущества. Требования зависят от материала подложки, системы покрытия, толщины слоя и спецификации проекта. Один и тот же профиль нельзя автоматически считать подходящим для разных покрытий и клеев. Если обработать металл сильнее, чем предусмотрено технологией, это не гарантирует более прочного соединения.
Важно отличать шероховатость от чистоты. Риска сама по себе не удаляет все загрязнения: обработка может оставить пыль и рыхлые частицы, а загрязненная поверхность не становится пригодной к нанесению покрытия только потому, что на ней появился рельеф. Поэтому результат оценивают по двум параметрам: соответствует ли профиль требованиям и удалены ли вещества, мешающие сцеплению.
Последовательность подготовки поверхности металла
Подготовку начинают с удаления масла и жира.
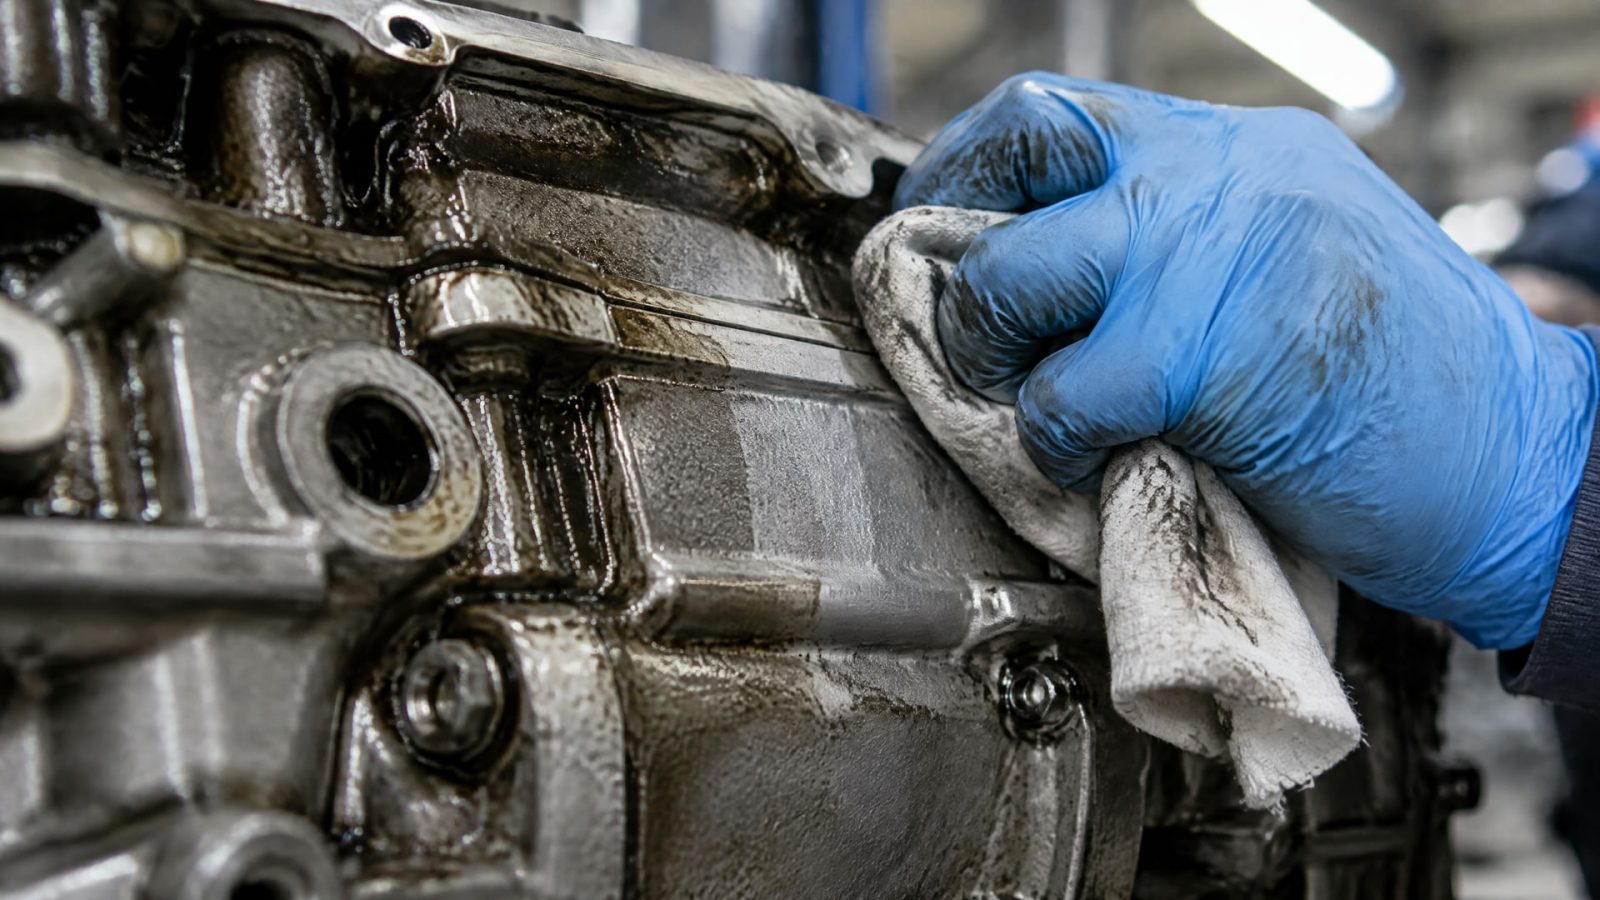
Если сразу перейти к абразиву, загрязнения могут распределиться по поверхности или попасть в риску. После обезжиривания выполняют механическую обработку, затем убирают пыль и остатки абразива и проводят финальную очистку перед нанесением покрытия или клея.
Рабочая последовательность
Обезжирить металлическую поверхность.
Выполнить предусмотренную технологией абразивную или другую механическую обработку.
Удалить пыль, рыхлые частицы и остатки абразива.
Проверить чистоту поверхности и соответствие профиля спецификации.
Нанести покрытие или клей в установленном технологическом процессе.
Для очистки могут применять дробеструйную или абразивоструйную обработку: она помогает удалять ржавчину, окалину и загрязнения. Однако выбранный метод должен соответствовать материалу и требованиям к поверхности. Перед механической обработкой металл должен быть чистым и сухим, а после нее важно не оставить на нем пыль и частицы, которые помешают контакту покрытия с подложкой.
Финальная очистка особенно важна после абразивной обработки. Видимая чистота не всегда показывает, что на поверхности нет масел, жиров или следов разделителей. Если технологический процесс допускает проверку водой, в качестве быстрого индикатора обезжиривания используют тест сплошной водяной пленкой: поверхность считают практически свободной от жира и масла, если пленка деионизированной воды удерживается не менее 60 секунд.
Механическая подготовка металла и стандарты
Для выбора метода подготовки учитывают материал и последующий процесс.
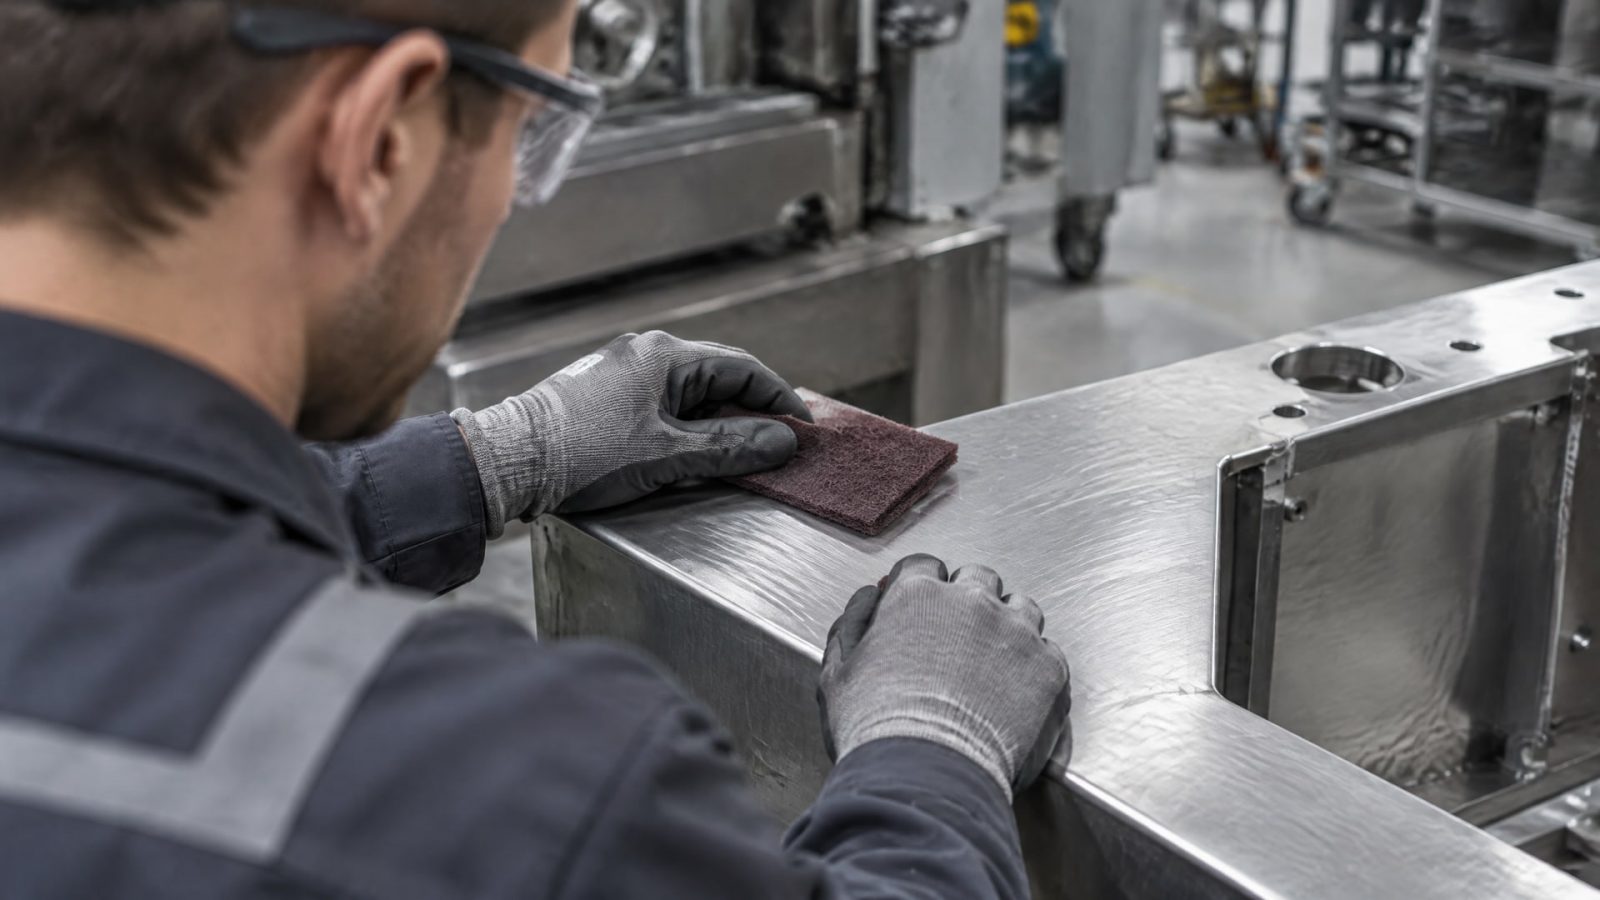
ASTM D2651 описывает способы подготовки металлов перед клеевым соединением. Среди перечисленных методов есть абразивная обработка, ручное шлифование и применение проволочных щеток. Для подготовки поверхностей перед склеиванием также используют EN 13887.
При работах перед окраской важно отдельно учитывать степень очистки и профиль шероховатости. ISO 8501 и ISO 8503 применяют для оценки очистки и параметров профиля. Для сопоставления профиля с образцами-сравнителями используют ISO 8503-2:2000. Это помогает проверять поверхность не только визуально, но и в соответствии с принятой процедурой.
| Задача | Документ или подход |
|---|---|
| Подготовка металла перед склеиванием | ASTM D2651 |
| Обычные процедуры подготовки перед склеиванием | EN 13887 |
| Визуальная оценка степени очистки | ISO 8501 |
| Оценка профиля шероховатости | ISO 8503 |
| Сравнение профиля с образцами-сравнителями | ISO 8503-2:2000 |
Стандарты не задают единственный режим для всех материалов и покрытий. Конкретные требования нужно сверять со спецификацией проекта и документацией на систему покрытия или клея. Если спецификация предусматривает профиль поверхности, ориентируются на нее, а не на субъективную оценку «достаточно шероховато». Такой подход делает подготовку воспроизводимой и помогает согласовать требования между производством, технической службой и закупщиком.
Как проверить чистоту и профиль поверхности
После обработки нужно убедиться, что металл очищен от пыли и рыхлых частиц.
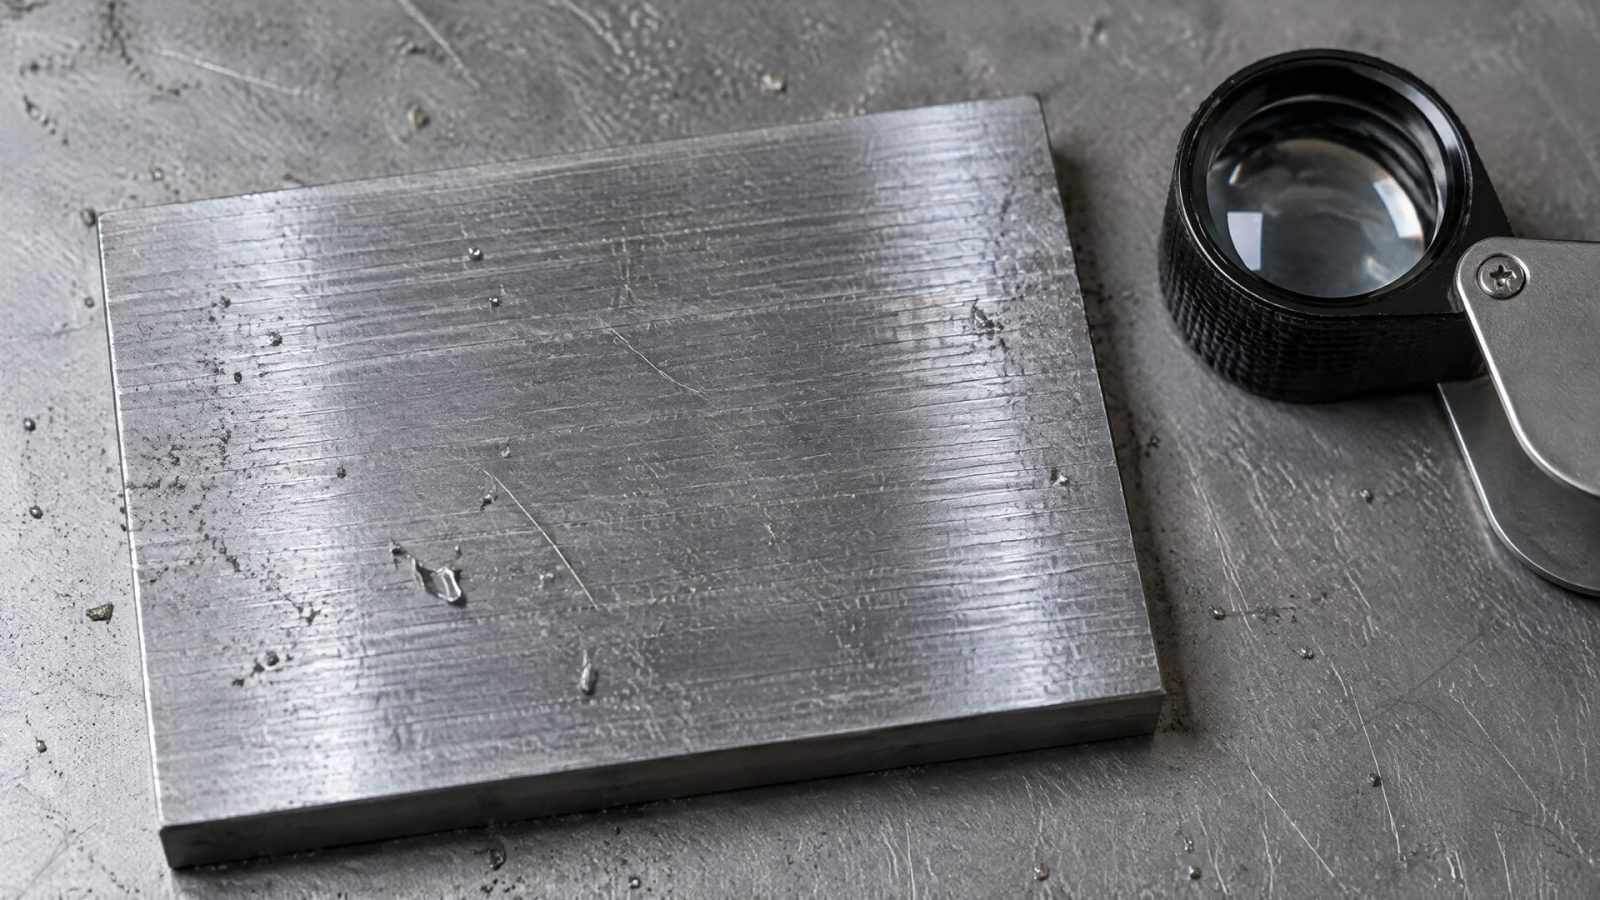
Поверхность, которая выглядит чистой, все еще может содержать невидимые масла, жиры или следы разделительных составов. Поэтому визуальный осмотр полезен, но не заменяет предусмотренную технологией проверку обезжиривания.
В местах, где применим водяной тест, наблюдают за сплошностью пленки деионизированной воды. Если она разрывается или собирается в отдельные участки, это может указывать на остаточное загрязнение. Критерий, описанный в практических рекомендациях, - сохранение сплошной пленки в течение 60 секунд или более. Такой тест используют как быстрый индикатор, а не как замену требованиям спецификации.
Профиль оценивают отдельно от чистоты. Для этого применяют сопоставление с grit comparator или shot comparator в соответствии с ISO 8503-2:2000. Нужно также проверить, что результат соответствует спецификации конкретного покрытия. Универсального значения шероховатости для всех систем нет, поэтому нельзя переносить требования одного проекта на другой без проверки.
Перед нанесением финишного слоя важно исключить повторное загрязнение подготовленного металла. Если между очисткой и нанесением прошло время или поверхность контактировала с загрязняющими веществами, ее состояние проверяют повторно. Технологическую последовательность и допустимые критерии определяет документация на покрытие или клей.
Ошибки, которые снижают адгезию
Распространенная ошибка - считать, что чем сильнее набита риска, тем лучше сцепление.
На практике нужен контролируемый профиль, соответствующий спецификации. Слишком гладкая поверхность может ухудшить механическое зацепление, но чрезмерная или беспорядочная обработка не становится универсальным решением.
Еще одна ошибка - ограничиться шлифованием. После абразивной операции остаются пыль и рыхлые частицы, которые необходимо удалить. Если нанести покрытие поверх таких загрязнений, контакт с металлической подложкой ухудшится. Поэтому механическая обработка без последующей очистки не завершает подготовку.
Нельзя полагаться только на внешний вид металла или на то, что грунт исправит недостатки. Масла, жиры и остатки разделителей могут быть незаметны, а долговечность покрытия связана с качеством подготовки поверхности. Обезжиривание, удаление окалины и ржавчины, контроль профиля и финальная очистка решают разные задачи и не заменяют друг друга.
Наконец, не следует применять одну и ту же процедуру к любой поверхности. Подготовка металла к окраске, клеевому соединению или нанесению другого финишного слоя должна учитывать материал и спецификацию процесса. Для иных задач, например для повышения адгезии между слоями полиэфирной смолы или на детали, изготовленной на 3D-принтере, рекомендации по металлическим подложкам нельзя переносить без проверки совместимости материалов и технологических требований.
Часто задаваемые вопросы
Чем сильнее шероховатость, тем лучше адгезия?
Нет. Для сцепления нужен не максимальный, а достаточный и контролируемый профиль. Гладкая поверхность может снизить механическое зацепление, но чрезмерная или хаотичная обработка не гарантирует улучшения. Требуемую шероховатость определяют по спецификации покрытия или клея и проверяют подходящим методом.
Достаточно ли обезжирить металл перед нанесением покрытия?
Не всегда. Для некоторых систем одной очистки недостаточно: может потребоваться механическая или комбинированная предварительная обработка. Если выполняли шлифование или абразивную очистку, после нее нужно удалить пыль и рыхлые частицы. Последовательность операций сверяют с требованиями покрытия или проекта.
Как проверить, что на поверхности не осталось масла?
В местах, где метод применим, используют тест сплошной пленкой деионизированной воды. Практический критерий - пленка сохраняется не менее 60 секунд. Это быстрый индикатор остаточного жира и масла, но он не отменяет другие проверки и требования технологической спецификации.
Как улучшить адгезию между слоями полиэфирной смолы?
Требования к межслойной адгезии полиэфирной смолы нельзя выводить из рекомендаций по подготовке металла. Они зависят от конкретной смолы и технологии нанесения. Следуйте документации на материал: она должна определять состояние предыдущего слоя и способ подготовки перед нанесением следующего.
Подходят ли рекомендации по металлу для детали, напечатанной на 3D-принтере?
Не автоматически. Методы механической подготовки металлических поверхностей не задают режим для любой детали, изготовленной на 3D-принтере. Сначала определяют материал детали и финишное покрытие, затем сверяют совместимую процедуру подготовки с документацией на них.
Заключение
Чтобы улучшить адгезию финишного покрытия к металлу, подбирайте профиль под конкретную систему и сочетайте механическую обработку с обезжириванием и финальной очисткой. Контролируйте не только набивку риски, но и отсутствие пыли, масел, ржавчины, окалины и следов разделителей.
Следующий шаг для инженера - сверить требования к чистоте и профилю с документацией на покрытие или клей, затем закрепить последовательность подготовки в технологической инструкции. Для контроля профиля можно опираться на ISO 8503-2:2000, а требования к подготовке перед склеиванием сверять с ASTM D2651 и EN 13887.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы ускорить отверждение и обеспечить надежное соединение.
Узнайте, как снизить сож потери при обработке, оптимизируя подачу, эвакуацию стружки и обслуживание системы.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, чтобы избежать протечек и продлить срок службы оборудования.