
Твердые смазочные покрытия: преимущества графита перед решениями на основе PTFE
Графитовые твердые смазочные покрытия выбирают прежде всего для работы при высокой температуре и износе, а покрытия на основе PTFE - когда важны низкий коэффициент трения, химическая стойкость или совместимость с пластиками. Универсального победителя нет: результат зависит от нагрузки, материала основания, подготовки поверхности и условий нанесения.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить свойства графита и PTFE и определить, что проверять перед выбором покрытия для оборудования. Отдельно рассмотрим температурные диапазоны, трение, толщину пленки, технологию нанесения и применимость антипригарных покрытий на производственных линиях.
Чем отличаются графитовые и PTFE-покрытия
Твердое смазочное покрытие обычно состоит из связующего и твердых смазочных добавок.
В их числе используют графит, PTFE, дисульфид молибдена и дисульфид вольфрама. Такие составы формируют сухую пленку на поверхности детали, поэтому их рассматривают для узлов, где применение жидкой смазки недоступно или нежелательно.
Графит и PTFE решают разные задачи. Для графитовых составов в источниках отмечены термостойкость и износостойкость. PTFE-покрытия выбирают, когда важны низкое трение, химическая инертность и совместимость с большинством пластиков. Например, для одного PTFE-покрытия указан коэффициент трения 0,05-0,10 в статике. Это характеристика конкретного материала и условий испытания, а не универсальное значение для всех покрытий с PTFE.
Сопоставлять два материала только по коэффициенту трения некорректно. Для сухих пленок показатель меняется в зависимости от нагрузки, шероховатости и твердости основания. В одном техническом документе для твердых поверхностей при увеличении нагрузки указано снижение коэффициента трения до 0,02. Такое значение нельзя автоматически переносить на другую пару материалов или рабочий узел.
Выражение «антипригарные покрытия для оборудования» описывает лишь одну возможную функцию поверхности. Сухое смазочное покрытие может быть рассчитано прежде всего на снижение трения и износа, а не только на предотвращение прилипания материала. Поэтому при выборе важно исходить из задачи узла и условий контакта, а не из общего обозначения покрытия.
Графитовое покрытие: трение и работа при высокой температуре
Одно из преимуществ графитовых покрытий - возможность подбора составов для работы при высоких температурах.
В технических материалах приведены два разных примера: работоспособность от комнатной температуры до 850 °C и диапазон от -35 °C до +600 °C. Эти параметры относятся к разным составам. Их нельзя считать общим температурным диапазоном для любого графитового покрытия или использовать без проверки спецификации конкретного материала.
При оценке трения важно учитывать приработку. Для кристаллических твердых смазок, включая графит, в источниках отмечено снижение коэффициента трения при приработке. При этом значение зависит от условий контакта, а не только от того, что в покрытии есть графит. Твердость поверхности, нагрузка и шероховатость основания влияют на результат.
В отдельном испытании на запрессовку для одного графитового состава приведен коэффициент трения 0,12. Это значение характеризует конкретный тест и не подходит для прямого сравнения с коэффициентом PTFE 0,05-0,10, указанным для статических условий. Разные режимы испытаний дают разные результаты, поэтому при сопоставлении нужно проверять методику и условия измерения.
Графит или PTFE для покрытия выбирают с учетом режима работы. Если узел испытывает нагрев и износ, графитовые системы заслуживают приоритетного рассмотрения. Если важнее низкое трение, стойкость к химически активной среде или совместимость с пластиком, оценивают PTFE. Для деталей с высоким контактным давлением дополнительно проверяют свойства и твердость основания.
Смазочные покрытия для машин: где важна антипригарность
На производственном оборудовании сухое покрытие может понадобиться там, где материал прилипает к рабочей поверхности или применение масла нежелательно.
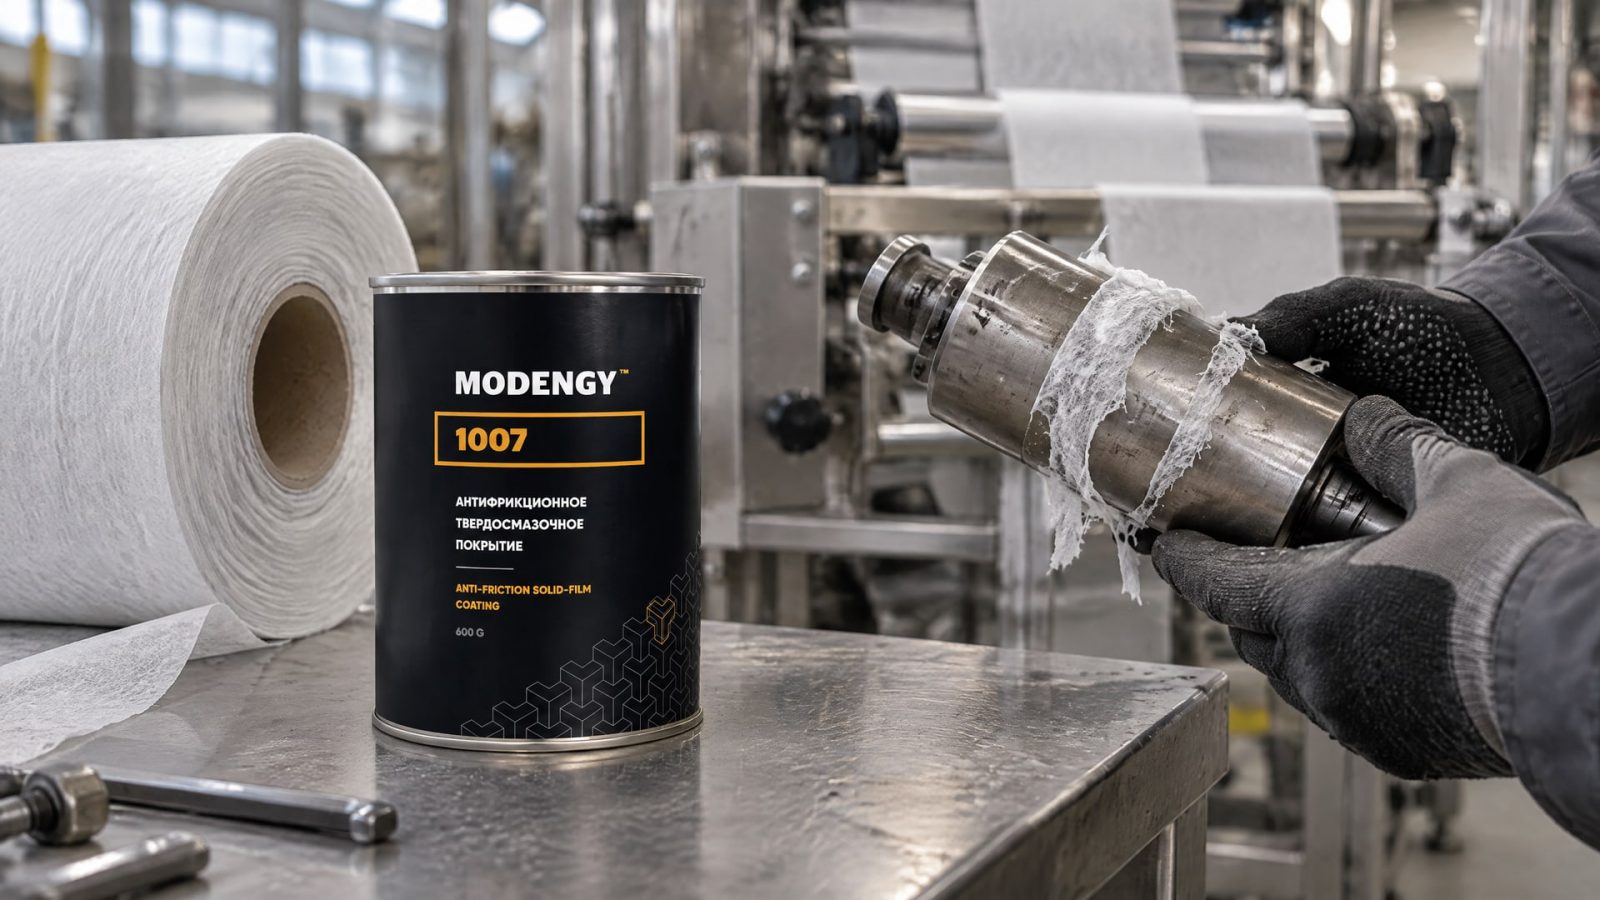
Однако антипригарность не заменяет оценку трения и износа. Для подвижных деталей также проверяют контактную нагрузку, материал основания и устойчивость покрытия в рабочем режиме.
Показательный пример - упаковочное оборудование, где пригорание нетканого материала мешает стабильной работе участка. В такой задаче покрытие рассматривают как барьер между материалом и поверхностью оборудования. Для исключения пригорания нетканого материала в упаковочном оборудовании применяют MODENGY 1007. Здесь выбор связан с конкретной производственной проблемой, а не с предположением, что одно покрытие подходит для всех деталей и режимов.
При подборе покрытия для машин инженер сначала определяет, что именно требуется от поверхности: снизить трение, уменьшить износ или предотвратить прилипание. Затем проверяет температурный диапазон, материал основания и воздействие рабочей среды. Для деталей из пластика совместимость с графитовым составом оценивают отдельно; PTFE-системы чаще подходят для большинства пластиков, но конкретную конструкцию также нужно проверять.
Пленочные покрытия рассматривают не как универсальную замену жидкой смазке. Их область применения зависит от того, можно ли сформировать требуемый слой на детали и выдержать условия эксплуатации. Для высокотемпературных задач сравнивают данные конкретных графитовых составов, включая примеры с верхней границей 850 °C и диапазоном до +600 °C, а не ориентируются на одно общее свойство материала.
Как выбрать твердое смазочное покрытие
Начните с условий работы узла.
Для сравнения графита и PTFE зафиксируйте температуру, нагрузку, материал и состояние поверхности, наличие химически активных веществ, а также причину нанесения: снижение трения, борьба с износом или предотвращение прилипания. Без этих данных сравнение сведется к общим описаниям, которые не гарантируют результат на конкретной детали.
| Условие или задача | Что проверить при выборе |
|---|---|
| Высокая температура | Диапазон, указанный для конкретного состава |
| Низкое трение | Коэффициент трения и условия его определения |
| Высокая контактная нагрузка | Твердость основания, нагрузку и результаты испытаний |
| Детали из пластика | Совместимость покрытия с материалом детали |
| Прилипание материала | Антипригарные свойства в нужном производственном процессе |
| Алюминиевая деталь с PTFE-слоем | Спецификацию на PTFE-импрегнированное или соосажденное покрытие |
Для сухих пленочных покрытий в одном техническом документе указана типичная толщина 5-13 мкм. Это ориентир, а не универсальное требование: рекомендованную толщину нужно сверять с документацией на конкретный состав. Изменение толщины без учета требований производителя может повлиять на рабочие свойства покрытия.
Для PTFE-импрегнированных или соосажденных покрытий на алюминиевых сплавах в материалах упоминается AMS 2482. Для испытания трения и износа сухих покрытий также приводится методика ASTM G99-05. Это разные ориентиры: первый относится к определенному типу обработки алюминия, второй - к испытанию на трение и износ. Универсального стандарта для всех твердых смазочных покрытий нет.
Нанесение и проверка результата
Сухое покрытие требует правильно подготовленной поверхности.
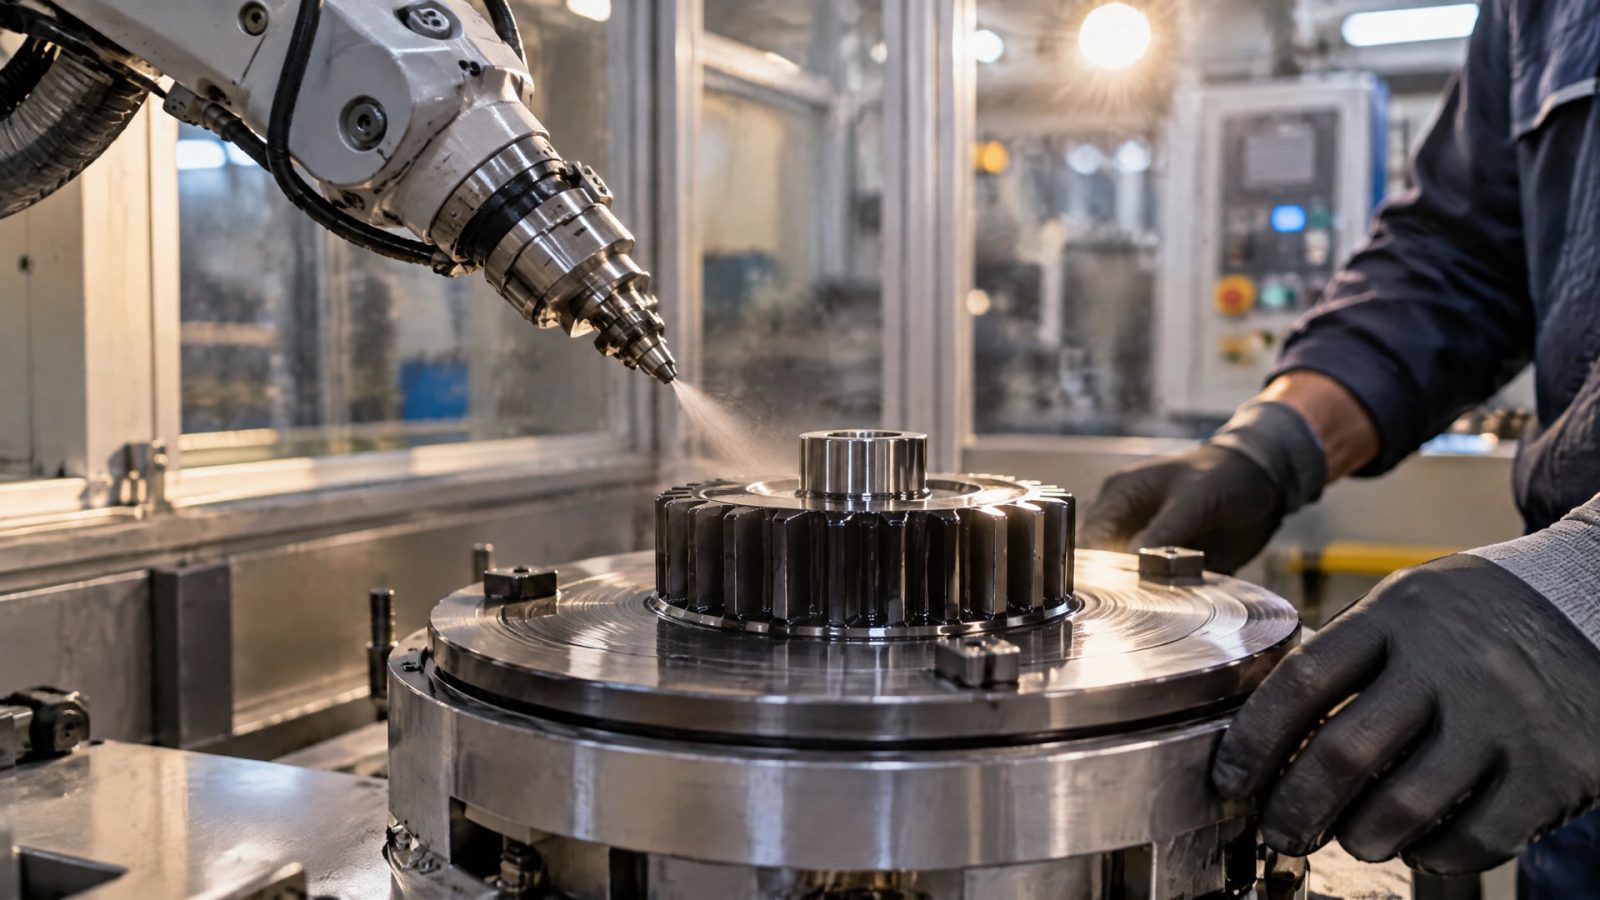
В источниках перечислены разные способы нанесения: распыление, окунание, dip/spin, tumble spray и кисть. Метод выбирают с учетом детали, состава и технологического процесса. Для достижения нужных свойств важны не только способ нанесения, но и соблюдение установленной толщины и режима сушки или полимеризации.
До запуска в производство следует уточнить, какая поверхность нужна для адгезии покрытия и допускает ли деталь выбранную технологию обработки. Рекомендованный диапазон толщины 5-13 мкм приводится для сухих пленочных покрытий в одном техническом документе и не заменяет требований спецификации. То же относится к температурным данным: значения до 850 °C или до +600 °C характеризуют отдельные графитовые составы, а не любой материал с графитом.
При сравнении результатов полезно фиксировать методику испытания. ASTM G99-05 упоминается как метод оценки трения и износа по схеме ball-on-disk. Коэффициенты, полученные в разных тестах, не следует ставить в один ряд без учета методики: например, значение 0,12 в испытании на запрессовку нельзя напрямую сопоставить с 0,05-0,10 для PTFE в статике.
После испытания оценивают не только коэффициент трения, но и состояние поверхности, износ и соответствие покрытия рабочей задаче. Если покрытие должно предотвращать прилипание, проверяют именно поведение материала в технологическом процессе. Если цель - снизить трение, условия теста должны соответствовать нагрузке и материалам реального узла.
Часто задаваемые вопросы
Что лучше выбрать: графит или PTFE для покрытия?
Графитовые составы рассматривают для высокотемпературной и износной работы. PTFE чаще выбирают для низкого трения, химической инертности и совместимости с пластиками. Решение зависит от материала основания, нагрузки и температуры. Сравнивать нужно характеристики конкретных покрытий и результаты испытаний в сопоставимых условиях.
Можно ли ориентироваться только на коэффициент трения?
Нет. Коэффициент зависит от нагрузки, шероховатости и твердости основания, а также от режима испытания. В источниках приведены значения 0,05-0,10 для PTFE в статике, до 0,02 для твердых поверхностей при увеличении нагрузки и 0,12 в отдельном испытании на запрессовку. Эти показатели нельзя напрямую сравнивать без учета методик.
Подходят ли графитовые покрытия для пластиковых деталей?
Совместимость графитового состава с пластиком нужно проверять отдельно. Для PTFE-систем совместимость с большинством пластиков отмечается чаще, но это не отменяет проверки конкретного материала детали и условий эксплуатации. Также важно оценить адгезию и допустимую тепловую нагрузку на основание.
Одинаковы ли антипригарное и твердое смазочное покрытие?
Нет. Антипригарность - одно из свойств покрытия, тогда как сухая пленка может быть предназначена для снижения трения или износа. Подбирая антипригарное покрытие для оборудования, уточните, какое поведение требуется от поверхности и в каком процессе его нужно проверить.
Заключение
Графитовые твердые смазочные покрытия имеют преимущество в задачах, где важны термостойкость и износостойкость. PTFE-системы целесообразно оценивать, когда приоритетны низкое трение, химическая инертность или совместимость с пластиками. Выбор зависит от конкретного состава, основания, нагрузки и технологии нанесения, поэтому универсального решения для всех машин и производственных процессов нет.
Следующий шаг - составить условия работы детали: температура, нагрузка, материал основания, рабочая среда и задача покрытия. Затем сверить эти параметры со спецификацией состава, рекомендованной толщиной и методом нанесения, а перед широким внедрением проверить покрытие на узле или в соответствующем испытании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать покрытие для задвижек и предотвратить прикипание гаек на шпильках, используя антифрикционные составы.
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия на крепеж без нагрева, обеспечивая защиту от износа.
Полимерные покрытия болтов предотвращают самоотвинчивание и обеспечивают надежность соединений при вибрации.