
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
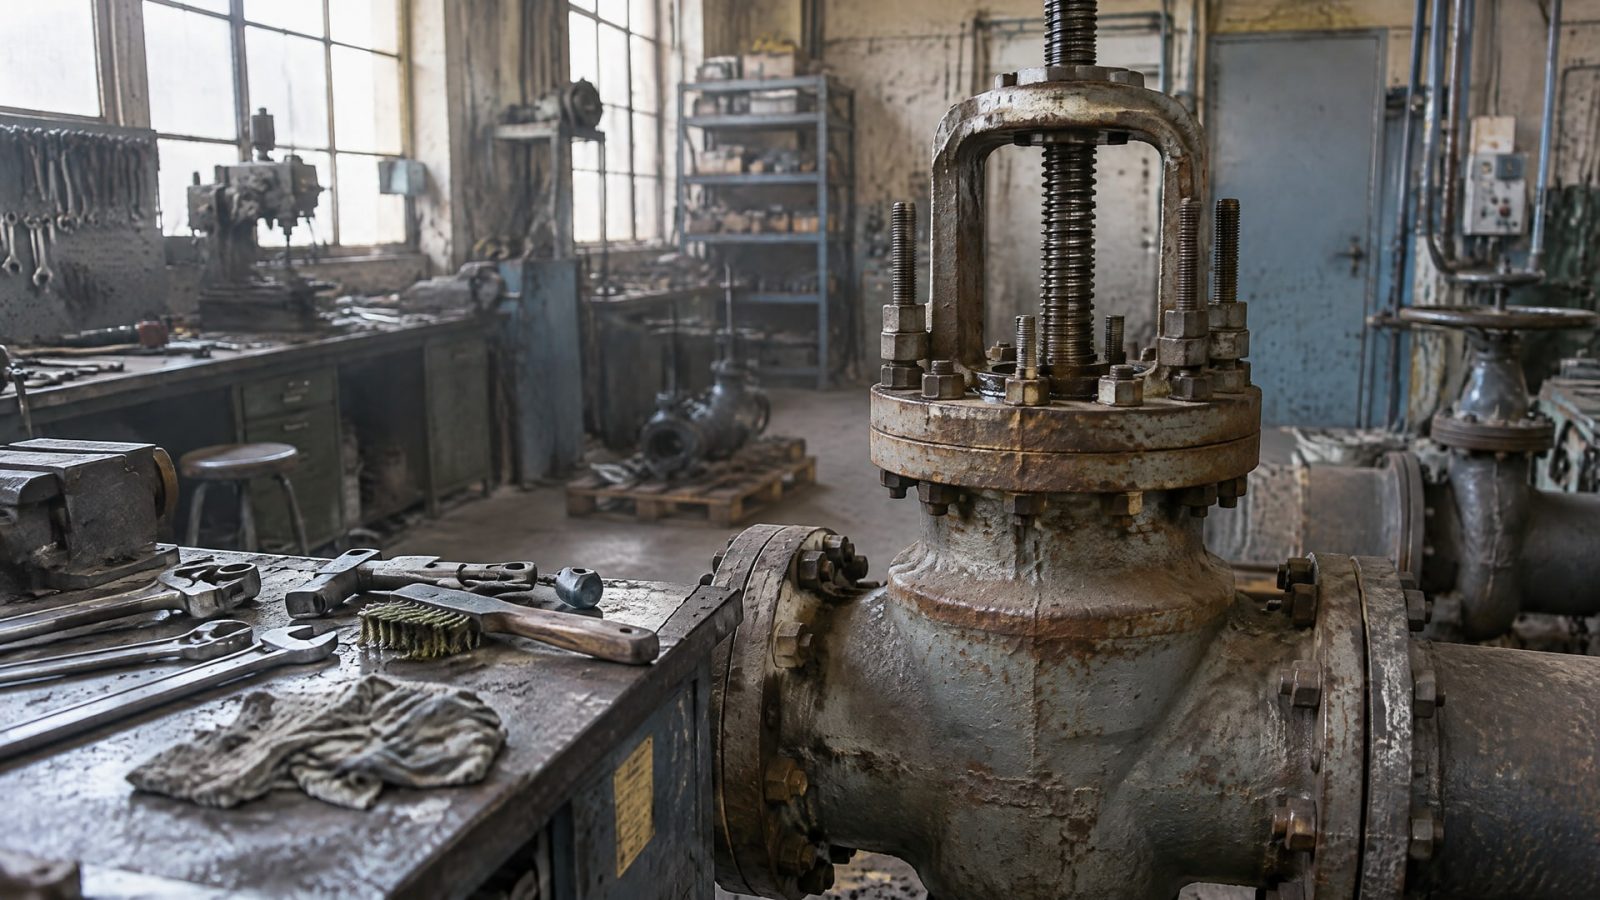
Прикипание гаек на шпильках дисковых задвижек предупреждают, подбирая состав или покрытие под материал крепежа, температуру и условия эксплуатации, а затем нанося его на чистую резьбу тонким слоем. Для этого применяют антизадирные составы и антифрикционные покрытия. Термоотверждаемое покрытие поверхности крепежа и смазка резьбы решают связанные, но не одинаковые задачи: их нельзя считать взаимозаменяемыми без проверки технической документации.
Статья полезна инженерам и техническим специалистам, которые обслуживают арматуру, а также закупщикам, подбирающим материалы для ремонта. Разберем причины заедания, отличия покрытий от паст, правила нанесения и параметры, которые нужно проверить перед монтажом. Отдельно рассмотрим, как учитывать смазку при затяжке и что делать с уже тугим соединением.
Почему прикипают гайки на шпильках задвижек
Прикипание гаек на шпильках часто связывают с ржавчиной, однако коррозия не единственная причина.
Металлические поверхности могут задираться и схватываться при сочетании нагрузки, температуры и неблагоприятной среды. При разборке это проявляется повышенным усилием, затрудненным вращением гайки или повреждением резьбы.
В арматуре важно учитывать и состояние резьбовых узлов, которые регулярно участвуют в работе механизма. Для задвижек отдельно проверяют резьбу штока и гайки, поскольку высохшая смазка и следы заедания могут указывать на необходимость обслуживания или замены детали. Небольшое количество смазки на резьбе штока помогает предотвратить заедание и облегчает обслуживание узла.
Чем опасна неподходящая смазка резьбового крепежа
Универсальная смазка не обязательно защищает от задира при нагреве и нагрузке. Для разборных соединений, которым угрожает коррозионное схватывание или задир, подбирают именно антизадирный состав. Его задача - снизить риск схватывания металлических поверхностей и сохранить возможность демонтажа после эксплуатации.
Важно различать смазку резьбы гайки и шпильки и обслуживание резьбы штока задвижки. Эти узлы могут требовать разных материалов и процедур. При выборе учитывают материал обеих деталей, рабочую среду, температурный режим и требования к затяжке. Если соединение уже тугое, перед нанесением нового состава проверяют резьбу на повреждения: смазка не восстанавливает изношенный или задранный металл.
Покрытие для задвижек: антизадирный состав или термоотверждаемый материал
Выбор зависит от того, какую поверхность нужно защитить и на каком этапе выполняют обработку.
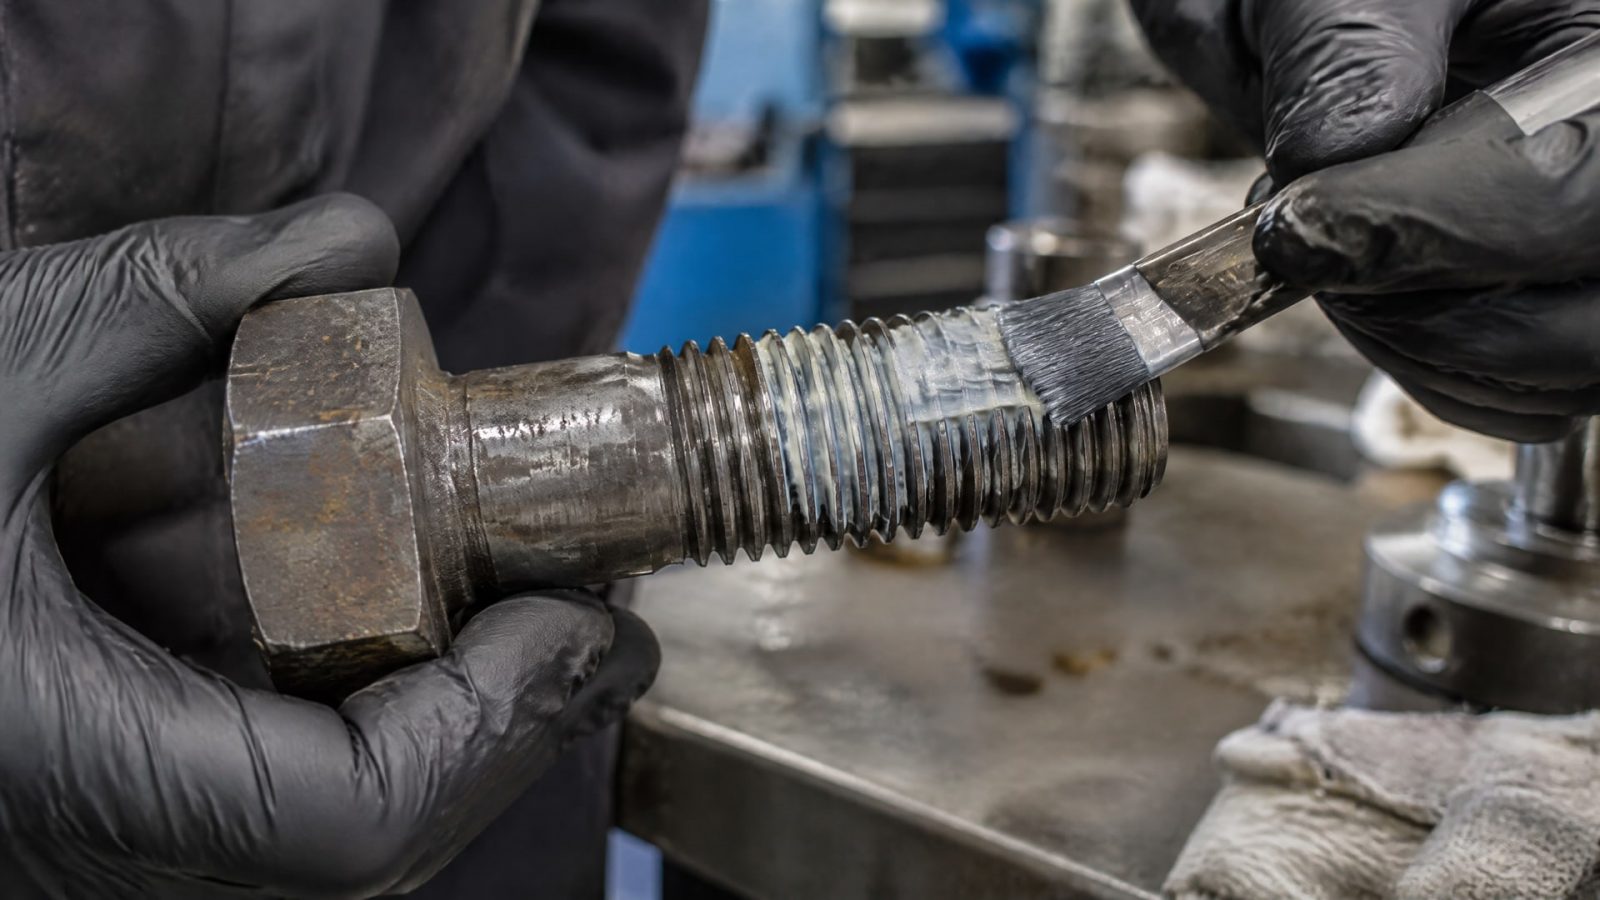
Антизадирный состав наносят на резьбу при сборке, чтобы уменьшить риск прихватывания и облегчить последующий демонтаж. Защитное покрытие крепежа формирует поверхностный слой, а его подготовка и отверждение зависят от конкретной технологии и инструкции производителя.
Поэтому термоотверждаемые материалы крепежа нельзя автоматически считать смазкой для резьбы. Само указание на термоотверждение не подтверждает, что покрытие подходит для нанесения на собранное соединение, сохраняет нужное трение или облегчает разборку. Эти параметры проверяют по технической документации на материал.
Что учитывать при выборе
Материал шпильки и гайки, в том числе риск коррозионного взаимодействия разных металлов.
Температурный режим и воздействие рабочей среды.
Назначение материала: защитное покрытие поверхности или состав для резьбы.
Требования к моменту затяжки и повторной разборке.
Инструкцию по подготовке поверхности, нанесению и отверждению.
В промышленных обзорах для медных антизадирных составов приводится ориентир по верхней температуре около 1100 °C, для никелевых - около 1300 °C. Это общие значения для типов составов, а не характеристики любого конкретного материала. Например, при работе с алюминиевой резьбой медный состав может создать риск гальванической коррозии, поэтому совместимость металлов нужно проверять отдельно.
Как наносить состав на резьбу и учитывать момент затяжки
Состав наносят только после подготовки поверхности.
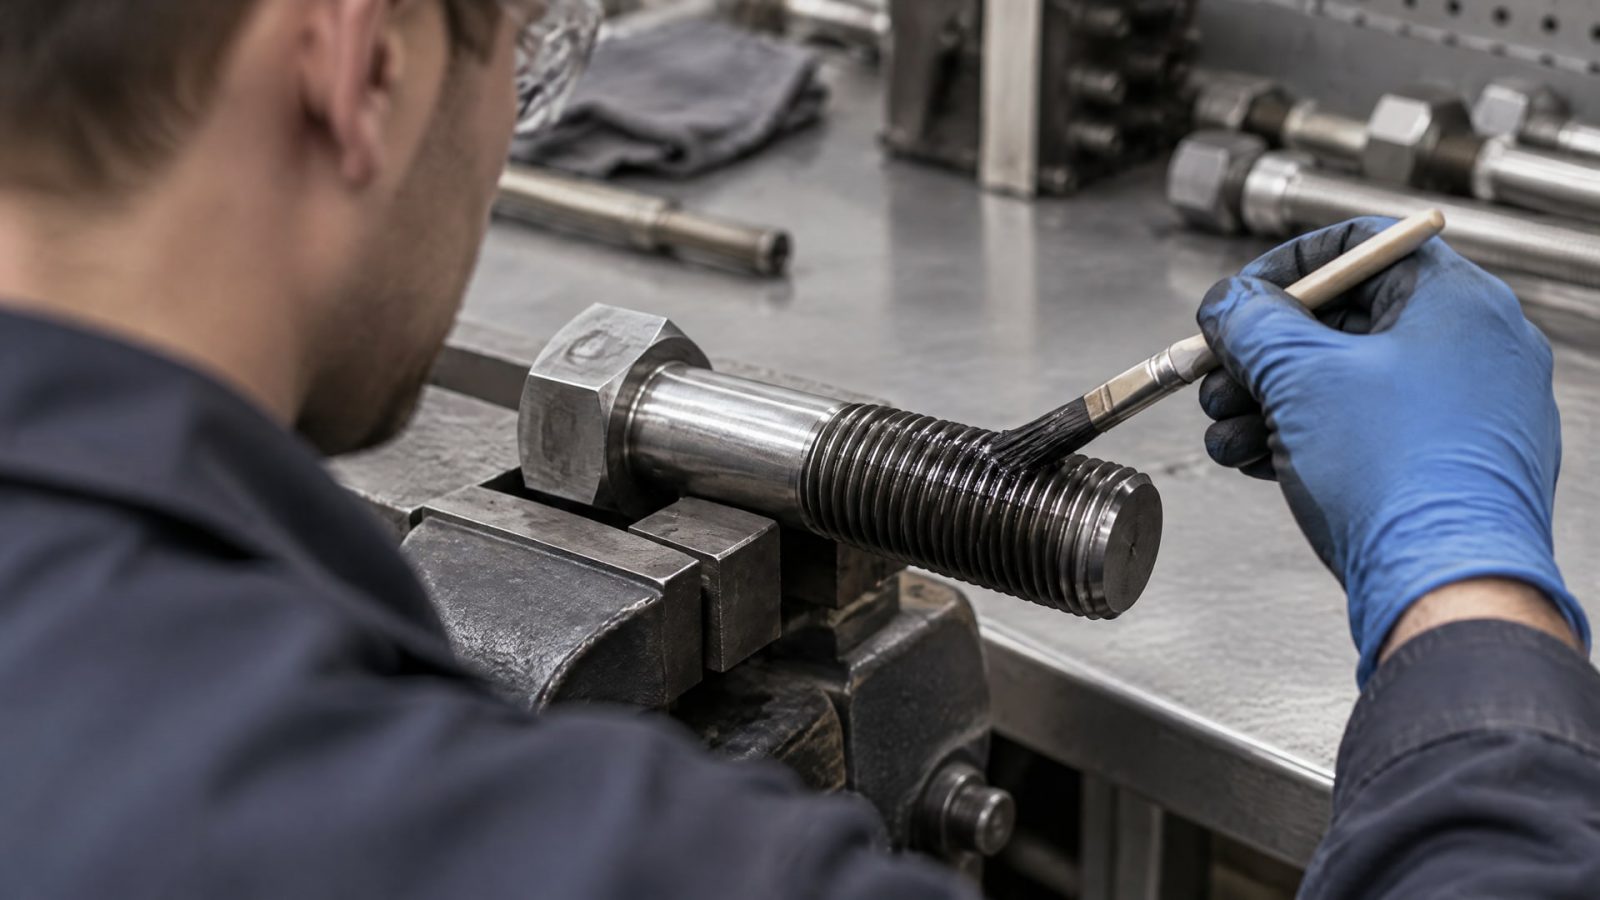
На ржавчине, грязи и остатках старой смазки новый материал распределяется неравномерно, а загрязнения могут усилить заедание. Перед сборкой резьбу очищают и осматривают, чтобы выявить повреждения и следы задира.
Наносить материал нужно тонко и равномерно, обрабатывая рабочие витки резьбы. В одном руководстве указана толщина пленки около 0,1 мм, в другом - нанесение на первые 3-5 рабочих витков. Эти ориентиры не заменяют инструкцию к выбранному составу: зона нанесения зависит от конструкции соединения и требований производителя.
Почему меняется момент затяжки
Антизадирный состав меняет трение в резьбе, поэтому сухой момент затяжки нельзя без проверки переносить на смазанное соединение. В одном из обзоров в качестве ориентира указано снижение сухого момента примерно на 20-25% при применении anti-seize. Однако для конкретной сборки момент следует рассчитывать по коэффициенту трения состава или устанавливать по инструкции и требованиям к узлу.
Для шпилек и гаек дисковой задвижки важны не только свойства материала, но и повторяемость монтажа. Избыток состава может попасть на соседние поверхности и повлиять на расчетную затяжку. При разборке соединения материал обновляют после очистки, если это предусмотрено процедурой обслуживания.
Решения для резьбы при нагреве и воздействии среды
В условиях высокой температуры и нагрузки обычное уменьшение трения не всегда решает проблему.
Если прикипание сопровождается задиром или коррозионным схватыванием, для резьбы нужен материал, рассчитанный на защиту металлических поверхностей и последующий демонтаж. Для медных систем дополнительно проверяют совместимость с металлами крепежа и требования к моменту затяжки.
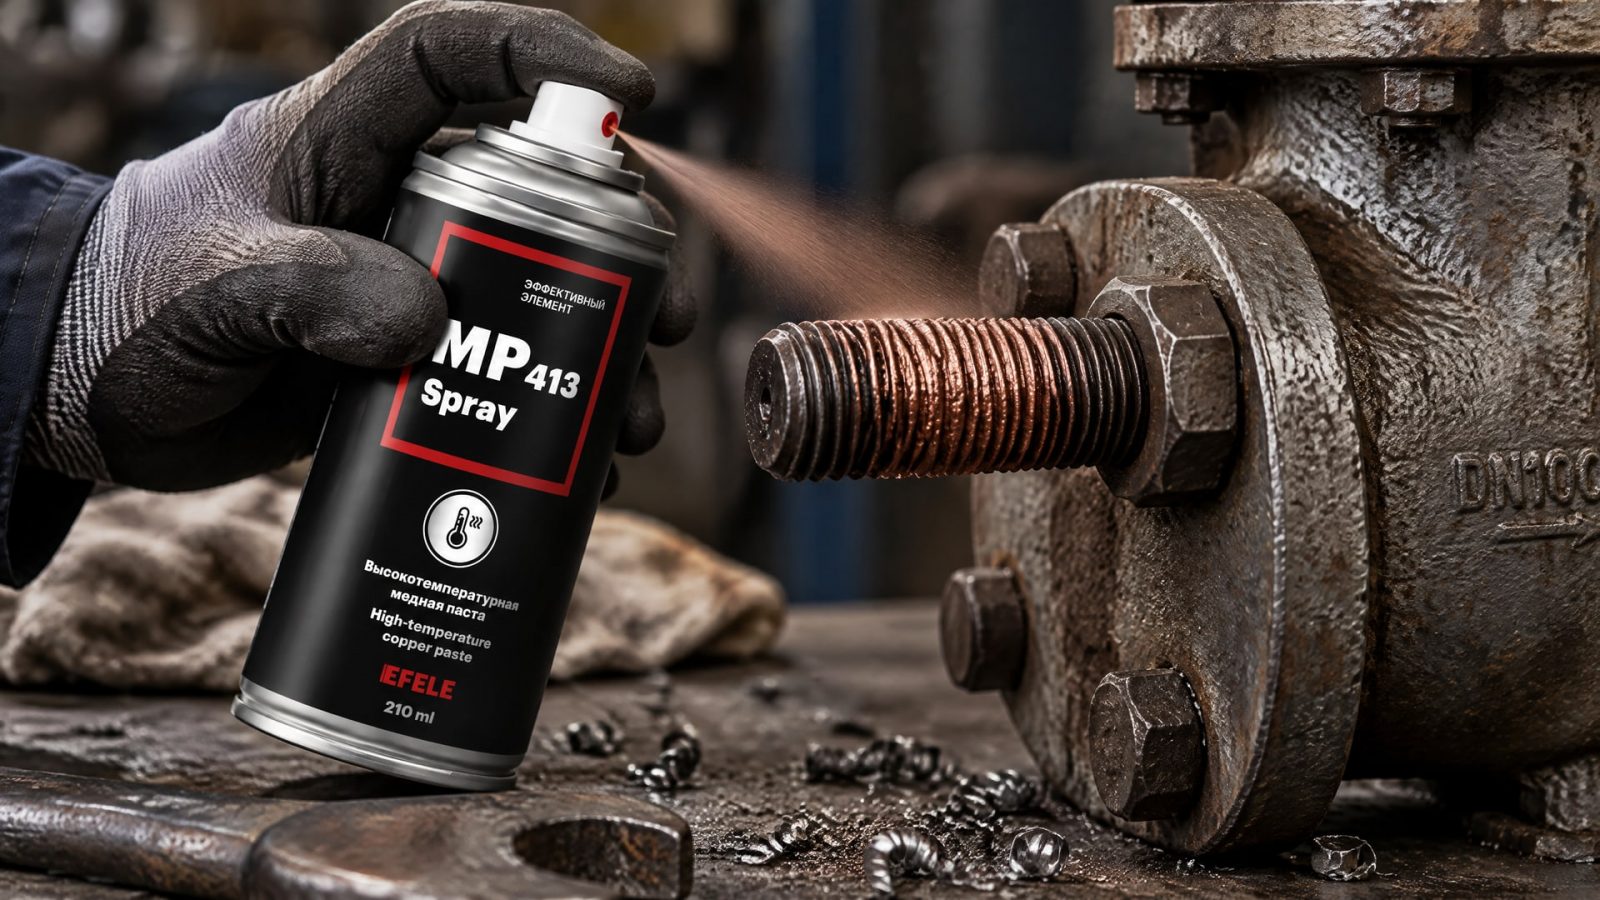
Если гайки заедают после воздействия влаги и загрязнений, сначала устанавливают причину: состояние резьбы, наличие коррозии, остатки старого материала и правильность прежней сборки. Для таких условий при нагреве на шпильках применяют медную пасту EFELE MP-413 Spray, предназначенную для предотвращения прикипания резьбовых соединений. Ее наносят на подготовленную рабочую поверхность, не заменяя этим проверку совместимости металлов и корректировку момента затяжки.
При сочетании агрессивной среды и высокой температуры может рассматриваться другой подход - антифрикционный слой на резьбовых деталях. MODENGY 1014 представляет собой покрытие на основе ПТФЭ и дисульфида молибдена; его применение оценивают с учетом документации на материал, способа нанесения и требований к соединению. Такое покрытие не следует автоматически считать термоотверждаемым: тип отверждения и режим обработки должны быть подтверждены техническими данными.
Как обслуживать уже тугую резьбу
Если гайка вращается с трудом, не стоит сразу увеличивать усилие.
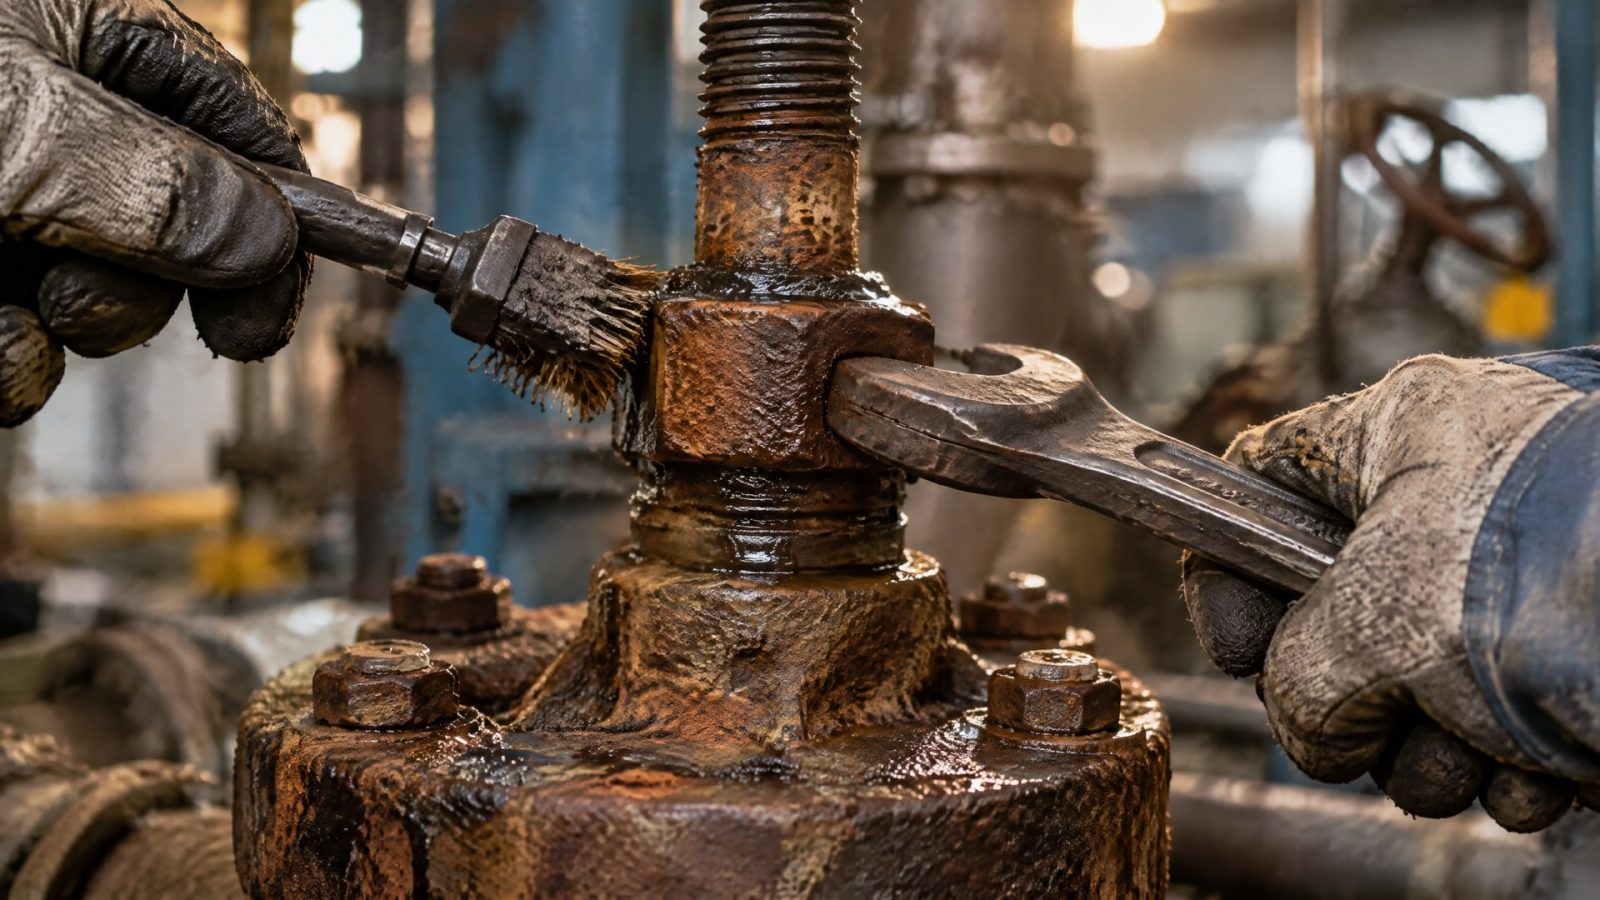
Сначала проверяют, нет ли ржавчины, загрязнений и повреждений витков, а также оценивают состояние шпильки и гайки. Следы задира могут означать, что деталь нужно заменить или передать узел на обслуживание; нанесение нового состава поверх поврежденной резьбы проблему не устранит.
Для задвижек полезен регулярный осмотр смазки резьбы штока и гайки. В профилактику также входит периодическое проворачивание маховика, которое помогает распределить смазочный материал по резьбе. При этом обслуживание штока не заменяет проверку шпилек и гаек корпуса: это разные узлы с отдельными требованиями.
Что проверить инженеру и закупщику
Для крепежа в промышленности применяют разные спецификации, включая ASTM A193/A193M, ASTM A194/A194M, ASTM A320/A320M, ASTM F593 и ASTM F594. Обозначение крепежа помогает определить требования к деталям, но само по себе не подтверждает совместимость с выбранным покрытием или смазкой.
Перед закупкой и применением материала сверяют:
тип и материал шпилек и гаек;
рабочую температуру и воздействие среды;
назначение состава или покрытия;
порядок подготовки и обработки резьбы;
требования к моменту затяжки и повторной разборке;
совместимость материала с крепежом и соседними поверхностями.
Часто задаваемые вопросы
Чем отличается антизадирный состав от термоотверждаемого покрытия?
Антизадирный состав наносят на резьбу при сборке, чтобы снизить риск схватывания металлических поверхностей и облегчить демонтаж. Термоотверждаемое покрытие формирует защитный слой по отдельной технологии. Его нельзя считать смазкой для резьбы без подтверждения назначения, режима отверждения и влияния на трение.
Нужно ли покрывать составом всю резьбу шпильки?
Обычно материал наносят тонким слоем на рабочие витки, а не на всю длину шпильки без разбора. В практических руководствах встречается ориентир по первым 3-5 рабочим виткам и пленке около 0,1 мм. Точную зону нанесения определяют по инструкции к составу и конструкции соединения.
Можно ли затягивать гайку тем же моментом, что и сухое соединение?
Не следует переносить сухое значение без проверки: антизадирный материал меняет трение и может повлиять на усилие затяжки. В одном обзоре приводится ориентир снижения сухого момента примерно на 20-25%, но конкретное значение нужно сверять с инструкцией к составу или рассчитывать по его коэффициенту трения.
Что делать, если гайка уже прикипела?
Перед разборкой осмотрите шпильку и гайку, проверьте наличие ржавчины, загрязнений и повреждений витков. Не наносите новый материал поверх грязи или следов задира. Если резьба повреждена, одной смазки недостаточно: может потребоваться замена детали или обслуживание узла.
Заключение
Покрытие для задвижек подбирают по назначению: антизадирный состав защищает рабочую резьбу при сборке, а термоотверждаемое покрытие обрабатывает поверхность по отдельной технологии. Чтобы снизить риск прикипания гаек на шпильках, учитывают металлы крепежа, температуру и среду, очищают резьбу, наносят материал тонко и корректируют момент затяжки по документации.
Перед закупкой составьте требования к соединению: укажите материал шпилек и гаек, условия эксплуатации, необходимость последующего демонтажа и требования к монтажу. Затем сверяйтесь со спецификацией крепежа и технической документацией на выбранный материал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия на крепеж без нагрева, обеспечивая защиту от износа.
Полимерные покрытия болтов предотвращают самоотвинчивание и обеспечивают надежность соединений при вибрации.
Узнайте, как анаэробный фиксатор резьбы и антифрикционное покрытие влияют на соединение, и выберите лучшее решение для ваших задач.