
Почему окунание не обеспечивает точную толщину слоя покрытия
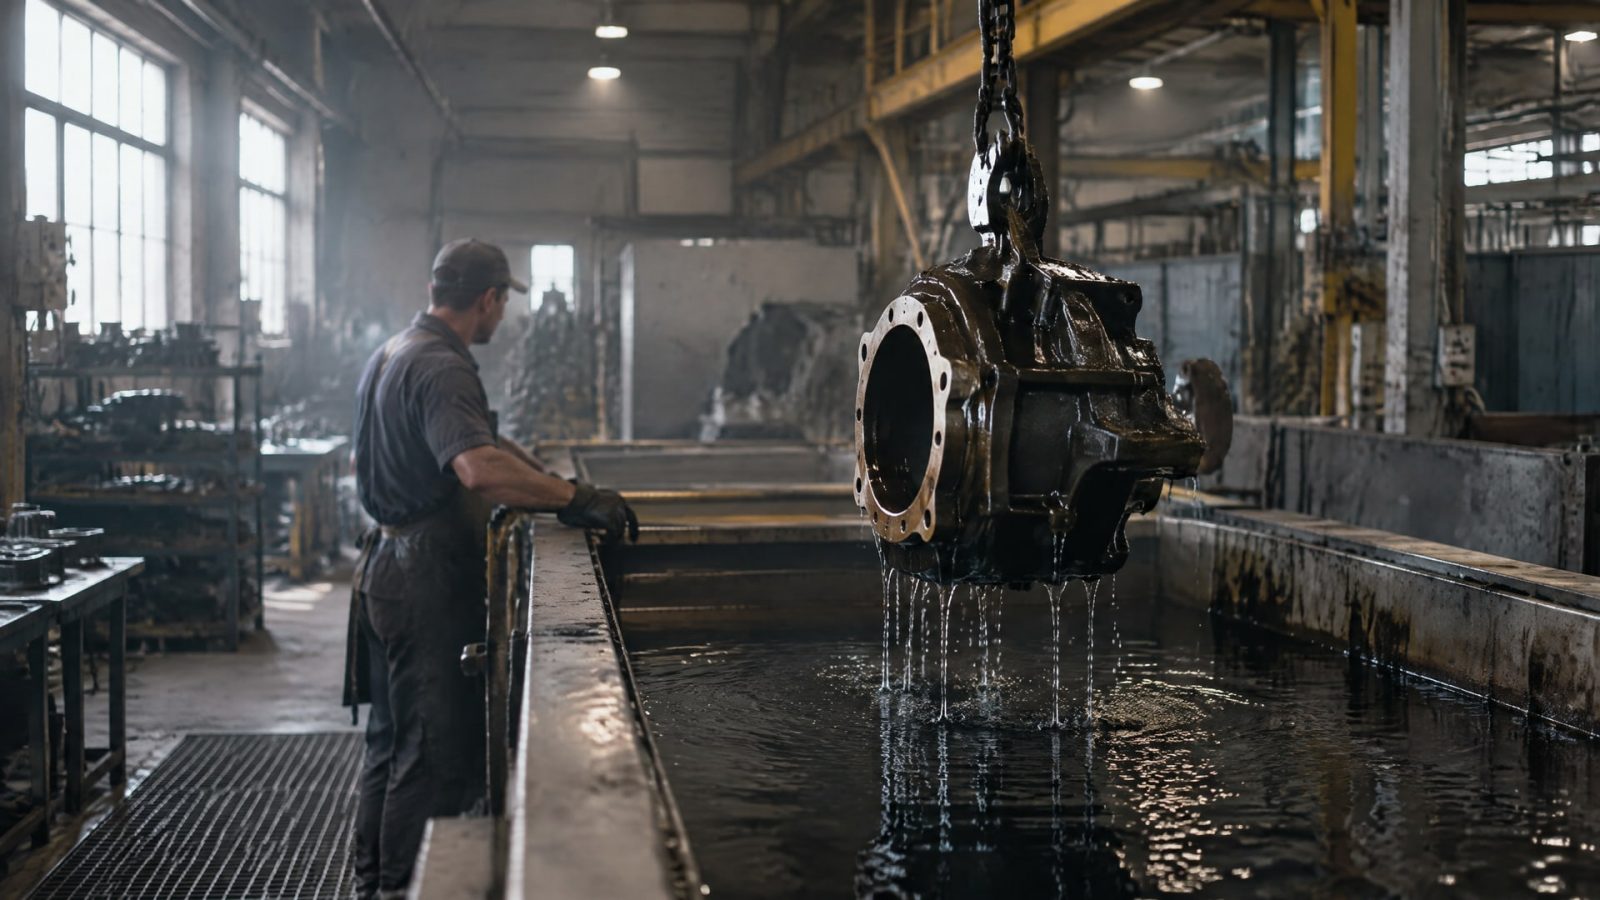
Метод окунания не всегда позволяет стабильно выдерживать толщину слоя покрытия, необходимую для точного машиностроения. На результат влияют вязкость состава, скорость извлечения детали, доля сухого остатка и ее геометрия. Поэтому для поверхностей с жесткими допусками окунание требует тщательной настройки процесса и обязательного контроля толщины, а в ряде случаев разумнее выбрать другой метод нанесения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают методы нанесения покрытий для деталей машин и насосов. Разберем, почему толщина слоя меняется при окунании, как это влияет на сопряжения и ресурс, какими способами проверяют результат и что учесть при выборе защитного покрытия.
Почему окунание усложняет контроль толщины слоя покрытия
Окунание кажется простым способом нанести материал на всю поверхность детали за одну операцию.
Однако сплошное покрытие не означает одинаковую толщину в каждой точке. При таком способе результат зависит от вязкости состава, скорости извлечения детали и доли сухого остатка. ASTM D823 указывает эти параметры как факторы, влияющие на получение равномерной пленки на тест-панелях.
Для точного машиностроения важна не только средняя толщина покрытия, но и ее повторяемость на рабочих поверхностях и в зонах сопряжения. Даже если среднее значение укладывается в требование, локальные отклонения могут изменить размер посадки или зазор. При окунании на результат влияет и геометрия детали: сложная форма затрудняет получение предсказуемого слоя на всех участках.
От чего зависит толщина при окунании
Вязкость материала влияет на количество состава, которое остается на поверхности после извлечения детали.
Скорость извлечения входит в число параметров, с помощью которых контролируют толщину при нанесении.
Доля сухого остатка связана с толщиной пленки, которая остается после высыхания.
Геометрия детали влияет на распределение материала по поверхности.
Эти факторы связаны между собой, поэтому одинаковая настройка процесса не гарантирует одинакового результата при изменении состава или конфигурации детали. Предсказать толщину полностью точно только по факту окунания нельзя: параметры процесса нужно контролировать, а полученный слой измерять. Именно поэтому окунание часто уступает методам, где толщину можно задать и проверить по установленной процедуре.
При этом метод не является заведомо непригодным для любых деталей. Его применимость зависит от требований к геометрии, повторяемости и допустимым отклонениям. Если допуски невелики, решение нужно принимать не по удобству нанесения, а по тому, можно ли стабильно получить требуемый слой и подтвердить его измерением.
Толщина 1 слоя покрытия: что измерять после нанесения
При контроле важно различать мокрую пленку и сухой слой покрытия.
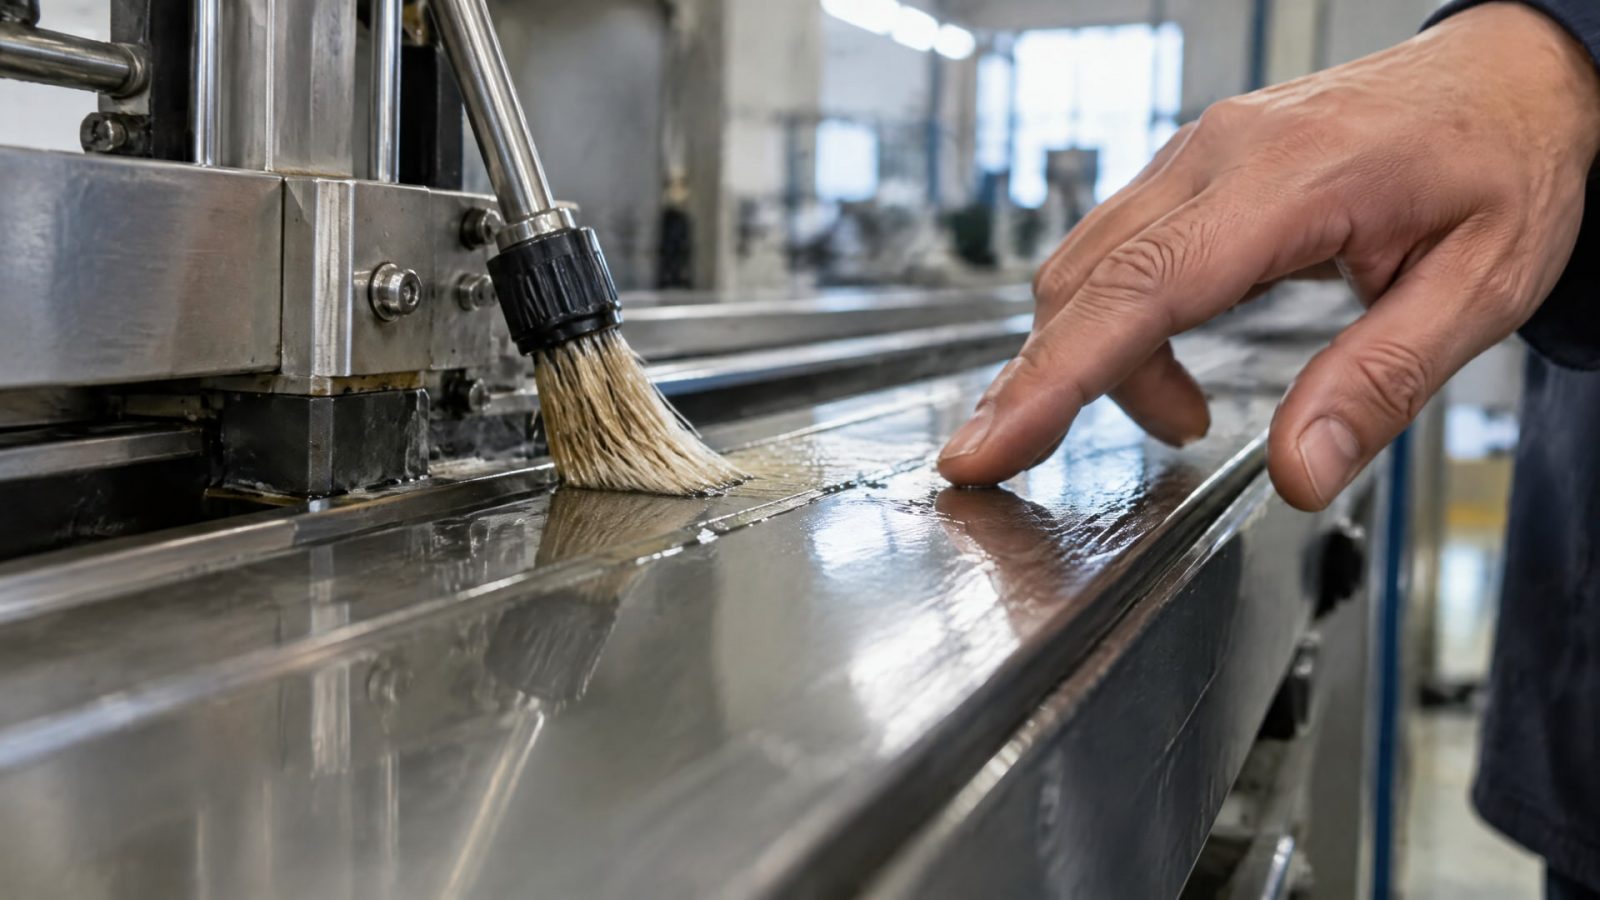
Это не одно и то же: по мере высыхания, отверждения и потери растворителя показатели меняются. ISO 2808:2019 описывает методы измерения толщины мокрой и сухой пленки, а также порошкового слоя до отверждения. Стандарт отдельно указывает, что мокрую пленку нужно измерять сразу после нанесения, пока результат не изменился из-за высыхания и испарения растворителя.
Для измерения мокрого слоя ISO 2808 предусматривает метод гребенки. Толщину определяют по наибольшему зазору зубца, смоченного материалом. Стандарт также допускает расчет толщины по массе покрытия, плотности материала и площади покрытой поверхности. Выбор способа зависит от материала и производственной задачи, но сама процедура должна быть определена заранее.
Как организовать измерение
Для контроля толщины покрытия следует согласовать три момента: на каком этапе проводят измерение, каким методом пользуются и какие участки детали проверяют. Если измерять только после окончательной сушки, нельзя восстановить исходную толщину мокрой пленки без учета изменений материала при высыхании. Если проверять лишь одну точку, результат может не показать отклонений на других поверхностях.
ISO 2808:2019 дает основу для выбора метода, однако контроль должен учитывать конкретную систему покрытия и форму детали. Для металлических покрытий, если система допускает такой способ, применяют магнитное измерение по ISO 2178. Его используют как быстрый метод контроля, но применимость зависит от материала основания и типа покрытия.
| Что контролируют | Подход к измерению |
|---|---|
| Мокрую пленку | Измеряют сразу после нанесения, в том числе методом гребенки |
| Сухую пленку | Используют подходящий метод по ISO 2808:2019 |
| Металлическое покрытие | При применимости используют магнитный метод по ISO 2178 |
Единичное измерение не подтверждает равномерность слоя по всей детали. Для ответственных поверхностей план контроля должен учитывать геометрию, функциональные зоны и требования к размеру после нанесения. Такой порядок помогает выявить отклонения до сборки узла, а не после того, как покрытая деталь перестанет соответствовать посадке.
Как покрытие меняет размеры детали и сопряжения
Покрытие увеличивает наружные размеры детали и уменьшает свободный размер отверстия.
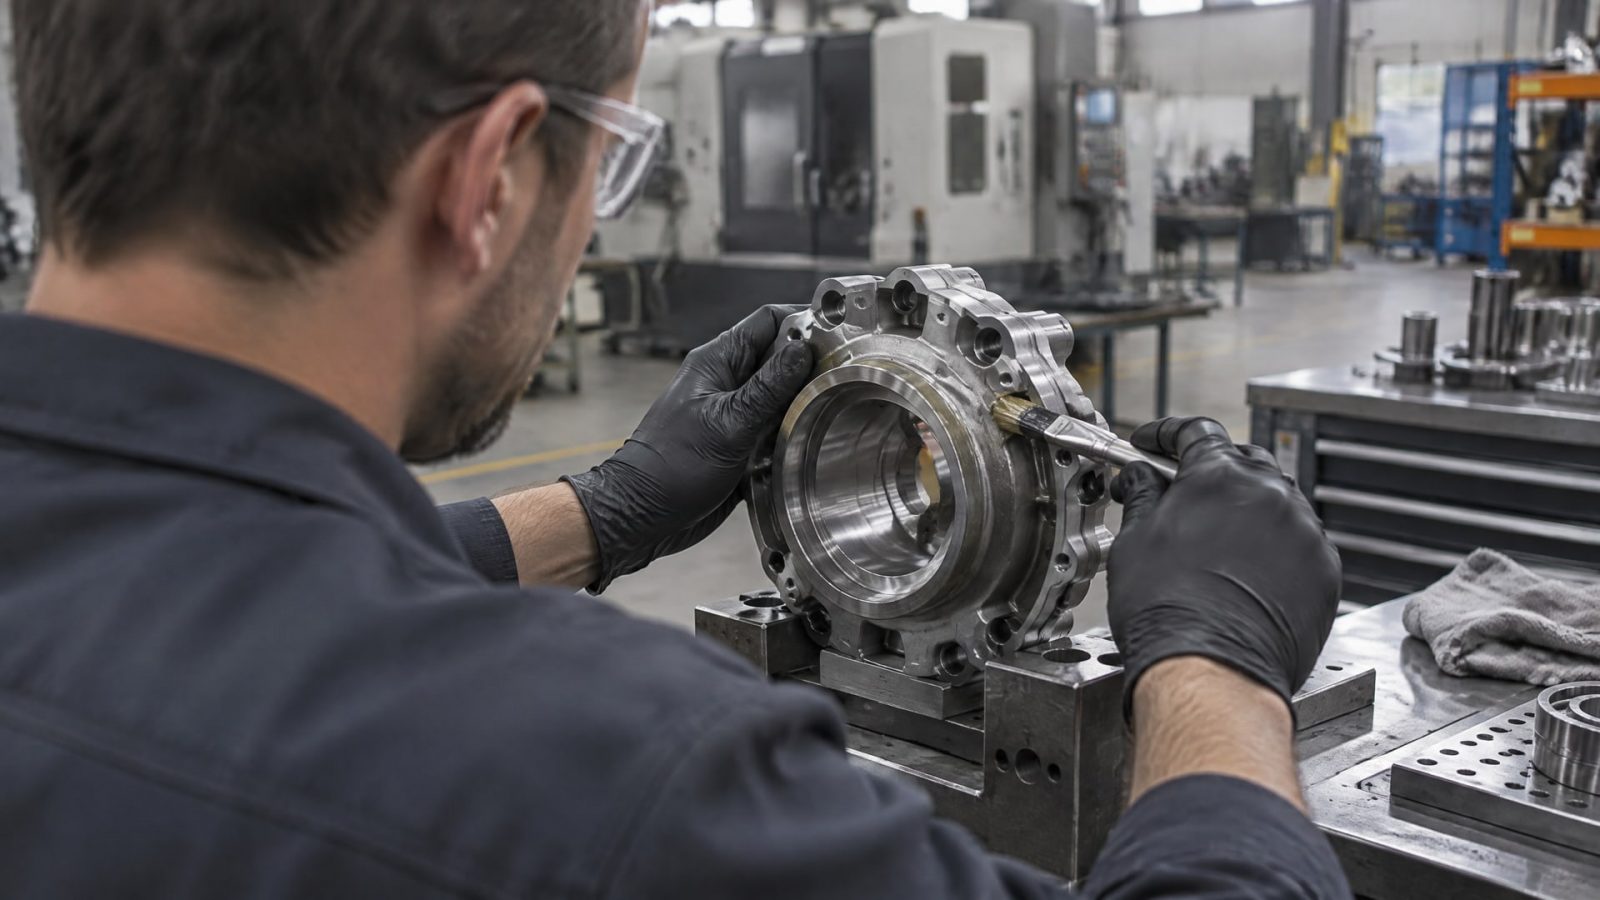
Поэтому даже слой, который нужен для защиты от износа или коррозии, может повлиять на посадку, если его не учесть при проектировании и подготовке поверхности. Для деталей с небольшими зазорами это особенно важно: равномерность покрытия сама по себе не гарантирует сохранения заданной геометрии.
ISO 14713-2 обращает внимание на необходимость предусматривать дополнительный допуск под толщину горячего цинкового покрытия на сопрягаемых поверхностях и в отверстиях. Для плоских поверхностей в документе упоминается запас не менее 1 мм. Это требование относится к рассматриваемому стандартом цинковому покрытию и не должно автоматически переноситься на другие материалы и способы нанесения.
Что показывает пример горячего цинкования
Для горячего цинкования требования к контролю задает ISO 1461. В стандарте предусмотрен выборочный контроль по контрольным образцам. Для изделий, площадь значимой поверхности которых превышает 2 м², берут не менее трех эталонных зон на изделие. Такой подход показывает, почему проверка только одной точки или оценка покрытия «на глаз» не заменяет установленную процедуру.
На толщину горячего цинкового покрытия влияют природа и толщина стали, что отмечено в ISO 14713-2. Для мостовых балок в отраслевом материале приведена типичная минимальная средняя толщина 85 мкм. Это значение относится к конкретному примеру горячего цинкования, а не является универсальным требованием для деталей точного машиностроения.
При проектировании полезно заранее разделить поверхности по функции: где важна посадка, где требуется защитный слой, а где допустимо изменение размера. Затем для каждой зоны определяют допустимую толщину и способ контроля. Если такая проверка не предусмотрена до нанесения, покрытие может оказаться приемлемым по внешнему виду, но мешать сборке или работе сопряжения.
Толщина покрытия и ресурс детали при эрозионном износе
Толщину нельзя рассматривать отдельно от режима нагрузки.
Для защиты деталей от износа важны не только размеры слоя, но и его адгезия и структура. Исследования эрозионного и эрозионно-коррозионного износа показывают, что зависимость ресурса от толщины может быть нелинейной: результат меняется в зависимости от скорости удара и свойств слоя. Поэтому принцип «чем толще, тем лучше» не универсален.
При эрозионном износе тонкие покрытия в некоторых режимах могут работать лучше толстых. В обзоре по дождевой эрозии отмечено, что поведение покрытия зависит от условий воздействия. Это не означает, что тонкий слой всегда предпочтительнее: толщину выбирают под конкретную нагрузку и конструкцию детали, а затем проверяют совместно с адгезией и допусками.
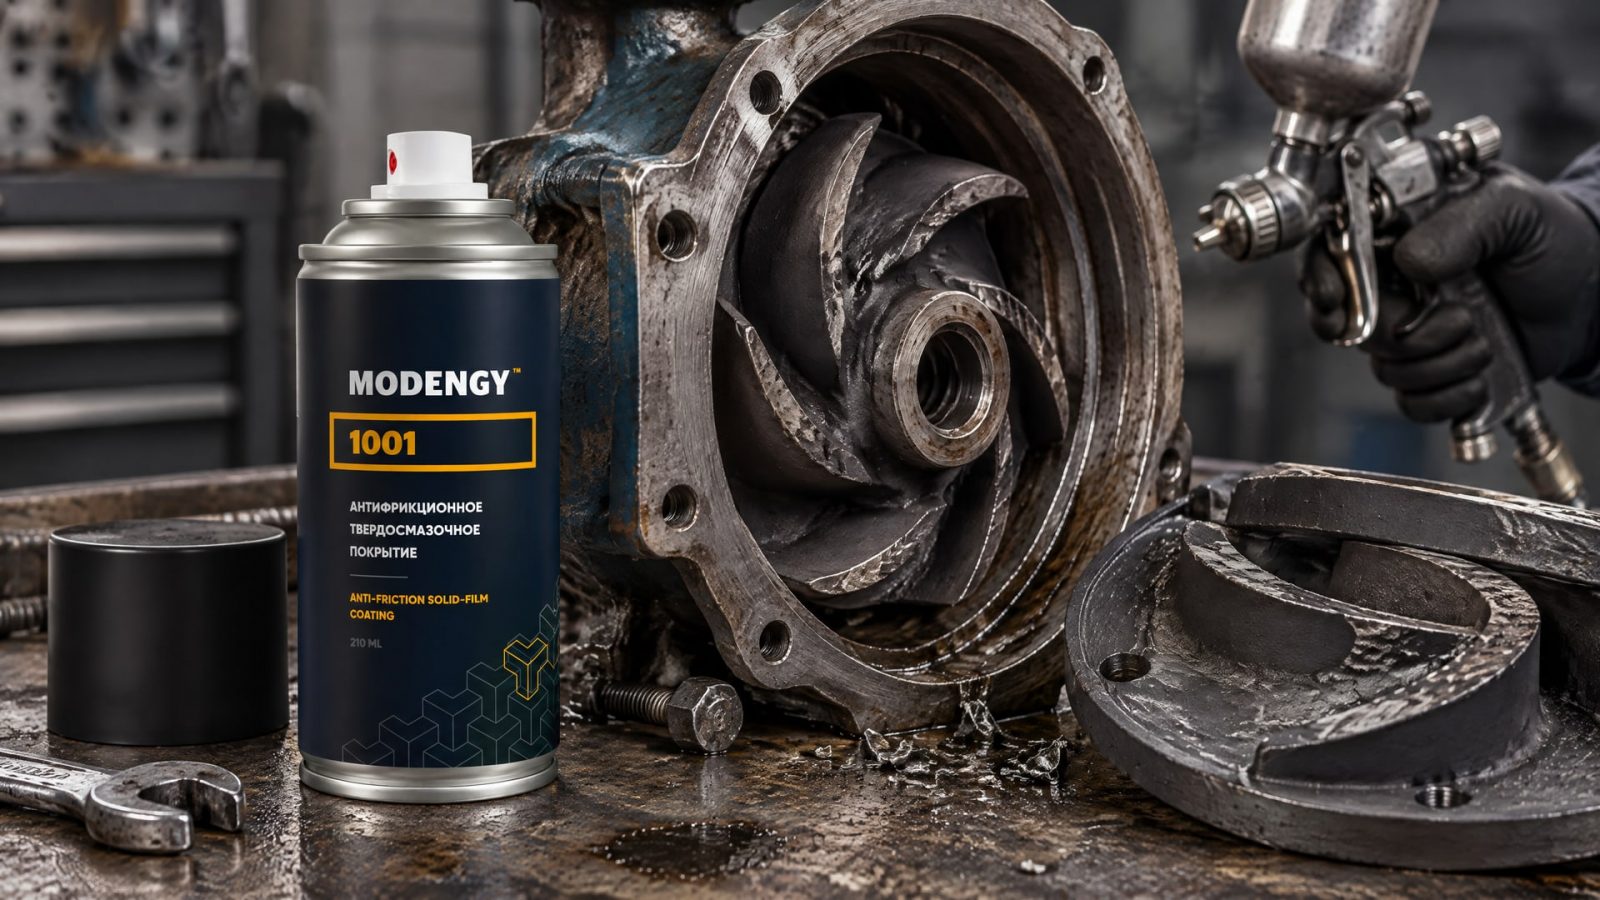
Для насоса задача сложнее, чем просто нанести покрытие на всю поверхность. Внутренние лопасти работают в потоке и подвергаются эрозионному и механическому износу; при пуске и работе узла нужно также учитывать возможные контактные нагрузки. Если покрытие не согласовано с геометрией, адгезией и режимом эксплуатации, одна лишь большая толщина не гарантирует долговечности. Для внутренних лопастей насоса как вариант защиты рассматривают антифрикционные твердосмазочные покрытия MODENGY 1001: материал применяют для задач, где нужны низкий коэффициент трения и высокая износостойкость.
При выборе покрытия деталей насоса следует оценивать сразу несколько характеристик:
рабочий вид износа и условия контакта с потоком;
требуемую толщину и влияние слоя на геометрию;
адгезию покрытия к основанию;
возможность проверить результат подходящим методом.
Такой подход позволяет не подменять инженерный расчет стремлением получить максимально толстый слой. Для ресурсной стойкости важна система параметров, а не отдельное число.
Как выбрать метод нанесения и организовать приемку
При выборе метода нанесения покрытий сначала определяют функциональные требования: какие поверхности нужно защитить, какие размеры нельзя менять и какой режим нагрузки ожидает деталь.
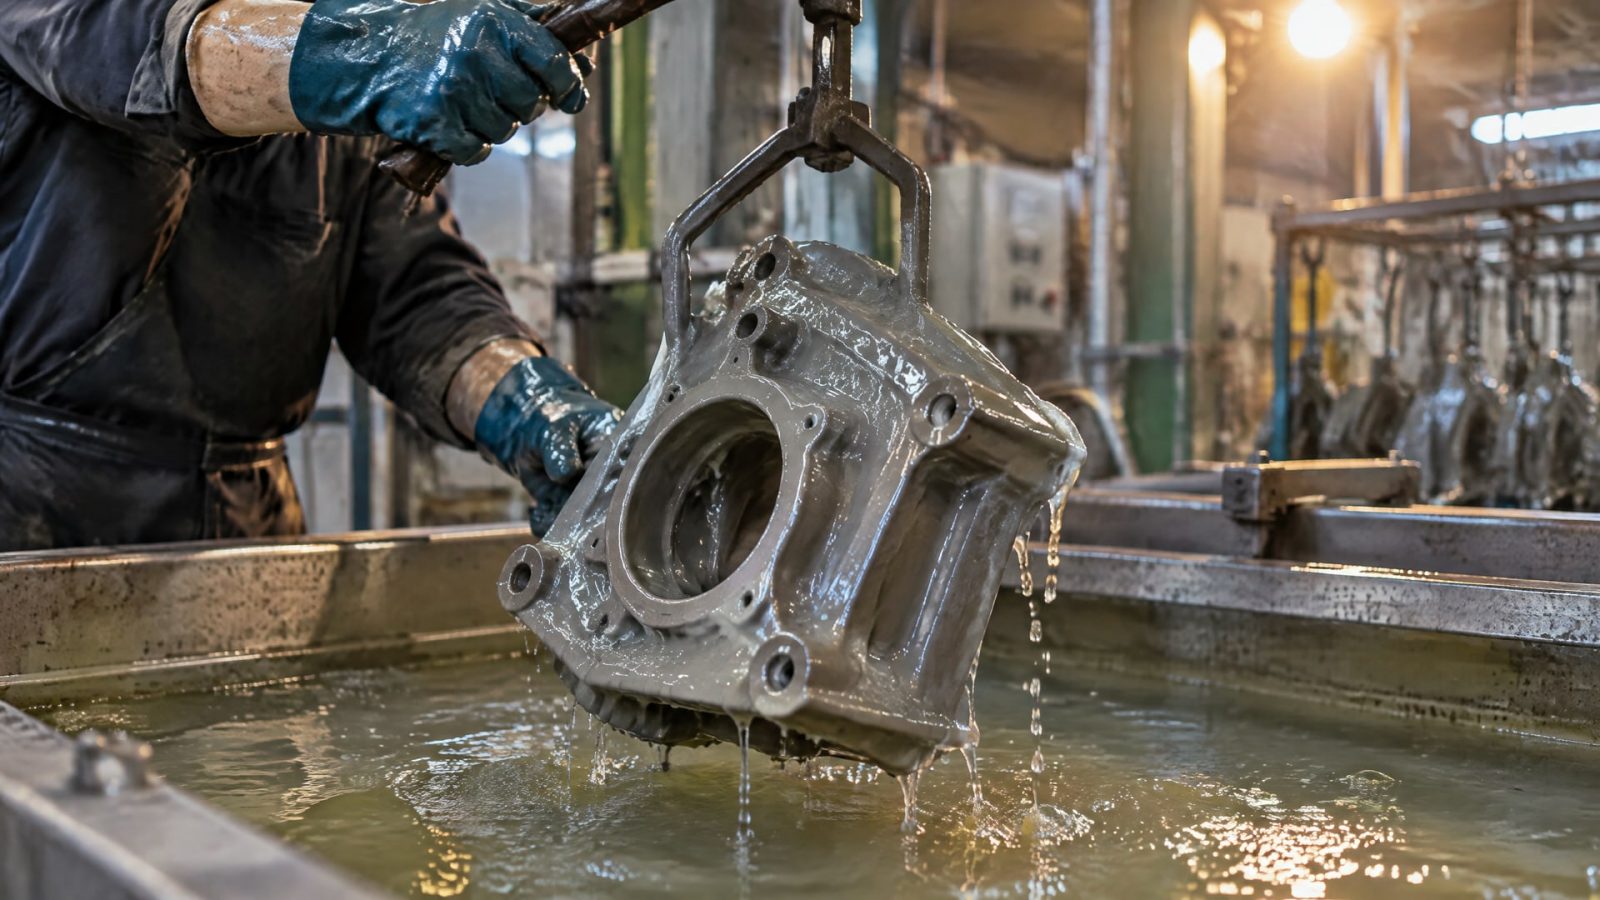
Затем согласуют допустимую толщину, способ нанесения и процедуру контроля. Для окунания отдельно фиксируют параметры, влияющие на результат: вязкость, скорость извлечения и долю сухого остатка. Без контроля этих факторов повторяемость толщины ограничена.
Если деталь имеет точные посадки, нужно оценить влияние слоя на сопрягаемые поверхности и отверстия еще на этапе проектирования. Для горячего цинкования учитывают требования ISO 1461 и рекомендации ISO 14713-2, а для измерения толщины лакокрасочного и других покрытий используют подходящие методы ISO 2808:2019. Стандарты решают разные задачи, поэтому выбирать процедуру следует по типу покрытия, а не по одному универсальному правилу.
Контроль до и после нанесения
До запуска процесса задают, где измерять толщину и какой результат считать приемлемым. После нанесения проводят измерения на предусмотренных участках и фиксируют данные. Для мокрой пленки важно не откладывать проверку: ISO 2808:2019 указывает, что высыхание, отверждение и потеря растворителя влияют на результат. Для металлического покрытия магнитный метод по ISO 2178 применяют только тогда, когда он подходит для конкретной системы.
При выборе антифрикционного покрытия учитывают не только способ его нанесения, но и требования к шероховатости, отверждению и условиям эксплуатации. Антифрикционные покрытия MODENGY представлены вариантами с разными подходами к отверждению и могут подбираться с учетом этих требований. На практике это означает, что сначала сопоставляют материал с задачей и геометрией детали, а затем уточняют режим нанесения и контроль толщины.
Закупщику при сравнении решений важно запрашивать не только название материала, но и сведения о допустимой толщине, методе ее измерения и влиянии покрытия на размеры детали. Инженеру стоит проверить, можно ли проконтролировать результат на нужных поверхностях и подтвердить соответствие допускам. Если ответов нет, риск несоответствия проявится уже на этапе сборки или эксплуатации.
Часто задаваемые вопросы
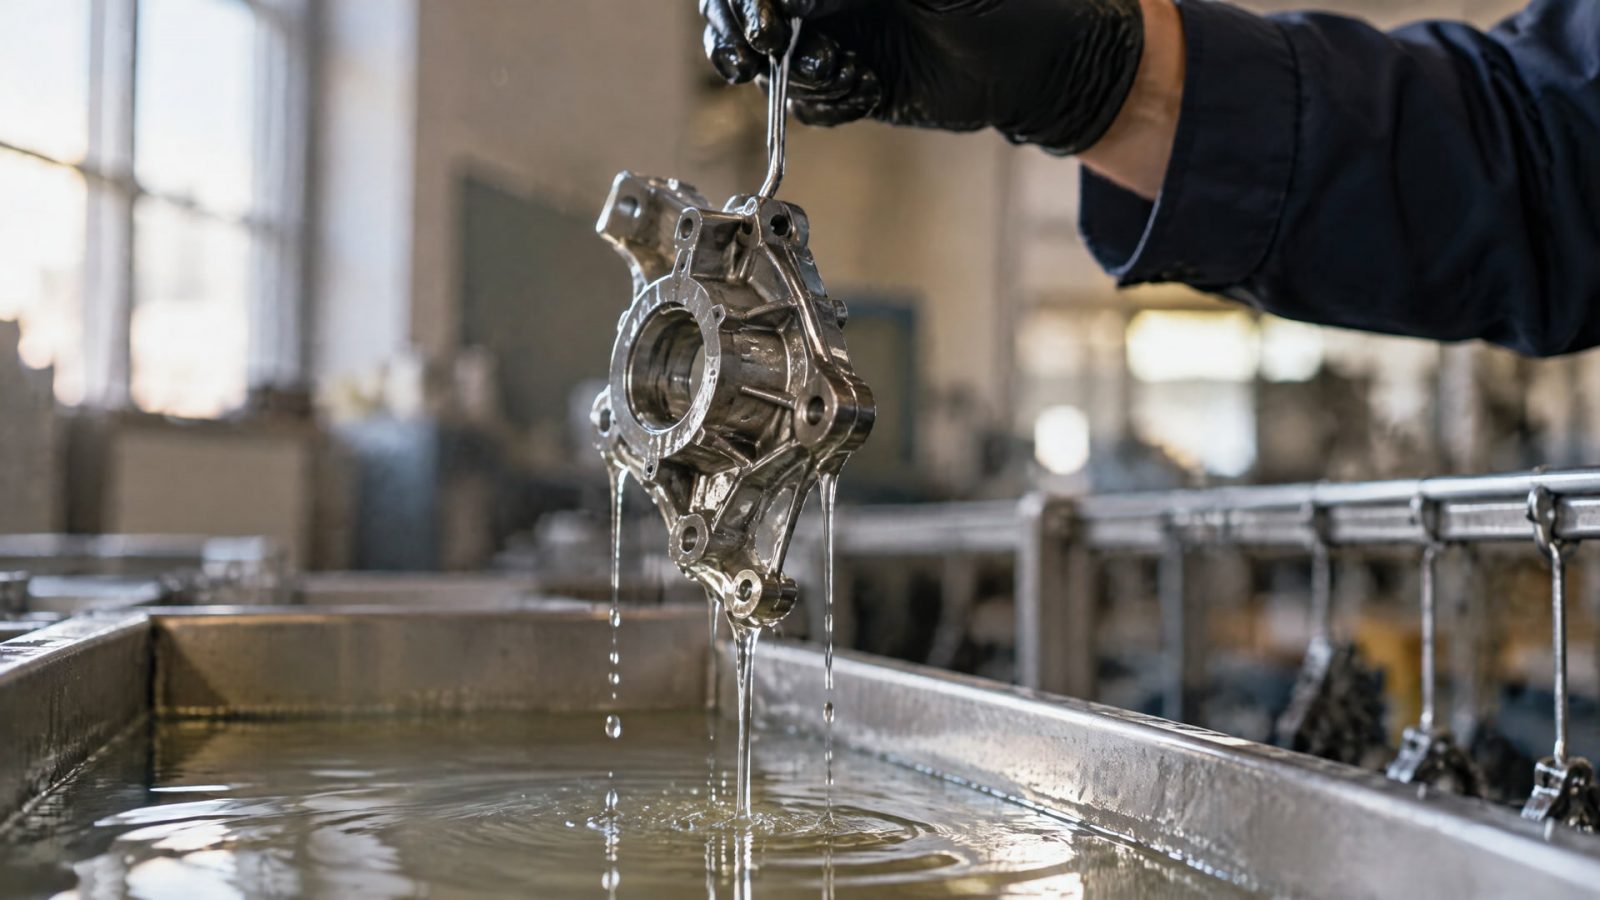
Почему толщина покрытия при окунании отличается на разных деталях?
При окунании толщина зависит от вязкости состава, скорости извлечения, доли сухого остатка и геометрии детали. Поэтому одинаковая последовательность операций не всегда дает одинаковый слой при изменении материала или формы изделия. Для подтверждения результата нужны измерения по выбранной процедуре, а не только визуальная оценка.
Как измерить толщину сухого слоя покрытия?
ISO 2808:2019 описывает методы измерения сухой пленки и других видов покрытий. Метод выбирают с учетом материала и конструкции детали. Если важно контролировать мокрый слой, измерение проводят сразу после нанесения: высыхание, отверждение и потеря растворителя влияют на результат.
Всегда ли более толстое покрытие лучше защищает от эрозии?
Нет. Стойкость зависит не только от толщины, но и от адгезии, структуры слоя и условий воздействия. Для некоторых эрозионных режимов тонкое покрытие может вести себя лучше толстого. Поэтому толщину выбирают с учетом нагрузки и геометрии детали, а не по принципу максимального значения.
Как учесть толщину слоя покрытия в посадке?
Нужно определить, какие поверхности участвуют в сопряжении, и учесть прирост наружного размера или уменьшение отверстия после нанесения. Для горячего цинкования ISO 14713-2 указывает на необходимость дополнительного допуска на сопрягаемых поверхностях и в отверстиях. Для других систем параметры определяют отдельно.
Заключение
Окунание не всегда подходит для точного машиностроения, потому что толщина слоя зависит от свойств состава, скорости извлечения и геометрии детали. Если допуски жесткие, процесс нужно тщательно настраивать и проверять измерениями. Толщина покрытия также влияет на размеры сопряжений, а ресурс при эрозионном износе определяется не только толщиной, но и адгезией, структурой слоя и режимом работы.
Следующий шаг для инженера - определить функциональные поверхности и допустимое изменение размеров, затем выбрать метод нанесения и контроль по типу покрытия. Для окунания заранее зафиксируйте параметры процесса и точки измерения; для выбранного материала сверьте требования к толщине, адгезии и условиям эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой линии влияет на стабильность работы оборудования и повторяемость циклов фасовки порошков.
Узнайте, как правильно выбрать и обслуживать смазку шпинделя станка с ЧПУ для продления срока службы подшипников.
Узнайте, чем смазать капот автомобиля: петли, замок и тросик, чтобы предотвратить скрип и защитить от коррозии.