
Смазка шпинделя станка: как обслуживать подшипники ЧПУ
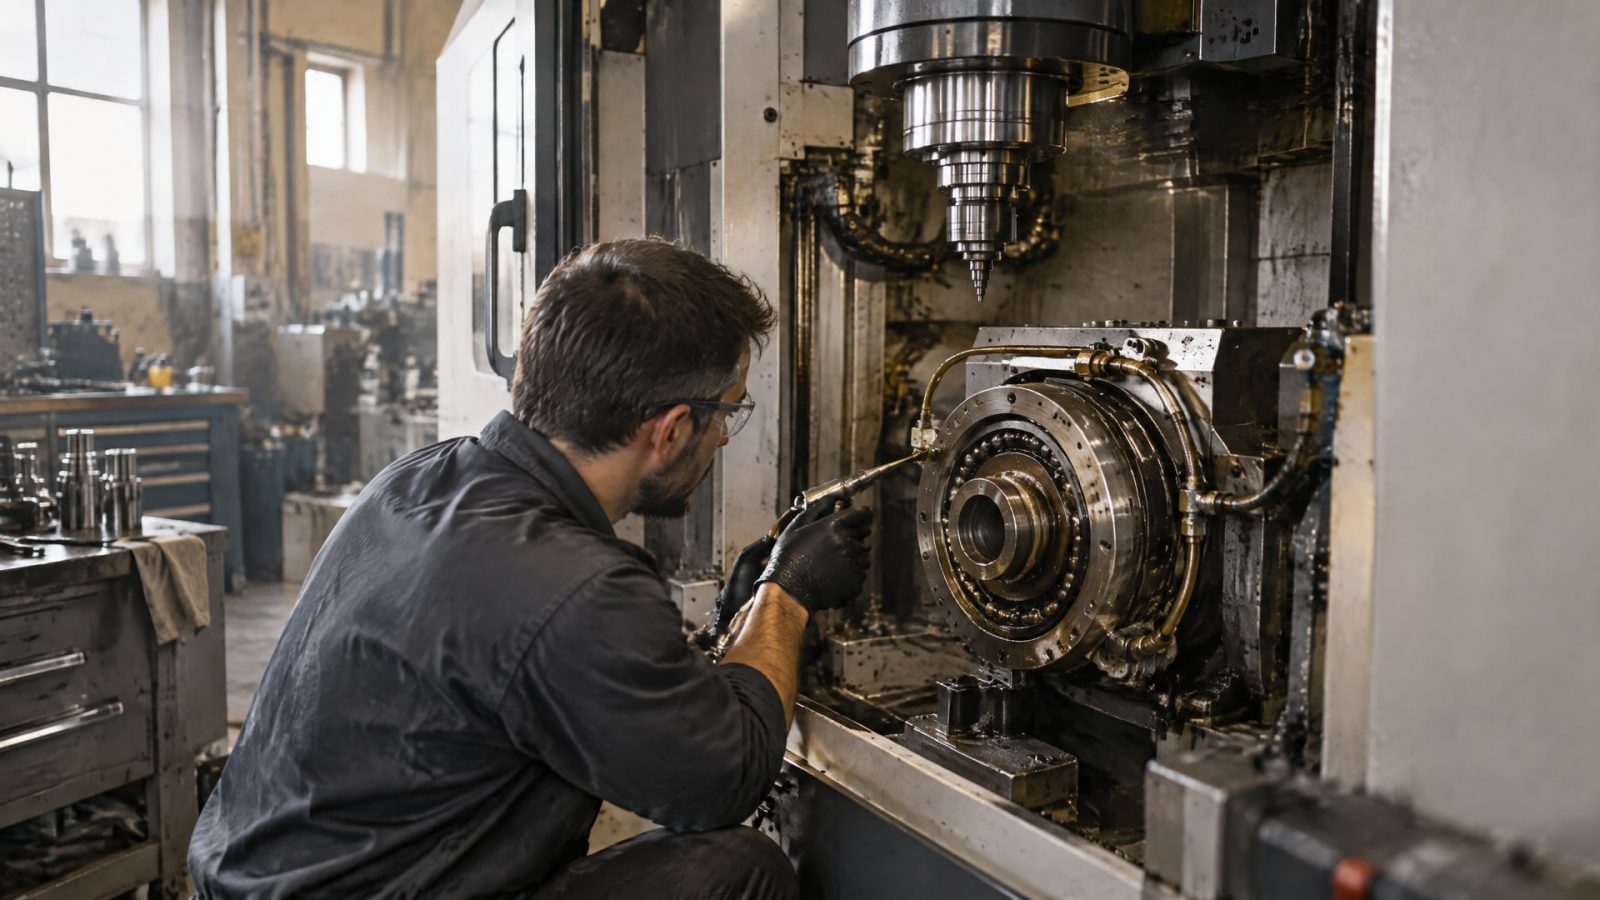
Долгая работа шпинделя зависит не от количества смазки, а от того, соответствует ли ее подача конструкции узла, скорости вращения и рабочей температуре. В станках применяют два основных решения: подшипники с заложенной на заводе консистентной смазкой и систему масло-воздушной смазки. Для правильного обслуживания сначала определяют тип шпинделя, а затем следуют регламенту его изготовителя.
Статья будет полезна инженерам, специалистам по обслуживанию и снабженцам. Разберем, как выбрать смазку подшипников шпинделя ЧПУ, что проверять в системе масло-воздушной подачи и как распознать проблемы до отказа узла. Отдельно рассмотрим смазку шпинделя токарного станка и вопрос обслуживания станка 2А622-1.
Как устроена смазка подшипников шпинделя ЧПУ
Перед обслуживанием нужно выяснить, какой тип смазки предусмотрен для шпиндельных подшипников.
В одном случае подшипники получают консистентную смазку при изготовлении и работают в герметичном узле. В другом масло подается малыми дозами вместе с потоком воздуха непосредственно к подшипникам. Эти схемы требуют разных действий: попытка добавить смазку в закрытый узел или настроить подачу масла «на глаз» может навредить.
Для высокоскоростных шпинделей часто применяют масло-воздушную систему. В технических материалах она рекомендована для подшипников, работающих выше 15 000 об/мин; также отмечается, что при скоростях свыше 12 000 об/мин обычной схемы смазки может быть недостаточно. Это ориентиры из отраслевых рекомендаций, а не универсальные границы для любого станка. Решение определяют по конструкции шпинделя и требованиям его изготовителя.
В масло-воздушной системе поток сухого воздуха переносит микродозы масла к подшипникам. Такая подача смазывает узел и способствует его охлаждению. Для систем этого типа указывается типичный расход масла 0,5-2 мл/ч, но конкретную настройку задают по документации оборудования: значение нельзя переносить с одного шпинделя на другой без проверки.
| Тип системы | Что обслуживают | На что обратить внимание |
|---|---|---|
| Подшипники с заводской закладкой смазки | Внешнее состояние шпинделя и режим его работы | Не вскрывать и не пополнять смазку без разрешения изготовителя |
| Масло-воздушная подача | Масло, воздух, фильтры, трубки и каналы | Проверять расход, давление и проходимость системы |
Не следует путать подшипники качения с гидродинамическими и гидростатическими узлами. В последних опорные поверхности разделяет масляная пленка, поэтому принципы смазывания отличаются. Если тип опоры неизвестен, сначала сверяются с паспортом или сервисной документацией, а не выбирают способ по внешнему сходству оборудования.
Выбор смазки для шпинделя: скорость, нагрузка и температура
Выбор смазки для шпинделя начинают не с маркировки на упаковке, а с данных об узле.
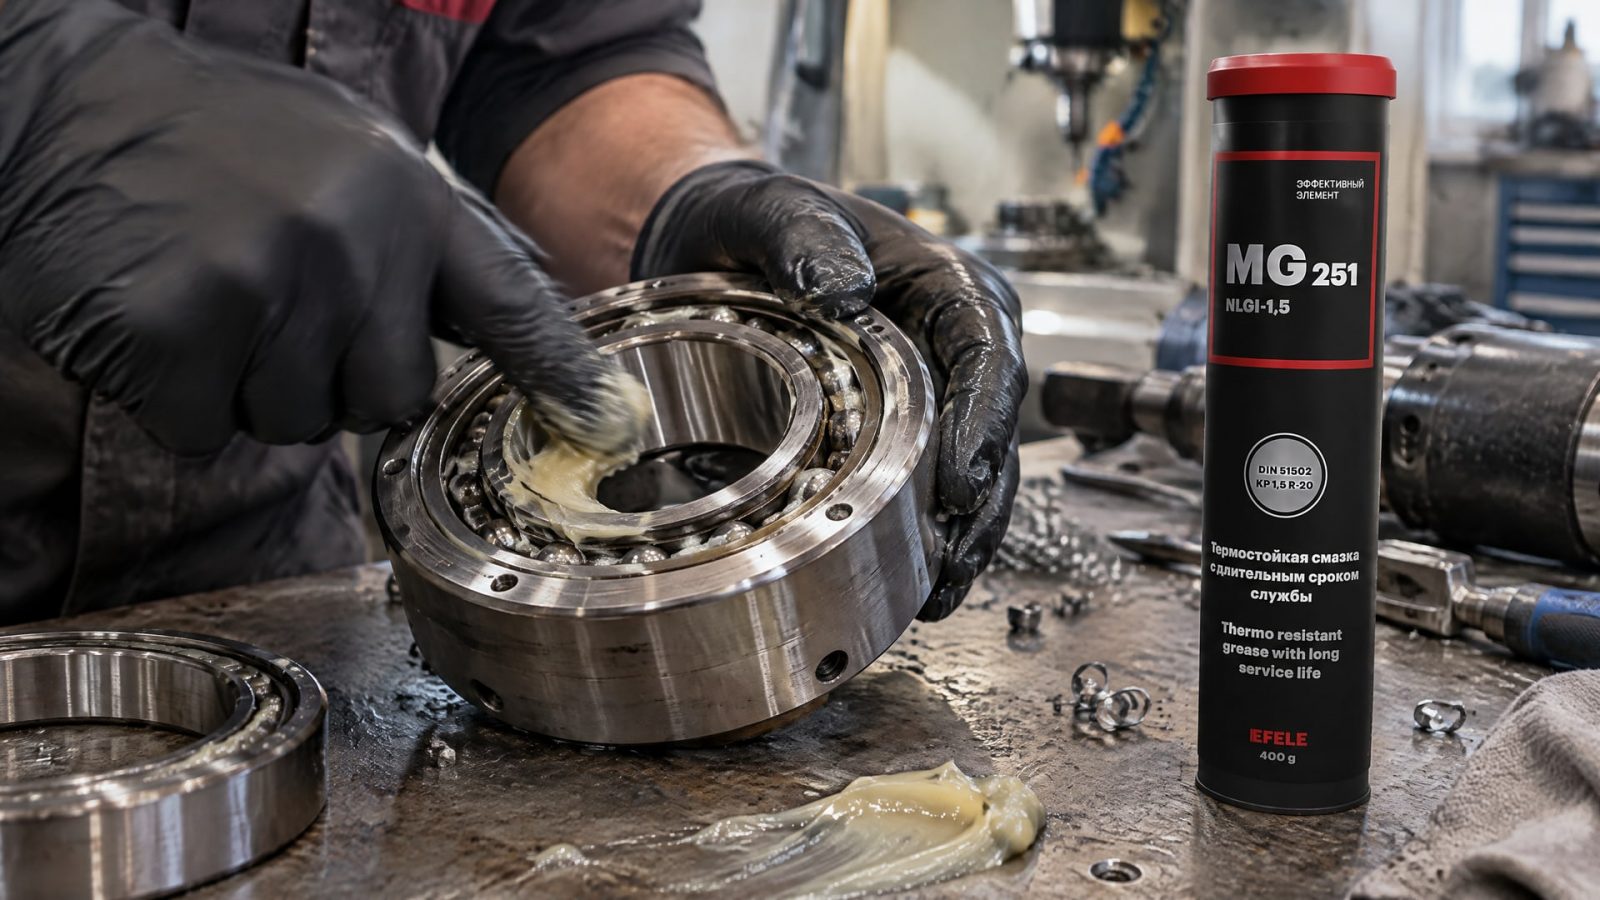
Важны тип подшипника, частота вращения, нагрузка, рабочая температура и предусмотренный способ подачи. Для консистентных смазок дополнительно учитывают класс NLGI: он описывает консистенцию, но сам по себе не определяет пригодность состава для конкретного шпинделя.
Для систем масло-воздух и подшипников с заводской закладкой нужны разные продукты и регламенты. Не стоит заменять масло в системе подачи пластичной смазкой или добавлять масло в герметичный подшипник. Если планируется замена состава, необходимо проверить совместимость с остатками прежней смазки и требования изготовителя. Смешивание разных смазок без такой проверки может привести к проблемам в работе узла.
Совет инженера
Сценарий: шпиндель работает на высокой скорости и при повышенной температуре, а его конструкция допускает обслуживание консистентной смазкой. Что проверяют и делают: сначала сверяются с документацией шпинделя, типом подшипников и действующим регламентом. Если изготовитель разрешает применение полимочевинной смазки, в качестве одного из вариантов рассматривают EFELE MG-251. Итог: состав подбирают под разрешенный способ смазывания и условия работы, а не используют как замену масло-воздушной системе.
Для закрытого шпинделя, рассчитанного на заводскую закладку, эта рекомендация не означает, что узел нужно вскрывать и смазывать повторно. Не менее важно не увеличивать подачу только ради снижения температуры: избыток смазки способен усилить перемешивание и нагрев. В масло-воздушной системе приоритетны точная дозировка, чистота воздуха и проходимость каналов.
Если данных о смазке нет, закупщику стоит запросить у поставщика оборудования или сервисной организации требования к типу состава, вязкости, подаче и совместимости. Инженеру полезно зафиксировать эти параметры в карте обслуживания. Такой порядок помогает избежать ситуации, когда для одного шпинделя приобретают неподходящий продукт только потому, что он уже используется на других узлах станка.
Регламент смазки шпинделя и плановое обслуживание
Регламент смазки шпинделя должен соответствовать конструкции узла и указаниям изготовителя.
Универсального интервала, который подходит всем станкам, нет. Например, в одном эксплуатационном материале приводится проверка и пополнение смазки или системы каждые 500 моточасов. Это пример для части высокоскоростных узлов, а не обязательное правило для любого оборудования.
Для масло-воздушной системы проверяют подачу масла, давление воздуха и проходимость каналов и сопел. Типичный расход, приведенный для таких систем, составляет 0,5-2 мл/ч, но в рабочем регламенте нужно использовать значение, установленное для конкретного шпинделя. Если показатели меняются или система не обеспечивает заданную подачу, следует проверить фильтры, трубки и состояние каналов, а не компенсировать неисправность произвольным увеличением расхода.
Воздух, поступающий в систему, должен быть чистым и сухим. При наличии влаги в магистрали используют осушитель воздуха. Это не формальность: загрязнения и вода могут нарушить работу узла даже при достаточном количестве масла. Поэтому систему подачи рассматривают целиком, включая источник воздуха, фильтрацию, осушение, соединения и сопла.
Практический чек-лист обслуживания:
Сверить текущий режим смазки с паспортом шпинделя и сервисной документацией.
Для масло-воздушной системы проверить уровень масла, расход, давление и проходимость каналов.
Убедиться, что воздух чистый и сухой, а фильтры и осушитель исправны.
Осмотреть трубки и соединения, проверить их состояние и отсутствие утечек.
Перед работой под нагрузкой выполнить предусмотренный прогрев шпинделя.
Записать результаты осмотра, показания системы и наработку.
При очистке носа шпинделя удаляют масло и стружку, но не выдувают загрязнения сжатым воздухом. Поток может загнать частицы внутрь узла и повредить подшипники. Для планирования обслуживания удобно вести журнал, где указаны наработка, наблюдения по шуму и температуре, состояние подачи и выполненные работы. Тогда интервал в моточасах становится частью контроля, а не поводом обслуживать шпиндель без учета его конструкции.
Признаки неисправности смазки и ошибки при обслуживании
Рост шума, нагрева или вибрации требует проверки шпинделя и его системы смазки.
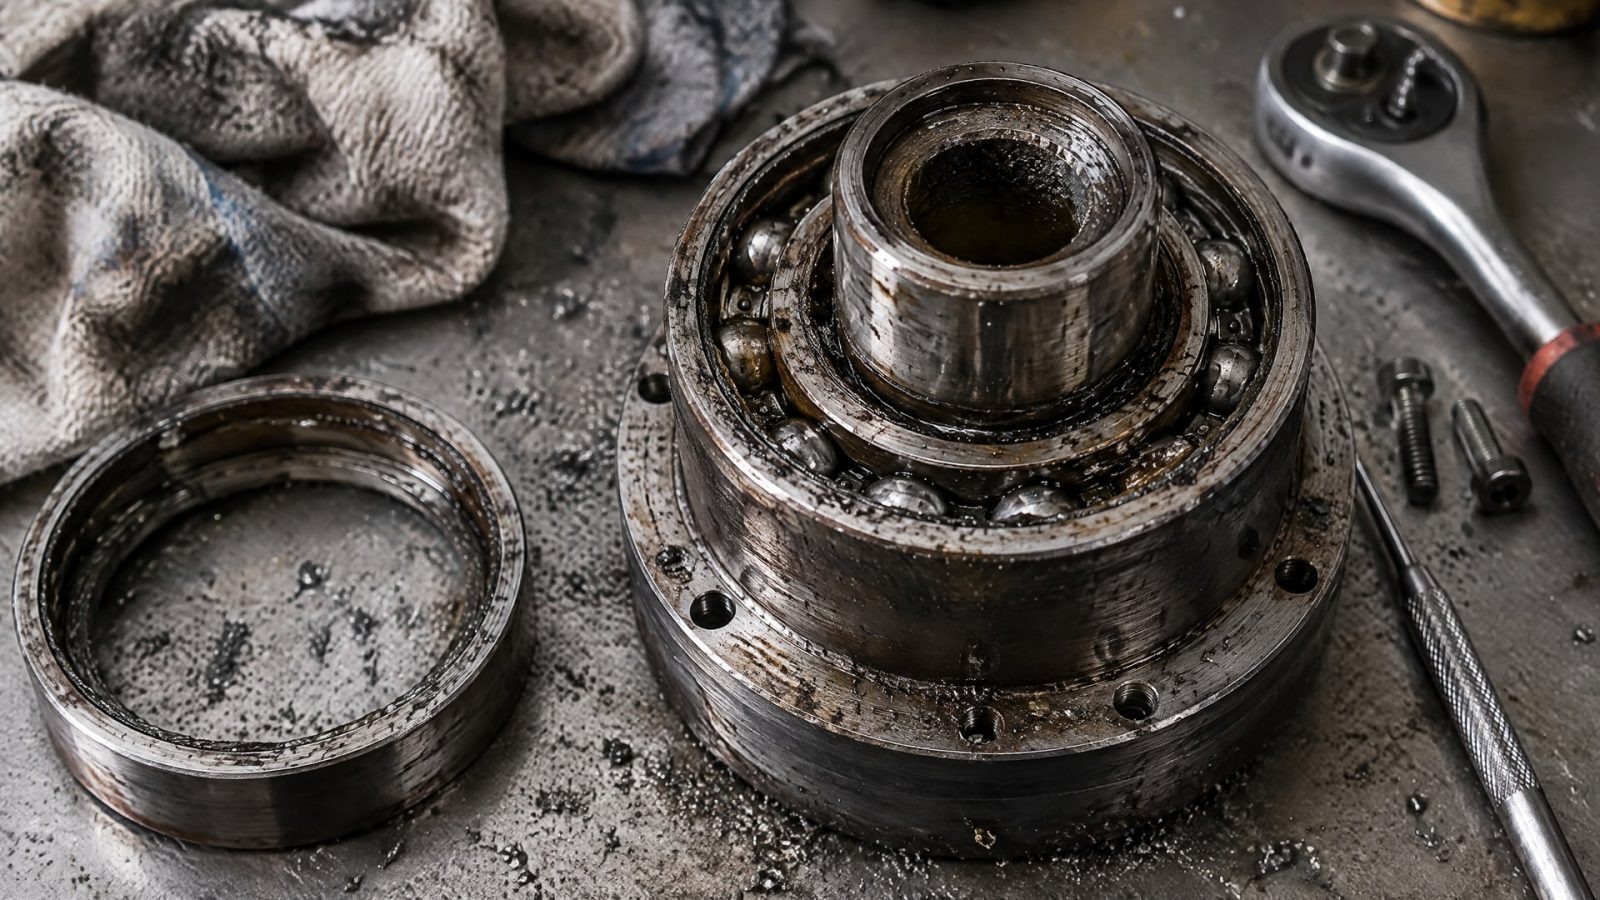
Гул и скрежет могут сопровождать масляное голодание, загрязнение смазки или износ дорожек качения. По одному признаку нельзя сразу заключать, что подшипник вышел из строя: нужно проверить подачу, качество воздуха, состояние каналов и режим работы узла.
Особенно важно сопоставить состояние шпинделя с его рабочей скоростью. В рекомендациях по высокоскоростным узлам фигурируют рубежи свыше 12 000 об/мин и выше 15 000 об/мин, при которых требования к схеме смазки могут отличаться от обычных режимов. Эти значения не заменяют документацию станка, но помогают понять, почему прежний способ обслуживания может быть недостаточным для конкретной конфигурации.
Распространенная ошибка - считать, что больше смазки означает лучшую защиту. В подшипниках избыток может повысить нагрев из-за перемешивания, а для масло-воздушной подачи важна точная микродозировка. Не стоит и игнорировать систему, если шпиндель пока работает тихо: проблемы с подачей или загрязнением могут развиваться до появления отчетливого шума.
Еще одна ошибка - продувать узел сжатым воздухом при удалении стружки. Загрязнения могут попасть внутрь шпинделя, а вместе с влагой из магистрали создать дополнительные риски для подшипников. Для очистки носа шпинделя используют безопасный для узла способ, не направляя струю воздуха внутрь.
При диагностике проверяют не только подшипники, но и всю цепочку подачи: уровень масла, фильтры, состояние воздуха, осушитель, трубки и сопла. Если параметры системы соответствуют документации, но шум, температура или вибрация растут, необходима дальнейшая диагностика шпинделя. Повторное добавление смазки без установления причины может скрыть проблему, но не устранит ее.
Смазка шпинделя токарного станка и станка 2А622-1
Смазка шпинделя токарного станка зависит от исполнения конкретного узла.
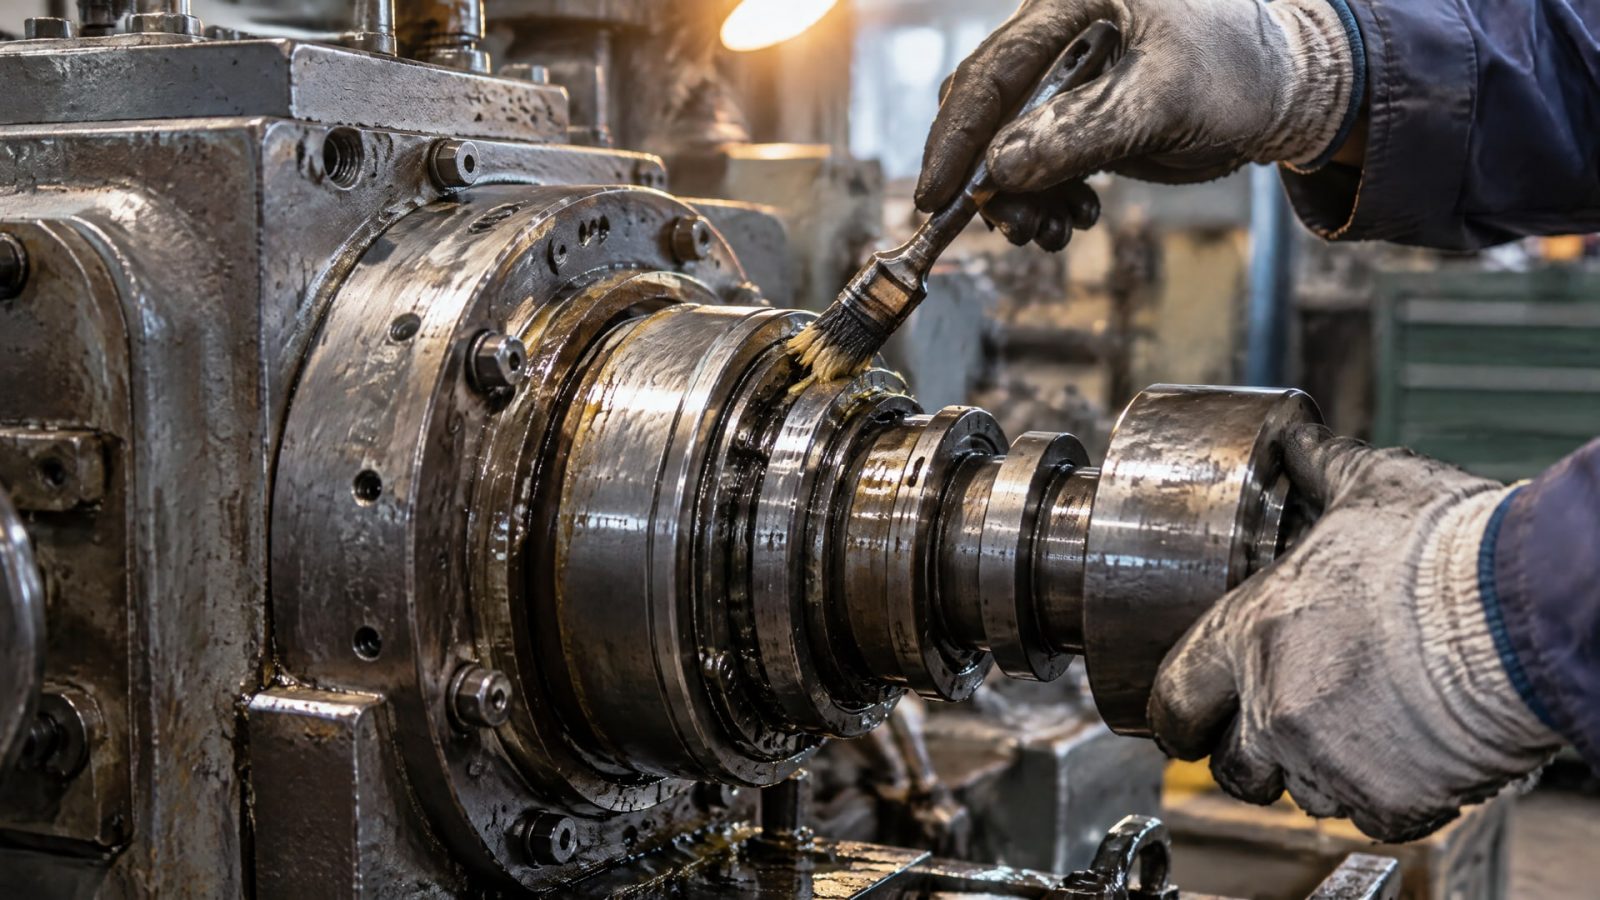
Само название типа станка не говорит, герметизированы ли подшипники, предусмотрена ли масло-воздушная подача и какой состав требуется. Поэтому для выбора смазки и интервала обслуживания используют паспорт шпинделя и руководство станка, а не переносят регламент с другого оборудования.
То же относится к формулировке «станок горизонтально расточной 2А622-1 смазка шпинделя». Для модели нельзя достоверно назначить тип смазки, расход или периодичность без документации именно на установленное исполнение. Даже если известна модель станка, конструкция узла или его состояние могли измениться после ремонта. Важно выяснить, какие подшипники установлены и как организована их смазка сейчас.
При проверке оборудования полезно собрать следующие сведения:
Тип шпиндельных подшипников и способ их смазывания.
Наличие герметичного узла, централизованной подачи или системы масло-воздух.
Требования изготовителя к смазочному материалу и расходу.
Текущую частоту вращения, рабочую температуру и характер нагрузки.
Историю ремонта и обслуживания шпинделя.
Если документация предписывает заводскую закладку консистентной смазки, не следует автоматически устанавливать масло-воздушную систему или вскрывать узел. Если предусмотрена централизованная подача, обслуживают именно ее: проверяют уровень, давление, расход и проходимость. Для масло-воздушной схемы также контролируют сухость воздуха и состояние каналов; типичный расход 0,5-2 мл/ч используют только как справочный диапазон, а не как настройку для 2А622-1.
Интервал проверки также нельзя назначать по аналогии. Значение 500 моточасов встречается как пример для части высокоскоростных узлов, но для конкретного станка оно применимо только при соответствии руководству и условиям эксплуатации. Если документация отсутствует, безопасный следующий шаг - установить конфигурацию шпинделя и получить требования к смазке у сервисной организации, обслуживающей этот узел.
Часто задаваемые вопросы
Можно ли добавить смазку в закрытый шпиндель?
Если подшипники заложены смазкой на заводе и шпиндель герметизирован, добавлять состав без указаний изготовителя не следует. Вмешательство может нарушить предусмотренный режим работы. Обслуживайте внешний узел, контролируйте температуру, шум и вибрацию, а решение о вскрытии принимайте по документации или после диагностики.
Какая смазка подходит для высокоскоростного шпинделя?
Единой смазки для всех шпинделей нет. Выбор зависит от типа подшипника, скорости, нагрузки, температуры и конструкции системы подачи. Для высоких скоростей часто используют масло-воздушную схему, а консистентную смазку выбирают только для узлов, где она предусмотрена изготовителем. Учитывайте также совместимость с ранее применявшимся составом.
Можно ли продуть нос шпинделя сжатым воздухом?
Нет, направлять сжатый воздух на загрязнения у носа шпинделя не следует. Струя может загнать стружку и частицы внутрь узла и повредить подшипники. Загрязнения удаляют способом, который не переносит их внутрь шпинделя. Также проверяют, чтобы воздух в системе смазки был чистым и сухим.
Как часто проверять систему масло-воздушной смазки?
Интервал устанавливают по документации шпинделя и условиям эксплуатации. В одном из эксплуатационных материалов приведен пример контроля и пополнения системы каждые 500 моточасов, но это не универсальное требование. При проверке оценивают расход масла, давление и проходимость каналов, а также состояние фильтров и воздуха.
Заключение
Смазка шпинделя станка продлевает срок службы подшипников только при соответствии конструкции узла, режиму вращения и регламенту изготовителя. Для герметичных шпинделей с заводской закладкой смазки не выполняют произвольное пополнение, а в системах масло-воздух следят за дозировкой масла, давлением и чистотой сухого воздуха. Рост шума, температуры или вибрации требует проверки всей системы, а не только замены подшипников.
Начните с паспорта станка и документации на шпиндель: уточните тип опор, способ смазывания и установленные изготовителем параметры. Затем зафиксируйте проверки подачи, воздуха, температуры и наработки в регламенте обслуживания. Для станка 2А622-1 и других моделей с неизвестной конфигурацией сперва установите исполнение шпинделя, прежде чем выбирать смазку или назначать интервал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля: петли, замок и тросик, чтобы предотвратить скрип и защитить от коррозии.
Узнайте, какие допуски смазок H1 нужны помимо NSF: FDA 21 CFR 178.3570 и ISO 21469. Как проверить регистрацию и подобрать смазку.
Узнайте, как выбрать СОЖ для глубокого сверления при обработке жаропрочных сплавов, учитывая тип подачи, давление и концентрацию.