
Как смазка дозатора пищевого оборудования H1 влияет на скорость и точность фасовки порошков
Смазка дозатора пищевого оборудования со статусом H1 не увеличивает скорость фасовки сама по себе и не исправляет точность дозирования. Она помогает снизить трение и износ узлов, поддерживать ровный ход механизмов и уменьшать риск незапланированных остановок. За счет этого фасовочная машина может стабильнее работать в заданном режиме, а дозатору проще сохранять повторяемость циклов.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые подбирают смазочные материалы для фасовочных линий. Разберем, где нужен H1, как состояние смазки связано с производительностью и точностью, чем руководствоваться при выборе пластичной смазки или масла и какие сведения проверить перед применением.
Что означает H1 для фасовки порошков
H1 применяют в узлах, где при нормальной работе оборудования возможен случайный контакт смазки с пищевым продуктом или упаковкой.
Это не разрешение на прямое внесение смазочного материала в порошок. Если контакт с продуктом исключен, H1 не становится автоматическим требованием для всей линии: выбор зависит от расположения узла и вероятности загрязнения.
Для H1-смазок ориентируются на соответствие FDA 21 CFR 178.3570. ISO 21469 устанавливает гигиенические требования к составу, производству, применению и обращению со смазками, которые могут случайно контактировать с пищевыми продуктами и упаковкой. Если предприятию важно это подтверждение, его проверяют отдельно в документации на продукт. Одного общего обозначения «пищевой» недостаточно, чтобы считать смазку подходящей для зоны возможного контакта.
Важно различать допуски и области применения. H1 относится к случайному контакту, H2 применяют там, где контакт смазки с пищей запрещен, а 3H относится к разделительным агентам для прямого контакта. H3 и 3H - разные категории. Поэтому для узлов фасовщика сначала определяют сценарий контакта, а затем выбирают смазочный материал по требованиям механизма.
H1 не отменяет санитарные требования к оборудованию и не разрешает наносить смазку на любые поверхности. При подборе учитывают положение узла относительно продукта, конструкцию дозатора и режим мойки. Это особенно важно для машин, где порошок может оседать на направляющих, приводах и других механизмах рядом с зоной фасовки.
Как смазка влияет на скорость и точность фасовки
Связь между смазкой и производительностью косвенная.
Когда трение и износ растут, движение направляющих, приводов или подшипников может становиться менее ровным. В фасовочном процессе это способно нарушить стабильность циклов и повысить вероятность остановок. Подходящая смазка помогает поддерживать механическую часть в рабочем состоянии, но не заменяет настройку дозатора и контроль его износа.
Точность фасовки зависит от конструкции дозирующего механизма, правильности его настройки, вибраций, чистоты узла и состояния деталей. Поэтому нельзя считать, что H1 автоматически повышает точность на заданный процент. Ее роль - поддерживать стабильное движение и снижать риски, связанные с трением, ускоренным износом, перегревом и загрязнением. Если дозатор работает с отклонениями, сначала проверяют весь процесс, а не только меняют смазку.
На линии порошок может попадать в зоны механизмов и влиять на их движение. Пылеобразование, налипание и вибрации требуют внимания при выборе и нанесении смазочного материала: избыток состава или неподходящая консистенция способны мешать работе узла. Кроме того, на упаковочных линиях встречаются высокие скорости: в отраслевых материалах приводится пример движения цепей до 1 000 м/мин. Это пример для упаковочного оборудования в целом, а не нормативная скорость фасовочного дозатора.
Следовательно, пищевые смазки поддерживают скорость фасовки за счет надежной работы механики, а не за счет прямого ускорения оборудования. Чтобы добиться стабильного результата, сопоставляют характеристики смазки с условиями узла и контролируют работу машины после обслуживания. Если сохраняются колебания дозы, необходимо отдельно проверять настройку, износ и влияние вибраций.
Где в работе механизма возникает риск
В узлах с неровным ходом возрастают трение и износ, что может повлиять на повторяемость циклов.
При попадании порошковой пыли важно контролировать чистоту механизма и не допускать избыточного нанесения состава.
После мойки следует оценивать состояние смазки и узла, а не считать прежний интервал обслуживания неизменным.
При отклонении дозы проверяют не только смазку, но и настройки, вибрации и состояние деталей.
Как выбрать смазку дозатора пищевого оборудования
Подбор начинают с определения типа узла и условий его работы.
Для пластичной смазки учитывают класс NLGI, для масла - класс вязкости ISO VG. Эти параметры описывают разные свойства: NLGI характеризует консистенцию пластичной смазки, а ISO VG - вязкостный класс масла. Их нельзя выбирать только по принципу «чем гуще, тем надежнее».
В источниках для пищевого оборудования встречаются пластичные смазки NLGI 0, 00, 1, 1.5 и 2, а также масла ISO VG 32, 46, 220, 460 и 680. Это диапазон встречающихся классов, а не готовая рекомендация для любого дозатора. Для конкретного узла учитывают скорость, нагрузку, температуру, тип подшипника, условия мойки, пыль и влажность. Слишком густая смазка может увеличить сопротивление в быстроходном механизме; неподходящая вязкость масла может мешать формированию требуемой смазочной пленки или повышать сопротивление и нагрев.
Отдельно проверяют статус H1 и необходимые подтверждения. Если предприятие использует требования ISO 21469, наличие такого подтверждения сверяют по документам на конкретный продукт. Также важно учитывать совместимость смазок и материалов, а при переходе на другой состав избегать смешивания несовместимых продуктов.
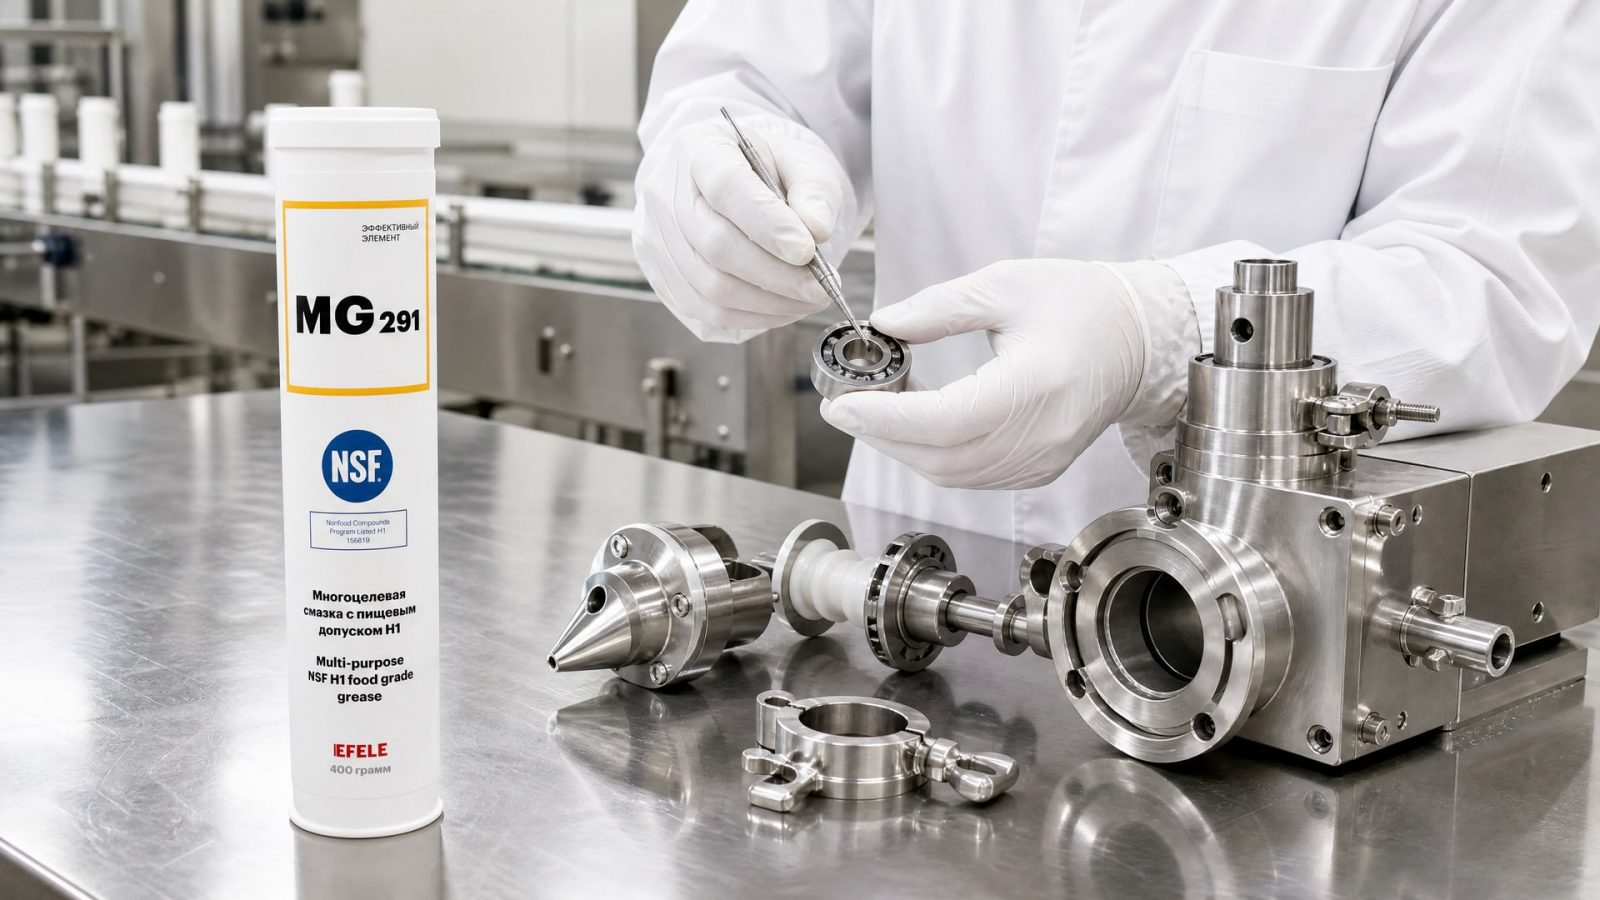
Когда на узле возможны вымывание при санитарной обработке, фреттинг или затрудненный холодный пуск, решение подбирают с учетом каждого из этих условий, а не только пищевого допуска. Для такого сценария в линейке EFELE применяют многоцелевую пластичную смазку EFELE MG-291 с допуском NSF H1. Перед заменой состава сверяют требования узла и документацию на продукт: обозначение H1 само по себе не подтверждает подходящую консистенцию для любого механизма.
Когда выбирать масло для легконагруженного узла
Масло рассматривают для тех узлов фасовочного оборудования, где его тип и вязкостный класс соответствуют конструкции и условиям работы.
При случайном контакте с пищевым продуктом требуется подтвержденный статус H1. При этом допуск не заменяет оценку нагрузки, скорости, температуры и санитарного режима: универсального масла для всех точек смазывания на линии нет.
Когда выбирать
Узел легко нагружен, и его конструкция рассчитана на применение масла.
В зоне возможен случайный контакт смазочного материала с пищевым продуктом.
Вязкостный класс масла соответствует скорости и нагрузке механизма.
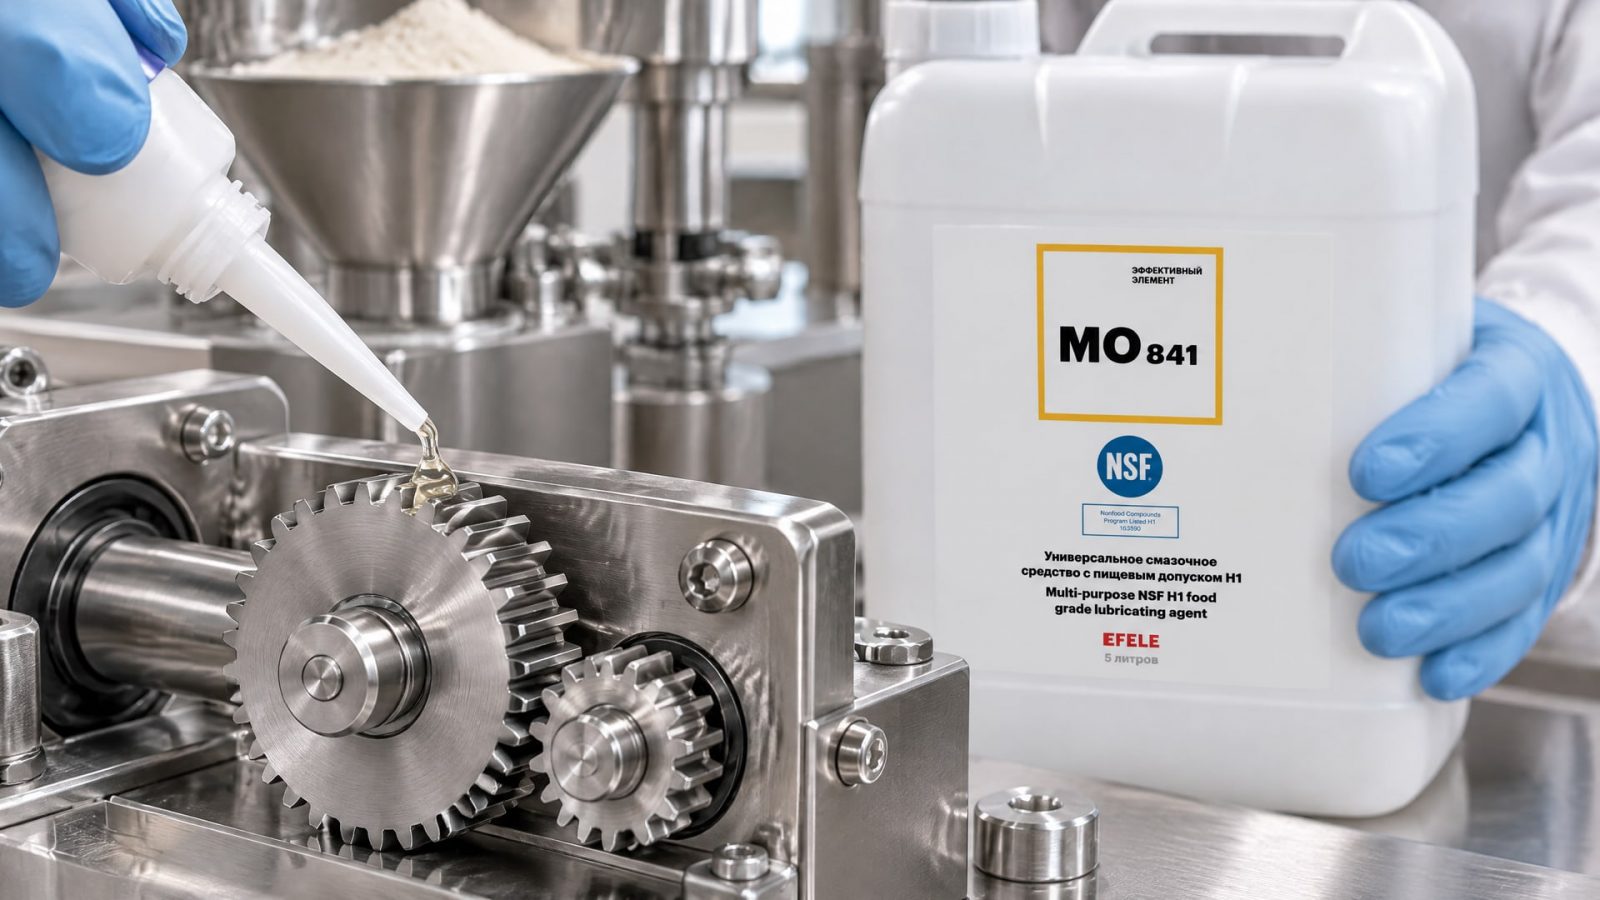
Требуется универсальное масло с подтвержденным статусом H1: для такого класса решений используют EFELE MO-841 с допуском NSF H1.
Перед применением проверяют точку смазывания и требования оборудования. Не следует переносить класс вязкости с одного узла на другой только потому, что оба установлены на одной машине. Для масла слишком высокая вязкость может увеличить сопротивление и нагрев, а слишком низкая - не обеспечить необходимую пленку. Конкретный выбор сверяют со спецификацией узла и документацией на смазочный материал.
Для снабженца это также способ точнее сформировать заявку: указать тип материала, требуемый статус H1, класс вязкости и условия эксплуатации. Если в одной машине применяются и пластичные смазки, и масла, для каждого узла составляют отдельную позицию. Такой подход помогает избежать подмены смазочных материалов и упрощает контроль при техническом обслуживании.
Как внедрить смазку в обслуживание фасовочной машины
До замены материала составляют перечень точек смазывания и фиксируют требования к каждой из них.
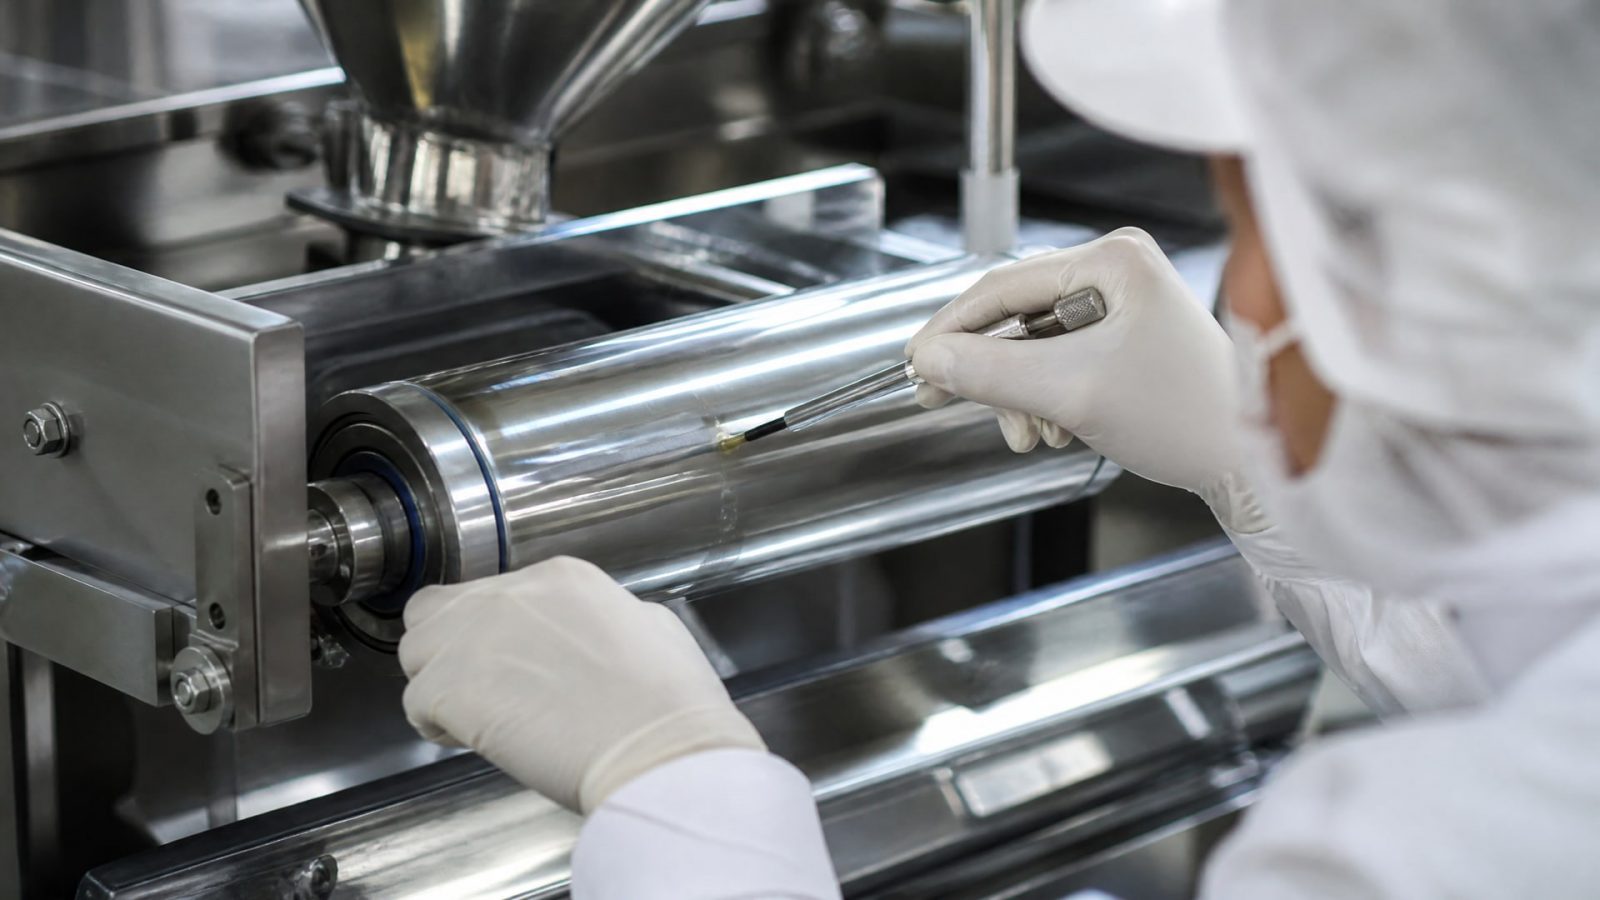
Для каждой точки определяют, возможен ли случайный контакт с продуктом, какой тип смазки предусмотрен конструкцией, каковы нагрузка и скорость, есть ли пыль и насколько часто проводят мойку. Такой перечень снижает риск ошибочно распространить один продукт на всю линию.
Затем сверяют документацию: соответствие FDA 21 CFR 178.3570, наличие подтверждения ISO 21469 при необходимости, класс NLGI для пластичной смазки или ISO VG для масла. Необходимо учитывать совместимость материалов и не смешивать продукты без подтверждения совместимости. Если требования оборудования неясны, ориентируются на спецификацию узла, а не только на маркировку «пищевой».
После обслуживания наблюдают за ходом механизма, состоянием смазки и стабильностью дозирования. При отклонениях проверяют не только смазанный узел, но и настройку дозатора, износ деталей, вибрации и загрязнение порошком. Это помогает разделить причины: смазочный материал поддерживает работу механики, но не компенсирует неисправность или неверную настройку.
Чтобы оценить влияние замены на производительность фасовочной машины, полезно сопоставлять работу оборудования до и после обслуживания по одинаковым параметрам, принятым на предприятии. Не следует заранее обещать рост скорости или точности: доступные данные не дают универсального процента улучшения от перехода на H1. Практический результат оценивают по стабильности хода, повторяемости дозирования и частоте остановок в конкретном процессе.
Часто задаваемые вопросы
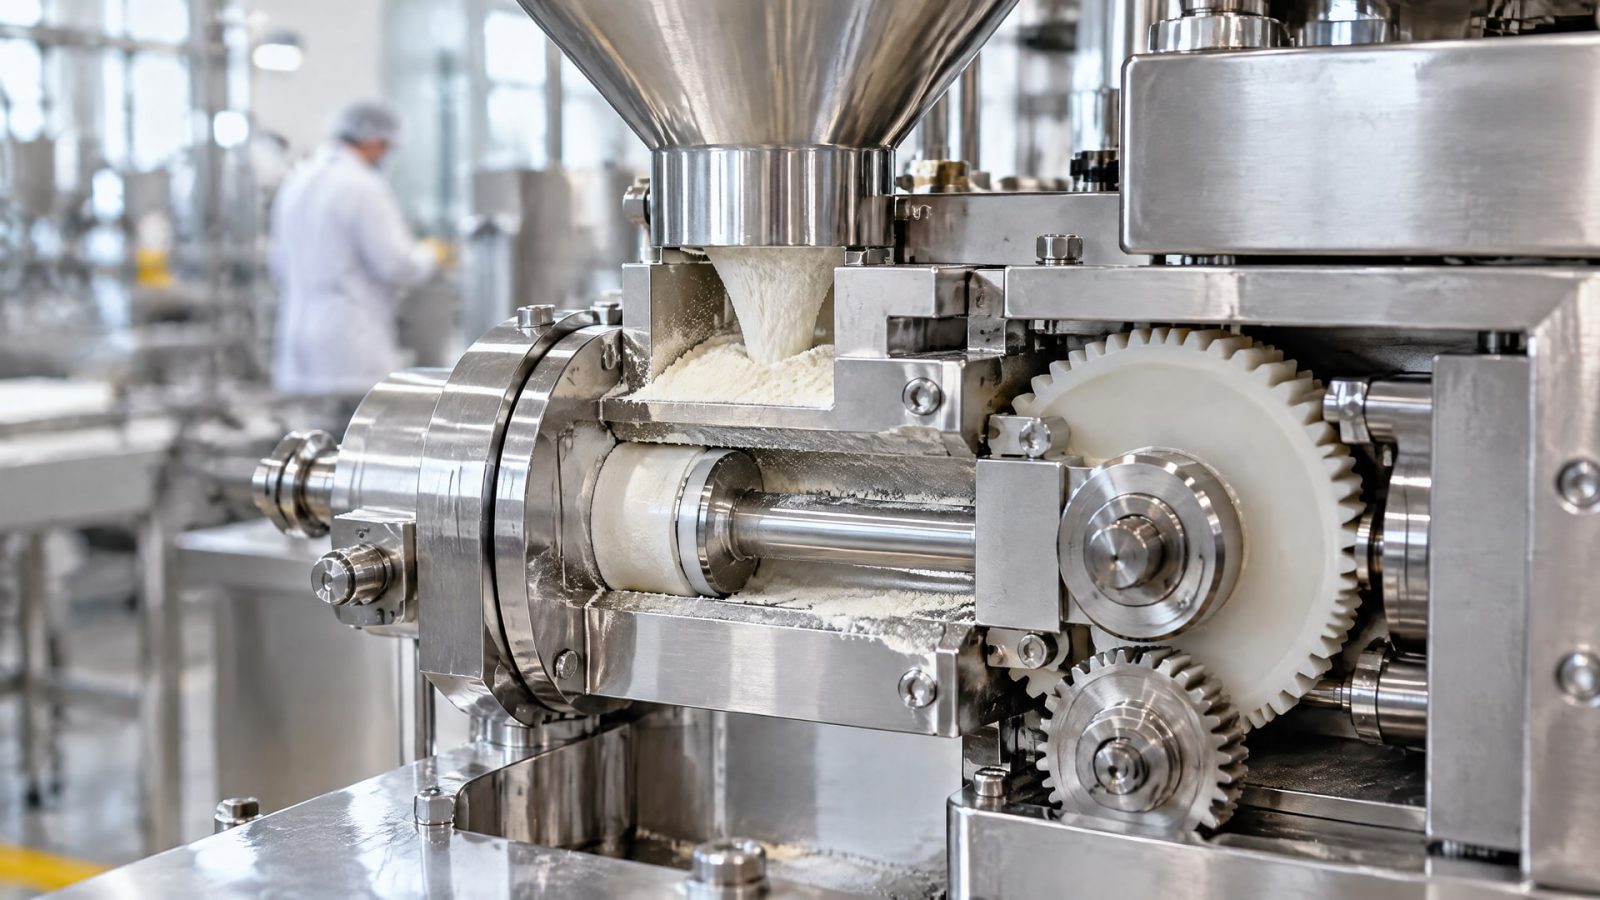
Увеличивает ли H1-смазка точность дозирования порошка?
Нет, сама по себе H1-смазка не повышает точность дозатора. Она помогает поддерживать стабильное движение механизма и снижать трение и износ. На дозу также влияют конструкция, настройка, состояние деталей, вибрации и чистота узла, поэтому при отклонениях проверяют весь дозирующий процесс.
Можно ли считать H1-смазку средством для прямого контакта с порошком?
Нет. H1 предназначен для зон, где возможен случайный контакт смазки с пищевым продуктом при нормальной работе оборудования. Это не разрешение на прямое внесение смазочного материала в порошок. Для узла сначала определяют вероятность контакта, затем проверяют статус H1 и требования оборудования.
Какой класс выбрать для смазки дозатора пищевого оборудования?
Единого класса для всех дозаторов нет. Для пластичной смазки подбирают NLGI, для масла - ISO VG, учитывая скорость, нагрузку, температуру, конструкцию узла и санитарную обработку. Более густой состав не всегда предпочтителен: в быстроходном механизме он может создать лишнее сопротивление.
Достаточно ли маркировки «пищевая смазка»?
Нет. Для зоны возможного случайного контакта проверяют, что смазка имеет статус H1 и соответствует FDA 21 CFR 178.3570. Если для предприятия важно подтверждение ISO 21469, его также сверяют по документам. Общее обозначение «пищевая» без подтверждения статуса не заменяет такую проверку.
Заключение
Смазка дозатора пищевого оборудования H1 не ускоряет фасовку напрямую и не гарантирует заданную точность. Она помогает сохранять ровный ход узлов, снижать трение и износ и поддерживать стабильность работы машины, если ее класс и тип подходят конкретному механизму. Для фасовки порошков выбор делают по условиям эксплуатации и вероятности случайного контакта с продуктом.
Следующий шаг - составить перечень точек смазывания фасовочной машины, отметить для каждой риск контакта с продуктом и сверить требования к типу смазки, NLGI или ISO VG, а также подтверждения H1 и ISO 21469. После обслуживания контролируют движение узлов и повторяемость дозирования, чтобы оценивать результат на фактическом режиме линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и обслуживать смазку шпинделя станка с ЧПУ для продления срока службы подшипников.
Узнайте, чем смазать капот автомобиля: петли, замок и тросик, чтобы предотвратить скрип и защитить от коррозии.
Узнайте, какие допуски смазок H1 нужны помимо NSF: FDA 21 CFR 178.3570 и ISO 21469. Как проверить регистрацию и подобрать смазку.