
Как заменить прокладку фланца анаэробным формирователем прокладок
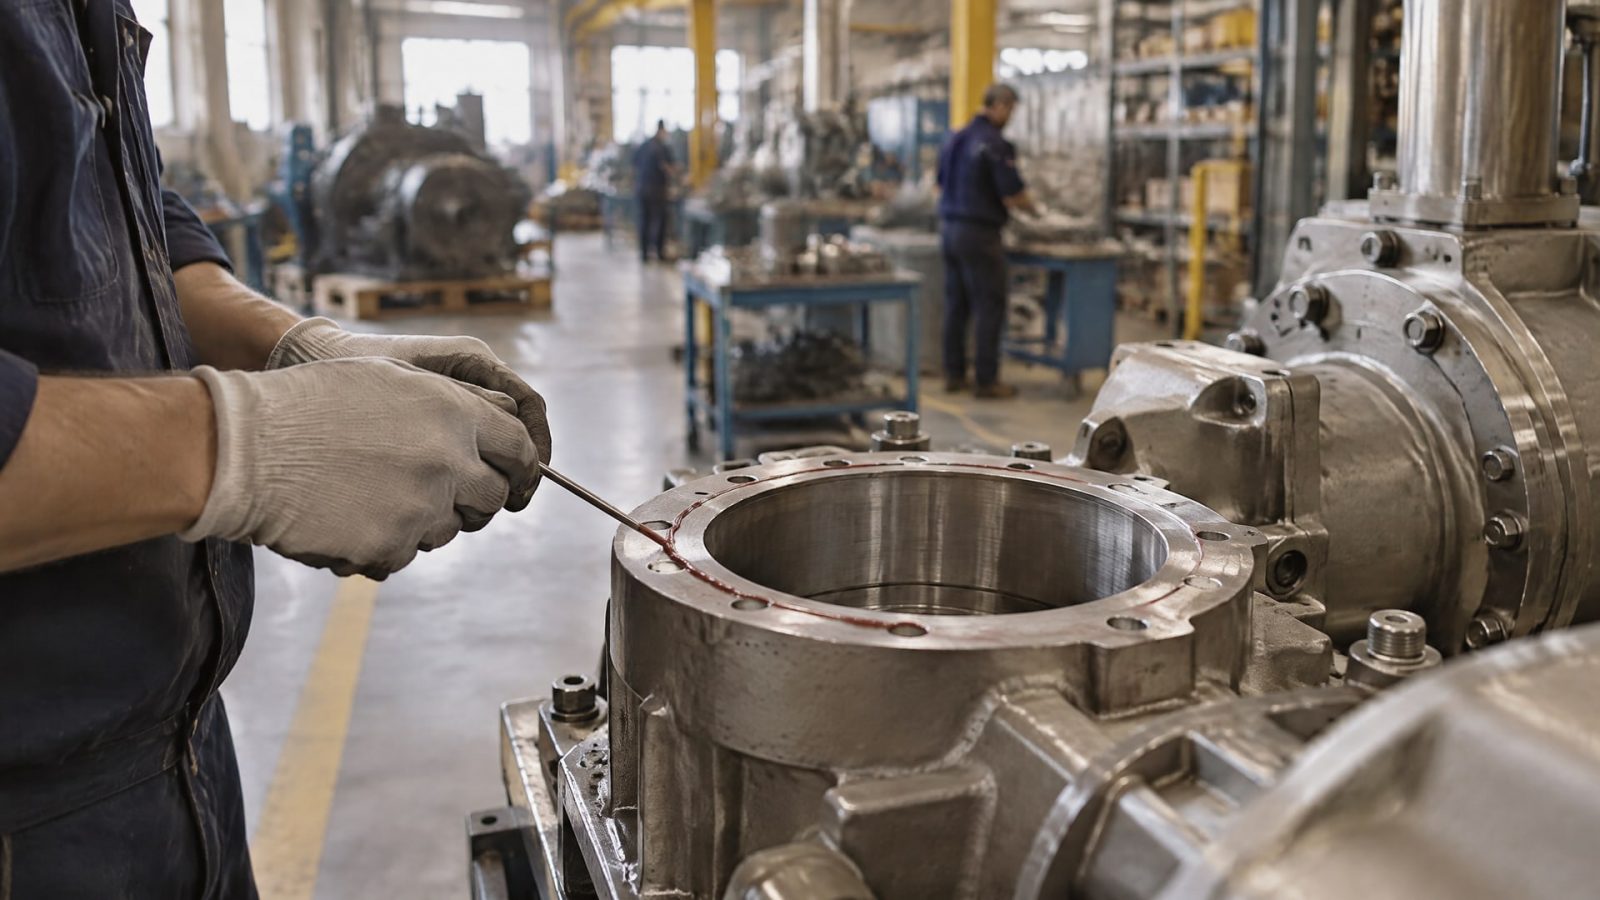
Анаэробный формирователь прокладок - это однокомпонентный жидкий герметик, который отверждается в отсутствие воздуха и при контакте с металлическими поверхностями. Материал позволяет заменить традиционную резиновую прокладку в жестких обработанных фланцах, существенно упростив процесс сборки и повысив надежность соединения. Статья расскажет, когда и как правильно применять такой герметик, какие требования к поверхностям соблюдать и какие ошибки совершают техники при первом опыте работы с этим материалом.
Рекомендация актуальна для инженеров, закупщиков и ремонтных служб, которые работают с промышленными насосами, гидравлическими системами, выхлопными фланцами автомобилей и стационарного оборудования, а также водонагревателями и компрессорами.
Когда анаэробный формирователь прокладок заменяет традиционную прокладку
Жидкий герметик на анаэробной основе применяется в трех основных сценариях.
Первый - когда нужна замена предформованной прокладки в фланцевом соединении с малым зазором, обычно для жестких обработанных металлических поверхностей. Второй - при сборке новой техники, когда проектант намеренно исключил прокладку из конструкции. Третий - когда требуется герметизация без заказа и хранения запасных прокладок конкретного размера.
Материал стойко держит вибрации и микродвижения, которые приводят к выдавливанию традиционных прокладок. Герметик заполняет микронеровности фланца и уплотняется вокруг болтов, минимизируя утечки даже при изменении нагрузки.
Ограничение по температуре существует: для стандартных составов верхний предел составляет около 204°C. Это позволяет использовать герметик на выхлопных коллекторах легковых автомобилей, фланцах масляных радиаторов и трубопроводах горячего водоснабжения, но не на высокотемпературных производственных узлах сверх этого порога.
Подготовка фланцевого соединения
Качество герметизации зависит почти полностью от подготовки поверхностей.
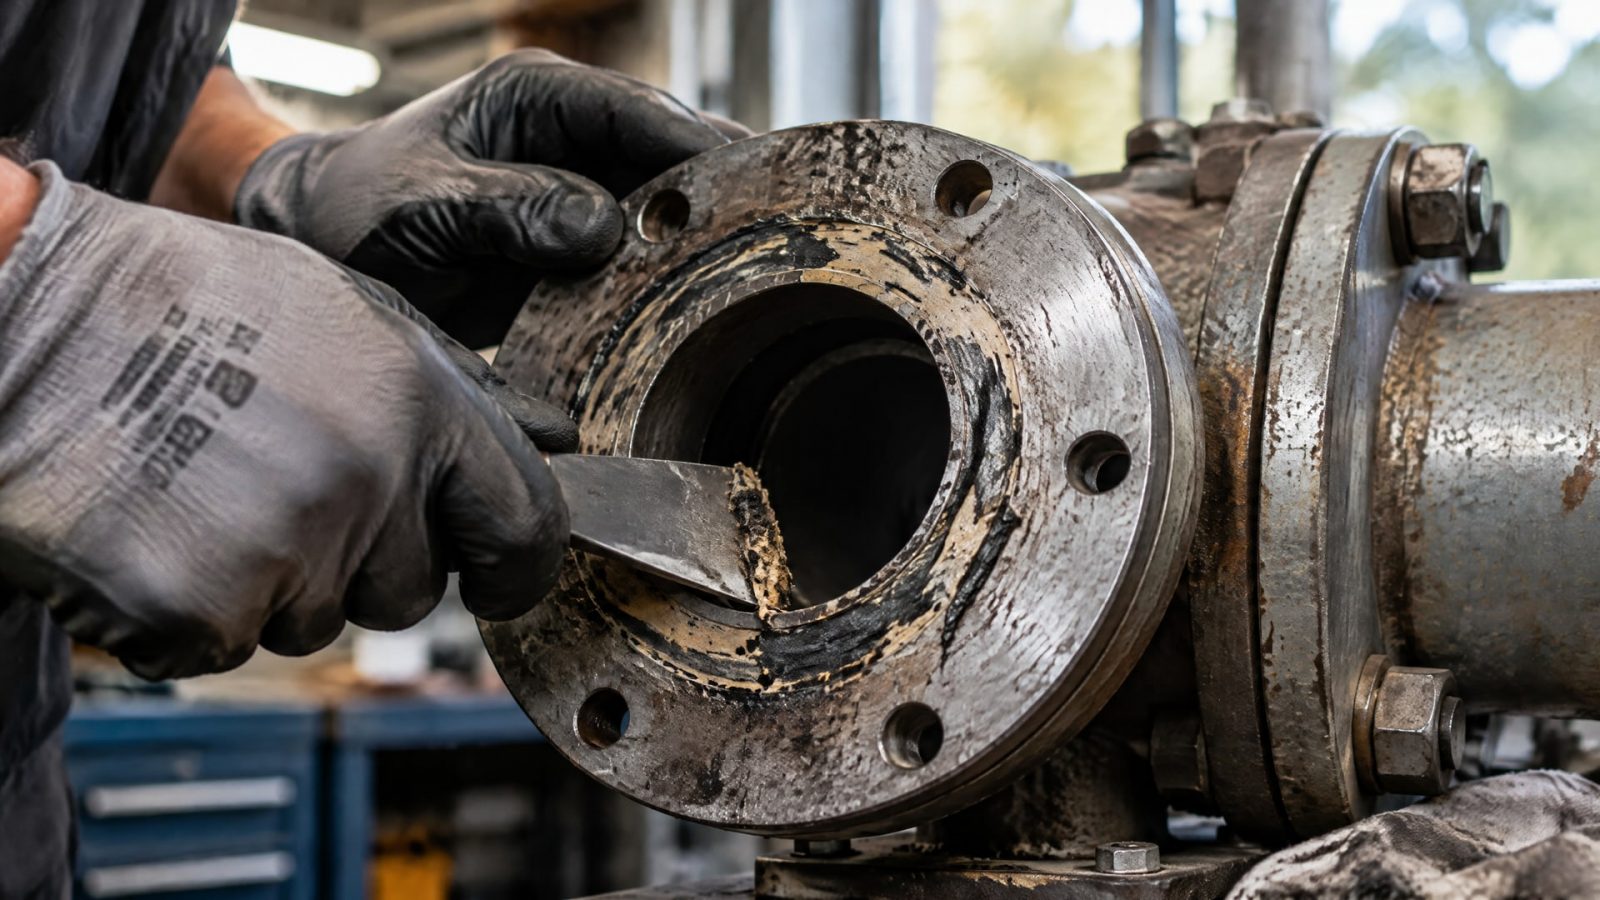
Требования простые, но жесткие: полностью удалить старую прокладку, масло, грязь, краску и герметик со всех сторон обоих фланцев. Если на фланце остается хотя бы тонкий слой масла или окиси, анаэробный состав не достигнет металла и отверждение либо не наступит, либо произойдет неполно.
Для очистки используют металлический скребок, проволочную щетку или наждачную бумагу. После механической обработки обезжиривают поверхность растворителем или спиртом, вытирают чистой сухой тряпкой и дают испариться остаткам влаги. Влажность имеет критическое значение: если после обезжиривания сразу начать сборку, вода на поверхности блокирует контакт герметика с металлом.
Параметры поверхности для жидких уплотнителей определены стандартом. Шероховатость должна быть в диапазоне Ra 0,8–3,2 мкм, высота микронеровностей (Rz) в пределах 3–21 мкм. Плоскостность проверяют по допуску 0,1 мм на измерительной длине 400 мм. Если фланец сильно изношен, корродирован или деформирован, герметик не сформирует плотное уплотнение. В этом случае либо восстанавливают поверхность механической обработкой, либо выбирают традиционную прокладку.
Перед нанесением герметика визуально проверяют, что оба фланца сухие и не блестят от масла.
Техника нанесения анаэробного формирователя прокладок
Нанесение начинают сразу после очистки.
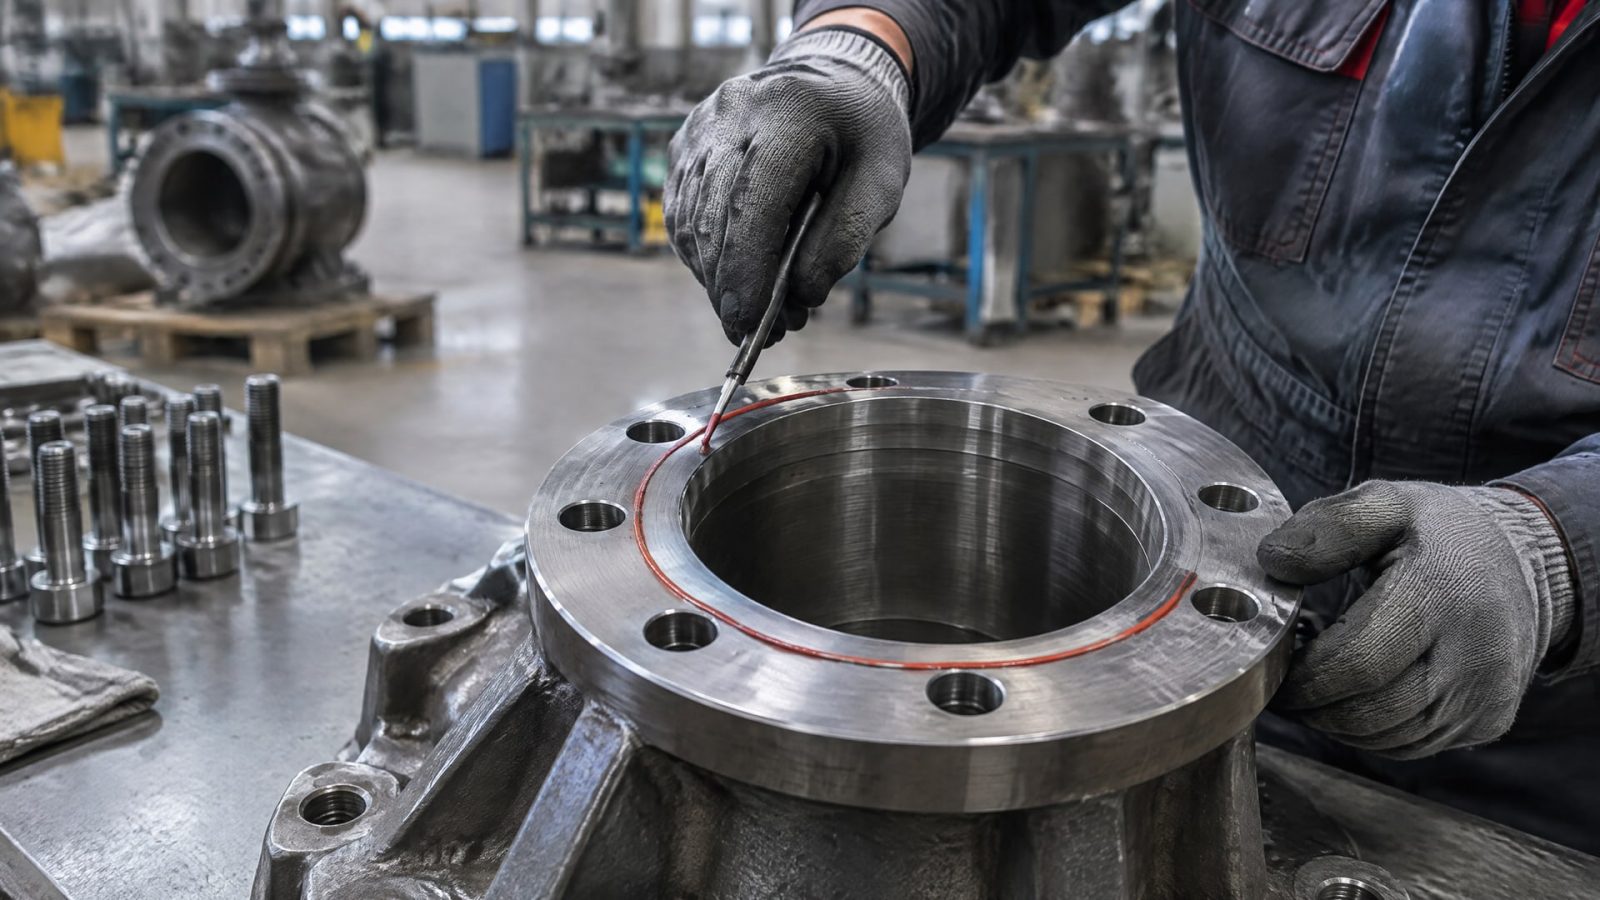
Герметик выдавливают или наносят из тюбика непрерывным тонким валиком по одной стороне фланца, обходя все отверстия под болты и создавая замкнутый контур. Толщина валика должна быть минимальной - примерно 1–2 мм, достаточной для видимой полосы, но не более. Слишком толстый слой приводит к неравномерному отверждению и выдавливанию материала при затяжке.
В инструкциях часто рекомендуют наносить состав участками по 25 см по окружности фланца, если диаметр большой. Это предотвращает преждевременное отверждение на краях, пока вы завершаете обход.
После нанесения герметика фланцы собирают как можно быстрее. Собирают без сильного бокового смещения деталей: если после контакта поверхностей сдвигать фланец в стороны, это разрывает формирующуюся пленку и нарушает герметичность. Собранный узел затягивают болтами по крест-накрестной схеме, равномерно распределяя нагрузку и доводя момент затяжки до регламентного значения.
Некоторые продукты требуют праймера (активатора) для ускорения отверждения, особенно если металл слегка окислен или если нужно работать при низких температурах. Праймер наносят тонким слоем на одну из поверхностей перед герметиком - это сокращает время полимеризации с часов до десятков минут.
Время отверждения и режимы эксплуатации
Анаэробный герметик начинает отверждаться сразу после собрания фланцев и исключения доступа воздуха.
Скорость полимеризации зависит от температуры окружающей среды и типа металла. При комнатной температуре (20–25°C) уплотнение становится безопасным для работы под нагрузкой за 24 часа. На холоде процесс замедляется, на тепле ускоряется.
Полная механическая прочность материал набирает за 5–7 суток. В течение этого периода соединение следует беречь от вибраций и пульсирующих нагрузок. После отверждения герметик становится твердым, устойчивым к маслам, топливу, охлаждающим жидкостям и водяным потокам.
Рабочий диапазон температур обычно указывают в паспорте: стандартные составы работают от −40°C до +204°C, высокотемпературные - до более высоких пределов. Однако при сборке герметик наносят при положительной температуре; в холодном гараже или в морозную ночь отверждение произойдет, но медленнее.
Если после затяжки болты нужно перетянуть из-за расчетной ошибки, это делают до полного отверждения герметика. После полимеризации фланец разбирают редко, потому что герметик прочно прилипает к металлу и требует механического удаления.
Сравнение герметика, резиновой прокладки и других решений
| Параметр | Анаэробный герметик | Резиновая прокладка | Силиконовый RTV-герметик |
|---|---|---|---|
| Зазор (мм) | До 0,38 | До 2–3 | До 2 |
| Макс. температура (°C) | 204–230 | 80–120 | 80–200 |
| Вибрационная стойкость | Высокая | Средняя | Средняя |
| Стойкость к маслам | Высокая | Средняя | Средняя |
| Время полимеризации | 24–72 ч | Не требуется | 24–48 ч |
| Требования к поверхности | Чистая, сухая, обезжиренная | Низкие | Низкие |
| Перетяжка болтов после сборки | Возможна до полимеризации | Возможна | Не рекомендуется |
| Разборка после полимеризации | Требует механического удаления | Легко | Требует механического удаления |
Герметик выигрывает у резиновой прокладки в условиях вибрации, высокой температуры и необходимости герметичного прилегания к неровностям фланца. Проигрывает он в универсальности и скорости разборки.
Специфика замены прокладки фланца выхлопной трубы и водонагревателя
Выхлопные фланцы автомобильных и дизельных двигателей постоянно испытывают тепловые циклы и вибрацию.
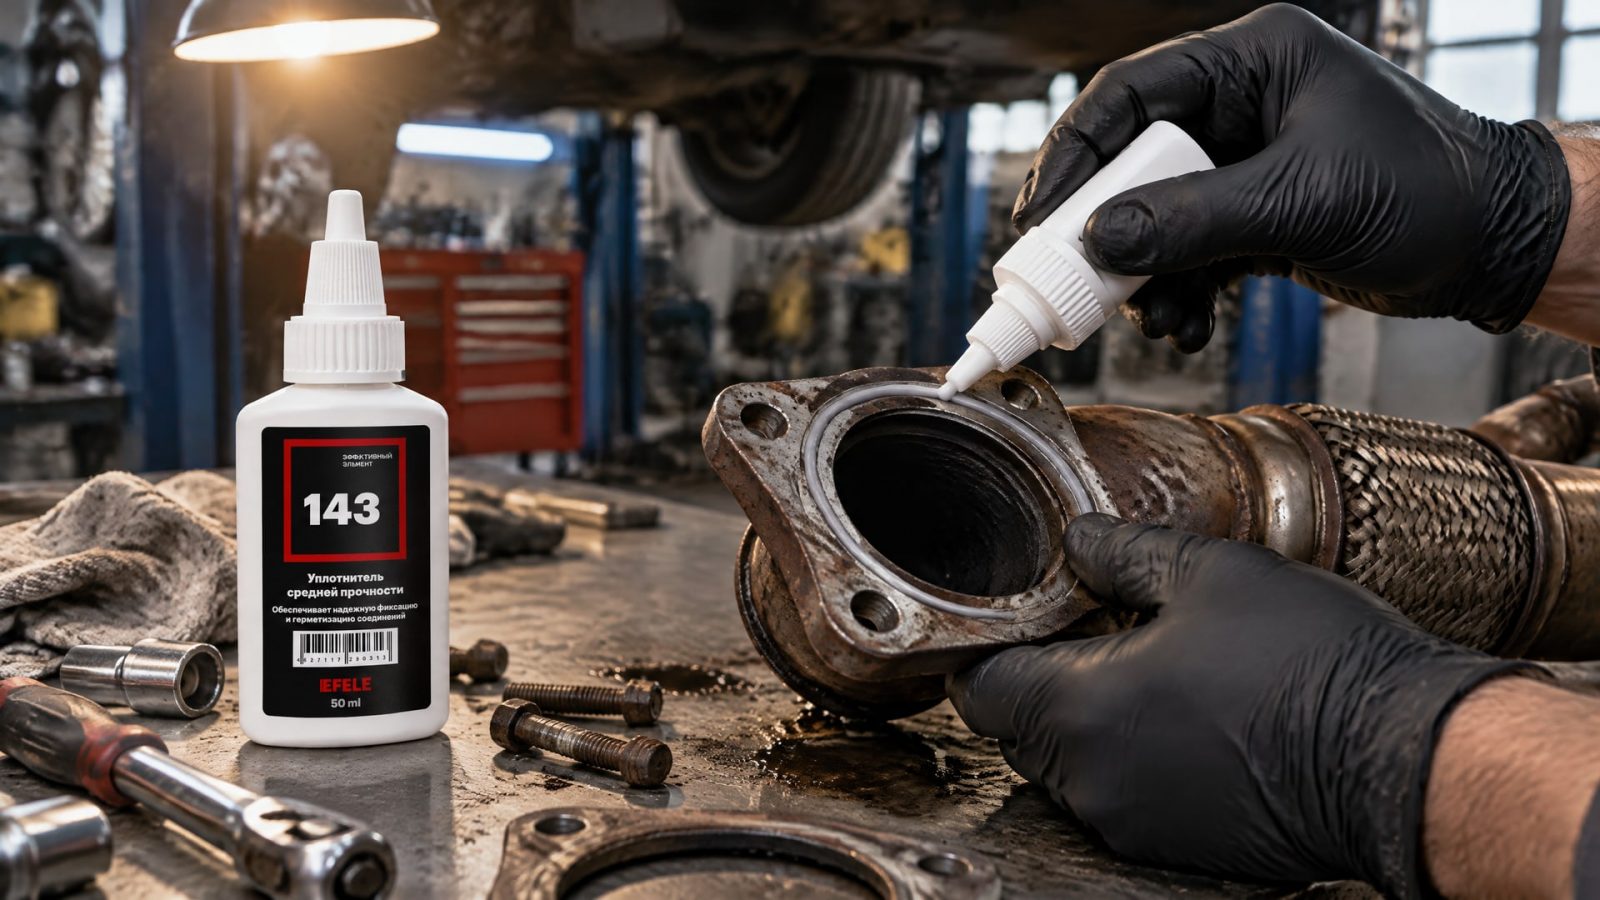
Для герметизации выхлопного коллектора анаэробный формирователь прокладок подходит хорошо, особенно если использовать состав с температурным пределом не ниже 204°C. Сборка выполняется на холодном двигателе, герметик наносят, фланцы затягивают по диагональной схеме с моментом 25–35 Н·м (зависит от конструкции), и оставляют до полного отверждения.
Водонагреватели часто имеют фланцевые соединения на входе, выходе и в районе теплообменника. Температура рабочей жидкости может колебаться от 40°C до 80°C в зависимости от режима. На практике герметик здесь работает стабильнее, чем в выхлопной трубе, потому что нет резких перепадов температуры. После слива воды из бака и полной очистки фланцевых поверхностей герметик наносят непрерывным валиком, собирают соединение и дают отвердеть 24–48 часов перед заполнением бака.
Важное отличие: в выхлопных системах герметик работает в контакте с химически агрессивными газами и конденсатом, поэтому нужна гарантированная химическая стойкость. В водонагревателях герметик контактирует с горячей водой и требует стойкости к гидролизу.
Для герметизации фланцевых соединений вместо традиционных прокладок на таких узлах применяют анаэробный жидкий уплотнитель EFELE 143, который обеспечивает высокую прочность соединения и устойчивость к агрессивным средам - как к выхлопным газам, так и к горячей воде. Состав гарантирует герметичность в диапазоне до 204°C и надежно держит фланцы при вибрационных нагрузках.
Частые ошибки при нанесении и сборке
Техники, впервые работающие с анаэробными герметиками, совершают предсказуемые ошибки.
Первая - наносят герметик толстым слоем, предполагая, что это повысит надежность. На практике толстый слой отверждается неравномерно, в его толще остаются полимеризованные и жидкие зоны, и при затяжке герметик выдавливается из соединения.
Вторая ошибка - собирают фланцы с сильным боковым смещением после первого контакта поверхностей. Это разрывает формирующуюся пленку герметика и приводит к утечкам. Собирать нужно плавно, по перпендикуляру к плоскости фланца, без сдвига.
Третья ошибка - наносят герметик на грязную или влажную поверхность. Герметик не прилипает к маслу и ржавчине, поэтому герметичность не достигается. Четвертая - затягивают болты недостаточно или слишком сильно. Недостаточная затяжка приводит к просачиванию жидкости по периметру, избыточная может деформировать фланец или выдавить герметик.
Пятая - не дают герметику достаточно времени на отверждение перед пуском под нагрузку. Если пустить оборудование спустя 4–6 часов после сборки, герметик еще мягкий и может быть выдавлен давлением жидкости. Правило простое: выдержать не менее 24 часов на открытом воздухе перед введением в эксплуатацию.
Часто задаваемые вопросы
Можно ли заменить анаэробным герметиком любую резиновую прокладку?
Не рекомендуется. Герметик эффективен только для жестких обработанных металлических фланцев с зазором менее 0,38 мм. Для мягких, деформируемых поверхностей, фланцев с биением и соединений, которые часто разбираются, традиционная прокладка надежнее. Перед заменой сверьте техническую документацию на оборудование и убедитесь, что конструкция фланца соответствует требованиям производителя герметика.
Нужен ли активатор/праймер при каждом нанесении?
Нет, это зависит от конкретного продукта и условий. В инструкции указано, требуется ли праймер. Если металл чистый, сухой и при температуре выше 15°C, многие составы отверждаются без активатора за 24–48 часов. При низкой температуре или окисленной поверхности праймер ускорит процесс до 1–2 часов. Внимательно прочитайте паспорт перед использованием.
Как долго герметик сохраняет герметичность после отверждения?
Полностью отвердевший анаэробный герметик служит столько же, сколько резиновая прокладка при аналогичных условиях - от нескольких месяцев до нескольких лет. Его деградация зависит от температурных цыклов, химического воздействия среды и вибрационной нагрузки. При комфортных условиях герметик держит герметичность 3–5 лет без видимых признаков усталости.
Можно ли разобрать фланец после полной полимеризации герметика?
Технически возможно, но сложно. Полностью отвердевший герметик прочно прилипает к металлу и требует механического удаления - соскабливания или шлифования. Часто для разборки проще нагреть фланец до 50–60°C, что немного размягчит герметик. После удаления старого герметика и очистки поверхности можно повторить сборку с новым слоем.
Какая разница между анаэробным герметиком и силиконовым RTV-герметиком?
Это разные материалы. Анаэробный герметик отверждается без кислорода и в контакте с металлом, что обеспечивает высокую адгезию и прочность. Силиконовый RTV-герметик отверждается на воздухе и не требует контакта с определенным материалом. RTV проще наносить и переносит разборку лучше, но по химической стойкости и вибрационной прочности анаэробный материал превосходит его.
Заключение
Замена прокладки фланца анаэробным формирователем прокладок - это рабочий и надежный способ герметизации, когда конструкция допускает жидкий герметик вместо предформованной прокладки. Ключ к успеху - идеальная подготовка поверхностей, непрерывное тонкое нанесение, минимальное смещение при сборке и соблюдение времени отверждения. Технология особенно эффективна для вибронагруженных узлов, выхлопных коллекторов и систем под давлением, где традиционная прокладка быстро выходит из строя.
Перед применением убедитесь, что конкретный герметик соответствует вашему диапазону температур, допуску по зазору и совместим с жидкостью в системе. Прочитайте техпаспорт производителя, подготовьте поверхность тщательнее, чем казалось бы необходимо, и дайте герметику достаточно времени на отверждение. При соблюдении этих условий герметичность будет держаться несколько лет, а затраты на содержание соединения снизятся за счет отсутствия утечек и преждевременных разборок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для замков авто, чтобы защитить механизмы от замерзания и обеспечить их бесперебойную работу в зимний период.
Узнайте, как предотвратить самоотвинчивание болтов с помощью резьбового герметика и других методов фиксации.
Узнайте, как правильно выбрать пищевое масло для редуктора, чтобы обеспечить его долгую и безопасную работу на производстве.