
Как смазать редукторы и мотор-редукторы пищевым маслом H1 для долгой службы
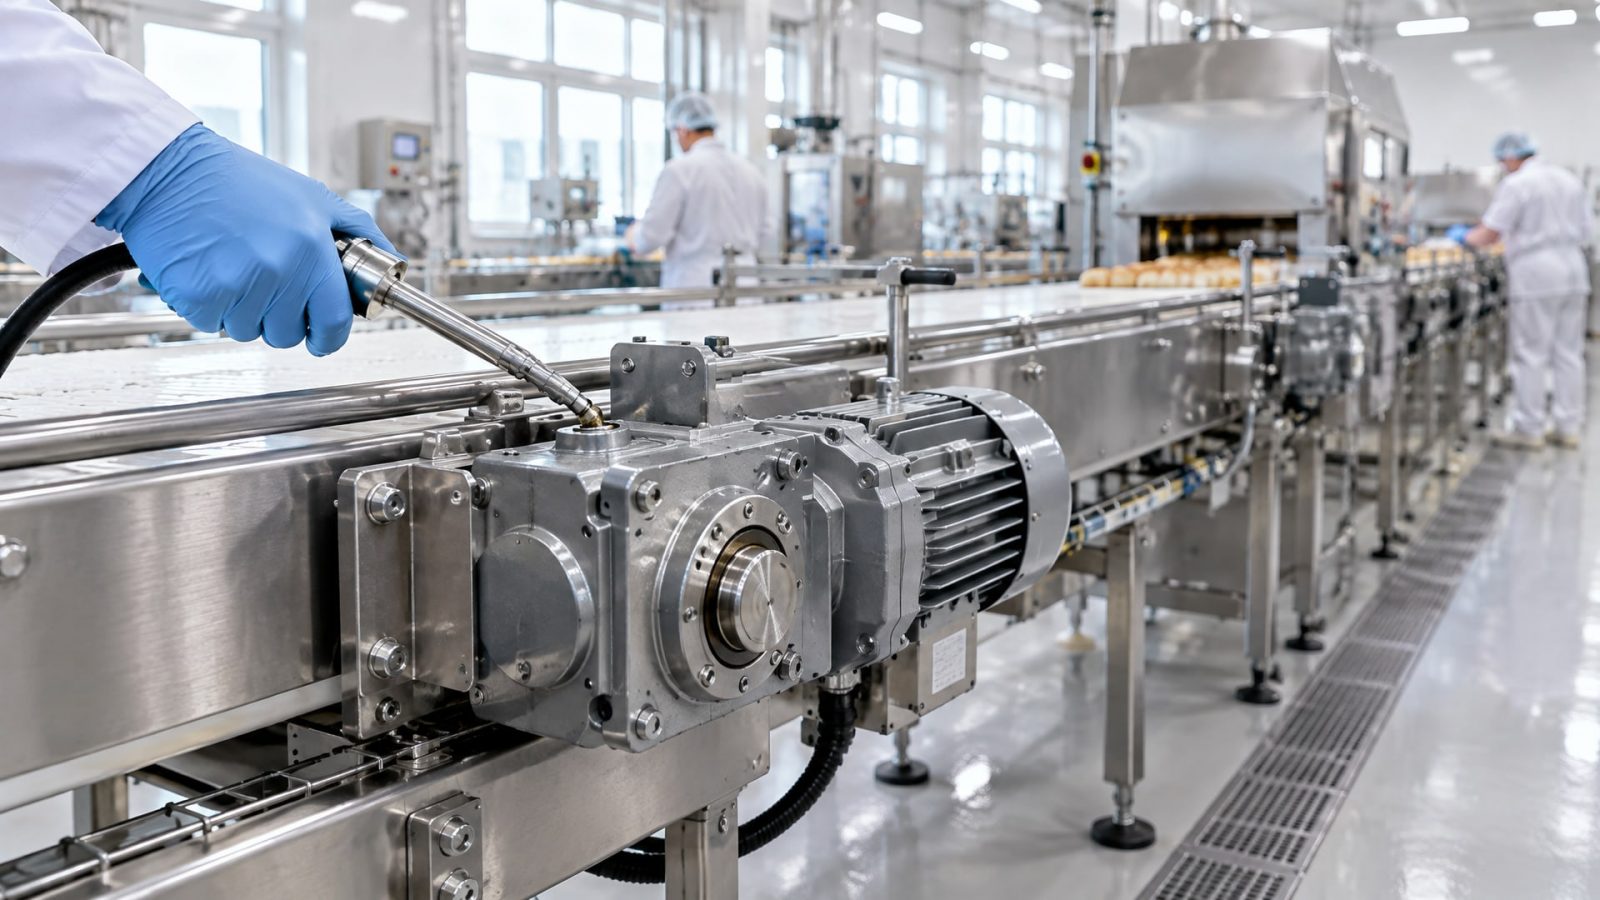
В пищевом производстве редукторы и мотор-редукторы работают в особых условиях: наряду с высокими нагрузками и скоростями узлы находятся в зоне возможного контакта с продуктом, водяным паром и агрессивными моющими средствами. Именно поэтому выбор смазки - это не просто вопрос удобства, а требование безопасности и технологического регламента. Масла и пластичные смазки с допуском NSF H1 предназначены именно для таких мест: они безопасны при случайном контакте с пищей и устойчивы к влаге, пару и санитарным средам. Однако сам допуск H1 не гарантирует долгий ресурс редуктора - нужно правильно подобрать вязкость, учесть конструкцию узла и организовать регулярный контроль. В этой статье разберем, как выбрать пищевое масло для редуктора, какие параметры учитывать при смазке и как избежать самых частых ошибок при обслуживании.
Что такое пищевое масло H1 и зачем оно редукторам
NSF H1 - это регистрационная категория для смазок, которые применяются в местах, где возможен случайный, ограниченный контакт с пищей.
Ключевое слово - случайный. Речь идет не о прямой смазке продукта, а о ситуации, когда капля масла или смазки может технически попасть на продукт в результате конструктивной неполноты оборудования, утечки уплотнения или неправильного монтажа. Лимит такого контакта установлен на уровне 10 ppm по американскому стандарту FDA 21 CFR 178.3570.
Для редукторов в пищевом цехе H1-допуск означает, что если смазка попадет в продукт в количествах ниже допустимого, она не создаст риск здоровью. Однако это не превращает масло в волшебное: ресурс редуктора остается зависим от вязкости, типа передачи, температуры, нагрузки и качества обслуживания. H1 - это одно из условий выбора, но не единственное и не главное для долговечности узла.
Пищевое производство требует смазок, устойчивых не только к механическому износу, но и к воде, водяному пару, щелочным моющим растворам и различным пищевым загрязнениям. Обычное индустриальное масло при контакте с влагой начинает окисляться и терять свойства быстрее, а смазка может вымываться из узла. Благодаря специальным присадкам H1-материалы сохраняют адгезию (способность прилипать к поверхностям), антиокислительные свойства и стабильность в присутствии влаги и пара.
Типы редукторных смазок для пищевого производства
Для редукторов и мотор-редукторов в пищевых условиях используют два основных типа смазочных материалов: масла и пластичные смазки.
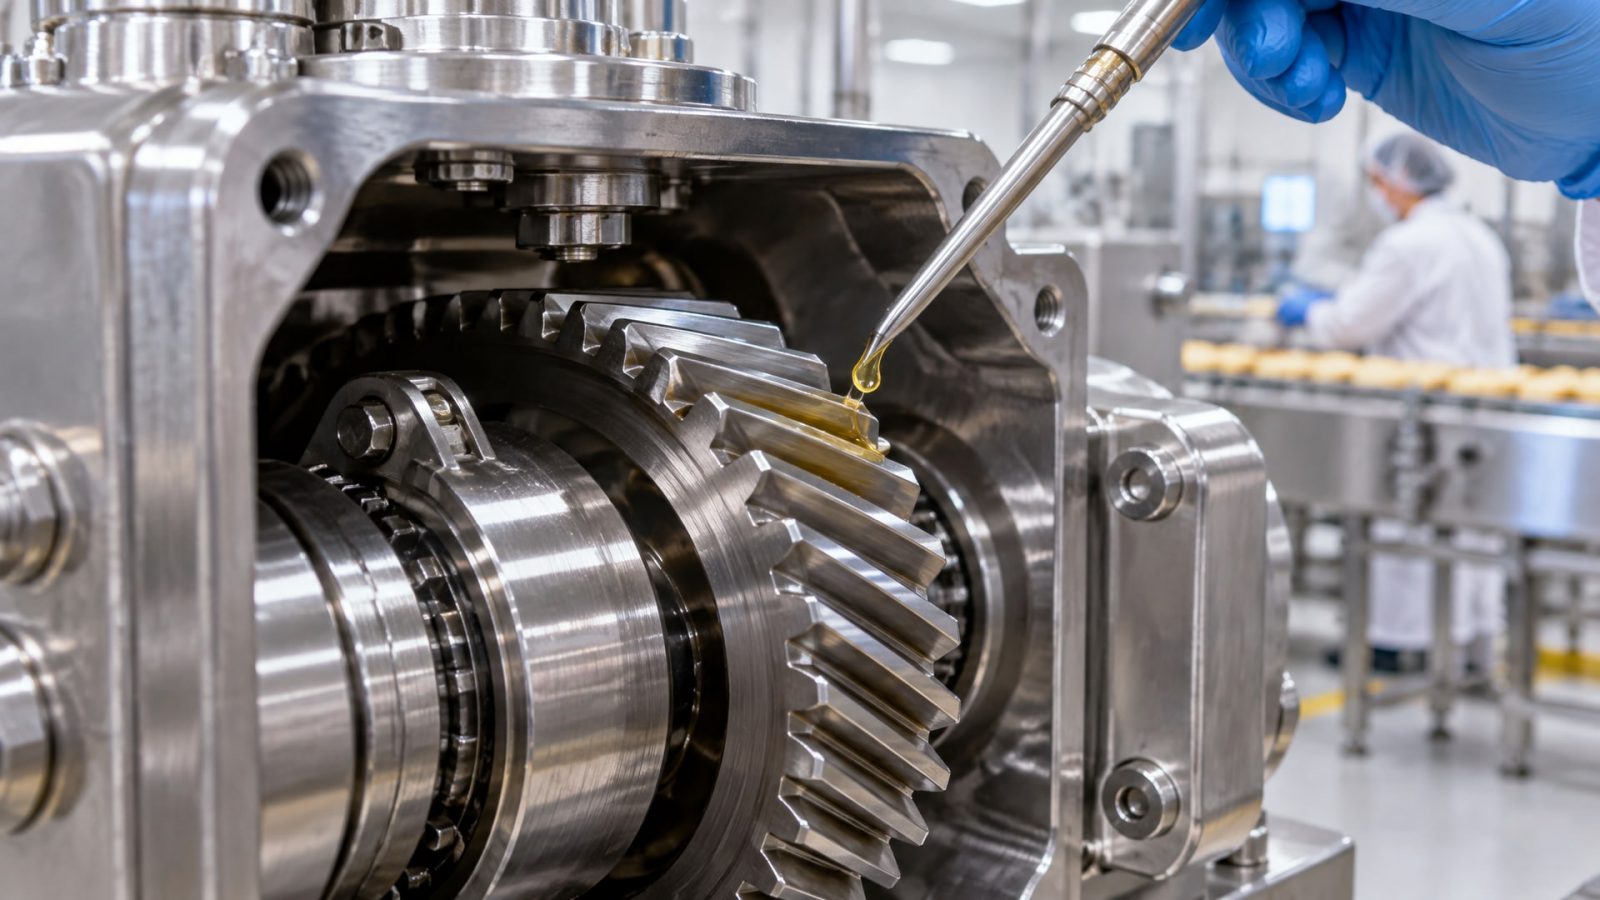
Редукторные масла (циркуляционные системы и герметичные редукторы)
Масло рекомендуют в редукторах с циркуляционной системой смазки или герметичных редукторах, где оно собирается в картере и омывает зубья передачи. Для пищевого производства применяют вязкости ISO VG 680, 1000 и выше, в зависимости от типа передачи и температурного режима. Более вязкие масла держат пленку при высоких нагрузках на зубьях, но требуют большей мощности для перемешивания и создают тепло; более жидкие масла легче циркулируют, но тоньше защитный слой.
Редукторные масла H1 часто синтезируют на основе ПАО (полиальфаолефины), что обеспечивает стабильность вязкости в широком температурном диапазоне и лучшую устойчивость к окислению. Для редукторов с высокими нагрузками (цилиндрические и конические передачи) масло должно содержать противозадирные присадки (EP-присадки), которые создают защитный слой при граничном трении. Наличие таких присадок проверяется по спецификации производителя, а не только по классу H1.
Пластичные смазки (открытые подшипники, ограниченный доступ)
Пластичные смазки с допуском H1 применяют в узлах, где нельзя разместить масло (например, открытые подшипники, муфты), или где требуется локальное нанесение смазки. Для редукторов пластичные смазки выбирают класса NLGI 1 или 2. NLGI - это именно консистенция (мягкость), а не тип смазки и не мера "пищевизны". NLGI 2 более густая, NLGI 1 - мягче и легче прокачивается через фильтры и распределительные системы централизованной смазки.
Пластичные смазки на основе литиевого комплекса или полиочевины хорошо прилипают к поверхностям и не вымываются водой и паром так быстро, как масло. Однако нанесение должно быть экономным: избыток смазки не улучшает ресурс, а создает засоры, повышает сопротивление вращению и увеличивает риск загрязнения пищевого пространства.
Выбор вязкости редукторного масла для разных условий
Вязкость масла - это его "густота" при рабочей температуре.
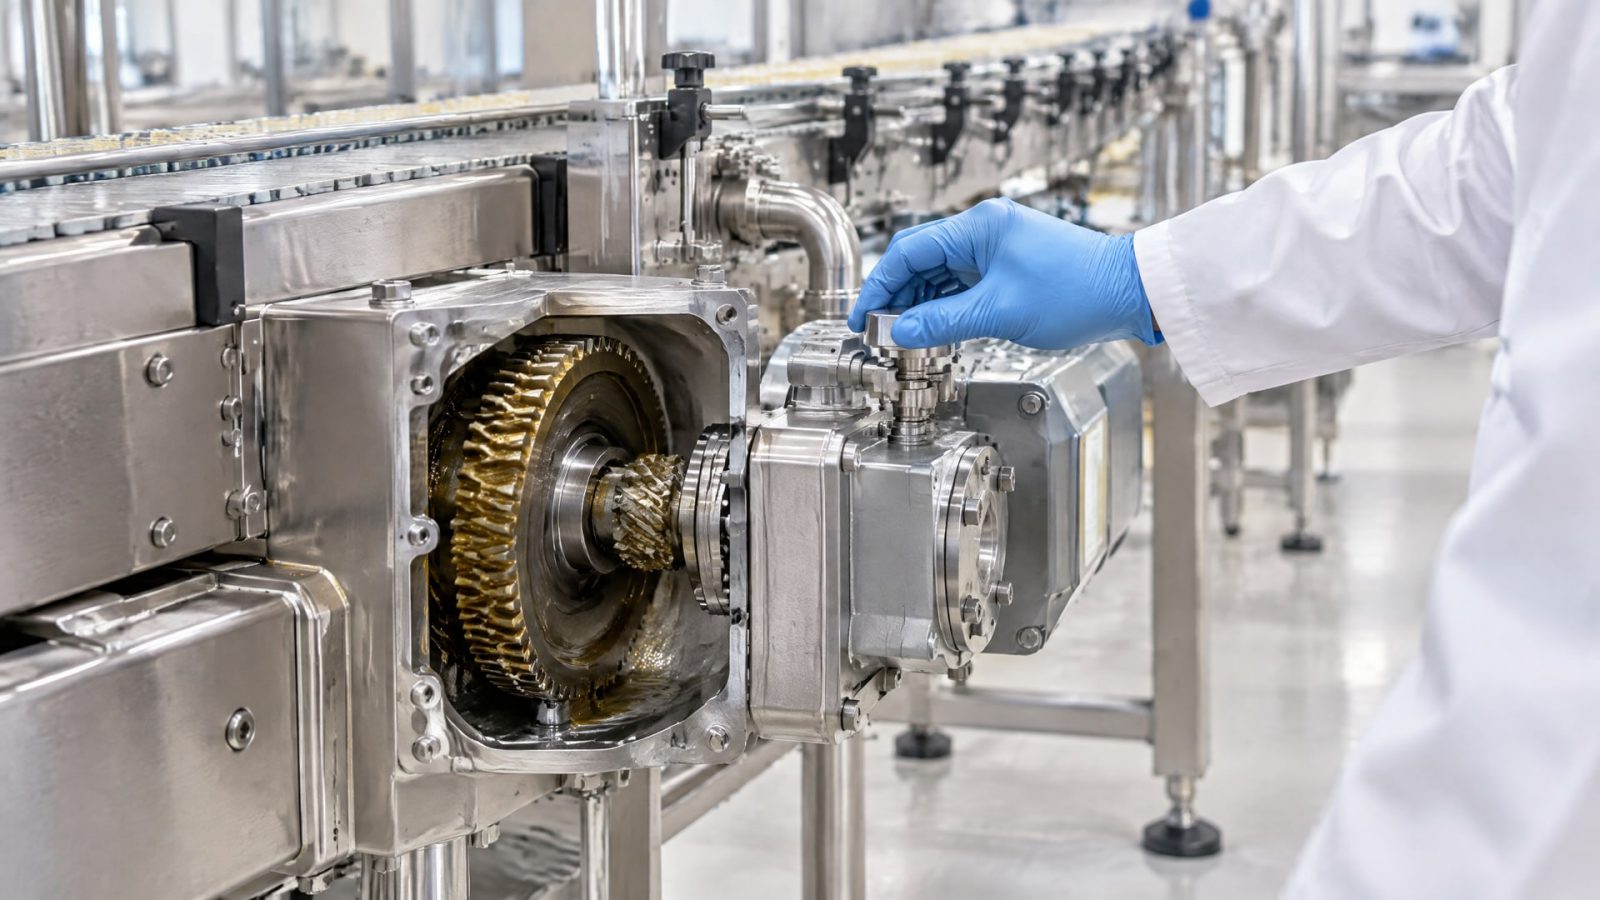
Параметр обозначается классом ISO VG (от 32 до 1000 и выше). Для редукторов в пищевом производстве правильный выбор вязкости критичнее, чем сам статус H1, потому что именно она определяет толщину масляной пленки между зубьями и эффективность охлаждения.
Низкие и средние нагрузки, умеренные скорости: ISO VG 220–460. Применяют в редукторах с малыми модулями зубьев или в узлах, где температура мала и требуется минимальное сопротивление.
Высокие нагрузки, средние скорости: ISO VG 680–1000. Это стандартный выбор для большинства редукторов пищевого производства, особенно для цилиндрических и конических передач. Масло в этом диапазоне держит пленку при давлениях на зубьях и одновременно циркулирует достаточно быстро, чтобы отводить тепло.
Очень высокие нагрузки, низкие скорости: ISO VG 1000–1500 или даже загущенные масла класса 85W-140 (аналогия с автомасла́ми; здесь это означает, что масло вязко при низких температурах и остается текучим при высоких). Используют в грузоподъемных лебедках, прессовых редукторах и агрегатах, работающих в холодных помещениях.
Низкие температуры, требуется легкий холодный пуск: ПАО-масла с низким коэффициентом температурной вязкости, например, ISO VG 680 на синтетической основе. Синтетика держит текучесть при минусовых температурах намного лучше, чем минеральное масло.
При выборе вязкости обязательно сверяйте рекомендацию производителя редуктора: в технической документации указана необходимая вязкость. Отклонение на один класс редко приводит к отказу, но может ускорить износ или перегрев.
Особенности смазки редукторов в условиях пищевого производства
Пищевой цех - это агрессивная среда для любой смазки.
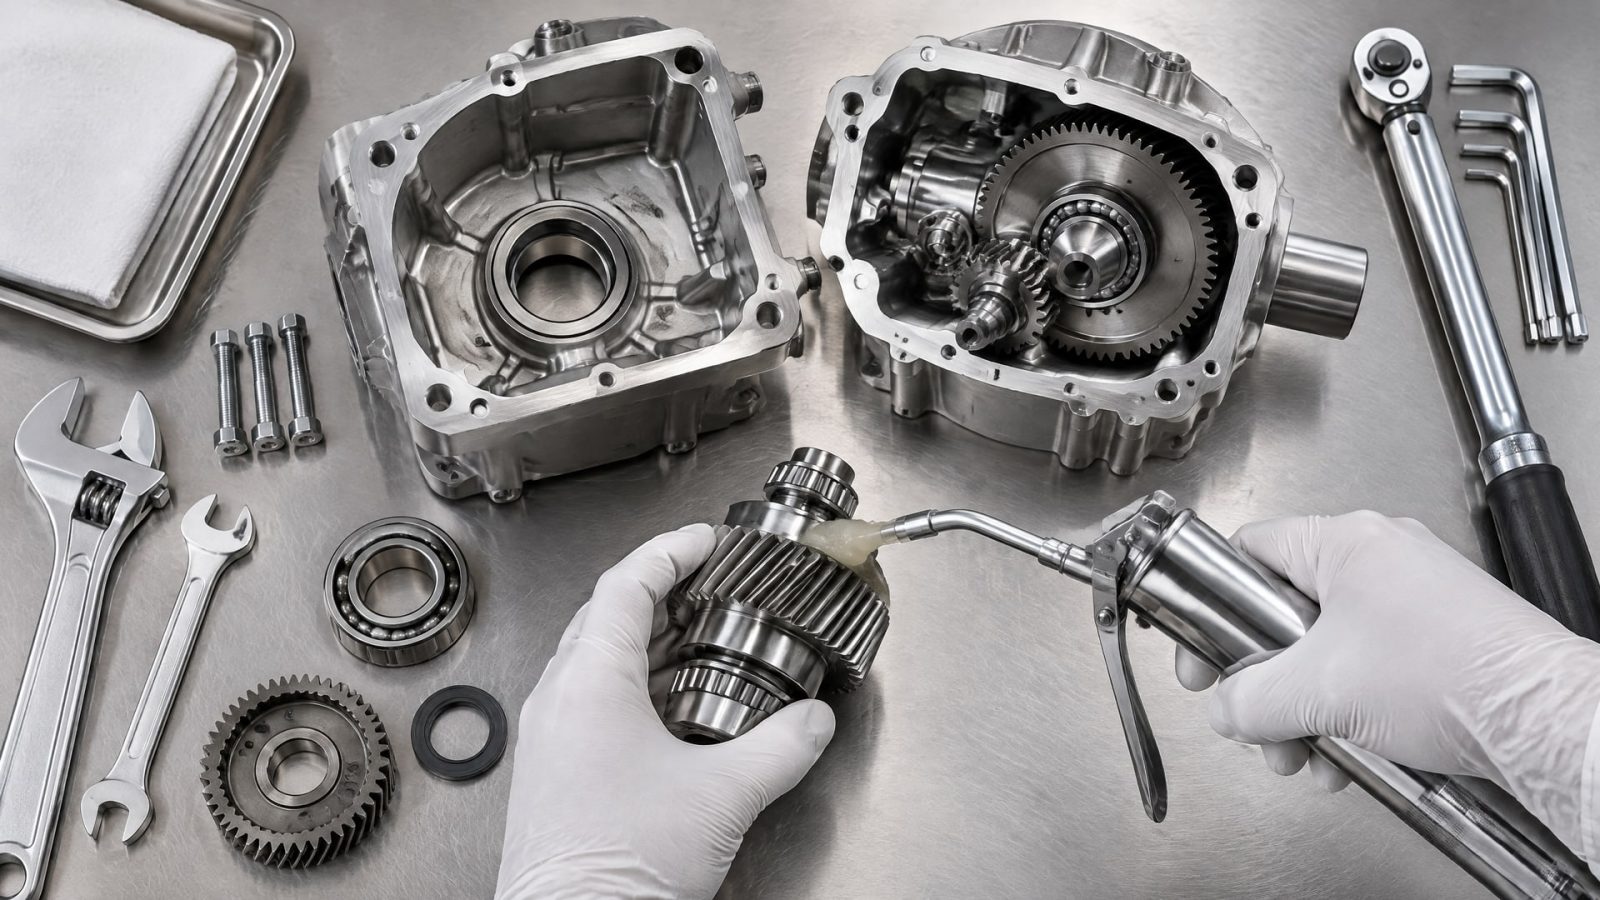
Здесь одновременно действуют влага, горячий пар, щелочные моющие растворы и перепады температур.
Вода и пар как враги смазки
Вода попадает в редуктор двумя путями: через конденсацию пара на холодных деталях и через прямой контакт с моющей водой при санитарной обработке. Обычное минеральное масло при контакте с водой начинает окисляться, теряет вязкость и может образовать эмульсию (молочную мутность). Смазка с водой разделяется, и части, соприкасающиеся с зубьями, становятся неэффективны.
H1-масла содержат специальные противовесовые и деэмульгирующие присадки, которые помогают маслу расслаиваться с водой или отталкивать ее. Однако это не означает, что можно оставлять редуктор мокрым: конденсат нужно регулярно удалять через сливное отверстие и заменять масло по графику.
Совместимость с материалами и уплотнениями
Редукторы содержат уплотнения из резины, фторопласта, полиуретана и других эластомеров. H1-масла подбирают так, чтобы не вызывать разбухание или эмбриттлемент (хрупкость) резины. Кроме того, некоторые присадки в маслах могут быть несовместимы с пластмассовыми деталями редуктора или с материалом корпуса. Перед переходом на новый бренд смазки желательно проверить совместимость в документации редуктора или у производителя смазки.
Интервалы замены в пищевых условиях
В чистом помещении редукторное масло держит ресурс 3–5 лет при условии герметичного корпуса и отсутствия загрязнений. В пищевом производстве, где пар и влага попадают в картер чаще, интервал замены сокращают до 12–24 месяцев, а иногда до 6–8 месяцев в особо влажных зонах. Точный интервал нужно согласовать с производителем редуктора и условиями участка.
Признаки необходимости замены масла: - изменение цвета (масло потемнело или помутнело); - появление запаха гари; - наличие видимого конденсата при открытии крышки; - результаты анализа масла (вязкость вышла за пределы допуска, выросло количество воды).
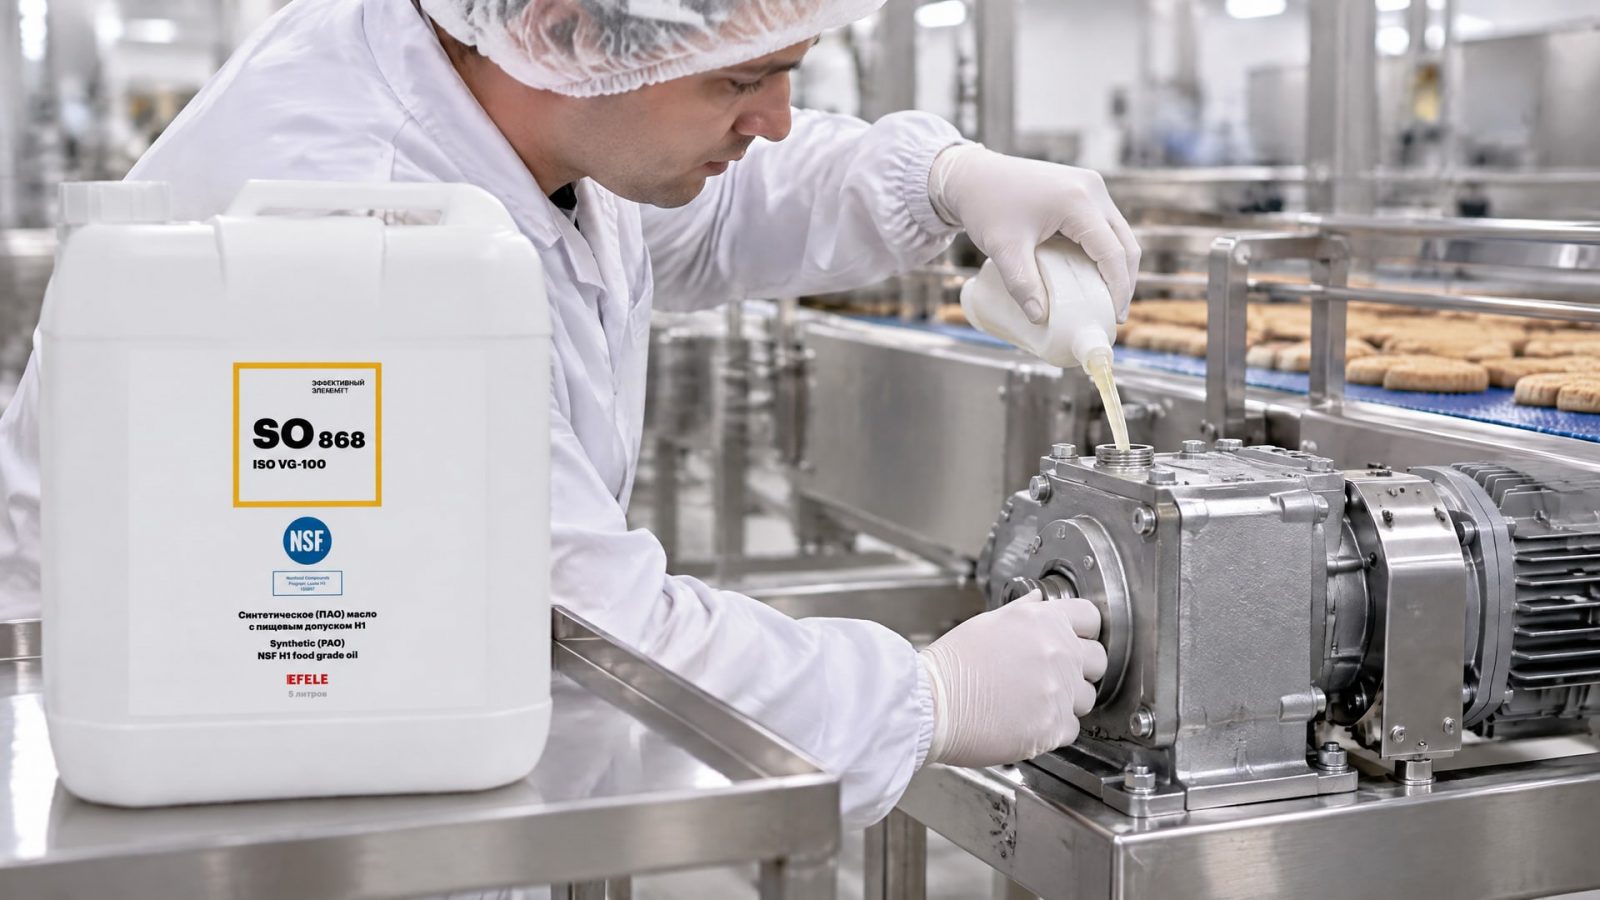
Техника правильного нанесения смазки на редукторные узлы
Правильное нанесение смазки - это не просто "налить побольше", а дозированное нанесение согласно конструкции узла и рекомендациям производителя.
Определение необходимого количества
Для герметичных редукторов уровень масла определяется по сливной пробке и маслоуказателю. Масло должно доходить до середины окна маслоуказателя или до резьбы сливной пробки, если смотреть в горизонтальном положении редуктора. Избыток масла приводит к повышенному нагреванию из-за перемешивания (масло вспенивается), недостаток - к неполному омыванию зубьев и локальному перегреву.
Для редукторов с циркуляционной системой смазки расход и производительность насоса согласуются с мощностью и скоростью редуктора. Обычно циркуляционную систему калибруют так, чтобы обеспечить расход порядка 5–15 литров в час при давлении 2–4 МПа. Избыточный расход ведет к перегреву, недостаточный - к граничному трению.
Для пластичных смазок и открытых подшипников смазку наносят либо вручную (небольшие узлы), либо через централизованные системы смазки. Дозировка пластичной смазки рассчитывается по объему полости подшипника и глубине зазора. Общее правило: объем смазки должен быть примерно 20–30% от объема полости; избыток создает сопротивление, недостаток - невозможность образовать пленку.
Исключение загрязнений при нанесении
Перед нанесением масла убедитесь, что масло чистое: используйте чистую воронку, не смешивайте остатки старого масла с новым, храните масло в закрытой таре. При открытии редуктора для замены старого масла дайте ему стечь в поддон не менее 10–15 минут, чтобы вытекло максимальное количество. Новое масло заливайте медленно, в несколько приемов, если необходимо.
Поддоны и экраны против попадания смазки в пищевую зону
Если редуктор расположен над конвейером или зоной, где находится продукт, установите под редуктором поддон глубиной не менее 50 мм. Поддон должен быть герметичен и иметь слив для удаления конденсата и избытка масла. Дополнительно используйте защитные экраны или кожухи из нержавеющей стали, которые перенаправляют капли в поддон.
Синтетическое ПАО-масло, например, EFELE SO-868 с допуском NSF H1, обеспечивает стабильную работу в широком температурном диапазоне и минимизирует испарение, что снижает риск переноса смазки паром в верхние зоны и на продукт.
Ошибки при выборе и применении пищевых масел для редукторов
Понимание частых заблуждений поможет избежать недорогих, но критичных ошибок.
Ошибка 1: "H1 - это волшебный допуск, который заменит правильный подбор вязкости"
Реальность: H1 говорит о безопасности при случайном контакте, но ресурс редуктора на 70–80% зависит от выбора правильной вязкости (ISO VG), наличия противозадирных присадок и условий работы. Неправильно подобранное H1-масло (например, ISO VG 220 вместо 680) приведет к пленочному проскальзыванию и пятнистости на зубьях за несколько месяцев.
Ошибка 2: "Достаточно один раз залить пищевое масло, и можно забыть про обслуживание"
Реальность: Пищевое производство - это влажная среда. Конденсат попадает в картер редуктора постоянно. Нужно регулярно проверять уровень масла, удалять воду через сливное отверстие, контролировать цвет и запах масла и соблюдать интервалы замены (12–24 месяца вместо 3–5 лет в сухих цехах).
Ошибка 3: "NLGI 2 - это всегда лучше для редуктора, чем NLGI 1"
Реальность: NLGI - это только консистенция пластичной смазки. Для редукторов с высокоскоростными подшипниками может потребоваться более мягкая NLGI 1 или даже NLGI 00 (праймированное масло), чтобы минимизировать тепловыделение. Выбор консистенции зависит от конструкции узла и скорости вращения, а не от названия.
Ошибка 4: "Если это пищевое масло, оно подходит для любого редуктора"
Реальность: Для редуктора нужны не только H1-допуск, но и совместимость с материалами корпуса и уплотнений, наличие противозадирных присадок (для высоконагруженных передач), стойкость к окислению и способность расслаиваться с водой. Просто "пищевое" - это слишком общо.
Ошибка 5: "Больше смазки = лучше ресурс"
Реальность: Избыток масла или пластичной смазки повышает сопротивление вращению, температуру в узле и риск вспенивания масла. Смазка в редукторе должна именно смазывать, а не заполнять всю полость. Избыток также повышает риск попадания смазки в пищевую зону, что противоречит целям использования H1-материала.
Совет инженера: когда менять масло в редукторе пищевого производства
Сценарий: На фасовочной линии работает редуктор мощностью 7,5 кВт, стоящий в зоне высокой влажности и периодического воздействия пара.
Производитель редуктора рекомендует масло ISO VG 680 с допуском H1 и указывает интервал замены "при нормальных условиях" 3 года.
Что сделали: Проверили интервал с учетом пищевой среды. Конденсат попадает в картер ежедневно, особенно при утренних сеансах мойки. Решили сократить интервал до 18 месяцев и добавили проверку влажности масла каждые 3 месяца (простой визуальный контроль при открытии сливной пробки - если видны капли воды, масло сливают досрочно).
Итог: За два года наблюдений редуктор проработал без нареканий. Расход масла оказался планомерным (замена согласно графику), шумность редуктора не выросла, износ подшипников в пределах нормы. Финальная экономия получилась благодаря предсказуемому ресурсу: не было неожиданных отказов и вынужденных простоев.
Часто задаваемые вопросы
Что означает лимит 10 ppm для H1-масла?
Это максимальное количество смазки в граммах, которое может без вреда попасть в пищу на один килограмм продукта по федеральному стандарту FDA 21 CFR 178.3570. 10 ppm - это 0,01 грамма на килограмм, или примерно 10 миллиграммов на килограмм продукта. Масло H1 разработано так, чтобы в случае случайного контакта количество попавшего масла было ниже этого порога и не представляло риск здоровью.
Можно ли использовать обычное редукторное масло вместо H1?
Технически возможно, если редуктор не находится в зоне прямого контакта с пищей и нет риска попадания смазки на продукт. Однако в пищевом производстве почти всегда есть хотя бы малый риск такого контакта из-за конденсации, брызг, микротрещин в уплотнениях. Поэтому в пищевых цехах используют только H1-материалы; их цена незначительно выше, а риск исключен.
Как часто нужно менять масло в редукторе пищевого производства?
Стандартный интервал -12–24 месяца в зависимости от влажности цеха, герметичности редуктора и результатов анализа масла. В особо влажных зонах (бойни, молочные цехи с активной мойкой) интервал может сократиться до 6–8 месяцев. Проверяйте уровень и состояние масла не реже одного раза в месяц.
Чем отличается пластичная смазка H1 (NLGI 2) от масла H1?
Пластичная смазка - это масло с загустителем, который придает ей консистенцию (NLGI 2 - как пластилин, NLGI 1 - мягче). Смазка держится дольше на месте применения и не вытекает, но хуже циркулирует и охлаждает узел. Масло выбирают для герметичных редукторов с циркуляцией, смазку - для открытых подшипников и узлов с ограниченным доступом.
Совместимо ли пищевое масло H1 с резиновыми и пластиковыми деталями?
В большинстве случаев да, но нужно проверить. Некоторые присадки в H1-маслах могут вызывать микроразбухание резины (это не опасно, но влияет на герметичность уплотнения) или воздействовать на пластик. Перед первым применением сверьтесь со спецификацией редуктора или свяжитесь с технической поддержкой производителя смазки.
Заключение
Выбор пищевого масла для редуктора - это баланс между безопасностью пищевого продукта, надежностью оборудования и экономикой обслуживания. NSF H1 - необходимый допуск для любой смазки в пищевом цехе, но это только стартовая точка. Решающую роль играют вязкость (ISO VG 680–1000 для типовых редукторов), противозадирные присадки, совместимость с материалами и соблюдение интервалов замены, которые в пищевой среде короче, чем в обычном производстве.
Начните с анализа редуктора: найдите руководство производителя, определите требуемую вязкость и нагрузки, оцените влажность цеха. Затем выберите H1-масло или смазку, которые соответствуют этим параметрам, и установите график проверки и замены с сокращением интервала на 30–50% по сравнению с нормальными условиями. При правильном выборе и дисциплинированном обслуживании редуктор будет служить полный свой ресурс без неожиданных отказов и с минимальным риском загрязнения продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как определить СОЖ: водосмешиваемую или масляную, по внешним признакам, поведению в воде и параметрам для правильного выбора и применения.
Узнайте, как технолог пищевого производства может снизить риски попадания смазки H1 в продукты, избегая ошибок и внедряя эффективные меры контроля.
Узнайте, как pH СОЖ влияет на коррозию, почему важно контролировать этот показатель и что делать при его отклонениях.