
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Вибрация - одна из главных причин ослабления болтовых соединений на промышленном оборудовании. Проблема возникает не из-за дефектной резьбы, а из-за микроперемещений, которые поперечная вибрация вызывает между деталями. Каждый технический специалист сталкивается с необходимостью выбрать правильный метод фиксации: от классических стопорных шайб до современных резьбовых герметиков. Статья разберет механизм самоотвинчивания, объяснит, почему простого фиксатора часто недостаточно, и подскажет комплексный подход, который гарантирует надежность соединения даже при интенсивной вибрации.
Целевая аудитория - инженеры проектных служб, закупщики и специалисты по техническому обслуживанию, которые отвечают за сборку и фиксацию ответственных узлов.
Механизм вибрационного самоотвинчивания
Самоотвинчивание от вибрации возникает в результате поперечных микросдвигов между деталями, а не из-за прямого вращения болта.
Когда на соединение действует поперечная вибрация (перпендикулярно оси болта), контактные поверхности движутся одна относительно другой. Это приводит к остаточному смещению в направлении разворачивания резьбы после каждого цикла нагрузки.
Классическое испытание на вибрационное ослабление - Junker test по DIN 65151 и ISO 16130 - проводится именно на поперечной вибрации. Параметры стандартного теста: амплитуда ±0,3 мм и частота 12,5 Гц. В таких условиях незащищенный болт теряет значительную часть первоначального преднатяга за считанные минуты. Критичным считается ослабление более чем на 20% от начального момента затяжки.
Источники ослабления соединения под вибрацией: - Ударные нагрузки и резонансные колебания оборудования. - Циклические изменения нагрузки и температуры. - Низкий начальный преднатяг (недостаточная затяжка). - Несоосность деталей и зазоры в сопряжении. - Смазка резьбы и мест контакта - снижает коэффициент трения и удерживающую способность.
Таким образом, защита от самоотвинчивания начинается не с покупки фиксатора, а с расчета и обеспечения правильной затяжки.
Преднатяг как основа надежности
Достаточный преднатяг (осевая сила, создаваемая при затяжке болта) - это первая и главная линия защиты от вибрационного ослабления.
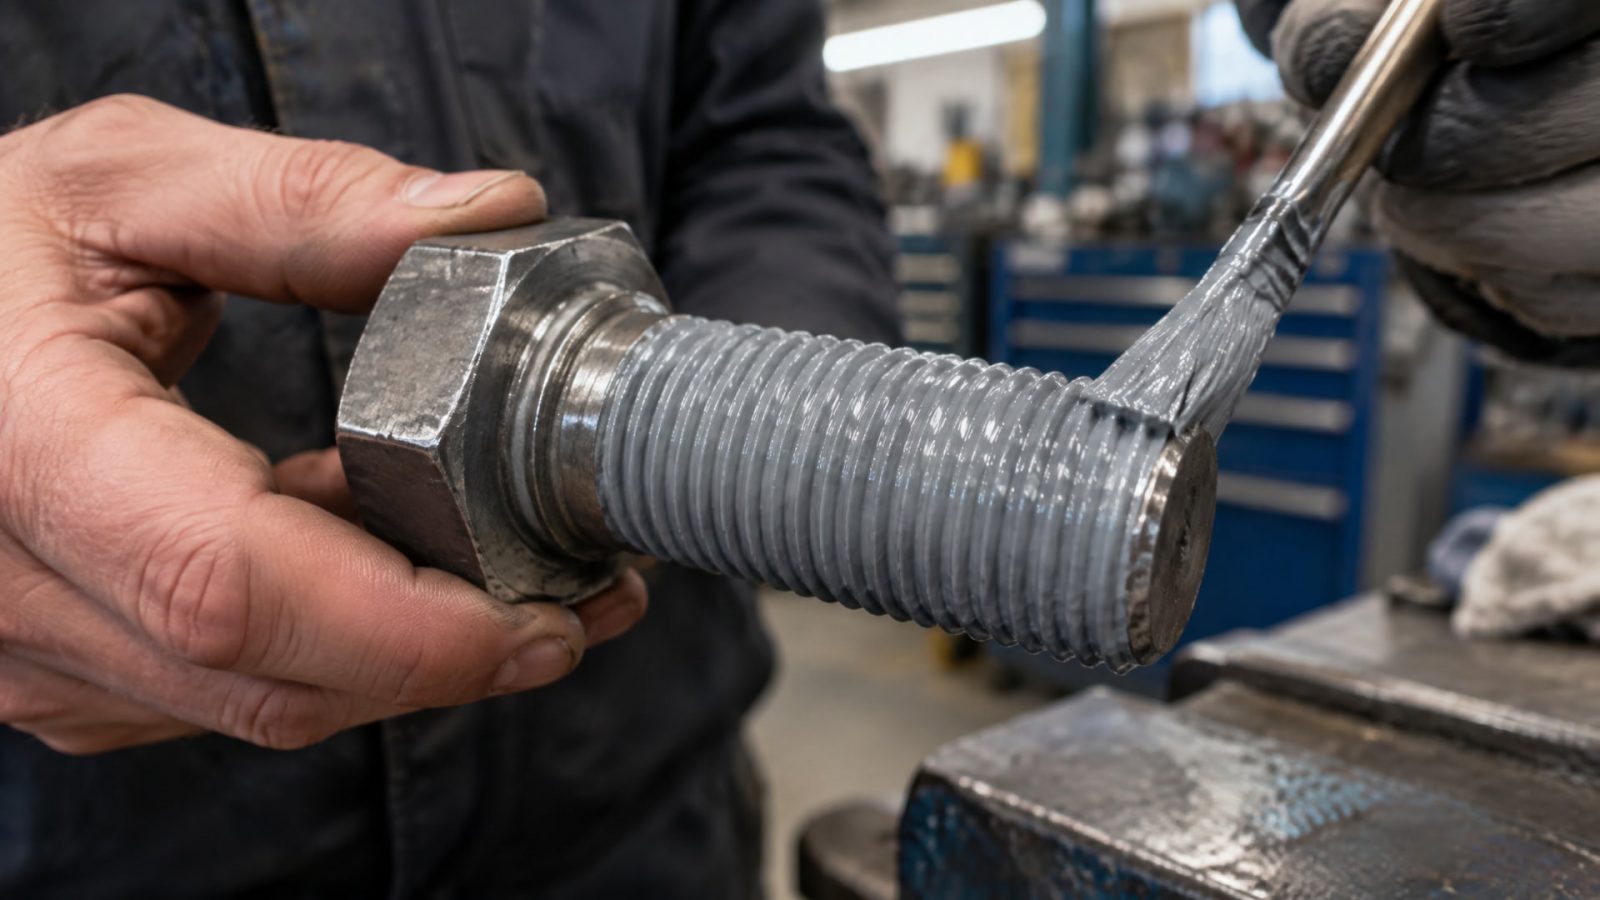
Именно он удерживает детали в прижатом состоянии и снижает амплитуду микроперемещений.
Инженерный расчет преднатяга учитывает несколько факторов:
Момент затяжки и коэффициент трения резьбы. Правильный момент зависит от диаметра болта, материала, класса прочности резьбы и состояния поверхности. Если резьба смазана, коэффициент трения меняется, и фактический преднатяг может отличаться от расчетного на 30-40%.
Использование мелкой резьбы (fine-thread bolts) вместо обычной. Мелкая резьба дает большую допустимую затяжку при том же диаметре болта, что позволяет увеличить преднатяг и запас прочности против самоотвинчивания.
Проверка преднатяга после сборки. Для ответственных узлов рекомендуется контроль остаточной силы затяжки не только сразу после монтажа, но и после приработки соединения (обычно через несколько часов работы), когда происходит естественная осадка и перераспределение нагрузок.
Практический совет: избегайте смазки резьбы и сопрягаемых поверхностей там, где нужен максимальный запас против вибрационного ослабления. Если смазка необходима для удобства монтажа или защиты от коррозии, согласуйте момент затяжки со специалистом и проверьте фактический преднатяг измерением.
Герметик для резьбовых соединений как дополнение
Анаэробный герметик резьбы работает как дополнительный механизм удержания, повышая сопротивление проворачиванию после отверждения.
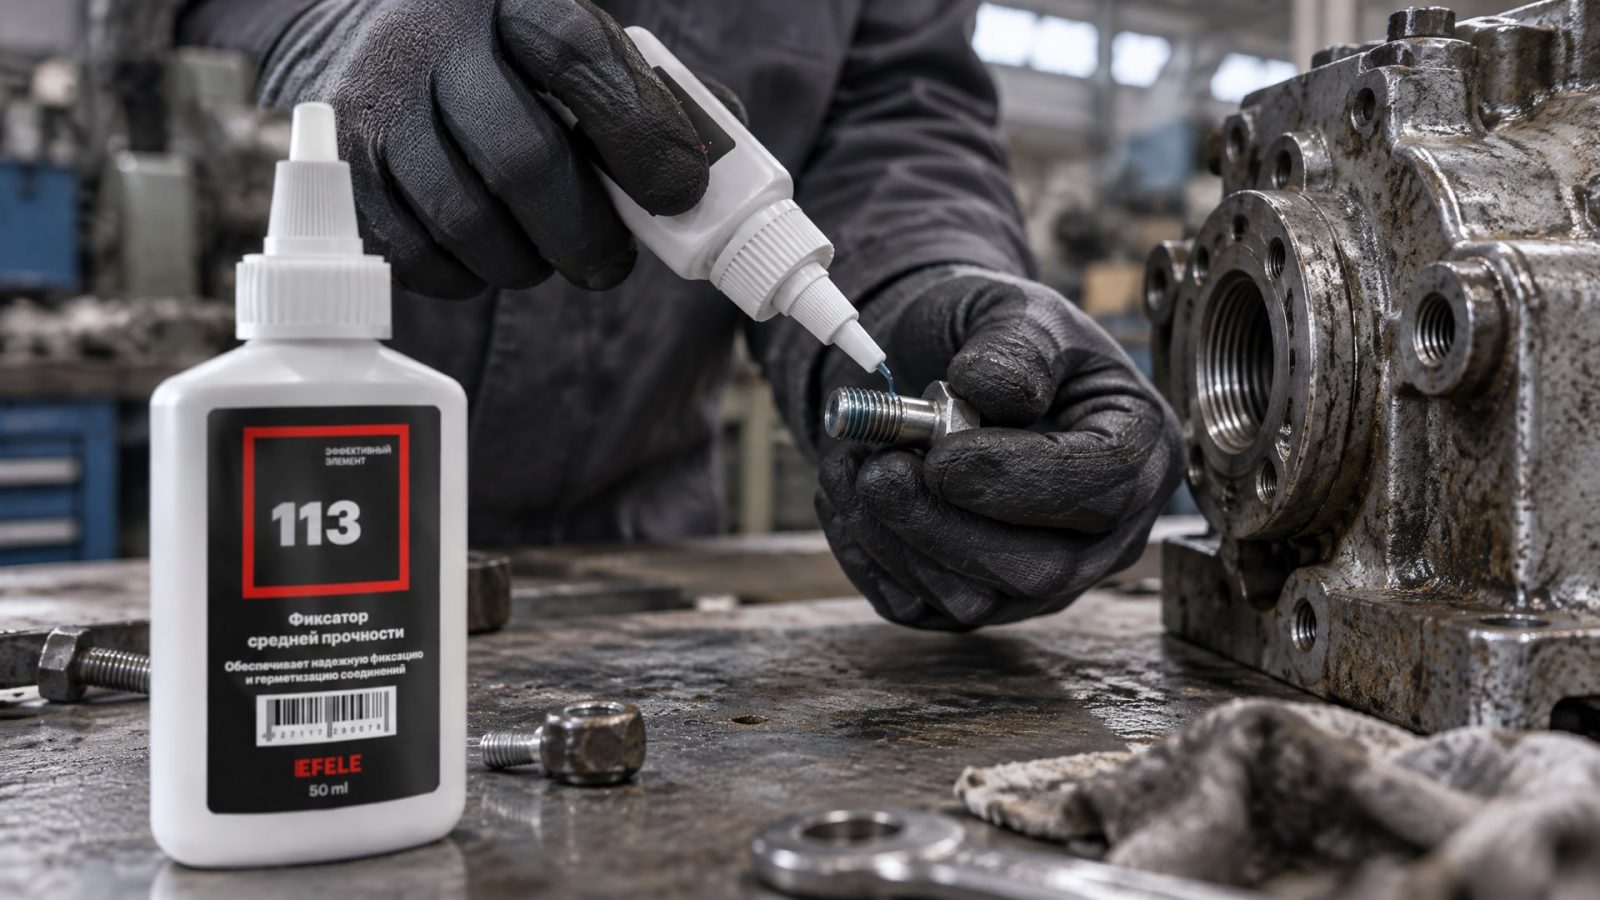
Однако его роль часто переоценивают: фиксатор предотвращает только дальнейшее откручивание, но не может компенсировать недостаточный преднатяг.
Как работает анаэробный фиксатор:
При нанесении небольшого количества состава на резьбу болта или внутреннюю часть гайки герметик заполняет микропоры и неровности резьбы. После затяжки, когда воздух между деталями вытеснен, он полимеризуется и создает эластичное соединение. Это повышает трение между витками резьбы и гайки, препятствуя ее проворачиванию.
Анаэробные фиксаторы различаются по прочности затвердевшего слоя:
| Класс прочности | Характеристика | Область применения |
|---|---|---|
| Низкая (синий) | Демонтаж без повреждения деталей | Соединения, требующие частой разборки |
| Средняя (синий/красный) | Промежуточная прочность и разборка при нагреве | Ответственные узлы с периодическим обслуживанием |
| Высокая (красный) | Практически неразъемное соединение | Постоянные соединения, критичные по надежности |
Для предотвращения самоотвинчивания резьбовых соединений от вибрации, особенно тех, которые требуют периодической разборки без разрушения деталей, закупщики и инженеры часто выбирают средний класс прочности. EFELE 113 - анаэробный фиксатор резьбы этого класса - обеспечивает достаточное удержание при вибрации и одновременно позволяет разобрать соединение нагреванием при температуре 150-200 °C, что актуально для узлов с регулярным техническим обслуживанием.
Правила применения герметика:
Наносите состав тонкой пленкой: для стандартной резьбы М10-М12 достаточно одной капли.
Очистите резьбу от окисла и загрязнений, но не требуется обезжиривание вплоть до дезинфекции - герметик полимеризуется при контакте с металлом в бескислородной среде.
После нанесения немедленно затяните болт или гайку; поспешность здесь выгодна, так как отверждение начинается во время затяжки.
Излишки состава убирают после полного отвердевания (обычно 24 часа), а не во время сборки.
Не применяйте фиксатор, если расчетный преднатяг уже обеспечивает надежность; используйте его как дополнительную подстраховку для критичных узлов.
Комбинированные методы защиты от ослабления
Практика показывает, что одно средство редко дает полную гарантию.
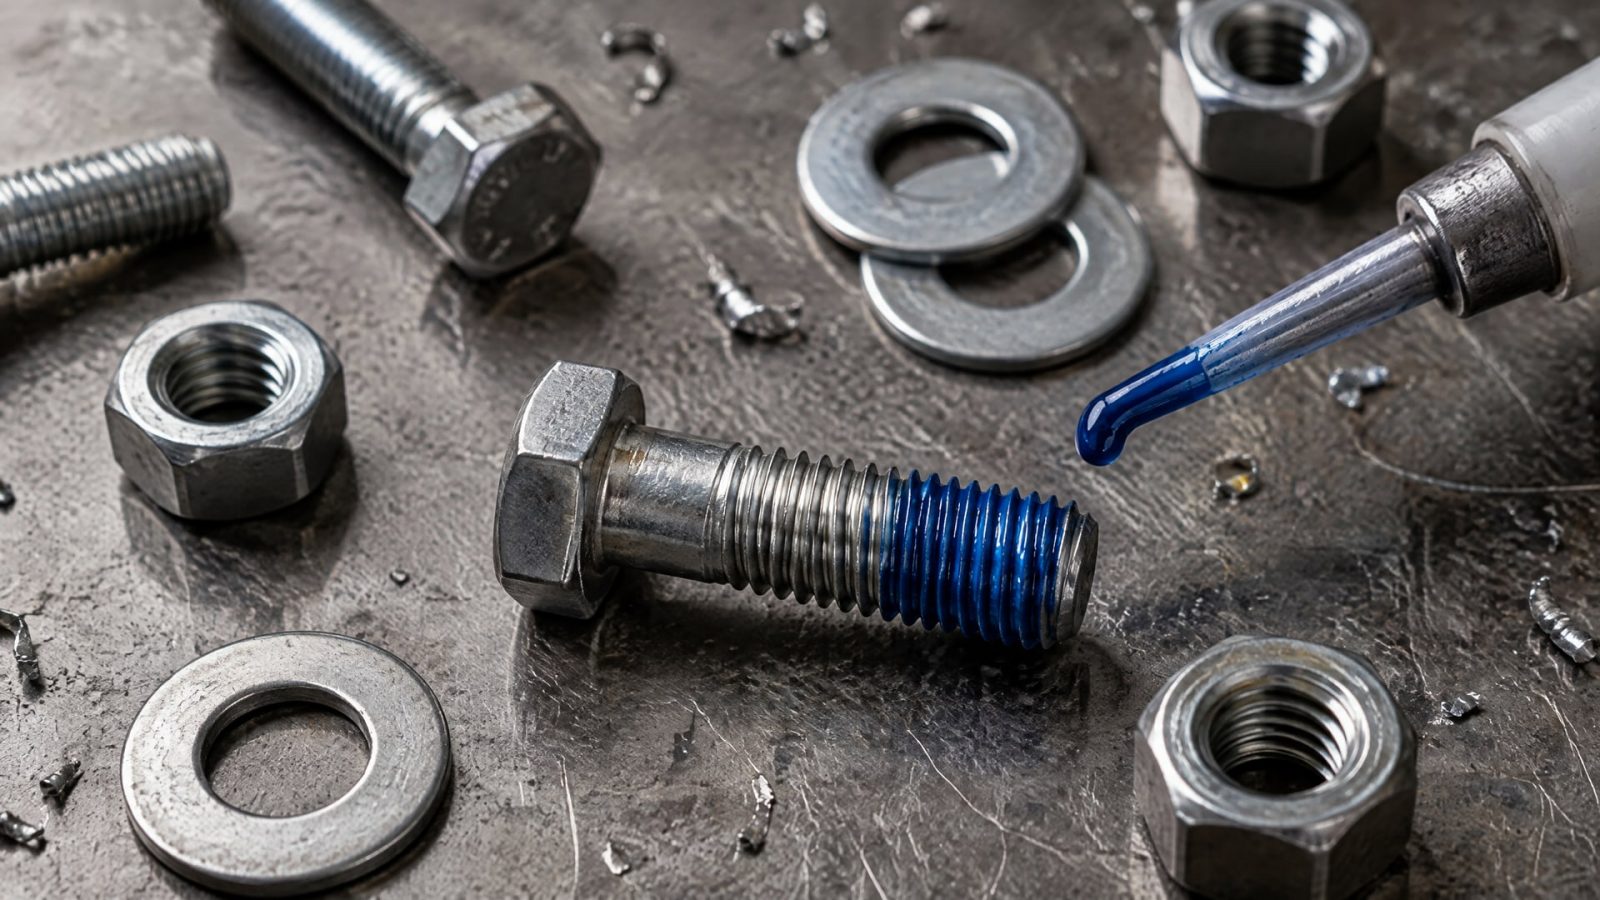
Эффективная защита от вибрационного самоотвинчивания требует комплекса мер:
Преднатяг + стопорящий элемент
Сочетание правильной затяжки и фиксатора резьбы наиболее надежно. Преднатяг удерживает детали в прижатом состоянии, а герметик добавляет трение на витках резьбы. Такая комбинация прошла проверку во множестве испытаний на вибрацию.
Преднатяг + контроль геометрии соединения
Минимизируйте зазоры между деталями и обеспечьте соосность сопряжения. Люфт в пазах или на торцах деталей снижает эффективность преднатяга. Регулярно проверяйте геометрию сопрягаемых поверхностей, особенно после ремонта или замены деталей.
Снижение источника вибрации
Параллельно с фиксацией решайте инженерную задачу на корню: балансировка вращающихся деталей, виброизоляция оборудования, устранение резонансных частот. Если вибрация снижена на 30-50%, необходимость в дополнительных стопорящих элементах заметно уменьшается.
Испытание на вибрацию
Для ответственных конструкций (авиация, высокоскоростная техника, энергетика) рекомендуется подтверждать выбор средства фиксации лабораторным испытанием. Тест должен воспроизводить реальные условия: частоту вибрации, амплитуду, температуру, влажность и характер нагрузок. Результаты испытания дают уверенность, что соединение не ослабится за первые тысячи часов эксплуатации.
Совет инженера: сценарий - на конвейере высокоскоростной фасовочной линии начали ослабляться крепежные болты опорных кронштейнов. Инженеры сначала просто затянули болты сильнее, но проблема повторилась через неделю. После анализа выяснилось, что вибрация была спровоцирована биением в подшипниковом узле. Решение: отремонтирован подшипник, преднатяг пересчитан с использованием мелкой резьбы, добавлено покрытие резьбы особо термостойким анаэробным клеем EFELE 119 для повышения сопротивления проворачиванию. Итог: болты не ослабляются уже 18 месяцев, необходимость в повторном контроле затяжки снижена в пять раз.
Выбор фиксатора: синий, красный, разъемный
Многие закупщики задаются вопросом: какой именно герметик резьбовой купить и в чем различие между составами одного производителя.
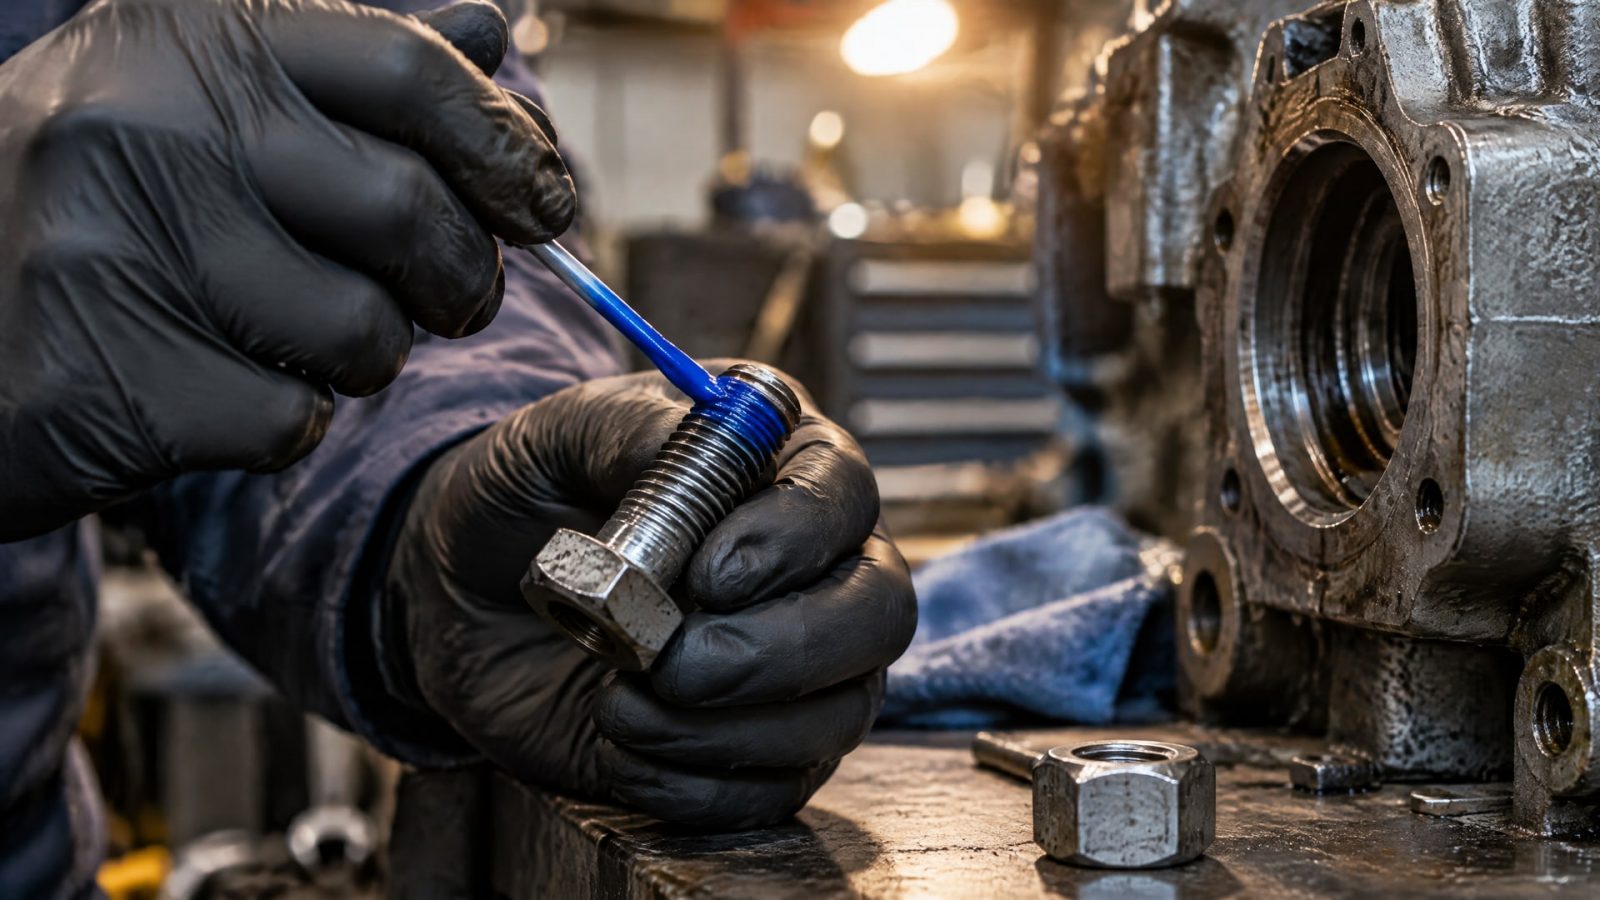
Синий анаэробный герметик - низкой прочности, обозначается как NLGI или low strength. После отверждения позволяет разобрать соединение вручную или с помощью стандартного инструмента при комнатной температуре. Используется для: - Соединений с частой разборкой. - Креплений датчиков, разъемов, контрольных крышек. - Узлов, где важна ремонтопригодность.
Красный анаэробный герметик - высокой прочности, создает практически неразъемное соединение. Требует нагревания (150-200 °C) для демонтажа. Применяется для: - Постоянных соединений. - Узлов, работающих при вибрации и ударных нагрузках. - Критичных по герметичности и надежности креплений.
Разъемные (medium strength) составы занимают промежуточную позицию: удерживают соединение надежнее синих, но при нагревании или воздействии специального растворителя позволяют разобрать детали без повреждения. Это оптимальный выбор для большинства промышленных узлов, которые время от времени требуют обслуживания.
Практическая ошибка: выбор красного фиксатора для узла, который нужно разбирать каждые полгода. Результат - демонтаж становится трудоемким, а детали могут быть повреждены.
Часто задаваемые вопросы
Можно ли обойтись только правильной затяжкой без герметика?
Для узлов с умеренной вибрацией и правильно рассчитанным преднатягом - да. Но если соединение находится рядом с вращающимся оборудованием или подвергается ударным нагрузкам, добавление фиксатора резьбы существенно повышает надежность. Анаэробный герметик для резьбовых соединений - это страховка, которая не требует больших затрат, но защищает от внепланового обслуживания и отказов.
Как часто нужно проверять затяжку соединения, защищенного фиксатором?
В первые 24-48 часов после монтажа рекомендуется проверка; далее интервал зависит от условий эксплуатации. При интенсивной вибрации - раз в месяц в течение первых трех месяцев, затем раз в квартал. Если вибрация умеренная - раз в 6-12 месяцев. Для постоянных соединений с красным герметиком проверка часто не требуется вообще.
Почему пружинная шайба (Гровер) не решает проблему полностью?
Гровер рассчитан на поглощение упругих деформаций и создание дополнительного трения при затяжке. Однако при поперечной вибрации он не препятствует микросдвигам в резьбе; кроме того, его эффективность падает при повторных циклах нагрева-охлаждения. Для надежной защиты комбинируйте Гровер с правильным преднатягом и герметиком резьбовым.
Нужен ли разъемный фиксатор или выбрать неразъемный?
Выбор зависит от периодичности обслуживания. Если соединение разбирается реже одного раза в год, допустима высокая прочность. Если часто - лучше разъемный (синий) или medium strength. Герметик резьбовой разъемный класса обеспечивает баланс между удержанием и ремонтопригодностью.
Влияет ли смазка резьбы на эффективность герметика?
Да, косвенно. Смазка снижает коэффициент трения резьбы и может уменьшить фактический преднатяг на 20-30% при одном и том же моменте затяжки. Если вы применяете герметик, избегайте избытка смазки; чистая резьба обеспечивает лучшее отверждение состава и более предсказуемый результат.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - не неизбежность, а управляемый инженерный процесс. Главное правило: начните с преднатяга. Правильная затяжка, мелкая резьба и контроль геометрии соединения - это фундамент. Добавьте анаэробный герметик резьбы как дополнительный уровень защиты, и вы получите комплексное решение, которое прошло проверку во множестве промышленных приложений.
Для ответственных узлов обязательно проведите испытание на вибрацию (Junker test) еще на этапе проектирования. Результат даст точные данные о том, как долго соединение выдержит работу в реальных условиях. На практике закупщики и инженеры часто экономят на этом шаге, но впоследствии теряют куда больше на внеплановом ремонте и простое оборудования. Выбирайте фиксатор по классу прочности в зависимости от того, разбирается ли узел в эксплуатации, и убедитесь, что условия применения (температура, влажность, химическая среда) соответствуют спецификации герметика.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевое масло для редуктора, чтобы обеспечить его долгую и безопасную работу на производстве.
Узнайте, как определить СОЖ: водосмешиваемую или масляную, по внешним признакам, поведению в воде и параметрам для правильного выбора и применения.
Узнайте, как технолог пищевого производства может снизить риски попадания смазки H1 в продукты, избегая ошибок и внедряя эффективные меры контроля.