
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - однокомпонентный состав, который отверждается в отсутствии кислорода и в контакте с металлом, образуя прочный полимер. Он заполняет зазоры между витками резьбы и создает фрикционную адгезию, предотвращая самоотвинчивание под воздействием вибрации и температурных колебаний.
Правильный выбор фиксатора - ключ к надежности резьбового соединения на годы эксплуатации. Инженеры и закупщики часто ошибаются, выбирая состав только по цвету или «с запасом» повышенной прочности, что усложняет будущее обслуживание. Статья объясняет, на какие параметры смотреть при выборе, как сравнивать продукты по стандарту ISO 10964 и как подобрать фиксатор под конкретные условия работы.
Принцип работы анаэробного фиксатора и стандарты оценки
Анаэробный состав действует парадоксально: он жидкий в условиях воздуха, но затвердевает в полной изоляции от кислорода.
Эта особенность позволяет наносить его на резьбу перед сборкой, а затем вытеснение воздуха из зазоров между витками запускает полимеризацию.
При сборке болта с гайкой (или винта в резьбовое отверстие) состав распределяется по всему периметру резьбы, заполняет микронеровности и превращается в жесткий полимер. Он не пломбирует соединение полностью - остаются капиллярные каналы для проникновения хладагентов и смазок при необходимости, - но создает достаточное трение и адгезию, чтобы удержать крепеж от самоотвинчивания.
Для объективной оценки удерживающей способности разных составов используется стандарт ISO 10964. Он регламентирует методику испытаний и измерения трех ключевых моментов:
Break-away torque - момент, необходимый для первого страгивания (срыва с места) затвердевшего крепежа. Это максимальное значение; оно показывает, насколько прочно состав удержал соединение за время отверждения и хранения.
Break-loose torque - часто используется как синоним break-away или как момент после снятия нагрузки, когда крепеж отрывается от места.
Prevailing torque - момент сопротивления при дальнейшем откручивании, после первого страгивания. Он ниже break-away и отражает вязкое трение полимера при вращении.
На практике закупщик смотрит в технический лист (TDS) продукта и сравнивает именно эти три значения для того же диаметра крепежа. Например, для М10-болта на железе состав могут описать так: break-away 20–24 N·м, prevailing 10–12 N·м. Это означает, что первый срыв требует 20–24 ньютон-метра, а при дальнейшем вращении сопротивление падает до 10–12 N·м - это нормально и говорит о вязкопластичности полимера.
ISO 10964 - это метод испытания, а не универсальный норматив «какой фиксатор лучше». По этому стандарту производители проводят тесты в одинаковых условиях и публикуют результаты в своих ТДС. Благодаря этому инженер может сравнивать разные составы по одним и тем же критериям.
Уровни прочности и правила выбора по размеру крепежа
В промышленности сложилась условная градация анаэробных фиксаторов по удерживающей способности:
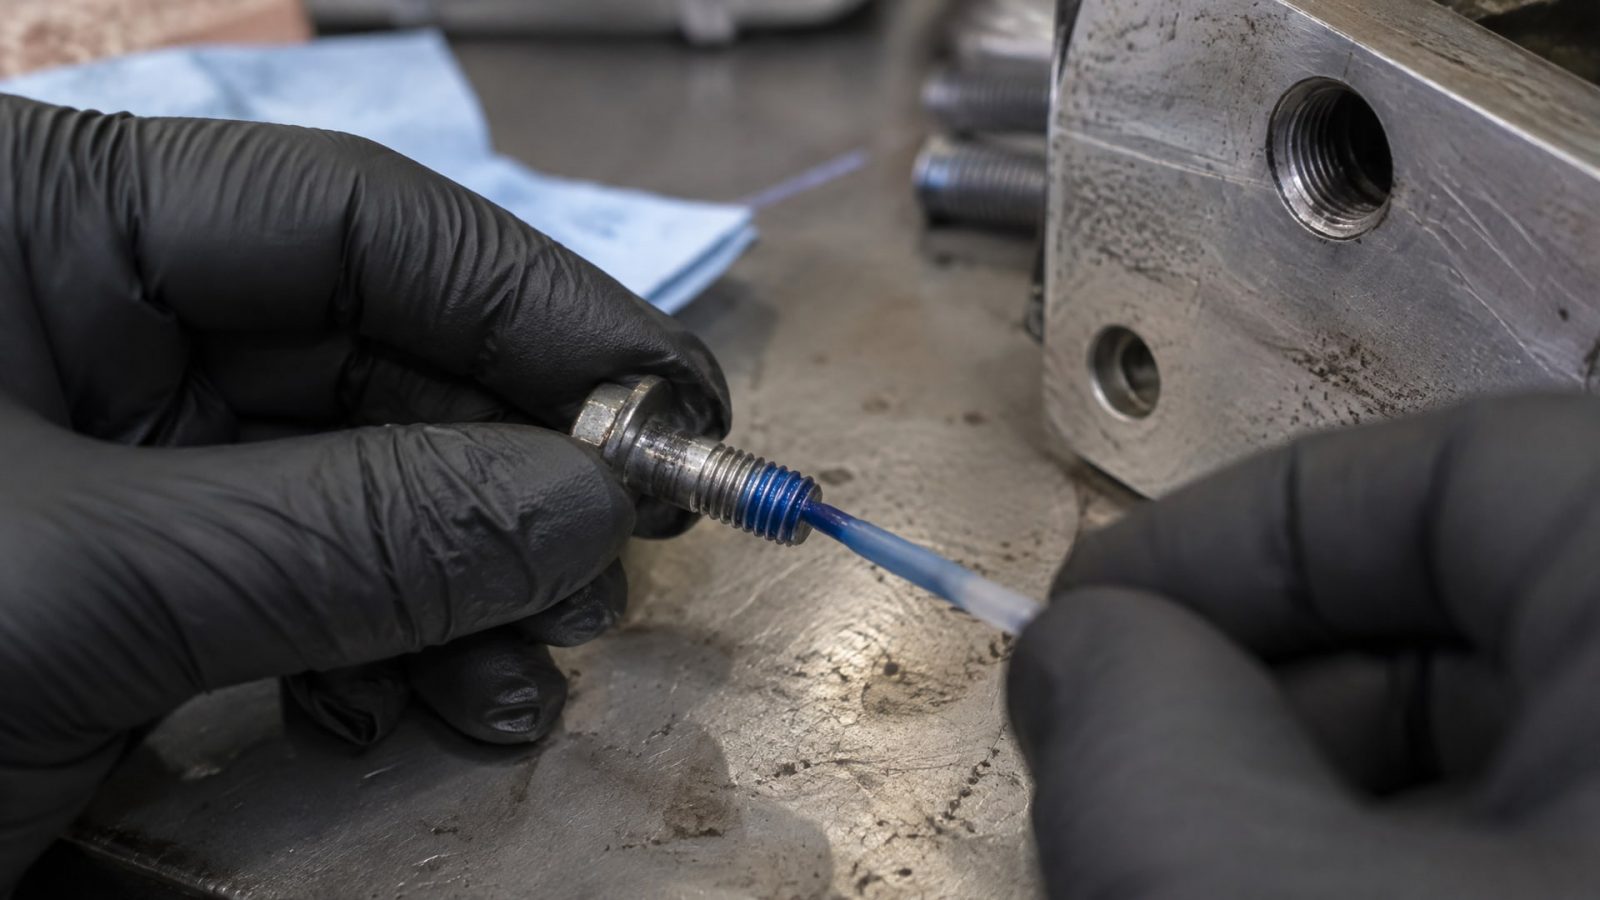
Низкая прочность - для очень мелких крепежей (М2–М6) и применений, где разборка нужна часто, даже вручную. Break-away обычно не превышает 5–10 N·м.
Средняя прочность (часто маркируется синим) - универсальный вариант для крепежей М6–М20 и большинства задач с периодической разборкой. Break-away в диапазоне 15–30 N·м в зависимости от размера и покрытия.
Высокая прочность (часто красный) - для крупного крепежа (М20 и выше), высокой вибрации, ударов и условий, когда разборка редка или требует специального инструмента. Break-away может быть 40–100 N·м и выше.
Практическое правило: не нужно выбирать максимальную прочность, если задача этого не требует. Слишком сильный фиксатор создает проблемы:
Разборка становится сложнее и медленнее: требуется более мощный инструмент, повышается риск срыва шлица или повреждения гайки.
Если механик не учтет повышенную прочность, он может перенапрячь крепеж или травмировать себя при срыве.
Для резьб с тонкими стенками высокая прочность может привести к растяжению витков при разборке.
Правильный подход: сначала оценить вероятность самоотвинчивания (вибрация? температурные циклы? нагруженность?), затем выбрать минимально необходимую прочность, которая удержит соединение, но позволит комфортную разборку с ручным инструментом.
Вибрация, температура и факторы, влияющие на разборность
Фиксатор резьбы от вибрации работает тем лучше, чем плотнее он распределен по всей высоте резьбы и чем выше адгезия к металлу.
Однако сама вибрация и наличие нагрузки предъявляют особые требования.
При вибрирующем узле (конвейеры, насосы, электромоторы) даже медленно отверждающийся состав может не успеть набрать полную прочность до начала вибрационных колебаний. Поэтому для таких применений выбирают быстроотверждающиеся составы средней или повышенной прочности.
Температурный диапазон тоже влияет. Если соединение работает при низких температурах (холодный пуск, морозный цех), полимер полимеризуется медленнее и требует либо активатора, либо повышенного первоначального момента затяжки. При высоких температурах (двигатели, горячие узлы) полимер может расслабляться - в этом случае нужны термостойкие составы с соответствующим рейтингом (например, до 200 °C).
Разборность фиксатора зависит от возраста и условий хранения. Свежий состав разбирается легче; состав, пролежавший несколько лет в жарких условиях, может полностью затвердеть и потребовать нагрева. Многие производители указывают, что для высокопрочных составов демонтаж при длительном сроке хранения требует локального нагрева до 150–200 °C.
Важный факт: материал и покрытие резьбы влияют на скорость отверждения и удерживающий момент. На никелированной или хромированной резьбе отверждение может быть медленнее, чем на оголенной стали. На ржавой, загрязненной или окисленной поверхности адгезия падает. Поэтому чистая и сухая резьба - главное условие стабильного результата.
Разборная и неразборная фиксация: мифы и реальность
Один из самых распространенных мифов - что синий фиксатор всегда разборный, а красный - нет.
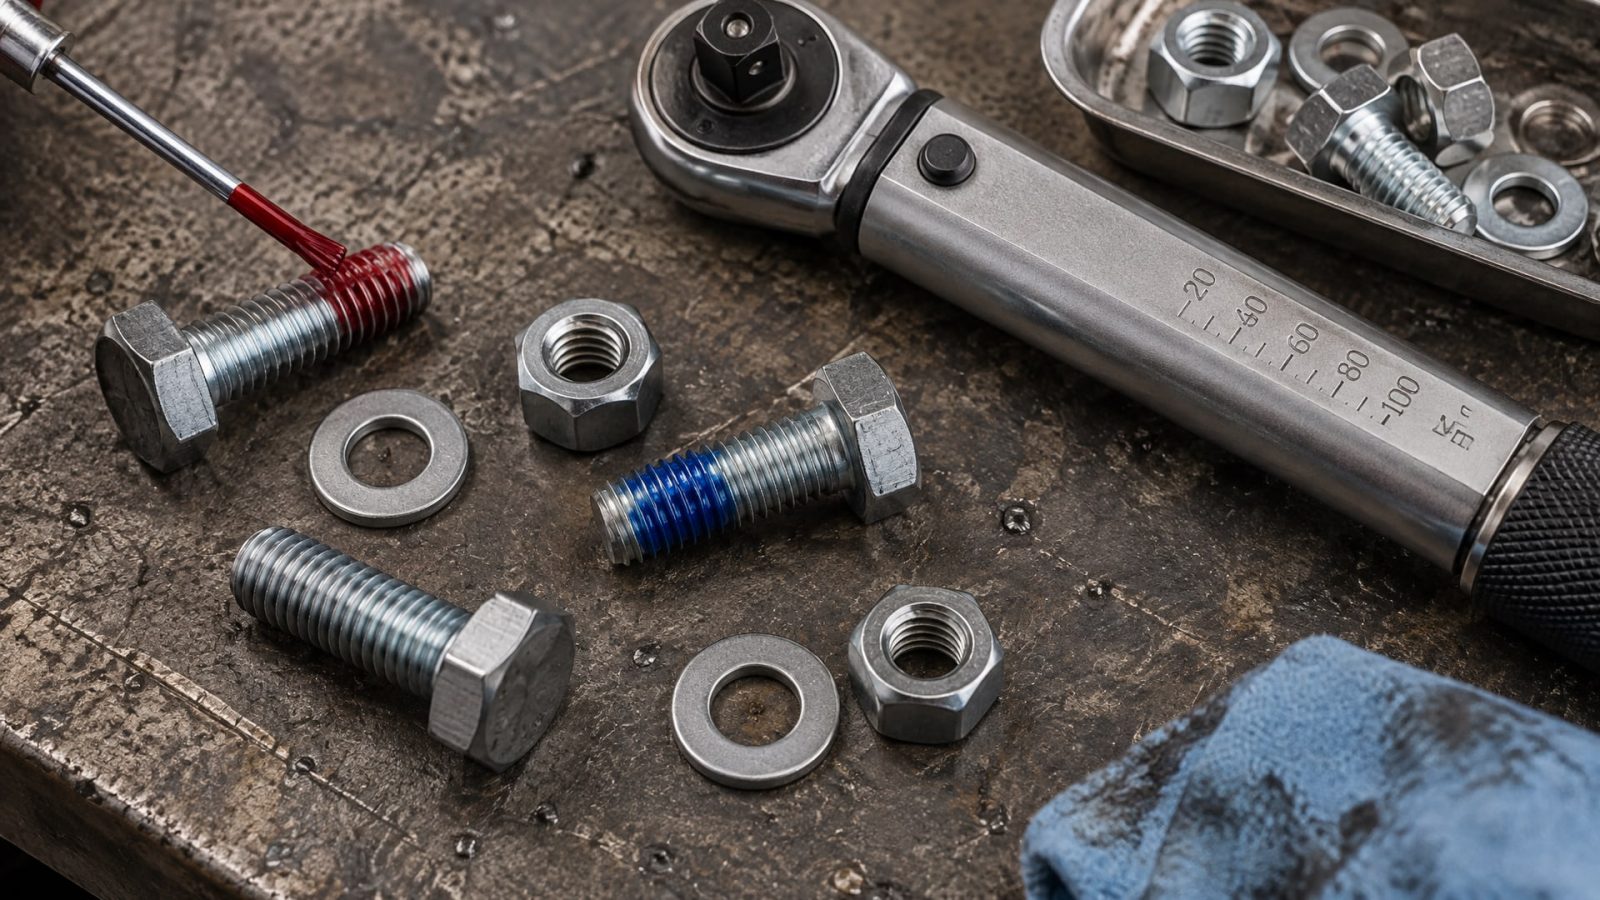
На самом деле разборность зависит от множества факторов, и цвет - лишь рыночное условное обозначение.
Реальная разборность определяется:
Уровнем прочности, выраженным в break-away и prevailing torque по ISO 10964. Средняя прочность разбирается легче, высокая - сложнее.
Размером и типом резьбы. На М6 даже высокопрочный состав можно открутить ручным инструментом; на М24 даже средний состав потребует мощного гаечного ключа.
Возрастом соединения. Свежеовинченное - разбирается легче; состав, затвердевший несколько месяцев назад в теплых условиях, может потребовать нагрева даже если изначально был «разборным».
Условиями хранения и эксплуатации. Вибрация и циклические нагрузки уплотняют полимер; он становится жестче. Высокие температуры (в двигателе, печи) ускоряют отверждение и повышают твердость.
Поэтому говорить об «анаэробном фиксаторе резьбы разъемном» нужно осторожно. Лучше ориентироваться на технический лист и выбирать уровень прочности, который обеспечит надежную фиксацию и при этом остается в пределах разборки с доступным инструментом.
Выбор фиксатора в зависимости от материала резьбы и условий окружающей среды
Материал болта, гайки и покрытие существенно влияют на выбор фиксатора.
На оголенной стали, никеле, латуни (стандартные условия) анаэробный фиксатор работает предсказуемо. Отверждение начинается в течение часов, максимальная прочность достигается за 24 часа. Тут выбор делается по уровню прочности и размеру крепежа.
На нержавеющей стали, титане или алюминии отверждение может быть значительно медленнее из-за низкой активности этих материалов. Многие производители рекомендуют использовать активаторы или переходить на более активные составы, чтобы ускорить полимеризацию. Если активатор не применяется, полная прочность может набраться за 48–72 часа вместо 24.
При наличии масла, смазки или влаги на резьбе удерживающий момент и скорость отверждения падают. Если масло попадет между витками, оно создаст физический барьер для полимеризации. Поэтому перед нанесением фиксатора резьба должна быть очищена обезжиривающим растворителем или протерта сухой тряпкой.
В условиях повышенной влажности или конденсата (на улице, в холодильниках) состав может отверждаться медленнее. Вода конкурирует с полимеризацией, замедляя реакцию. В таких случаях рекомендуется использовать быстроотверждающиеся составы или активаторы.
При циклических температурных нагрузках (замерзание-оттаивание, нагрев-охлаждение) полимер испытывает напряжение и может начать расслабляться. Для критичных узлов в таких условиях выбирают составы с хорошей эластичностью или используют механическую стопорение (стопорные шайбы, контргайки) в дополнение к фиксатору.
Для резьб, контактирующих с пищей или фармацевтикой, требуются специальные одобренные составы; стандартные анаэробные фиксаторы такого контакта не предусматривают.
Технология нанесения и подготовка резьбы для стабильного результата
Правильное нанесение анаэробного фиксатора - половина успеха.
Ошибки на этом этапе приводят к слабой фиксации, непредсказуемому отверждению и преждевременному отвинчиванию.
Подготовка резьбы:
Очистить резьбу от грязи, ржавчины, окислов с помощью щетки, наждака или растворителя. Лучше всего использовать обезжириватель (спирт, ацетон) и дать высохнуть.
Убедиться, что резьба сухая. Капли воды или конденсат снижают адгезию и замедляют отверждение.
Если на резьбе осталась стара смазка или старый фиксатор, удалить его тщательно. Остатки изолируют новый состав от металла и затрудняют полимеризацию.
Проверить резьбу на предмет механических повреждений, сорванных витков или острых заусенцев. Сорванные витки не позволят составу распределиться равномерно.
Нанесение и сборка:
Нанести состав малым количеством - тонкой полоской на 2–3 витка болта или равномерно смазать несколько витков. Избыток состава не улучшает фиксацию; излишки выдавливаются при сборке и загрязняют соединение.
Собрать соединение (вкрутить болт или ввернуть винт) с нормальным моментом затяжки, указанным в документации. Момент затяжки выбирается по диаметру резьбы и материалу, а не по наличию фиксатора.
Не перетягивать. Избыточный момент может вытеснить состав из резьбы или деформировать витки, особенно в мягких материалах.
Дать составу время на отверждение перед использованием соединения. Обычно это 24 часа при комнатной температуре; при холоде время увеличивается, при нагреве может сокращаться.
Если в ТДС указан активатор, его наносят на резьбу ДО нанесения фиксатора. Активатор ускоряет полимеризацию; без него на некоторых материалах (нержавеющая сталь, алюминий) отверждение может быть чрезвычайно медленным.
После сборки излишки состава, выступившие за пределы соединения, можно удалить (после отверждения) механически или растворителем, но только если это не нарушит герметичность уже затвердевшего полимера в резьбе.
Сравнение синего, красного фиксатора и выбор по ISO 10964
Цветовая маркировка - удобный для быстрого узнавания способ отличить уровни прочности на полке, но она не стандартизована и различается у разных производителей.
Синий (средняя прочность) обычно выбирают для большинства задач: болты М6–М20 с периодической разборкой, вибрирующие узлы умеренной интенсивности, узлы, которые обслуживаются регулярно. Break-away такого состава обычно находится в диапазоне 15–30 N·м на средних размерах крепежа.
Красный (высокая прочность) применяется для редко разбираемых или неразборных соединений, крупного крепежа (М20 и выше), критичных узлов с интенсивной вибрацией и ударами. Break-away может быть 40–100 N·м и выше.
Однако опираться только на цвет неправильно. Правильный выбор делается так:
Определить требуемый уровень удерживающего момента на основе размера крепежа, вероятности самоотвинчивания (вибрация?) и требований по разборности.
Найти в ТДС продукта значения break-away и prevailing torque для вашего размера крепежа и материала (сталь, нержавейка и т.д.).
Сравнить несколько вариантов (от разных производителей, если нужно) по этим числовым значениям, а не по цвету и названию.
Убедиться, что значения соответствуют ISO 10964, чтобы сравнение было корректным.
Пример: для М10 болта на стальной резьбе требуется надежная фиксация от вибрации, но с возможностью разборки. В ТДС синего состава видно: break-away 20 N·м, prevailing 11 N·м. В ТДС красного: break-away 50 N·м, prevailing 25 N·м. Для данной задачи синий достаточен и разбирается проще; красный - избыток и усложнит обслуживание.
Особенности работы анаэробного герметика как фиксатора
Часто инженеры путают две роли анаэробного состава: герметизацию и фиксацию.
На самом деле качественный анаэробный фиксатор резьбы одновременно работает и как герметик, и как фиксатор.
Герметизирующая функция: состав заполняет капиллярные каналы между витками резьбы, препятствуя утечке жидкостей (масло, охлаждающая жидкость, вода) через резьбовое соединение. Это особенно важно для критичных узлов (головка двигателя, масляный насос, системы охлаждения).
Фиксирующая функция: полимеризованный состав создает трение и адгезию, удерживающие крепеж от самоотвинчивания под воздействием вибрации и циклических нагрузок.
Различие между анаэробным герметиком и анаэробным фиксатором резьбы - часто вопрос маркетинга. На практике фиксатор одновременно герметизирует; герметик может также обладать фиксирующим действием. В ТДС указывают оба свойства. Закупщик должен выбрать продукт, который удовлетворяет обоим требованиям: герметизирует и удерживает с нужной прочностью.
Для критичных пневматических и гидравлических узлов обычно выбирают продукты, у которых указано и герметизирующее действие, и прочность по ISO 10964.
Практические ошибки при выборе и как их избежать
Ошибка 1: выбор только по цвету.
Производители могут маркировать уровни разно; кроме того, цвет говорит лишь о пиковой прочности, а не о пригодности для конкретной задачи. Всегда смотрите ТДС и числовые значения break-away.
Ошибка 2: применение максимальной прочности «с запасом». Это усложняет разборку, повышает риск повреждения крепежа и делает обслуживание дороже. Выбирайте минимально необходимую прочность.
Ошибка 3: нанесение на грязную или влажную резьбу. Отверждение будет непредсказуемым, фиксация - слабой. Всегда очищайте резьбу и дайте ей высохнуть.
Ошибка 4: перетяжка болта после нанесения. Избыточный момент может вытеснить состав из резьбы или деформировать витки. Используйте стандартный момент затяжки для данного диаметра.
Ошибка 5: игнорирование времени отверждения. Если начать использовать соединение до полного отверждения состава, фиксация может не сработать. Дождитесь рекомендуемого времени (обычно 24 часа).
Ошибка 6: неправильное хранение состава. Анаэробные фиксаторы хранят в плотно закрытых флаконах при комнатной температуре. Попадание воздуха, влаги или хранение на морозе сокращает срок годности.
Ошибка 7: выбор состава без учета материала резьбы. На нержавейке и алюминии отверждение медленнее; нужны специальные составы или активаторы. Использование универсального состава приведет к длительному отверждению или слабой фиксации.
Когда требуется средняя прочность, а когда - высокая
Средняя прочность (синий) рекомендуется для:
Крепежей М6–М20, работающих с умеренной вибрацией.
Узлов, требующих регулярного обслуживания и разборки один-два раза в год.
Приложений, где момент затяжки не превышает 30–50 N·м.
Автомобильной промышленности, приборостроения, легкомашиностроения.
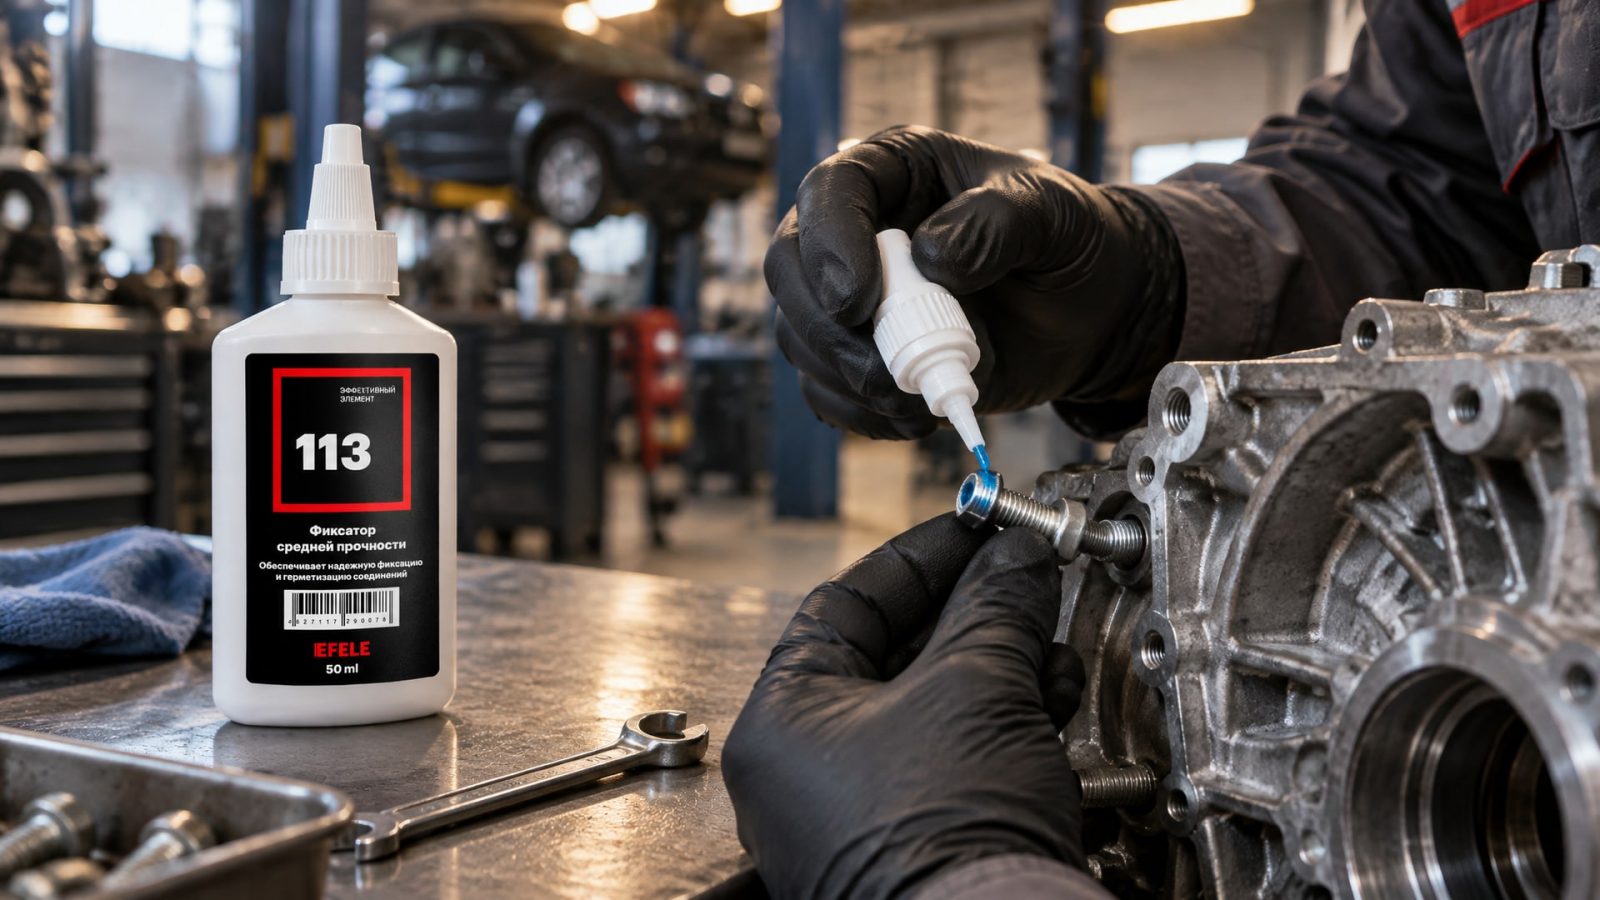
Для резьбовых соединений, требующих разборки, рекомендуется использовать анаэробный фиксатор резьбы средней прочности, такой как EFELE 113, который предотвращает самоотвинчивание от вибрации, но позволяет демонтаж с помощью ручного инструмента.
Высокая прочность (красный) выбирают для:
Крупного крепежа (М20 и выше) с большими моментами затяжки (от 100 N·м).
Приложений с интенсивной вибрацией и ударами (молоты, вибромашины, конвейеры).
Высокотемпературных узлов (двигатели, печи, компрессоры), где полимер и так быстро затвердевает и может потребоваться демонтаж с нагревом.
Редко разбираемых или постоянных соединений, где разборка не предусматривается.
Систем, критичных для безопасности, где слабая фиксация недопустима.
В случаях, когда требуется постоянная фиксация и высокая устойчивость к нагрузкам, подойдет EFELE 115 – тиксотропный термостойкий анаэробный клей высокой прочности для редко разбираемых резьбовых соединений.
Компромиссный вариант: если вы не уверены, выбирайте среднюю прочность. Она справляется с 80–90% задач и оставляет пространство для комфортной разборки. Если позже окажется, что этого недостаточно, переходите на высокую; но чаще высокая прочность - переусложнение.
Часто задаваемые вопросы
Что такое анаэробный фиксатор резьбы и как он работает?
Анаэробный фиксатор резьбы - жидкий однокомпонентный состав, который затвердевает в отсутствии кислорода и в контакте с металлом. При сборке болта и гайки состав заполняет зазоры между витками резьбы, полимеризуется и создает упругую, адгезионную фиксацию, которая удерживает крепеж от самоотвинчивания при вибрации и температурных колебаниях.
Чем отличается синий фиксатор от красного?
Синий фиксатор имеет среднюю удерживающую прочность и рекомендуется для регулярной разборки. Красный - высокую прочность и предназначен для редко разбираемых или постоянных соединений. Однако цвет - условное обозначение; реальная разборность определяется уровнем прочности в технических листах (break-away torque по ISO 10964), размером крепежа и возрастом соединения.
Как понять, какой уровень прочности выбрать?
Смотрите в технический лист продукта значения break-away torque и prevailing torque по ISO 10964 для вашего размера крепежа (М6, М10, М20 и т.д.). Сравните несколько вариантов. Выбирайте минимально необходимый уровень, который обеспечит надежную фиксацию и при этом позволит разборку доступным инструментом. Для большинства применений достаточна средняя прочность.
Можно ли использовать анаэробный фиксатор на нержавейке?
Да, но отверждение будет медленнее (48–72 часа вместо 24) из-за низкой активности нержавеющей стали. Многие производители рекомендуют использовать активатор, чтобы ускорить полимеризацию. Проверьте в ТДС совместимость с нержавейкой и следуйте инструкции по применению активатора.
Нужен ли нагрев для демонтажа высокопрочного фиксатора?
Для свежего соединения (несколько дней-недель) высокопрочный фиксатор разбирается с помощью мощного гаечного ключа без нагрева. Если соединение пролежало месяцы или годы, особенно при высоких температурах, полимер может полностью затвердеть, и производители рекомендуют локальный нагрев до 150–200 °C перед разборкой.
Заключение
Выбор анаэробного фиксатора резьбы - это балансировка между надежностью фиксации и удобством обслуживания. Главный инструмент выбора - не цвет, а числовые характеристики (break-away torque, prevailing torque) из технического листа продукта, сверенные по стандарту ISO 10964. Для большинства промышленных приложений (М6–М20, периодическая разборка, умеренная вибрация) подходит средняя прочность; высокую выбирают только при редкой разборке и критичных условиях.
Следующий шаг: определите размер вашего крепежа, условия эксплуатации (вибрация? вода? масло?) и периодичность разборки, затем найдите ТДС нескольких продуктов, сравните их по ISO 10964 и убедитесь, что резьба будет очищена перед нанесением. Правильно выбранный и примененный фиксатор работает годы, предотвращая дорогие отказы и простои оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для низких температур в пищевой промышленности: особенности, требования и рекомендации по применению.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильный выбор фрез, режимов и СОЖ.
Узнайте, почему обычная краска не подходит для цинкования и контакта с расплавом, и чем цинкование отличается от окраски.