
Почему обычная краска не подходит для цинкования и контакта с расплавом
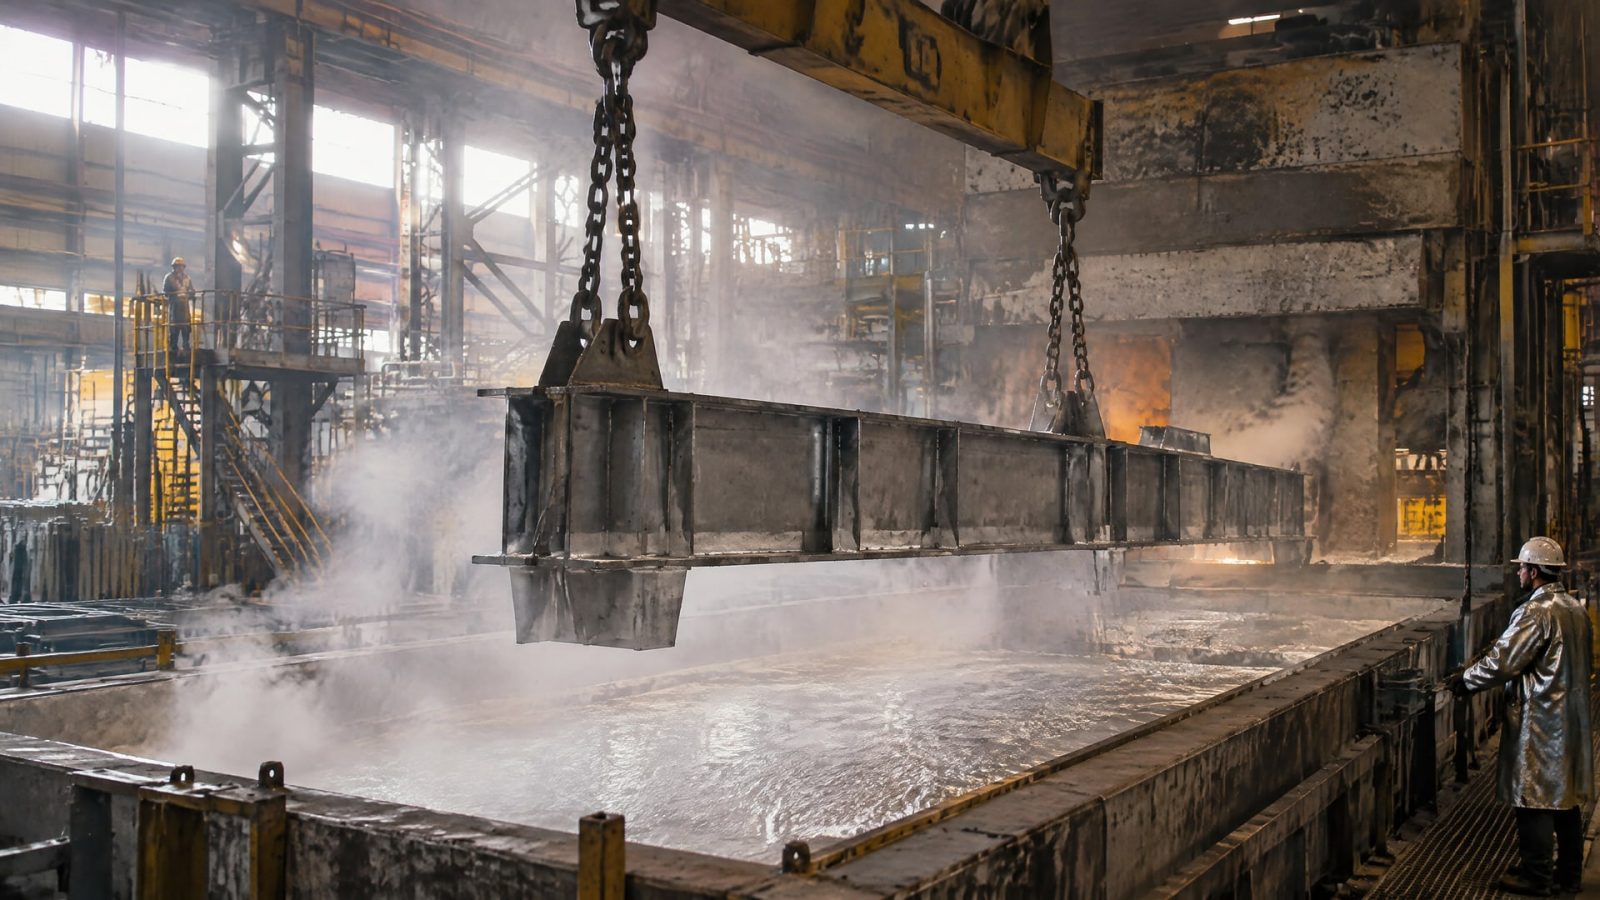
Обычная краска не рассчитана на контакт с расплавленным цинком. При горячем цинковании сталь погружают в цинковую ванну, а защитное покрытие формируется в результате взаимодействия цинка с основой. Это не лакокрасочная пленка, которую можно заменить бытовой или промышленной краской.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, чем цинкование отличается от окраски, когда уместна краска для цинка и почему подготовка оцинкованной поверхности влияет на адгезию. Отдельно рассмотрим защиту оборудования, которое работает рядом с расплавом или контактирует с ним в рамках технологического процесса.
Почему горячее цинкование нельзя заменить обычной краской
Горячее цинкование стали - технологический процесс, при котором изделие погружают в ванну с расплавленным цинком.
На поверхности формируется слой цинк-железных сплавов, химически связанный с металлом. Краска устроена иначе: она образует поверхностную пленку и не становится частью основы так, как покрытие, полученное при горячем цинковании.
Поэтому привычная логика «нанести более стойкую краску» здесь не работает. Даже промышленное лакокрасочное покрытие не становится автоматически подходящим для погружения в расплав. Условия цинковой ванны относятся к технологии обработки металла, а не к обычной эксплуатации окрашенной поверхности. Если требуется защитить изделие горячим цинкованием, необходимо выбирать и контролировать именно этот процесс.
Сцепление цинка со сталью также отличается от адгезии краски к металлу. В материалах по горячему цинкованию приводится значение около 3600 psi для адгезии цинкового покрытия к стали; для обычных покрытий указываются значения в несколько сотен psi. Это не означает, что любое цинковое покрытие автоматически подходит для всех условий, но показывает разницу между механизмами сцепления.
Стандарт EN ISO 1461:2022 рассматривает параметры горячего цинкового покрытия, включая внешний вид, толщину, непрерывность и адгезию. При этом отдельное испытание на адгезию обычно не требуется: прочное сцепление характерно для самого процесса. Если заказчик требует проверку, метод испытаний следует согласовать заранее между заказчиком и цинковщиком.
Таким образом, цинкование металла и окраска - не два равнозначных способа решить одну задачу. Горячее цинкование создает металлическое защитное покрытие на стали, а краска может применяться для других условий, в том числе как дополнительный слой поверх уже оцинкованной поверхности.
Что происходит при горячем цинковании стали
При горячем цинковании покрытие формируется в ходе взаимодействия расплавленного цинка с поверхностью стального изделия.
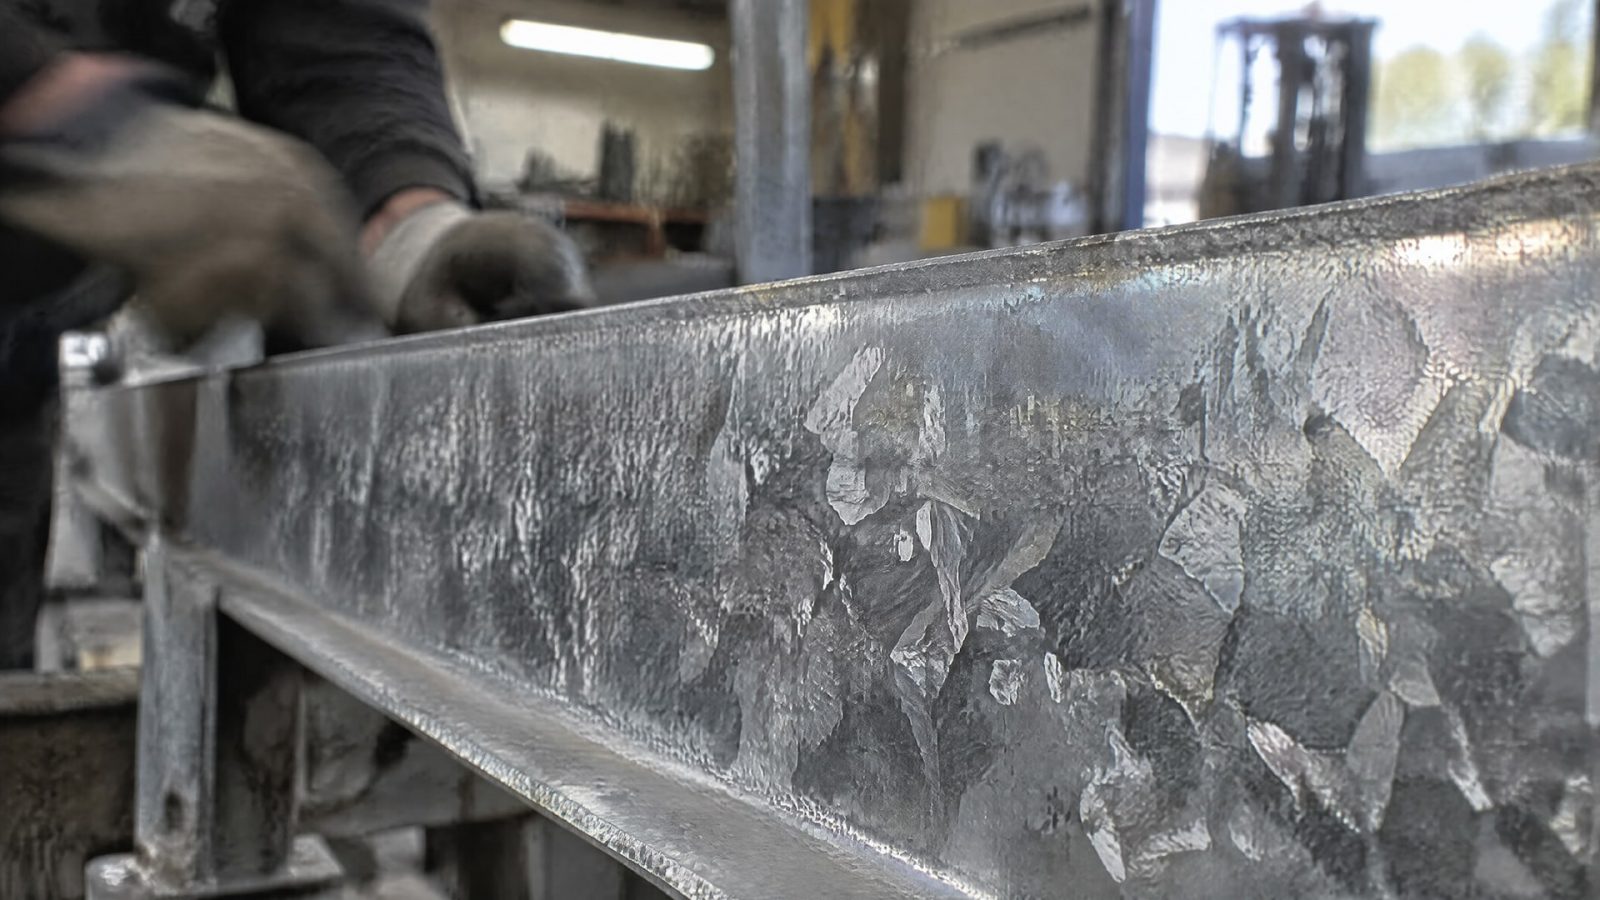
В результате появляется не просто нанесенный сверху слой, а покрытие из цинк-железных сплавов. Этим объясняется, почему свойства готового слоя нельзя оценивать по аналогии с обычной краской.
Для оценки горячего цинкования важны внешний вид покрытия, его толщина, непрерывность и адгезия. Эти параметры связаны с качеством результата, но не превращают цинкование в нанесение лакокрасочного материала. Если задача состоит в получении покрытия на стальном изделии, исходят из требований к процессу и готовому слою, а не подбирают краску для контакта с ванной.
Стандарт EN ISO 1461:2022 описывает требования к покрытиям, полученным горячим цинкованием погружением. В нем указано, что отдельное испытание адгезии обычно не требуется. Если проверка нужна по требованию заказчика, стороны заранее согласуют метод, чтобы условия оценки были понятны и цинковщику, и заказчику.
В ASTM A123 также приведен критерий неудовлетворительной адгезии: покрытие считают неудовлетворительным, если оно отслаивается слоем и обнажает основной металл перед лезвием ножа. Такой критерий относится к оценке горячего цинкового покрытия, а не к выбору обычной краски для погружения в расплав.
Эти различия важны при формировании технического задания. В нем следует указывать, требуется ли горячее цинкование изделия, окраска уже оцинкованной стали или отдельная защита оснастки. Для каждого случая нужны свои требования к поверхности и свой способ контроля. Формулировка «покрыть металлом цинком» без уточнения процесса не помогает выбрать подходящую систему защиты.
Почему краска для цинка не рассчитана на контакт с расплавом
Фраза «краска для цинка» может обозначать состав для окраски оцинкованной стали или цинк-наполненное покрытие.
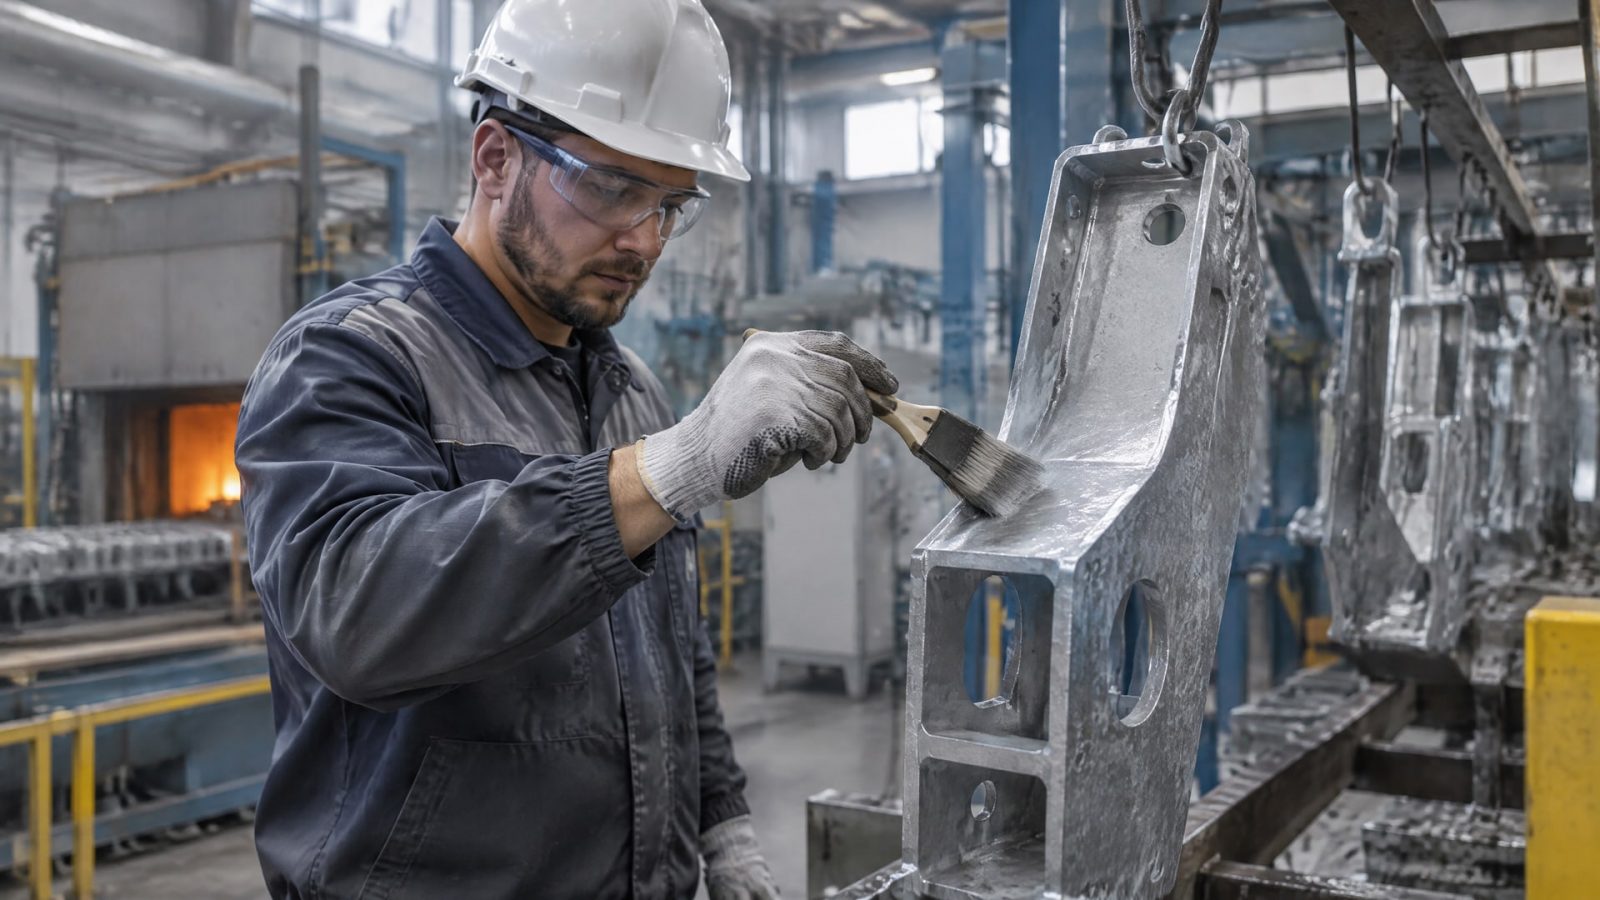
Ни один из этих вариантов сам по себе не означает, что материал рассчитан на погружение в расплавленный цинк. Покраска поверхности и работа в цинковой ванне - разные технологические задачи.
Для окраски оцинковки важна подготовка основания. На поверхности могут присутствовать грязь, жир, масла и оксидно-гидроксидная пленка. Если ее состояние мешает сцеплению, краска будет удерживаться слабее. Поэтому поверхность очищают и создают профиль сцепления, а не наносят новый слой без оценки основания.
ASTM D7803 посвящен подготовке оцинкованной поверхности перед порошковой окраской. В рекомендациях по системам «цинк + краска» также предусмотрена последовательность работ: оценить состояние оцинковки, очистить поверхность, создать профиль и только затем наносить краску. На толстых и неровных участках, включая подтеки и кромки, может потребоваться сглаживание, чтобы избежать разрывов лакокрасочной пленки.
Цинк-наполненные покрытия тоже не равны горячему цинкованию. Их защитное действие зависит от высокой концентрации цинкового порошка и формирования проводящей сети между частицами и сталью. Кроме того, при нанесении состав требуется постоянно перемешивать, чтобы сохранять однородность. Эти особенности относятся к работе с покрытием, а не подтверждают его пригодность для контакта с расплавом.
Итак, краска на оцинкованной стали может выполнять роль дополнительной защиты или придавать поверхности нужный внешний вид. Но для покрытия цинком металлического изделия погружением применяют технологию горячего цинкования, а не обычную краску. Если условия эксплуатации отличаются от окраски готовой оцинковки, материал нужно выбирать под конкретный процесс.
Когда красят оцинкованную сталь, а когда выбирают цинкование
Окраска уже оцинкованной стали может быть частью комбинированной системы, которую называют duplex-системой.
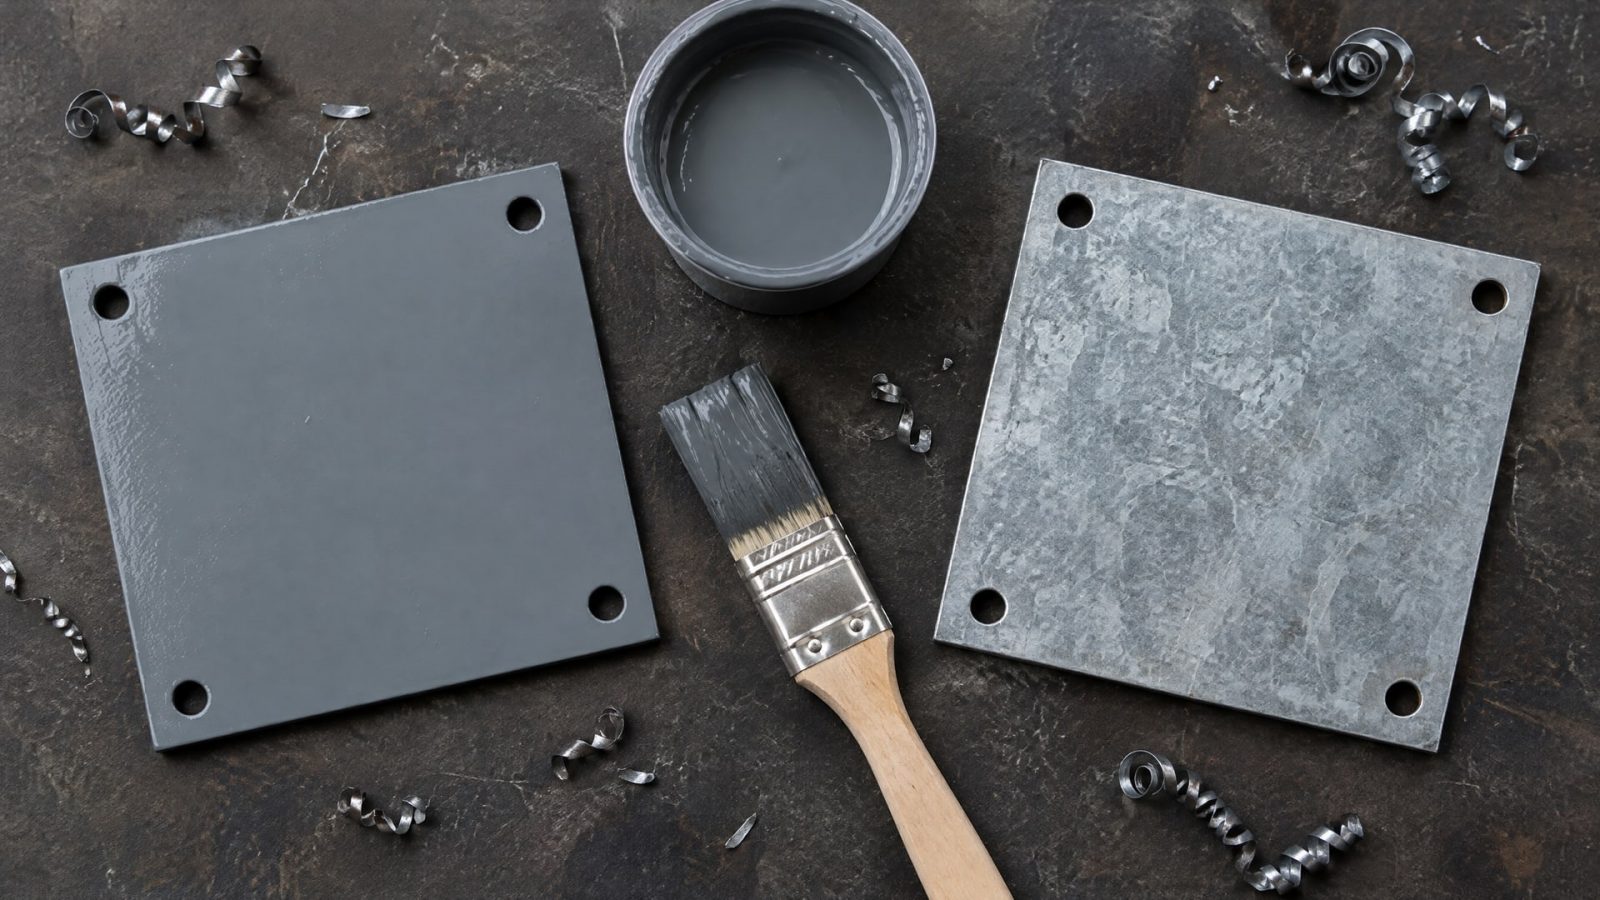
В ней цинковое покрытие обеспечивает базовую защиту, а краска наносится поверх него для дополнительной защиты или изменения внешнего вида. Такая последовательность не делает краску заменой горячему цинкованию: сначала оценивают состояние цинкового слоя, затем подготавливают поверхность и наносят лакокрасочный материал.
Перед окраской необходимо удалить загрязнения, жир и масла, а также обеспечить подходящий профиль сцепления. На свежей оцинковке со временем образуется оксидно-гидроксидная пленка, которая может быть плохо связана с поверхностью. Если нанести краску без учета ее состояния, слабым звеном окажется граница между слоями, а не только сама лакокрасочная пленка.
Для этой подготовки используют рекомендации ASTM D7803 и ASTM D6386. При этом требования к поверхности зависят от ее фактического состояния и выбранной системы окраски. Поэтому перед работами определяют, свежая ли оцинковка, есть ли видимые оксиды, загрязнения, неровности и участки с плохо удерживающимся слоем.
Иная задача возникает, когда требуется защитить сталь непосредственно горячим цинкованием. Здесь оценивают технологию обработки изделия и критерии приемки покрытия, связанные с EN ISO 1461:2022 или ASTM A123. Подменять этот процесс окраской нельзя.
Для закупщика различие важно и при выборе материала: запрос на краску по оцинковке не равен запросу на горячее цинкование. Перед тем как купить цинк для покрытия металла или заказать обработку, стоит уточнить, что именно требуется: цинкование стальной детали, окраска уже оцинкованной поверхности или отдельная защита инструмента. Так спецификация будет описывать реальную задачу, а не только название материала.
Как выбрать защиту оборудования рядом с цинковой ванной
Изделие, которое погружают в ванну для горячего цинкования, и рабочий инструмент, контактирующий с расплавом в процессе эксплуатации, требуют разного подхода.
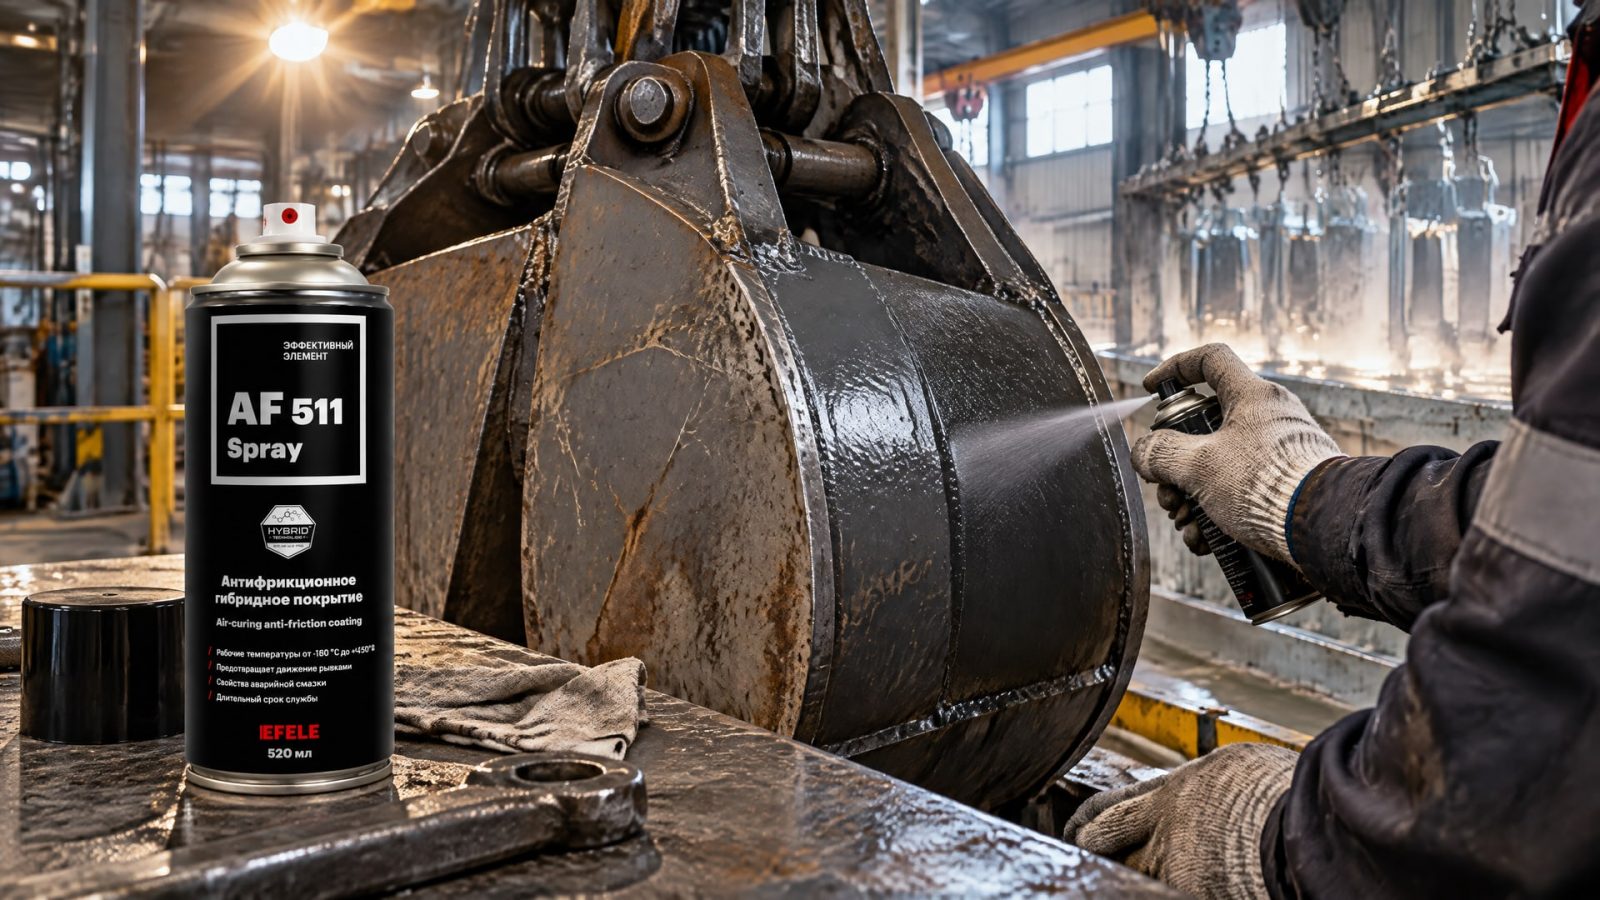
В первом случае оценивают технологию получения покрытия на стали. Во втором нужно учитывать конструкцию оборудования, характер контакта и то, какую поверхность требуется защитить.
Например, для грейферного ковша задача состоит не в окраске детали как готового изделия, а в защите рабочей поверхности от агрессивного воздействия расплавленного цинка. Здесь рассматривают антифрикционное твердосмазочное покрытие с адгезией к металлу. Для этой задачи применяют EFELE AF-511 Spray - сухое антифрикционное покрытие для защиты поверхности грейферного ковша. Это отдельное решение для оборудования, а не замена горячему цинкованию стальных изделий.
В техническом задании полезно отдельно описать, какая именно деталь контактирует с расплавом и как устроен этот контакт. Также следует указать, нужна ли защита поверхности изделия, инструмента или оборудования. Эти уточнения не позволяют смешать краску для оцинковки, цинк-наполненный состав и функциональное покрытие для оснастки.
При выборе системы сверяются со спецификацией и требованиями технологического процесса. Для горячего цинкования ориентируются на параметры готового покрытия и применимые стандарты. Для окраски оцинкованной стали проверяют состояние поверхности и требования к ее подготовке. Для оснастки определяют, какое покрытие предусмотрено для конкретного узла и условий его работы.
Если в технической документации написано только «защита от цинка», этого недостаточно для выбора материала. Нужно уточнить, идет ли речь о получении цинкового слоя, нанесении краски на оцинковку или защите инструмента при работе рядом с расплавом. После этого можно сформулировать требования к подготовке поверхности, нанесению и контролю.
Часто задаваемые вопросы
Можно ли использовать термостойкую краску для контакта с расплавленным цинком?
Обычные лакокрасочные покрытия, в том числе промышленные, не рассчитаны на контакт с расплавленным цинком. Термостойкость сама по себе не подтверждает пригодность краски для такого процесса. Для получения защитного слоя на стальной детали применяют горячее цинкование, а для инструмента или оборудования отдельно подбирают защитное решение с учетом его функции.
Чем горячее цинкование отличается от холодного цинкования?
Горячее цинкование - процесс погружения стального изделия в ванну с расплавленным цинком, при котором формируется слой цинк-железных сплавов. Термин «холодное цинкование» может относиться к нанесению цинк-наполненного состава, но такое покрытие не становится результатом погружения металла в расплав. Это разные технологии, их нельзя считать взаимозаменяемыми.
Можно ли красить оцинкованную сталь без подготовки?
Без оценки и подготовки поверхности рассчитывать на надежную адгезию краски не следует. С поверхности удаляют загрязнения, жир и масла, проверяют состояние оксидно-гидроксидной пленки и создают профиль сцепления. ASTM D7803 описывает подготовку оцинкованной поверхности перед порошковой окраской. Конкретные действия выбирают с учетом состояния покрытия и системы окраски.
Дает ли цинк-наполненная краска такую же защиту, как горячее цинкование?
Нет, это разные способы защиты. Действие цинк-наполненного состава зависит от концентрации цинкового порошка и проводящей связи между его частицами и стальной основой. Горячее цинкование формирует слой цинк-железных сплавов в ходе технологического процесса. Одно покрытие не следует автоматически считать заменой другого.
Заключение
Обычная краска не подходит для работы в контакте с расплавленным цинком, потому что она образует поверхностную пленку, тогда как горячее цинкование формирует на стали слой цинк-железных сплавов. Окраска оцинкованной поверхности возможна, но требует очистки и подготовки основания. Защиту оснастки, контактирующей с расплавом, рассматривают как отдельную задачу.
Следующий шаг - уточнить, что именно требуется защитить: стальное изделие, уже оцинкованную поверхность или рабочий инструмент. Затем указать процесс в техническом задании, сверить требования к покрытию с применимым стандартом и согласовать подготовку поверхности и метод контроля с исполнителем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективная очистка лабораторного оборудования: подбор промышленных очистителей для СОЖ и герметиков с учетом типа загрязнения и материала поверхности.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования, деталей и полов.
Узнайте, как выбрать средство для очистки оборудования и выстроить схему мойки лабораторной посуды на производстве смазочных материалов.