
Как увеличить срок службы инструмента при фрезеровании закаленной стали
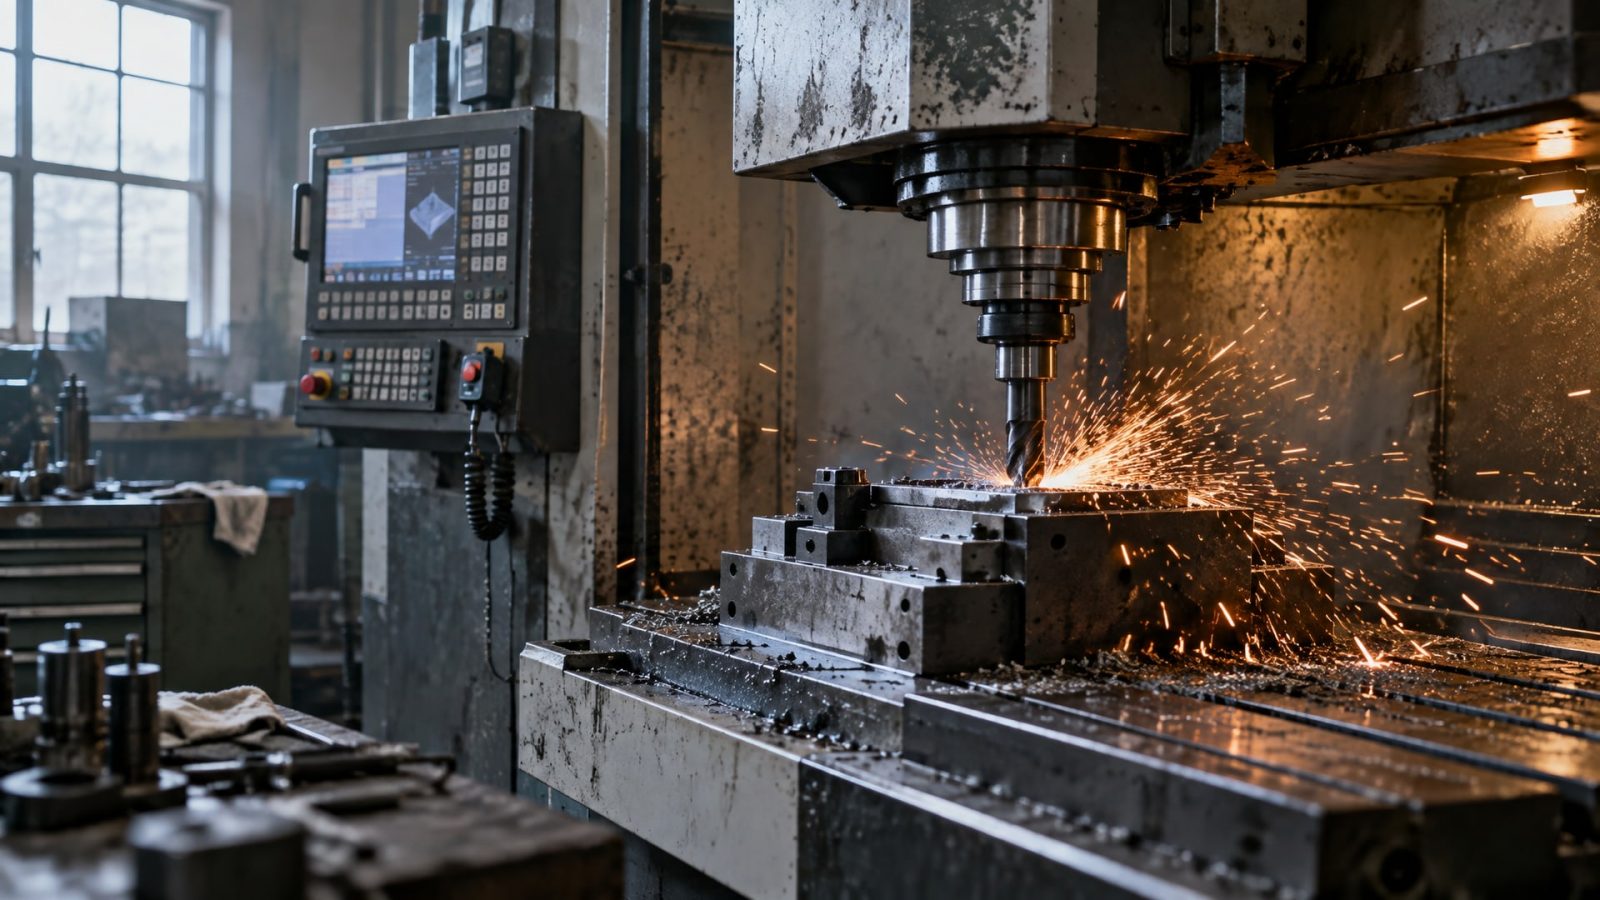
Фрезерование закаленной стали - одна из самых требовательных операций в машиностроении. Твердость материала в диапазоне 48–65 HRC создает экстремальные условия для режущей кромки: интенсивное тепловыделение, абразивный износ, механические нагрузки. Стойкость инструмента при таких режимах часто измеряется минутами, а не часами, что заметно влияет на производительность и себестоимость операции.
Увеличить срок службы фрезы в этих условиях помогает комплексный подход: правильный выбор материала и покрытия инструмента, оптимизация режимов резания, применение специализированных смазочно-охлаждающих жидкостей, а главное - стабильная нагрузка на режущую кромку без рывков и колебаний. Статья адресована инженерам-технологам, главным механикам и закупщикам, которые ищут практические способы снизить переточку и простой оборудования.
Материал инструмента и его роль в стойкости
Для фрезерования закаленной стали основу составляют два типа режущих материалов: мелкозернистый твердый сплав и керамика.
Твердый сплав универсальнее - он держит нагрузку, не боится вибраций и перепадов температур. Керамические фрезы работают при более высоких скоростях резания, но требуют жесткого оборудования и плавного режима без толчков.
При выборе материала обратите внимание на зернистость: для закаленной стали предпочтение отдают мелкозернистым твердым сплавам, которые лучше сопротивляются абразивному износу и выкрашиванию. Размер зерна влияет на микрогеометрию режущей кромки - чем мельче зерно, тем острее кромка и тем стабильнее процесс.
Однако сам по себе материал - не главное. Исследования показывают, что на стойкость инструмента влияют износостойкое покрытие, углы режущей кромки, химсостав и твердость материала в равной мере. Это означает, что фреза средней ценовой категории с хорошим покрытием может прослужить дольше, чем премиальный инструмент с неоптимальной геометрией.
Роль покрытий и геометрии в продлении стойкости
Современные покрытия - основной инструмент борьбы с износом.
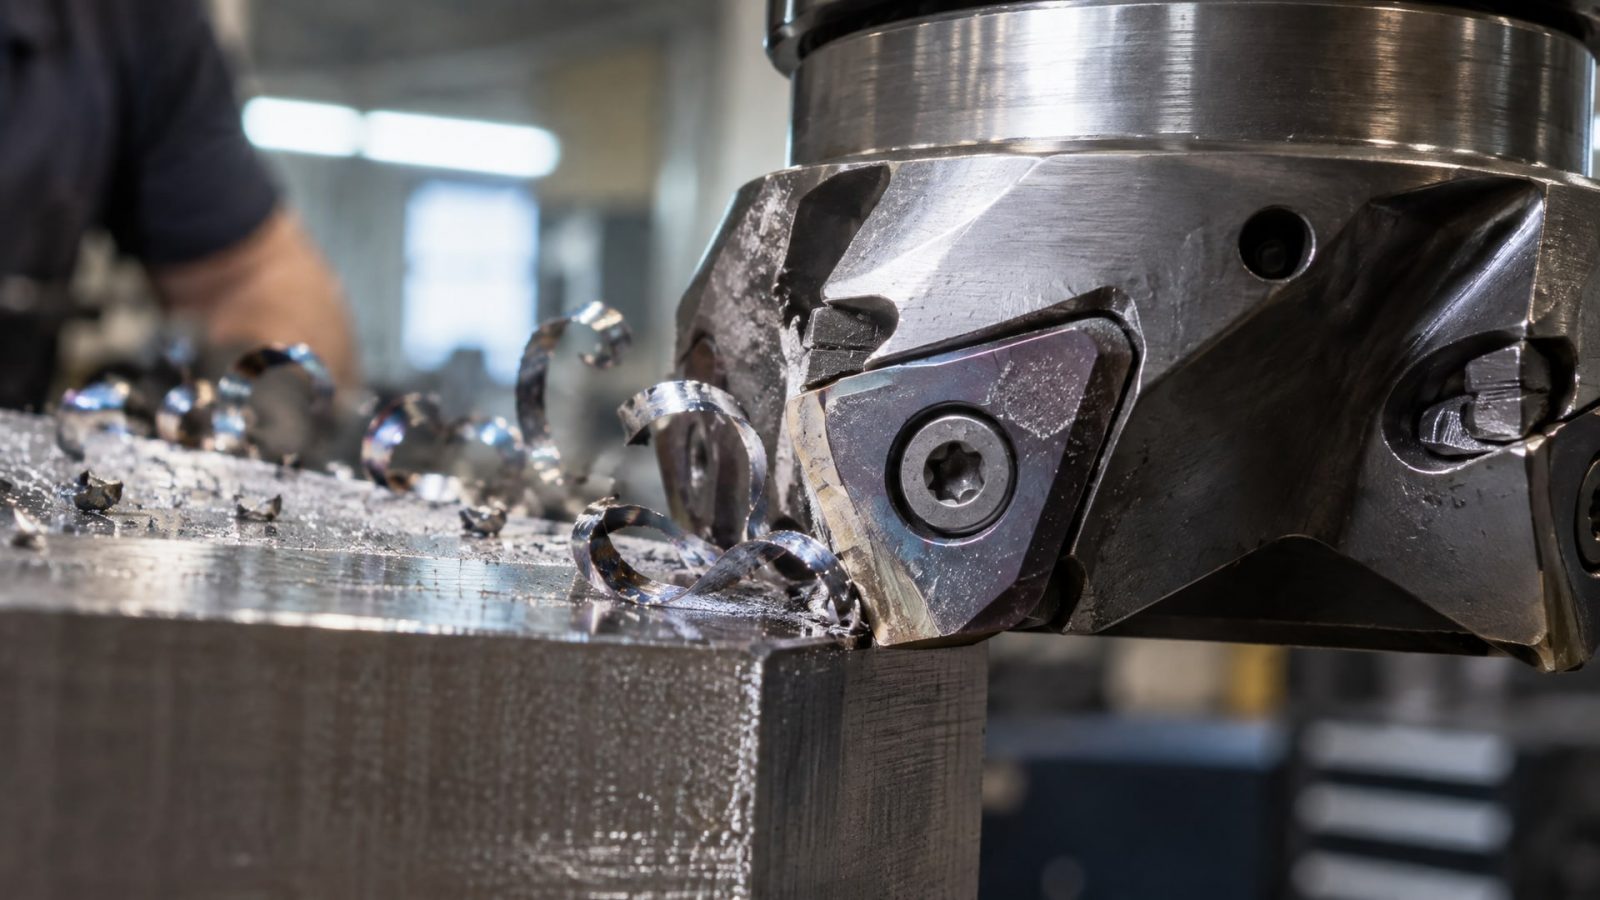
Для закаленной стали работают TiN, AlTiN, AlCrN и CBN покрытия. AlTiN и AlCrN считаются наиболее универсальными: они обеспечивают хорошую адгезию к твердому сплаву, стабильны при высоких температурах и замедляют диффузионный износ.
Геометрия режущей кромки - вторая критическая составляющая. Угол резания, угол наклона спирали, радиус скругления кромки и углы зубьев подбираются исходя из твердости материала заготовки. Для закаленной стали часто применяют меньшие углы резания и больший радиус скругления, чтобы распределить нагрузку и снизить концентрацию напряжений в кромке.
Практика показывает, что инструмент с оптимальной комбинацией материала, покрытия и геометрии держит нагрузку предсказуемо. На производствах, где придерживаются проверенных марок фрез с доказанной надежностью, количество поломок сходит к минимуму, а стойкость становится воспроизводимой.
Режимы резания и стабильность нагрузки на зуб
Зависимость стойкости инструмента от скорости резания описывается простой закономерностью: чем выше скорость, тем ниже стойкость.
Эта обратная пропорциональность требует поиска оптимума между производительностью и долговечностью кромки.
Для закаленной стали главный фактор - не максимальная скорость, а постоянная стружкодробная нагрузка на кромку. Рывки подачи, колебания нагрузки и нестабильность оборотов приводят к микровыкрашиванию, прогрессирующему износу и ускоренному отказу инструмента. Равномерная нагрузка означает, что каждый зуб фрезы получает одинаковый объем материала за один оборот и работает без неожиданных толчков.
На практике это реализуется через жесткую закрепку заготовки, использование станков с малой люфтом в направляющих, плавное ускорение подачи и исключение перегрузок. Даже при одинаковом материале фрезы стабильный режим дает на 30–50% больше стойкости, чем работа с рывками. Многие закупщики, которые заметили резкое сокращение жизни инструмента, обнаруживают при диагностике именно нестабильность в системе фиксации или износ кулачков патрона.
Выбор между сухим, полусухим и жидкостным охлаждением
При фрезеровании закаленной стали возникает вопрос: когда нужна СОЖ, а когда лучше обойтись без нее?
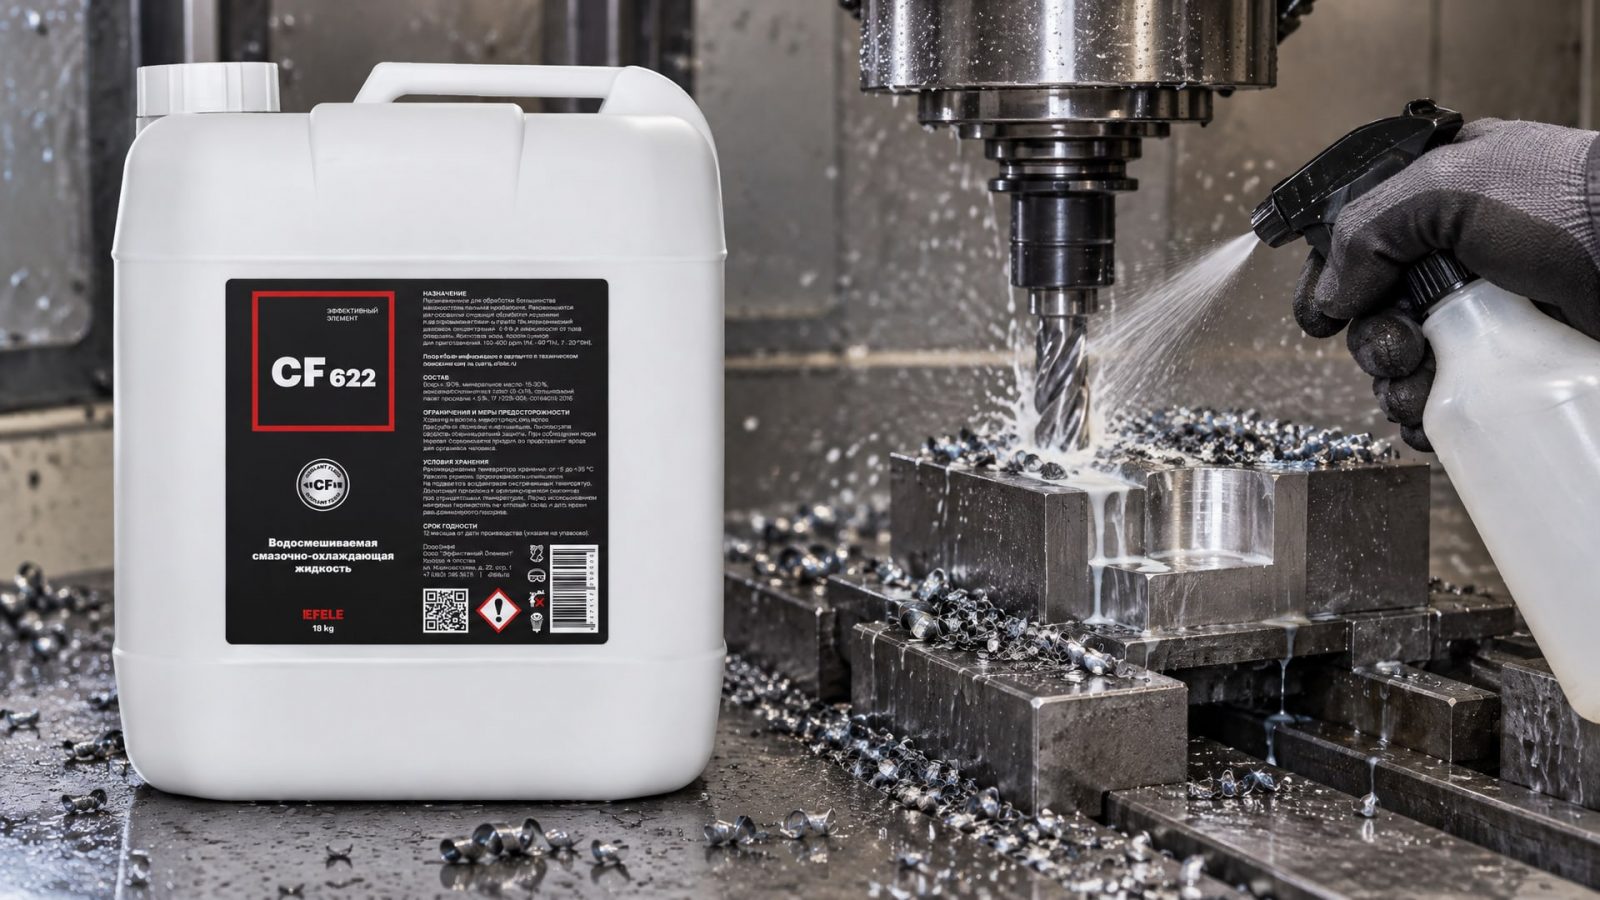
Ответ зависит от типа фрезы, скорости резания и характера обрабатываемых зон.
Высокоскоростное фрезерование (HSM) часто начинают с обдува воздухом или полусухого режима. Холодная жидкость в начале цикла может вызвать термошок - резкое охлаждение кромки приводит к микротрещинам и выкрашиванию. На высоких скоростях инструмент разогревается достаточно, чтобы СОЖ быстро испарилась, а циклические перепады температуры ускорят разрушение покрытия.
Если СОЖ применяется, предпочтительна внутренняя подача через шпиндель. Она помогает со стружкоудалением, улучшает контроль над зоной резания и предотвращает вторичное окисление опилок. При внутренней подаче жидкость поступает в очаг резания равномерно, без контрастного охлаждения поверхности инструмента.
Для фрезерования закаленной стали применяются синтетические концентраты с EP-присадками, которые не содержат серу и хлор - эти элементы могут вступать в реакцию с покрытием и сокращать его стойкость. Полусинтетические составы обеспечивают баланс между смазыванием и охлаждением, предсказуемо ведут себя на деталях из высокоуглеродистой и легированной стали.
На линиях фасовки и при обработке партий деталей с жесткими допусками на шероховатость часто останавливаются на полусинтетической СОЖ типа EFELE CF-622, которая наносится внутренним каналом фрезы. Она обеспечивает вывод стружки, стабилизирует температуру в зоне резания и не провоцирует тепловые удары по кромке.
Диагностика и контроль износа инструмента
Для систематического продления стойкости фреза нужно вовремя перетачиваться до критического износа.
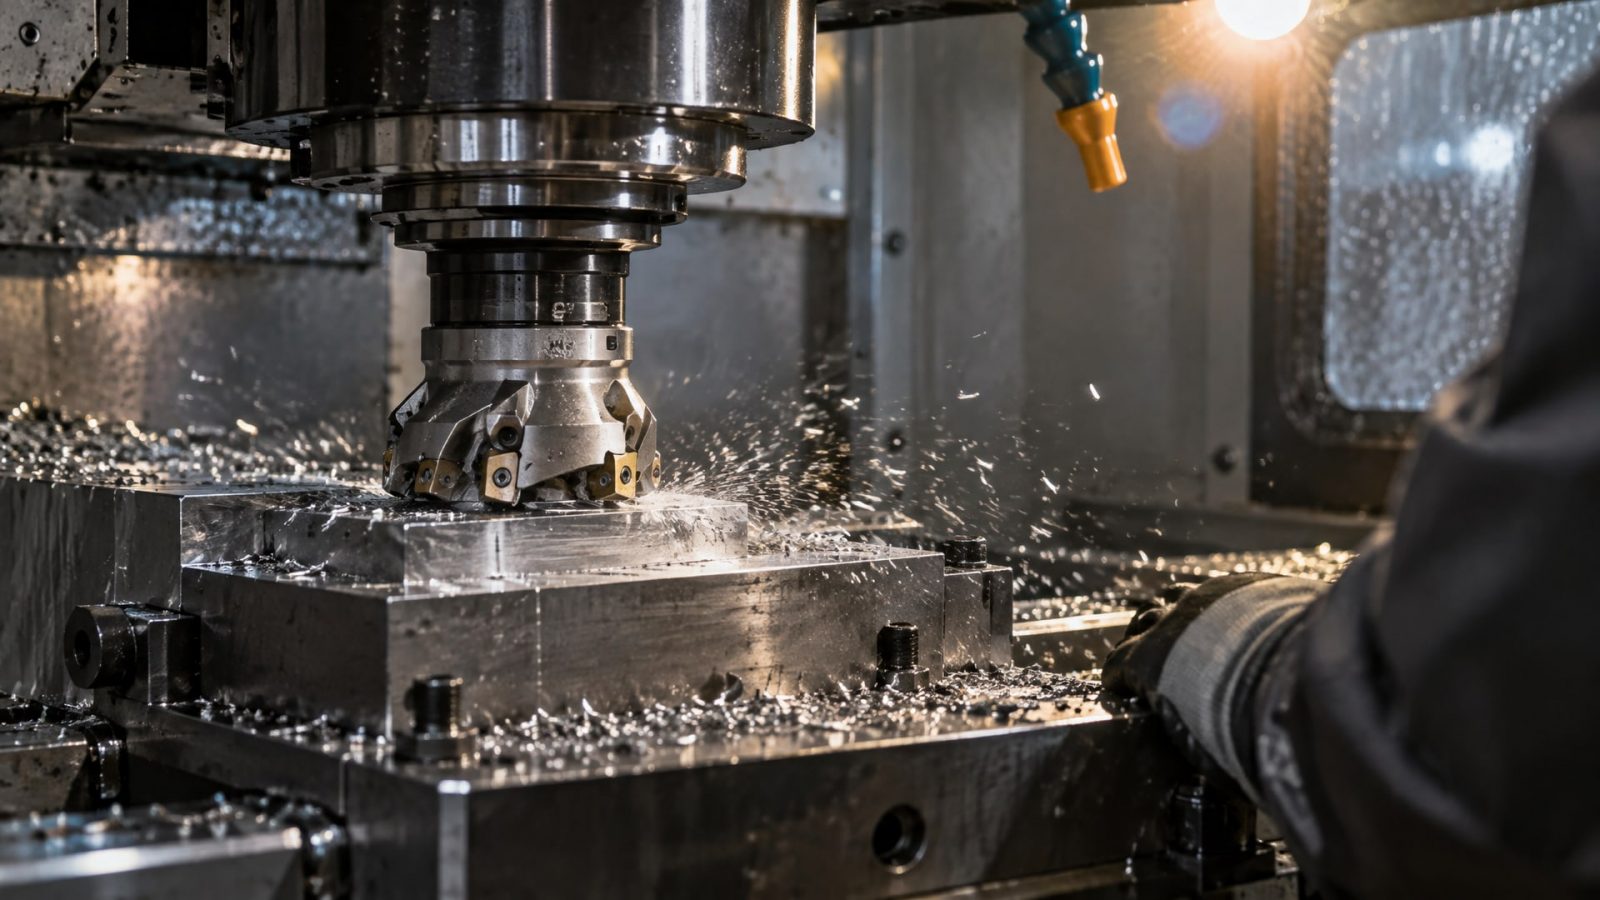
Критерий стойкости твердосплавной пластины - износ по задней поверхности в диапазоне 0,18–0,38 мм. При обработке сталей твердостью 58–64 HRC типичная стойкость составляет 14–17 минут рабочего времени в интенсивном режиме.
Контроль износа ведется несколькими способами. Самый надежный - периодическое измерение кромки с помощью микроскопа или мерительного инструмента. На современных станках с ЧПУ устанавливают датчики нагрузки, которые фиксируют рост сопротивления материала - признак, что кромка затупилась.
Практическая рекомендация: заведите карточку для каждого типоразмера фрезы, в которую записывайте отработанное время, условия обработки (скорость, подача, тип СОЖ) и результаты измерения износа. За 3–5 циклов накопится статистика, которая позволит предсказать оптимальный момент переточки. Это исключит спешные переточки и предотвратит поломки из-за чрезмерного износа.
Закупщики часто обнаруживают, что нестабильность стойкости связана именно с отсутствием системы учета. Когда каждый оператор переточит по своему ощущению, стойкость гулляет в два-три раза. Стандартизация режимов и контроль срока жизни инструмента сокращают расходы, повышают качество обработки и снимают авральные ситуации на переточке.
Выбор и подготовка СОЖ для фрезерования закаленной стали
Не всякая СОЖ годится для закаленной стали.
Для этой задачи берут специализированные составы, которые отличаются от универсальных жидкостей для сверления или нарезания резьбы.
Главная особенность - присутствие EP-присадок (экстремального давления), которые образуют прочную пленку на контактных поверхностях при высоких температурах и давлениях. Эта пленка снижает коэффициент трения, уменьшает тепловыделение и защищает микрошероховатости кромки от адгезионного износа.
Вторая особенность - отсутствие серы и хлора в составе. Эти элементы химически активны и могут вступать в реакцию с покрытием (особенно с алюминиевыми компонентами AlTiN, AlCrN), ускоряя его разрушение. Синтетические и полусинтетические базы с минеральными маслами и эфирами обеспечивают стабильность покрытия.
Концентрация разбавленной эмульсии обычно составляет 5–10%, в зависимости от рекомендаций производителя. Слишком высокая концентрация повышает вязкость, затрудняет стружкоудаление; слишком низкая снижает эффективность смазывания. Рекомендуется сверяться со спецификацией конкретной СОЖ и проверять концентрацию рефрактометром перед началом производственного цикла.
Качество охлаждающей жидкости деградирует со временем: в ней накапливаются продукты окисления, микробные загрязнения, частицы опилок. На практике это означает постепенное снижение стойкости инструмента, даже если режимы не меняются. Рекомендуется регулярная очистка системы циркуляции, замена фильтров и при необходимости полная замена жидкости.
Часто задаваемые вопросы
Почему фреза быстро тупится, хотя режимы одинаковые?
Причина редко кроется только в материале фрезы. Проверьте жесткость закрепки заготовки, люфт в патроне станка и стабильность оборотов. Рывки при подаче или вибрации приводят к микровыкрашиванию и ускоренному износу. Также оцените свежесть и концентрацию СОЖ - загрязненная или неправильно разбавленная жидкость теряет эффективность и не защищает кромку от тепла.
Нужно ли охлаждение при высокоскоростном фрезеровании закаленной стали?
Не всегда. На очень высоких скоростях (выше 500 м/мин для некоторых керамических фреза) холодная СОЖ может вызвать термошок и выкрашивание кромки. Часто начинают с обдува воздухом, а СОЖ подключают, если нужно улучшить вывод стружки или если скорость умеренная. Рекомендуется внутренняя подача через шпиндель - она безопаснее, чем струйное охлаждение снаружи.
Какой допустимый износ твердосплавной фрезы перед переточкой?
Критерий - износ по задней поверхности 0,18–0,38 мм в зависимости от типа фрезы и материала заготовки. При обработке стали твердостью 58–64 HRC типичная стойкость составляет 14–17 минут рабочего времени. Рекомендуется измерять кромку после каждого цикла и вести карточку для каждого типоразмера, чтобы предсказать оптимальный момент переточки.
Какая СОЖ лучше всего подходит для закаленной стали?
Для закаленной стали применяют синтетические и полусинтетические концентраты с EP-присадками, без серы и хлора. Такие составы образуют защитную пленку при высоких нагрузках, не разрушают покрытие инструмента и улучшают стружкоудаление. Внутренняя подача через шпиндель предпочтительнее наружной.
Керамика или твердый сплав - что выбрать для фрезерования закаленной стали?
Твердый сплав универсальнее: держит нагрузку, не боится вибраций, работает при умеренных скоростях. Керамика лучше при высокоскоростной сухой обработке, но требует жесткого оборудования и плавного режима. Для большинства производств в России твердосплавные фрезы остаются стандартным выбором.
Заключение
Увеличить срок службы инструмента при фрезеровании закаленной стали помогает комплексный подход: выбор мелкозернистого твердого сплава с современным покрытием (AlTiN, AlCrN), оптимизация режимов резания с упором на стабильность нагрузки на зуб, правильное применение специализированной СОЖ с EP-присадками и регулярный контроль износа. Стойкость инструмента в диапазоне 14–17 минут при допустимом износе 0,18–0,38 мм - это не предел, а отправная точка. Более точные результаты дает ведение карточек для каждого типоразмера фрезы, фиксирующих отработанное время, условия и результаты измерений.
Следующий практический шаг: возьмите одно-две рабочих типоразмера фрез, стандартизируйте режимы резания для вашего оборудования, начните вести карточку износа и через 3–5 циклов сравните результаты с предыдущим периодом. Даже небольшие улучшения в жесткости, режимах и контроле часто дают заметное снижение расходов на переточку и простои оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для цинкования и контакта с расплавом, и чем цинкование отличается от окраски.
Эффективная очистка лабораторного оборудования: подбор промышленных очистителей для СОЖ и герметиков с учетом типа загрязнения и материала поверхности.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования, деталей и полов.