
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Технолог пищевого производства сталкивается с парадоксом: смазка необходима для работы оборудования, но попадание в продукт - это брак и репутационный риск. Допуск NSF H1 означает не безопасность съедения смазки, а допустимость ее случайного, непреднамеренного контакта с пищей в пределах установленной нормы. На практике это требует не просто выбрать «пищевую смазку», а разработать систему контроля: от выбора материала по конкретным техническим параметрам до ежедневного мониторинга герметичности узлов. В этой статье разберемся, как минимизировать риск загрязнения продукта, какие ошибки совершают закупщики и инженеры при работе с H1, и какие практические меры действительно снижают вероятность попадания смазки на упаковочную линию или в готовое изделие.
Статья предназначена для технологов, снабженцев и инженеров пищевых производств, которые отвечают за подбор смазочных материалов, их применение и контроль качества на участках с возможным контактом оборудования и продукта.
Что означает допуск H1 и какие лимиты действуют
Допуск NSF H1 не означает, что смазку можно нарочно добавлять в продукт.
Это регистрация для материалов, которые могут попасть в пищу только случайно, непреднамеренно, при нарушении герметичности или переливе. Смазка с допуском H1 прошла оценку по базовому стандарту FDA 21 CFR 178.3570, что подтверждает ее токсикологическую приемлемость при случайном контакте.
Суть рассчитанного лимита: для смазочных материалов на минеральной основе и большинства синтетических смазок установлен максимально допустимый уровень 10 ppm (миллионных долей) в готовом продукте. Для силиконовых масел норма жестче -1 ppm. Это не означает, что можно «чуть-чуть» попустить смазку в производство. Это означает, что система оборудования и обслуживания должна быть спроектирована так, чтобы количество смазки, которое может попасть при любой из возможных неисправностей, оставалось ниже нормы.
Регистрация по ISO 21469 или NSF H1 также подтверждает, что смазка не содержит запрещенных для пищевой промышленности веществ, резистентна к окислению и стабильна при хранении. Но регистрация - это только первый шаг. Технолог должен убедиться, что выбранная смазка соответствует условиям работы конкретного узла: вязкость, класс консистенции (для пластичных смазок), температурный диапазон, влагостойкость, стойкость к нагрузкам. Несоответствие техническим параметрам приведет к утечкам, вытеканию из подшипников и повышению риска загрязнения.
Самые частые ошибки при выборе и применении H1-смазок
Первая ошибка - путать «H1» с «полностью безопасная и съедобная смазка».
Закупщик видит маркировку NSF H1 на флаконе, считает, что смазка решает все проблемы, и начинает наносить ее щедрыми слоями. На практике это усугубляет риск. Минимально необходимое количество смазки - один из ключевых принципов, который подчеркивают и NSF, и производители. Избыток может вытечь из подшипника при вращении, попасть на упаковочный конвейер или на торец продукта.
Вторая ошибка - выбирать H1 только по названию, не проверяя регистрацию и конкретные технические параметры. На рынке есть смазки с маркировкой «пищевая» или «food-safe», но без официальной регистрации по 21 CFR 178.3570 или ISO 21469. Такие материалы не входят в базу NSF и не имеют юридической силы при аудите. Технолог должен требовать от поставщика копию регистрационного сертификата или спецификации (TDS) с указанием номера NSF или ISO.
Третья ошибка - применять одну смазку для всех узлов только потому, что она H1. Оборудование пищевой промышленности разнообразно: подшипники скольжения, роликовые подшипники, цепные передачи, направляющие, муфты, редукторы. Каждый узел требует своего набора параметров. Смазка NLGI 2 не подойдет для высокоскоростного подшипника, а смазка NLGI 0 может вымыться из направляющей холодного оборудования. Несоответствие класса консистенции приведет к отказу узла, утечкам и риску загрязнения.
Четвертая ошибка - игнорировать утечки и переливы, думая, что раз смазка пищевая, то ничего страшного. На самом деле утечка - это прямой путь загрязнения продукта и контаминация упаковочной линии. Избыточный уровень масла в подшипнике, вытекающая смазка из узла, неисправная централизованная система смазки - все это источник риска, независимо от допуска H1.
Пятая ошибка - не проводить переход на H1 целиком по пищевому участку. Если закупщик выбрал H1 только для одного узла, а остальное оборудование работает на обычных смазках, то при обслуживании легко перепутать контейнеры или забыть переключиться. STLE и практикующие технологи рекомендуют полный переход всего производства на H1-смазки в зонах с возможным контактом, чтобы исключить ошибки человека при закупке и складском учете.
Как правильно подобрать H1-смазку под конкретное оборудование
Чтобы минимизировать риск неправильного применения, нужна пошаговая процедура подбора.
Первый шаг - определить, где возможен контакт оборудования с продуктом. Это не все узлы. Если подшипник герметично запакован в корпусе и находится под технологической ограничивающей панелью, далеко от зоны упаковки, то там допустима обычная промышленная смазка. H1 нужен там, где смазка может вытечь на конвейер упаковки, на рабочую поверхность в контакте с продуктом или на механизм, который касается тары или продукта.
Второй шаг - посмотреть техническую спецификацию оборудования (обычно в руководстве производителя) и выписать требования к смазке: диапазон рабочих температур, класс консистенции NLGI (если речь о пластичной смазке), тип подшипника, нагрузка, скорость вращения, наличие воды или моющих средств в соседних процессах. Пример: упаковочная линия с вентилятором охлаждения работает при температурах от +5°C (ночное хранилище) до +45°C (пиковая работа на жаре). Подшипник требует смазку NLGI 1, чтобы избежать вытекания при высокой температуре и застывания на холоде.
Третий шаг - найти H1-смазку с подходящими параметрами. Спецификация должна содержать: допуск NSF H1 (или ISO 21469), класс консистенции NLGI, температурный диапазон в градусах Цельсия, вязкость (для масел), стойкость к воде (важно для влажных участков), совместимость с материалами уплотнений (резина, пластик, которые используются в оборудовании). Для узлов с контактом с водой и моющими средствами нужна смазка, которая не вымывается и не теряет адгезию (способность держаться на поверхности).
Четвертый шаг - проверить рекомендации производителя оборудования. Может быть указана марка или тип смазки. Если производитель указал конкретный продукт, то нужно найти аналог того же класса консистенции и допуска H1, подходящий по цене и доступности. На практике на линиях фасовки часто встречаются смазки NLGI 0 и NLGI 1 с диапазоном от -18°C до +177°C - такой разброс подходит для большинства пищевых производств умеренного климата.
Пятый шаг - утвердить список H1-смазок приказом предприятия и заполнить спецификацию каждого узла. Это снижает риск того, что при закупке или обслуживании используют не ту смазку. На бирке упаковки должны быть указаны: название смазки, номер NSF H1, дата закупки, срок годности и узел применения.
Минимизация дозы и контроль утечек как ключ к снижению риска
Рекомендация «минимально необходимое количество» - не пустой звук.
Производители и NSF подчеркивают это в технических материалах, потому что прямая связь: чем больше смазки в узле, тем выше вероятность утечки и тем быстрее она попадет на конвейер упаковки или на поверхность продукта. Правило простое: смазка должна покрывать поверхность трения тонкой пленкой, обеспечивать отвод тепла и защиту от коррозии - и не более того.
На практике это означает: при нанесении смазки в подшипник нужно проверить уровень по маслораспределителю, добавить необходимое количество, а затем прокрутить узел вхолостую несколько минут, чтобы смазка распределилась равномерно. Если начинает вытекать - это признак избытка. После этого излишки удаляют чистой ветошью (но не протирают смазку со всех рабочих поверхностей - это недопустимо). Во время работы оборудования смазка не должна выступать из зазоров и не должна оставлять капель на полу или конвейере.
Если смазка используется как временная антикоррозионная пленка при хранении запасных частей или при профилактическом смазывании редко работающих узлов, то после нанесения остатки нужно удалить. Это практикуется для направляющих и рабочих поверхностей, которые будут в контакте с продуктом. Наносят минимум, дает время впитаться, затем чистят.
Ежедневный контроль уровней в узлах с высоким риском утечки - это не формальность. Закупщику нужно включить в инструкцию оператора п. о. проверке: утром и после смены смотреть маслораспределитель или смотровое окно подшипника, проверять отсутствие следов смазки на полу и конвейере. Если уровень резко упал - это признак утечки, узел нужно остановить и отремонтировать. Если есть следы на конвейере - остановка, чистка конвейера, проверка герметичности.
Централизованная система смазки требует особого внимания. Проверяют давление, наличие протечек в трубопроводах, состояние фильтров и дозирующих клапанов. Если система не герметична или клапан неправильно отрегулирован, излишек смазки будет попадать в производство. Это один из самых коварных источников риска, потому что виноват не в выборе материала, а в техническом обслуживании оборудования.
Комплексный подход: переход на H1 по всему участку и обучение персонала
Практика показывает, что наиболее эффективный способ снижения риска - это полный переход производства на H1-смазки по всему пищевому участку, а не точечное применение.
Когда все контейнеры, маслокана и смазочные аппликаторы на участке содержат только H1-материалы, исчезает риск того, что оператор возьмет не ту смазку из-за рассеянности или спешки.
Реализация этого подхода требует несколько шагов. Сначала нужно провести аудит: определить все узлы, которые используют смазку, выписать текущие материалы, требования по допускам и техническим параметрам. Затем подобрать H1-смазки, которые подходят по техническим параметрам для каждого узла. После этого согласовать список с производителем оборудования или инженером (если возможно) и утвердить приказом. Затем провести вывоз остатков старых смазок со склада и закупку H1-материалов.
Параллельно нужно обучить персонал. Технологам, операторам, слесарям нужно объяснить, почему на участке используются H1-смазки, какой допуск означает и как обращаться с материалом. Это не просто лекция - нужны чек-листы, инструкции с фотографиями, наклейки на контейнеры. При вводе в эксплуатацию каждого узла проводится инструктаж: как определить норму смазки, как наносить, как проверять уровень, что делать при утечке.
Закупщику важно заключить долгосрочный контракт с поставщиком H1-смазок. Это обеспечивает стабильность поставок, предсказуемую цену и техническую поддержку. При необходимости поставщик поможет уточнить параметры или подобрать замену, если начнутся проблемы с узлом. На больших производствах некоторые смазки могут храниться в централизованных емкостях со своей системой раздачи, чтобы исключить спутывание и ошибки при упаковке.
Документирование - обязательно. Должна быть ведомость с указанием: узел, используемая H1-смазка, номер NSF, дата последнего обслуживания, объем добавленной смазки, подпись ответственного лица. Эта документация защищает от претензий при возникновении проблем и помогает отследить, где произошла утечка, если будет выявлено загрязнение.
Роль технолога в предотвращении загрязнения и контроле качества
Технолог пищевого производства - это профессия, которая требует принимать решения в условиях неполной информации и нести ответственность за безопасность продукта.
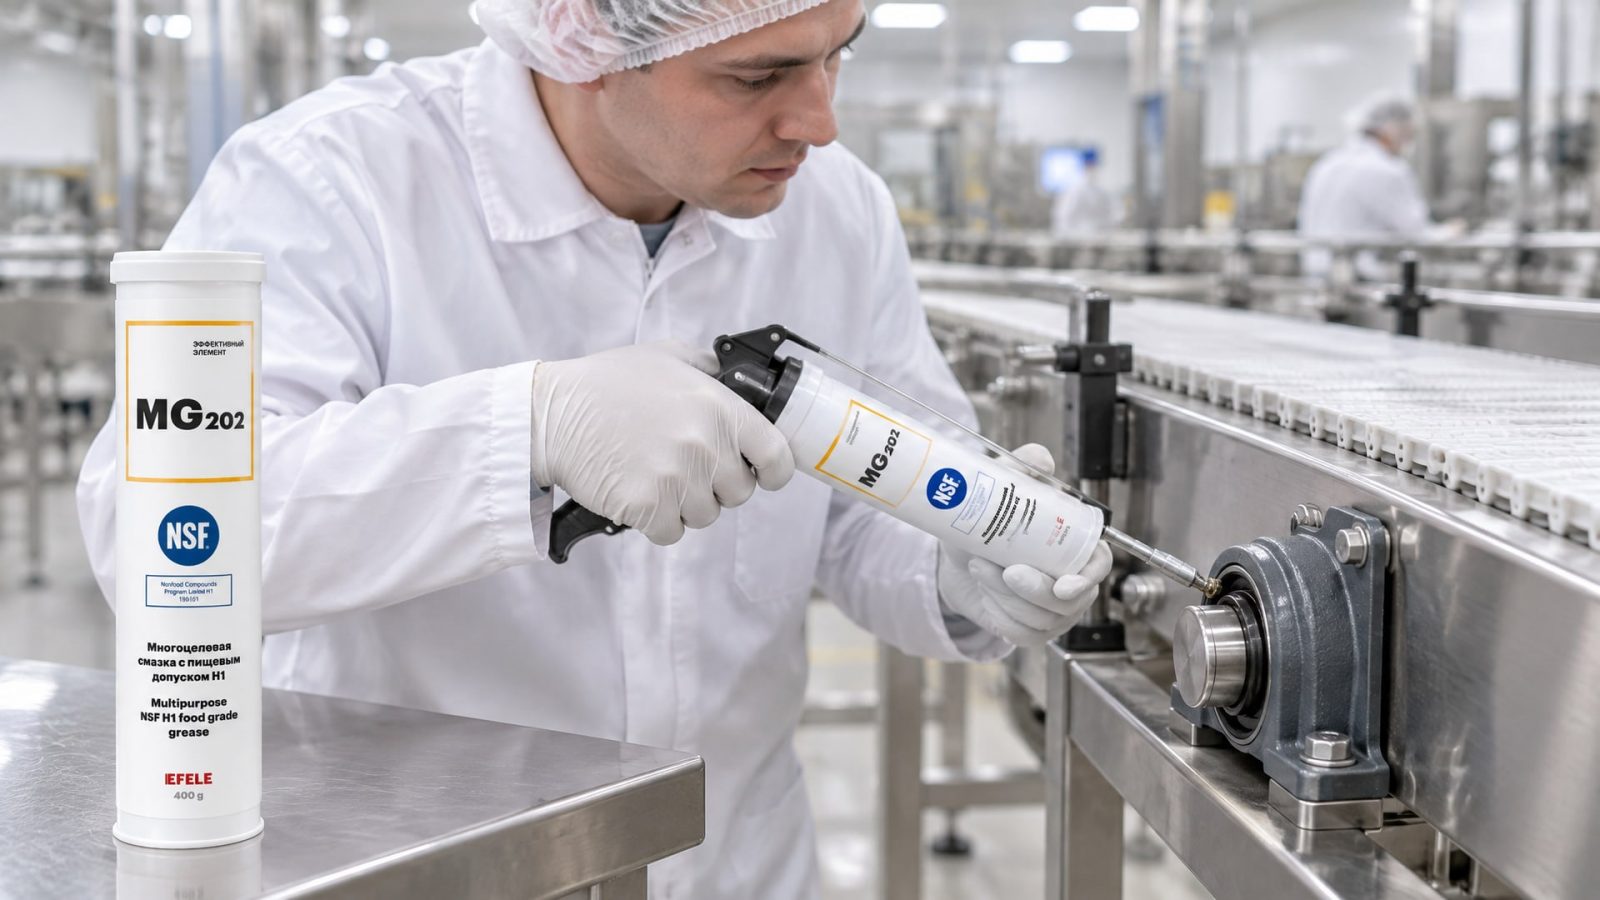
При работе со смазочными материалами эта ответственность распределяется между несколькими этапами.
На этапе подбора технолог должен изучить требования оборудования, проконсультироваться с производителем, провести испытание на совместимость (если материал новый). Для узлов с высоким риском загрязнения нужно провести пробное применение: нанести смазку, проследить утечки в течение недели, снять образцы продукта для анализа (если это критично), убедиться, что все работает правильно.
На этапе обслуживания технолог координирует работу слесарей и операторов, проверяет соблюдение процедур смазывания, анализирует отказы и утечки. Если возникла проблема - утечка, отказ узла, необычный запах продукта - нужно срезу проверить смазку: совпадает ли примененный материал со спецификацией, соответствуют ли дата и номер партии, не был ли он нарушен при хранении.
На этапе контроля качества технолог должен убедиться, что система позволяет отловить загрязнение на ранних этапах. Это может быть органолептический контроль (визуальная проверка продукта на предмет следов смазки), микробиологический анализ при подозрении на попадание материала, или анализ упаковочной линии на наличие смазки перед запуском производства. В ряде случаев ведут избирательный лабораторный контроль готового продукта на содержание посторонних жиров или минеральных масел.
Технолог также отвечает за обучение персонала и его переподготовку. Если в команде произошла ротация, если на участок пришли новые слесари - они должны получить вводный инструктаж о правилах смазывания. Это снижает риск ошибок человека, который часто является причиной загрязнения, а не сама смазка.
На практике многие техники и инженеры технолога обращают внимание на совместимость H1-смазки с материалами оборудования: пластиковыми уплотнениями, резиновыми прокладками, окрашенными деталями. Некоторые смазки могут размягчить прокладку или вызвать коррозию под краской. Для узлов с альтернативными материалами нужно выбирать смазку, которая совместима по всем параметрам, иначе будут отказы и утечки.
Важный момент: допуск H1 у пластичной смазки не означает, что допуск H1 имеет и ее масляная основа. Технолог должен проверить, что если используется сложнокомплексная литиевая смазка EFELE MG-202 (NSF H1, NLGI 2), то ее базовое масло - это минеральное масло пищевого допуска, а загуститель соответствует требованиям ISO 21469. Смешивание базовых масел разных типов в смазке приведет к нестабильности и потере свойств.
Высокотемпературные узлы и особенности применения в критичных зонах
Некоторые участки пищевого производства требуют смазок, которые работают при повышенных температурах: зоны около печей, варочных котлов, тепловой обработки.
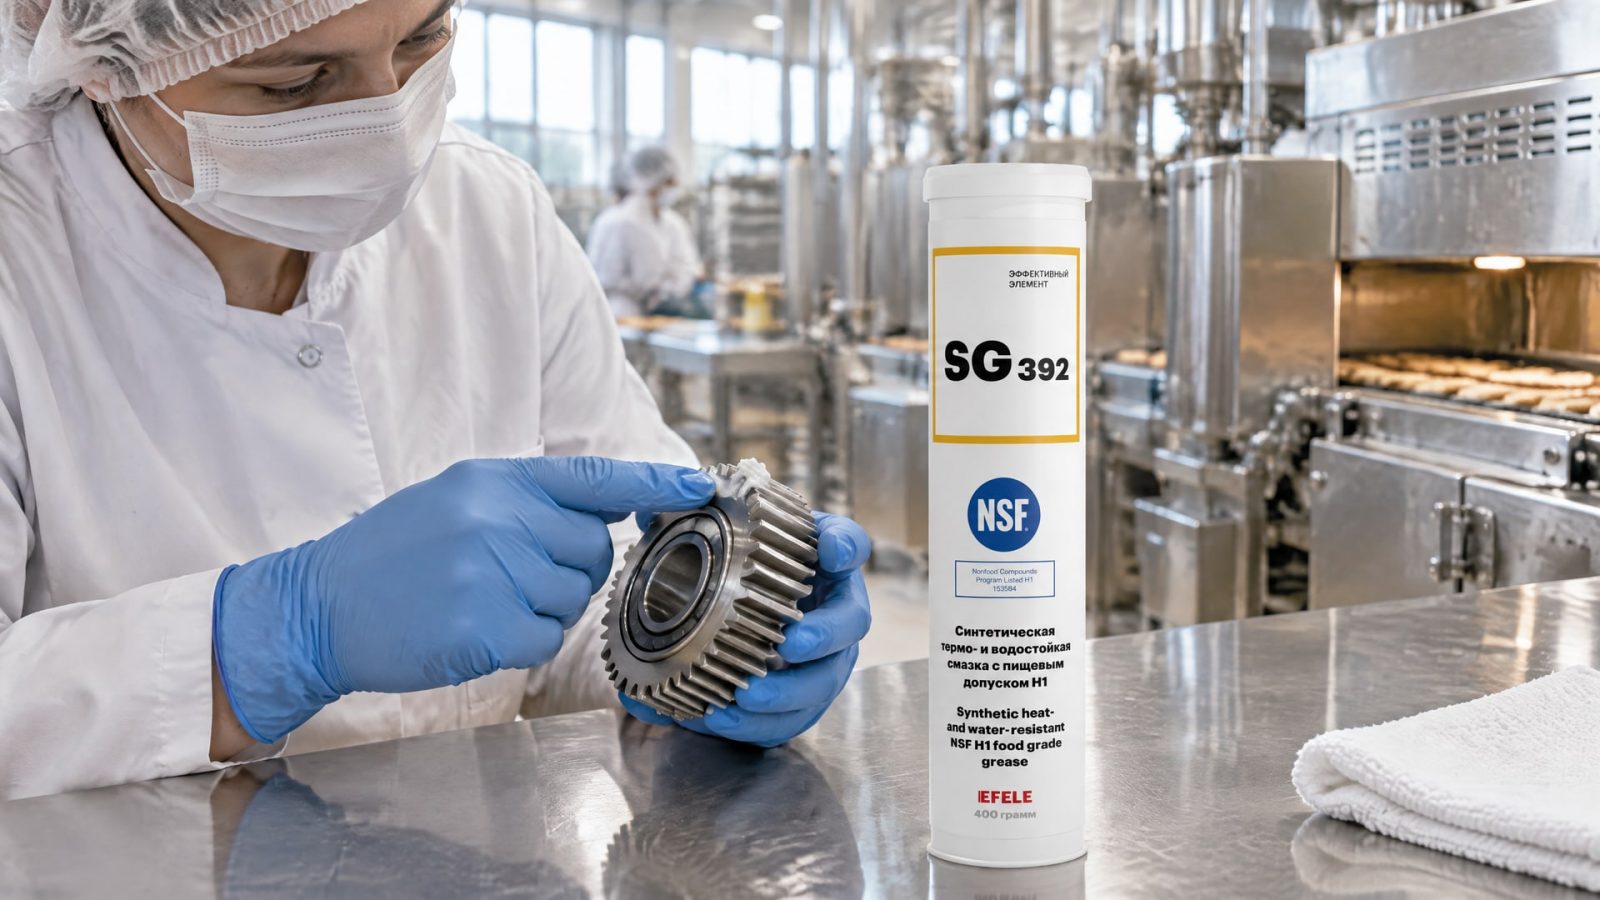
Для таких узлов нужны H1-смазки с расширенным температурным диапазоном.
Стандартная H1-смазка NLGI 0 может работать в диапазоне от -18°C до +177°C, а NLGI 1 позволяет применять ее при еще более высоких пиковых нагрузках и температурных скачках. При температурах выше 80°C вязкость смазки резко падает, адгезия снижается, и она начинает вытекать из подшипника. Это особенно опасно рядом с зонами упаковки, потому что жидкая смазка моментально попадает на конвейер и продукт.
Для высокотемпературных узлов закупщику нужно выбирать смазки с хорошей окислительной стабильностью (они дольше держат вязкость при нагреве) и низкой температурой каплепадения. Смазка EFELE SG-392 разработана именно для таких условий: она сохраняет адгезию при нагреве, устойчива к воде и механическим нагрузкам, имеет допуск H1 и подходит для высоконагруженных узлов трения в пищевом оборудовании. На практике на линиях фасовки с печами обогрева используют именно такие решения, потому что стандартная смазка здесь просто вытечет и станет источником загрязнения.
Для влажных и холодных зон (холодильные камеры, зоны мойки) нужны H1-смазки, которые не теряют консистенцию при низких температурах и не вымываются водой. Вода - это враг обычной смазки, потому что разрушает пленку и вызывает коррозию. Чем лучше водостойкость смазки (это можно проверить по классификации NLGI и TDS), тем дольше она держится на поверхности и тем меньше риск утечки.
Частые вопросы о выборе и применении H1-смазок
Если смазка получила допуск NSF H1, это значит, что ее полностью безопасно добавлять в продукт?
Нет. H1 означает допустимость только случайного, непреднамеренного контакта при содержании не более 10 ppm в готовом продукте. Это не означает, что смазку можно намеренно использовать в рецептуре или допускать ее избыток при неисправности оборудования. Допуск подтверждает, что при случайном контакте материал не вызовет токсикологической проблемы в указанной концентрации, но сам контакт нужно предотвращать через грамотный выбор, дозирование и обслуживание оборудования.
Какой NLGI класс выбрать для упаковочной линии с быстрыми подшипниками?
NLGI 0 или NLGI 1 - это классы, которые рекомендуют для высокоскоростных узлов и переменных температур. NLGI 2 более жесткая и может привести к вытеканию при высокой скорости и перегреве, что увеличит риск загрязнения. Точный выбор зависит от скорости вращения, температурного диапазона и рекомендаций производителя оборудования. В сомнениях нужно проконсультироваться с производителем смазки или оборудования.
Можно ли применять обычную промышленную смазку в узлах, которые защищены от контакта с продуктом?
Да, если узел находится во внутреннем механизме, герметично упакован и исключается его прямой или косвенный контакт с пищей и упаковкой. Однако на практике многие предприятия переводят все оборудование на H1-смазки, чтобы исключить ошибки при закупке, складировании и обслуживании. Это упрощает контроль и снижает риск перепутывания.
Как проверить, подходит ли H1-смазка для конкретного оборудования?
Нужно согласовать три параметра: допуск NSF H1 (или ISO 21469), класс консистенции NLGI и температурный диапазон. Затем проверить совместимость с материалами уплотнений и нагрузками в оборудовании. При сомнениях провести пробное применение: нанести смазку, проследить работу узла в течение недели, убедиться в отсутствии утечек и отказов. Если все в норме - одобрить для закупки.
Где взять информацию о токсикологических требованиях и допусках для H1-смазок?
Базовая информация содержится в стандартах FDA 21 CFR 178.3570 и ISO 21469. NSF ведет реестр зарегистрированных смазок с указанием номера и категории допуска. TDS (техническое описание) от производителя смазки также должно содержать номер регистрации NSF и ссылку на соответствующий стандарт. Закупщику нужно требовать эту информацию при закупке и проверять соответствие через официальные базы NSF и регулирующих органов.
Заключение
Риск попадания смазки в готовый продукт реален, но управляем. Допуск NSF H1 - это не волшебная защита, а техническое решение, которое требует дополнения грамотным подбором материала по техническим параметрам, минимизацией дозы, ежедневным контролем утечек и переходом на H1-смазки по всему пищевому участку. Технолог, закупщик и инженер должны действовать согласованно: выбрать смазку не по маркировке, а по конкретному допуску и спецификации, убедиться в ее совместимости с оборудованием, обучить персонал, установить процедуру контроля и поддерживать ее на протяжении всего цикла производства.
Первый конкретный шаг: составьте реестр всех узлов на пищевом участке, где возможен контакт оборудования с продуктом, выпишите требования по вязкости, NLGI и температурному диапазону, выберите H1-смазки, которые соответствуют этим параметрам, и внедрите их по приказу. Параллельно обучите персонал и установите ежедневный контроль. Это снижает риск загрязнения и защищает репутацию предприятия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию, почему важно контролировать этот показатель и что делать при его отклонениях.
Изучите, как выбирать аналоги пищевых смазок, сравнивая их по техническим параметрам, а не по маркетингу.
Узнайте, как защита от ржавчины с помощью правильной смазки продлевает срок службы садового инструмента.