
Финишная обработка покрытия: когда она нужна после нанесения антифрикционного слоя
После нанесения антифрикционного покрытия финишная обработка может быть обязательной, допустимой с ограничениями или нежелательной. Решение зависит от способа нанесения, химии покрытия и требований к толщине, шероховатости и геометрии детали. Например, термонапыленный слой часто шлифуют до заданных параметров, а тонкое твердосмазочное покрытие нельзя обрабатывать без учета риска снять рабочий слой.
Статья поможет инженерам и техническим специалистам определить, нужна ли обработка после нанесения покрытия, а закупщикам - точнее сформулировать требования к подрядчику или поставщику. Разберем, чем механическая финишная обработка отличается от отверждения, как учитывать сложную геометрию и какие параметры проверить до запуска деталей в работу.
Когда нужна финишная обработка покрытия
Финишная обработка покрытия нужна, когда поверхность после нанесения не соответствует заданным требованиям по геометрии, толщине или шероховатости.
Частый пример - термонапыленный слой: напыление формирует шероховатую поверхность, поэтому ее шлифуют до гладкости и требуемой толщины. Для такого процесса постобработка не факультативный косметический этап, а часть получения заданных характеристик детали.
В материалах по одному из термонапыленных покрытий типовая шероховатость после стандартного шлифования указана около 0,25 мкм rms. Это ориентир для конкретной системы, а не универсальное значение для любых антифрикционных слоев. Требуемый результат следует согласовать с технологией покрытия и чертежом детали: произвольное стремление к более гладкой поверхности может привести к снятию части функционального слоя.
Иная ситуация возникает с тонкими твердосмазочными покрытиями. Для них шлифование или полирование не следует назначать автоматически: допустимость зависит от химии покрытия, способа нанесения и требований к толщине. Если механическая обработка не предусмотрена технологией, она может повредить рабочую пленку. Поэтому еще до нанесения нужно определить, какие поверхности будут контактировать, какие размеры и шероховатость необходимо сохранить и можно ли обеспечить их без последующей обработки.
Финишная обработка покрытия также не заменяет подготовку основы. До нанесения удаляют жир, пыль, грязь, ржавчину и окалину; в зависимости от материала и процесса применяют шлифование, дробеструйную обработку, травление или фосфатирование. Для формирования антифрикционного покрытия в одном из материалов приведен исходный параметр шероховатости 0,06-0,60 мкм. Его нельзя автоматически переносить на все покрытия, но он показывает, насколько важно согласовать состояние основы с конкретной технологией.
Практическое решение принимают по технологической документации: если после нанесения требуется получить нужную геометрию, закладывают подходящий вид обработки и контроль результата. Если обработка не предусмотрена, поверхность защищают от случайного контакта с абразивным инструментом и оценивают по требованиям к самому покрытию.
Обработка после нанесения покрытия: шлифование и полирование
Обработка после нанесения покрытия должна решать конкретную задачу: например, привести толщину и поверхность к заданным параметрам.
Если слой получен термическим напылением, шлифование часто требуется для устранения шероховатости и достижения нужной геометрии. В описании одного такого покрытия после стандартной шлифовки приводится значение около 0,25 мкм rms. Это характеристика конкретного примера, а не готовый норматив для любой детали.
До начала механической обработки необходимо понять, какую толщину покрытия требуется сохранить и какой слой можно снять без выхода за требования к детали. В материалах о твердосмазочных покрытиях толщина, шероховатость и режим отверждения рассматриваются как связанные параметры. Поэтому нельзя сначала нанести слой, а затем выбирать режим шлифования без учета технологии. Избыточное снятие материала способно уменьшить рабочую толщину и повлиять на ресурс покрытия.
Полирование тоже нельзя считать безопасной универсальной операцией. Его допустимость зависит от состава покрытия и способа формирования слоя. Для тонких покрытий типа dry film или solid film механическое воздействие может быть ограничено либо вовсе не предусмотрено. Если требуется низкая шероховатость, ее нужно закладывать в процесс заранее: например, обеспечить соответствующее состояние основы или подобрать технологию нанесения, позволяющую получить нужную поверхность без последующего съема.
Важно различать механическую финишную обработку и термическое отверждение. Некоторые покрытия после нанесения должны отвердеть, но это не означает, что их затем нужно шлифовать. Для разных механизмов отверждения в технических материалах указан диапазон от 2 до 90 минут, а температура может варьироваться от окружающей до 250 °C. Эти значения описывают широкий набор систем, а не режим для каждого состава.
Отдельно стоит проверить, допускает ли технология повторное нанесение или перекрытие покрытия. Возможность такого ремонта предусмотрена для некоторых bonded lubricant coatings, но это не означает, что любой слой можно перекрыть без подготовки и контроля совместимости. Сверяйте операции с технологической документацией конкретного покрытия, а приемку проводите по тем параметрам, которые заданы для детали и процесса.
Твердосмазочное покрытие: обработка и отверждение
Обработка твердосмазочного покрытия начинается не после нанесения, а с определения всего технологического маршрута.
Для таких материалов важны подготовка поверхности, метод нанесения и механизм отверждения. Если эти этапы не согласованы, финишная операция не исправит проблемы, возникшие из-за загрязненной основы или неподходящего режима. В технических материалах для solid film lubricants подчеркивается необходимость удалить жир, пыль, грязь, ржавчину и окалину до нанесения.
В качестве предварительной подготовки в зависимости от материала применяют обезжиривание, медиа-бластинг, промывку, фосфатирование, анодирование и другие способы обработки. Для металлов также используют шлифование, дробеструйную обработку и травление. Выбор операции определяется состоянием основы и требованиями к адгезии. Для некоторых систем приводится диапазон запекания 100-250 °C, но он относится к разным химическим типам покрытия и не задает общий температурный режим для всех деталей.
После нанесения нужно различать отверждение и постобработку. Отверждение формирует свойства покрытия, тогда как шлифование или полирование меняют геометрию и состояние поверхности механически. В технических материалах для ряда покрытий время отверждения указано в диапазоне от 2 до 90 минут, а температура - от окружающей до 250 °C. Конкретный режим зависит от механизма отверждения. Не следует назначать дополнительный прогрев только потому, что покрытие уже нанесено: для отдельных систем постдепозиционная термообработка не требуется.
Постобработка антифрикционного покрытия должна быть ограничена операциями, разрешенными для конкретной системы. Если проект требует контролировать толщину или шероховатость, эти показатели учитывают до нанесения и проверяют после разрешенной финишной операции. Шлифование тонкого функционального слоя без подтвержденного режима может привести к его частичному удалению. В результате поверхность будет выглядеть ровнее, но соответствие исходной спецификации окажется под вопросом.
Для коррозионной среды дополнительно оценивают всю систему слоев, а не только верхнее покрытие. В качестве подслоев применяют, в частности, фосфатирование, анодирование и другие варианты подготовки или защиты. Требования к каждому этапу следует устанавливать до обработки партии, особенно если после нанесения запланированы механические операции.
Как обработать внутренние каналы и сложные поверхности
Для детали со сложной геометрией финишную обработку покрытия планируют одновременно с методом нанесения.
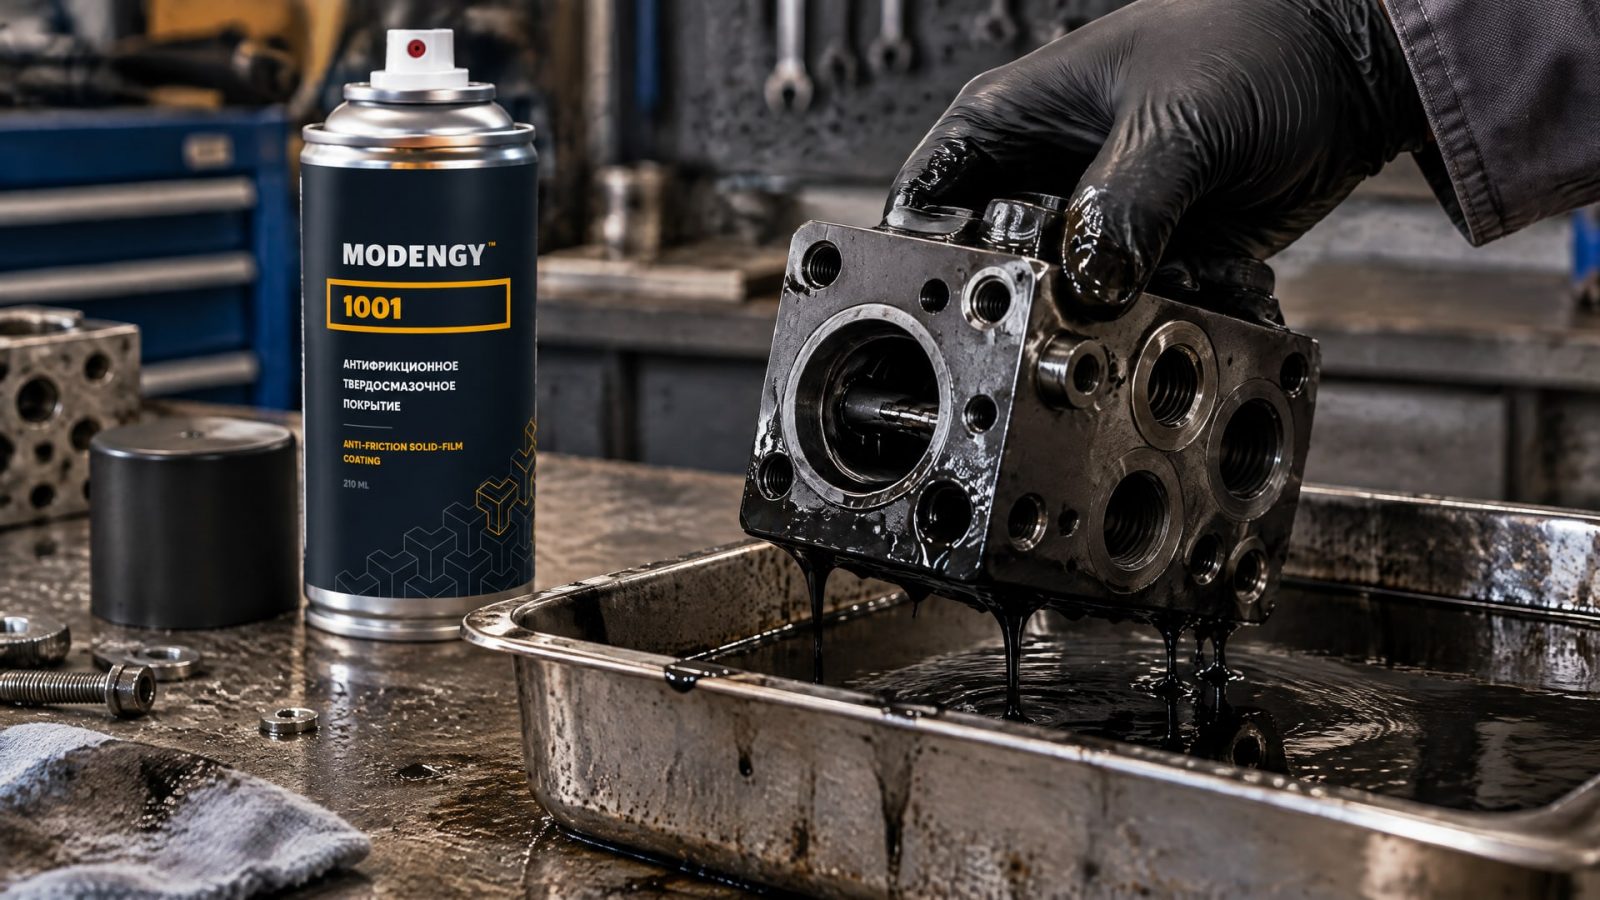
Внутренние каналы и плунжерные отверстия трудно равномерно покрыть и затем обработать инструментом, если доступ к поверхности ограничен. Поэтому до запуска партии определяют, какие участки должны получить покрытие, как к ним подводится состав и какие поверхности можно контролировать после нанесения.
В технических материалах перечислены разные методы нанесения: окунание, распыление, нанесение кистью, валиком и другие варианты. Выбор зависит от геометрии детали и свойств состава. Для внутренних поверхностей метод окунания позволяет обработать участки, до которых затруднен доступ при распылении. Однако возможность нанесения покрытия не означает автоматической возможности последующего шлифования: при выборе процесса отдельно проверяют, доступна ли нужная поверхность для финишной операции и не повредит ли она слой.
Если в детали есть внутренние каналы или плунжерные отверстия, проблема часто состоит не в гладкости наружной поверхности, а в сохранении покрытия в местах, где возникают трение, вымывание или фреттинг. При холодном пуске контактирующие поверхности также могут работать в условиях недостаточного поступления жидкой смазки. Для обработки таких участков методом окунания применяют MODENGY 1001: это антифрикционное твердосмазочное покрытие для внутренних каналов и плунжерных отверстий сложной детали, когда требуется финишная обработка. Метод и последующие операции нужно включить в маршрут до нанесения, чтобы не пытаться механически дорабатывать недоступные поверхности после сборки.
На деталях сложной формы заранее определяют, какие зоны будут обрабатываться после нанесения, а какие должны остаться без контакта с инструментом. Это помогает разделить требования к покрытым и непокрытым участкам, а также исключить случайное снятие слоя с кромок или внутренних поверхностей. Если размеры и шероховатость критичны для сопряжения, их следует согласовать с исполнителем до выбора способа нанесения.
При приемке проверяют не только внешний вид. Существенны соответствие заданной толщине, сохранность покрытия на функциональных участках и выполнение согласованного режима отверждения. Для некоторых покрытий механическая обработка после нанесения не нужна, а для термонапыленных слоев она может быть необходима. Поэтому спецификация должна отвечать на два отдельных вопроса: каким способом покрытие формируют и какие операции разрешены после этого.
Как выбрать постобработку и проконтролировать результат
Выбор постобработки начинают с требований к детали, а не с доступности шлифовального оборудования.
Сначала устанавливают, какие свойства важнее для конкретного узла: низкий коэффициент трения, износостойкость, термостойкость, коррозионная стойкость или возможность последующей мехобработки. Универсального процесса нет: для разных покрытий различаются подготовка основы, нанесение, отверждение и допустимый способ финишной обработки.
Затем сопоставляют три группы параметров: состояние основы перед нанесением, характеристики покрытия после нанесения и конечные требования к детали. Например, для одного из материалов приведен исходный диапазон шероховатости поверхности 0,06-0,60 мкм, а для конкретного термонапыленного покрытия после стандартной шлифовки указано около 0,25 мкм rms. Эти значения относятся к разным этапам и не должны подменять требования чертежа или документации на конкретную систему.
Для крепежа с гальваническими покрытиями ISO 4042:2022 допускает дополнительный sealant или top coat, если требуется повысить коррозионную, механическую или термическую стойкость и сопротивление ультрафиолету. Стандарт также предусматривает возможность дополнительной смазки для настройки соотношения момента и усилия затяжки. Эти положения относятся к крепежным покрытиям и не являются общим разрешением на нанесение дополнительных слоев поверх любого антифрикционного покрытия.
Если применяется DLC-покрытие, важно учитывать условия испытаний. ISO 4821:2022 описывает оценку адгезии в смазанном режиме методом ball-on-disk, а результаты такого испытания не применимы к сухой работе. Следовательно, условия испытаний должны соответствовать реальному режиму эксплуатации детали. Нельзя делать вывод о пригодности покрытия для сухого трения только по результатам испытания в смазанном режиме.
До обработки партии в технологической документации фиксируют: - какой участок покрывают и каким способом; - требуется ли отверждение и каковы параметры процесса; - разрешены ли шлифование, полирование или перекрытие; - какие требования предъявляются к толщине, геометрии и шероховатости; - каким методом проверяют результат.
Если после нанесения требуется снять материал, сначала согласуют допустимую операцию и контрольные параметры. Для новой комбинации основы, покрытия и обработки разумно проверить маршрут на отдельной детали или образце. Такой подход позволяет выявить несовместимость процесса до запуска всей партии и не заменяет требований документации на конкретное покрытие.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Иногда можно, но универсального правила нет. Термонапыленные покрытия часто шлифуют до гладкости и заданной толщины. Для тонких твердосмазочных покрытий механическая обработка может быть ограничена или нежелательна. Перед шлифованием проверьте технологию конкретной системы и требования к остаточной толщине слоя.
Нужно ли всегда нагревать деталь после нанесения твердосмазочного покрытия?
Нет. Одни покрытия требуют отверждения, другие достигают нужных свойств без дополнительной термообработки. Для разных систем время отверждения может составлять от 2 до 90 минут, а температура - от окружающей до 250 °C. Эти диапазоны не заменяют режим, установленный для конкретного покрытия.
Что важнее для адгезии: обработка после нанесения или подготовка основы?
Подготовка основы до нанесения имеет принципиальное значение: удаление загрязнений и подходящая предварительная обработка влияют на сцепление покрытия с металлом. Финишная обработка после нанесения решает другую задачу - приводит поверхность к требуемой геометрии или шероховатости. Она не компенсирует плохую подготовку.
Можно ли одинаково оценивать DLC-покрытие для сухого и смазанного трения?
Нет. ISO 4821:2022 описывает оценку адгезии DLC-покрытий в смазанном режиме методом ball-on-disk и указывает, что результаты не применимы для сухой работы. Для выбора покрытия условия испытаний нужно сопоставлять с условиями эксплуатации детали.
Заключение
Финишная обработка покрытия нужна не всегда: термонапыленный слой часто шлифуют, а тонкое твердосмазочное покрытие обрабатывают только в пределах, разрешенных его технологией. До нанесения согласуйте состояние основы, метод покрытия, режим отверждения и требования к конечной геометрии. Это позволит сохранить рабочий слой и избежать несовпадения результата с требованиями детали.
Следующий шаг - включить в технологическую документацию перечень допустимых операций после нанесения и параметры контроля. Если покрытие требуется на внутренних каналах или сложных поверхностях, отдельно согласуйте метод нанесения и доступность этих зон для приемки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную защиту плунжерных пар с помощью твердосмазочного покрытия, от подготовки до контроля качества.
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие труднодоступных участков деталей сложной формы.
Узнайте, как правильно сравнивать антифрикционные материалы на основе бронзографита и подбирать их для узлов трения.