
Обработка каналов смазкой методом окунания: покрытие деталей сложной геометрии
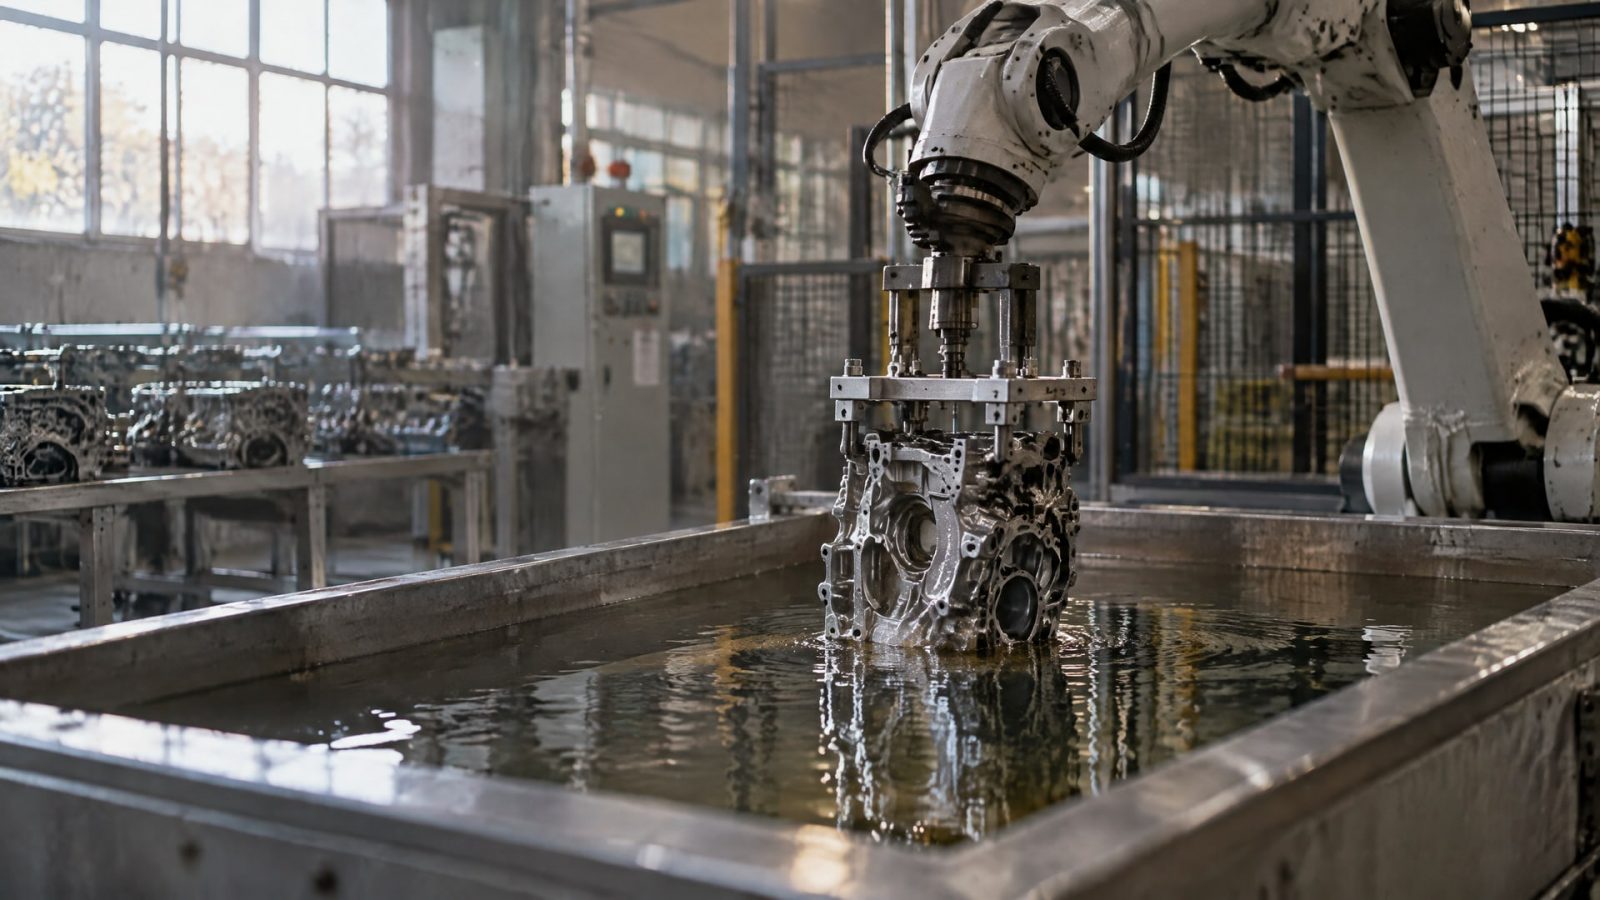
Если распыление не обеспечивает покрытие отверстий, выемок и внутренних полостей, детали обрабатывают методом окунания. Для такой задачи используют не обычную жидкую смазку, а твердосмазочное покрытие: дисперсию твердых смазочных компонентов наносят на поверхность, затем высушивают или термоотверждают. Обработка каналов смазкой окунанием помогает получить покрытие на труднодоступных участках, но результат зависит от подготовки детали и настройки цикла.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения покрытия для плунжерных отверстий и деталей сложной формы. Разберем, когда окунание оправдано, как организовать процесс, какие параметры контролировать и почему одного погружения может быть недостаточно.
Как работает обработка каналов смазкой методом окунания
При окунании деталь погружают в состав с твердыми смазочными компонентами.
Дисперсия смачивает доступные поверхности, включая отверстия и углубления, куда распыление может не попасть. После извлечения детали покрытие высушивают или термоотверждают в соответствии с выбранной системой.
Для серийных небольших деталей применяют dip-spin, или окунание с последующим центрифугированием. Вращение помогает удалить излишки состава и обработать детали сложной формы; такой способ также рассматривают как производительный и экономичный при серийном нанесении. Параметры процесса подбирают так, чтобы в каналах не оставались скопления покрытия, а на наружных поверхностях не возникала чрезмерная толщина.
Важно различать твердосмазочное покрытие и жидкую смазку. В рассматриваемом процессе на детали формируется сухая пленка с твердыми смазочными компонентами в связующем, а не просто остается масляный слой. Поэтому окунание внутренних каналов нужно рассматривать как технологию нанесения покрытия с последующей сушкой или отверждением.
Метод не гарантирует одинаковый результат для любой детали с первого цикла. На него влияют геометрия каналов, положение детали при погружении и извлечении, свойства состава и операции после нанесения. Если нужно получить более толстый или равномерный слой, процесс может включать несколько циклов.
Когда окунание подходит для деталей сложной геометрии
Окунание рассматривают для деталей с отверстиями, выемками, полостями и участками, которые экранированы от распыления.
Это актуально, когда покрытие требуется не только на внешней поверхности, но и внутри детали. Например, при обработке плунжерных отверстий нужно учитывать, сможет ли состав равномерно смочить внутренние стенки и удалятся ли его излишки после погружения.
Для сложной геометрии смазочное покрытие важно оценивать по всей поверхности детали, а не только по доступным внешним зонам. Внутренние каналы могут удерживать излишки состава, поэтому на этапе разработки процесса проверяют ориентацию детали, слив и повторяемость нанесения. При необходимости меняют положение детали или используют несколько последовательных циклов.
Если задаче требуется сухой антифрикционный слой, подходящим решением может быть покрытие MODENGY 1002. Оно рассчитано на нанесение окунанием деталей сложной геометрии и внутренних каналов, где трудно обеспечить доступ распылением; покрытие также сочетает низкий коэффициент трения с антикоррозионными свойствами. При выборе важно сопоставить требования узла с технологией подготовки и отверждения, а не рассматривать состав как замену любой жидкой смазке.
Окунание особенно уместно, когда важны полнота покрытия труднодоступных зон и повторяемость обработки серии деталей. При единичном нанесении и простой геометрии могут быть удобны другие способы, но для каналов и углублений решающим становится именно доступ состава к поверхности.
Как организовать нанесение твердосмазочного покрытия
Начинают с подготовки поверхности.
С детали удаляют масло, грязь, ржавчину, окалину и оксидные пленки: загрязнения ухудшают адгезию и могут снизить ресурс покрытия. До запуска серии следует согласовать способ очистки с материалом детали и технологией нанесения, а затем проверить чистоту поверхности перед погружением.
Далее определяют параметры окунания. На толщину влияют плотность или вязкость состава и скорость извлечения детали из ванны. При работе с внутренними каналами к этим параметрам добавляют ориентацию детали: после извлечения состав должен стекать, а не оставаться в виде локальных скоплений. Для dip-spin также настраивают удаление излишков центрифугированием.
В качестве технологического ориентира для сухих твердосмазочных покрытий приводят диапазон толщины 3-15 мкм. В учебном материале NASA для правильно настроенной плотности состава и скорости извлечения указана ориентировочная толщина 0.0004-0.0006 in, то есть около 10-15 мкм. Это ориентиры, а не универсальные значения для каждой детали и каждого состава.
Если за один цикл невозможно получить требуемую толщину или равномерность, применяют несколько циклов нанесения. Между ними соблюдают предусмотренные для покрытия этапы сушки или отверждения. До обработки всей партии проверяют результат на деталях с характерной геометрией, включая участки каналов, которые труднее всего покрыть.
Как выбрать толщину и связующее
Толщину покрытия соотносят с функцией детали и возможностями процесса.
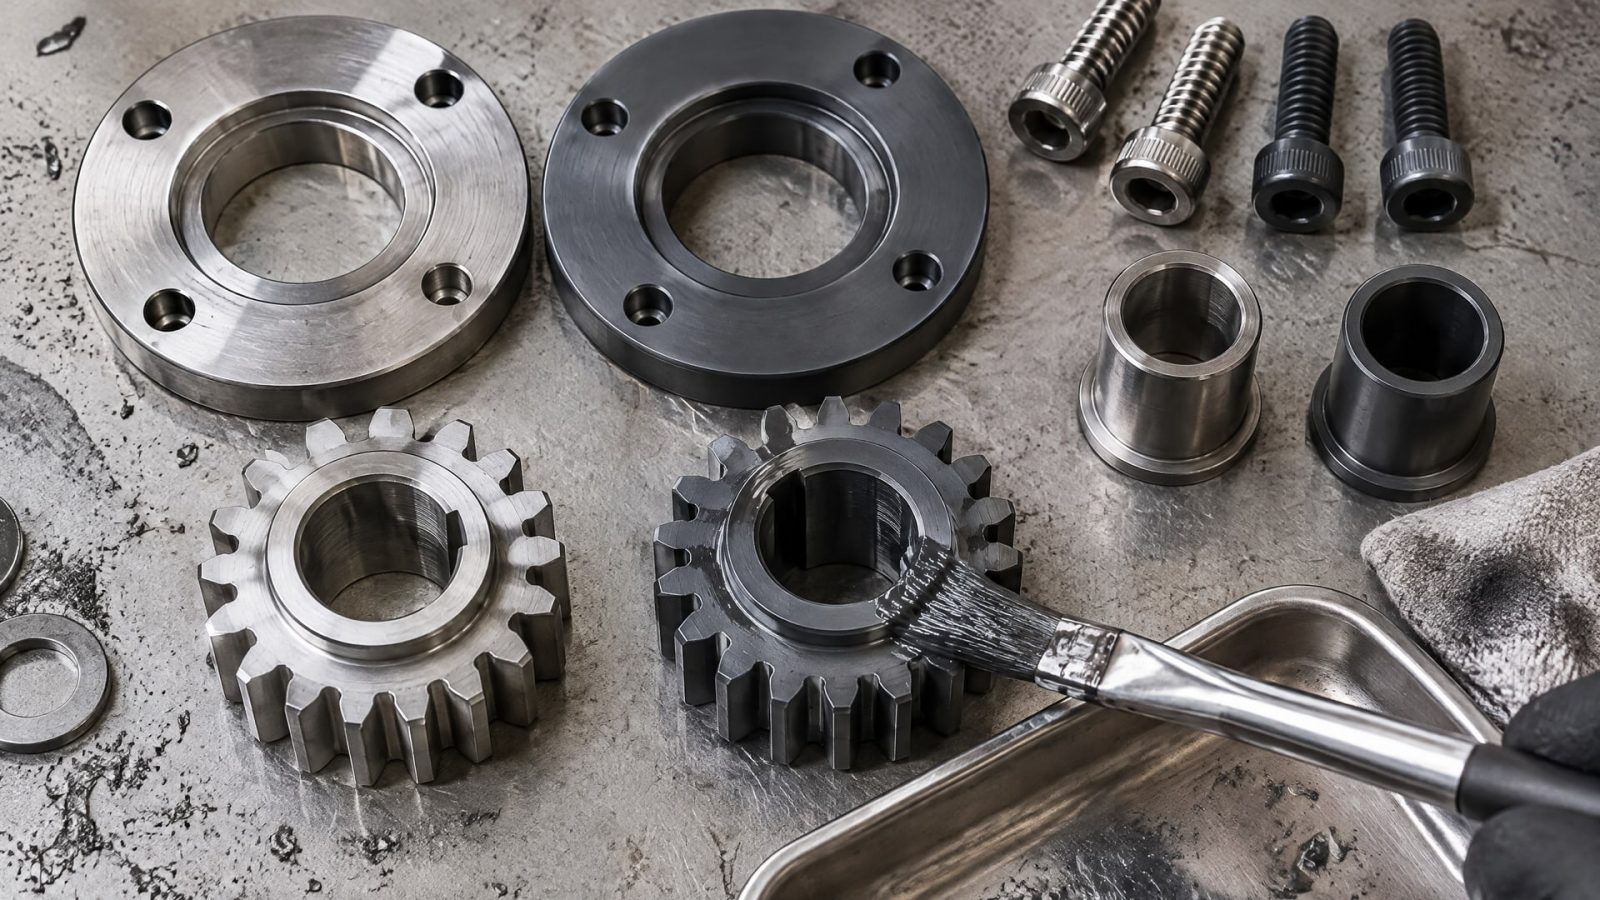
Для сухих твердосмазочных пленок часто приводят типичный диапазон 3-15 мкм; при необходимости большей толщины обычно рассматривают несколько циклов. Само по себе увеличение толщины не гарантирует улучшения работы: важно получить равномерное покрытие без наплывов и скоплений в каналах.
Вязкость или плотность состава и скорость извлечения из ванны помогают управлять толщиной. При обработке внутренних полостей эти параметры оценивают вместе с особенностями стекания и центрифугирования. Контроль только внешней поверхности не показывает, равномерно ли покрыты стенки отверстий и внутренних каналов.
Связующее выбирают с учетом температуры эксплуатации. В учебных материалах по трибологии для органических связующих указана температурная стабильность обычно ниже 300°C, а для неорганических систем отмечена возможность работы выше 650°C. Эти значения описывают разные классы связующих и не заменяют проверку характеристик конкретного покрытия и режима детали.
Если требуется также защита от коррозии, ее учитывают при постановке требований к покрытию и проверке результата. ISO 8080:1985 относится к покрытиям с твердыми смазками для защиты титановых крепежных деталей от задиров и описывает требования к производству, испытаниям, качеству, упаковке и поставке. Этот стандарт не следует автоматически распространять на детали из других материалов или на любые задачи обработки каналов.
Контроль качества и типичные ошибки
Первую проверку проводят после подготовки поверхности: на ней не должно оставаться загрязнений, ржавчины, окалины и оксидных пленок, мешающих адгезии.
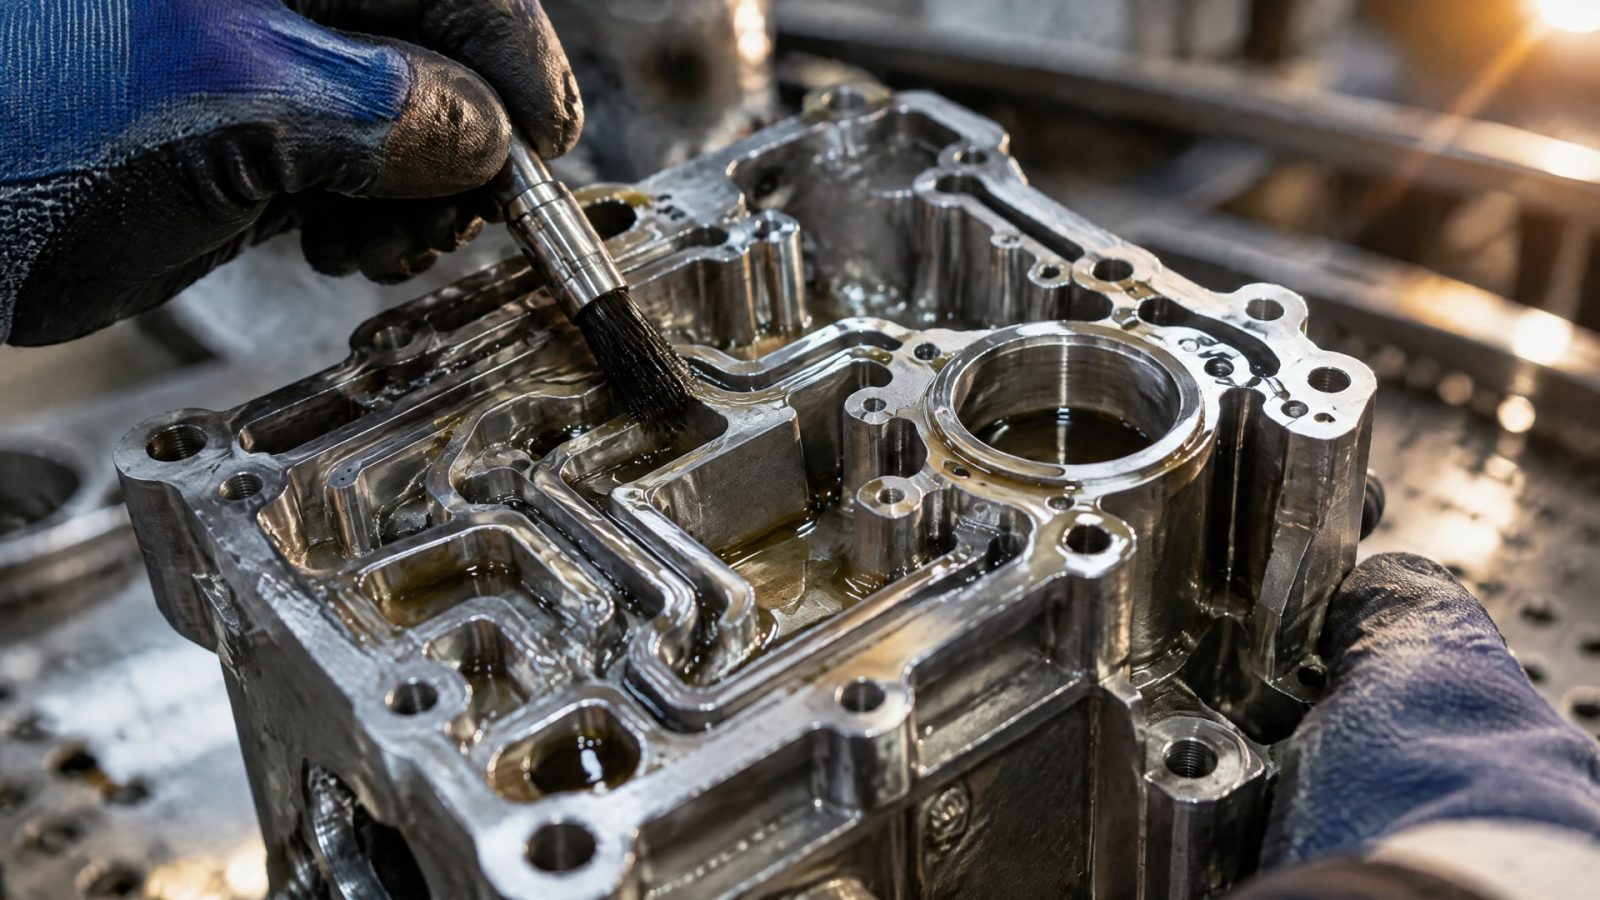
Затем оценивают нанесение на наружных и внутренних поверхностях. Для детали со сложной геометрией важно проверить не только наличие покрытия, но и отсутствие скоплений в каналах и углублениях.
Частая ошибка - считать, что одного погружения всегда достаточно. Если требуемая толщина или равномерность не достигнуты, технологию корректируют: проверяют параметры состава и извлечения, расположение детали, удаление излишков и необходимость повторного цикла. Еще одна ошибка - переносить настройки с внешне похожей детали без проверки внутренней геометрии.
Для планирования контроля можно использовать следующий перечень:
состояние поверхности после очистки;
доступ состава к отверстиям, каналам и выемкам;
скорость извлечения и стекание излишков;
наличие локальных скоплений после нанесения;
соответствие сухой толщины заданной задаче;
завершение сушки или термоотверждения по технологии выбранного покрытия.
Если требования включают временную защиту от коррозии, их формулируют отдельно от требований к антифрикционным свойствам. Для этой смежной задачи ISO/TS 12928:1999 содержит рекомендации по продуктам временной защиты от коррозии в классе промышленных масел и смазок. Применимость документа оценивают по типу продукта и назначению обработки, не подменяя им требования к твердосмазочному покрытию.
Часто задаваемые вопросы
Можно ли обрабатывать внутренние каналы окунанием?
Да, окунание применяют для отверстий, углублений и внутренних зон, которые трудно покрыть распылением. При этом необходимо проверить, насколько полно состав смачивает канал и удаляются ли излишки после извлечения детали. Для сложной геометрии обычно оценивают весь цикл, а не только факт погружения.
Подходит ли окунание для плунжерных отверстий?
Метод может подойти, если требуется покрыть внутреннюю поверхность отверстия, недоступную для распыления. Перед серийной обработкой проверяют равномерность слоя, отсутствие скоплений и повторяемость цикла. На результат влияют подготовка детали, свойства состава, скорость извлечения и положение детали при стекании.
Всегда ли достаточно одного погружения?
Нет. Если за один цикл не удается получить требуемую толщину или равномерность, применяют несколько циклов нанесения. Для сухих твердосмазочных покрытий типичная толщина часто составляет 3-15 мкм, а более толстый слой может потребовать повторной обработки. Решение принимают по результатам контроля детали.
Чем твердосмазочное покрытие отличается от обычной смазки?
Твердосмазочное покрытие формирует сухую пленку из твердых смазочных компонентов в связующем. После нанесения состав высушивают или термоотверждают. Поэтому речь идет не о простой масляной пленке, а о покрытии с отдельным технологическим циклом и требованиями к подготовке поверхности.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей, где распыление не обеспечивает доступ к отверстиям, выемкам и внутренним поверхностям. Чтобы получить равномерное твердосмазочное покрытие, нужно подготовить поверхность, настроить параметры погружения и извлечения, контролировать отвод излишков и при необходимости использовать несколько циклов.
Следующий шаг для инженера - определить требования к покрытию и температурный режим детали, затем провести пробную обработку на образце с характерной геометрией. По результатам проверки толщины и состояния внутренних каналов можно закрепить параметры процесса для серийного нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно сравнивать антифрикционные материалы на основе бронзографита и подбирать их для узлов трения.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск позволяет оценить свойства материалов и смазок для различных применений.
Узнайте, как правильно выбрать образцы для испытаний узлов трения, подобрать режимы и нагрузку, чтобы получить достоверные результаты.