
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
Защита плунжерных пар твердосмазочным покрытием начинается с подготовки поверхности, продолжается нанесением равномерной пленки и завершается сушкой или отверждением по режиму конкретного состава. Для плунжерных отверстий и других участков со сложной геометрией может подойти окунание, но результат зависит от подготовки детали, параметров ванны и контроля толщины покрытия.
Статья полезна инженерам, технологам и закупщикам, которым нужно выбрать способ обработки сопрягаемых поверхностей плунжера и оценить требования к производственному процессу. Разберем, как подготовить детали, когда применять окунание, как учитывать зазоры и какие параметры проверять перед запуском технологии.
Как работает защита сопрягаемых поверхностей плунжера
Твердосмазочное покрытие формирует на детали сухую антифрикционную пленку.
Такие покрытия используют в парах металл-металл и металл-пластик при медленном и среднем движении. Для плунжерной пары это способ повлиять на трение и износ поверхностей, контактирующих при работе узла. Конкретный результат зависит от состава покрытия, состояния основы и режима эксплуатации.
Нанесение пленки не заменяет подбор пары трения и не гарантирует одинакового эффекта для любых плунжеров. В технических материалах состав и режим отверждения связывают с конкретной парой трения, а при высоких нагрузках обращают внимание на испытательные данные. Для плунжеров в условиях экстремального давления в качестве ориентира при подборе смазки приводится нагрузка Timken OK выше 60 lb. Этот показатель относится к оценке смазки и сам по себе не подтверждает пригодность любого твердосмазочного покрытия для конкретного узла.
Покрытие и посадка деталей
Для антифрикционных покрытий в технических материалах указан типичный диапазон сухой пленки 5-20 мкм; в отдельных случаях приводится диапазон 10-15 мкм. Толщина должна соответствовать зазору и шероховатости поверхности: пленке нужно перекрыть микронеровности, не создавая лишнего натяга. Поэтому ориентироваться только на принцип «чем толще, тем лучше» нельзя.
Избыточная толщина может помешать посадке и работе пары трения. До обработки следует определить, какие поверхности участвуют в сопряжении и какие размеры необходимо сохранить. При необходимости технологический процесс проверяют на пробной детали: оценивают равномерность пленки и изменение посадки после отверждения.
Тонкая пленка и более толстые покрытия
Твердосмазочную пленку не следует путать с покрытиями, предназначенными для восстановления или усиленной защиты от износа. Для отдельных промышленных решений на штоках и плунжерах применяют покрытия толщиной порядка 150-2000 мкм. Это другой масштаб толщины, поэтому подобные решения нельзя напрямую приравнивать к антифрикционному покрытию с сухой пленкой в диапазоне 5-20 мкм.
При выборе технологии инженер сопоставляет назначение покрытия, размеры детали, рабочий зазор и требования к ресурсу. Если задача состоит в снижении трения в паре при медленном или среднем движении, рассматривают сухую антифрикционную пленку. Если нужен иной уровень защиты от износа или коррозии, технологию и толщину подбирают под конкретные условия, а не по одному признаку «покрытая поверхность».
Подготовка поверхности перед нанесением
Адгезия покрытия и повторяемость результата зависят от состояния основы.
Перед нанесением поверхность тщательно очищают и обезжиривают: масло, загрязнения и окислы могут помешать контакту покрытия с деталью. Поэтому подготовка не должна сводиться к быстрому удалению видимых загрязнений. Состав и последовательность операций выбирают с учетом материала плунжера и особенностей производства.
Очистка и активация
После очистки в некоторых процессах применяют фосфатирование или пескоструйную обработку. Такие операции могут повысить адгезию и срок службы антифрикционного покрытия. Выбор между ними зависит от детали и принятой технологии: универсального требования использовать один и тот же способ для всех плунжерных пар нет.
Перед запуском процесса важно проверить, что подготовленная поверхность соответствует требованиям к нанесению. Если деталь прошла очистку, но на ней сохранились загрязнения или окислы, результат может отличаться от обработки правильно подготовленной детали. Для серийного производства фиксируют последовательность подготовки и проверяют, что она выполняется одинаково от партии к партии.
Равномерность слоя
Покрытие следует наносить как можно равномернее. Локальные дефекты и различия толщины способны сделать работу пары трения нестабильной. Для плунжерных отверстий и внутренних каналов важно отдельно оценить, достигает ли состав нужных участков и получается ли там равномерная пленка. Само погружение детали в ванну этого не подтверждает, поэтому покрытие проверяют на пробных образцах или деталях с подходящей геометрией.
Толщину соотносят с зазором и шероховатостью, а не выбирают независимо от конструкции. Для ряда антифрикционных покрытий рабочий ориентир составляет 5-20 мкм по сухой пленке; в отдельных технических материалах указан диапазон 10-15 мкм. Эти значения не заменяют требований к конкретному составу и детали. Если после подготовки или нанесения меняется состояние поверхности, технологию нужно оценить заново, а не переносить прежние настройки без проверки.
Твердосмазочное покрытие методом окунания
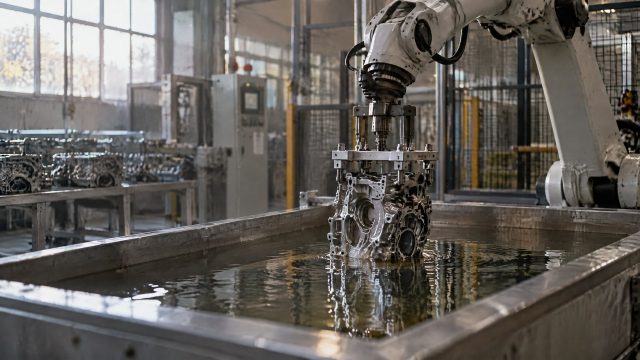
Окунание применяют для обработки деталей, если геометрия и производственный процесс позволяют равномерно покрыть требуемые поверхности.
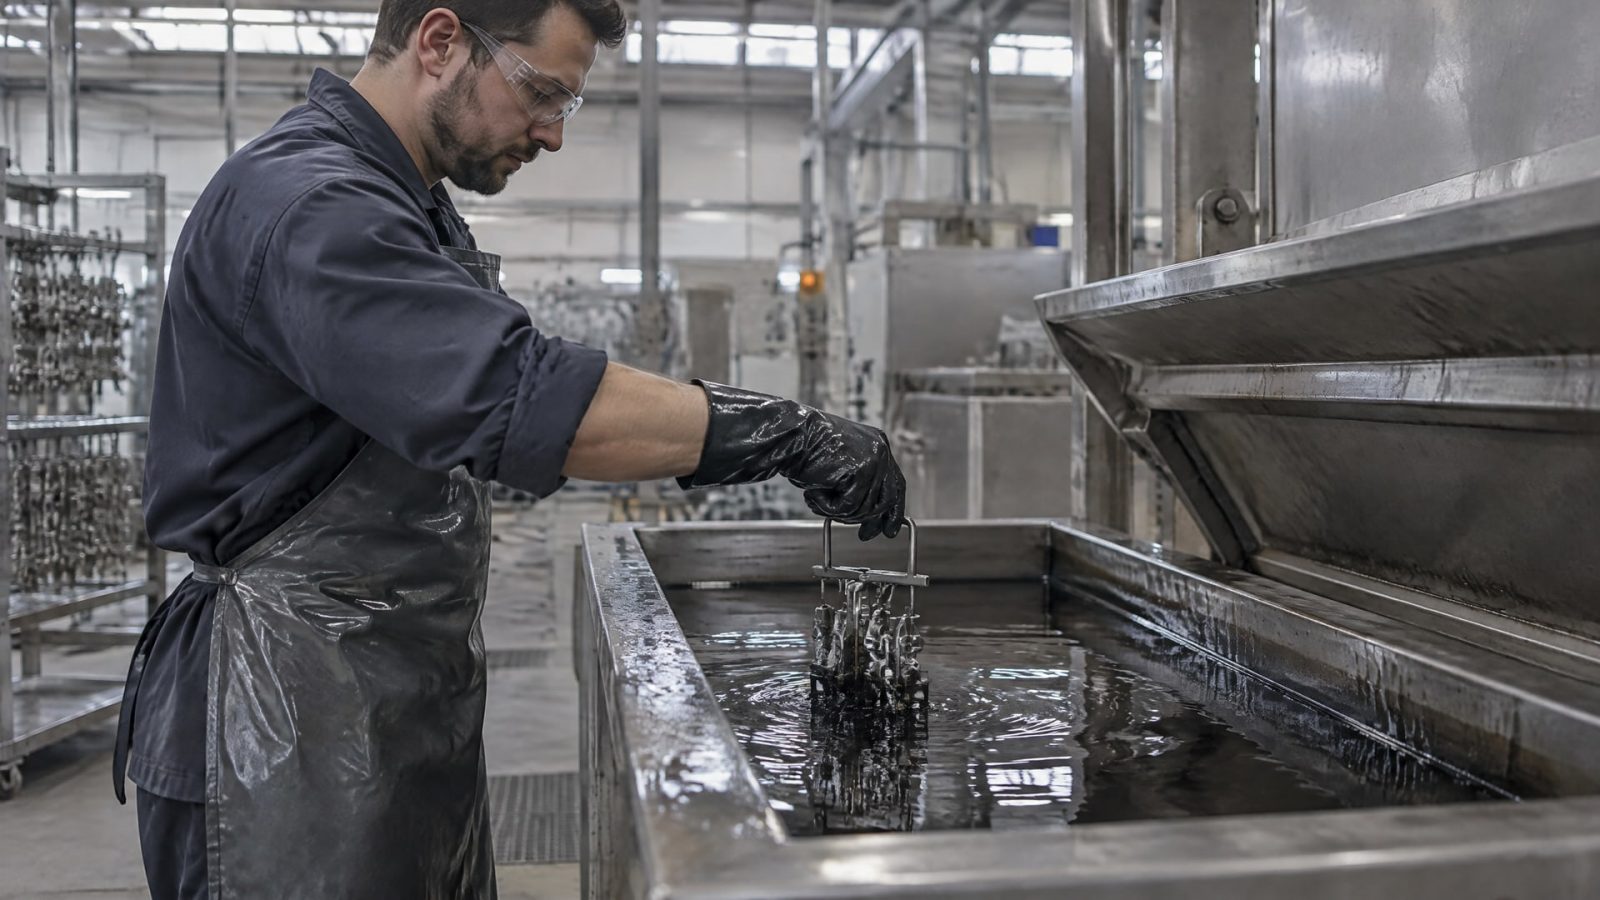
Для крупногабаритных деталей может использоваться обычное погружение с последующей сушкой. Для мелких серий и массовых деталей рассматривают окунание с центрифугированием. Распыление также остается вариантом, особенно когда сложная геометрия затрудняет нанесение другим способом.
Параметры ванны и извлечения детали
При окунании контролируют вязкость состава, перемешивание ванны и скорость извлечения детали. Скорость влияет на стекание материала: если ее не контролировать, возрастает риск потеков и локально неодинаковой толщины. Перемешивание помогает поддерживать однородность ванны. Конкретные значения параметров нельзя переносить с одного покрытия на другое без технических данных для выбранного состава.
Для плунжерных отверстий и внутренних каналов важна не только возможность погрузить деталь, но и подтверждение покрытия на нужных поверхностях. Поэтому процесс оценивают по результату: проверяют равномерность пленки, наличие дефектов и соответствие толщины требованиям к зазору. Если геометрия детали мешает контролировать слой после нанесения, способ обработки необходимо отработать на образце с аналогичной геометрией.
Когда нужно центрифугирование
Окунание с центрифугированием используют для мелких и серийных деталей, когда требуется контролировать остаток состава и получать более равномерный слой. Однако это не универсальная замена обычному окунанию или распылению. Выбор зависит от формы детали, размера партии и требуемой повторяемости.
Для каждой схемы нанесения сохраняются общие требования: поверхность должна быть очищена и обезжирена, а покрытие должно высохнуть или отвердеть по режиму конкретного материала. Диапазон, указанный для различных покрытий, составляет от 2 до 90 минут, а температура может варьироваться от комнатной до 250°C. Эти параметры не являются единым режимом окунания: их подбирают по механизму полимеризации и техническим данным выбранного покрытия.
Как выбрать толщину и режим отверждения
Толщину покрытия выбирают с учетом размера зазора, шероховатости детали и требуемого слоя после сушки.
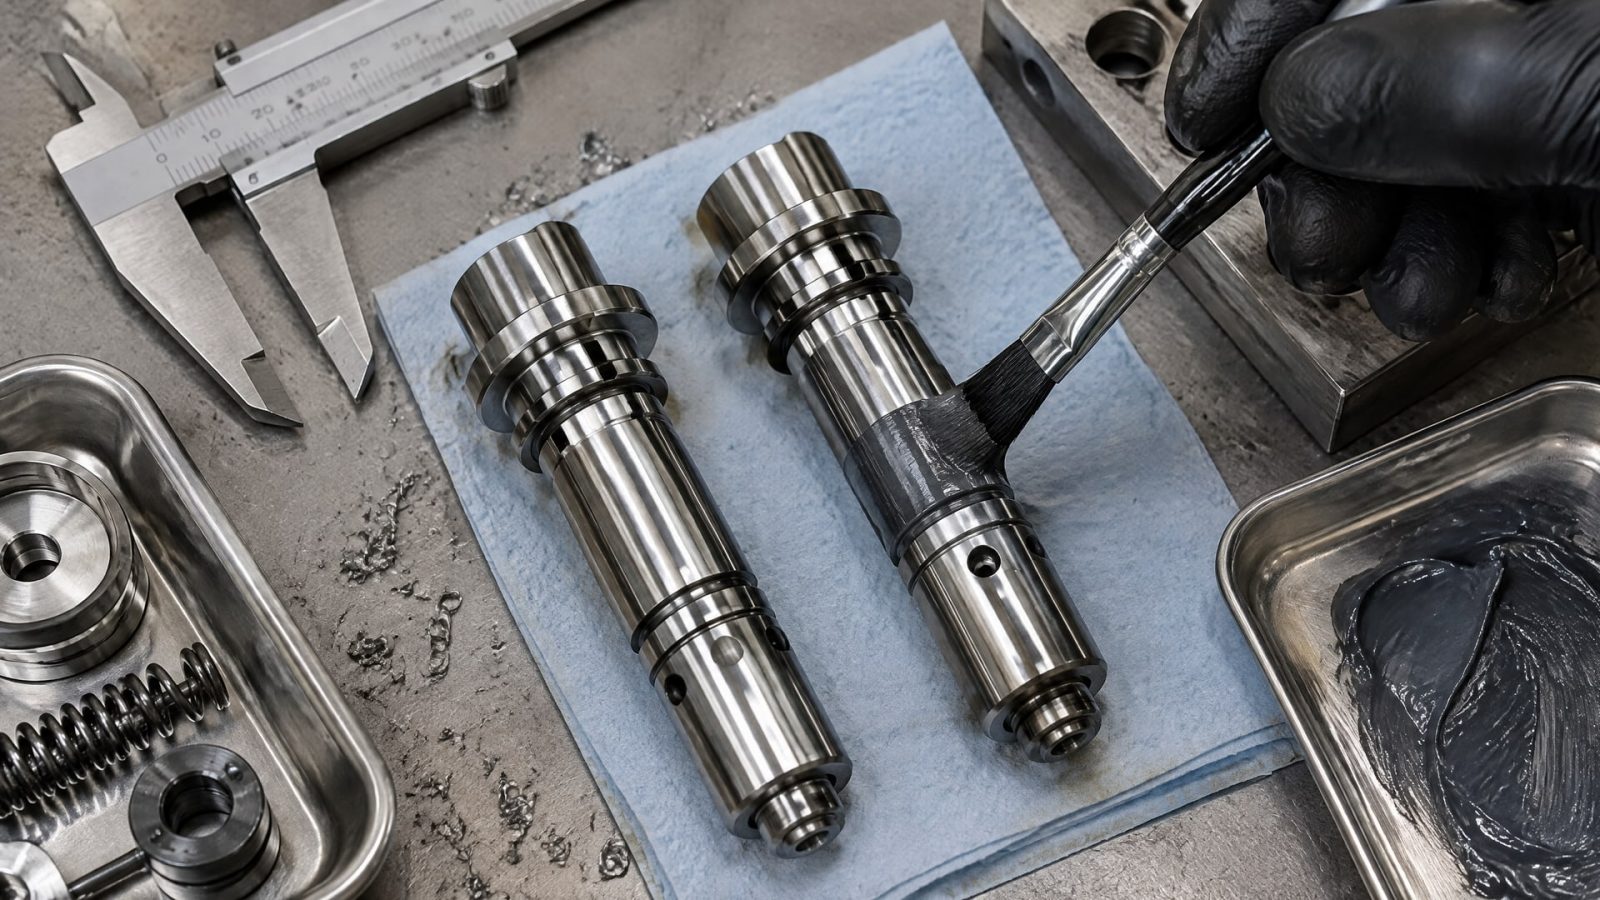
Для ряда антифрикционных покрытий типичный диапазон сухой пленки составляет 5-20 мкм; в отдельных технических материалах приводится значение 10-15 мкм. Эти диапазоны помогают оценить порядок толщины, но не служат универсальной спецификацией для любой плунжерной пары.
Учет зазора
Пленка должна перекрывать микронеровности, не создавая лишнего натяга. Поэтому толщину нельзя выбирать только по тому, насколько хорошо покрытие защищает поверхность в испытании. Нужно учитывать итоговую посадку деталей после нанесения и отверждения. Если зазор мал, даже небольшое отклонение толщины может повлиять на сопряжение; допустимые значения определяют по конструкции и требованиям к конкретной паре.
Для подтверждения процесса оценивают сухую пленку и проверяют, что обработанные детали сохраняют требуемую посадку. Если производство использует несколько способов нанесения, например окунание и распыление, их результаты нельзя считать одинаковыми без проверки. В обоих случаях контролируют равномерность слоя и соответствие параметров выбранной технологии.
Сушка и отверждение
Режим зависит от механизма полимеризации покрытия. В технических материалах приведен широкий диапазон: от 2 до 90 минут и от комнатной температуры до 250°C. Для одного конкретного покрытия указан режим горячего отверждения 20 минут при 200°C по температуре изделия. Это частный пример, а не режим, который можно автоматически назначить для любой плунжерной пары.
При составлении технологической карты фиксируют, какой параметр контролируют: температуру изделия или среды, а также длительность выдержки. Если режим выбран неправильно, покрытие может не достичь требуемого состояния. Поэтому до серийной обработки проверяют результат на деталях или образцах и сверяют параметры с техническими данными именно того состава, который внедряют.
Контроль качества и испытания покрытия
Контроль не заканчивается оценкой внешнего вида.
Для антифрикционных покрытий в технических материалах приводят проверки вязкости, плотности, температуры вспышки, коррозионной стойкости и поведения в испытаниях на трение. Их набор зависит от состава и задачи: не каждый метод нужен для каждого проекта, а один результат испытания не подтверждает пригодность покрытия во всех режимах эксплуатации.
Методы и стандарты
Для отдельных характеристик и испытаний указаны следующие методы:
DIN EN ISO 2431 - определение вязкости.
ASTM D1475 - определение плотности.
ASTM D56 - определение температуры вспышки.
ISO 9227 - испытание в соляном тумане.
VDA 230-206 - процедура испытаний для пары трения POM/сталь с покрытием.
Эти обозначения относятся к методам и процедурам, применявшимся в технических материалах по покрытиям. Они не означают, что каждый стандарт обязателен для плунжерной пары или что прохождение отдельного испытания гарантирует нужный ресурс узла. Критерии приемки определяют исходя из условий работы, материала деталей и требований производства.
Проверка нанесения
При внедрении процесса контролируют подготовку поверхности, равномерность покрытия и итоговую толщину сухой пленки. Для окунания дополнительно отслеживают вязкость ванны, перемешивание и скорость извлечения детали. Для горячего отверждения фиксируют температуру изделия и время выдержки в соответствии с режимом выбранного состава.
Если покрытие предназначено для пары, работающей при высоких нагрузках, его выбор подтверждают релевантными испытательными данными. Для смазки плунжеров в условиях экстремального давления приводится ориентир Timken OK выше 60 lb, но этот показатель нельзя подменять оценкой антифрикционного покрытия. Испытания должны соответствовать материалам и режиму конкретного узла.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на плунжер без подготовки?
Нет. Перед нанесением поверхность тщательно очищают и обезжиривают. Масло, загрязнения и окислы могут ухудшить адгезию и снизить ресурс покрытия. В зависимости от детали и процесса дополнительно применяют фосфатирование или пескоструйную обработку, которые могут повысить адгезию.
Всегда ли окунание хуже распыления?
Нет. Окунание, распыление и окунание с центрифугированием - разные технологические варианты. Выбор зависит от геометрии детали, размера партии и требуемой повторяемости. При окунании контролируют вязкость ванны, перемешивание и скорость извлечения, а для сложной геометрии отдельно проверяют равномерность покрытия на нужных участках.
Какую толщину покрытия выбрать для плунжерной пары?
Для ряда антифрикционных покрытий типичная толщина сухой пленки составляет 5-20 мкм, а в отдельных технических материалах указан диапазон 10-15 мкм. Выбор зависит от зазора и шероховатости. Слой должен перекрывать микронеровности, не создавая лишнего натяга, поэтому итог проверяют на детали или подходящем образце.
Сколько длится отверждение покрытия?
Режим зависит от состава и механизма полимеризации. В технических материалах приведены значения от 2 до 90 минут и температура от комнатной до 250°C. Для одного конкретного покрытия указан режим 20 минут при 200°C по температуре изделия. Эти параметры нельзя считать универсальными: режим сверяют с техническими данными выбранного состава.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует согласовать подготовку поверхности, способ нанесения, толщину сухой пленки и режим отверждения. Для окунания особенно важны контроль вязкости, перемешивание и скорость извлечения детали; типичный ориентир толщины для ряда покрытий составляет 5-20 мкм, но окончательный выбор зависит от зазора и требований к посадке.
Следующий шаг для инженера - определить рабочие поверхности и допустимые изменения размеров, затем выбрать способ нанесения и проверить его на детали с аналогичной геометрией. Параметры подготовки, нанесения и отверждения следует зафиксировать в технологической карте, а критерии приемки связать с испытаниями, подходящими для конкретной пары трения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие труднодоступных участков деталей сложной формы.
Узнайте, как правильно сравнивать антифрикционные материалы на основе бронзографита и подбирать их для узлов трения.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск позволяет оценить свойства материалов и смазок для различных применений.