
Допуск H1 для редукторов: как пройти аудит HACCP без замечаний
Редукторы в цехах пищевого производства работают в условиях, где случайный контакт смазочного материала с продуктом технически неизбежен. Аудит HACCP именно на это и смотрит: не только выбор смазки, но и доказательства ее пищевого допуска, документация и контроль дозировки на месте. Главное требование - смазка должна иметь регистрацию NSF H1, то есть быть безвкусной, без запаха и физиологически инертной, с допуском случайного загрязнения продукта не более 10 ppm для минеральных и синтетических составов (для силиконовых - до 1 ppm). Статья разбирает, как выбрать правильную смазку, подготовить документацию, провести замену в редукторе и встать на путь к чистому аудиту без замечаний по смазке.
Статья полезна техническим специалистам, инженерам, закупщикам и снабженцам пищевых производств, которые отвечают за обслуживание редукторов и должны соответствовать требованиям пищевой безопасности.
Что такое допуск H1 и почему его недостаточно читать только на этикетке
NSF H1 - это регистрация, а не просто описание.
Категория H1 обозначает смазочные материалы, одобренные для зон, где возможен случайный и технически неизбежный контакт с пищей. Это не значит, что смазка разрешена везде и всегда: H1 означает, что состав безвкусный, без запаха и физиологически инертный, с максимальным допуском загрязнения продукта до 10 ppm для большинства синтетических и минеральных композиций.
Ключевой момент: NSF H1 - это регистрация продукта, а не проверка гигиеничности производства поставщика. Аудитор видит этот статус в паспорте безопасности или в выписке из реестра NSF, но это закрывает только вопрос о составе. Само по себе наличие H1 не доказывает, что партия смазки обработана чистыми руками, правильно упакована и отправлена без загрязнений.
Заблуждение, которое часто встречается в отделах закупок: если на канистре написано «food grade», то все хорошо и аудит примет. На самом деле аудитору нужны проверяемые доказательства: номер регистрации в реестре NSF, паспорт безопасности с указанием H1, декларация применимости продукта к редукторам именно вашего типа, и трассируемость партии. Только так цепочка доказательств замкнется.
NSF H1 против H2: почему нельзя путать категории
В пищевом производстве встречаются три категории пищевых смазок по допуску: H1, H2 и H3.
Каждая предназначена для своей ситуации, и путаница между ними - частая причина замечаний при аудите.
| Категория | Допускаемый контакт | Область применения | Пример |
|---|---|---|---|
| H1 | Случайный, технически неизбежный | Редукторы в пищевых зонах, детали механизмов рядом с продуктом | Смазка редуктора, который может дать течь над конвейером |
| H2 | Контакт запрещен | Механизмы вне пищевых зон, вспомогательное оборудование, устройства за пределами предприятия | Смазка воздушного компрессора в подвале |
| H3 | Прямой, специфичный контакт | Консервирующие и защитные составы, обработка пищи в специальных процессах | Защитное покрытие формы для хлеба |
H2 часто стоит дешевле, чем H1, и закупщики иногда пытаются применять ее в пищевых цехах, рассчитывая на экономию. Это критическая ошибка для аудита: H2 смазка работает с предположением, что контакта не будет, поэтому состав может содержать компоненты, небезопасные для прямого или случайного попадания в пищу. При проверке документации аудитор сразу выявит несоответствие категории - и замечание неизбежно.
Роль ISO 21469 в HACCP-аудите: когда H1 одного мало
NSF H1 закрывает вопрос о составе, но не о производстве.
ISO 21469 - это стандарт, который оценивает весь жизненный цикл смазки: от формулирования и производства до упаковки, хранения и транспортировки. На практике это означает, что поставщик, соответствующий ISO 21469, документирует:
Источники сырья и их чистоту
Производственные процессы и контроль загрязнений
Гигиену на заводе
Правила упаковки и маркировки
Условия хранения и логистику до доставки к вам
ISO 21469 не является обязательным требованием в базовых схемах пищевой сертификации, но многие аудиторы и крупные покупатели запрашивают его как дополнительное подтверждение гигиеничности цепочки поставок. Если поставщик смазки предоставляет оба документа - NSF H1 и ISO 21469 - это сигнал аудитору, что компания серьезно относится к пищевой безопасности и готова доказать это контролем на всех этапах.
На практике в пищевом производстве чаще встречается ситуация, когда требуют H1, а ISO 21469 запрашивают дополнительно. Но для редукторов в критичных зонах (близко к продукту, часто в условиях мойки) оба документа держать полезно.
Выбор смазки для редуктора: критерии и документация
Редукторы в пищепроме работают в разных режимах: от холодных цехов с низкой вибрацией до горячих линий упаковки с мойкой водой под давлением.
Выбор смазки зависит от температуры, нагрузок, типа редуктора и риска контакта с продуктом.
Основные критерии выбора
Температурный диапазон. Редукторы в пищевых цехах часто работают при температурах от 5 до 45 °C, но близко к нагревательным агрегатам (печи, варочные котлы) могут достигать 60-70 °C. Синтетические масла H1 держат эту область стабильнее, чем минеральные, особенно если редуктор работает под солнцем или рядом с тепловым оборудованием.
Класс вязкости NLGI. Для редукторов в пищевой промышленности типичны NLGI 2 (средняя консистенция) и NLGI 1 (мягче, для низких температур и частого обслуживания). NLGI 3 встречается реже, только если редуктор вертикальный или работает в условиях потери смазки. Документация должна четко указывать класс, чтобы аудитор убедился в соответствии конструкции редуктора.
Герметичность и мойка. Если редуктор находится в зоне, где проводят санитарную мойку водой или щелочными растворами, корпус должен быть закрыт герметично (обычно IP66 или IP69K). При таких условиях смазка не должна вытекать при гидравлическом ударе, а сам редуктор должен быть спроектирован без щелей и полостей, где скапливалась бы вода. Это требование к конструкции, а не к смазке, но аудитор обязательно проверит как герметичность редуктора, так и совместимость смазки с внешней средой мойки.
Документация, которую нужно держать под рукой
При аудите HACCP аудитор запросит:
Паспорт безопасности (MSDS) смазки с указанием NSF H1 и пределов загрязнения (10 ppm или 1 ppm для силиконов)
Декларацию применимости - документ, где производитель смазки подтверждает, что продукт подходит для редукторов вашего типа и работает в заявленном диапазоне температур
Сертификат анализа (CoA) последней поставленной партии, чтобы убедиться в отсутствии загрязнений при производстве
Трассируемость партии - информация о дате, месте производства и логистической цепи доставки
Схему редуктора (техническую документацию) с указанием объема масла, класса вязкости и одобренных типов смазок
Когда поставщик предоставляет эту информацию полностью, аудитор видит, что вы не просто закупили смазку, но выстроили цепочку контроля ее безопасности.
Пошаговая замена смазки в редукторе: минимизация риска загрязнения
Замена смазки в редукторе пищевого производства - это не только техническая процедура, но и точка, где аудитор смотрит на соблюдение гигиены и контроль дозировки.
Подготовка к замене
1. Согласуйте время замены. В пищевом производстве смену обычно планируют на санитарный день или перерыв между сменами, чтобы исключить риск загрязнения продукта.
2. Проверьте документацию редуктора. Выясните точный объем старой смазки, рекомендуемый класс вязкости (NLGI и базовый тип) и производителя редуктора. Это важно для выбора замены.
3. Подготовьте зону. Редуктор должен быть выключен и остыл до комнатной температуры. Если редуктор расположен в зоне мойки, загородите его или отключите распыление воды на время работы.
Процесс замены
1. Слейте старую смазку. Отвинтите пробку слива, если она есть, или используйте шприц для извлечения старой смазки через смазочное отверстие. Вытекающий материал соберите в контейнер - это может быть признаком износа или загрязнения. При аудите аудитор может попросить показать состояние слитого материала.
2. Протрите полость редуктора. Используйте чистую ветошь без ворса и, если нужно, протрите внутренние стенки. Не используйте растворители (минеральное масло или другие жидкости) для промывки - это может оставить остатки, которые загрязнят новую смазку. Просто снимите механические загрязнения и пыль.
3. Внесите новую смазку. Смазку наносят тонкой пленкой, покрывая шестерни и подшипники. Точный объем указан в технической документации редуктора - обычно это 30-50% объема корпуса для редукторов с погруженными шестернями. Переполнение редуктора смазкой приводит к нагреву, окислению и утечкам - и это замечание аудита.
4. Закройте редуктор и проверьте герметичность. После внесения смазки закройте пробку или колпачок. Убедитесь, что герметичность сохранена и смазка не вытекает. Протрите внешнюю поверхность редуктора от остатков смазки.
Документирование замены
Заведите журнал обслуживания редуктора, где фиксируйте:
Дату и время замены
Количество замененной смазки (в граммах или миллилитрах)
Марку и партию новой смазки (артикул, номер партии, дата производства)
ФИО специалиста, проводившего замену
Состояние слитого материала (цвет, загрязнения, если они есть)
Этот журнал - первое, что запросит аудитор. Если запись есть, ясно, когда последний раз редуктор обслуживали и что используют. Если журнала нет или он ведется небрежно, это замечание.
Проверка редуктора перед аудитом: чек-лист для техника
За две недели до планового HACCP-аудита проведите собственный контроль.
Аудитор часто повторит эту проверку, поэтому чем раньше вы выявите проблему, тем лучше.
На что смотреть
Герметичность редуктора. Нет ли следов вытекшей смазки на корпусе, основании, соседних деталях? Если есть течь, это замечание. Редуктор нужно отремонтировать или заменить до аудита.
Состояние документации. На месте ли паспорт редуктора, паспорт смазки, журнал обслуживания? Все ли данные заполнены (дата, партия, объем)? Если чего-то не хватает, запросите у поставщика.
Соответствие смазки. Убедитесь, что используемая смазка имеет NSF H1 и назначена для редукторов вашего типа (винтовые, цилиндрические, конические и т.д.). Если обнаружится, что залита смазка H2 или без пищевого допуска, это критическое замечание.
Визуальное состояние смазки (если редуктор открыт для осмотра). Смазка должна быть однородной, светлой, без комков и темного окраса. Темный цвет или рыхлость указывают на окисление и старение смазки - нужна срочная замена.
Температура редуктора. Во время работы редуктор может быть слегка теплым, но не горячим. Если редуктор сильно нагревается (выше 70 °C), это может быть признаком неправильного количества смазки (переполнение или недостаток) или износа подшипников.
Предупреждающие таблички. На редукторе должна быть маркировка или табличка, указывающая на тип используемой смазки или ссылка на схему. Это помогает техникам и аудиторам быстро ориентироваться.
EFELE MG-291 как решение для пищевых редукторов
При работе с редукторами в условиях пищевого производства часто встречается проблема вымывания смазки водой при мойке или ее высыхания при перепадах температур, особенно если редуктор стоит в холодильной камере или рядом с печью одновременно.
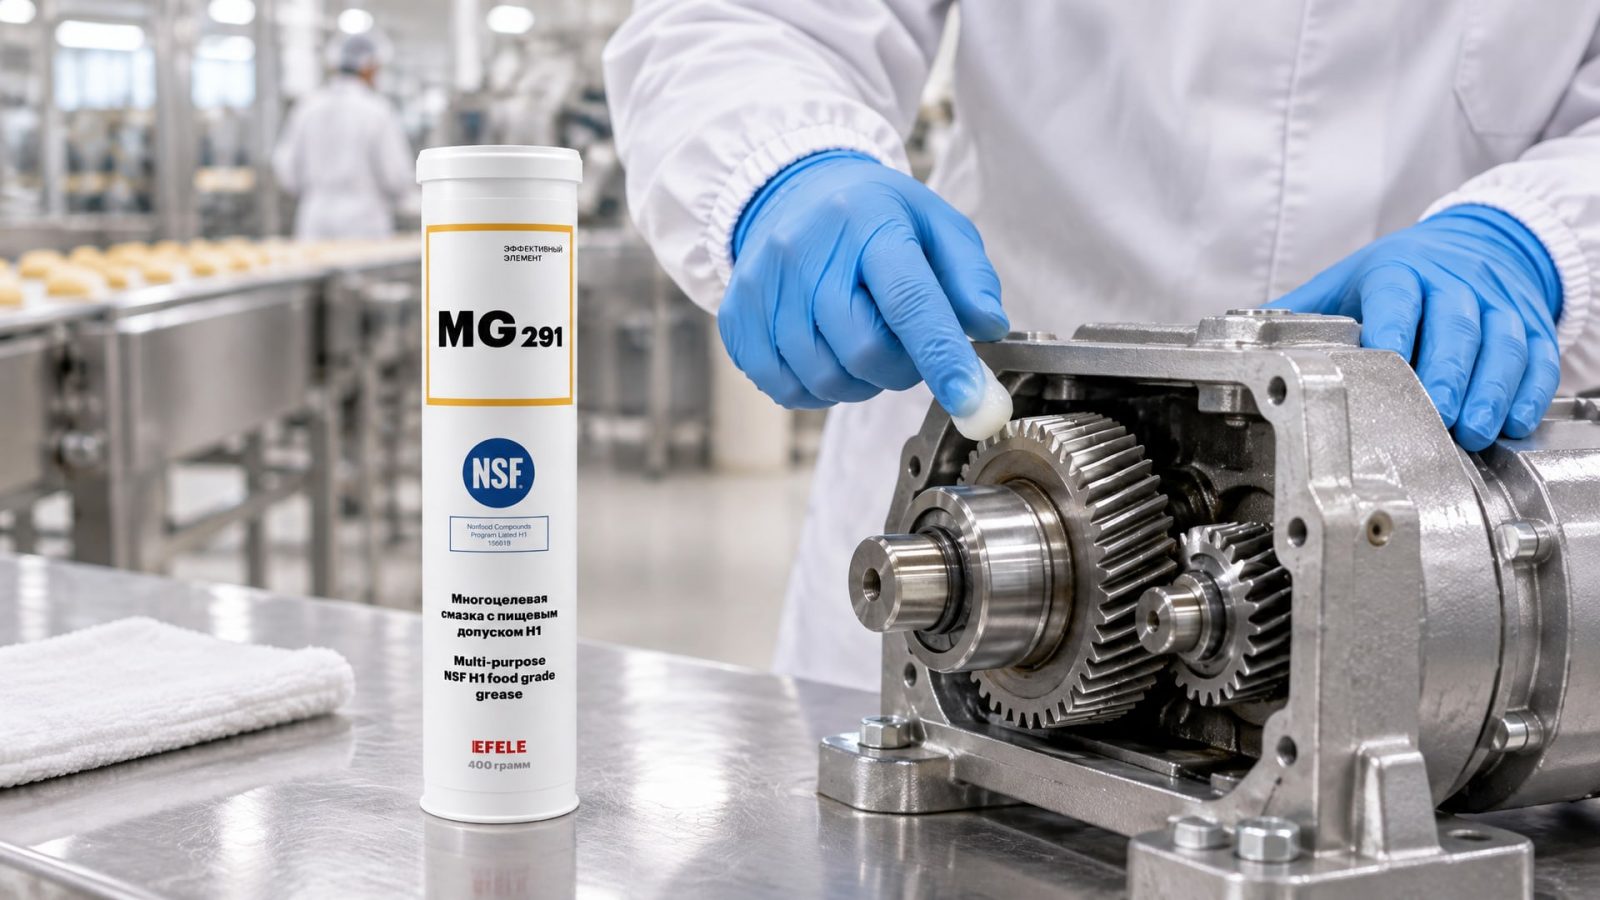
Традиционные минеральные смазки в таких условиях быстро деградируют, теряя адгезию к металлу, и не держат нужную защиту подшипников и шестерен. Результат - преждевременный износ, шум при работе и риск внезапной остановки редуктора в критичный момент.
EFELE MG-291 разработана специально для редукторов в пищевой промышленности с расчетом на колебания температур и воздействие влаги. Смазка содержит синтетическую базу, которая держит адгезию даже после многократной мойки водой под давлением, и имеет сертификацию NSF H1. На линиях фасовки, в цехах хладопереработки и на конвейерных системах эта смазка прижилась как надежный выбор, который затраты на замену компенсирует долгим сроком работы без отказов и чистыми результатами аудита.
Чек-лист документации для HACCP-аудита по редукторам
Аудитор обычно работает по чек-листу.
Если вы подготовитесь заранее по этому же списку, вероятность замечаний упадет резко.
☐ Паспорт безопасности смазки с указанием NSF H1 и пределов загрязнения (10 ppm)
☐ Техническая документация редуктора: марка, класс вязкости, объем масла, допущенные типы смазок
☐ Декларация применимости смазки к редуктору вашей конструкции
☐ Сертификат анализа (CoA) последней поставленной партии смазки
☐ Трассируемость: дата производства, номер партии, информация о логистике
☐ Журнал обслуживания редуктора за последний год: дата замены, объем, партия смазки, ФИО техника
☐ Фотография или схема размещения редуктора в цехе, указание на наличие или отсутствие риска контакта с продуктом
☐ Записи о проверке герметичности редуктора и отсутствии течей
☐ Если редуктор находится в зоне мойки: подтверждение герметичности корпуса (IP66 или выше) и устойчивости смазки к воде
☐ Корректирующие действия, если были замечены проблемы в предыдущих аудитах (если это не первый аудит)
Часто задаваемые вопросы
Можно ли использовать H2-смазку, если закупить ее на 30% дешевле?
Нет. H2 предназначена для зон без риска контакта с пищей; если редуктор стоит в пищевом цехе, где смазка может попасть на продукт или конвейер, используйте только H1. При аудите это замечание, и переделывать придется дороже, чем сэкономила закупка.
Что означает, если на паспорте смазки написано «food grade», но нет номера NSF H1?
Food grade - это не официальная категория. NSF H1 - конкретная регистрация в реестре NSF. Если номера регистрации нет, требуйте от поставщика документ, подтверждающий статус H1, иначе рискуете применить непроверенный материал и получить замечание при аудите.
Может ли один редуктор работать с двумя разными смазками одновременно?
Нет. Смешивание разных смазок может привести к несовместимости компонентов, расслоению и потере защитных свойств. Перед переходом на новую марку полностью слейте и очистите редуктор. Минимум через месяц работы возьмите пробу смазки на анализ, чтобы убедиться, что новая смазка стабильна.
Если редуктор герметичен и течей нет, можно ли удлить интервал замены смазки?
Герметичность помогает, но не полностью решает проблему. Смазка стареет и окисляется со временем независимо от протечек. Интервал замены зависит от производителя редуктора и условий работы. Уточняйте в технической документации и не экспериментируйте - это может быть замечание аудита.
ISO 21469 - это обязательно для пищевого производства?
Нет, ISO 21469 не является обязательной по закону в базовых схемах пищевой сертификации. Но многие крупные покупатели и аудиторы запрашивают ее как дополнительное подтверждение гигиены производства смазки. Если поставщик может ее предоставить, это укрепит вашу позицию при проверке.
Заключение
Допуск H1 для редукторов - это не просто маркировка на канистре, а часть цепочки доказательств пищевой безопасности, которую аудитор HACCP будет проверять в деталях. Выбор смазки начинается с проверки наличия NSF H1, изучения паспорта безопасности и уточнения применимости к вашему редуктору. Замена должна быть задокументирована, герметичность редуктора - подтверждена, и весь процесс обслуживания - отражен в журнале с указанием партии и объема.
Если вы хотите пройти аудит HACCP без замечаний по редукторам, собирайте документацию заранее, ведите аккуратный журнал обслуживания и выбирайте поставщиков смазок, которые предоставляют полную цепочку доказательств: NSF H1, ISO 21469, сертификаты анализа и трассируемость партий. Две недели перед аудитом посвятите проверке герметичности, состояния смазки и наличия всех бумаг - и тогда вопросов по этому пункту не возникнет.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания, учитывая параметры и стандарты.
Выбор смазки для низких температур в пищевой промышленности: особенности, требования и рекомендации по применению.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильный выбор фрез, режимов и СОЖ.