
Антикоррозийная обработка перед нанесением антифрикционного покрытия
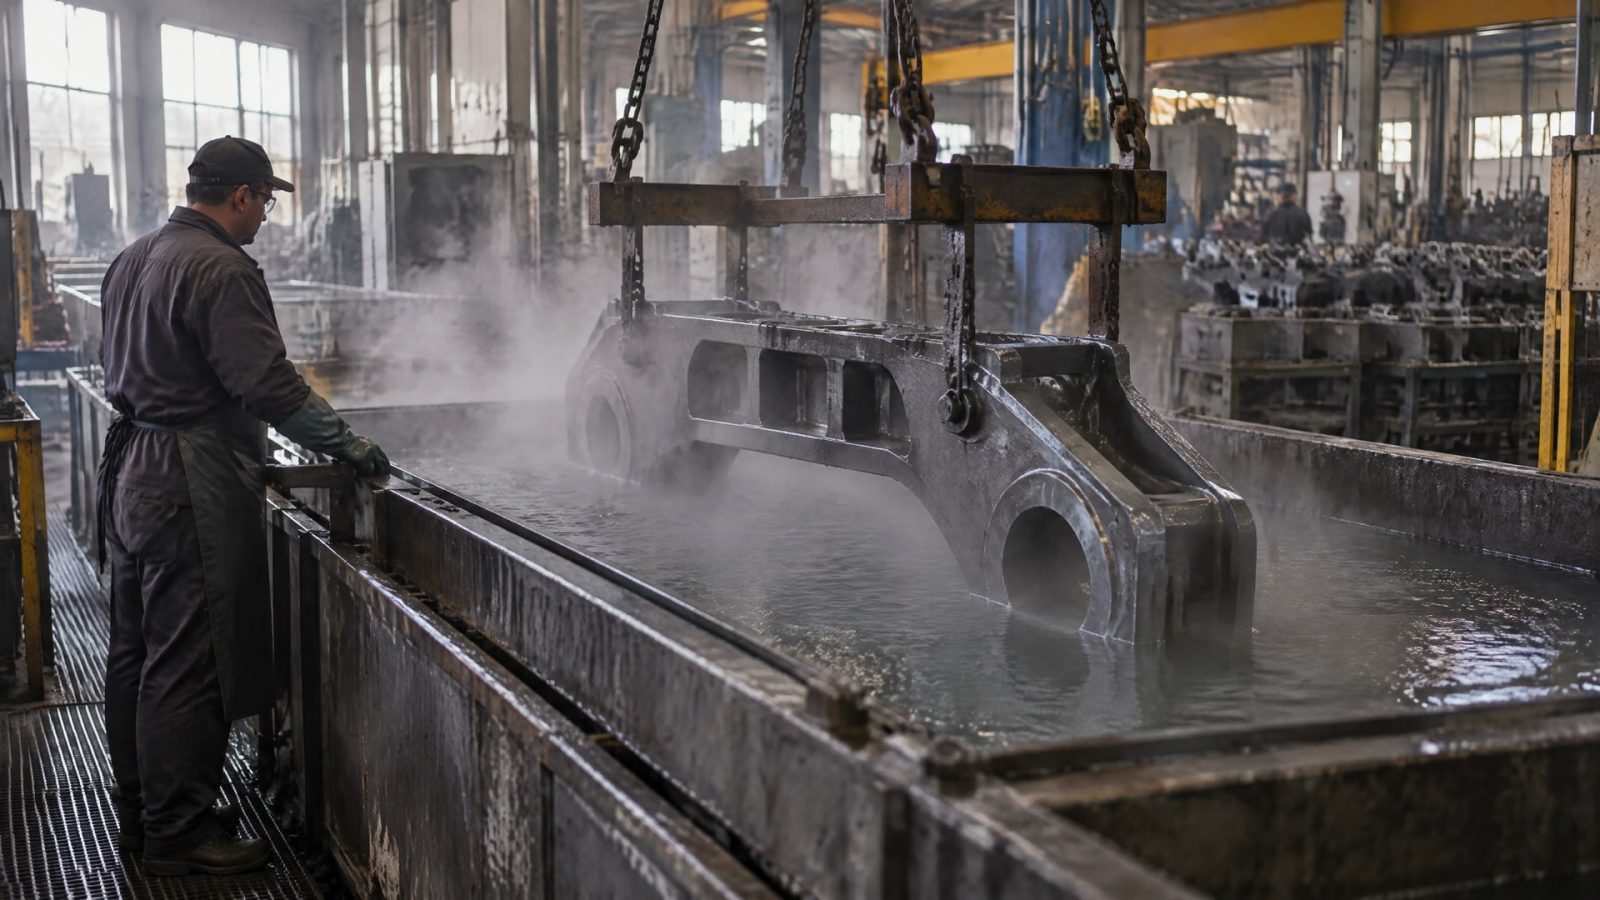
Предварительное фосфатирование помогает улучшить сцепление антифрикционного покрытия со стальной основой и повысить ресурс системы. Эффект зависит от материала детали, типа фосфатного слоя, качества очистки и того, насколько быстро после обработки нанесено покрытие. Для нержавеющей стали классическое фосфатирование обычно не подходит: пассивная оксидная пленка мешает реакции.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают антикоррозийную обработку и антифрикционные покрытия оборудования. Разберем, когда фосфатирование оправдано, чем отличаются марганцевый и цинковый слои, как подготовить поверхность и проверить результат. Отдельно рассмотрим обработку нержавеющей стали и критерии выбора покрытия для замены импортных аналогов.
Как антикоррозийная обработка влияет на антифрикционное покрытие
Фосфатирование формирует на стали конверсионный слой, который служит подложкой для последующего антифрикционного покрытия.
Его шероховатая или пористая структура помогает механическому сцеплению покрытия с основой. Поэтому правильно подобранная предобработка может повысить адгезию и срок службы системы, а также улучшить стойкость к истиранию.
Фосфатный слой не следует считать самостоятельной заменой антифрикционного покрытия. Он выполняет роль промежуточной основы и может влиять на антизадирные свойства стали, но итоговый результат зависит от сочетания материала, подготовки поверхности и покрытия. Важно также учитывать требования конкретной системы: одни составы рассчитаны на фосфатированную поверхность, другие - на абразивную обработку или иной способ подготовки.
Для стали в материалах по антифрикционным покрытиям приведен ориентир по массе мелкокристаллического фосфатного слоя: 3-10 г/м². Это не универсальная норма для любой детали и покрытия. Значение нужно рассматривать вместе с типом фосфатирования, равномерностью слоя и результатами испытаний адгезии и износостойкости.
Предварительная обработка может влиять и на коррозионную стойкость всей системы. Цинковое фосфатирование используют как основу, когда важна защита от коррозии, а марганцевое связывают с повышением несущей способности и износостойкости. При этом более толстый слой не обязательно означает лучшую защиту: важны соответствие задачи, структура и совместимость с последующим покрытием.
Следовательно, антикоррозийную обработку выбирают не отдельно от антифрикционной системы. Сначала определяют материал детали и условия эксплуатации, затем подбирают предобработку и покрытие, а результат подтверждают испытаниями.
Марганцевое или цинковое фосфатирование стали
Выбор типа фосфатирования зависит от того, какое свойство системы нужно усилить.
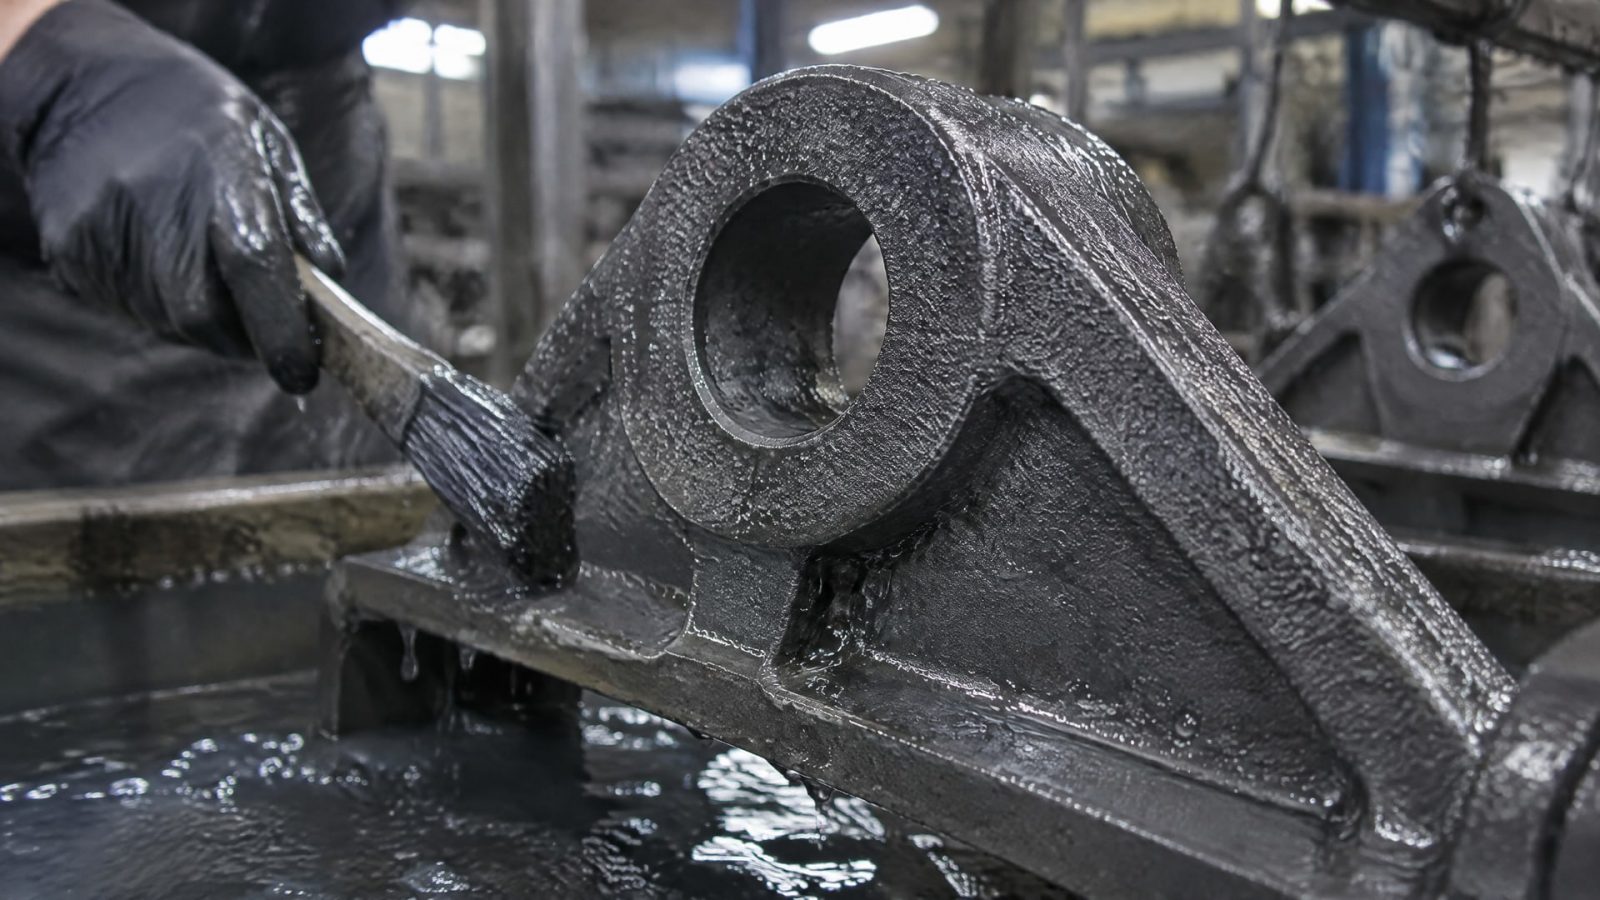
Марганцевый фосфатный слой связывают с повышением несущей способности и износостойкости. Он подходит для задач, где важны антизадирные свойства стали и устойчивость контактирующих поверхностей к механическому воздействию.
Цинковое фосфатирование чаще выбирают, когда на первом месте коррозионная защита и подготовка основания под последующее покрытие. Однако коррозионную стойкость цинкового слоя нельзя оценивать только по его названию: результат зависит от подготовки поверхности, равномерности слоя и совместимости с антифрикционным покрытием. Само наличие цинкового покрытия также не означает, что дополнительная защита не потребуется: в агрессивной среде оно может деградировать под воздействием влажности, солей и промышленных загрязнителей.
Удобно сопоставить варианты по приоритетной задаче:
| Предобработка | На что ориентироваться при выборе |
|---|---|
| Марганцевое фосфатирование | Несущая способность и износостойкость |
| Цинковое фосфатирование | Коррозионная защита и подготовка основания под последующее покрытие |
| Абразивная обработка | Формирование шероховатой поверхности для механического сцепления |
Для выбора конкретного процесса важны свойства основы и требования к готовой системе. Фосфатирование и абразивная обработка могут повышать адгезию, но это не делает их взаимозаменяемыми для любого покрытия. Сверяются со спецификацией покрытия и требованиями к подготовке поверхности, затем проверяют результат на образцах или деталях.
В качестве нормативной базы для фосфатных конверсионных покрытий в источниках указан DIN EN ISO 9717:2018-03. ISO 9717:2010 описывает применение фосфатных покрытий на черных металлах, алюминии, цинке, кадмии и их сплавах, в том числе для защиты от коррозии, повышения антизадирных свойств и улучшения адгезии органических покрытий. При работе с конкретной деталью необходимо учитывать применимую редакцию документа и требования технической документации.
Подготовка поверхности и сроки нанесения покрытия
Качество фосфатирования начинается с очистки.
Масло, смазка, окалина и ржавчина мешают равномерному формированию фосфатного слоя и могут ухудшить сцепление последующего покрытия. Поэтому детали последовательно обезжиривают, удаляют окалину и ржавчину, промывают, активируют, фосфатируют, пассивируют и сушат.
Каждая операция влияет на следующую. Если на поверхности остается загрязнение, фосфатный слой может получиться неоднородным. Неравномерность подложки создает риск нестабильной адгезии и различий в защитных свойствах на отдельных участках детали. Поэтому контроль только готового внешнего вида не заменяет проверку выполнения технологической последовательности.
После фосфатирования важно не затягивать с нанесением антифрикционного покрытия. В одном из материалов указан ориентир: покрытие следует нанести в течение 24 часов, поскольку при длительной паузе поверхность может начать корродировать. Для производственного процесса это означает, что этапы подготовки и нанесения нужно планировать как единую цепочку, а не как независимые операции с неопределенным временем хранения деталей.
Если перенос между участками неизбежен, порядок хранения и допустимую паузу определяют по технологии конкретной системы. Универсальный срок хранения нельзя назначить без учета состояния поверхности и условий производства. В технической документации также проверяют, допускает ли выбранное антифрикционное покрытие фосфатированную основу и какие требования предъявляет к чистоте и структуре подложки.
При замене импортных покрытий эти проверки особенно важны. Совпадения назначения недостаточно: новый материал должен быть совместим с используемой предобработкой. Линейку антифрикционных покрытий MODENGY рассматривают как вариант для замены импортных аналогов, когда требуется подобрать решение с коррозионной стойкостью и антизадирными свойствами, в том числе для нефтедобывающего оборудования. Выбор конкретного покрытия соотносят с материалом основы и подготовкой поверхности.
Фосфатирование нержавеющей стали: ограничения и альтернативы
Фосфатирование нержавеющей стали обычно не дает ожидаемого результата.
Пассивная хромоксидная пленка мешает реакции, необходимой для формирования фосфатного слоя. Химически разрушить эту пленку возможно, однако такой подход может быть экономически нецелесообразным и ухудшить коррозионные свойства самой стали.
Поэтому стандартную схему для обычной стали нельзя автоматически переносить на нержавеющую. Для нее рассматривают другие способы подготовки поверхности, а в источниках как стандартный путь указана химическая пассивация. Упоминается применение лимонной кислоты в соответствии с ASTM A967. Конкретный процесс выбирают с учетом марки материала и требований к сохранению его коррозионной стойкости.
Это важно и при подборе антифрикционных покрытий оборудования. Если основа нержавеющая, инженер должен проверить, на какую подготовку рассчитано покрытие и допускает ли производственная технология нанесение на выбранную поверхность. Нельзя считать, что предварительное фосфатирование автоматически улучшит адгезию: для нержавеющей стали оно, как правило, неэффективно.
При необходимости повысить защитные и антифрикционные свойства нержавеющей детали оценивают совместимость покрытия с подходящим способом подготовки поверхности. В случае фреттинга, износа или затрудненного холодного пуска важны не только свойства покрытия, но и состояние контактирующих поверхностей, чистота основы и соответствие технологии нанесения. Для MODENGY 1002 в описании указаны низкий коэффициент трения и дополнительная коррозионная стойкость; применимость покрытия к конкретной нержавеющей детали нужно соотнести с подготовкой поверхности и технической документацией.
Фосфатирование нержавеющей стали не следует включать в технологический маршрут только потому, что оно работает на углеродистой или низколегированной стали. Здесь первичны сохранение пассивного состояния материала и подбор совместимой системы подготовки и покрытия.
Как проверить защитные свойства системы
Оценивать нужно всю систему: основу, предобработку и антифрикционное покрытие.
Удачный внешний вид фосфатного слоя сам по себе не подтверждает адгезию, износостойкость или коррозионную стойкость готовой детали. При контроле учитывают тип и массу фосфатного слоя, равномерность обработки, результаты испытаний на адгезию и поведение покрытия при трении.
Для контроля коррозионной стойкости в источниках указан DIN EN ISO 9227:2017-07. Стандарт предусматривает испытания в солевом тумане, включая NSS, AASS и CASS. Выбор конкретного метода и критериев оценки зависит от требований к детали и системы покрытия. Результаты испытаний используют для сравнения вариантов подготовки и покрытия, а не как замену проверке их совместимости.
Базовый стандарт по фосфатным конверсионным покрытиям в материалах указан как DIN EN ISO 9717:2018-03. При разработке технологического маршрута также проверяют требования к подготовке поверхности и характеристики конкретного покрытия. Для специальных применений в источниках упоминаются AMS 2480, AMS 2481 и MIL-DTL-16232G; применимость этих документов зависит от задачи и требований к изделию.
Практическая программа контроля может включать:
проверку чистоты и состояния основы после подготовки;
оценку типа, массы и равномерности фосфатного слоя;
испытание адгезии антифрикционного покрытия;
испытания коррозионной стойкости по выбранной методике ISO 9227;
оценку износостойкости и коэффициента трения, если этого требуют условия эксплуатации.
Сравнивать системы следует на одинаковых материалах и при одинаковой подготовке. Иначе невозможно понять, чем вызвано различие результата: составом покрытия, качеством фосфатирования или состоянием поверхности. Для инженерного решения полезно фиксировать не только итог испытания, но и последовательность операций, паузу до нанесения и параметры контроля.
Как подобрать антикоррозийную обработку для производственной детали
Подбор начинают с определения материала основы.
Для углеродистой и низколегированной стали фосфатирование может быть рабочей предобработкой. Для нержавеющей стали обычно рассматривают альтернативную подготовку и пассивацию. Этот шаг помогает избежать переноса технологии между материалами с разными свойствами поверхности.
Затем формулируют приоритет системы. Если важны несущая способность и износостойкость, рассматривают марганцевое фосфатирование. Если ключевая задача - коррозионная защита и подготовка к нанесению покрытия, оценивают цинковое фосфатирование. Для обоих вариантов проверяют совместимость с выбранным антифрикционным покрытием и требования к чистоте основы.
Далее согласуют технологическую последовательность: очистку, удаление ржавчины и окалины, промывку, активацию, фосфатирование, пассивацию, сушку и нанесение покрытия. Отдельно фиксируют межоперационный интервал. Ориентир 24 часа из материалов по теме показывает, почему планирование производственного потока влияет на состояние поверхности, но допустимый срок для конкретной системы следует устанавливать по ее документации.
Наконец, определяют критерии приемки. Они могут включать массу и равномерность фосфатного слоя, адгезию, коррозионную стойкость и, если требуется, износостойкость и коэффициент трения. Испытания помогают сравнить варианты обработки на одинаковых деталях и подтвердить, что замена импортного покрытия сохраняет нужные свойства системы.
Такой порядок полезен и закупщику: техническое задание описывает не только название покрытия, но и материал основы, способ подготовки, требования к испытаниям и условия эксплуатации. Это снижает риск выбрать материал с подходящими отдельными характеристиками, но несовместимый с существующим процессом.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Обычно классическое фосфатирование нержавеющей стали неэффективно: пассивная хромоксидная пленка мешает реакции. Разрушение пленки химическими способами может ухудшить коррозионные свойства материала и оказаться экономически нецелесообразным. Для нержавеющей стали рассматривают другие способы подготовки поверхности и химическую пассивацию.
Что лучше для стали: марганцевое или цинковое фосфатирование?
Выбор зависит от задачи. Марганцевое фосфатирование связывают с повышением несущей способности и износостойкости. Цинковое выбирают, когда важнее коррозионная защита и подготовка основания под последующее покрытие. В обоих случаях проверяют совместимость фосфатного слоя с антифрикционным покрытием и подтверждают результат испытаниями.
Как долго можно хранить деталь после фосфатирования?
Длительную паузу перед нанесением антифрикционного покрытия лучше не планировать. В материалах по теме указан ориентир: наносить покрытие в течение 24 часов, поскольку поверхность может начать корродировать. Допустимый интервал для конкретной технологии сверяют с документацией и условиями хранения детали.
Фосфатирование заменяет антифрикционное покрытие?
Нет. Фосфатирование используют как предобработку и основу для последующего покрытия, а не как его полноценную замену. Фосфатный слой может влиять на адгезию, коррозионную защиту и антизадирные свойства системы, но его смазывающая способность ограничена. Поэтому решение оценивают как сочетание основы, предобработки и покрытия.
Заключение
Предварительное фосфатирование стали может улучшить адгезию антифрикционного покрытия, повысить его ресурс и повлиять на защиту от коррозии. Марганцевый и цинковый слои выбирают под разные приоритеты, а для нержавеющей стали обычно рассматривают альтернативную подготовку поверхности и пассивацию. Результат зависит от чистоты основы, последовательности операций, срока до нанесения покрытия и совместимости материалов.
Следующий шаг - определить материал детали, зафиксировать условия эксплуатации и требования к покрытию, затем согласовать предобработку и программу испытаний. В техническое задание стоит включить требования к контролю фосфатного слоя, адгезии и коррозионной стойкости, чтобы оценивать не отдельный материал, а работу всей системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование может помочь предотвратить коррозию и задиры на резьбовых соединениях из нержавеющей стали.
Узнайте, как правильно подобрать оборудование для нанесения покрытий, исходя из технологии, материала и требований к готовому слою.
Восстановите анодный слой и улучшите скольжение резиновой прокладки на алюминиевых деталях (Д16) с помощью антифрикционных покрытий.