
Оборудование для нанесения покрытий: как подобрать технологию для производства
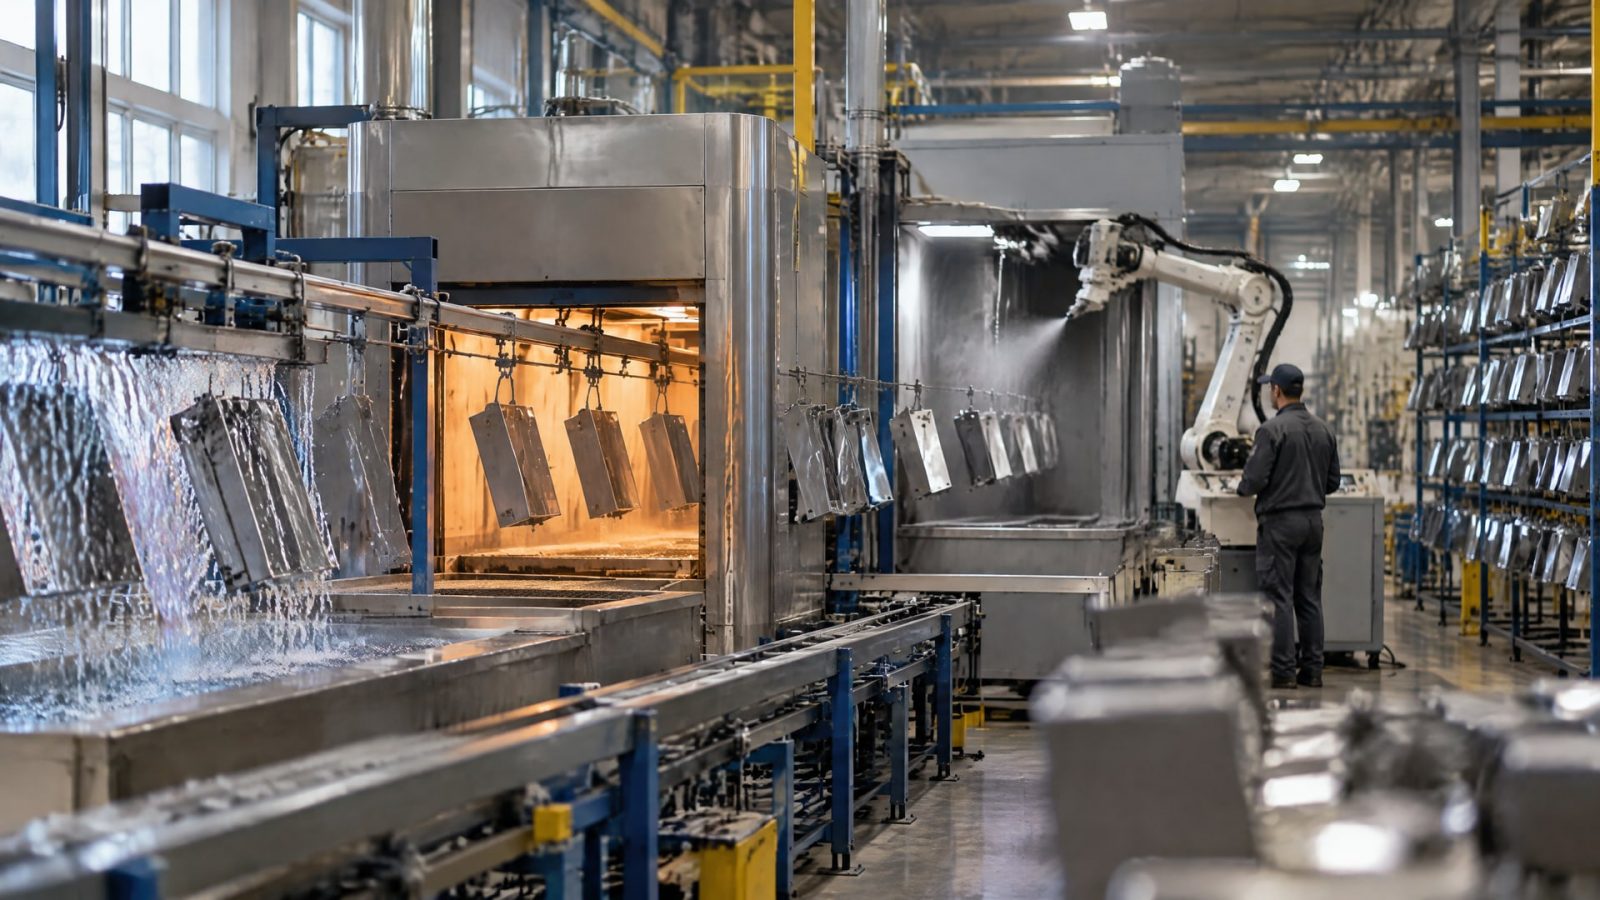
Подбор оборудования для нанесения покрытий начинают с выбора технологии и требований к готовому слою, а не с покупки отдельной установки. Для жидких лакокрасочных материалов применяют распылительное оборудование, для порошковых покрытий - линии напыления и печи полимеризации, для гальваники - ванны и источники тока, для вакуумных процессов - камеры и насосные группы. Конкретный состав линии зависит от материала, геометрии изделия, требований к толщине, равномерности и адгезии покрытия.
Статья полезна инженерам, технологам и закупщикам, которые планируют самостоятельно наносить покрытия или модернизировать участок. Разберем, как соотнести способ нанесения с изделием, организовать контроль качества и учесть безопасность. Отдельно рассмотрим испытание в солевом тумане и покрытия для нефтяного оборудования: результаты коррозионного теста важны, но не заменяют проверку других условий эксплуатации.
Как определить технологию и состав оборудования для нанесения покрытий
Сначала формулируют требования к покрытию и изделию.
В техническом задании фиксируют, какие свойства важны: защита от коррозии, износа или химического воздействия, а также требуемые толщина, равномерность и адгезия. Отдельно описывают материал и размеры деталей, объем выпуска и условия последующей эксплуатации. Эти данные помогают сузить выбор технологии и определить, какие операции должны входить в производственный участок.
Следующий шаг - связать каждый этап процесса с оборудованием. Для жидких лакокрасочных материалов обычно рассматривают безвоздушное распыление, для порошковых составов - оборудование для порошкового напыления и печь полимеризации. Оборудование для нанесения гальванического покрытия включает ванны, источники тока, вентиляцию и системы очистки. Для вакуумного нанесения покрытий нужны вакуумная камера, насосная группа и оснастка.
Что заложить в техническое задание
Вместо формулировки «нужна установка для окраски» укажите, какие изделия будут обрабатываться, какой материал планируется наносить и какой результат требуется получить. Отдельно опишите подготовку поверхности, операции нанесения и отверждения, а также методы приемки. Если оборудование подбирают для существующего участка, нужно проверить, как новая операция будет связана с доступными коммуникациями и действующим производственным процессом. Эти сведения позволяют сравнивать предложения поставщиков по одной основе.
При выборе оборудования для нанесения покрытий следует заранее учитывать метод контроля. Например, если в требованиях предусмотрено испытание в солевом тумане, режим нанесения и подготовка образцов должны обеспечивать воспроизводимость результатов. Для систем защитных покрытий на металлоконструкциях и оборудовании применяют ISO 12944-6:2018; в России ему соответствует базовый документ ГОСТ 34667.6-2021. Для оценки коррозионной стойкости также используют ISO 9227 и применимые национальные стандарты.
Не следует исходить из того, что одна линия подойдет для всех материалов и деталей. У порошкового напыления, гальваники и вакуумных процессов разные рабочие узлы и технологические условия. Даже в пределах распыления выбор форсунки и параметров зависит от конкретного состава. Поэтому сравнивать оборудование нужно по тому, насколько оно поддерживает заданный процесс и контроль результата, а не только по производительности или комплектации.
Оборудование для нанесения лакокрасочных покрытий
Для жидких лакокрасочных материалов в производственных рекомендациях рассматривают безвоздушное распыление.
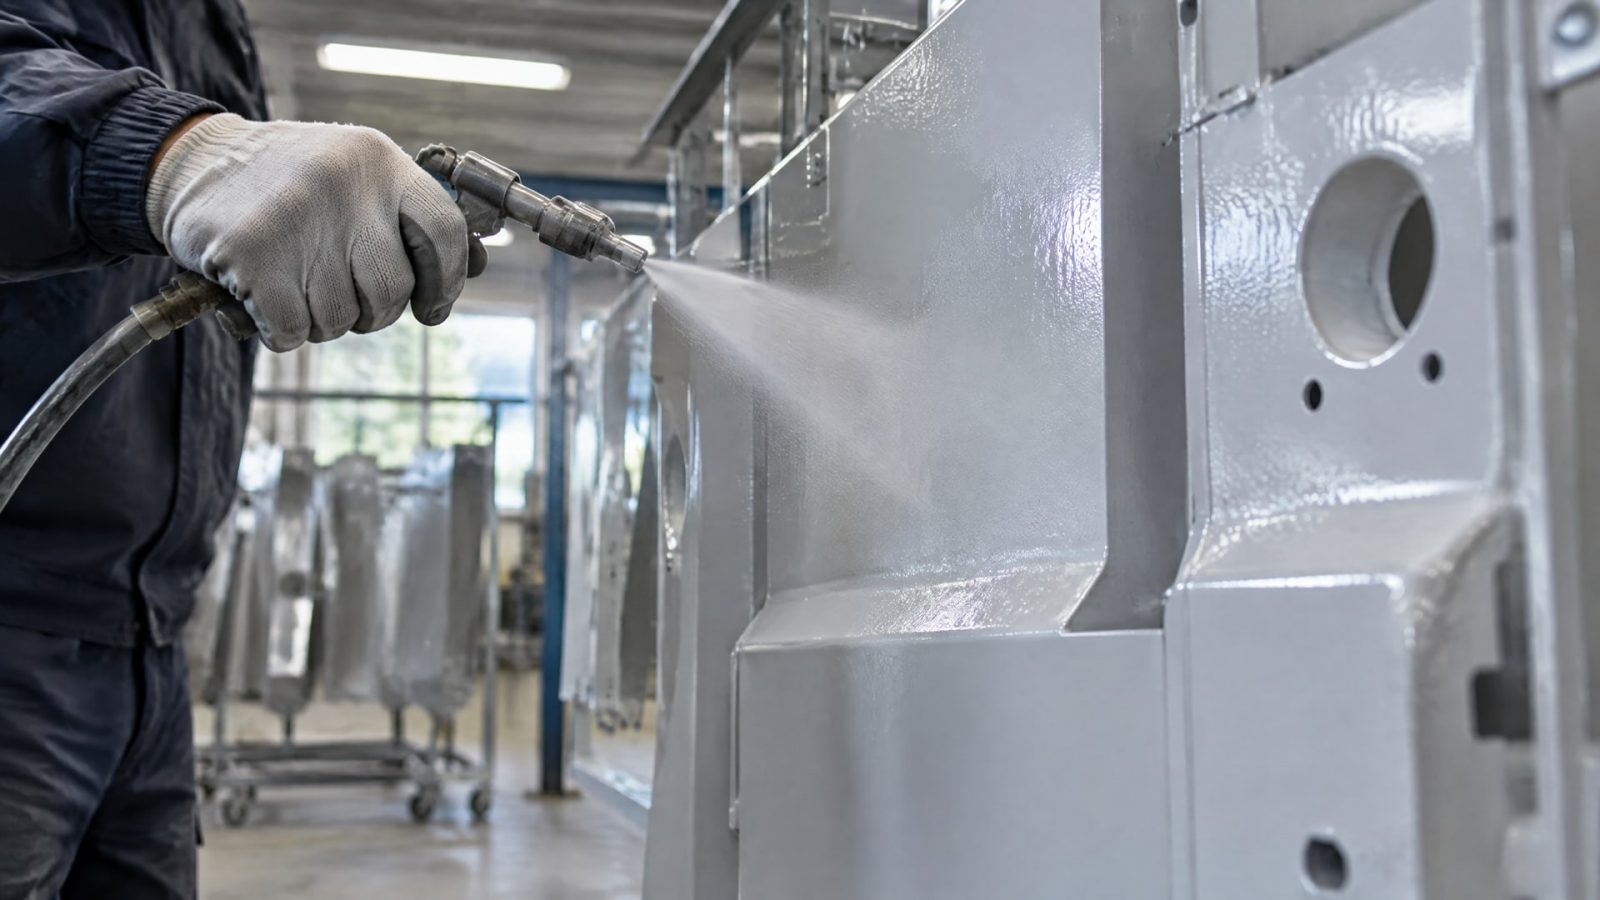
При подборе установки необходимо учитывать совместимость оборудования с материалом и выбирать форсунку под конкретный состав. Требование использовать безвоздушное распыление связывают с ГОСТ 9.105. Это не означает, что любая установка безвоздушного распыления подходит для любой краски: технологию, форсунку и режимы сверяют с характеристиками применяемого материала.
Подбор распылительной установки
Перед закупкой определяют, какие операции должна выполнять установка: нанесение покрытия, промывку после работы или обе операции. Практические рекомендации по нанесению ЛКМ отдельно обращают внимание на выбор оборудования и форсунок, а также на промывку после окраски. Если эти требования не учесть, выбранная конфигурация может не соответствовать процессу, даже если само распыление технически возможно.
Для порошковых материалов выбирают другой состав линии: оборудование для нанесения порошковых покрытий и печь полимеризации. В техническом задании важно связать нанесение с последующим отверждением, а также определить контроль толщины, равномерности и адгезии слоя. Оборудование для нанесения полимерного покрытия тоже подбирают с учетом конкретного материала и технологии: название покрытия само по себе не определяет тип установки.
Поэтому закупщику полезно запрашивать у поставщика не только перечень машин, но и описание технологической последовательности. В нем должны быть указаны операции, которые выполняет каждая единица оборудования, и предусмотренные способы проверки результата. Для распылительного участка принципиальна совместимость оборудования и материала, для порошкового - согласованность нанесения и полимеризации. Итоговую конфигурацию сверяют с требованиями к изделию и применимыми документами, включая ГОСТ 9.105 и ГОСТ 12.3.008-75 по безопасности работ с покрытиями.
Оборудование для гальванического покрытия, порошковых и вакуумных процессов
Гальваническое покрытие получают на отдельном технологическом участке, состав которого отличается от распылительной линии.
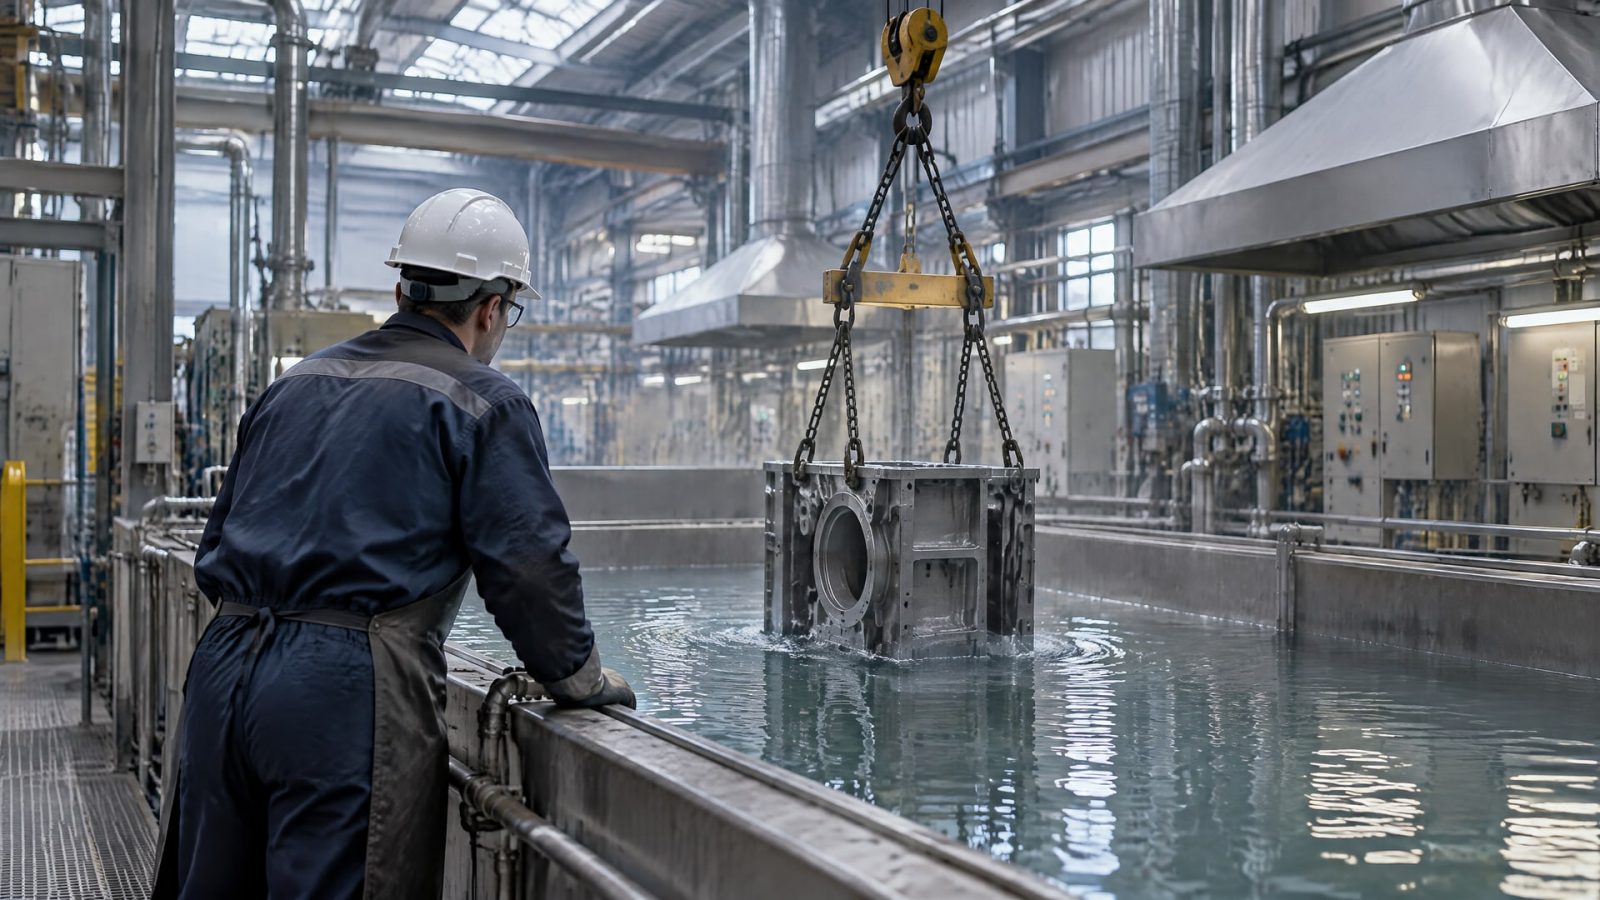
В базовую конфигурацию входят ванны, источники тока, вентиляция и системы очистки. При выборе оборудования оценивают не только установку нанесения, но и инфраструктуру, необходимую для работы участка. В техническом задании указывают вид обрабатываемых изделий и требования к покрытию, затем согласуют состав оборудования с выбранным процессом.
Для порошкового напыления требуется связка оборудования для нанесения и печи полимеризации. Если эти этапы подбирают независимо друг от друга, в проекте может не оказаться согласованного решения для получения требуемого покрытия. Поэтому при сравнении вариантов учитывают всю последовательность обработки и возможности контроля качества. Формулировка «нанесения порошковых покрытий оборудование» на практике означает не одну машину, а технологический участок с несколькими взаимосвязанными операциями.
Вакуумные и ионно-плазменные покрытия
Для вакуумного нанесения покрытий рассматривают камеру, насосную группу и оснастку. При ионно-плазменных процессах требования к оборудованию и оснастке установлены в ГОСТ Р 71680-2024. В частности, для рабочих поверхностей катодов указана шероховатость Ra не более 0,63 мкм на базовой длине 0,8 мм. Этот параметр показывает, почему для таких процессов недостаточно подобрать камеру по габаритам: необходимо проверить соответствие элементов линии нормативным требованиям.
До закупки оборудования определяют, какие параметры покрытия будут измерять и каким способом подтверждать соответствие требованиям. Для разных процессов нельзя автоматически применять один и тот же набор методов контроля. Например, испытание в солевом тумане оценивает коррозионную стойкость в заданных условиях, тогда как требования к толщине, равномерности и адгезии рассматривают отдельно. Эти характеристики влияют на оценку качества покрытия, поэтому контроль планируют одновременно с выбором технологии.
Испытание в солевом тумане и другие методы контроля качества
Испытание в солевом тумане применяют для оценки коррозионной стойкости покрытий в стандартизованных условиях.
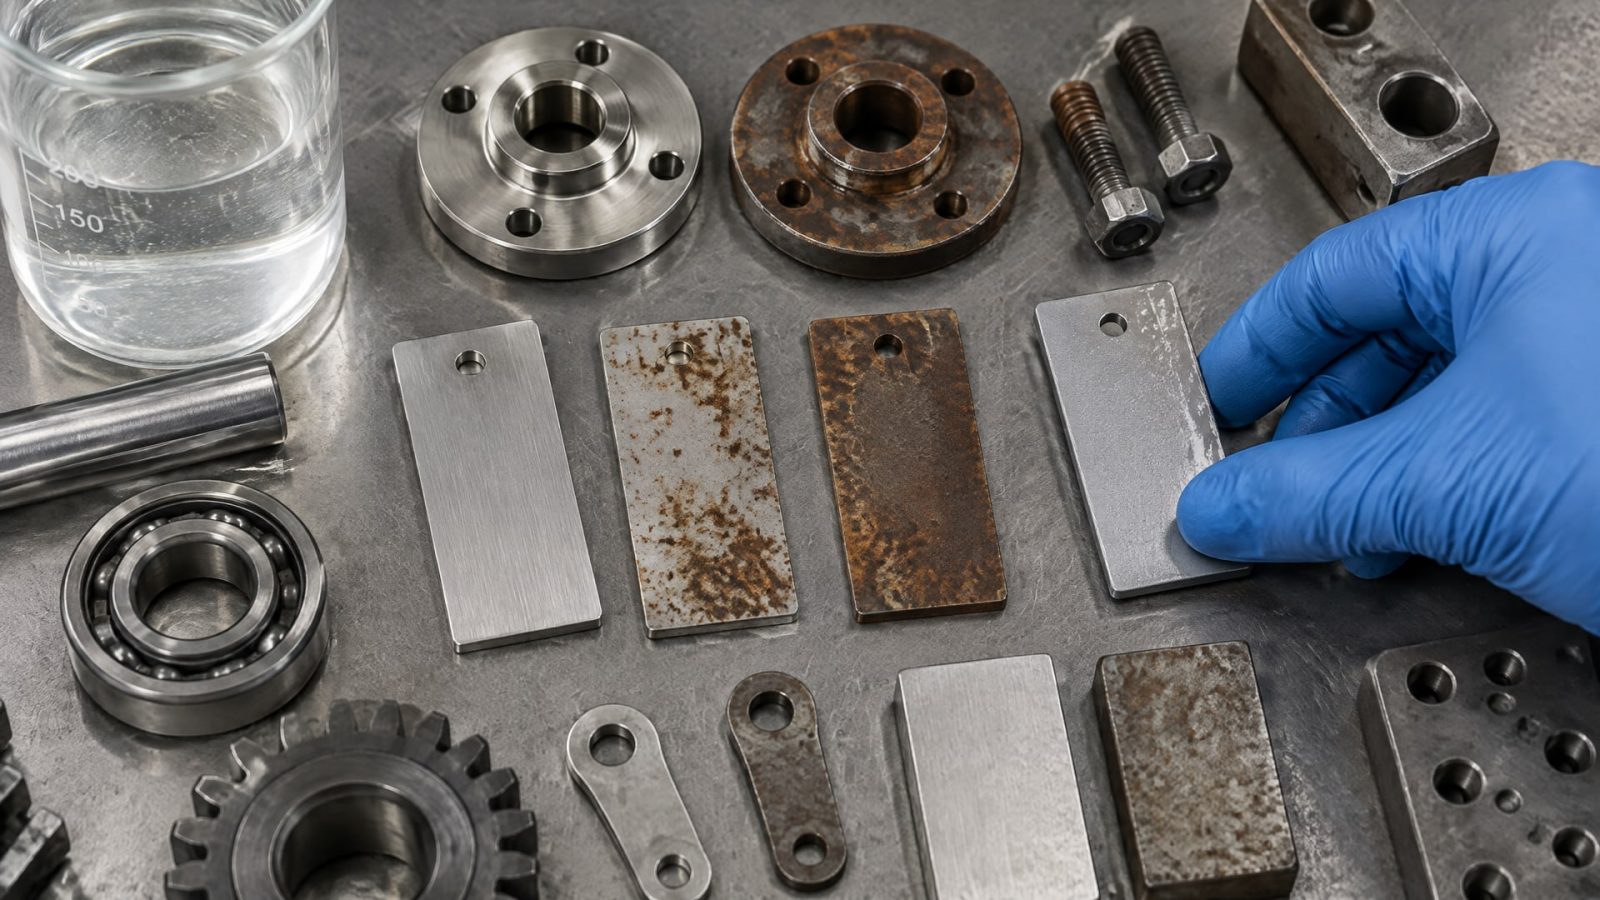
Базовый международный документ для таких испытаний - ISO 9227. В российских материалах также применяют ГОСТ 9.308-85, который предусматривает ускоренные испытания в нейтральном и кислом солевом тумане, а также с хлорной медью. Для изделий и покрытий используют и ГОСТ 30630.2.5-2013.
Для нейтрального солевого тумана приводятся следующие параметры режима: 5%-ный раствор NaCl, температура 35±2 °C и относительная влажность 95-98%. Раствор распыляют 3 минуты каждые 20 минут испытаний. Эти условия важны для сопоставимости результатов: отклонения от заданного режима могут затруднить сравнение образцов. Камера сама по себе не подтверждает качество всей технологии - нужны также корректная подготовка образцов и критерии приемки, определенные применимым стандартом.
Как связать контроль с выбором линии
Если техническое задание предусматривает испытания по ISO 9227 или российскому документу, необходимо заранее определить порядок отбора и подготовки образцов. Для систем защитных покрытий на металлоконструкциях и оборудовании ориентируются на ISO 12944-6:2018 и ГОСТ 34667.6-2021. Для оцинкованных крепежных изделий в источниках по ГОСТ Р ИСО 10683-2020 также упоминается ISO 9227. Выбор стандарта зависит от объекта испытаний и требований к покрытию.
Циклические испытания в солевом тумане могут проводиться по документам семейства IEC 60068-2-52; также встречаются ссылки на IEC 60068-2-11. Перед согласованием метода проверяют, какой именно документ указан в технических требованиях и как его применение соотносится с российскими нормативами. Нельзя считать, что одинаковое название испытания автоматически означает одинаковую методику.
Солевой туман - ускоренный сравнительный тест, а не прямой прогноз срока службы покрытия в эксплуатации. Он помогает сопоставлять системы покрытий и проверять стойкость к коррозии в заданном режиме, но не охватывает все возможные факторы. Поэтому для изделий, работающих при абразивном износе, повышенной температуре или воздействии химических веществ, дополнительно учитывают эти условия при выборе материала и технологии.
Покрытие нефтяного оборудования и защита от износа
Для нефтяного оборудования недостаточно подтвердить только коррозионную стойкость.
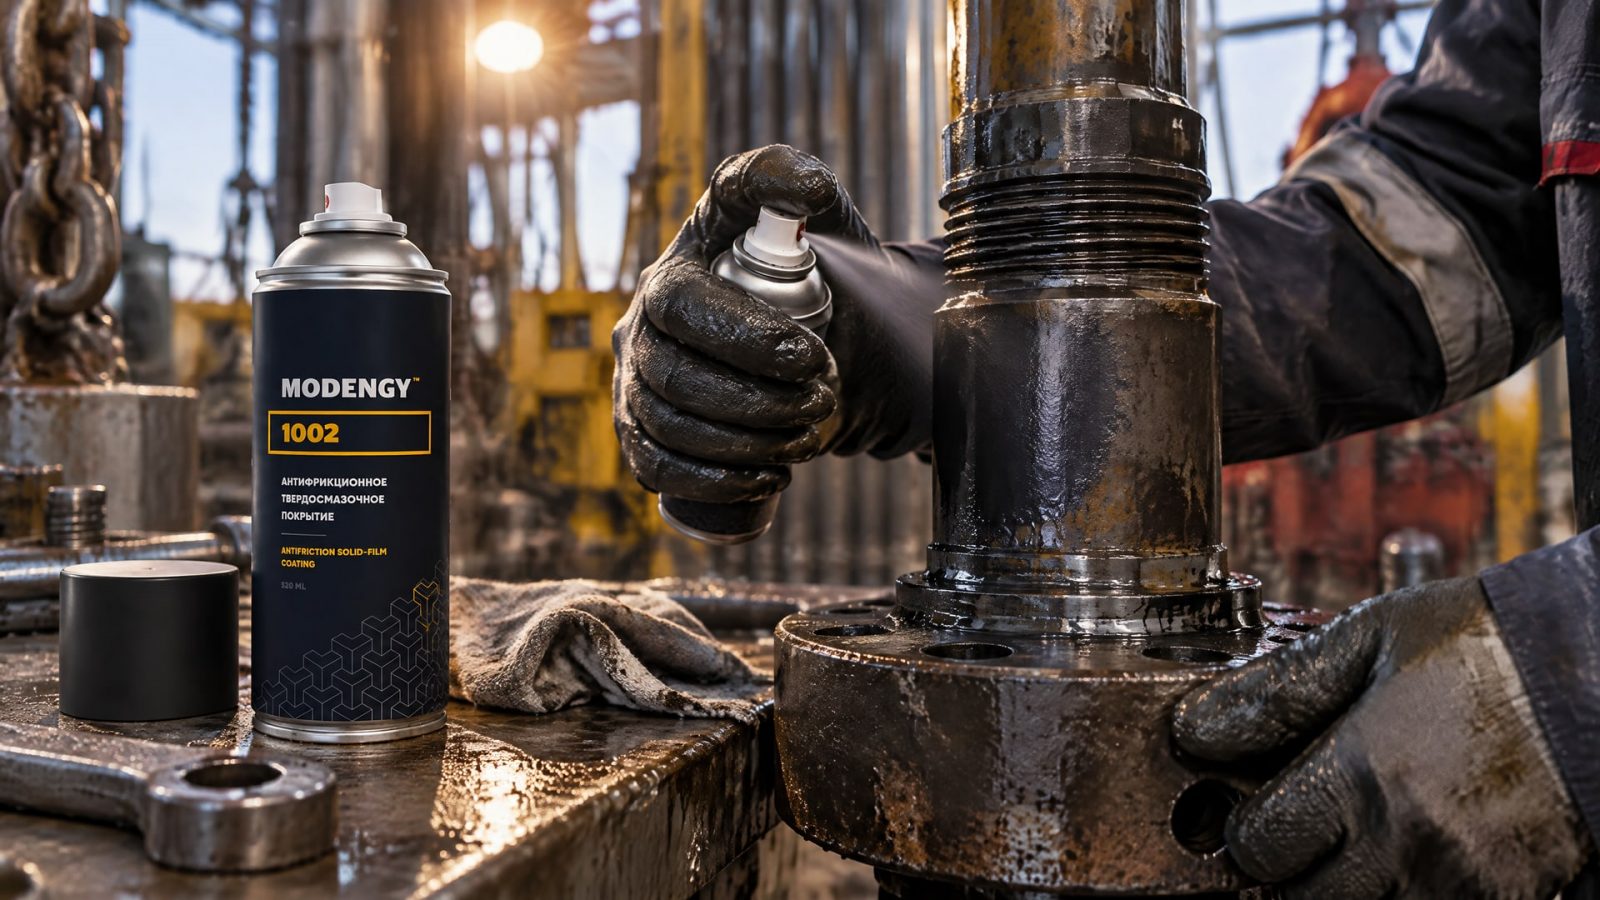
При выборе покрытия учитывают условия эксплуатации, температуру, абразивный износ, химическую стойкость и требования к подготовке поверхности. Испытание в солевом тумане проверяет лишь часть этих рисков, поэтому успешный результат не означает автоматического соответствия изделия всем условиям работы.
При проектировании участка важно определить, какой механизм повреждения требуется снизить. Если задача связана с износом и коррозией, а также с вымыванием покрытия, фреттингом или холодным пуском, технологию выбирают с учетом этих факторов. Для деталей нефтедобывающего оборудования в такой задаче применяют антифрикционное твердосмазочное покрытие MODENGY 1002 как альтернативу импортным покрытиям. Его рассматривают именно как решение для защиты от износа и коррозии, а не как замену испытаниям и оценке условий эксплуатации.
Как сформировать требования к антизадирному покрытию стали
Для выбора антизадирного покрытия стали в техническом задании описывают контактирующие поверхности, характер движения и факторы, вызывающие износ. Затем определяют требования к подготовке поверхности, равномерности нанесения и проверке адгезии. Если изделие будет работать в нефтяной среде, отдельно учитывают воздействие химических веществ, температуру и абразивную нагрузку. Так можно сопоставить свойства покрытия с конкретным механизмом повреждения, а не выбирать его только по результату одного испытания.
На этапе подбора оборудования важно удостовериться, что выбранная технология позволяет подготовить поверхность и нанести покрытие с нужной равномерностью. Для оценки коррозионной стойкости используют применимые методы, включая испытания по ISO 9227 или соответствующим российским документам. При этом режим солевого тумана не заменяет проверку износостойкости и других характеристик, важных для нефтяного оборудования. Критерии приемки и перечень испытаний лучше зафиксировать до закупки оборудования и материала.
Безопасность и приемка производственного участка
Оборудование для производства покрытий должно соответствовать требованиям безопасности.
ГОСТ 12.3.008-75 устанавливает требования к работам с покрытиями и указывает на необходимость соответствия оборудования ГОСТ 12.2.003-91. Поэтому при выборе установки проверяют не только ее способность обеспечить нанесение, но и соответствие требованиям для промышленной эксплуатации. Безопасность должна быть частью проекта участка, а не отдельной задачей после монтажа.
Для приемки линии заранее составляют перечень проверок: соответствие комплектации техническому заданию, работоспособность предусмотренных операций и возможность контролировать параметры покрытия. При распылении отдельно подтверждают совместимость оборудования и материала, а также правильность выбора форсунок. Для ионно-плазменного процесса учитывают требования ГОСТ Р 71680-2024, включая параметр шероховатости катодов Ra не более 0,63 мкм на базовой длине 0,8 мм.
Что проверить закупщику и инженеру
До оформления заказа сопоставьте предложение с технологической схемой и требованиями к готовому покрытию. В документах должны быть понятны назначение каждого элемента линии и операции, для которых он предназначен. Также проверьте, какие методы контроля предусмотрены и по каким стандартам будут оценивать образцы. Если проект включает испытание в солевом тумане, согласуйте режим и критерии приемки до запуска производства.
При сравнении вариантов не сводите выбор к стоимости одной установки. Учитывайте весь состав участка: оборудование нанесения, подготовку поверхности, необходимые вспомогательные системы и контроль результата. Для гальваники, порошковой технологии и вакуумных процессов требования различаются, поэтому переносить конфигурацию с одного участка на другой без проверки нельзя. Итоговое решение должно соответствовать технологии, материалу и условиям эксплуатации изделия.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения гальванического покрытия?
Для гальванического участка подбирают ванны, источники тока, вентиляцию и системы очистки. Сначала определяют требования к покрытию и обрабатываемым изделиям, затем уточняют состав оборудования и методы контроля. Требования к коррозионной стойкости проверяют по применимым стандартам, в том числе с учетом ISO 9227 и требований к конкретному типу изделия.
Какое оборудование нужно для нанесения порошковых покрытий?
Для порошковых покрытий используют оборудование для нанесения порошка и печь полимеризации. Эти этапы рассматривают как единую технологическую последовательность: состав линии должен соответствовать материалу и требованиям к готовому покрытию. До закупки определяют, какие характеристики будут проверять, включая толщину, равномерность и адгезию слоя.
Что показывает испытание в солевом тумане?
Испытание оценивает коррозионную стойкость покрытия в стандартизованных условиях и помогает сравнивать системы покрытий. Для нейтрального режима приводятся параметры: 5%-ный раствор NaCl, температура 35±2 °C, относительная влажность 95-98%, распыление 3 минуты каждые 20 минут. Результат не дает прямого прогноза срока службы изделия в эксплуатации.
Подходит ли оборудование для лакокрасочных покрытий для любого материала?
Нет. При безвоздушном распылении оборудование и форсунки подбирают под конкретный материал, а режимы нанесения сверяют с требованиями технологии. Для выбора также учитывают подготовку поверхности, требуемую равномерность слоя и последующую промывку оборудования. Общая категория установки не гарантирует совместимость с любым составом.
Заключение
Оборудование для нанесения покрытий подбирают по технологии, материалу, изделию и требованиям к контролю результата. Для жидких ЛКМ, порошковых покрытий, гальваники и вакуумных процессов нужны разные комплекты оборудования. Испытание в солевом тумане помогает оценить коррозионную стойкость, но не заменяет проверки характеристик, связанных с износом, температурой и химическим воздействием.
Следующий шаг - подготовить техническое задание с описанием изделия, покрытия, условий эксплуатации, операций участка и критериев приемки. Затем сопоставить технологическую схему с применимыми стандартами, включая требования безопасности, и запросить у поставщиков конфигурацию оборудования под заданный процесс.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Восстановите анодный слой и улучшите скольжение резиновой прокладки на алюминиевых деталях (Д16) с помощью антифрикционных покрытий.
Смазка резиновых уплотнений обеспечивает скольжение, снижает трение и износ, предотвращает сухой ход. Узнайте, как выбрать состав и подготовить уплотнения.
Узнайте о технологиях нанесения покрытия для скольжения на алюминиевые детали Д16, включая подготовку поверхности и ограничения.