
Фосфатирование и коррозия: как предотвратить задиры резьбовых соединений из нержавеющей стали
Задиры на резьбе из нержавеющей стали возникают, когда поверхности под нагрузкой схватываются и образуют микросварные участки. Риск особенно заметен при соединении деталей из нержавеющей стали, а ускоренная затяжка, перекос и ударный инструмент усиливают его. Чтобы снизить вероятность заедания, очищают резьбу, проверяют ее состояние и соосность, затягивают соединение плавно, а для конкретных условий подбирают смазочный или антизадирный материал.
Фосфатирование может влиять на трение и сопротивление схватыванию, однако данные о фосфатном покрытии в исследованиях по этой теме относятся к углеродистой стали, а не к нержавеющей. Поэтому переносить результаты напрямую на нержавеющий крепеж нельзя. Статья будет полезна инженерам, техническим специалистам и снабженцам: в ней разобраны причины задиров, роль покрытий, выбор антизадирного материала и действия, которые помогают снизить риск повреждения резьбы.
Почему нержавеющая сталь подвержена задирам
Коррозионная стойкость нержавеющей стали не означает, что ее резьбовые соединения защищены от заедания.
При нагрузке контактирующие участки могут схватиться, а при относительном движении на поверхности образуются микросварные связи. Их разрушение повреждает резьбу и способно затруднить разборку. Особенно уязвимы пары, где обе детали выполнены из нержавеющей стали.
Нельзя сводить причину задиров только к качеству крепежа. На результат влияют материалы обеих деталей, геометрия резьбы, шероховатость поверхностей, способ изготовления и условия сборки. Например, перекос при начале закручивания концентрирует трение на отдельных витках. Быстрая затяжка и ударный инструмент дополнительно повышают риск локального нагрева и схватывания.
Что происходит при затяжке
Если поверхности перемещаются относительно друг друга под нагрузкой, локальный контакт может перейти в схватывание. Поврежденные участки увеличивают сопротивление движению, а затяжка становится неравномерной. При попытке продолжить сборку инструментом соединение можно окончательно заклинить или испортить резьбу.
Важен и выбор пары материалов. В источниках отмечено, что крепеж из нержавеющей стали 400-й серии в паре с деталями 300-й серии может быть менее склонен к задиру, чем полностью аустенитная пара. Это не универсальная замена проверке конструкции и условий эксплуатации, но фактор, который можно учитывать при подборе крепежа.
Состояние и форма резьбы
Перед сборкой резьбу осматривают и очищают от загрязнений, стружки, остатков старого смазочного материала и заусенцев. Накатанная резьба обычно имеет более гладкую и упрочненную поверхность, чем нарезанная, поэтому может лучше сопротивляться схватыванию. Однако способ изготовления не отменяет необходимости соблюдать соосность и контролировать затяжку.
Геометрию метрической и унифицированной резьбы описывают, в частности, ISO 68-1 и ASME B1.13M. Для механических классов 8.8 и выше в источнике приведено требование к минимальному радиусу корня резьбы: Rmin = 0,125P, где P - шаг резьбы. Этот параметр относится к геометрии, а не служит самостоятельной гарантией защиты от задиров.
Какие факторы усиливают задиры резьбовых соединений
Схватывание нередко начинается из-за сочетания нескольких неблагоприятных условий.
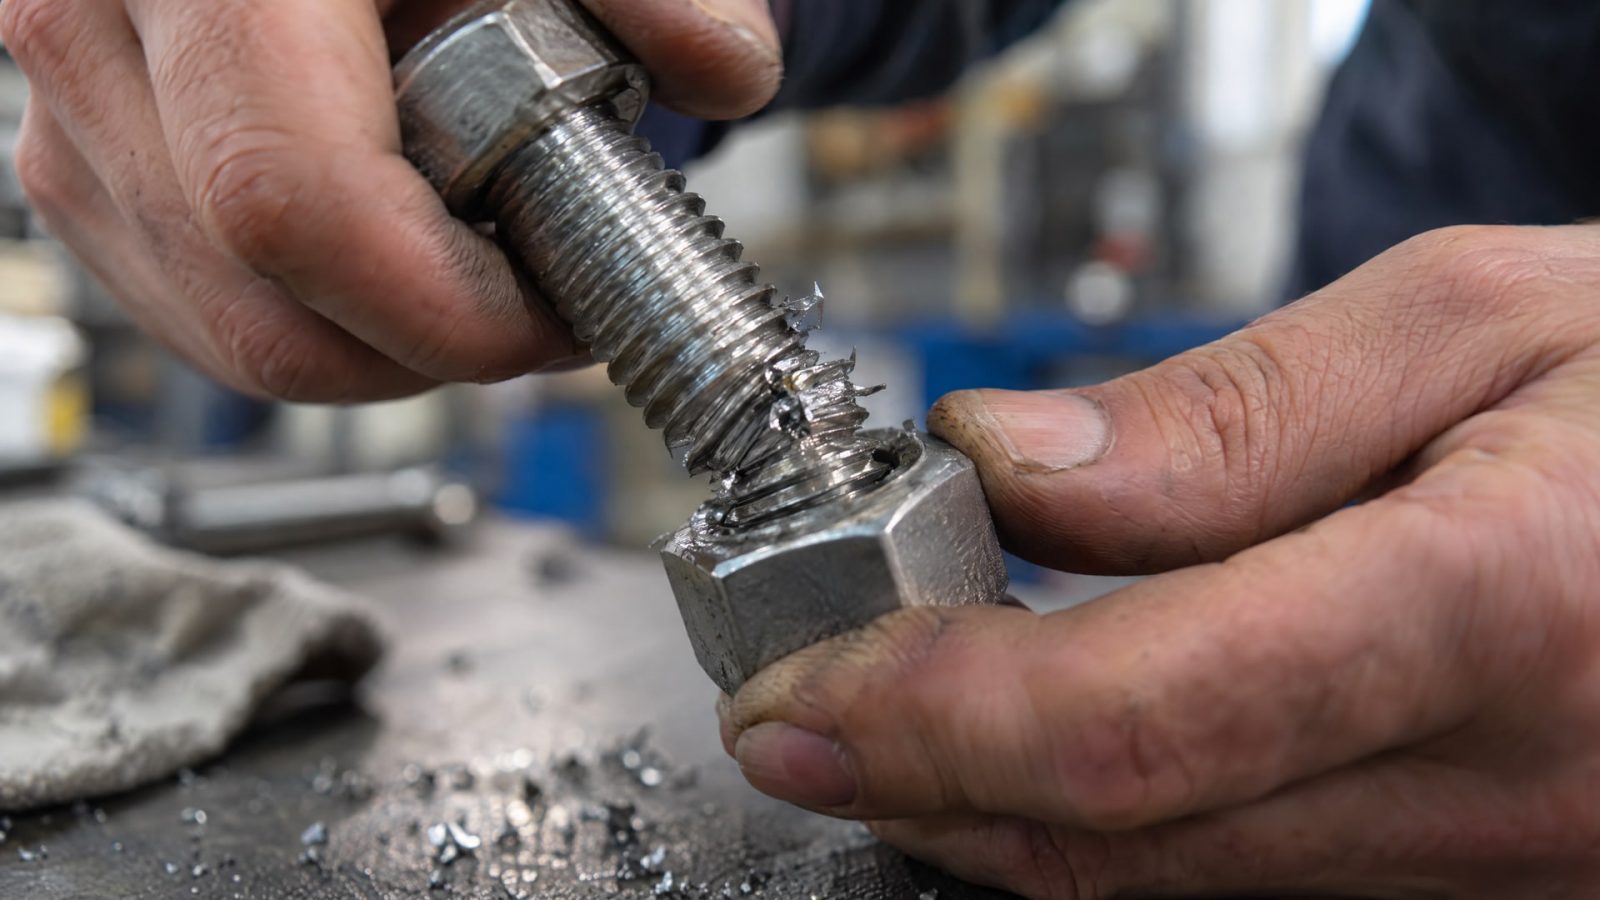
Даже подходящий крепеж может повредиться, если его закручивают с перекосом, загрязняют абразивными частицами или резко увеличивают скорость сборки. Поэтому оценивать следует весь процесс: от подготовки деталей до контроля момента затяжки.
Скорость и соосность
При быстром закручивании резьбовые поверхности сильнее нагреваются в зоне контакта. Ударный инструмент может увеличить нагрузку и не дать оператору вовремя заметить начало заедания. Для ответственных соединений предпочтительна плавная затяжка, если технологическая процедура не требует иного.
Перед началом сборки нужно правильно наживить крепеж и убедиться, что детали расположены соосно. Если резьба пошла с перекосом, дальнейшее усилие не исправит положение, а повысит локальное трение. При первых признаках заедания стоит остановиться и проверить соединение, а не продолжать затяжку силой.
Чистота и качество поверхности
Грязь, стружка и заусенцы нарушают контакт поверхностей и могут повредить витки. Перед сборкой очищают рабочую зону и проверяют, нет ли видимых дефектов. Состояние покрытия и самой резьбы также учитывают при выборе способа защиты: материал должен подходить к условиям узла и не мешать последующей эксплуатации.
Требования к профилю резьбы и радиусу ее корня помогают контролировать геометрию, но сами по себе не определяют устойчивость к схватыванию. Для оценки склонности к задирам используют стендовые испытания, включая ASTM G98; в источниках также упоминается ISO 16047. Единого универсального стандарта, который полностью описывал бы риск задиров для всех резьбовых соединений, нет.
Условия эксплуатации
При подборе защиты учитывают температуру, рабочую среду, возможное присутствие хлоридов, необходимость последующей разборки и повторной сборки. Для нержавеющей резьбы в источниках выделены никелевые и молибденовые антизадирные составы, но конкретный выбор зависит от требований узла. Нельзя считать, что любая смазка даст одинаковый результат: важны свойства состава и его совместимость с условиями эксплуатации.
Поверхность резьбы может быть гладкой, но неправильная сборка все равно приведет к повреждению. И наоборот, смазочный или антизадирный материал не компенсирует перекос, дефект витков и загрязнение. Снижение риска достигается сочетанием подготовленной резьбы, корректного материала и управляемого процесса затяжки.
Фосфатирование и коррозия: что дает покрытие резьбе
Фосфатирование рассматривают не только как способ изменить коррозионные свойства поверхности.
В исследовании покрытия Mn-P показали низкое трение и хорошие антиадгезионные свойства, а фосфатирование повысило сопротивление задирам на углеродистой стали. Это подтверждает, что фосфатный слой может работать как барьер против схватывания, но исследование не было посвящено резьбе из нержавеющей стали.
Поэтому формулировка «фосфатирование защищает нержавеющую резьбу от задиров» требует подтверждения применительно к конкретному материалу, покрытию и режиму работы. Результат на углеродистой стали нельзя напрямую переносить на нержавеющий крепеж. Инженеру следует сверяться с данными испытаний для нужной пары материалов, а не делать вывод только по названию процесса.
Что проверить перед применением
Для оценки покрытия важны не только его антикоррозионные свойства, но и влияние на трение, затяжку и последующую разборку. Покрытие должно быть совместимо с материалами соединения и средой эксплуатации. При этом подготовка поверхности и способ нанесения должны соответствовать технологическим требованиям конкретного крепежа.
Проверить эффективность можно на образцах или в контролируемой сборке, сравнив поведение соединений с покрытием и без него. Для сопоставления условий испытаний используют ASTM G98 и ISO 16047, которые упоминаются в материалах о методах оценки задиров и резьбовых соединений. Результаты такого теста полезны для выбора решения, но не превращают его в универсальный прогноз для любой конструкции.
Когда уместно антифрикционное покрытие
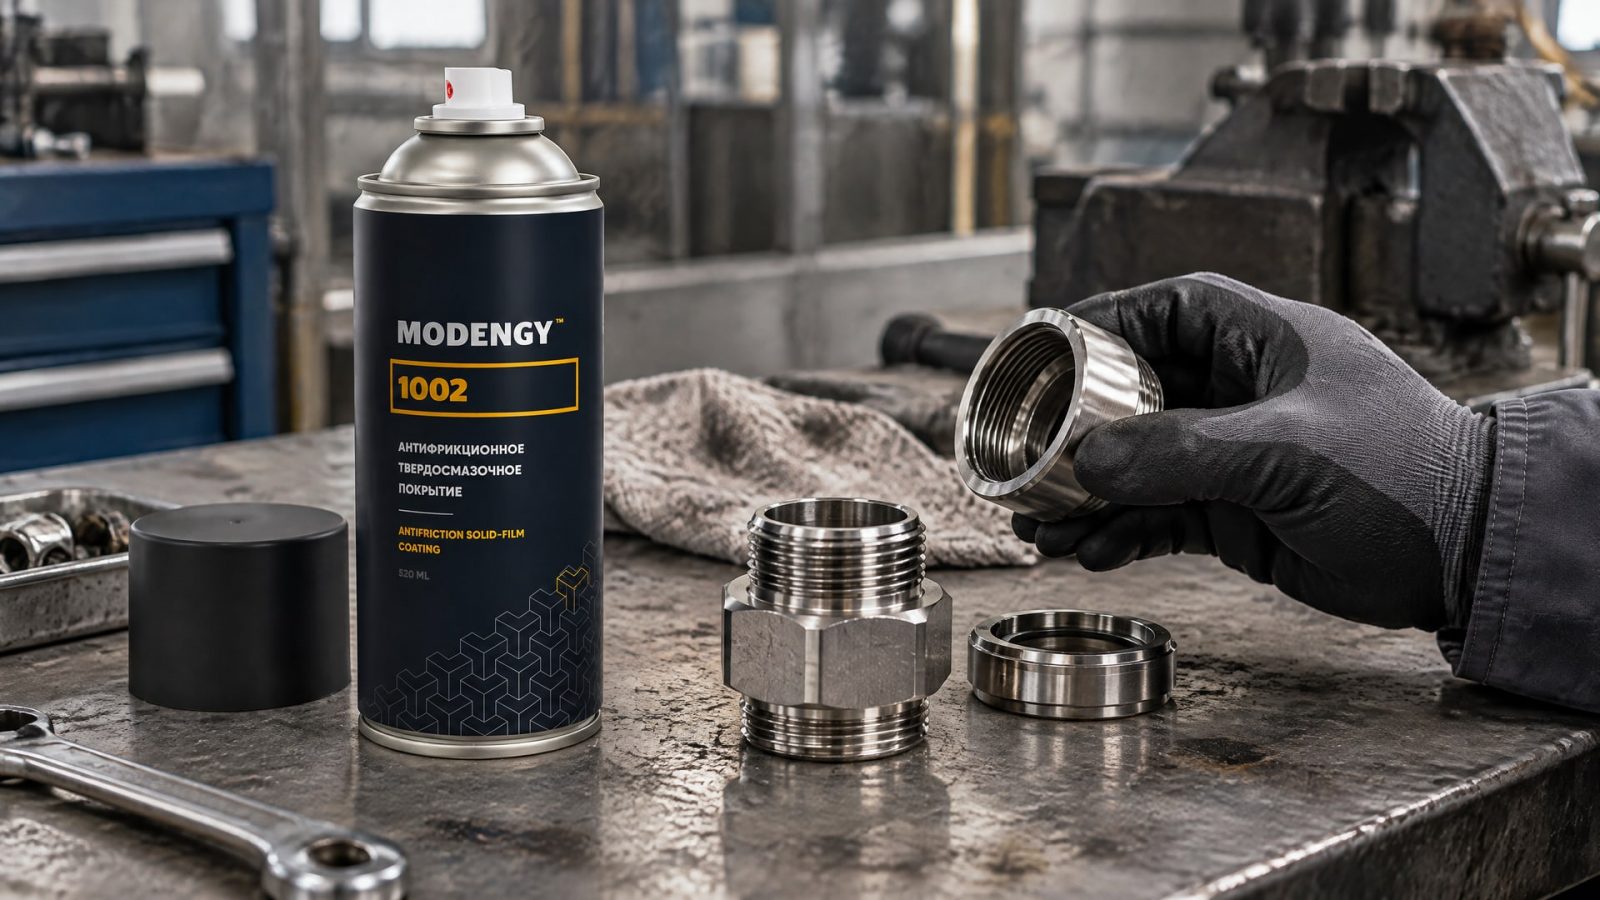
Если требуется не только снизить трение при сборке, но и учесть коррозионное воздействие, смотрят на свойства готовой системы покрытия и на технологию обработки деталей. Для резьбовых соединений, где важно уменьшить риск схватывания и одновременно учесть антикоррозионную защиту, в рабочей практике применяют MODENGY 1002 - антифрикционное твердосмазочное покрытие с низким коэффициентом трения и антикоррозионными свойствами.
Само наличие покрытия не отменяет контроля резьбы и процедуры сборки. Следует проверить, как оно влияет на момент затяжки, совместимо ли с материалами соединения и соответствует ли требованиям к рабочей среде. Если для узла важны повторная сборка и разборка, эти операции также стоит оценить до внедрения решения.
Как выбрать антизадирный материал для нержавеющей резьбы
Антизадирный материал выбирают не по одному признаку и не только по привычке.
Сначала определяют температуру, среду, требования к коррозионной стойкости, необходимость разборки и точность затяжки. Затем проверяют технические данные конкретного состава, в том числе коэффициент трения или K-фактор, если они опубликованы по ISO 16047.
Для высокотемпературных и агрессивных условий в источниках упоминаются никелевые антизадирные составы. В отдельных материалах для таких составов приведены значения термостойкости около 1300 °C и до 1425 °C. Это характеристики конкретных продуктов, а не общий диапазон для всех никелевых составов; при выборе сверяются с документацией именно на рассматриваемый материал.
Смазка или покрытие
Смазочный антизадирный состав наносят на рабочую зону резьбы и опорные поверхности. Покрытие выбирают, когда нужна заранее обработанная поверхность с заданными трибологическими свойствами. В обоих случаях учитывают, что дополнительный материал меняет трение между деталями и тем самым влияет на связь момента затяжки с преднатягом.
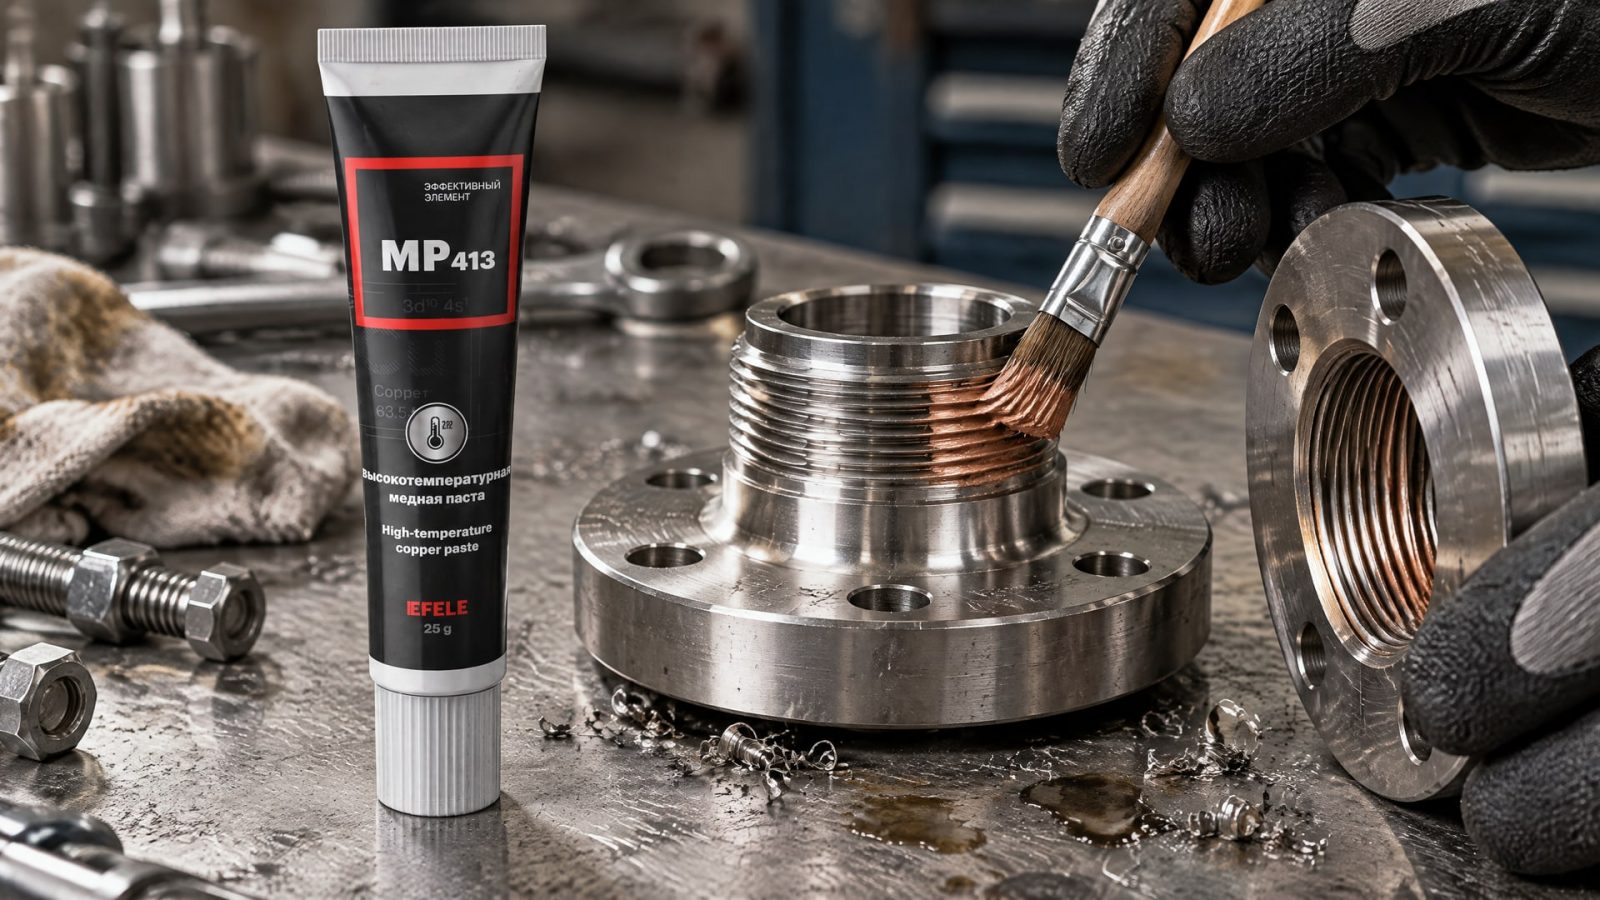
При высокой температуре или агрессивной среде важно не просто найти материал с подходящим назначением, но и проверить его совместимость с соединением. Для резьбовых узлов, где обычная смазка не решает задачу при нагреве и воздействии среды, в качестве рабочей опции рассматривают медную резьбовую пасту EFELE MP-413, предназначенную для предотвращения схватывания и заедания.
Как наносить состав
Состав распределяют тонким равномерным слоем по рабочей зоне, не заполняя им соединение избыточно. В источниках рекомендуют обрабатывать первые несколько витков и опорные поверхности, а не покрывать деталь целиком. Излишек может загрязнить соседние узлы или создать гидравлическое запирание.
Перед нанесением резьбу очищают от старой смазки, загрязнений и заусенцев. После этого проверяют, что материал подходит к условиям эксплуатации, и собирают соединение без перекоса. Если соединение будет разбираться, заранее учитывают требования к повторной сборке и состоянию резьбы после обслуживания.
Момент затяжки и оценка риска задиров
Один и тот же момент затяжки не дает одинакового результата на сухой и смазанной резьбе.
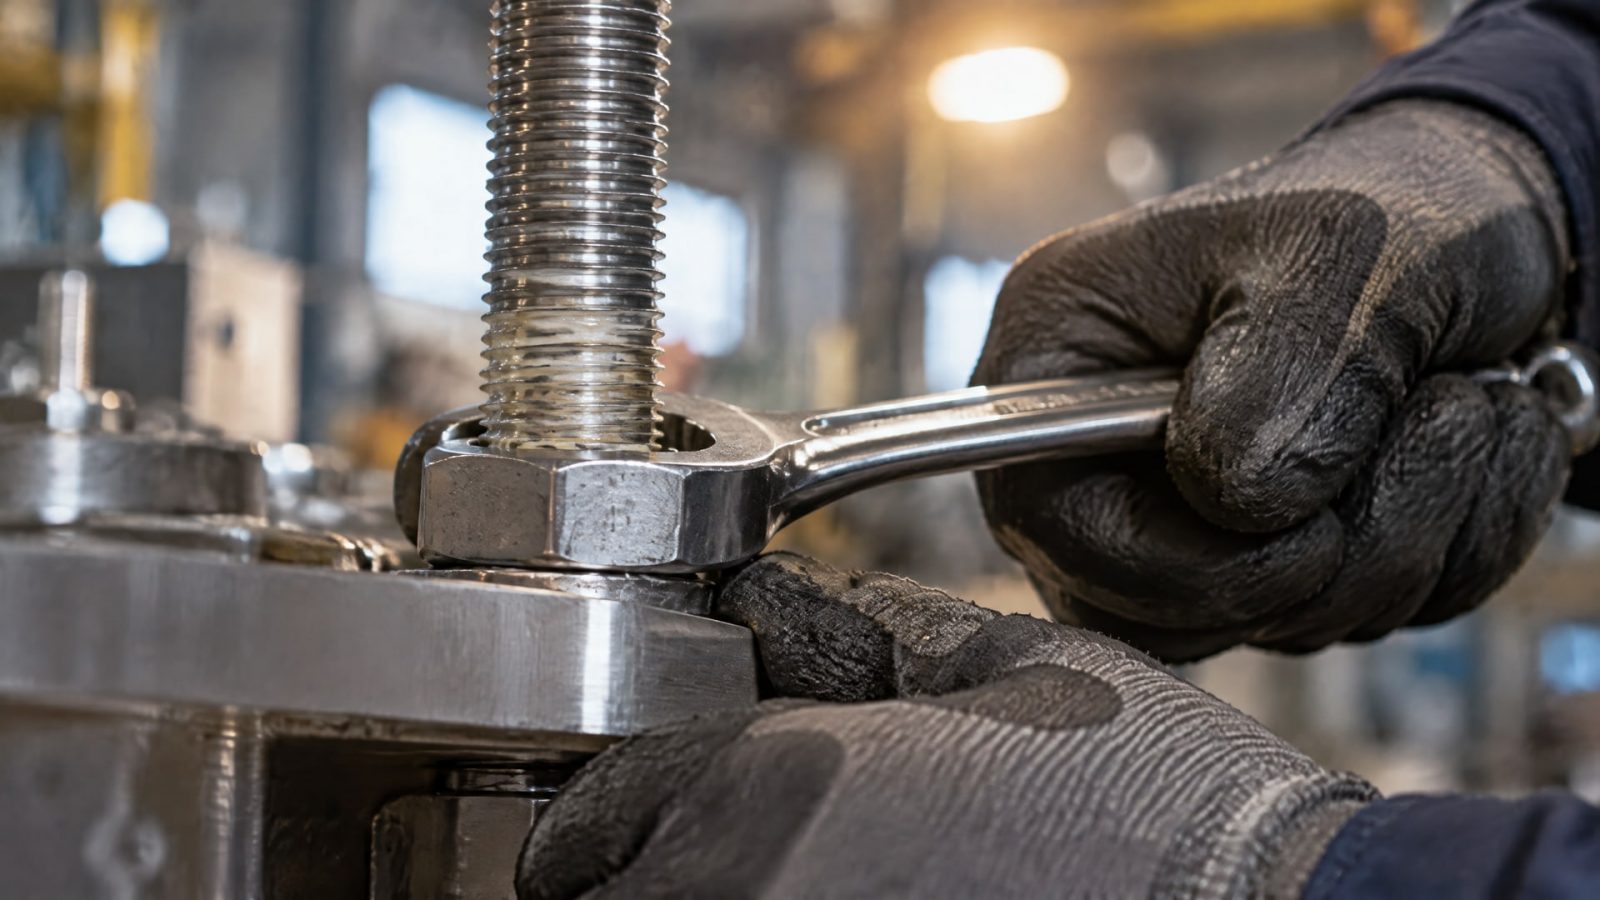
Антизадирный состав уменьшает трение, поэтому при прежнем моменте может измениться преднатяг крепежа. Если применить сухое значение без корректировки, соединение можно перетянуть.
В одном из руководств для нержавеющего крепежа с антизадирным составом приведен ориентир снижения момента примерно на 20-30%. Это не универсальная поправка: ее нельзя автоматически переносить на любой продукт и конструкцию. Предпочтительно использовать опубликованный K-фактор конкретного материала или пересчитать момент по данным, относящимся к выбранному составу и соединению.
Что фиксировать в процедуре сборки
Для повторяемого результата задают требования к подготовке резьбы, нанесению материала, соосности и способу затяжки. Если момент имеет принципиальное значение, в рабочей документации указывают, относится ли он к сухому или смазанному соединению. Также фиксируют конкретный применяемый состав, чтобы при ремонте не подменить его материалом с другими фрикционными свойствами.
Испытания помогают сопоставить варианты обработки и сборки. ASTM G98 используют при оценке склонности материалов к задирам, а ISO 16047 упоминается в связи с испытаниями крепежных соединений и определением коэффициентов трения. Показатели теста полезны для сравнения вариантов, но производственная проверка нужна, если конструкция или условия отличаются от испытательных.
Практический порядок действий
Очистить резьбу и проверить ее на заусенцы, повреждения и загрязнения.
Убедиться, что детали соосны и крепеж начинает входить без перекоса.
Выбрать смазочный или антизадирный материал по температуре, среде и требованиям к разборке.
Нанести материал тонко и равномерно на рабочую зону.
Затягивать плавно, избегая ударного инструмента, если его применение не предусмотрено технологией.
При заданном моменте использовать данные для смазанной резьбы или коэффициент трения конкретного состава.
Как снизить риск задиров при сборке и обслуживании
Защита резьбы от задиров начинается с подготовки крепежа и соблюдения процедуры сборки.
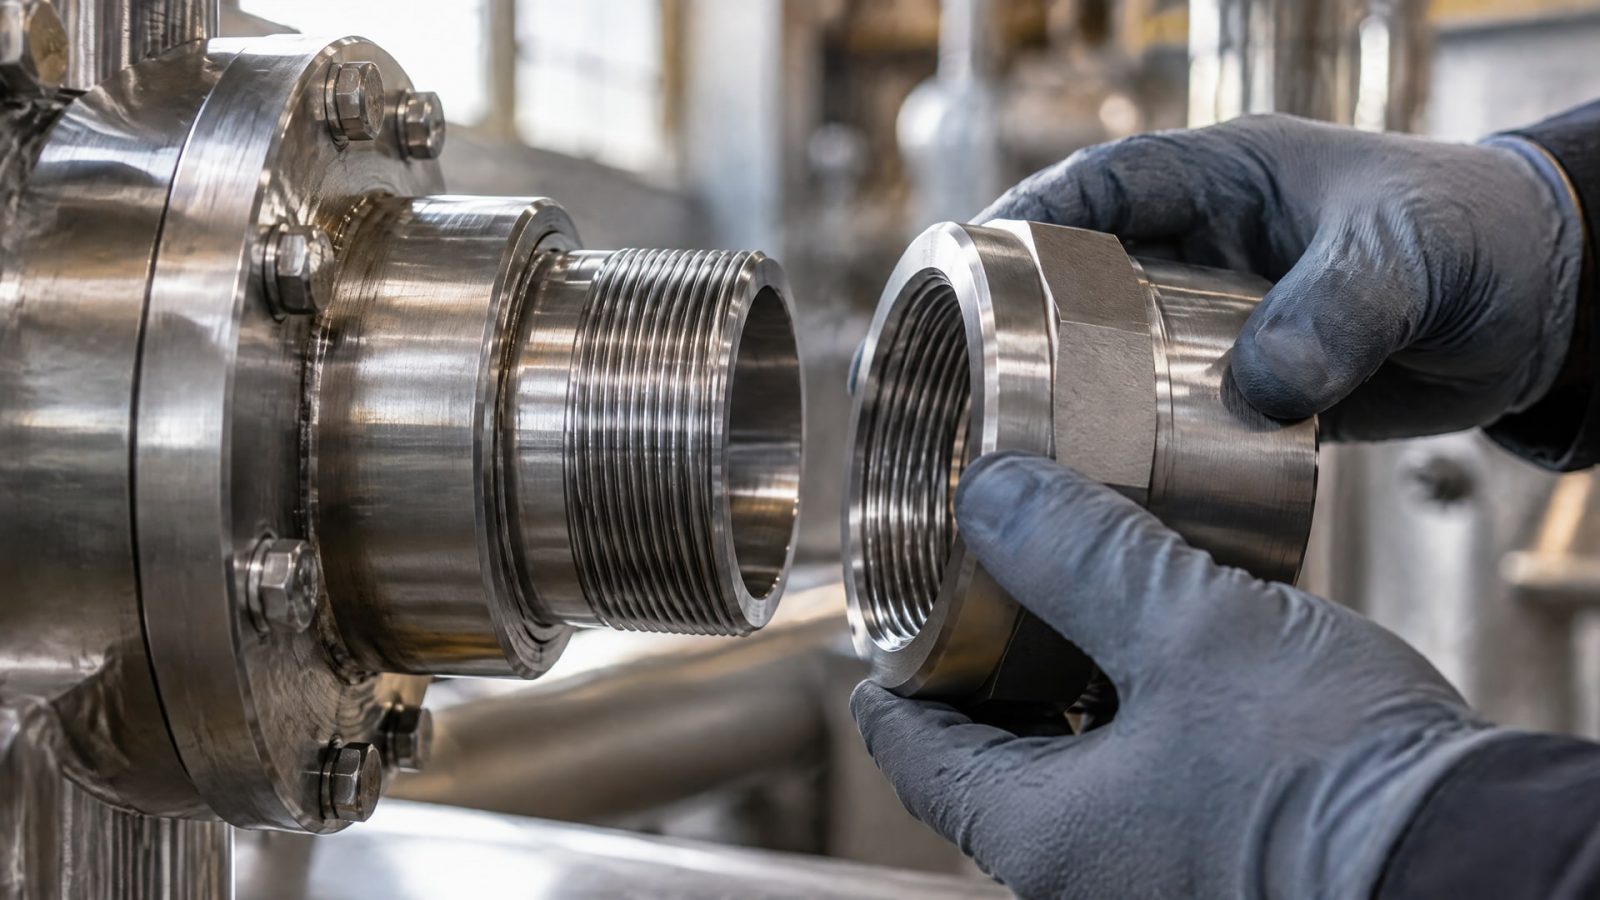
Осмотр, очистка и правильное наведение резьбы помогают избежать повреждений, которые невозможно исправить одним нанесением смазочного материала. Если соединение уже заедает, продолжение затяжки увеличивает риск повреждения витков.
Для новых соединений полезно заранее определить, будет ли резьба нарезанной или накатанной, какой материал или покрытие применят и как будет контролироваться затяжка. Накатанная резьба обычно более гладкая и упрочненная, что может снизить склонность к схватыванию. При этом геометрию и состояние поверхности проверяют независимо от способа изготовления.
Контроль при разборке
При разборке оценивают, где именно возникло сопротивление и есть ли следы повреждения на витках. Повторное использование крепежа с задирами может привести к нестабильной сборке. Если детали очищали или меняли покрытие, перед следующей установкой пересматривают порядок нанесения материала и контроля момента.
План обслуживания должен учитывать требования к повторной сборке. Для узлов, работающих в агрессивной среде или при высокой температуре, заранее проверяют, сохраняются ли требуемые свойства выбранного материала. Условия эксплуатации могут измениться, поэтому решение, подходившее для одной партии или режима, не всегда автоматически подходит для другой.
Когда нужны испытания
Если последствия заедания значимы для надежности узла, выбор покрытия или состава подтверждают испытанием на представительных образцах. В оценке учитывают материал крепежа, состояние поверхности, способ нанесения и параметры затяжки. ASTM G98 и ISO 16047 помогают задать основу для испытательной программы, но решение принимают с учетом конструкции и условий эксплуатации.
Для каждой проверяемой конфигурации важно менять один фактор за раз: например, сравнивать тип обработки поверхности или наличие антизадирного материала при одинаковой процедуре сборки. Так проще понять, какое изменение повлияло на результат. Отдельно фиксируют усилие затяжки и наблюдаемые признаки заедания, чтобы результаты можно было использовать при разработке производственной инструкции.
Часто задаваемые вопросы
Помогает ли фосфатирование от задиров на нержавеющей стали?
Фосфатное покрытие Mn-P показало низкое трение и хорошие антиадгезионные свойства в исследовании на углеродистой стали. Однако эти результаты не подтверждают такую же эффективность на нержавеющей резьбе. Для выбора покрытия нужны данные испытаний на конкретных материалах и в условиях, близких к эксплуатации соединения.
Почему нержавеющая сталь склонна к заеданию резьбы?
Под нагрузкой контактирующие поверхности могут схватываться и образовывать микросварные связи. Риск выше при сочетании нержавеющих деталей, перекосе, быстрой затяжке и ударном инструменте. Чистая резьба, соосность, плавная сборка и подходящий антизадирный материал помогают снизить вероятность повреждения, но не заменяют контроль состояния крепежа.
Можно ли оставить момент затяжки таким же после нанесения пасты?
Не следует автоматически применять к смазанной резьбе значение, рассчитанное для сухого соединения. Антизадирный состав меняет трение и связь между моментом и преднатягом. Используйте данные о K-факторе конкретного материала или обоснованную корректировку. Значение снижения на 20-30% встречается как ориентир, но не подходит без проверки для всех соединений.
Сколько антизадирного состава наносить на резьбу?
Состав наносят тонко и равномерно на рабочую зону, включая первые витки и опорные поверхности. Избыточное количество может загрязнить соседние узлы или привести к гидравлическому запиранию. Перед нанесением резьбу очищают, а после обработки собирают соединение с соблюдением соосности и установленного порядка затяжки.
Заключение
Задиры на резьбе из нержавеющей стали появляются из-за схватывания поверхностей, а риск усиливают перекос, загрязнение и быстрая затяжка. Фосфатирование может обладать антизадирными свойствами, но известные результаты исследования относятся к углеродистой стали и не доказывают такой же эффект на нержавеющем крепеже. Для выбора способа защиты учитывают материалы соединения, температуру, среду, требования к разборке и момент затяжки.
Практический следующий шаг - проверить подготовку и геометрию резьбы, затем выбрать подходящий смазочный материал или покрытие и определить порядок затяжки с учетом коэффициента трения. Если типовые решения не подтверждены для конкретного узла, сопоставьте варианты на образцах по условиям, близким к производственной сборке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно подобрать оборудование для нанесения покрытий, исходя из технологии, материала и требований к готовому слою.
Восстановите анодный слой и улучшите скольжение резиновой прокладки на алюминиевых деталях (Д16) с помощью антифрикционных покрытий.
Смазка резиновых уплотнений обеспечивает скольжение, снижает трение и износ, предотвращает сухой ход. Узнайте, как выбрать состав и подготовить уплотнения.