
Темные пятна на медной проволоке: причины и выбор смазки для волочения
Темные пятна на медной проволоке могут появляться из-за ухудшения смазочно-охлаждающей жидкости, загрязнений, накопления меди и снижения pH. Но не всегда причина связана именно со смазкой: потемнение может возникать после отжига, если проволока недостаточно быстро охлаждается или контактирует с неподходящей водой. Чтобы устранить дефект, нужно определить, на каком этапе он появляется, проверить состояние рабочей среды и условия охлаждения, а затем выбрать подходящую меру.
Статья полезна инженерам, техническим специалистам и снабженцам предприятий, где производят или обрабатывают медную проволоку. Разберем причины окисления медной проволоки и образования пятен, способы контроля жидкости и оборудования, а также порядок замены смазки волочения. Отдельно рассмотрим смазки для сухого волочения проволоки и особенности выбора состава.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки часто связывают с состоянием смазочно-охлаждающей жидкости.
По мере ее деградации меняются рабочие свойства, может снижаться pH, а накопившиеся загрязнения и отходы процесса ухудшают чистоту поверхности. Дополнительный фактор - повышение концентрации ионов меди в жидкости. Поэтому дефект не всегда указывает на проблему с исходным металлом: искать причину следует и в технологической среде.
В жаркую погоду жидкость может деградировать быстрее, а снижение pH связывают с появлением темных пятен. Если летом дефект усиливается, стоит сопоставить это с температурой процесса и состоянием рабочей среды. В качестве профилактических мер указывают более частую замену жидкости в жаркий сезон, улучшение охлаждения и увеличение объема ванны или резервуара. При этом менять смазку только по календарю недостаточно: полезно учитывать ее фактическое состояние.
Как распознать шламообразование смазки волочения
Шлам и другие отходы накапливаются в процессе работы и загрязняют жидкость. Вместе с ними в системе могут накапливаться продукты износа и частицы меди. Загрязнения ухудшают фильтруемость, а пена и нестабильная циркуляция затрудняют равномерную подачу смазки. Если на поверхности проволоки возникают пятна, одновременно стоит проверить ванну, фильтры и участки системы, где оседают отложения.
Еще один механизм связан с попаданием распыленной смазки на уже готовую проволоку. Пузырьки могут лопаться на ее поверхности, оставляя круговые или точечные следы. Поэтому важно проверять не только рабочую ванну, но и участки после волочения, где возможно разбрызгивание или перенос жидкости на готовый продукт. Увеличение дозировки без поиска источника загрязнения может не помочь, а избыток распыла способен поддерживать проблему.
Как определить источник потемнения медной проволоки
Первый шаг диагностики - выяснить, на какой операции пятна появляются впервые.
Осмотрите проволоку до волочения, после волочения и после отжига. Если поверхность темнеет уже после волочения, проверьте смазочно-охлаждающую жидкость, фильтрацию и разбрызгивание. Если дефект становится заметен после отжига, анализируйте охлаждение и качество воды. Такой порядок помогает не менять смазку без оснований и не пропустить причину на следующем этапе.
Для контроля состояния масляных смазок применяют анализ вязкости, содержания воды, TAN/TBN, FTIR, окисления и загрязнений. В одном из руководств по мониторингу приводится такая периодичность: вязкость и воду проверяют еженедельно, FTIR и количество загрязнений - ежемесячно, полный анализ масла проводят ежеквартально. Эти интервалы не заменяют требований к конкретной системе, но помогают выстроить план наблюдений.
Какие показатели учитывать перед заменой смазки волочения
В отдельных системах контроля состояние смазки оценивают по TAN. В одном практическом материале порогом для рассмотрения замены указан TAN выше 2.0 mg KOH/g. Это значение относится к конкретной системе мониторинга и не является универсальным нормативом для всех жидкостей и процессов. Порог нужно соотносить с типом продукта и внутренними критериями предприятия.
Оценивайте показатели вместе, а не изолированно. Рост TAN, изменение вязкости, вода, загрязнения и признаки окисления могут указывать на ухудшение состояния жидкости. Осмотр также важен: отмечайте пену, отложения и количество шлама в доступных участках оборудования. Если загрязнение быстро возвращается после очистки, проверьте фильтрацию и источники попадания примесей, а не ограничивайтесь доливом свежей смазки.
Замена смазки волочения и очистка системы
Перед заменой жидкости нужно понять, насколько загрязнена система и есть ли в ней отложения.
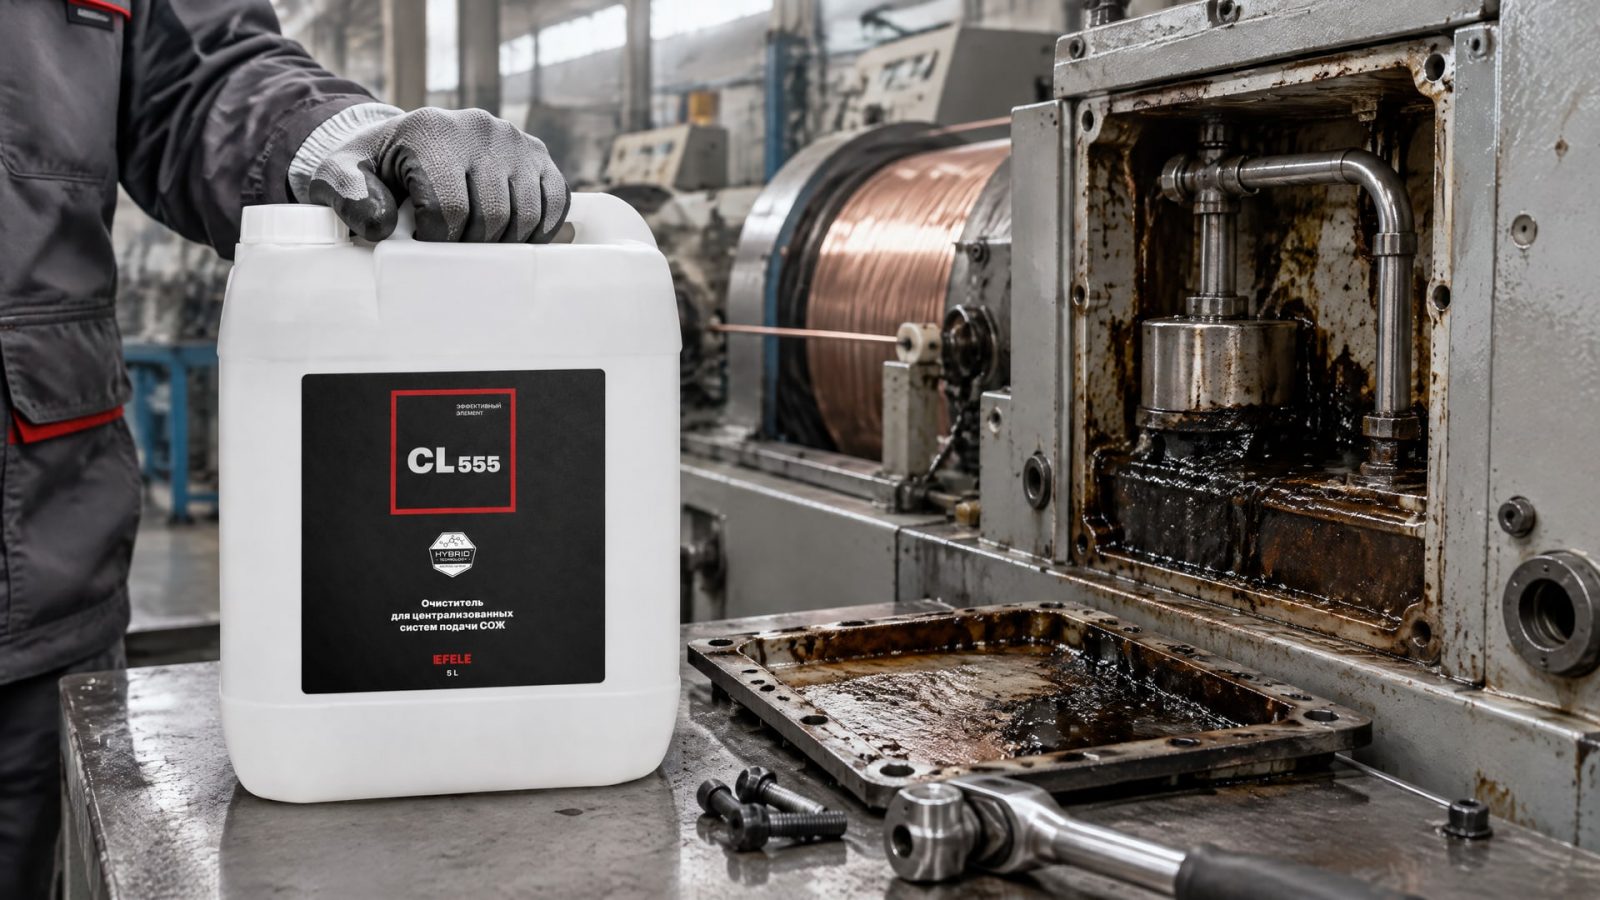
Если просто слить старую смазку и залить новую, остатки шлама могут смешаться с рабочей средой и вновь загрязнить ее. Поэтому при выраженном шламообразовании до заполнения системы очищают ее предусмотренным для этого составом, а также проверяют ванну, трубопроводы и фильтры. Порядок работ сверяют с инструкциями к оборудованию и применяемым материалам.
Когда отложения мешают поддерживать чистоту системы СОЖ, в подготовке к замене используют специализированные очистители. Для этой задачи применяют EFELE CL-555, очиститель для систем СОЖ. После очистки важно не оставлять загрязненные участки без внимания: проверьте, не сохранился ли шлам в элементах циркуляции и фильтрации, откуда он может снова попасть в жидкость.
Как организовать переход на свежую смазку
После очистки систему заполняют подходящей рабочей жидкостью, затем контролируют ее состояние и поведение в процессе. Оценивайте чистоту проволоки, пенообразование, фильтруемость и появление отложений. Если загрязнение или пятна возвращаются, повторно проверьте охлаждение, воду и перенос распыленной смазки на готовое изделие. Замена смазки волочения не отменяет устранения причины, из-за которой старая жидкость загрязнилась или деградировала.
Не следует считать увеличение подачи универсальным способом устранения пятен. Оно не удалит накопившиеся загрязнения, не восстановит свойства деградировавшей жидкости и не исправит проблемы с охлаждением. При планировании обслуживания фиксируйте результаты осмотров и анализов, чтобы сравнивать состояние среды во времени. Для решений по замене используйте требования производителя конкретного состава и критерии, принятые для технологической линии.
Охлаждение после отжига и хранение проволоки
Если темные пятна появляются или усиливаются после отжига, проверьте участок охлаждения отдельно от волочильной ванны.
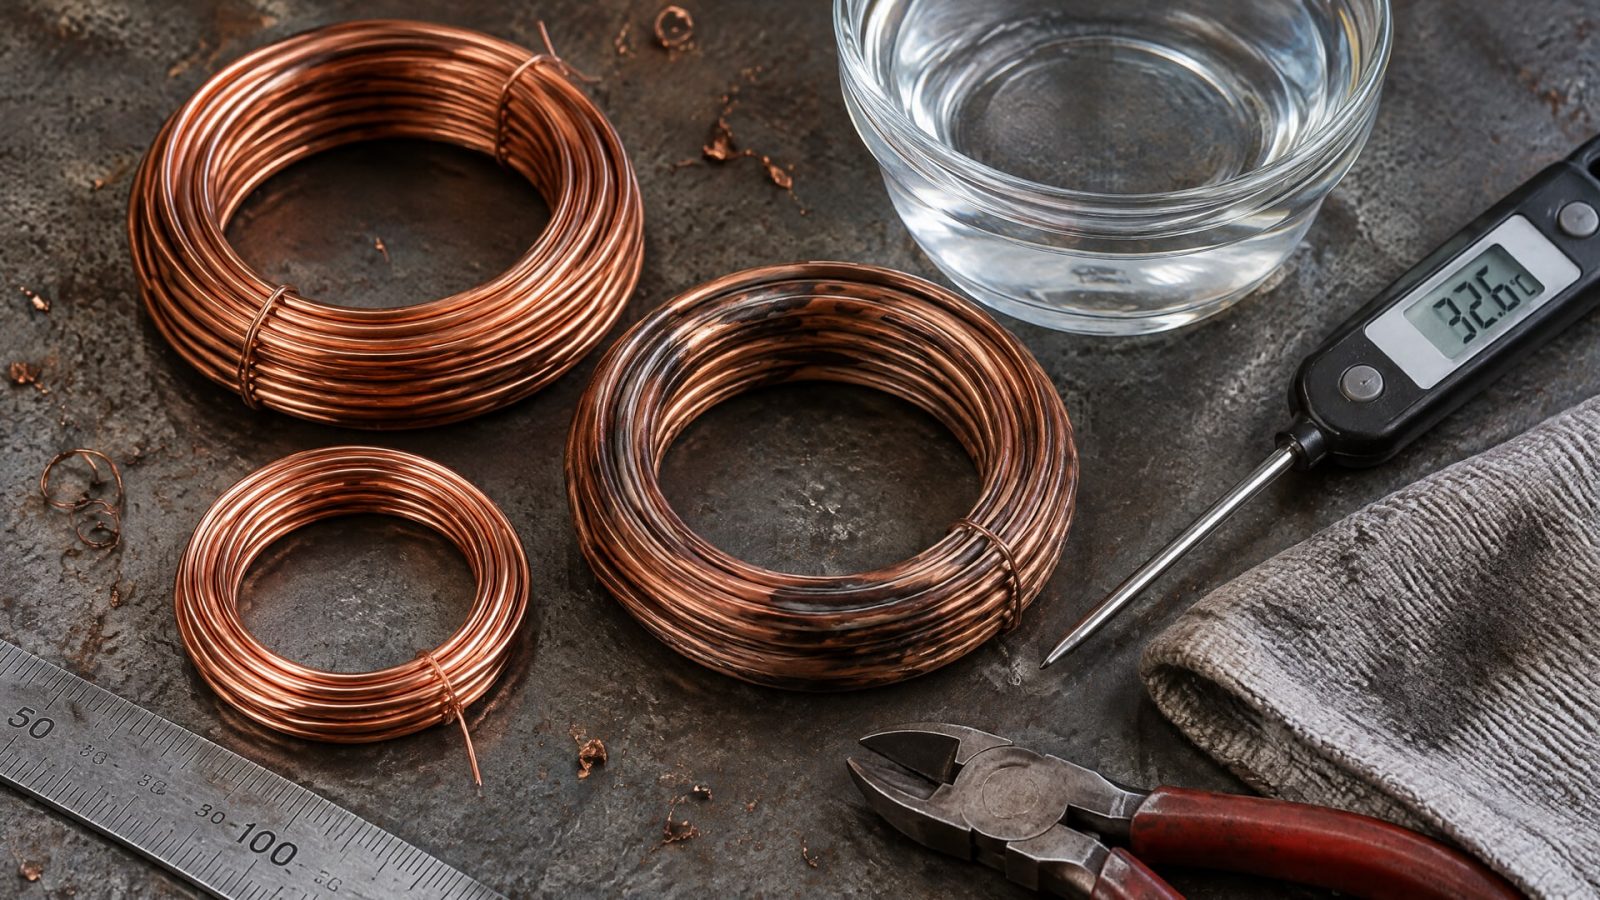
В качестве важной меры по снижению риска указывают улучшение охлаждения отжига и поддержание температуры охлаждающей воды ниже 50 °C. Также советуют заменять воду после отжига на чистую, мягкую или дистиллированную, а не использовать водопроводную. Эти меры относятся к этапу охлаждения и не заменяются подбором другой смазки.
Условия хранения тоже могут влиять на появление пятен. Для проволоки важны контролируемые температура, влажность и точка росы, а также отсутствие контакта с материалами, способными загрязнить поверхность. Если дефект обнаружен на готовой продукции, проследите, как хранятся и перемещаются бухты, и сравните их состояние до и после этих операций. Так можно отделить загрязнение при хранении от проблемы, возникшей во время волочения или отжига.
Разделение причин по этапам особенно важно, если дефект возникает не на всей партии, а только на отдельных бухтах или после конкретной операции. Сопоставьте время появления пятен с заменой воды, состоянием смазки и изменением условий охлаждения. Это не требует произвольно увеличивать расход смазки и помогает направить проверку на тот участок процесса, где меняется состояние поверхности.
Как выбрать смазку для волочения проволоки
Состав выбирают с учетом материала и технологии.
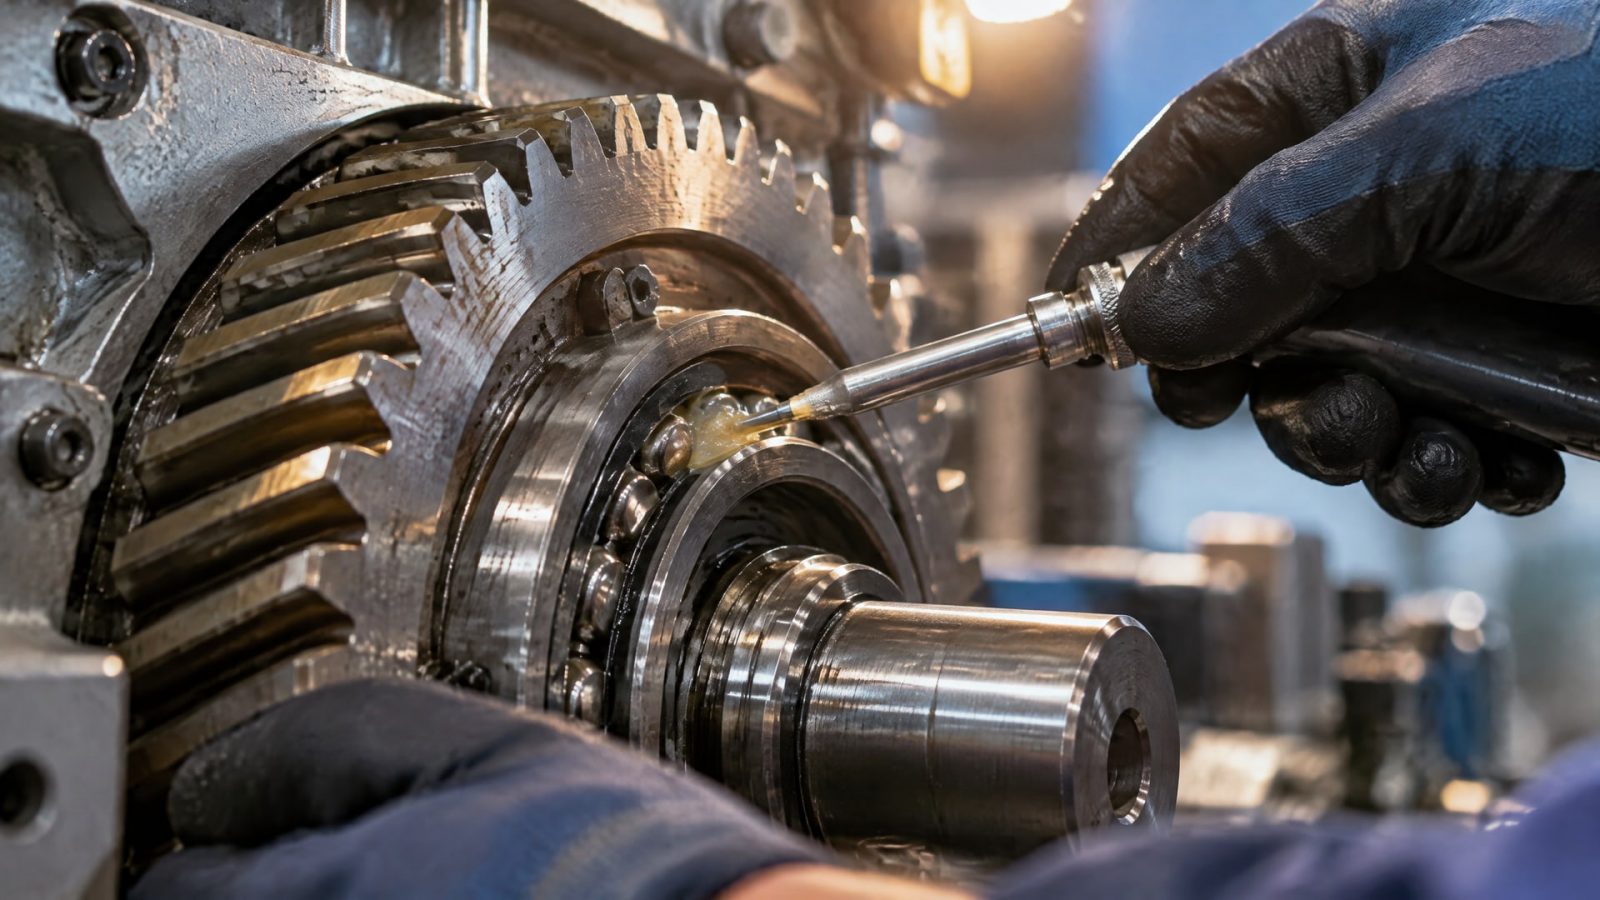
Требования к смазке для медной проволоки нельзя автоматически переносить на волочение нержавеющей проволоки: для разных материалов и процессов важны свои условия применения. Для медной поверхности в числе желательных свойств указывают хорошую очищающую способность, смываемость, низкий остаток после работы и защиту от потемнения. Для чистой работы системы также важны слабое пенообразование и хорошая фильтруемость.
Смазки для сухого волочения проволоки
Для сухого процесса оценивают поведение остатка после работы. Важны отсутствие липких отложений, чистота поверхности и возможность поддерживать оборудование в рабочем состоянии без накопления шлама. Если задача связана с удалением остатков, учитывайте их смываемость и влияние на следующие операции. Смазки для сухого волочения проволоки и составы для мокрого процесса не следует считать взаимозаменяемыми только потому, что оба применяются при волочении.
При сравнении продуктов учитывайте форму выпуска и обозначения параметров. В отраслевой номенклатуре встречаются классы вязкости ISO VG 100, ISO VG 220, ISO VG 320, ISO VG 680 и ISO VG 1050, а для отдельных продуктов и форм указывают NLGI 2. Эти обозначения не означают, что любой материал с такой маркировкой подходит для меди: пригодность определяют по назначению состава и условиям конкретного процесса.
Для волочения нержавеющей проволоки используют специализированные смазки, в том числе для мокрого процесса и тонкой проволоки. При выборе учитывают чистоту поверхности и качество отделки. Закупщику стоит сверить назначение состава с технологией, а инженеру - проверить требования к остаткам, фильтрации и защите поверхности. Если цель - устранить потемнение меди, ориентируйтесь не только на название продукта, но и на то, как он работает в вашей системе и на каких этапах возникает дефект.
Часто задаваемые вопросы
Почему темные пятна на медной проволоке усиливаются летом?
В жаркую погоду смазочно-охлаждающая жидкость может быстрее деградировать, а снижение pH связывают с появлением пятен. Проверьте состояние жидкости, охлаждение и объем резервуара. В качестве профилактики рассматривают более частую замену рабочей среды в жаркий сезон, но решение принимают с учетом фактического состояния системы.
Как понять, что пора менять смазку волочения?
Оценивайте совокупность признаков: изменение вязкости, содержание воды, TAN/TBN, загрязнения, пенообразование и наличие шлама. В отдельных системах мониторинга используют порог TAN выше 2.0 mg KOH/g, но это не универсальное значение. Сверяйте результаты с требованиями к конкретной жидкости и внутренними критериями предприятия.
Достаточно ли увеличить подачу смазки, чтобы убрать пятна?
Нет, увеличение подачи не устраняет загрязнения, деградацию жидкости, накопление меди или проблемы охлаждения. Более того, распыленная смазка может попадать на готовую проволоку и оставлять круговые или точечные следы. Сначала определите, на каком этапе возникают пятна, и проверьте состояние жидкости и оборудования.
Почему пятна появляются после отжига, если смазка в норме?
Потемнение после отжига может быть связано с охлаждением и качеством воды, а не со смазкой волочения. Проверьте температуру охлаждающей воды и ее чистоту. Для снижения риска указывают температуру ниже 50 °C и применение чистой, мягкой или дистиллированной воды вместо водопроводной.
Заключение
Темные пятна на медной проволоке возникают по разным причинам: от деградации смазочно-охлаждающей жидкости и накопления загрязнений до недостаточного охлаждения после отжига и проблем при хранении. Поэтому смазка для волочения проволоки - важная часть профилактики, но не единственный фактор. Диагностику начинайте с определения этапа появления дефекта, затем проверяйте жидкость, фильтрацию, охлаждение и контакт проволоки с загрязняющими материалами.
Практический следующий шаг - зафиксировать, где именно впервые проявляется потемнение, и провести проверку соответствующего участка процесса. Сопоставьте результаты с анализами рабочей среды и критериями производителя смазки. Если обнаружены шлам и загрязнения, очистите систему перед заменой жидкости; если пятна возникают после отжига, отдельно проверьте воду и охлаждение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать фильтровальное полотно для волочильной эмульсии по чистоте, загрязнениям и расходу, чтобы избежать засорений.
Узнайте, как правильно перейти на новую смазку для волочения, используя очиститель, чтобы избежать проблем с оборудованием.
Узнайте, когда финишная обработка покрытия необходима, допустима или нежелательна, чтобы оптимизировать процесс нанесения антифрикционных слоев.