
Как выбрать СОЖ для глубокого сверления при обработке жаропрочных сплавов
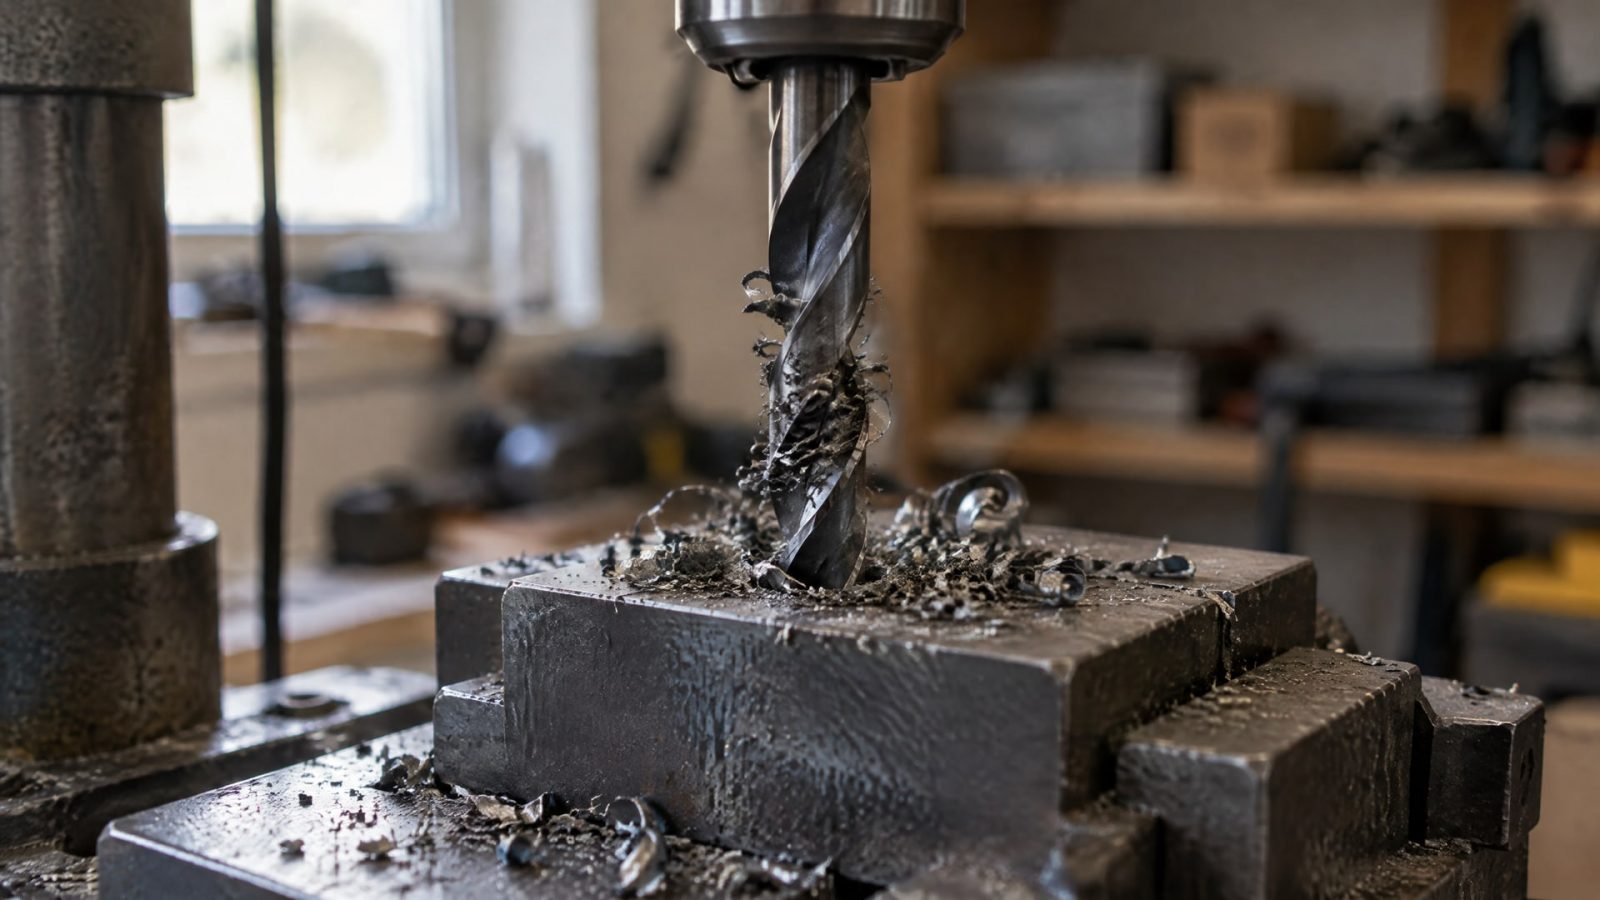
При глубоком сверлении жаропрочных сплавов от налипания помогает не просто большой объем жидкости, а ее эффективная подача к режущей кромке. Для отверстий глубиной более 3 × D предпочтительна подача СОЖ через инструмент: она помогает охлаждать зону резания и выносить стружку. В зависимости от сплава и операции выбирают водосмешиваемую или масляную жидкость, учитывая смазывающую способность, вязкость и ограничения по составу.
Материал пригодится инженерам, технологам и снабженцам, которые подбирают СОЖ для титана и никелевых сплавов. Разберем, как оценить способ подачи, давление, концентрацию и фильтрацию, почему наружное охлаждение может не справляться и какие вопросы проверить перед изменением режима обработки.
Почему при обработке жаропрочных сплавов возникает налипание
При сверлении жаропрочного материала стружка должна покидать отверстие, а жидкость - поступать к зоне контакта инструмента и заготовки.
Если СОЖ слабо достигает режущей кромки, возрастает риск повторного контакта стружки с инструментом. Это ухудшает условия резания, способствует налипанию и повышению температуры в зоне обработки. Поэтому для глубокого отверстия важно оценивать не только марку жидкости, но и то, как она проходит через инструмент и вымывает стружку.
Внешний полив не всегда доставляет жидкость на нужную глубину. При сверлении отверстий глубиной более 3 × D предпочтительна подача через инструмент. Для титана наружное охлаждение быстро теряет эффективность после глубины 3 × D, поэтому при глубокой операции черезинструментальная СОЖ считается обязательной. Слабый внешний поток не компенсирует недостаток подачи к режущей кромке.
Налипание не стоит рассматривать отдельно от удаления стружки. Если она повторно соприкасается с инструментом или задерживается в отверстии, одной смены состава СОЖ может быть недостаточно. Нужно проверить направленность потока, доступное давление, расход и состояние фильтрации. Застойные зоны и забитые каналы мешают выносу стружки даже при подходящей жидкости.
При выборе учитывают и материал. Обработка жаропрочных сталей и сплавов охватывает разные группы материалов, поэтому единая рецептура не подходит для всех операций. Для титана в рекомендациях отдельно указаны повышенная концентрация и подача непосредственно к режущей кромке. Для никелевых сплавов выбор жидкости зависит от того, что важнее в конкретном процессе: охлаждение или смазывание.
Термическая обработка жаропрочных сплавов - отдельная технологическая тема. При выборе СОЖ для сверления следует ориентироваться на условия резания: глубину отверстия, тип материала, инструмент и способ подачи жидкости. Именно эта связка помогает снизить риск налипания, а не абстрактный выбор «самой сильной» или «самой густой» СОЖ.
СОЖ для глубокого сверления: подача и давление
Для глубокого отверстия ключевое значение имеет доставка жидкости к зоне резания.
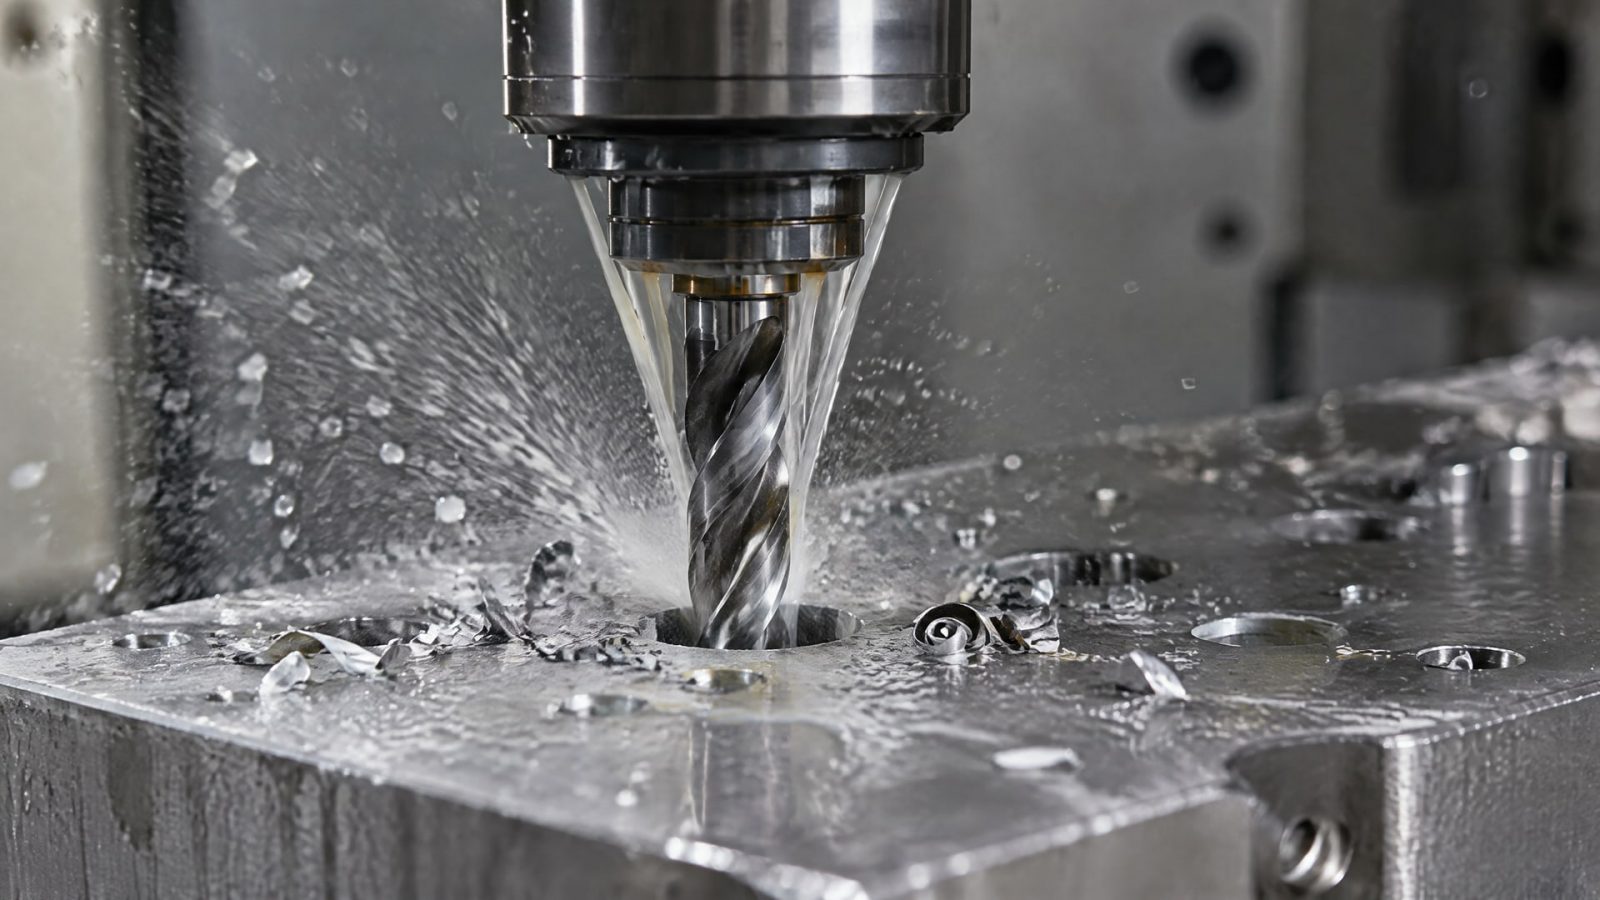
Черезинструментальная подача направляет СОЖ по каналам сверла ближе к режущим кромкам и помогает выносить стружку наружу. Для таких операций в рекомендациях приводится глубина более 3 × D как ориентир, при котором подвод через инструмент предпочтительнее наружного охлаждения.
Давление подачи должно соответствовать инструменту и операции. В одном из руководств для сверления труднообрабатываемых материалов отмечено улучшение результатов при повышении давления до 70 бар. Для глубокого сверления титана рекомендации по давлению доходят до 70-150 бар. Эти значения не следует превращать в универсальную настройку станка: рабочий режим подбирают с учетом возможностей оборудования, конструкции инструмента и требований процесса.
Сильная подача должна быть непрерывной и направленной в зону резания. В рекомендациях по никелевым сплавам подчеркивается важность постоянного потока и поддержания СОЖ как можно холоднее. Паузы и слабый подвод жидкости создают условия для перегрева и повторного контакта стружки с инструментом. При настройке процесса проверяют не только показание давления, но и фактическую подачу через каналы сверла.
При сравнении вариантов оценивайте всю систему:
Подается ли СОЖ через инструмент или только снаружи.
Сохраняется ли поток на требуемой глубине отверстия.
Достаточно ли давления для эффективного удаления стружки.
Не ограничивают ли подачу засоренные каналы или загрязненная сетка фильтра.
Нет ли пауз, при которых стружка задерживается в отверстии.
Высокое давление само по себе не гарантирует результат. Если жидкость не доходит до режущей кромки или каналы подачи загрязнены, стружка может оставаться в зоне обработки. Поэтому сож для глубокого сверления выбирают вместе с проверкой форсунок, каналов инструмента, расхода и фильтрации.
Как выбрать СОЖ для титана и никелевых сплавов
Для титана важно сочетание смазывающего действия, охлаждения и эвакуации стружки.
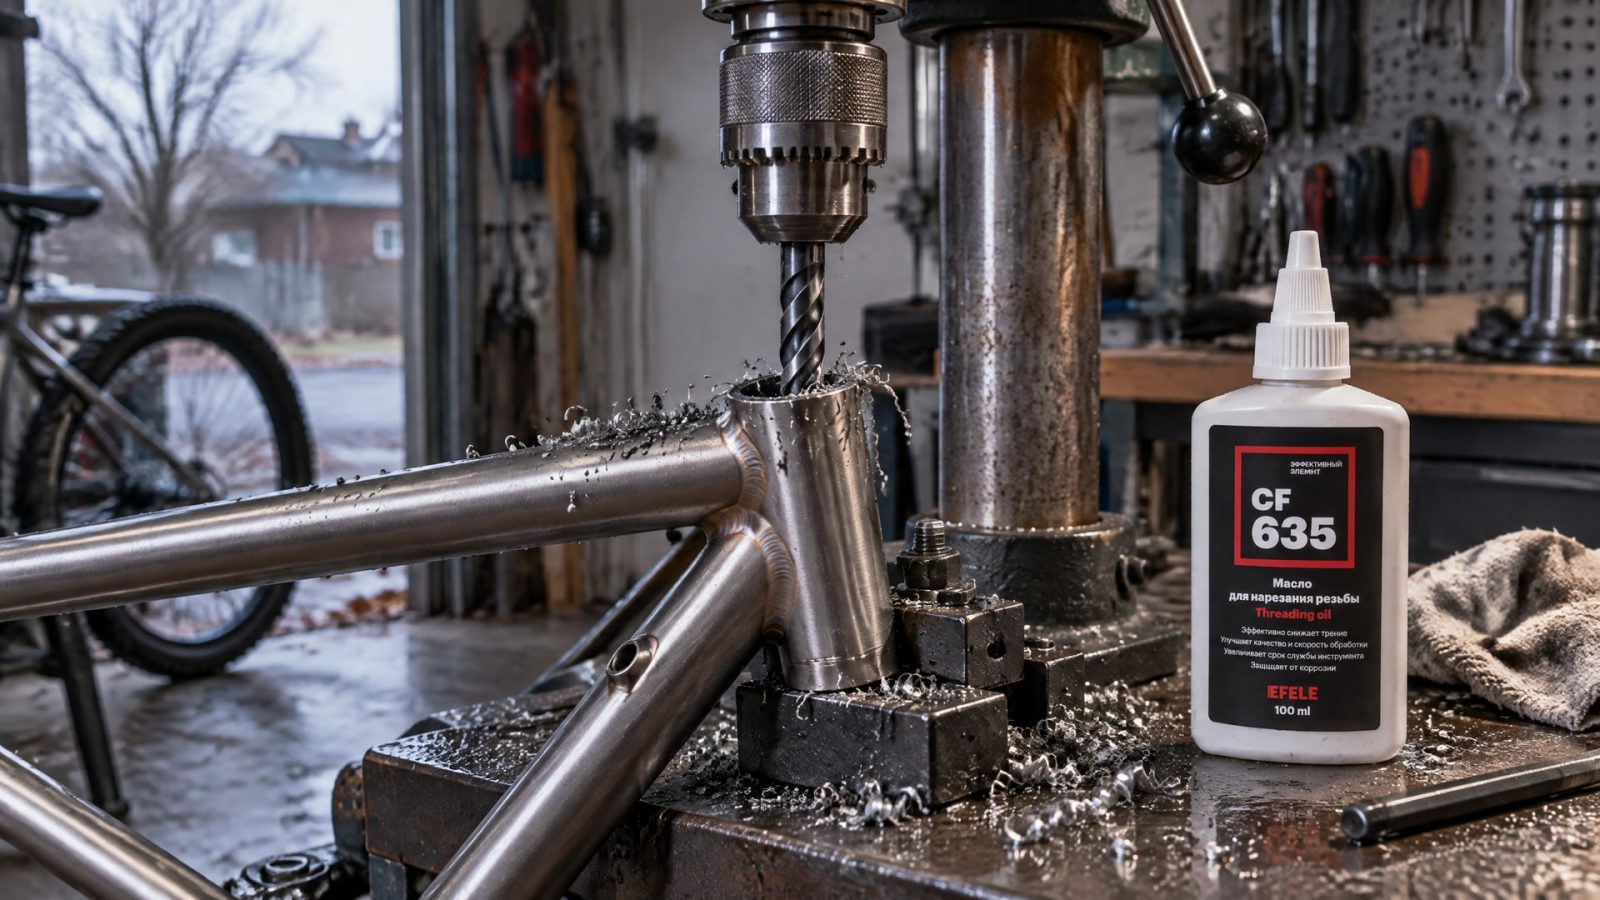
В справочных рекомендациях для обработки титана приведена концентрация СОЖ 10-12%. Такая концентрация помогает повысить смазывающую способность, стойкость инструмента и вынос стружки. Это ориентир из рекомендаций по титану, а не универсальное значение для любой жидкости и любого процесса: итоговый режим зависит от материала, инструмента и способа подачи.
Для никелевых сплавов выбор зависит от приоритета операции. При высокой производительности и большом съеме используют водосмешиваемые жидкости, когда важно отводить тепло. Для малых глубоких отверстий может быть полезна более легкая жидкость, способствующая выносу стружки. В материалах по обработке никелевых сплавов также отмечается, что при тяжелой обработке и сверлении предпочтительнее низковязкое масло, а для легких операций допустимы водосмешиваемые составы.
Вязкость нельзя выбирать по принципу «чем выше, тем лучше». Для малых глубоких отверстий более легкая жидкость может эффективнее вымывать стружку. При этом при глубоком сверлении и риске прихвата важны смазывающие свойства и доставка состава к режущей кромке. Поэтому оценивать нужно работу жидкости в конкретной связке с инструментом и способом подачи.
Если процесс требует масляной СОЖ, важно учитывать риск недостаточной смазки в зоне резания: стружка может задерживаться, повторно контактировать с инструментом и усиливать налипание. Отдельное ограничение для ряда операций с никелевыми сплавами - нежелательность серосодержащих смазок. В таких условиях EFELE CF-635, масло для нарезания резьбы, предназначено для обработки титана и труднообрабатываемых сплавов; его рассматривают в тех операциях, где технологией предусмотрена масляная СОЖ.
СОЖ для жаропрочных сплавов должна соответствовать не только материалу, но и характеру обработки. Для решения о типе жидкости сопоставьте требуемое охлаждение, смазывающее действие, вязкость и способность выносить стружку. Если процесс меняется с тяжелого сверления на операцию с высоким съемом, оптимальный баланс характеристик тоже может измениться.
Концентрация, состав и раствор эмульсии для обработки жаропрочных сплавов
Концентрацию нельзя повышать автоматически до максимума.
Для титана в справочных рекомендациях приведен диапазон 10-12%, однако он не отменяет необходимости учитывать тип СОЖ, материал и условия подачи. При оценке результата наблюдают за охлаждением, смазыванием и выносом стружки, а также сверяются с требованиями к применяемой жидкости и режимом конкретной операции.
Для водосмешиваемых составов важна стабильность рабочего раствора и подача достаточного объема жидкости в зону резания. Никелевые сплавы при высокой производительности часто обрабатывают водосмешиваемыми СОЖ, когда приоритетом становится охлаждение. Но если речь идет о малом глубоком отверстии, более легкая жидкость может оказаться полезнее для эвакуации стружки. Поэтому выбор между эмульсией и маслом нельзя делать только по материалу заготовки: учитывают и геометрию отверстия, и нагрузку на инструмент.
Состав также требует проверки. В справочных материалах по ряду никелевых сплавов отдельно указано, что смазка не должна содержать серу. Это ограничение относится к указанным материалам и операциям, поэтому состав жидкости следует сверять с технологическими требованиями. Нельзя считать любой пакет присадок подходящим лишь потому, что жидкость рассчитана на тяжелую обработку.
Если оператор видит налипание, причина может быть не в недостаточной концентрации. Проверьте, поступает ли СОЖ через инструмент, сохраняется ли поток на глубине и эффективно ли удаляется стружка. Для титана черезинструментальная подача считается обязательной при глубоком сверлении, а наружная быстро теряет эффективность после 3 × D. Даже подходящий раствор эмульсии не заменит правильную доставку к режущей кромке.
При подборе концентрации и типа жидкости зафиксируйте исходные условия: материал, операцию, глубину, инструмент и способ подачи. Затем оценивайте изменения по фактической работе процесса, а не по одному показателю. Такой подход помогает не смешивать задачи охлаждения и смазывания и не переносить рекомендации для титана напрямую на никелевый сплав.
Подача СОЖ, фильтрация и вынос стружки
СОЖ должна не только поступать в зону резания, но и обеспечивать вынос стружки из отверстия.
Для этого необходим непрерывный сильный поток, направленный к режущей кромке. В рекомендациях по обработке никелевых сплавов отдельно подчеркивается необходимость поддерживать жидкость как можно холоднее и подавать ее непосредственно в зону резания. Слабый внешний облив не решает задачу глубокого сверления, если стружка остается внутри отверстия.
На эффективность влияет состояние всей системы подачи. Форсунки должны быть ориентированы в зону резания, а каналы инструмента и система фильтрации - сохранять пропускную способность. Загрязнение может ослабить поток и ухудшить удаление стружки, поэтому чистота системы важна для стабильной подачи. При работе с титаном также рекомендуют следить за фильтрацией, чтобы каналы подачи через инструмент не теряли эффективность.
Проверка при наладке включает несколько элементов:
Сверьте фактическую глубину отверстия с диаметром сверления и оцените, нужна ли подача через инструмент.
Убедитесь, что давление и расход соответствуют применяемому инструменту и возможностям оборудования.
Проверьте ориентацию форсунок и отсутствие ограничений в каналах подачи.
Оцените состояние фильтрации и чистоту СОЖ.
Проследите, что поток остается непрерывным и стружка покидает отверстие.
Если проблема сохраняется, изменяйте параметры последовательно. Сначала проверьте доставку жидкости и удаление стружки, затем оценивайте смазывающие и охлаждающие свойства состава. В руководствах для глубокого сверления приводятся значения до 70 бар, а для титана - 70-150 бар, но фактическое давление должно соответствовать условиям конкретной установки. Одно и то же значение не гарантирует одинакового результата при разном инструменте и способе подачи.
Практический ориентир для инженера - анализировать процесс как единую систему: СОЖ, инструмент, подача, давление и фильтрация. Для глубокого отверстия сож без налипания - это не отдельный продукт, а сочетание подходящего состава и доставки жидкости, позволяющее охладить режущую зону и вывести стружку.
Как организовать подбор СОЖ для глубокого сверления
Подбор начинают с идентификации материала и операции.
Для титана и никелевых сплавов рекомендации различаются: для титана отдельно указаны концентрация 10-12% и подача через инструмент, а для никелевых сплавов выбор жидкости зависит от баланса охлаждения и смазывания. Если обрабатывается конкретная марка, например ЭИ868, общие рекомендации не заменяют технологические данные именно для этой марки и применяемого инструмента.
Затем определяют глубину отверстия и способ подачи. При глубине более 3 × D подвод СОЖ через инструмент предпочтительнее наружного охлаждения. Для титана внешний подвод быстро теряет эффективность после 3 × D. Если глубина меньше, это само по себе не доказывает, что наружной подачи достаточно: проверяют фактическое поступление жидкости к режущей кромке и удаление стружки.
После этого выбирают тип жидкости под приоритет операции. При высоком съеме никелевого сплава важным фактором становится охлаждение, поэтому используют водосмешиваемые жидкости. Для малых глубоких отверстий может подойти более легкая жидкость, улучшающая вынос стружки; при тяжелой обработке и сверлении справочные материалы указывают на предпочтительность низковязкого масла. Для титана учитывают рекомендацию по концентрации 10-12%, но не переносят ее автоматически на другие материалы и процессы.
На этапе проверки режима оценивают не только состав. Давление до 70 бар в рекомендациях связано с улучшением сверления труднообрабатываемых материалов, а для титана приводится диапазон 70-150 бар. Эти значения помогают задать ориентир для обсуждения режима, но перед настройкой сверяют возможности оборудования и требования инструмента. Отдельно проверяют фильтрацию, непрерывность потока и отсутствие застойных зон.
Для инженера и закупщика удобно собрать исходные данные в короткую карту подбора:
Марка обрабатываемого материала и тип операции.
Диаметр и глубина отверстия, в том числе отношение глубины к диаметру.
Тип инструмента и наличие каналов подачи СОЖ.
Требования к охлаждению, смазыванию и эвакуации стружки.
Подходящий тип жидкости, концентрация и ограничения по составу.
Возможности системы подачи, давление и состояние фильтрации.
Такая последовательность помогает избежать подмены задачи: жидкость выбирают не только по названию сплава, а под конкретное глубокое сверление и существующую систему подачи.
Часто задаваемые вопросы
Какую СОЖ выбрать для глубокого сверления титана?
Для глубоких операций с титаном приоритетна подача СОЖ через инструмент: внешний подвод быстро теряет эффективность после 3 × D. В справочных рекомендациях указаны концентрация 10-12% и давление до 70-150 бар. Рабочие параметры сверяют с инструментом, системой подачи и требованиями конкретной операции.
Нужна ли черезинструментальная подача при глубине более 3 × D?
Для глубоких отверстий в труднообрабатываемых материалах подачу через инструмент предпочитают наружному охлаждению. Она помогает доставить СОЖ к режущей кромке и вынести стружку. Для титана такая подача считается обязательной при глубоких операциях, поскольку внешний поток быстро теряет эффективность после 3 × D.
Что важнее при обработке никелевых сплавов: охлаждение или смазывание?
Выбор зависит от операции. При высокой производительности применяют водосмешиваемые жидкости, если приоритетом становится охлаждение. Для малых глубоких отверстий может быть полезна более легкая жидкость, улучшающая вынос стружки. При тяжелой обработке и сверлении справочные рекомендации указывают на низковязкое масло.
Какие особенности учитывать при обработке жаропрочного сплава ЭИ868?
Общие рекомендации по титану и никелевым сплавам нельзя без проверки переносить на ЭИ868. Для подбора СОЖ нужны данные о конкретной операции, инструменте, глубине отверстия и способе подачи. Режим и состав жидкости следует сверять с технологическими требованиями к обрабатываемому материалу.
Заключение
При обработке жаропрочных сплавов без налипания важны три фактора: подходящая по задаче СОЖ, доставка жидкости к режущей кромке и эффективный вынос стружки. Для глубокого сверления предпочтительна подача через инструмент; давление, концентрацию и тип жидкости выбирают с учетом материала и операции. Для титана в рекомендациях указаны концентрация 10-12% и давление до 70-150 бар, а для никелевых сплавов решение зависит от баланса охлаждения и смазывания.
Перед выбором или заменой СОЖ зафиксируйте марку материала, глубину отверстия, инструмент и способ подачи. Затем проверьте давление, непрерывность потока и фильтрацию, а концентрацию и состав сверяйте с требованиями жидкости и процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как силиконовая смазка для резиновых уплотнителей защищает двери авто от растрескивания и продлевает срок службы.
Узнайте, какая смазка для направляющих и других узлов гаражных ворот обеспечит их бесперебойную работу зимой.
Смазка подшипников конвейера пищевого производства: выбор, обслуживание, допуски и важные критерии для обеспечения безопасности и эффективности.