
Смазка для волочения проволоки: как температура СОЖ влияет на пенообразование
Температура смазочно-охлаждающей жидкости влияет на пенообразование вместе с гидродинамикой потока, качеством воды и состоянием эмульсии. Для водосмешиваемых волочильных жидкостей в источниках указан ориентир около 40 °C для рабочей системы; воду при подготовке и циркуляции рекомендуют держать в диапазоне 10–30 °C. Поэтому просто охлаждать СОЖ как можно сильнее не следует: важны стабильный температурный режим и спокойная циркуляция.
Статья полезна инженерам, технологам и снабженцам, которые выбирают смазку для волочения проволоки или ищут причину устойчивой пены. Разберем, как учитывать нагрев при сухом и мокром волочении, какие параметры системы проверить и почему фильтрация смазки волочения важна не только для удаления твердых загрязнений.
Как температура СОЖ влияет на пенообразование
Температуру нельзя оценивать отдельно от режима работы оборудования.
Водосмешиваемая смазочная жидкость нагревается в процессе циркуляции и волочения, а ее поведение зависит также от расхода, интенсивности перемешивания и конструкции бака. Источники подтверждают влияние температуры эмульсии на вспенивание, но не задают единого порога, после которого пена обязательно появляется. Поэтому ориентир около 40 °C следует рассматривать как рабочую рекомендацию для системы, а не как гарантию отсутствия пены.
Низкая температура тоже не означает автоматически более стабильную работу. Для волочильных смазок отмечен ориентир около 40 °C, а чрезмерное охлаждение водосмешиваемой жидкости может снизить эффективность процесса. При более высокой температуре работа может улучшаться, но одновременно следует учитывать испарение и риск проблем с пеной. На практике важно не только измерять температуру, но и смотреть, как она меняется при рабочей нагрузке.
Особенно важно различать температуру жидкости и нагрев проволоки на переходе. При сухом волочении температура низкоуглеродистой стали за проход повышается на 60–80 °C, а высокоуглеродистой - на 100–160 °C. При мокром волочении эти значения примерно вдвое ниже. Эти цифры показывают, почему режим охлаждения и состояние циркулирующей жидкости нужно оценивать в связке с нагрузкой на проволоку.
Нагрев сам по себе не объясняет каждое появление пены. Если она возникает при обычном для процесса температурном режиме, проверьте движение жидкости в баке и на возврате потока, а также качество воды и загрязнение посторонними маслами. Такая проверка помогает не менять состав СОЖ до того, как исключены причины, связанные с самой системой.
Температура смазочной жидкости при мокром и сухом волочении
При мокром волочении жидкость участвует в смазывании и отводе тепла, поэтому температура системы влияет на стабильность режима.
Для водосмешиваемой жидкости ориентир подготовки и циркуляции воды составляет 10–30 °C, а рабочий оптимум волочильной смазки указан около 40 °C. Это разные этапы и ориентиры: диапазон воды не следует трактовать как универсальную целевую температуру всей работающей системы.
При сухом волочении источник указывает рост температуры на проход на 60–80 °C для низкоуглеродистой стали и на 100–160 °C для высокоуглеродистой. Эти значения относятся к проволоке, а не к смазочной жидкости. В мокром процессе прирост температуры примерно вдвое ниже, однако нагрев все равно нужно учитывать при выборе межоперационного охлаждения и оценке общей нагрузки.
После эффективного охлаждения между переходами температуру проволоки можно снизить ниже 120 °C. Это рассматривается как приемлемая стартовая температура для следующего перехода. Если охлаждение недостаточно, тепло от проволоки и оборудования может передаваться системе, поэтому температура СОЖ будет зависеть не только от установленного режима циркуляции.
Для технолога полезно фиксировать температуру жидкости в рабочем цикле и сопоставлять ее с видом волочения, материалом и состоянием пены. Если температура растет, а пена усиливается, одновременно проверьте расход и возврат потока. Такой подход позволяет отделить температурную проблему от чрезмерной турбулентности или загрязнения эмульсии.
Почему возникает пена: расход, бак и качество воды
Пена не обязательно указывает на то, что смазочный состав выбран неправильно.
Высокий расход и турбулентность в баке могут провоцировать вспенивание даже при нормальном химическом состоянии жидкости. Поэтому при оценке пенообразования важно учитывать конструкцию бака, место возврата потока и то, насколько спокойно жидкость циркулирует.
Объем бака также влияет на условия работы системы: жидкости требуется время для отделения воздуха и плавающих загрязнений. Если поток возвращается в бак с сильным перемешиванием, а объема недостаточно для спокойной циркуляции, пена может поддерживаться независимо от того, насколько низкопенной заявлена формула. Источники не задают универсального численного объема бака или расхода, поэтому эти параметры оценивают по конфигурации конкретного оборудования.
На пенообразование влияет и качество воды. Водосмешиваемые жидкости готовят и циркулируют с учетом температурного диапазона 10–30 °C для воды на соответствующем этапе, но этот ориентир не заменяет контроля ее качества. При поиске причины пены следует рассматривать воду вместе с температурой эмульсии, загрязнениями и режимом возврата потока.
Полезно проверять систему последовательно:
Зафиксировать температуру жидкости и условия, при которых пена появляется или усиливается.
Оценить турбулентность в баке и на возврате потока.
Проверить, хватает ли объема бака для спокойной циркуляции и отделения воздуха.
Убедиться, что в эмульсию не попадают посторонние масла.
Сопоставить состояние жидкости с качеством воды и режимом волочения.
Фильтрация смазки волочения и контроль загрязнений
Фильтрация нужна не только для удаления твердых частиц.
Для устойчивой работы водосмешиваемой жидкости важно также отделять плавающие масла и поддерживать чистоту эмульсии. Посторонние масла и загрязнения могут ухудшать стабильность системы и поддерживать пенообразование, поэтому их наличие следует проверять наряду с температурой и гидродинамикой.
Если пена сохраняется, а температура рабочей жидкости находится около рекомендованного ориентира 40 °C, это не исключает проблемы с загрязнением. Отдельно осмотрите возврат потока и поверхность эмульсии: плавающие масла могут попасть в систему извне или накапливаться в процессе эксплуатации. Источники не приводят конкретную тонкость фильтрации или периодичность обслуживания, поэтому такие значения следует определять по требованиям оборудования и жидкости.
Фильтрация смазки волочения должна работать в связке с достаточным объемом бака и спокойной циркуляцией. Механическое удаление загрязнений не компенсирует сильное перемешивание и не устранит причину пены, если поток возвращается в бак с высокой турбулентностью. Аналогично, снижение расхода без проверки охлаждения может повлиять на тепловой режим процесса.
При диагностике полезно сопоставить несколько наблюдений: температуру в рабочем цикле, наличие посторонних масел, состояние эмульсии, работу фильтрации и особенности возврата потока. Если после очистки система продолжает пениться, проверьте качество воды и пригодность состава для конкретного режима. Такой порядок помогает не сводить проблему к одному параметру и не менять жидкость без проверки условий ее эксплуатации.
Как выбрать смазку для волочения проволоки
Состав выбирают с учетом технологии и материала, а не по универсальному принципу.
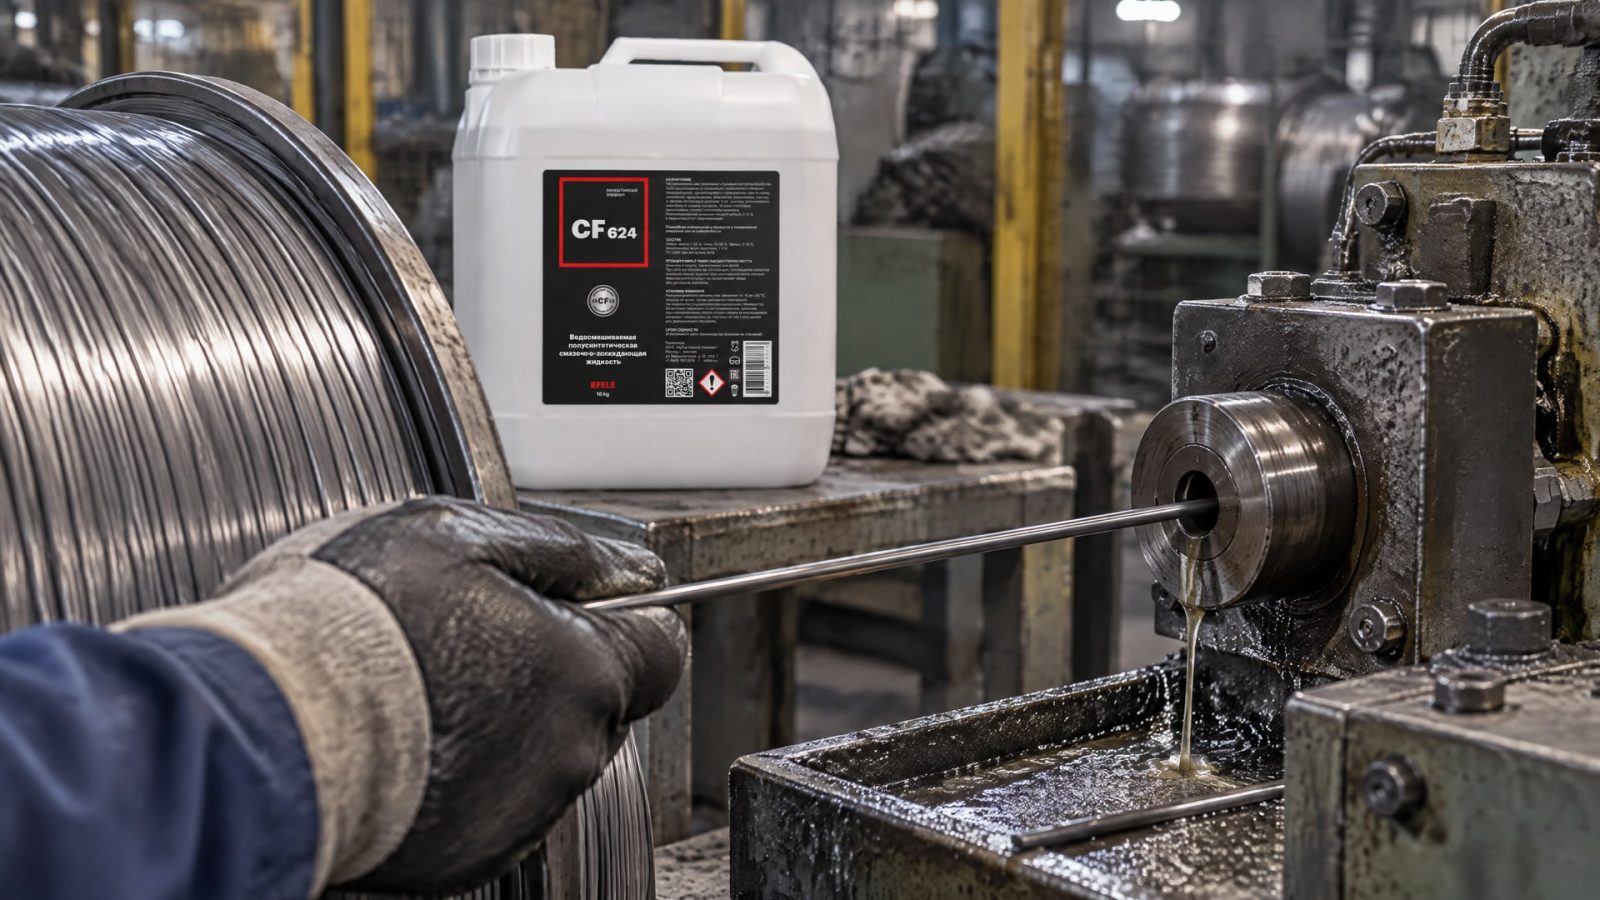
В подборках для волочения встречаются низкопенные и непенные формулы, но сама маркировка low foaming или non-foaming не отменяет контроля температуры и гидродинамики. Даже подходящая жидкость может пениться при чрезмерной турбулентности, загрязнении посторонними маслами или нестабильной циркуляции.
Для мокрого волочения и отдельных операций, включая волочение нержавеющей проволоки, применяют составы, предназначенные для соответствующего режима. В источниках отдельно упоминаются решения для wet wire drawing и single-pass drawing. Это подтверждает, что при выборе важны вид операции и материал проволоки; одного обозначения «смазка для волочения проволоки» для подбора недостаточно.
Если процесс требует водосмешиваемой жидкости, а пенообразование мешает стабильной работе, имеет смысл рассматривать формулу, специально разработанную для волочения. EFELE CF-624 - полусинтетическая водорастворимая СОЖ для этой операции; ее формула может помочь снизить пенообразование. При этом результат зависит также от температуры, качества воды, загрязнений и режима циркуляции, поэтому состав оценивают вместе с состоянием системы.
Для сухого волочения проволоки и для мокрого процесса требования к смазке различаются. Перед выбором уточните материал, тип волочения, число переходов и необходимость отвода тепла, а затем проверьте рекомендации к конкретному составу. При работе с нержавеющей проволокой особенно важно не переносить автоматически режим и жидкость, подобранные для другого материала или технологии.
Часто задаваемые вопросы
Какая температура СОЖ подходит для волочения проволоки?
Для водосмешиваемой волочильной жидкости указан рабочий ориентир около 40 °C. Для воды на этапе подготовки и циркуляции приведен диапазон 10–30 °C. Эти значения относятся к разным этапам, поэтому их не следует подменять одним универсальным диапазоном. Температуру оценивают вместе с пенообразованием, расходом и режимом работы оборудования.
Почему пенится смазочная жидкость при нормальной температуре?
Причиной может быть не только температура или состав СОЖ. Высокий расход и турбулентность в баке, сильный возврат потока, недостаточный объем для отделения воздуха, качество воды и посторонние масла также связаны с пенообразованием. Поэтому при нормальной температуре стоит проверить гидродинамику, загрязнения и состояние фильтрации.
Чем отличаются смазки для сухого и мокрого волочения?
Для сухого и мокрого процессов применяются разные режимы, а при выборе учитывают материал проволоки и требования к охлаждению. При сухом волочении прирост температуры за проход составляет 60–80 °C для низкоуглеродистой и 100–160 °C для высокоуглеродистой стали; при мокром волочении он примерно вдвое ниже. Универсальный состав для всех операций выбирать не следует.
Нужна ли фильтрация, если в СОЖ нет видимой стружки?
Да. Контроль чистоты включает не только удаление твердых частиц, но и отделение плавающих масел. Загрязнения и посторонние масла ухудшают стабильность эмульсии и могут поддерживать пенообразование. Если жидкость выглядит чистой, это не исключает загрязнения поверхности или проблем с возвратом потока и циркуляцией.
Заключение
Температура влияет на пенообразование смазочной жидкости при волочении, но не объясняет его в одиночку. Для водосмешиваемых систем ориентир рабочей температуры составляет около 40 °C, а при диагностике также учитывают турбулентность, объем бака, качество воды и фильтрацию. Сухое и мокрое волочение создают разную тепловую нагрузку, поэтому выбор смазки для волочения проволоки должен учитывать материал и технологию.
Следующий шаг - зафиксировать температуру жидкости в рабочем цикле и проверить возврат потока, наличие посторонних масел и состояние фильтрации. Затем сопоставьте результаты с режимом волочения и рекомендациями к выбранному составу. Это поможет определить, связана ли пена с температурой, условиями циркуляции или неподходящей жидкостью.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте причины появления темных пятен на медной проволоке и как правильно выбрать смазку волочения проволоки для их устранения.
Узнайте, как выбрать фильтровальное полотно для волочильной эмульсии по чистоте, загрязнениям и расходу, чтобы избежать засорений.
Узнайте, как правильно перейти на новую смазку для волочения, используя очиститель, чтобы избежать проблем с оборудованием.