
Смазка для пищевого оборудования H1: защита от агрессивных моющих средств
Пищевое производство требует к оборудованию особых требований: оно работает в условиях постоянной влажности, горячего пара и регулярной санитарной обработки мощными щелочами и кислотами. Обычная техническая смазка в таких условиях быстро вымывается, разлагается и перестает защищать движущиеся части. Смазка для пищевого оборудования H1 решает эту задачу - она одновременно допущена к случайному контакту с пищей и устойчива к воде, пару и химическому воздействию.
Для закупщика и технического специалиста понимание этого различия критично: это означает, что H1-смазка не просто «безопаснее», а работает в экстремальных условиях пищевого цеха куда дольше, чем универсальный аналог. Статья разбирает, как именно такие смазки защищают оборудование и на что обратить внимание при выборе.
Отличие пищевой смазки H1 от обычных технических смазок
Ключевое различие между смазкой для пищевого оборудования H1 и стандартной промышленной смазкой лежит не столько в формуле, сколько в целевых условиях эксплуатации и регуляторных допусках.
H1-смазка разработана для условий, где контакт с пищевым продуктом возможен, даже если маловероятен. Это означает, что ее базовое масло, загуститель и все присадки должны быть в списке разрешенных компонентов федерального регламента по пищевому оборудованию.
Обычная техническая смазка часто содержит присадки, которые токсичны при попадании в пищу, или загустители, которые при контакте с пищей могут быть недопустимы. Поэтому H1-смазка - это не просто альтернатива, а необходимость. Ее состав гарантирует безопасность в случае непредвиденного контакта.
Вместе с тем, пищевой допуск H1 и стойкость к агрессивным моющим средствам - это не синонимы. Смазка может быть зарегистрирована как H1, но при этом быстро окисляться или вымываться под действием горячей воды и щелочных чистящих средств. Поэтому при выборе нужно проверять не только маркировку H1, но и документированную устойчивость к воде, пару, кислотам и щелочам конкретной партии.
Регуляторные стандарты: H1 и ISO 21469
NSF H1 - это американский регистр, который ведет Национальный фонд санитарии. Смазки, внесенные в этот реестр, прошли испытания и считаются безопасными для случайного контакта с пищей. Однако H1 - это, по сути, запись о том, что компонент допущен, а не детальное описание его характеристик.
ISO 21469 - это международный стандарт, разработанный для более строгого регулирования гигиены смазок. Он охватывает не только состав (базовое масло, загуститель, присадки), но и производственные процессы, контроль качества и документирование. Смазка, соответствующая ISO 21469, обычно имеет более полную техническую документацию и предусматривает периодическую переаттестацию. Для европейского рынка и крупных пищевых производств ISO 21469 часто становится обязательным условием, дополняющим или даже заменяющим NSF H1.
Условия работы пищевого оборудования и вызовы для смазки
Пищевые цеха - это среда, где смазка сталкивается с одновременным воздействием нескольких факторов: влажность, горячий пар, щелочные и кислотные моющие средства, перепады температур и механический износ.
Каждый из этих факторов по отдельности может вывести из строя обычную смазку, а в совокупности они требуют специального подхода.
Типичный цикл мойки и дезинфекции в пищевом производстве включает несколько этапов: предварительное ополаскивание горячей водой (часто 70–85°C), обработку щелочным чистящим средством (pH 12–14), кислотным ополаскивателем (pH 1–3), а затем хлорированным санитаром (200–500 ppm активного хлора). На протяжении этого цикла смазка остается на оборудовании и должна сохранять свои защитные свойства.
Вода, особенно горячая и содержащая моющие химикаты, проникает в структуру обычной смазки, разрушая ее базовое масло и вымывая присадки. Щелочи и кислоты ускоряют окисление углеводородов смазки. Хлор - сильный окислитель - атакует молекулы масла и может вызвать деградацию присадок. Результат: смазка теряет свое сцепление с поверхностью (адгезию), не смазывает узел, возникает фреттинг, коррозия и заклинивание.
Роль загустителя и базового масла в стойкости к влаге
H1-смазки используют специальные загустители, которые, в отличие от простых литиевых, обладают лучшей водостойкостью. Комплекс сульфоната кальция, полиуреа и алюминиевые комплексы - это загустители, выбранные именно за то, что они не разбухают и не распадаются при контакте с водой. Такие загустители образуют более прочную структуру, которая удерживает базовое масло на поверхности и препятствует вымыванию.
Базовое масло в H1-смазке - это так называемое "white mineral oil" (техническое белое минеральное масло), которое прошло очистку и рафинирование по стандартам пищевой безопасности (USP или NF). Такое масло имеет стабильный состав, меньше подвержено окислению и лучше сохраняет вязкость при температурных колебаниях. Кроме того, присадки в H1-смазке - это ингибиторы окисления, стабилизаторы и вспомогательные вещества, которые не токсичны и соответствуют 21 CFR 178.3750.
На практике это означает, что H1-смазка сохраняет свою консистенцию и липкость (адгезию) значительно дольше, чем универсальная смазка, контактирующая с горячей водой и моющими средствами. Закупщик, подбирая смазку для оборудования с частой мойкой, получает более предсказуемый ресурс и меньше вынужденных остановок на переподмазку.
Защита от агрессивных моющих средств: механизм и реальные параметры
Агрессивные моющие средства в пищевой промышленности - это не просто вода с мылом.
Это щелочные детергенты с pH 12–14, которые растворяют жиры; кислотные ополаскиватели с pH 1–3, которые удаляют минеральные отложения; и окислительные санитары (хлор, перекись водорода), которые убивают микробы и разлагают органические вещества.
Для смазки каждый из этих реагентов представляет угрозу. Щелочь может вызвать омыление базового масла - процесс, при котором жир превращается в водорастворимое вещество и вымывается. Кислота может разрушить некоторые типы присадок. Хлор - сильный окислитель - атакует углеводороды и может привести к загустению или разжижению смазки.
H1-смазка, разработанная для CIP-мойки (Clean-in-Place), специально формулируется так, чтобы противостоять этим воздействиям. Загустители выбираются таким образом, чтобы остаться стабильными при pH 1–14. Базовое масло содержит антиоксиданты, которые перехватывают свободные радикалы, образующиеся под действием хлора. Присадки включают диспергаторы, которые предотвращают образование осадков при контакте с водой.
На практике эксплуатационные данные показывают, что правильно подобранная H1-смазка может выдержать 100+ циклов CIP без значительной потери своих защитных свойств, в то время как обычная промышленная смазка деградирует за 5–10 циклов. Это прямо влияет на удобство расписания переподмазки и снижает риск случайного отказа оборудования во время производства.
Выбор H1-смазки для специфических условий
Пищевое оборудование не унифицировано: фасовочная линия, печь для выпечки, холодильные установки и упаковочное оборудование работают в принципиально разных условиях.
Поэтому выбор H1-смазки требует учета конкретных факторов: температурный диапазон, интенсивность мойки, тип моющих средств и функция узла.
Для оборудования, работающего при комнатной температуре с ежедневной мойкой горячей водой и щелочными средствами, подойдет водостойкая смазка класса NLGI 2. Для узлов, подверженных температурным перепадам (например, от холодильной камеры к нагревателю), нужна смазка с хорошей адгезией и стабильной вязкостью при -10°C и +85°C. Для высоконагруженных узлов вроде направляющих упаковочного оборудования требуется смазка с высокой несущей способностью, которая одновременно стойка к воде.
При частой мойке оборудование часто обрабатывается растворами с концентрацией активного вещества 200–500 ppm хлора. Смазка должна быть документально подтверждена как устойчивая к такому хлорированию. Для этого нужно запрашивать у поставщика результаты испытаний на водостойкость (ASTM D2619 или аналог), стойкость к окислению (ASTM D2272 или TOST) и совместимость с санитарными растворами.
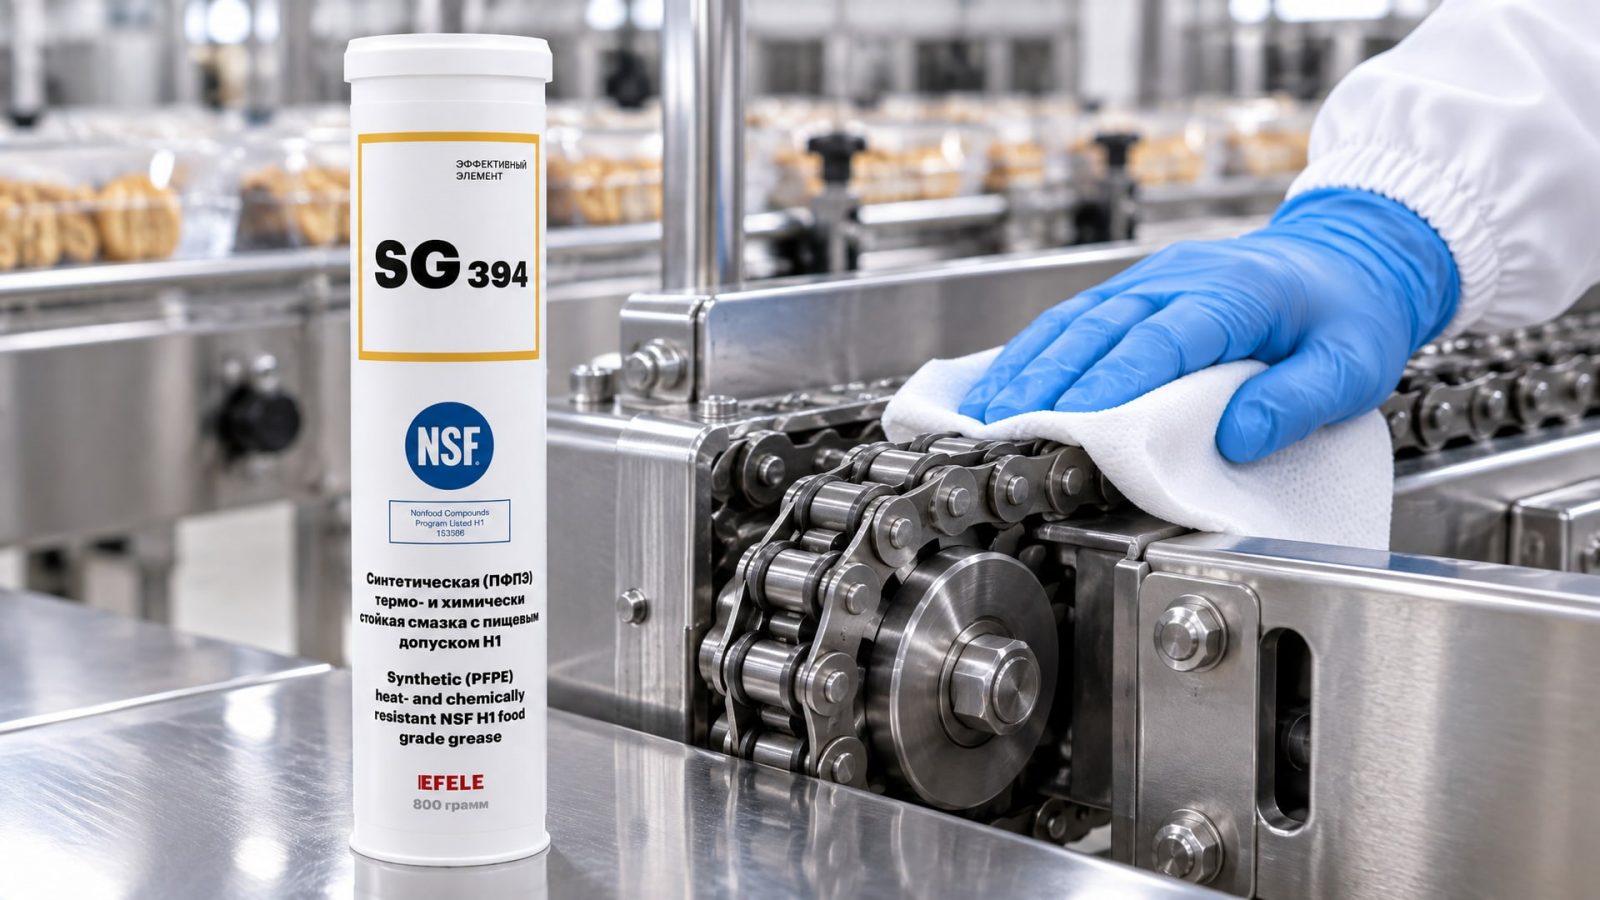
Когда оборудование проходит агрессивные санитарные циклы, например в печах или упаковочном оборудовании, где одновременно действуют высокая температура (до 85°C) и хлорированные моющие средства, необходимо обеспечить дополнительную термо- и химическую стойкость. В условиях агрессивных моющих средств и высоких температур, например, в печах или упаковочном оборудовании, незаменимой станет EFELE SG-394, которая сочетает термо- и химстойкость с пищевым допуском NSF H1 и сохраняет свои защитные свойства при циклических перепадах температур и контакте с окислительными санитарами.
Минимальное количество смазки и предотвращение загрязнения
Специалисты пищевой промышленности и производители смазочных материалов настаивают на том, что для пищевого оборудования нужно использовать минимально необходимое количество смазки.
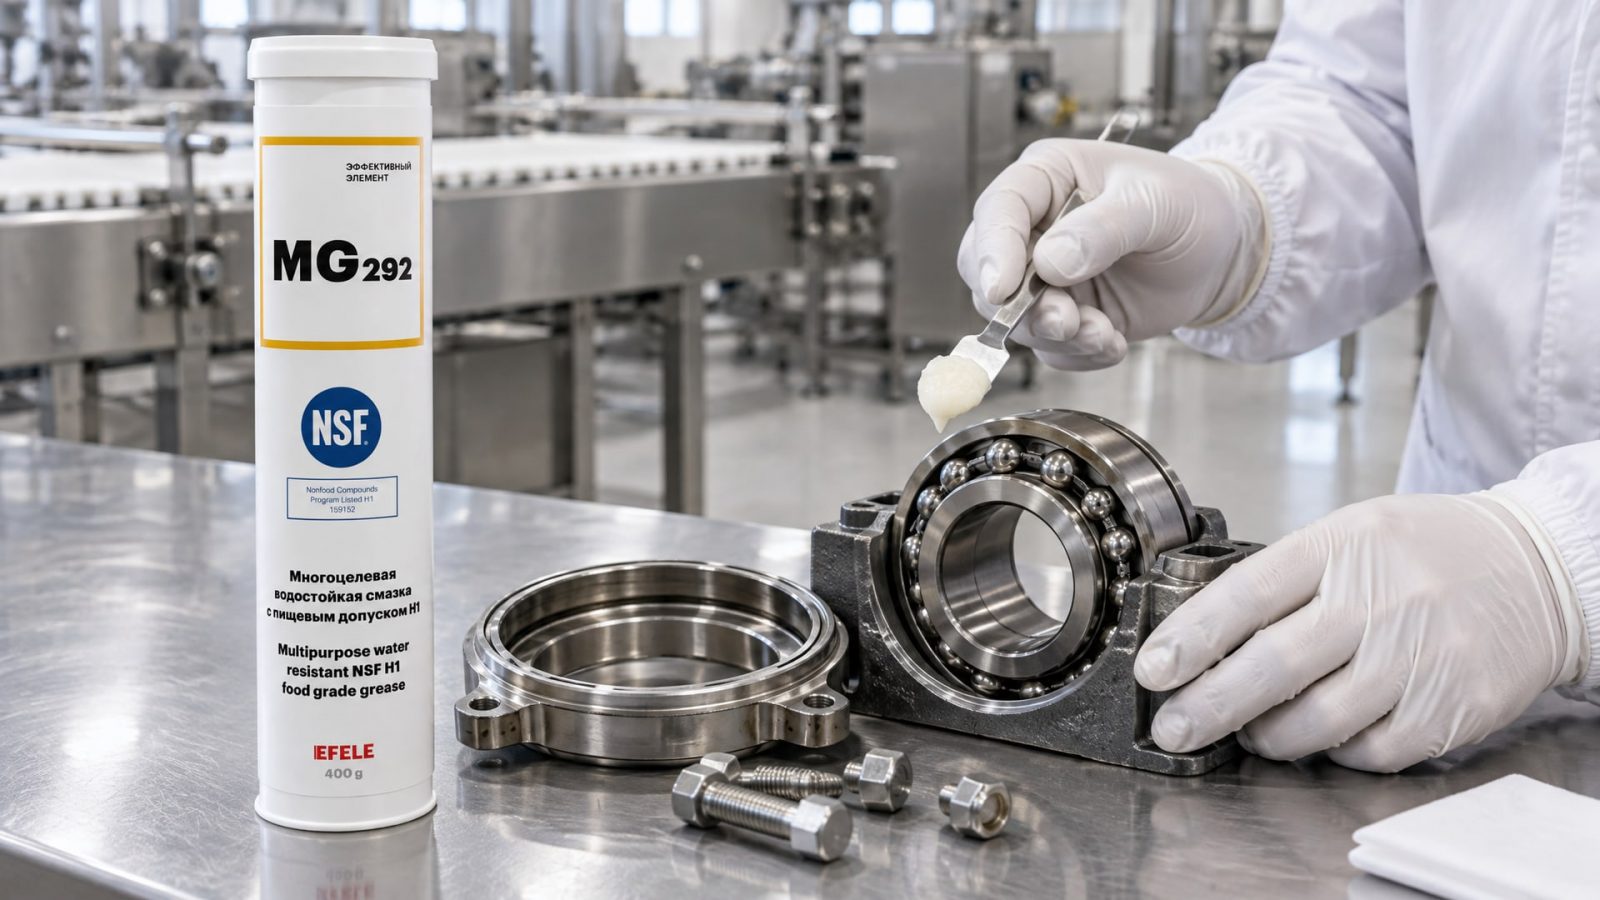
Это может звучать парадоксально, но имеет практический смысл. Избыточная смазка скапливается в зазорах, при мойке вымывается и загрязняет окружающую среду или (в худшем случае) попадает в систему контроля чистоты оборудования.
Правильно подобранная H1-смазка наносится тонким слоем на движущиеся части - обычно количество измеряется в миллиграммах на точку смазки. После нанесения излишки удаляются перед монтажом узла обратно. При такой методике смазка достаточно долго остается в зазоре, но ее не так много, чтобы она выдавливалась во время работы.
Для направляющих и скольжений, которые регулярно моются, можно использовать смазку в аэрозольной упаковке - это позволяет дозировать ее более точно. Для высоконагруженных узлов, подверженных частой мойке, рекомендуется EFELE MG-292, обладающая пищевым допуском NSF H1 и высокой водостойкостью благодаря комплексу сульфоната кальция. Такая формула обеспечивает адгезию к металлу и не вымывается при стандартных циклах CIP, что позволяет длительно работать с минимальной регулярностью переподмазки.
Регулярный контроль и график переподмазки
Даже самая качественная H1-смазка со временем деградирует, особенно в условиях постоянной мойки и контакта с моющими средствами.
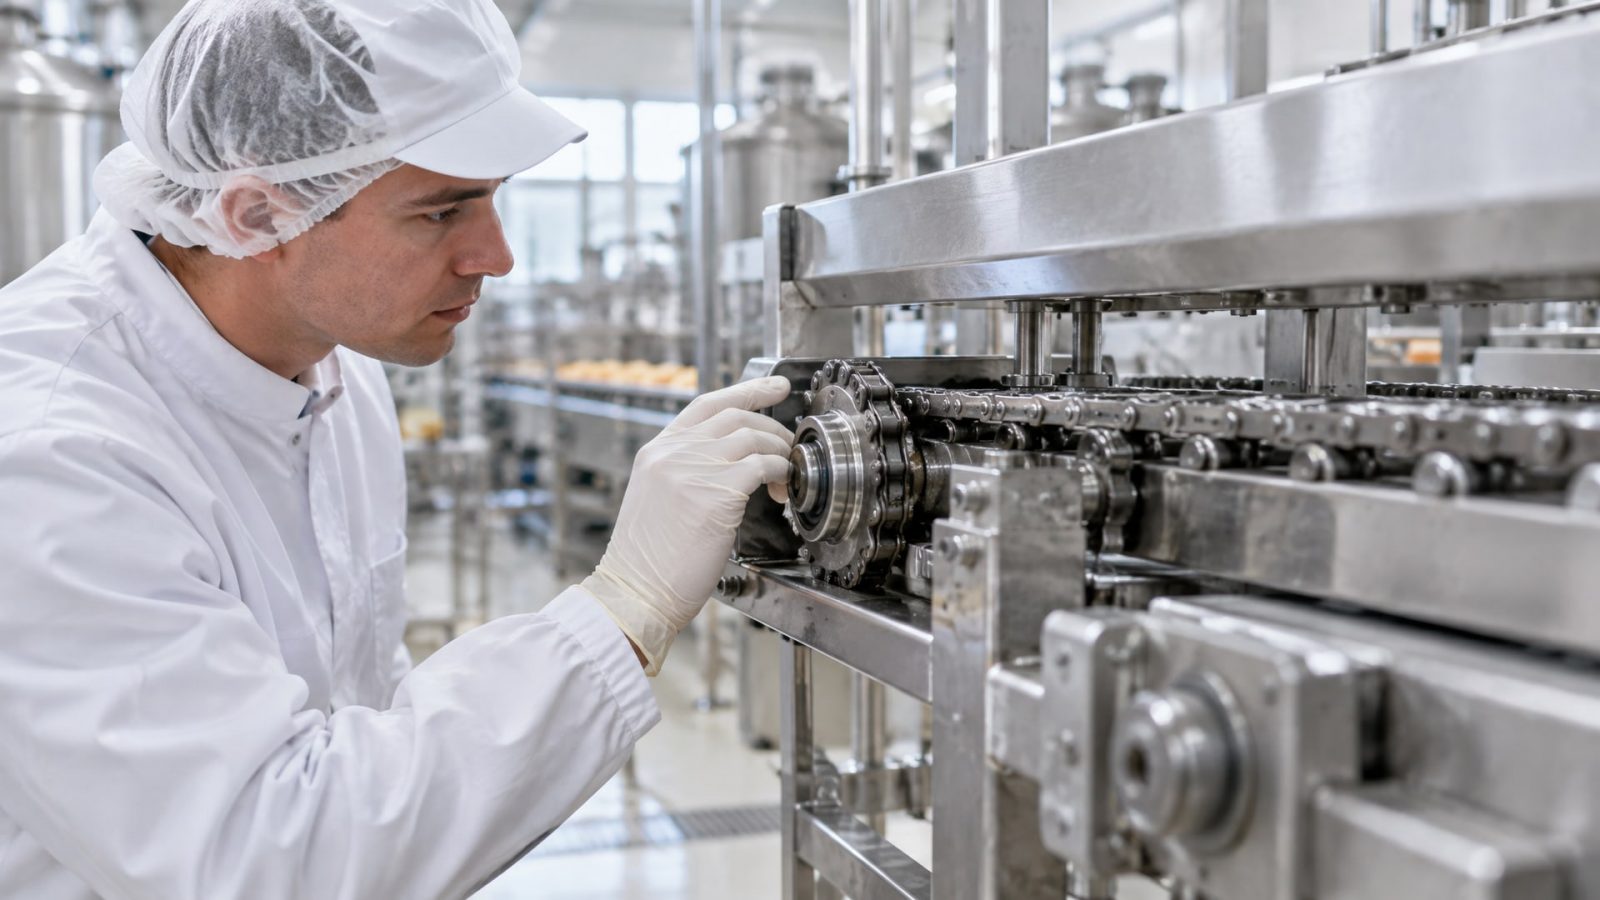
Поэтому важно установить регулярный график проверки и переподмазки оборудования. При ежедневной или многократной мойке узлы рекомендуется проверять раз в неделю: смазка должна выглядеть вязкой, без признаков расслоения, воды или химических осадков.
Если смазка потемнела, стала жидкой, выделяет воду или имеет запах хлора - это признаки деградации, и узел нужно очистить, протереть и нанести свежую смазку. Для оборудования с интенсивной мойкой (несколько циклов в сутки) переподмазку часто проводят раз в 2–4 недели. Для мойки с низкой интенсивностью или для узлов, защищенных от прямого контакта с водой, интервал может быть растянут на 1–2 месяца.
Документирование является обязательным: в большинстве пищевых производств нужно вести реестр, в котором указаны дата переподмазки, тип смазки, узел, на который она нанесена, и персоналия ответственного специалиста. Это требование вытекает из систем HACCP и требований аудита безопасности пищи. При внезапном инциденте (попадание смазки в продукт или отказ оборудования) такой реестр помогает быстро провести анализ и устранить причину.
Часто задаваемые вопросы
Чем отличается смазка H1 от H2?
H1 - это допуск для зон, где возможен случайный контакт с пищей; все компоненты H1-смазки должны быть в списке разрешенных по 21 CFR 178.3750. H2 - это обычная промышленная смазка без пищевого допуска; она может содержать более дешевые присадки и загустители, которые недопустимы в зонах производства пищи. H1 обязательна для пищевого оборудования, H2 - только для технических систем в подсобных помещениях.
Гарантирует ли маркировка NSF H1 стойкость к агрессивным моющим средствам?
NSF H1 гарантирует только безопасность при случайном контакте с пищей, но не предусматривает автоматическую стойкость к щелочам, кислотам и окислительным санитарам. Нужно проверять документ (техническую спецификацию) конкретной смазки: там должны быть указаны результаты испытаний на водостойкость, совместимость с pH 1–14 и устойчивость к хлору (200–500 ppm). Пищевой допуск и мойка-устойчивость - это две разные характеристики.
Какое количество смазки нужно наносить на узел пищевого оборудования?
Правило: минимально необходимое количество. Для направляющих и скольжений это, как правило, одна капля размером с горошину (5–20 мг) на точку смазки. Для подшипников - в зависимости от типа, но обычно 25–50% объема камеры подшипника, не более. При нанесении аэрозоля -1–2 коротких нажима. Излишки смазки после нанесения удаляют перед сборкой узла. Это предотвращает ее вымывание при мойке и попадание в пищевой продукт.
Что такое ISO 21469 и нужна ли она, если смазка имеет H1?
ISO 21469 - это международный стандарт, который устанавливает требования к гигиене смазок на уровне формулы, производства и документирования. Смазка, соответствующая ISO 21469, обычно также имеет NSF H1, но является дополнительной гарантией качества. Для европейских пищевых производств и крупных сертификационных систем ISO 21469 часто обязательна или высоко ценится, так как предусматривает более частую переаттестацию и более полную техническую поддержку.
Как часто нужно переподмазывать оборудование, работающее в условиях CIP?
При ежедневной или многократной мойке проверку и переподмазку рекомендуется проводить еженедельно или раз в 2 недели. Для оборудования с менее интенсивной мойкой (несколько раз в месяц) - раз в месяц. Точный интервал зависит от интенсивности мойки, типа узла и среды (температура, pH, концентрация хлора). При обнаружении признаков деградации смазки (потемнение, появление воды, потеря вязкости) узел немедленно переподмазывают. График должен быть документирован в системе HACCP или плане санитарии.
Заключение
Смазка для пищевого оборудования H1 - это не просто маркировка, а решение для работы в экстремальных условиях влажности, пара и агрессивных моющих средств. Ее состав, загуститель и присадки специально разработаны так, чтобы одновременно быть безопасными при случайном контакте с пищей и стойкими к воде, щелочам, кислотам и окислительным санитарам в концентрациях 200–500 ppm хлора. Это означает более длительный ресурс смазки, предсказуемый график переподмазки и снижение риска отказов оборудования во время производства.
При выборе H1-смазки важно не ограничиваться проверкой маркировки: нужно убедиться, что она документально подтверждена для работы при pH 1–14, выдерживает температурные циклы от -10°C до +85°C и совместима с окислительными санитарами. Минимальное количество смазки, регулярный график проверки и документирование применения - это простые шаги, которые обеспечивают надежность оборудования, безопасность продукта и соответствие требованиям HACCP. Первый шаг для снабженца - согласовать спецификацию смазки со своим техническим специалистом, учитывая конкретные условия мойки, температуру и тип узлов на линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Предотвращение загрязнения продукта смазочными материалами на пищевом производстве: выбор, контроль и соответствие стандартам.
Узнайте, как проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не прерывая работу оборудования.
Узнайте, как выбрать и правильно нанести смазку для резиновых уплотнителей, чтобы избежать примерзания дверей автомобиля зимой.