
Предотвращение загрязнения пищевой продукции смазочными материалами
Загрязнение пищевой продукции смазочными материалами - одна из ключевых угроз пищевой безопасности на производстве. Даже минимальное попадание масла или смазки в готовый продукт может привести к отзыву партии, штрафам и потере доверия потребителя. Стандарт 21 CFR 178.3570 устанавливает допустимый предел случайного контакта: максимум 10 ppm (10 мг/кг продукта). Превышение этого значения квалифицируется как загрязнение.
Технические специалисты и закупщики пищевых производств должны понимать, где именно возникает риск попадания смазки, как его минимизировать и какие материалы использовать. Статья раскрывает систему выбора пищевых смазок, требования к их характеристикам, внедрение контроля через HACCP-подход и практические рекомендации для снижения рисков загрязнения.
Где возникает риск загрязнения пищевой продукции
Смазочные материалы попадают в готовый продукт в основном через пять каналов: износ прокладок и уплотнений на направляющих, утечки из централизованных систем смазки, вымывание при контакте с водой и паром на линиях фасовки, миграция через пластичные уплотнители и прямой контакт механизмов трения (цепи, подшипники, кулачки) с движущейся продукцией.
На линиях фасовки молочной продукции, напитков и мясной переработки узлы передачи движения часто работают во влажной среде. Вода вымывает обычную литиевую смазку, вызывая прогрессивный износ и образование микротрещин в уплотнениях. Когда уплотнение разрушается, масло по дефекту попадает прямо в продукт либо на поверхность контакта. Схожий механизм срабатывает при воздействии пара на упаковочном оборудовании: без должной водостойкости смазка вымывается, оборудование начинает работать с повышенным трением, что ускоряет стирание уплотнителей.
Второй частый сценарий - неправильный выбор консистенции и адгезии смазки. Если смазка слишком жидкая, она вытекает в ничего не фиксирующем пространстве между втулкой и валом и скапливается в непосредственной близости от рабочей поверхности. При сборке или разборке оборудования такая смазка оказывается на ручках, инструментах, а затем переносится прямо на конвейер.
Третий аспект - совместимость смазки с пластичными элементами оборудования. Полиамидные втулки, полиэтиленовые направляющие и резиновые прокладки нередко разбухают от неподходящей смазки, нарушая герметичность и позволяя маслу вымываться или проникать в узлы, которые впоследствии контактируют с продуктом.
Классификация пищевых смазок: H1, H2, H3 и правила применения
Стандарт NSF (National Sanitation Foundation) разделяет смазки для пищевой промышленности на три класса, каждый из которых соответствует определенному сценарию риска.
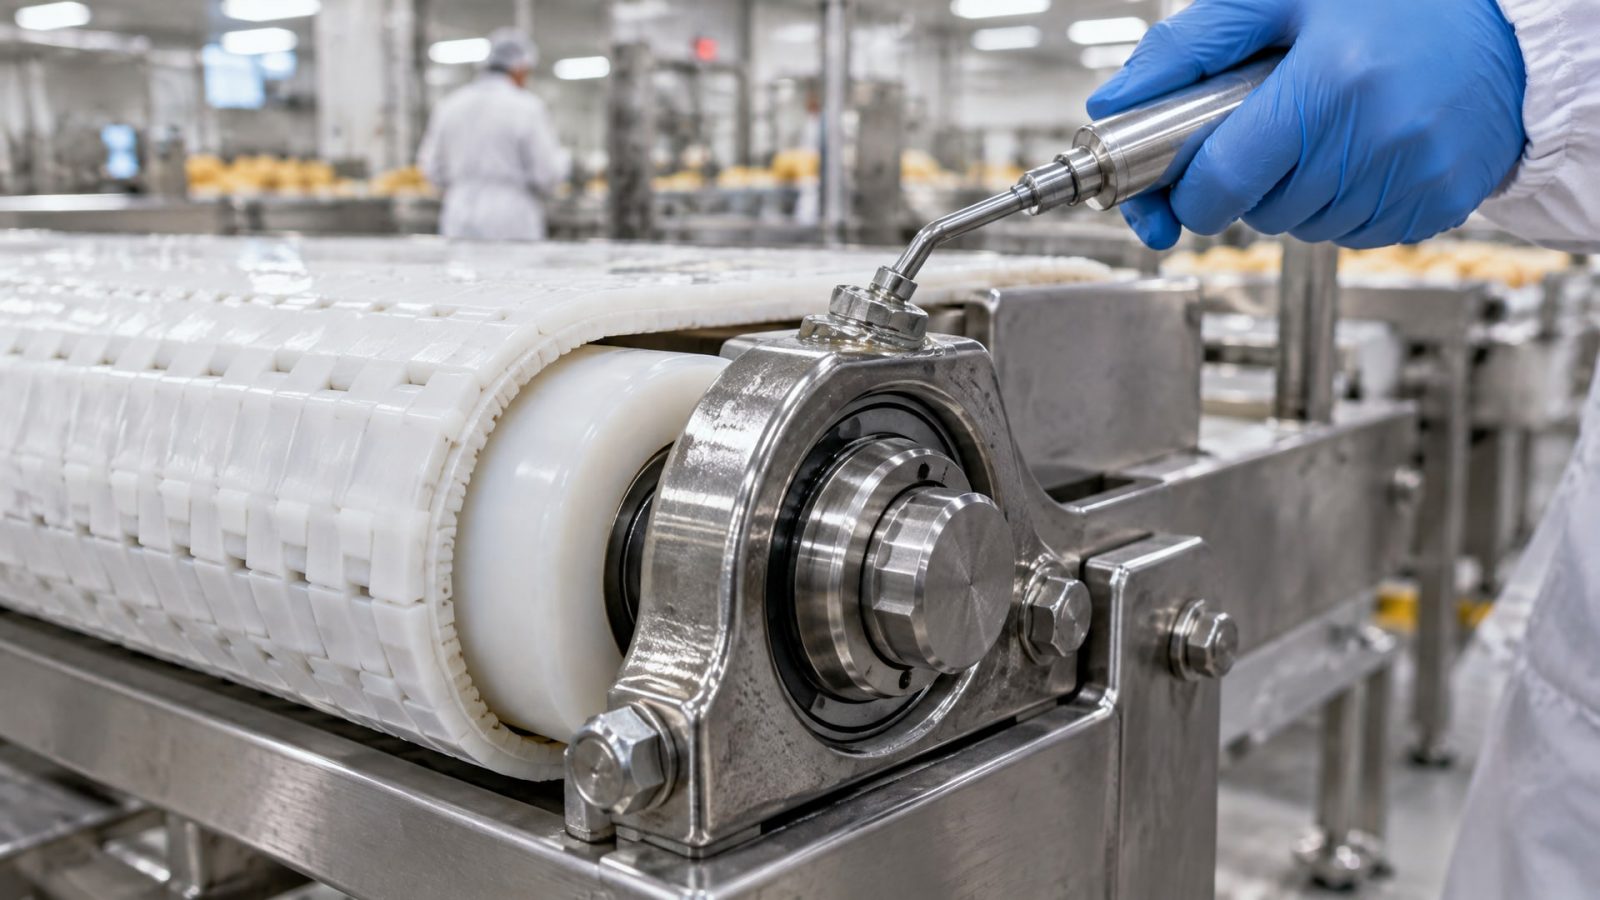
NSF H1 применяется в местах, где возможен только случайный контакт с продуктом. Это означает, что попадание смазки в продукт технически неизбежно, но происходит в микроскопических количествах - не более 10 ppm. Типичные примеры: смазка на цепях над конвейером, где периодически падают капли; масло в пакетниках и направляющих сразу над потоком готовой продукции; смазочные материалы на подшипниках эскалаторов и лифтов в торговых центрах, где люди могут соприкасаться с оборудованием.
H1-смазка должна отвечать нескольким критериям одновременно. Она должна быть без запаха, цвета и вкуса (odorless, colorless, tasteless) и физиологически инертной - то есть не впитываться, не накапливаться в организме и не токсична при разовом попадании в микродозах. Помимо этого, H1-смазка обязана соответствовать 21 CFR 178.3570 по базовому составу: это ограничивает использование компонентов, нормирует допустимые присадки и исключает ингредиенты с известной аллергеничностью или канцерогенностью.
NSF H2 - это смазки для мест, где прямой контакт с продуктом полностью исключен. Сюда относят смазку зубчатых редукторов в запечатанном кожухе, подшипники центробежных сепараторов, закрытые пневмоприводы и рулевые механизмы упаковочных машин. H2 НЕ требует полного соответствия пищевым рецептурам: производитель может использовать более дешевые присадки, но обязан убедиться в том, что зона смазки полностью герметична. Если герметичность нарушена, использование H2 недопустимо.
NSF H3 - антикоррозионные и защитные составы. На пищевых производствах H3 применяют для временной защиты деталей оборудования, которое находится в хранении или на консервации. Перед введением оборудования в работу все покрытие H3 должно быть полностью удалено химическими растворителями или механической очисткой. H3 никогда не остается на действующем оборудовании.
Очень важно не путать эти классы и не использовать H2 на открытых узлах из соображений экономии. Одна экономия на смазке может привести к остановке производства из-за загрязнения партии продукции, штрафам от роспотребнадзора и отзыву товара с прилавков.
Совместимость пищевых смазок с материалами оборудования
Выбор H1-смазки - это только половина задачи.
Вторая половина - проверка химической совместимости с водой, паром, моющими средствами, пластиком и эластомерами, которые составляют конструкцию оборудования.
Вода и пар - главные враги обычной литиевой смазки. Когда вода попадает в смазку, она эмульгируется, образуя молочный осадок. Смазка теряет вязкость, начинает вытекать, а оставшаяся часть забивается грязью и органикой. На линиях с моечными установками, где оборудование ежедневно промывается водой под давлением, стандартная литиевая смазка служит не более месяца. Вымывание приводит к сухому трению, повышенному износу, и в конечном итоге к прорыву сальников и попаданию смазки в продукт.
Пластичные материалы (полиамид, полиэтилен) часто используются в направляющих и втулках современного упаковочного оборудования именно потому, что они легче, дешевле и могут работать при низких нагрузках. Однако неправильно подобранная смазка может разбухать резиновые уплотнители, вызывая их увеличение на 10-20%. Когда уплотнитель разбухает, он уже не герметичен: смазка начинает вытекать, а влага, наоборот, проникает внутрь механизма.
На предприятиях, где использованы моющие и дезинфицирующие растворы (щелочные, кислотные, хлорсодержащие), смазка должна быть устойчива к химическому воздействию. Многие пищевые смазки разработаны с учетом совместимости именно с такими средами. Перед тем как закупить смазку оптом, инженер обязан проверить ее техническое описание на предмет совместимости с конкретными моющими средствами, которые применяются на производстве.
Встроение контроля пищевой безопасности смазок в систему HACCP
HACCP (Hazard Analysis and Critical Control Points) - это система управления рисками, обязательная на большинстве пищевых предприятий.
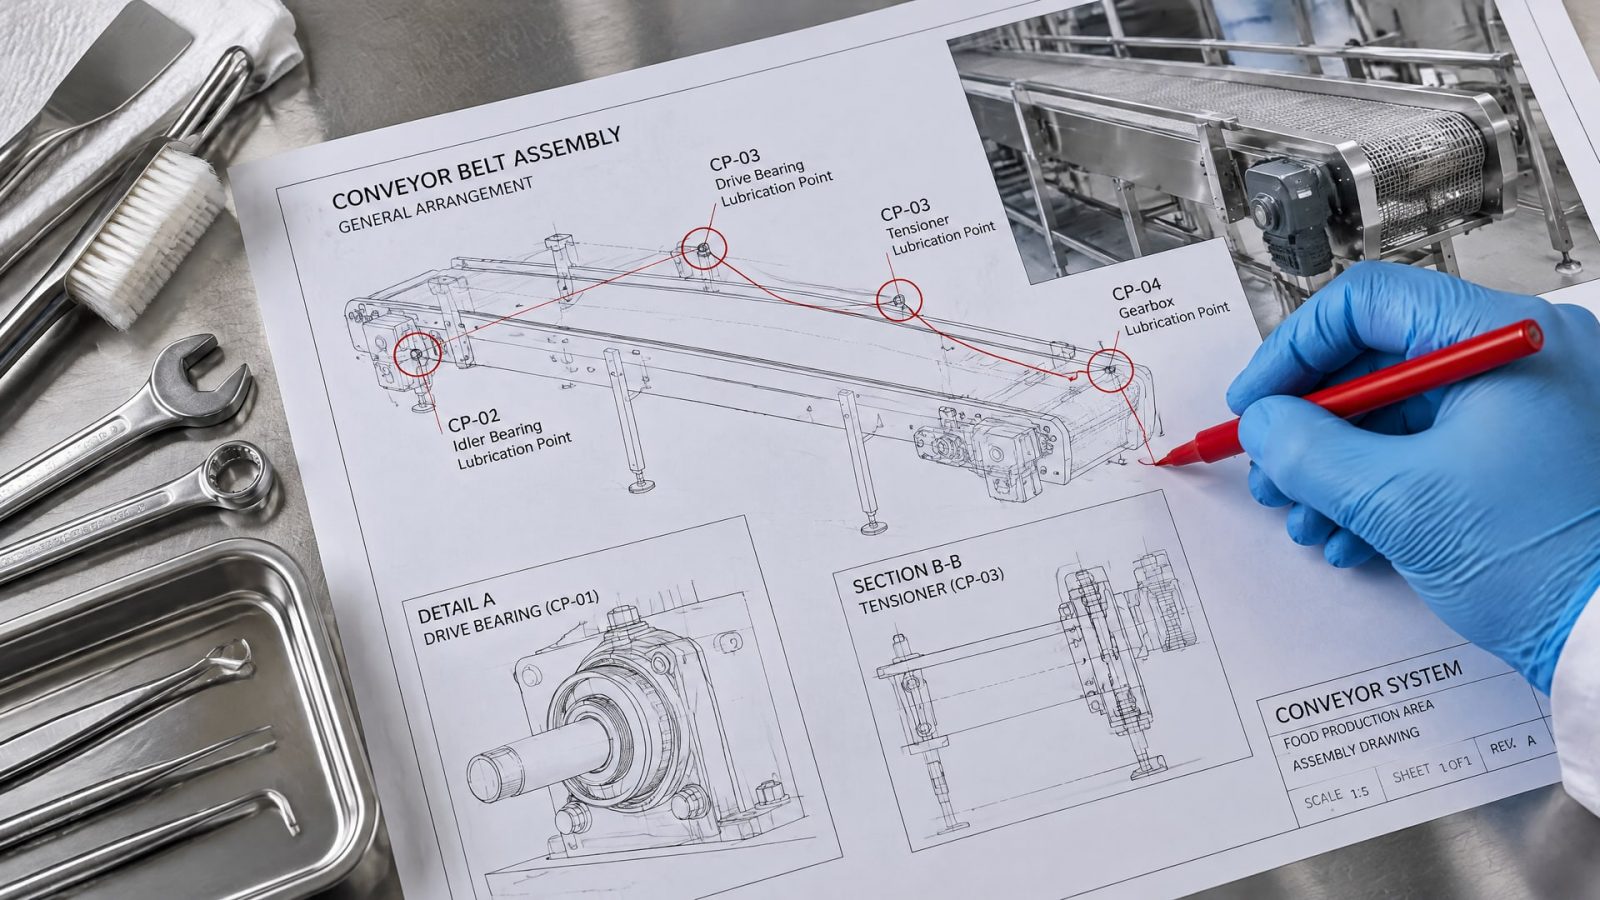
Смазочные материалы часто упускаются из виду при разработке программы HACCP, хотя именно они - источник физического загрязнения.
Первый шаг - идентификация. На карте технологического процесса инженер отмечает все точки, где возможен контакт смазки с продуктом. Для каждой точки определяется уровень риска: высокий (смазка находится прямо над конвейером), средний (смазка в закрытой системе, но с возможностью микротечей через уплотнения) или низкий (смазка в запечатанном редукторе, отделенном от продукции кожухом).
Второй шаг - назначение материалов. Для высокого риска - только NSF H1. Для среднего - H1 или герметичная H2. Для низкого - H2 или H3 с обязательной документацией о способе удаления перед запуском.
Третий шаг - установление критических пределов. Для H1 это предел 10 ppm при случайном попадании. Для H2 это герметичность узла: если обнаружена течь, смазка переводится на H1 или система останавливается для ремонта.
Четвертый шаг - мониторинг. Инженер устанавливает график осмотра узлов: еженедельная проверка видимых течей, ежемесячная чистка вентиляционных отверстий (чтобы брызги смазки не оседали на оборудование), ежегодная замена уплотнений. Все записи фиксируются в журнале.
Пятый шаг - коррективные действия. Если обнаружена утечка - оборудование останавливается, узел чистится, прокладка или сальник заменяются, смазка пополняется. Партия продукции, которая могла быть загрязнена, подлежит проверке или уничтожению в зависимости от регламента.
HACCP-подход требует также документирования. На каждый узел оборудования должна быть карточка с указанием: наименование смазки, класс NSF, периодичность замены, допустимые признаки износа, контактные данные поставщика для консультаций. Такая система позволяет быстро найти корневую причину загрязнения, если оно все же произойдет, и предотвратить повторение.
Выбор и проверка сертификации пищевых смазок
Маркировка «food grade» на канистре НЕ гарантирует, что смазка полностью соответствует всем требованиям NSF H1.
Это - только рекламный ярлык. Реальное подтверждение - это регистрация в реестре NSF или наличие сертификата ISO 21469.
NSF-регистрация означает, что производитель смазки прошел лабораторные испытания по стандарту 21 CFR 178.3570, представил полный состав (рецептуру), и NSF проверила, что ни один ингредиент не превышает допустимые пределы по токсичности, аллергичности или миграции. Регистрационный номер присваивается конкретному продукту и конкретной рецептуре; если производитель изменит один из компонентов, регистрация аннулируется. Проверить регистрацию можно на официальном сайте NSF, заказав справку у поставщика смазки.
ISO 21469 - международный стандарт, который дополняет NSF H1, охватывая не только формулу, но и производство, хранение, транспортировку и применение смазки. ISO 21469 требует от производителя документирования всей цепочки производства, контроля загрязнений в цехе, отслеживания сырья и готовой продукции. Стандарт также устанавливает требования к квалификации персонала и к регулярным внутренним аудитам. Смазка с сертификатом ISO 21469 - это более высокий уровень гарантии, чем просто NSF H1.
При закупке смазки закупщик должен требовать у поставщика: техническое описание (TDS) с указанием всех характеристик, копию NSF-регистрации или ISO 21469 сертификата, сведения об аллергенах (особенно если на предприятии работают люди с пищевыми аллергиями), информацию о совместимости с конкретными пластиками и эластомерами, используемыми на предприятии. BRCGS (British Retail Consortium Global Standards) и аналогичные международные регламенты требуют этого документирования для подтверждения food grade статуса.
Эффективная система выбора смазки учитывает повседневные сценарии. Для узлов с постоянным контактом с водой и паром, где стандартная литиевая смазка не выдерживает испытание уже за первые недели работы, применяются специализированные термо-водостойкие H1-составы, которые сохраняют консистенцию и адгезию даже при повторяющемся воздействии влаги. Для универсальных узлов трения, где влияние воды минимально, но нужна достаточная вязкость и долгий интервал между заменами, используются стандартные полусинтетические H1-смазки с корректной липкостью (адгезией).
Вымывание, фреттинг и холодный пуск: практические проблемы и их решение
На практике закупщики и инженеры сталкиваются с тремя основными проблемами, связанными с выбором смазки: вымывание, повышенный износ из-за фреттинга и отказ механизмов при низких температурах.
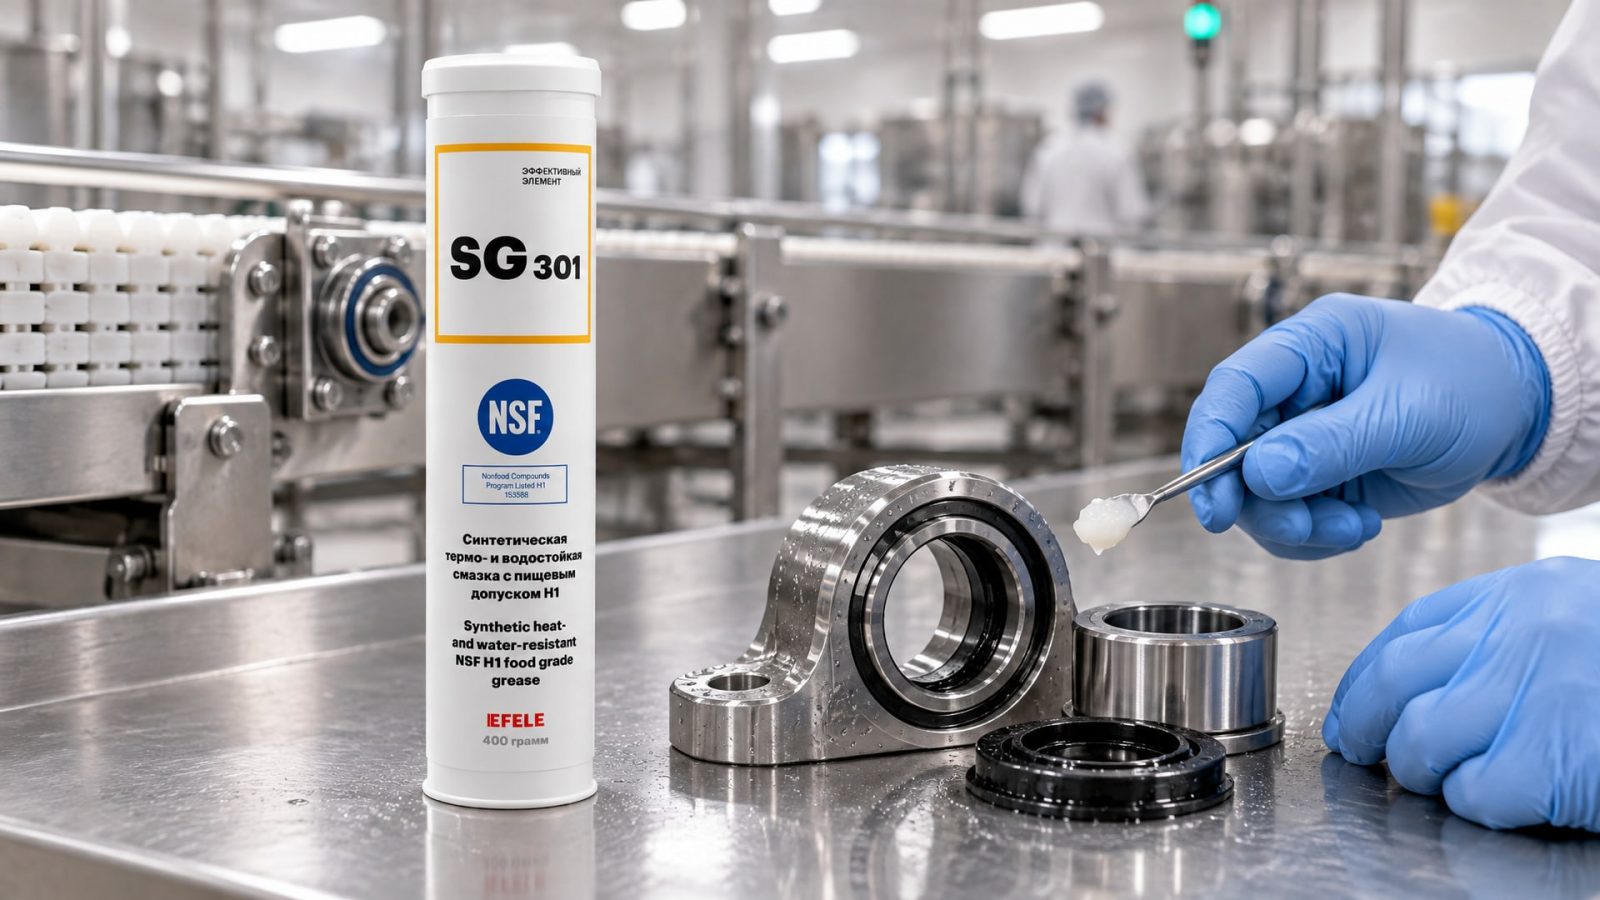
Вымывание происходит, когда смазка постоянно контактирует с водой или паром. Обычная литиевая смазка впитывает влагу, превращаясь в молочный гель, и вытекает из узла. Через 2-4 недели зазоры между деталями остаются практически сухими. На этом этапе металл начинает работать в режиме граничного смазывания: микроскопические выступы деталей царапают друг друга, образуя стружку. Эта стружка смешивается с остатками смазки и превращается в абразивную суспензию, которая ускоряет износ в 5-10 раз.
EFELE SG-301 разработана специально для таких условий. Состав на основе синтетического масла с улучшенной водостойкостью сохраняет консистенцию NLGI 2 даже при многократном контакте с влагой, не разделяясь на масляную и водную фазы. Адгезия (липкость) остается достаточной, чтобы смазка не вытекала, но достаточно текучей, чтобы проникать в микрозазоры. На предприятиях, где применяется ежедневная мойка оборудования, такие смазки находят себя в системе цепных передач, в опорах валов вблизи ванн с моющим раствором и в суставах упаковочных машин, работающих под воздействием пара.
Фреттинг - это вибрационный износ, который возникает при микросмещениях (0,1-1 мм) деталей без полного относительного движения. Типичный сценарий: подшипник на валу то слегка сдвигается вперед-назад от вибрации, то застревает. Если смазка слишком жидкая или неадгезивная, она вытекает из зазора при вибрации, и детали начинают работать в режиме сухого трения. Через несколько дней на сопрягаемых поверхностях появляются задиры, форма мелкие частицы могут проникнуть сквозь уплотнитель.
Для узлов, подверженных фреттингу, важна не только вязкость масла, но и пластичность смазки (класс NLGI): обычно это NLGI 2 или 2.5. Адгезия смазки позволяет ей оставаться в зазоре даже при микровибрациях. Для нежелезных направляющих (алюминиевых, титановых) требуется дополнительная защита от задиров: специальные противоизносные присадки, которые создают микроскопический защитный слой на поверхности металла.
Холодный пуск - частая проблема на предприятиях, которые располагаются в неотапливаемых помещениях или работают в зимний период в открытых условиях. При температурах ниже +5°C обычная пластичная смазка NLGI 2 может загустеть и потребовать повышенного усилия для запуска оборудования. Это приводит к перегрузке двигателя и возможному срыву зубьев редуктора.
Универсальные H1-смазки с улучшенными низкотемпературными свойствами сохраняют работоспособность до -20…-30°C. Для выбора конкретной смазки инженер должен проверить требуемый температурный диапазон в техническом описании (TDS) и согласовать его с условиями хранения и работы оборудования.
Регулярный контроль и замена смазок: графики и признаки загрязнения
Правильный выбор смазки не гарантирует отсутствие проблем, если нет системы регулярного контроля.
Даже качественная H1-смазка со временем теряет свойства: окисляется, впитывает влагу и загрязняется механическими частицами.
Для узлов, работающих в экстремальных условиях (высокая влажность, частые моечные циклы), интервал замены сокращается до 1-3 месяцев. Для узлов в сухих условиях интервал может составить 6-12 месяцев. График замены разрабатывается на основе анализа отказов за прошлые годы и рекомендаций производителя оборудования.
Признаки необходимости замены смазки: - видимое вытекание смазки из узла (течь по боку кожуха, масляные пятна на полу); - изменение цвета смазки с первоначального белого или светло-желтого на коричневый или черный; - появление водяной эмульсии при разборке узла (молочная жидкость вместо однородной смазки); - повышение уровня шума или вибрации оборудования при работе; - увеличение интервала времени, необходимого для ручной разборки-сборки узла (признак загустевания смазки).
При замене смазки важно полностью удалить старый материал. Остатки старой смазки смешаются с новой, образуя нежелательный гибрид, который теряет как адгезию, так и вязкость. На предприятиях среднего и крупного размера такой контроль часто входит в программу планового техническое обслуживание (ПМ) и документируется в журнале.
Для узлов, критичных по пищевой безопасности, некоторые производства применяют визуальный контроль смазки в увеличенном виде (через лупу или микроскоп). Если в смазке обнаружены механические частицы, металлическая стружка или кристаллы соли (признак вымывания и коррозии), узел расценивается как неисправный и ставится на ремонт независимо от календарного интервала.
Обучение персонала и документирование процессов
Отличный выбор смазки и строгий график замены срабатывают только если персонал понимает, почему это важно.
На предприятиях, где технические специалисты обучены процедурам работы с пищевыми смазками, количество инцидентов загрязнения снижается в 3-5 раз по сравнению с предприятиями без обучения.
Программа обучения должна включать: - основные различия между H1, H2 и H3 и сценарии их применения; - как распознать признаки вымывания, фреттинга и окисления смазки; - пошаговую процедуру замены смазки в каждом узле; - действия в случае обнаружения утечки (кто вызывать, как задокументировать, какую партию продукции проверить); - как проверить совместимость новой смазки с материалами оборудования перед закупкой.
Документирование - основа системы контроля. Для каждого узла оборудования необходимо иметь карточку (электронную или бумажную) с указанием: - уникальный идентификатор узла (например, «Цепь конвейера линии 3»); - наименование и регистрационный номер используемой смазки (номер NSF или ISO 21469); - дата последней замены и кто ее провел; - интервал до следующей замены; - известные проблемы (например, «повышенное вытекание летом»); - контактные данные поставщика смазки для срочных консультаций.
При возникновении инцидента загрязнения (обнаружена смазка в продукте) документы помогают быстро установить источник, виновность смазки или других материалов, и разработать меры для предотвращения повторения.
Часто задаваемые вопросы
Чем NSF H1 отличается от пищевого масла?
NSF H1 - это смазка (пластичный материал с классом консистенции), а не масло для внутреннего применения. H1 разработана именно для внешней смазки узлов, где вероятен случайный контакт с пищей. Пищевое масло - совсем другой продукт с другой рецептурой и другой областью применения. H1 содержит специальные загустители, которые держат масло в виде смазки (NLGI 2 или выше) и позволяют ему не вытекать при вибрации и воздействии воды.
Почему нельзя просто использовать обычную смазку везде, если в конце разработана специальная смазка?
Обычная смазка дешевле, но при контакте с влагой или паром она быстро разбухает и теряет свойства. На узлах, где нет контакта с водой (например, в закрытых редукторах), обычная смазка вполне рабочий вариант (это и есть H2). Но на открытых линиях фасовки или в зонах с моечными установками обычная смазка станет источником загрязнения за 2-4 недели, что обойдется дороже, чем сразу купить подходящую.
Может ли H1-смазка находиться внутри продукта неограниченное время, если она пищевой?
Нет. H1 допускает только случайный контакт в количестве до 10 ppm (10 мг/кг). Это эквивалент нескольких микроскопических капель в килограмме продукта. Сверх этого предела смазка считается загрязнителем. H1 не предназначена для употребления - это чрезвычайно важный момент. Допуск работает только при технически неизбежном случайном попадании в минимальных дозах.
Как проверить, что используемая смазка действительно соответствует NSF H1?
Запросите у поставщика: копию сертификата NSF (с регистрационным номером) или сертификат ISO 21469, техническое описание (TDS) с указанием допусков и совместимости с материалами. Проверьте регистрационный номер на официальном сайте NSF Food & Water. Если поставщик не может предоставить эти документы за 2-3 дня, значит, нет уверенности в статусе смазки.
Сколько времени действует сертификат ISO 21469?
Обычно сертификат ISO 21469 выдается на 3 года, с обязательным ежегодным надзорным аудитом. После 3 лет требуется переаттестация. Производитель должен ежегодно подтверждать, что процессы производства и контроля не изменились, и продукт по-прежнему соответствует стандарту.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами - это не одноразовая закупка смазки, а комплексная система, включающая правильный выбор материала, документирование процессов, регулярный контроль и обучение персонала. Базовый принцип прост: для зон с вероятностью контакта с пищей используют только NSF H1 со степенью защиты не ниже 10 ppm; для закрытых узлов - NSF H2; для защитных работ - NSF H3 с полным удалением перед запуском.
Внедрение HACCP-подхода к смазкам, проверка сертификатов ISO 21469 и регулярная замена материалов по графику снижают риск инцидентов. Закупщику стоит начать с аудита текущих узлов оборудования: определить, какие из них нуждаются в H1, какие могут работать на H2, и составить реестр с интервалами замены и историей обслуживания. Если эта система не развита - самое время ее создать.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не прерывая работу оборудования.
Узнайте, как выбрать и правильно нанести смазку для резиновых уплотнителей, чтобы избежать примерзания дверей автомобиля зимой.
Узнайте, как выполнить ремонт посадочного места подшипника без пресса и нагрева, используя простые, но эффективные методы.