
Как зафиксировать подшипник на валу без пресса и нагрева
Ремонт посадочного места подшипника - одна из частых задач в сервисных мастерских, на производстве и в цехах машиностроения. Когда посадка изношена, а под рукой нет пресса или возможности нагревать, возникает вопрос: можно ли надежно закрепить подшипник простыми средствами? Да, но при условии правильного выбора метода и подготовки поверхности. Статья разберет, как это работает на практике, когда фиксация без пресса допустима, а когда нужен восстановительный ремонт, и какие стандарты посадок помогут принять правильное решение.
Материал адресован техническим специалистам, инженерам и снабженцам, которые сталкиваются с восстановлением узлов с подшипниками и хотят избежать дорогостоящих доработок или длительных простоев оборудования.
Когда посадка разбита: диагностика и выбор метода
Перед тем как выбирать способ фиксации, необходимо оценить состояние посадочного места.
Если посадка только слегка изношена - ее диаметр уменьшился на доли миллиметра, нет видимых задиров и овальности - то анаэробный фиксатор может восстановить удержание. Но если посадка разбита, то есть расточена на несколько миллиметров, с выкрашиванием, следами фреттинга или овальностью свыше 0,1 мм, то состав один не поможет: сначала нужно восстановить посадочное место.
Практика показывает, что при восстановлении ремонтом посадки подшипников в корпусе или на валу снимают фактические размеры износа, затем либо выравнивают поверхность механической обработкой (например, полировкой вала на токарном станке), либо заполняют поврежденный участок специальным наполнителем. После очистки от масла и влаги выравненную или восстановленную поверхность высушивают, проверяют шероховатость (должна быть в диапазоне 50–80 RMS), и только потом переходят к фиксации составом.
Диагностика включает: - визуальный осмотр на наличие задиров, выкрашивания и овальности; - измерение фактического диаметра посадочного места в нескольких местах; - проверку на наличие старого клея или прокладочного материала.
Если размеры близки к норме и повреждений нет, можно переходить к подготовке поверхности и фиксации.
Стандартные посадки подшипников и их роль в выборе способа крепления
Выбор способа фиксации подшипника тесно связан с классом посадки, который определяется режимом работы кольца - вращается оно или остается неподвижным.
По стандарту ISO 286 для подшипниковых узлов используются следующие типичные посадки:
| Расположение кольца | Тип посадки | Пример (ISO) | Применение |
|---|---|---|---|
| Внутреннее кольцо на вращающемся валу | Натяговая | H7/k6, H7/m6 | Требуется плотное прилегание для предотвращения проворачивания |
| Внешнее кольцо в неподвижном корпусе | Зазорная или переходная | H7/h6 | Допускает слабый контакт, так как кольцо не вращается |
| Внутреннее кольцо на неподвижном валу | Зазорная | H7/f, H7/g | Монтаж без усилия |
Из этого следует простой вывод: если вращающееся внутреннее кольцо сидит с зазором вместо натяга, оно будет проворачиваться при нагрузке, вызывая фреттинг-коррозию и быстрый износ. Анаэробный фиксатор в такой ситуации восстанавливает эффект натяговой посадки, заполняя микрозазор и создавая механическую связь между валом и внутренним кольцом.
Однако эта связь прочна только в пределах допусков: если зазор превышает 0,15 мм или поверхность сильно повреждена, фиксатор окажется неэффективным. В таких случаях нужен ремонт посадочного места под подшипник перед применением состава.
Анаэробный фиксатор: как он работает и почему нужна подготовка
Анаэробные составы - это однокомпонентные жидкости, которые затвердевают при отсутствии воздуха в зазоре между двумя близко прилегающими металлическими поверхностями.
Процесс полимеризации запускает металл (катализатор), и состав превращается в прочный, но при этом слегка упругий полимер.
Ключевой момент: фиксатор заполняет именно зазор, а не создает нарощение на поверхности. Если зазор слишком велик (более 0,2 мм), состав не проникнет в глубину и будет вытеснен при надвижении подшипника. Если зазор в пределах нормы (0,05–0,15 мм), фиксатор распределится равномерно и образует тонкую прочную пленку, которая удерживает кольцо от проворачивания и вымывания.
Подготовка поверхности - это критическая операция:
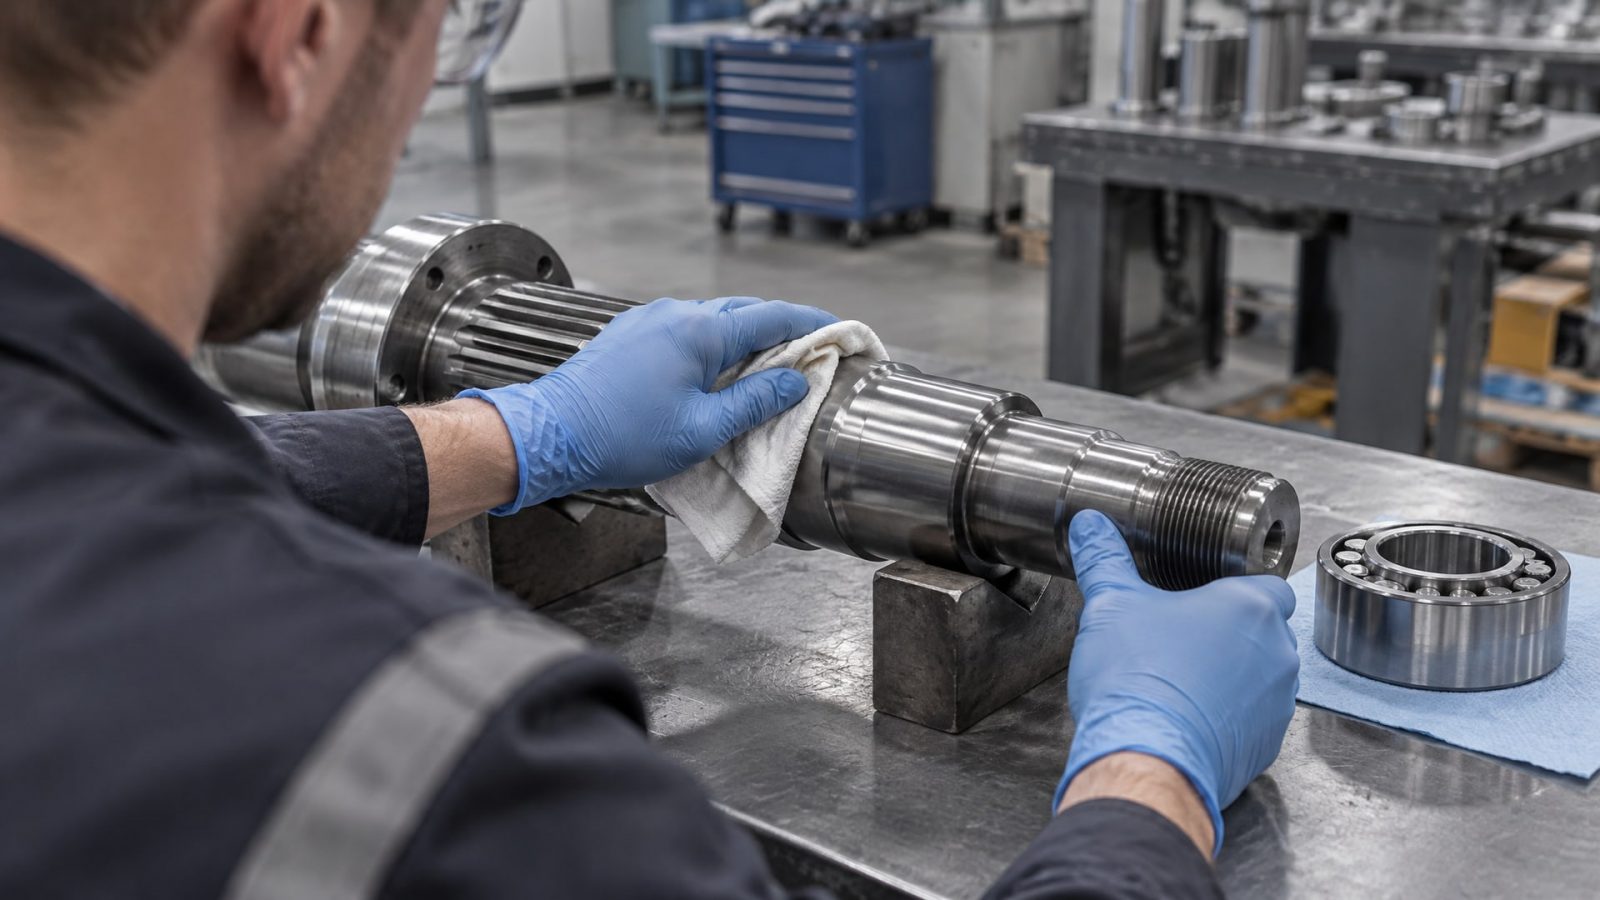
1. Обезжиривание. Поверхность вала и внутреннего диаметра корпуса протирают с использованием обезжиривающего растворителя (спирт, ацетон или специальные составы). Остатки масла блокируют контакт фиксатора с металлом, и адгезия (прилипание) будет низкой.
2. Удаление старого клея и загрязнений. Если на посадочном месте остался старый анаэробный клей, его нужно счистить механически или растворителем.
3. Сушка. Влага препятствует полимеризации, поэтому после очистки поверхность должна полностью высохнуть (примерно 10–15 минут в сухой мастерской).
4. Проверка шероховатости. Идеальная шероховатость поверхности для фиксатора -50–80 RMS (или примерно 1,2–2 микрона по Ra). На гладкой поверхности адгезия ниже, на слишком шероховатой фиксатор может не заполнить все полости.
После подготовки фиксатор наносят тонким слоем на вал (если крепится внутреннее кольцо) или на внутреннюю поверхность корпуса (если крепится внешнее кольцо). Подшипник затем устанавливают вручную, проталкивая его до упора. Состав выжимается из зазора в виде небольших капель по периметру - это нормально. Полное отверждение происходит за 24 часа при комнатной температуре, но начальная фиксация (достаточная для сборки узла) наступает за 1–2 часа.
На практике фиксация без пресса и нагрева подходит для узлов с умеренными радиальными нагрузками. Для высокомоментных узлов (редукторы, мощные электромоторы) лучше дополнить анаэробный фиксатор механической посадкой или выбрать более мощный состав с повышенной сдвиговой прочностью.
Применение втулочного фиксатора и промежуточных деталей
Иногда вместо прямой фиксации подшипника на вал используют промежуточную втулку - буксу, которая надвигается на вал и уже сама становится посадочной поверхностью для подшипника.
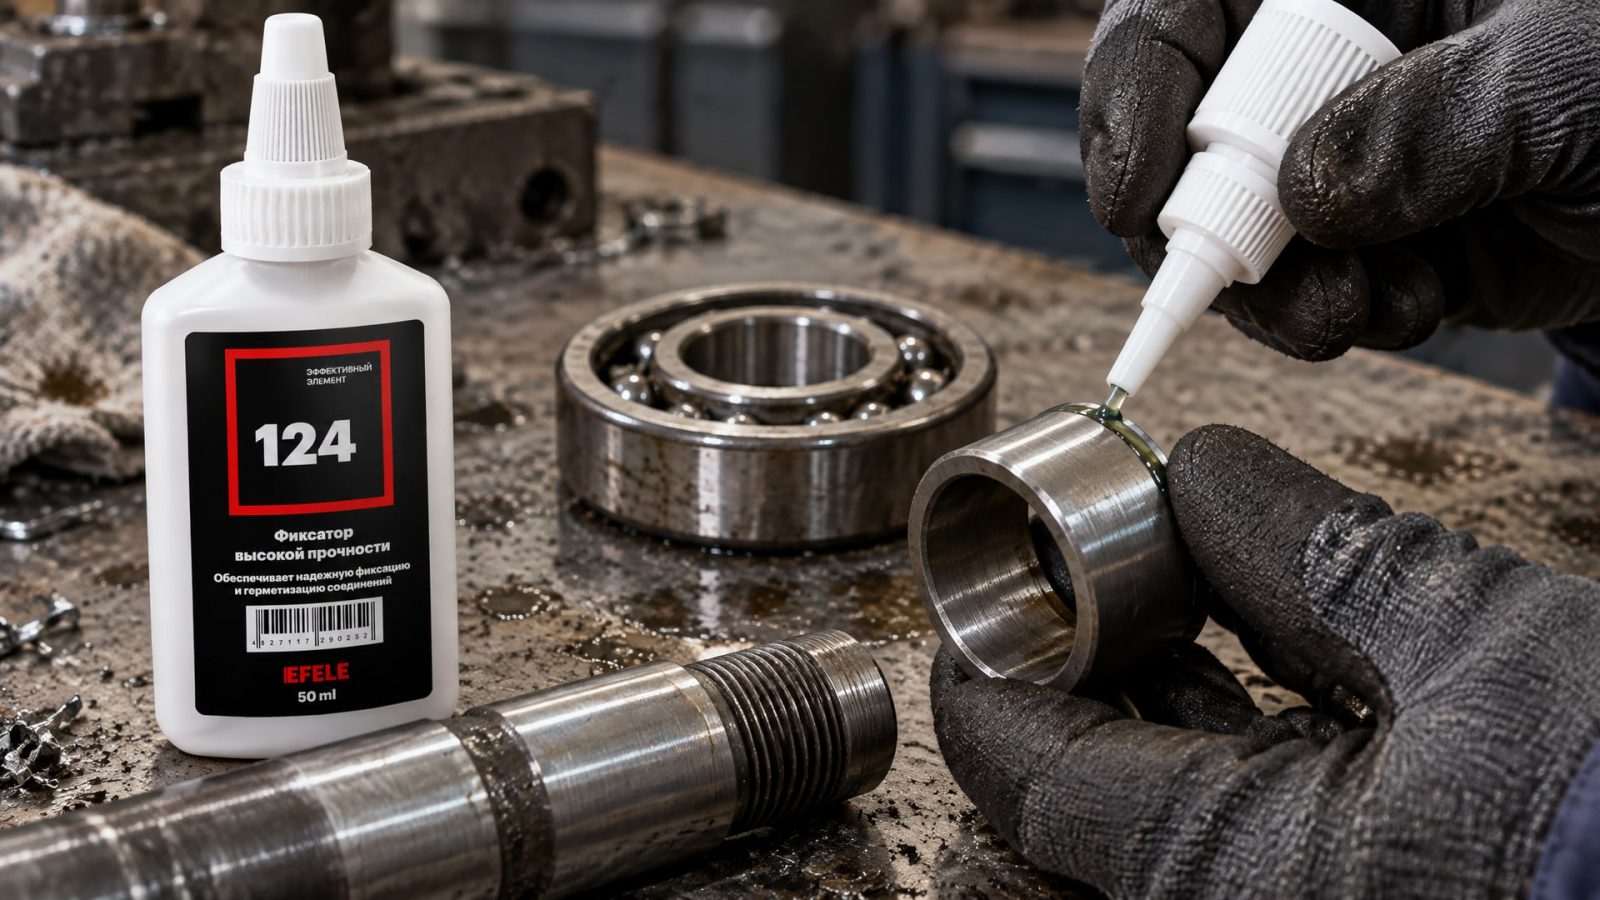
Это особенно полезно, когда основной вал невозможно переточить или переточка требует сложных расчетов.
Втулочный фиксатор применяют в следующих ситуациях:
Вал не должен быть переточен (например, он выполняет другие конструктивные функции или имеет критичные сопряжения с другими деталями).
Необходимо восстановить посадку без снятия предыдущего подшипника (в стесненных условиях сборки).
Требуется быстрое восстановление в полевых условиях.
Втулка изготавливается из стали или бронзы, имеет малую толщину стенки (1–2 мм) и насаживается на вал с небольшим натягом. После этого на втулку устанавливают подшипник уже с нормальной посадкой. При сборке используют анаэробный фиксатор как для крепления самой втулки к валу, так и для крепления подшипника к втулке.
Преимущество этого подхода в том, что при повторном ремонте втулка легко демонтируется, и основной вал остается целым. Недостаток - добавляется деталь, усложняется конструкция узла, и требуется точная подгонка втулки по диаметру.
На практике втулочный фиксатор выбирают, когда ремонт стартера d4bh или аналогичных узлов требует восстановления без переточки основного вала, или когда в полевых условиях нет доступа к станку. EFELE 124 в этом случае используется как для посадки втулки, так и для финальной фиксации подшипника, обеспечивая единую технологию креп без прессов и нагрева.
Пошаговая инструкция по фиксации подшипника без пресса
При условии, что посадочное место диагностировано и признано приемлемым для прямой фиксации, процесс выполняется в следующем порядке:
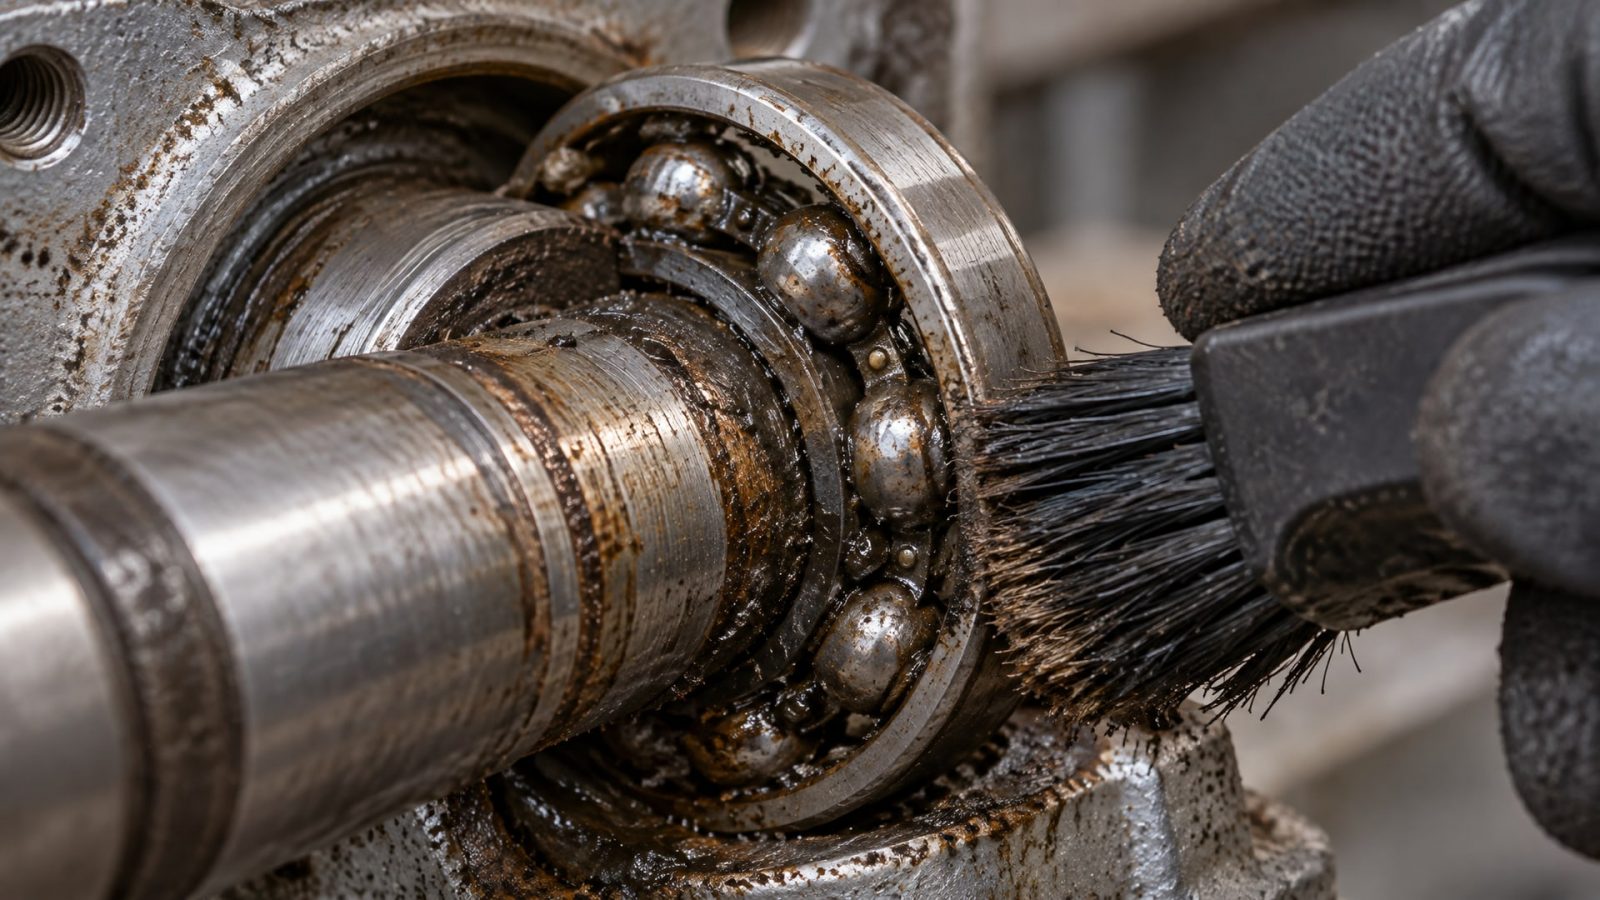
1. Очистка поверхности вала и корпуса. Снимают подшипник (если он уже установлен), удаляют старый клей, грязь и масло. Используют щетку, скребок и обезжиривающий растворитель. Остатки растворителя вытирают безворсовой тканью.
2. Сушка. После влажной очистки поверхность должна полностью высохнуть. В теплой мастерской это займет 10–15 минут, в холодном цехе -20–30 минут. Проверить сухость можно простым прикосновением: если не чувствуется холода, значит, влага испарилась.
3. Проверка размеров. Штангенциркулем или микрометром измеряют диаметр вала (в месте посадки внутреннего кольца) и внутренний диаметр корпуса (для внешнего кольца). Зазор должен быть в пределах 0,05–0,15 мм. Если размер не совпадает, нужна предварительная доработка.
4. Нанесение фиксатора. Состав наносят тонким слоем на вал (если крепится внутреннее кольцо) с помощью кисточки или аппликатора, входящего в упаковку. Не нужно наносить толстый слой - он будет выдавлен при установке и создаст беспорядок. Достаточно покрытия в 0,1–0,2 мм.
5. Установка подшипника. Подшипник надвигают на вал вручную, проталкивая его до упора. Усилие - как при монтаже с натягом, но без пресса: примерно 50–100 кг силы для подшипников среднего размера. Важно действовать соосно, чтобы не перекосить кольцо.
6. Удаление излишков. Вытекшие капли фиксатора убирают тряпкой, не дожидаясь полимеризации. Это предотвратит прилипание соседних деталей.
7. Выдержка. До начальной фиксации (когда можно переносить узел и проводить дальнейшую сборку) требуется 1–2 часа. До полного отверждения и набора полной прочности -24 часа при комнатной температуре. Нагружать узел следует только после полного отверждения.
На больших производствах эту операцию проводят в зоне ремонта, где температура стабилизирована на уровне 18–25 °C. Холод замедляет отверждение, жара ускоряет его, но не критично - в любом случае 24 часа - это ориентировочный срок.
Сравнение методов крепления: с прессом, с нагревом и с фиксатором
На практике существует несколько подходов к монтажу подшипника на вал, и каждый имеет свои плюсы и минусы.
| Метод | Оборудование | Время сборки | Требования к посадке | Универсальность | Стоимость |
|---|---|---|---|---|---|
| Механический пресс | Пресс 5–20 т | 10–20 мин | Натяговая H7/k6, H7/m6 | Любые подшипники, любые нагрузки | Высокая (оборудование) |
| Нагрев корпуса | Печь или горелка | 30–60 мин | Допускает свободную посадку | Внешние кольца в корпусе | Средняя (энергия) |
| Анаэробный фиксатор | Никакое | 1–2 ч начальная фиксация | Минимальный натяг или близкий зазор | Умеренные нагрузки, восстановление | Низкая (стоимость состава) |
| Механический ремонт вала | Токарный станок | 2–8 ч (зависит от доступа) | Восстанавливаемая посадка | Любые подшипники после восстановления | Высокая (труд, станок) |
Выбор метода зависит от наличия оборудования, спешки и состояния посадочного места: - Если пресс под рукой и посадка в норме, механический способ - самый надежный и быстрый. - Если посадка свободна, но вал целый, анаэробный фиксатор избавляет от пресса и дает приемлемый результат для узлов с умеренной нагрузкой. - Если посадка разбита, сначала нужен ремонт, а потом уже фиксатор или пресс.
Закупщики и ремонтные мастерские часто комбинируют методы: например, вал приводят в норму механической обработкой, а затем закрепляют подшипник фиксатором для гарантии, вместо того чтобы полагаться только на натяг.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор при сильном износе посадочного места?
Нет, если зазор превышает 0,15 мм или есть видимые повреждения, фиксатор не поможет. Состав заполняет микрозазоры, но при большом износе вытекает или не схватывает. Сначала необходимо восстановить посадочное место механической обработкой или наполнением, а затем уже применить фиксатор.
Нужно ли очищать поверхность перед нанесением фиксатора?
Да, это ключевой момент. Даже тонкий слой масла или грязи блокирует адгезию состава к металлу. Поверхность обезжиривают растворителем, высушивают полностью, и только потом наносят фиксатор. Без очистки монтаж обречен на неудачу.
Как долго ждать, пока фиксатор затвердеет?
Начальная фиксация (когда можно трогать и переносить узел) наступает за 1–2 часа. Полное отверждение и максимальная прочность достигаются за 24 часа при комнатной температуре. Нагружать узел следует только после полного отверждения.
Можно ли применять фиксатор в холодном цехе или на морозе?
Холод замедляет полимеризацию, но не препятствует ей полностью. При температуре 0–10 °C процесс займет 48–72 часа вместо 24. Нагрев до 15–20 °C ускорит процесс. Экстремальный холод (ниже -10 °C) требует предварительного прогрева деталей перед сборкой.
Подходит ли фиксатор для ремонта посадочного места в стартере или генераторе?
Да, но только если посадочное место не разбито. При небольшом износе вала или корпуса под подшипник фиксатор восстанавливает удержание без разборки всего узла. Если же ремонт стартера связан с разбитым посадочным местом под подшипник, сначала оценивают размеры износа и проводят восстановительный ремонт посадки.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - реальный и экономичный вариант при условии правильного диагноза и подготовки. Анаэробный фиксатор работает только в узком диапазоне условий: зазор должен быть минимален (0,05–0,15 мм), поверхности идеально очищены и высушены, а сам износ - умеренным. Если посадка разбита значительно, первый шаг - восстановление посадочного места под подшипник, а не попытка замаскировать проблему клеем.
Следующий шаг для инженера или снабженца: определить фактическое состояние посадочного места (измерить зазор, осмотреть на повреждения), выбрать метод (прямая фиксация, ремонт или комбинированный подход) и закупить необходимые материалы и расходники. При наличии сомнений в выборе посадки сверьтесь со справочником ISO 286 или документацией на подшипник - это займет 10 минут и предотвратит ошибку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить плавную работу механизма и продлить срок его службы.
Выбирайте пищевую смазку для высоких температур правильно. Узнайте, как параметры влияют на работу оборудования и предотвращают поломки.
Узнайте, как снять анаэробный герметик с болтов безопасно и эффективно, используя проверенные методы демонтажа.