
Покрытие для скольжения на деталях из алюминия Д16: особенности нанесения ПТФЭ
Для деталей из алюминия Д16 покрытие для скольжения обычно проектируют как систему из твердого анодированного слоя и ПТФЭ, а не как полимерную пленку по необработанному металлу. До выбора процесса нужно проверить химический состав сплава: требования к содержанию меди и других легирующих элементов могут ограничивать применение конкретной технологии.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают нанесение твердосмазочного покрытия для узла скольжения или планируют восстановление детали. Ниже разобраны подходящая система и стандарты, подготовка поверхности, последовательность нанесения, ограничения по толщине и температуре, а также причины, по которым слой может потерять адгезию или износостойкость.
Как выбрать покрытие для скольжения на Д16
Алюминий Д16 относится к высокопрочным сплавам системы алюминий-медь.
Поэтому технологию нельзя выбирать только по названию покрытия или общему обозначению «для алюминия»: перед запуском проверяют марку и химический состав материала, а затем сверяют их с ограничениями процесса. В спецификации NASA PRC 5011 для ряда алюминиевых сплавов установлены ограничения по содержанию меди менее 5% и по другим легирующим элементам. Применимость такого процесса к конкретной детали из Д16 требует отдельной проверки состава и требований к изделию.
Для сочетания износостойкости и снижения трения рассматривают твердый анодированный слой, импрегнированный ПТФЭ или полученный совместным осаждением с ним. Такая система описана в SAE AMS 2482, стандарте на твердое анодное покрытие алюминиевых сплавов, импрегнированное ПТФЭ или полученное совместным осаждением. NASA PRC 5011 также отсылает к SAE AMS 2482 для соответствующего процесса.
Важно отличать эту технологию от нанесения полимерного состава прямо на поверхность металла. Анодированный слой служит частью системы, а ПТФЭ отвечает за антифрикционные свойства. Результат зависит от совместимости материалов, подготовки поверхности и режима обработки, поэтому одно лишь обозначение «тефлоновое покрытие» не задает ни конструкцию покрытия, ни его рабочие характеристики.
При выборе учитывают не только покрытие, но и условия работы контактной пары. На ресурс влияют нагрузка, шероховатость сопряженных поверхностей, геометрия детали и состояние кромок. Для твердого анодированного слоя острые углы и недостаточные радиусы повышают риск сколов, поэтому геометрию оценивают до обработки, а не после появления повреждений.
Что проверить до заказа обработки
Марку и фактический химический состав алюминиевого сплава.
Требования к трению, износостойкости и допустимой температуре узла.
Геометрию детали, включая кромки и радиусы.
Соответствие выбранного процесса спецификации и требованиям к готовому изделию.
Подготовка поверхности и нанесение ПТФЭ
Адгезия покрытия зависит от чистоты поверхности и последовательности операций.
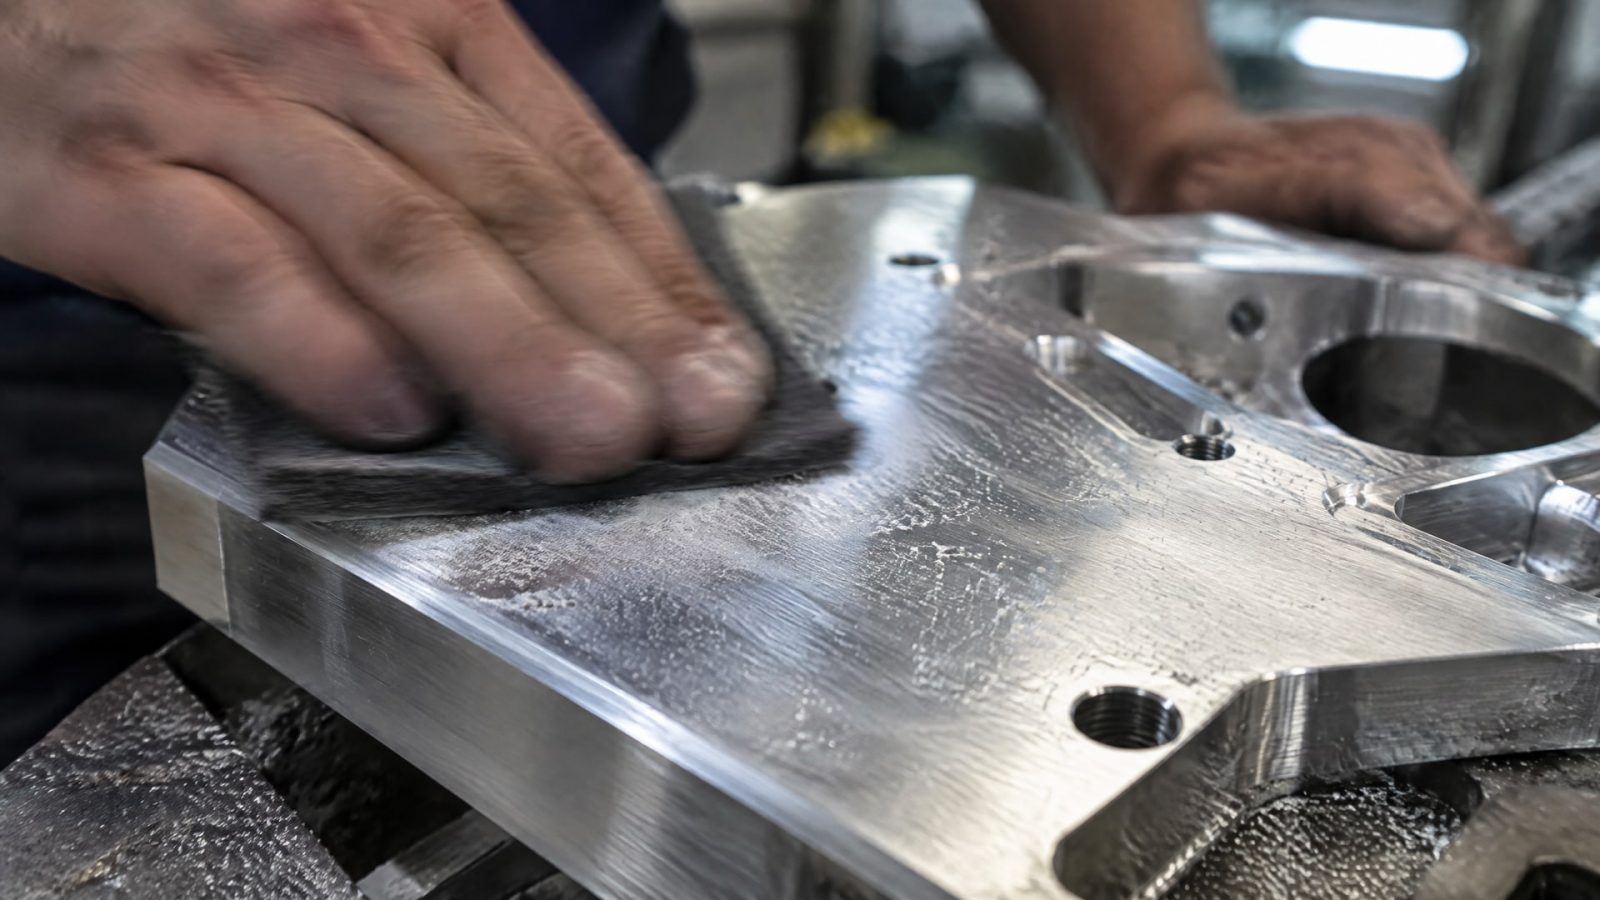
Перед нанесением удаляют масла и другие загрязнения, выполняют химическую очистку или легкую абразивную обработку, затем убирают остатки абразива и сушат деталь. Если загрязнения остаются на поверхности, покрытие может сцепиться с ними, а не с подготовленной основой.
Для алюминия важен интервал между очисткой и последующими операциями: оксидная пленка быстро образуется снова и может ухудшить сцепление слоев. Поэтому переход от подготовки к нанесению выполняют по регламенту выбранного процесса, без неоправданных задержек. Если деталь долго находилась после очистки или условия ее хранения не контролировались, состояние поверхности следует оценить повторно.
Для систем ПТФЭ на алюминии часто используют несколько тонких проходов. Такой подход помогает снизить риск неравномерной толщины и дефектов, связанных с нанесением одного чрезмерно толстого слоя. Конкретные операции и режимы определяет технологическая спецификация: общая рекомендация о тонких проходах не заменяет производственный регламент.
В SAE AMS 2516F для описанного там процесса толстого ПТФЭ-покрытия указан праймер с сухой толщиной 5-18 мкм. Для последующих слоев приведены типовые толщины 51-76 мкм на ранних проходах и около 25 мкм по мере увеличения общей толщины. Эти значения нельзя автоматически переносить на любую систему «анодирование + ПТФЭ» для Д16: сначала необходимо установить, что выбранный процесс действительно соответствует этой спецификации.
После нанесения контролируют равномерность покрытия и соответствие установленным требованиям. Сам факт наличия слоя не подтверждает качество всей системы: важны также состояние основы, соблюдение операций подготовки и заданные режимы нанесения.
Какие стандарты и параметры учитывать
Для твердого анодированного слоя алюминиевых сплавов с ПТФЭ профильным ориентиром служит SAE AMS 2482.
Он относится к анодному покрытию, импрегнированному ПТФЭ или полученному совместным осаждением. NASA PRC 5011 описывает процесс обработки алюминиевых сплавов и указывает на соответствие SAE AMS 2482. При этом требования конкретного изделия могут включать дополнительные критерии, поэтому стандарт не заменяет техническое задание и согласованный регламент обработки.
SAE AMS 2516F касается другого варианта - толстых ПТФЭ-покрытий. Для описанного в нем процесса указаны пределы до 275 °C кратковременно и до 245 °C длительно. Это не универсальные температурные пределы для всех покрытий с ПТФЭ и не готовая характеристика любой детали из Д16. При оценке узла применяют данные именно той системы, которая предусмотрена спецификацией и фактически нанесена на деталь.
В обзорных материалах по анодированному алюминию встречается ориентир толщины сухой пленки 0,8-6 mil и коэффициент трения порядка 0,05-0,10. Это справочные значения, а не единые требования SAE AMS 2482. Они не позволяют без дополнительных данных предсказать поведение детали: на трение и износ влияют контактная пара, нагрузка, шероховатость и конструкция узла.
При составлении технического задания следует зафиксировать:
Марку и состав материала, включая подтверждение применимости процесса к конкретному сплаву.
Обозначение требуемой системы и применимый стандарт.
Требования к подготовке поверхности, толщине и контролю покрытия.
Рабочие условия детали, включая нагрузку и температурный режим.
Типичные ошибки при нанесении покрытия
Одна из частых ошибок - считать, что любой состав на основе ПТФЭ можно нанести непосредственно на алюминий Д16.
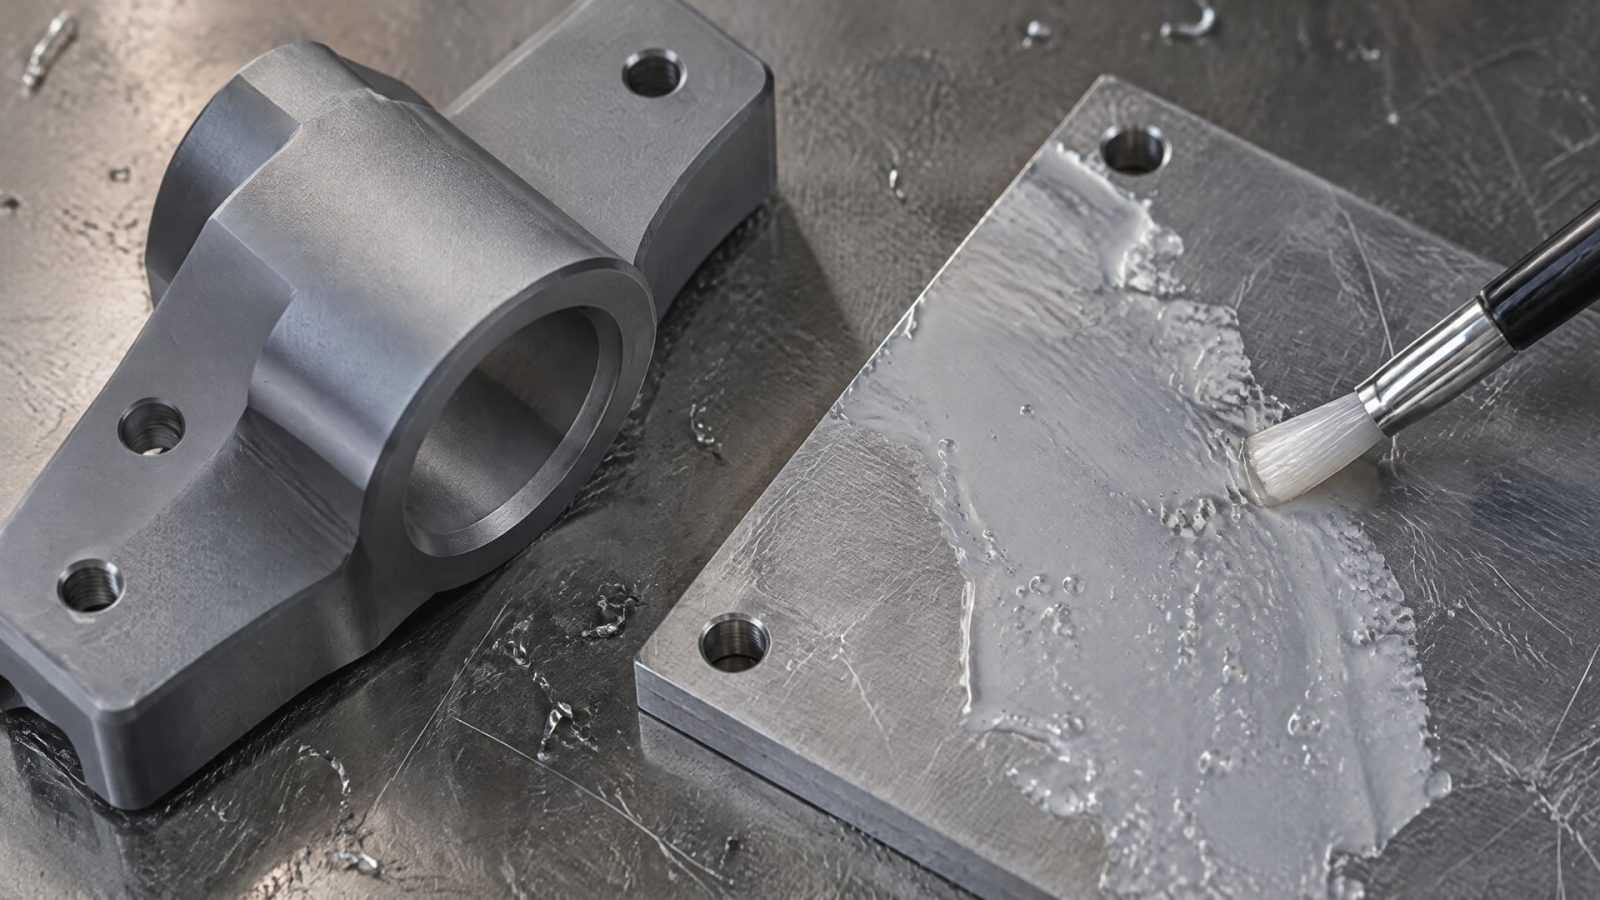
Для ответственных деталей рассматривают технологическую систему с подготовительным или анодированным слоем. Выбор зависит от сплава, требований к нагрузке и спецификации, а не только от заявленных антифрикционных свойств материала.
Другая ошибка - пропуск этапов очистки или чрезмерная пауза между подготовкой поверхности и нанесением. Остатки масел, абразива и загрязнений мешают сцеплению. Оксидная пленка алюминия быстро восстанавливается, поэтому чистота поверхности и своевременное продолжение процесса входят в технологическую дисциплину, а не относятся к необязательным мерам.
Не следует считать, что более толстый слой всегда служит дольше. В SAE AMS 2516F толщины слоев изменяются по мере набора общей толщины, а технологический процесс предусматривает нанесение несколькими проходами. Избыточная толщина может ухудшить равномерность и повысить риск дефектов; ее задают требования системы, а не принцип «чем больше, тем лучше».
Наконец, нельзя оценивать покрытие вне контактного узла. Острые кромки могут повысить риск сколов твердого анодированного слоя, а свойства пары зависят от нагрузки и шероховатости сопряженных деталей. До обработки нужно проверить геометрию и условия эксплуатации, а после - убедиться, что результат соответствует согласованным требованиям.
Восстановление анодированного слоя: что означает ремонт
Нанесение ПТФЭ-состава не следует считать автоматическим восстановлением поврежденного анодированного слоя.
Если анодирование утрачено или повреждено, для надежного результата требуется оценить состояние детали и определить технологию обработки всей системы. Простое нанесение нового материала поверх загрязненной или неподготовленной поверхности не восстанавливает исходную конструкцию покрытия.
Перед ремонтом уточняют характер повреждения, его площадь и расположение относительно рабочей зоны. Затем технолог оценивает возможность повторной подготовки и обработки детали с учетом марки Д16, геометрии и требований к изделию. Если применяемый процесс имеет ограничения по легирующим элементам, подтверждают соответствие химического состава, прежде чем согласовывать ремонт.
Для узла с резиновой прокладкой задача может состоять не только в восстановлении защиты, но и в снижении трения при перемещении прокладки по алюминиевому корпусу. В таком случае подбирают антифрикционную систему для контактной пары, а не ориентируются лишь на слово «восстановление». В описании такой задачи указан MODENGY 1010 на основе ПТФЭ; применимость покрытия к конкретному корпусу Д16 и состояние анодированного слоя необходимо подтвердить до обработки.
В техническом задании на ремонт полезно отдельно обозначить, требуется ли вернуть анодированную защиту, снизить трение или решить обе задачи. Это помогает избежать подмены одной функции другой и согласовать материал, подготовку, последовательность операций и критерии приемки.
Часто задаваемые вопросы
Можно ли нанести покрытие для скольжения прямо на Д16?
Для ответственных деталей нельзя исходить из того, что ПТФЭ достаточно нанести на необработанный алюминий. Обычно рассматривают систему с анодированием или другим подготовительным слоем. Применимость технологии зависит от химического состава Д16, требований к детали и выбранной спецификации, поэтому до обработки проверяют материал и регламент процесса.
Можно ли считать нанесение ПТФЭ восстановлением анодированного слоя?
Нет. Нанесение ПТФЭ само по себе не означает, что поврежденное анодирование восстановлено. Нужно оценить состояние поверхности и определить технологию обработки детали. Если требуется вернуть защиту анодированного слоя, процесс должен учитывать состояние основы, подготовку, совместимость материалов и требования к готовому изделию.
Почему покрытие может плохо держаться на алюминии?
К сцеплению чувствительны остатки масел, загрязнений и абразива, а также задержка между очисткой и нанесением. На алюминии быстро формируется оксидная пленка, поэтому важны чистая поверхность и соблюдение последовательности операций. Также на результат влияют совместимость сплава с процессом и правильность выбранной системы покрытия.
Чем SAE AMS 2482 отличается от SAE AMS 2516F?
SAE AMS 2482 относится к твердому анодному покрытию алюминиевых сплавов, импрегнированному ПТФЭ или полученному совместным осаждением. SAE AMS 2516F описывает процесс толстого ПТФЭ-покрытия с собственными параметрами слоев и температурными пределами. Эти стандарты не следует считать взаимозаменяемыми: применимый документ выбирают под конкретную систему.
Заключение
Для детали из Д16 покрытие для скольжения выбирают не по одному названию материала. Сначала проверяют химический состав сплава и требования узла, затем определяют совместимую систему, часто основанную на твердом анодировании и ПТФЭ. Подготовка поверхности, своевременное нанесение, толщина проходов и геометрия кромок влияют на итог не меньше, чем сам фторполимер.
Следующий шаг - подготовить марку и данные о составе сплава, чертеж детали и условия ее работы, а затем сверить их со спецификацией выбранного процесса. Если требуется ремонт, отдельно обозначьте, нужно ли восстановить анодированную защиту, снизить трение или выполнить обе задачи.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычный тефлон не подходит для промышленного покрытия алюминиевых сплавов и какие решения применяются для повышения износостойкости.
Пищевая смазка с допуском H1: узнайте, почему изнашиваются подшипники и как правильно подобрать вязкость для продления срока службы оборудования.
Узнайте, как вязкость смазки подшипников влияет на их износ и ресурс, и как правильно выбрать смазочный материал для оптимальной работы.