
Почему кухонный тефлон не всегда подходит для промышленного покрытия алюминиевых сплавов
Кухонное антипригарное покрытие и промышленное покрытие алюминиевых сплавов решают разные задачи. Для механизма важны не только низкое трение, но и износостойкость, адгезия покрытия к поверхности, коррозионная защита и стабильность свойств узла. Поэтому для промышленных деталей часто применяют не отдельный слой PTFE по металлу, а систему на основе твердого анодного слоя с PTFE-импрегнацией или кодепозицией.
Статья поможет инженерам, техническим специалистам и закупщикам понять, чем такие системы отличаются от бытового антипригарного покрытия, какие параметры уточнить у подрядчика и когда восстановление поврежденного слоя требует обработки всей детали. Отдельно разберем подготовку поверхности, стандарты и методы контроля.
Чем промышленное покрытие алюминиевых сплавов отличается от кухонного тефлона
Бытовое антипригарное покрытие рассчитано на свою задачу и условия эксплуатации.
В промышленном механизме поверхность работает в контакте с другой деталью, а ее состояние влияет на трение и износ узла. Одного обещания «низкое трение» недостаточно: нужно понимать, как покрытие связано с алюминиевой основой и какие свойства проверяли после нанесения.
Для промышленной обработки алюминия часто применяют сочетание твердого анодирования и PTFE-импрегнации. Пористый анодный слой служит основой для PTFE, а вся система подбирается для контроля твердости поверхности, трения и износа. В технологических описаниях также встречается кодепозиция PTFE в анодный слой. Это не то же самое, что нанести бытовое антипригарное покрытие непосредственно на металл.
Именно поэтому тефлон для промышленных деталей выбирают с учетом узла, а не только материала покрытия. Для детали с высокой нагрузкой или абразивным контактом оценивают всю систему: состояние основы, способ нанесения, адгезию и параметры эксплуатации. Для защиты от коррозии и для снижения трения могут потребоваться разные решения. Универсальное покрытие не обязательно одинаково хорошо справится с обеими задачами.
В научных материалах по PTFE-оксидным покрытиям отмечается снижение коэффициента трения в несколько раз и улучшение коррозионной стойкости за счет уменьшения крупных пор. Однако такой результат относится к конкретным системам и условиям исследования, а не ко всем покрытиям с PTFE. При подборе важно сверяться со спецификацией на обработку и данными испытаний именно для нужной детали.
Как устроено PTFE-покрытие для промышленных деталей
Для алюминиевых сплавов в процессных спецификациях описана схема hard anodize + PTFE impregnation.
Она связана со стандартом AMS 2482. Анодный слой формирует основу, а PTFE заполняет ее пористую структуру. Такая конструкция позволяет рассматривать покрытие как функциональную систему, а не как самостоятельную пленку с антипригарными свойствами.
Выбор технологии зависит от сплава и назначения детали. Технологические инструкции отдельно оговаривают совместимость процесса с алюминием и различными алюминиевыми сплавами, поэтому перед заказом обработки нужно подтвердить, что выбранный сплав подходит для процесса. В частности, твердое анодирование в материалах связывают с MIL-A-8625 Type III; для него указан диапазон толщины 25-75 мкм. Это характеристика анодного слоя в соответствующем контексте, а не универсальная толщина любого готового PTFE-покрытия.
Для тефлон-импрегнированных анодных систем в технических материалах приводится диапазон толщины покрытия 20-70 мкм. Там же встречается заявленная стойкость в соляном тумане до 1000 часов. Эти цифры нельзя автоматически переносить на любую деталь: запрашивайте область применимости показателей, условия испытаний и конкретную спецификацию процесса.
Гладкость поверхности сама по себе не подтверждает качество. Для работы пары трения имеют значение структура анодной основы, ее пористость, адгезия PTFE и режим термообработки. Поэтому при оценке покрытия нужно смотреть на измеряемые параметры и назначение узла, а не только на внешний вид или общее описание материала.
Подготовка поверхности и снижение трения скольжения
Адгезия и долговечность покрытия зависят от подготовки поверхности.
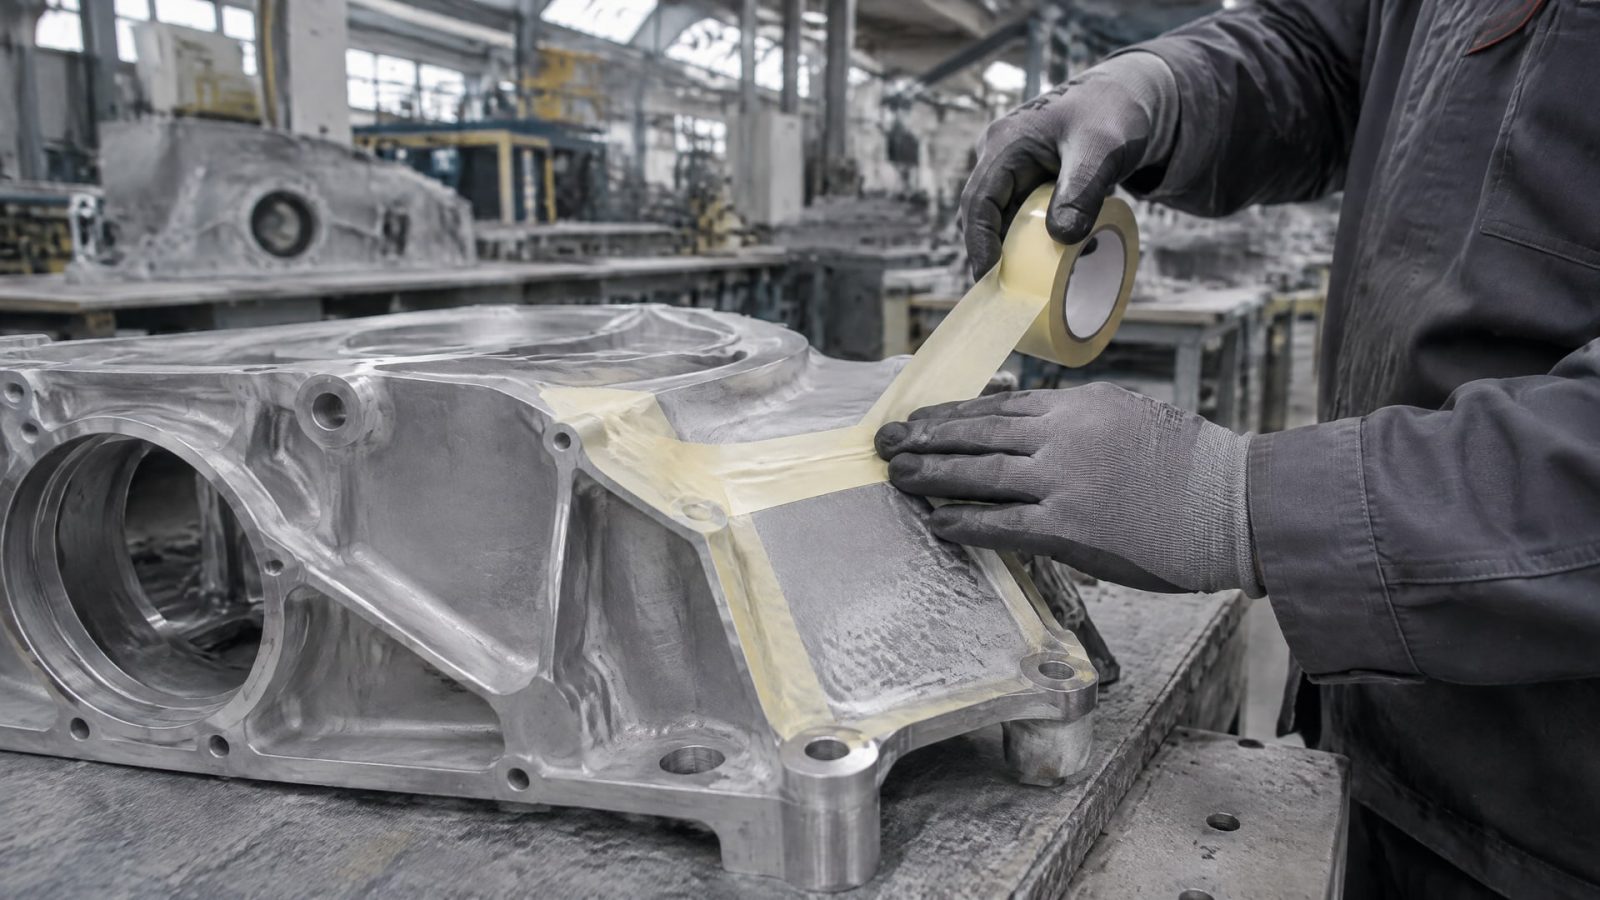
В промышленных инструкциях упоминаются обезжиривание, промывка, абразивная обработка или шероховка, маскирование критических зон и финальный контроль чистоты. Если на поверхности остаются загрязнения или неподходящий профиль, сцепление слоя может оказаться слабым, а ресурс покрытия снизится.
Для PTFE-дисперсий в технологических рекомендациях приводится шероховатость после пескоструйной обработки 5-10 мкм. Также встречаются ориентиры по сушке около 90-100 °C и отверждению или спеканию выше 380 °C. Это параметры конкретных процессных рекомендаций, а не обязательный режим для каждой технологии. Фактические условия должен задавать исполнитель обработки для выбранной системы и алюминиевого сплава.
Оксидная пленка алюминия быстро восстанавливается после подготовки. Поэтому промежуток между обработкой поверхности и нанесением покрытия имеет значение: его согласуют с технологическим процессом, а не оставляют без контроля. В техническом задании также указывают зоны маскирования, требования к чистоте и способ приемки результата.
Снижение трения скольжения оценивают не по одному признаку. Важно знать, как измеряли коэффициент трения, при какой подготовке образца и какой метод применяли. В технических материалах для таких измерений указывается ASTM D1894. При этом нужно уточнить, насколько условия испытания соответствуют реальной паре трения в механизме.
Защитные покрытия алюминиевых сплавов: стандарты и контроль
Защитные покрытия алюминиевых сплавов подбирают под задачу: коррозионная защита, износостойкость и низкое трение не взаимозаменяемы.
Если подрядчик указывает только «антипригарное» или «износостойкое» покрытие, запросите описание процесса и подтверждающие измерения. В частности, важно знать тип анодной основы, способ введения PTFE и требования к конкретному алюминиевому сплаву.
В технологических источниках для обработки алюминиевых сплавов фигурирует AMS 2482. Для анодирования также приводится MIL-A-8625 Type II/III, причем Type III связывают с твердым анодированием. Методы контроля могут включать ASTM D1894 для коэффициента трения и ASTM D4541 для адгезии. В одной технической сводке указан ориентир адгезии более 3,5 МПа, но его следует рассматривать в контексте конкретной системы и процедуры испытания.
Фраза «покрытия алюминиевых сплавов ГОСТ» сама по себе не задает технологию или критерии приемки. В перечисленных процессных материалах для PTFE-импрегнированных анодных систем указаны AMS 2482, MIL-A-8625 и методы ASTM, но номер ГОСТ для этой системы не приведен. Поэтому в техническом задании лучше назвать требуемую технологию и показатели, а применимость нормативных документов согласовать с исполнителем.
До заказа обработки закрепите в ТЗ, какие характеристики должны попасть в протокол контроля:
толщина покрытия;
адгезия и метод ее измерения;
коэффициент трения и метод испытания;
коррозионная стойкость с указанием условий испытания;
внешний вид и соответствие согласованной спецификации.
Такой перечень помогает сравнивать предложения по проверяемым параметрам, а не по общим формулировкам. Для ответственных деталей стоит также согласовать совместимость обработки со сплавом и критичными зонами детали.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Выражение «восстановление тефлонового покрытия» может создавать впечатление, что поврежденную зону достаточно локально подмазать.
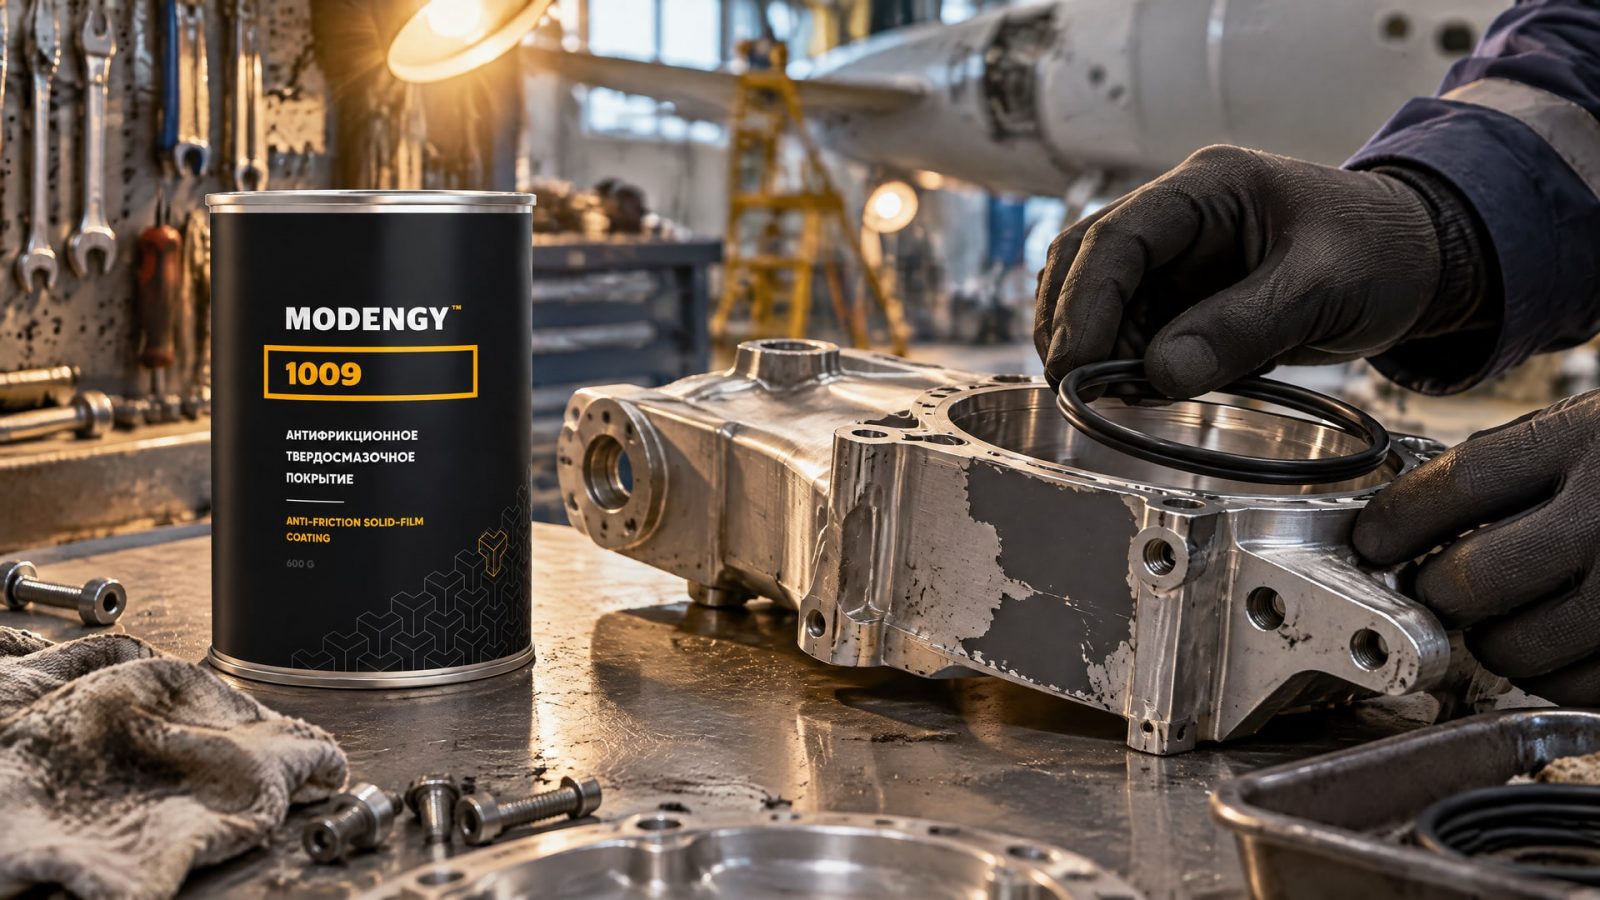
Для систем на основе твердого анодирования с PTFE это часто не так: локальный ремонт затруднен или неэффективен. На практике сначала оценивают масштаб повреждения и возможность повторно обработать всю деталь.
Решение зависит от конструкции узла и характера отказа. Если поврежден только участок поверхности, важно выяснить, затронут ли анодный слой и можно ли обеспечить равномерную подготовку и нанесение на детали целиком. Для интегрированных систем попытка локально закрыть дефект не гарантирует восстановления требуемой структуры, адгезии и характеристик трения. Поэтому способ ремонта определяют по состоянию поверхности и требованиям к детали, а не только по размеру видимого повреждения.
Отдельная задача возникает в узлах с резиновой прокладкой на алюминиевом сплаве Д16. При вымывании смазочного материала, фреттинге или затрудненном холодном пуске нужно оценить не только скольжение, но и состояние анодированного слоя. Для такой задачи применяют антифрикционное твердосмазочное покрытие на основе ПТФЭ MODENGY 1009. При этом способ восстановления выбирают с учетом состояния всей поверхности и возможности ее повторной обработки, а не исходя из предположения, что достаточно закрыть повреждение точечно.
До ремонта зафиксируйте состояние детали и запросите у исполнителя оценку возможности полного восстановления покрытия. Если повторная обработка невозможна, нужно отдельно согласовать, какие характеристики удастся обеспечить и как их проверят. Для приемки полезны протоколы толщины, адгезии и коэффициента трения, а также описание примененной технологии.
Часто задаваемые вопросы
Подходит ли кухонное антипригарное покрытие для алюминиевой промышленной детали?
Не обязательно. Для промышленного механизма важны не только низкое трение, но и адгезия, износостойкость и совместимость с условиями узла. Для алюминия часто применяют систему из твердого анодного слоя и PTFE-импрегнации. Ее свойства подтверждают данными измерений и спецификацией процесса.
Какое покрытие алюминиевых сплавов выбрать для снижения трения?
Выбор зависит от конструкции узла, нагрузки и состояния детали. Для алюминиевых сплавов рассматривают PTFE-импрегнированный или кодепонированный анодный слой. Уточните совместимость технологии со сплавом, толщину, адгезию и способ измерения коэффициента трения, а затем сопоставьте эти данные с задачей механизма.
Можно ли выполнить ремонт анодированного слоя локально?
Для систем твердого анодирования с PTFE локальное восстановление часто затруднено или неэффективно. Сначала оценивают, поврежден ли только верхний слой или также анодная основа, и можно ли повторно обработать деталь целиком. Решение принимают по состоянию поверхности и требованиям к узлу.
Как понимать запрос «покрытия алюминиевых сплавов ГОСТ»?
Одной такой формулировки недостаточно, чтобы определить технологию или приемочные параметры. В материалах по PTFE-импрегнированным анодным системам приведены AMS 2482, MIL-A-8625, ASTM D1894 и ASTM D4541. Номер ГОСТ в этих материалах не указан, поэтому нормативные требования нужно отдельно согласовать в техническом задании.
Заключение
Кухонное антипригарное покрытие не следует автоматически считать подходящим для промышленного механизма. Для алюминиевых деталей часто рассматривают систему твердого анодирования с PTFE-импрегнацией или кодепозицией, а выбор делают по сплаву, условиям трения, требованиям к износу и коррозионной защите. Восстановление поврежденного слоя также требует оценки всей детали: локальный ремонт может не обеспечить нужных характеристик.
Следующий шаг для инженера или закупщика - составить техническое задание с указанием алюминиевого сплава, назначения детали, требуемых параметров и методов контроля. Запросите описание процесса и протоколы измерения толщины, адгезии и коэффициента трения, затем проверьте их соответствие условиям конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка с допуском H1: узнайте, почему изнашиваются подшипники и как правильно подобрать вязкость для продления срока службы оборудования.
Узнайте, как вязкость смазки подшипников влияет на их износ и ресурс, и как правильно выбрать смазочный материал для оптимальной работы.
Смазка с дисульфидом молибдена снижает трение и износ в узлах металл-пластик и металл-резина, но важно учитывать состав смазки и условия работы.