
Пищевые смазки для мойки: выбор H1-продуктов для оборудования с частой санитарной обработкой
Пищевые смазки класса H1 - это не просто условный допуск, а точная категория смазочных материалов, построенная на соответствии американскому стандарту 21 CFR 178.3570 FDA. Однако само наличие маркировки H1 не гарантирует устойчивость к частой мойке оборудования: эта характеристика должна быть подтверждена отдельно через обозначение washdown, CIP (чистка на месте) или high wash-down areas. На производствах, где конвейеры, цепи и санитарные узлы ежедневно подвергаются водяным струям и щелочным моющим средствам, правильный выбор смазки определяет долговечность оборудования и исключает риск загрязнения пищевого продукта. Статья разбирает, какие параметры H1-смазок важны при частой мойке, как отличить универсальный пищевой продукт от специализированного для washdown-условий, и на какие стандарты ориентироваться при закупке.
Что означает H1 и почему этого недостаточно для частой мойки
Класс H1 по NSF (Национальный фонд санитарии США) регламентирует смазки для случайного контакта с пищей.
Это значит, что если смазка попадет на продукт в минимальном количестве - в пределах допустимого (максимум 10 ppm), она не должна представлять опасность. Регистрация H1 требует соответствия 21 CFR 178.3570 FDA, что означает использование одобренных компонентов: минеральных масел, парафинов, синтетических углеводородов и утвержденных добавок.
Однако пищевой допуск - это не то же самое, что устойчивость к воде и активным моющим средствам. На практике H1-смазка может быть разработана для статических узлов, где контакт с жидкостями минимален, или для условий, где оборудование моется раз в неделю. Когда же конвейер, цепь или санитарный клапан подвергаются ежедневным циклам водяных струй, едких щелочей и кислот, обычная H1-смазка вымывается, теряет когезию (внутреннюю связанность), и узел начинает работать с повышенным трением.
Документы NLGI/ELGI подчеркивают: выбирать нужно не просто H1-лейбл, а продукт, который одновременно заявлен для washdown, CIP или high wash-down areas. Это означает, что производитель специально протестировал формулу на устойчивость к влаге, механической смывке и совместимость с щелочными и кислотными моющими растворами.
Отличие washdown-смазок от универсальных H1-продуктов
Универсальная пищевая смазка класса H1 может работать на неподвижных шпинделях, подшипниках скольжения или в местах, где брызги - редкость.
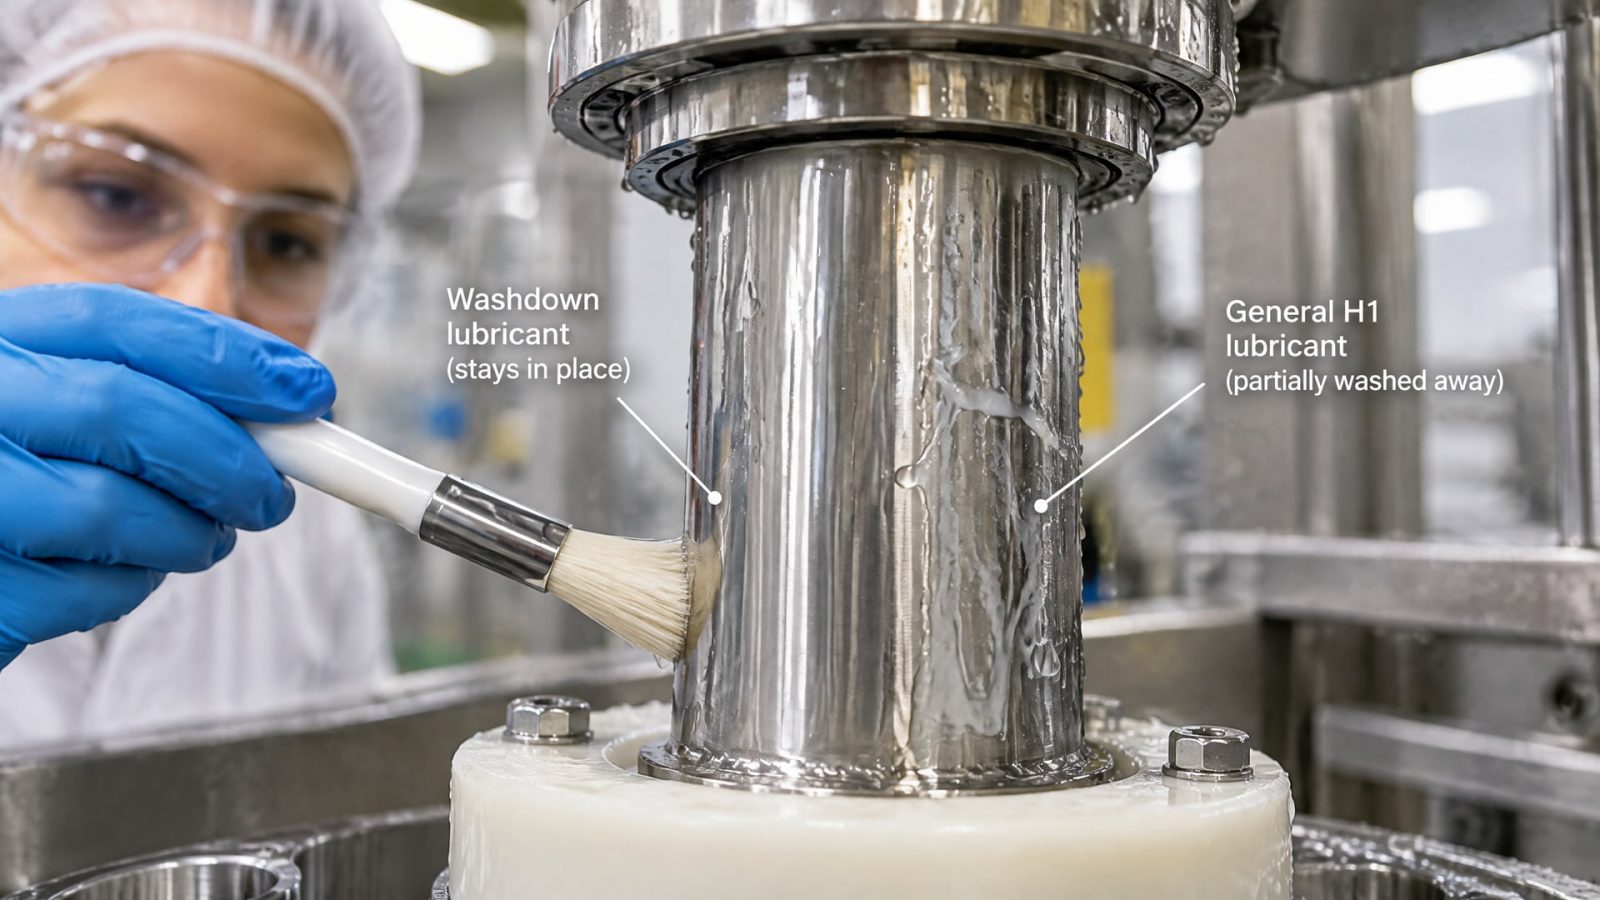
Такие продукты обеспечивают защиту от коррозии и удовлетворяют требованиям к гигиене, но при частой прямой мойке быстро теряют консистенцию и вымываются.
Washdown-смазки (включая CIP-продукты) разработаны с учетом интенсивного контакта с влагой. Их формула подразумевает:
Высокую водоотталкивающую способность - масляная фаза сохраняется на узле даже при прямом попадании воды.
Пониженную температуру плавления (примерно 49°C по Фаренгейту, что около 120°F) - это позволяет смазке быстро растекаться и проникать в зазоры даже при холодных спринцеваниях.
Совместимость с моющими средствами - при контакте с щелочью (pH 12–14) или кислотой (pH 2–3) структура не разрушается, вязкость стабильна.
Минимальную липкость (адгезию) к посторонним загрязнениям и микроорганизмам, что упрощает финальное вытирание после мойки.
На практике это означает, что после санитарного цикла смазка либо полностью смывается (если она использована в минимальном количестве), либо оставляет тонкую рабочую пленку, которая не препятствует движению механизма и не накапливает грязь.
CIP-смазки: специализированное решение для автоматизированных моечных систем
Системы CIP (Clean In Place) - это замкнутые контуры с циркуляцией щелочного раствора, горячей воды и пара через оборудование без его разборки.
Такие системы встречаются на крупных линиях фасовки, в молочных комплексах и на производствах мясной продукции. Они требуют от смазки особых свойств.
CIP-смазки должны:
Растворяться в горячей воде (65–80°C) или содержать компоненты, которые при воздействии пара и щелочи образуют скользкую пленку, не оставляя твердых отложений.
Не забивать сетку фильтра циркуляционной системы и не взаимодействовать с материалом трубопроводов (нержавеющая сталь, медь).
Восстанавливаться самостоятельно после цикла или быть переносимой в следующий цикл без накопления.
Для конвейеров, цепей, тележек и клапанов в зонах, которые обслуживаются через CIP-систему, производители рекомендуют именно такие смазки. Они часто имеют низкую температуру плавления (примерно 49°C) и предназначены для ежедневной переноски через несколько циклов мойки без потери рабочих свойств.
Жесткие требования: 21 CFR 178.3570, ISO 21469 и HACCP
При подборе пищевой смазки для оборудования с частой мойкой нужно проверить несколько документов.
21 CFR 178.3570 (FDA) - американский регламент, определяющий, какие компоненты допустимы в смазке для пищевого оборудования. Это перечень одобренных масел и присадок; смазка должна содержать только те вещества, которые в этом списке. Наличие этого соответствия должно быть указано в техническом паспорте или на сертификате NSF H1.
ISO 21469 - международный стандарт, который описывает не допуск на контакт, а систему управления гигиеной в производстве смазки: как формулируется продукт, как контролируется чистота производства, как упаковывается и хранится, как проводится обучение персонала. Если производство имеет ISO 21469, это означает, что контроль загрязнений встроен в каждый этап.
HACCP (Анализ опасности и критических контрольных точек) - общепроизводственная система, в которую пищевая смазка встраивается как элемент управления рисками. На предприятии должно быть определено, в какой точке процесса смазка применяется, как исключить передозировку, как контролировать ее удаление после нанесения. В документах по H1-смазкам это подчеркивается: смазка используется в минимально необходимом количестве, а излишки удаляются после сборки.
Закупщику рекомендуется проверить у поставщика не только наличие H1, но и подтверждение 21 CFR 178.3570, а также наличие ISO 21469-сертификации или эквивалента (FSSC 22000, BRC и др.).
Минимальное количество смазки и удаление излишков
В документах NLGI/ELGI и в рекомендациях FDA по пищевым смазкам подчеркивается одно правило: наносить минимально необходимое количество для достижения эффекта.
Это не означает скупость, а рациональное управление.
Когда смазка наносится избыточно: - Она накапливает влагу, пыль и микроорганизмы в местах скопления. - При мойке становится эмульсией, которая плохо смывается и оставляет следы. - Попадает на соседние узлы и может теоретически перенестись на продукт в количестве, превышающем допустимое.
Когда смазка нанесена в точном количестве: - Она образует тонкую пленку на рабочей поверхности. - При водяной струе частично вымывается, но ядро смазки остается в зазорах. - После мойки легко удаляется сухой тряпкой или воздушным компрессором.
На практике это значит: если смазка используется как антикоррозионный состав (например, на цепи во время хранения), излишек нужно удалить перед началом производства. Если смазка - рабочий материал (например, на направляющих конвейера), ее наносят в объеме, достаточном для двух недель работы между плановыми осмотрами, а при плановой мойке остаток вытирают.
Конвейеры, цепи и санитарные узлы: как выбрать смазку для каждого
Пищевое оборудование в зонах частой мойки состоит из разных элементов, требующих разных типов смазки.
Цепи и звездочки в конвейерных системах подвергаются абразивному воздействию (прилипание продукта, микрочастицы), влаге и перепадам температур. Для них нужна H1-смазка с высокой адгезией (липкостью), которая держится на боковых поверхностях даже при вибрации, но при этом остается совместимой с washdown-циклами. В таких условиях смазка должна быть заявлена производителем как подходящая для chains and conveyors in high wash-down areas.
Направляющие скольжения (рельсы тележек, линейные подшипники) требуют смазки с низким коэффициентом трения и хорошей скользящей пленкой. H1-смазки для этих узлов обычно имеют пониженную вязкость, чтобы не препятствовать быстрому движению. При частой мойке такие смазки должны быть водостойкими, чтобы не вспениваться и не образовывать эмульсию.
Клапаны и фитинги в гидравлических линиях молочного оборудования или в системах дозирования часто трудно доступны для переноски. Для них выбирают пищевые смазки, которые производитель рекомендует для valves, pumps, fittings in CIP systems - они должны быть совместимы с горячей водой и щелочью, но при этом быстро восстанавливаться после цикла.
Подшипники на приводных валах требуют H1-смазки с хорошей теплоотводящей способностью, так как узел может нагреваться до 60–70°C. При этом смазка должна выдерживать влагу; для этих узлов часто выбирают смазки, позиционируемые как water-resistant food-grade lubricants.
Для каждого типа узла производитель оборудования обычно дает рекомендацию в руководстве. Если сомнение - лучше проверить с техподдержкой поставщика оборудования или с производителем смазки: правильное соответствие экономит время на переноске и исключает отказы узлов.
Водостойкость, термостойкость и совместимость с моющими средствами
Три параметра определяют пригодность H1-смазки к условиям частой мойки.
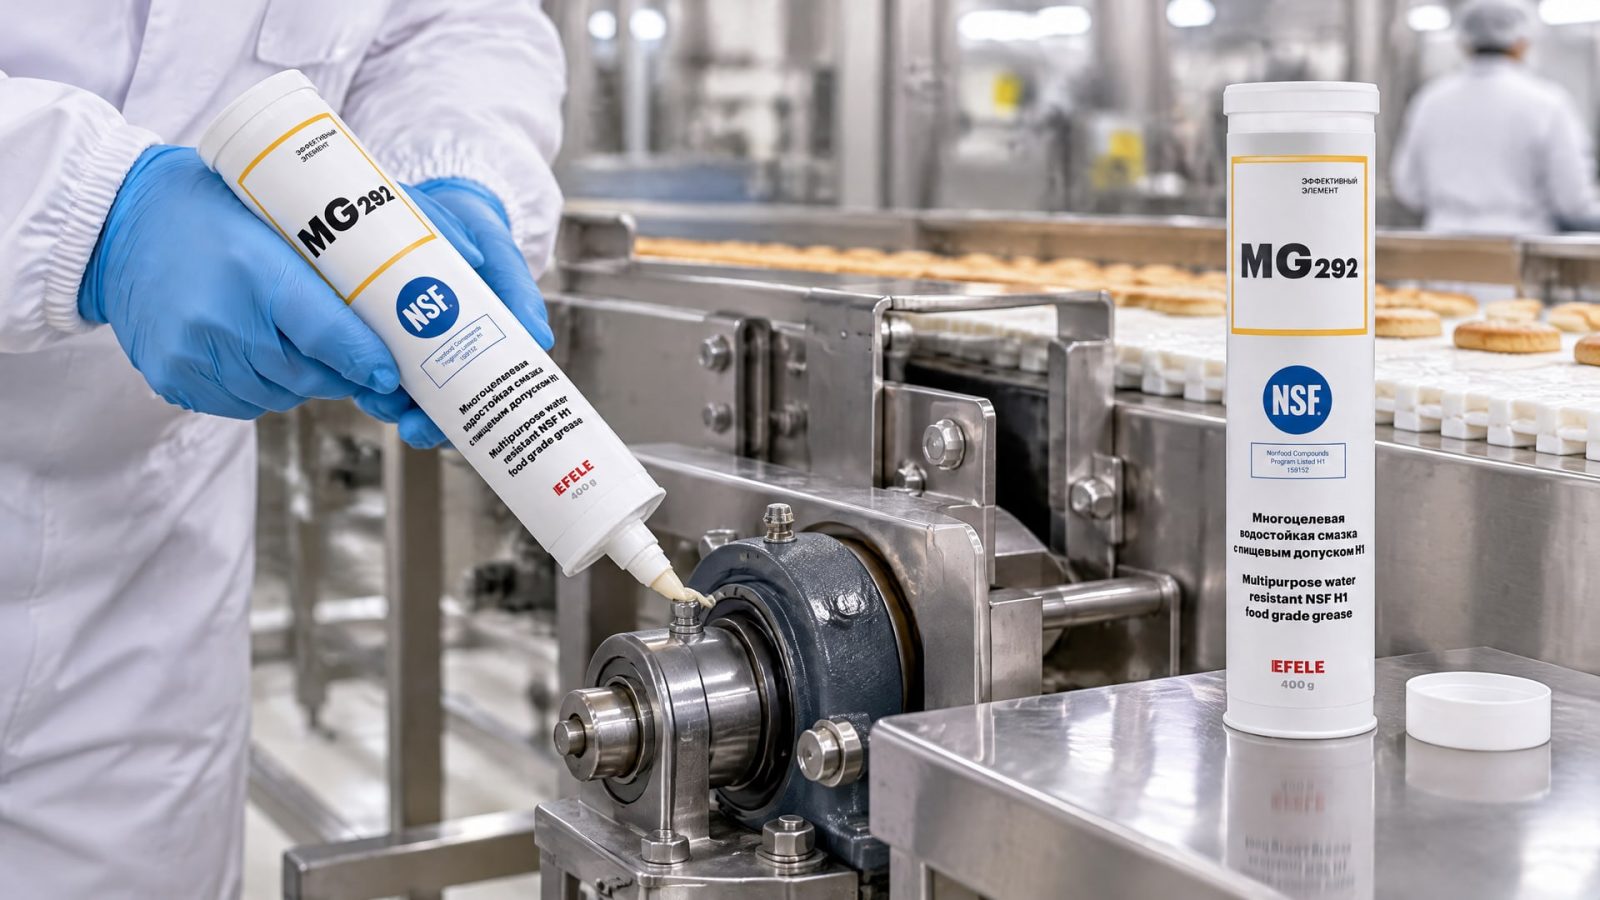
Водостойкость измеряется тем, насколько смазка сохраняет вязкость и адгезию при контакте с влагой. В источниках указано, что качественная washdown-смазка должна оставаться рабочей даже при прямом попадании воды; при этом она не должна образовывать эмульсию (молочное облако) при интенсивном перемешивании. Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке, рекомендуется выбирать продукты, которые явно указаны как водостойкие - например, EFELE MG-292, обладающая отличной водостойкостью и допуском NSF H1.
Термостойкость актуальна для оборудования, которое работает при нагреве (варочные котлы, стерилизаторы, сушильные туннели) или подвергается горячим циклам CIP. В документах по CIP-смазкам указывается, что продукты могут быть рассчитаны на температуры от -10°C (холодные спринцевания) до 70–80°C (горячие циклы мойки). Для оборудования, где требуется термо- и водостойкость одновременно, а также широкий диапазон рабочих температур, оптимальным выбором станет EFELE SG-301, которая специально разработана для таких условий.
Совместимость с моющими средствами означает, что смазка не разрушается и не образует отложений при контакте с щелочной моющей жидкостью (pH 12–14) или кислотным санитайзером (pH 2–3). На практике это проверяется тестом, в котором каплю смазки смешивают с моющим раствором и наблюдают, сохранит ли она структуру и вязкость. Информация об этом обычно содержится в техническом паспорте или доступна по запросу у производителя.
Частые ошибки при выборе и применении
Ошибка 1: считать, что H1 = готов к любой мойке.
На самом деле нужно проверить в техпаспорте или у производителя, указана ли пригодность для washdown, CIP или high wash-down areas. Обычная универсальная H1-смазка может быть разработана для статических узлов.
Ошибка 2: путать ISO 21469 с H1-допуском. ISO 21469 - это сертификация системы производства смазки, а не допуск на контакт с пищей. Обе маркировки желательны, но это разные документы.
Ошибка 3: наносить смазку слишком много. Избыток накапливает загрязнения и плохо смывается. Производители рекомендуют тонкое нанесение и удаление излишков после сборки.
Ошибка 4: не проверять совместимость с конкретным оборудованием. У разных производителей конвейеров, цепей и клапанов есть свои рекомендации по смазке. Выбор «какой-нибудь H1-смазки» может привести к несовместимости материалов (например, с уплотнениями) или к неправильной вязкости для узла.
Ошибка 5: забывать про обучение персонала. В системе HACCP предусмотрено, что рабочие знают, как наносить смазку, когда удалять излишки и как контролировать ее присутствие. Пропуск этого этапа часто приводит к передозировкам и рискам загрязнения.
Часто задаваемые вопросы
Какова разница между H1 и H2 смазками в пищевой промышленности?
H1 - это допуск на случайный контакт с пищей; H2 - для оборудования в зонах, где контакт с пищей невозможен. H2 дешевле и менее строга в требованиях к компонентам, но ее использование на оборудовании, где может быть хоть малейший контакт, недопустимо. В пищевых производствах используют H1.
Нужна ли ISO 21469, если уже есть сертификат NSF H1?
ISO 21469 описывает гигиену производства смазки, а H1 - допуск на контакт с пищей. Это дополняющие документы: H1 гарантирует безопасность компонентов, ISO 21469 гарантирует чистоту производства. Обе маркировки повышают уровень доверия к продукту, но обязательна в первую очередь H1.
Как часто нужно переносить пищевую смазку на конвейерных цепях?
При ежедневной мойке и нагреве цепи в зависимости от типа смазки переноску проводят раз в две недели или раз в месяц. Точно зависит от конструкции цепи, интенсивности нагрева и типа washdown-смазки. Рекомендуется сверить со спецификацией оборудования или запросить у производителя смазки.
Можно ли использовать универсальную пищевую смазку вместо специальной washdown-смазки?
На практике это будет работать, но с повышенным риском: универсальная смазка может вымыться быстрее, смазываемые узлы будут изнашиваться интенсивнее, могут появиться коррозия и фреттинг. Для оборудования с ежедневной мойкой специальная washdown-смазка - оправданная инвестиция в надежность.
Что делать, если после мойки смазка остается на оборудовании в виде пленки?
Это нормально, если слой тонкий. Часть смазки остается в зазорах и защищает узлы до следующего цикла. Если же скапливается видимое количество, значит была нанесена избыточная доза; в следующий раз наносить меньше или использовать более водостойкую формулу, которая быстрее вспенивается при мойке и легче смывается.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто поиск маркировки H1, а тщательная оценка трех параметров: допуска на случайный контакт с пищей (21 CFR 178.3570), явной пригодности к washdown или CIP-условиям, и совместимости с конкретным типом узла трения. H1 гарантирует безопасность компонентов, но только washdown-смазка с подтвержденной водостойкостью и термостойкостью обеспечит долгоживущесть оборудования при ежедневных циклах горячей мойки, щелочных моющих средств и механического воздействия. Закупщикам рекомендуется при каждой закупке проверить в техническом паспорте продукта наличие формулировок о high wash-down areas или CIP, уточнить стойкость к конкретным моющим растворам, согласовать с техподдержкой оборудования точное количество смазки на переноску, и организовать обучение персонала по нанесению и контролю. Такой подход исключит риск отказов узлов и гарантирует соответствие системе HACCP на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для петель дверей автомобиля поможет устранить скрип и заедания, а также как правильно ее наносить для долговечного результата.
Замена прокладки фланца: узнайте, как выполнить работу правильно, избежать ошибок и подготовить поверхности.
Узнайте, как правильно выбрать и нанести смазку для замков авто, чтобы защитить механизмы от замерзания и обеспечить их бесперебойную работу в зимний период.