
Пищевая смазка высокие температуры: как выбрать термостойкий материал H1
Пищевое оборудование, работающее при высоких температурах - от печей и фритюрниц до конвейеров расстойки и упаковочных линий - требует смазок, которые одновременно гигиеничны и теплостойки. Класс H1 означает, что смазка допустима для мест с возможностью только случайного контакта с пищей. Однако H1 - это лишь допуск на гигиену; термостойкость определяется отдельно: составом базового масла, температурным диапазоном и способностью противостоять окислению и лакообразованию при нагреве.
Выбор без учета всех этих параметров приводит к быстрому выгоранию смазки, фреттингу подшипников, налипанию остатков на направляющих и, как следствие, внеплановым остановкам производства. В этой статье разберем, какие критерии определяют правильный выбор пищевой смазки для высокотемпературных узлов, какие нормативы нужно соблюдать и как не ошибиться при подборе для конкретного оборудования.
Что означает допуск H1 и какие нормативы за ним стоят
NSF H1 - это класс смазочных материалов, разработанный Национальным фондом санитарии (США) для пищевой промышленности.
Допуск означает, что смазка может использоваться в местах, где существует только риск случайного контакта с пищей - это совсем не то же самое, что контакт прямой или намеренный. H1 регулируется американским стандартом FDA 21 CFR 178.3570, который определяет допустимые ингредиенты базовых масел и присадок, не должны вызывать вредные воздействия на здоровье при непреднамеренном попадании в пищу в микрограммовых количествах.
Однако многие закупщики путают H1 с другой категорией -3H, которая предназначена для прямого контакта с пищей (например, разделительные агенты для форм печенья). H1 и 3H - совершенно разные допуски. Кроме того, существует H2 - это смазки для зон, где контакт с пищей исключен вообще (например, редукторы и цепные приводы далеко от производственной линии). Часто встречается путаница: люди считают H2 более мягким, чем H1, но на самом деле H2 просто предназначена для других условий безопасности.
Более строгий стандарт - ISO 21469 - добавляет к составу требования к санитарии самого производства смазки, упаковке и хранению. Если вы закупаете партиями для больших линий, имеет смысл проверять наличие обоих сертификатов: H1 гарантирует состав, ISO 21469 гарантирует, что смазка была сделана и упакована в гигиеничных условиях и дошла до вас без загрязнения.
Температурные характеристики и рабочие диапазоны H1-смазок
Пищевая смазка H1 для высоких температур должна сохранять функциональность при непрерывной работе от +150 °C до +220 °C, а кратковременно - переносить пики до +250 °C и выше.
Это критично, потому что в реальных условиях печи, фритюрницы или запаечного оборудования температура в узлах часто колеблется: в прямом контакте с нагревателем может быть +250 °C, а в соседнем подшипнике - +180 °C.
Базовые масла, которые обычно выбирают для высокотемпературных H1-смазок, - это полиальфаолефины (PAO) и полиэфиры. PAO обеспечивают хорошую термостабильность и устойчивость к окислению, сохраняя вязкость в широком диапазоне температур. Полиэфирные масла еще более терморезистентны, но дороже. Для печных цепей, которые работают в самых жестких условиях, часто выбирают вязкие классы: ISO VG 150, 220 или 320, чтобы масло не испарялось слишком быстро.
При выборе смазки для пекарного оборудования нужно сверить в ее паспорте не только максимальную температуру, но и точку каплепадения (если указана). Точка каплепадения показывает, при какой температуре смазка начнет вытекать из узла и потеряет структуру - для пищевого оборудования она должна быть на 20–30 °C выше рабочей температуры узла. Кроме того, смазка не должна сильно испаряться и образовывать лак на деталях при нагреве - это проверяется испытаниями на коксуемость и лакообразование.
Выбор консистенции: NLGI-класс и способ подачи
Класс NLGI определяет консистенцию смазки - ее твердость или, проще говоря, насколько она "ползучая" при нормальной температуре.
Это не вязкость и не "липкость" в жаргонном смысле, а именно механическая консистенция, которая влияет на удержание смазки в узле и на подачу ее через системы.
Для пищевого оборудования используют несколько NLGI-классов:
NLGI 00 и 0 - очень мягкие смазки, часто применяемые в централизованных системах смазки, где смазка подается по длинным линиям и должна течь без сопротивления. Класс 00 используют в узких щелях, в системах микродозирования.
NLGI 1 - среднемягкая, универсальная для большинства подшипников, редукторных узлов и конвейерных цепей среднего размера.
NLGI 2 - стандартная твердая пластичная смазка, самая распространенная в пищевой индустрии. Подходит для подшипников и открытых механизмов, где нужна хорошая адгезия (способность удерживаться на поверхности) и сопротивление вымыванию водой и паром.
Для печных конвейеров, которые постоянно орошаются паром или влагой, часто берут NLGI 2 или даже специализированные водостойкие смазки, чтобы смазка не вымывалась. Для миксеров и тестомесов, где нагрузки чуть ниже, но важна свобода движения вала, могут взять NLGI 1. Выбор консистенции зависит от конструкции узла и интервала между смазками: если смазывают вручную редко, берут смазку более твердую, если часто подают через насос - мягче.
Свойства, критичные для работы при высоких температурах
Помимо самой температуры, есть несколько свойств пищевой H1-смазки, которые определяют ее долговечность и надежность при нагреве.
Стойкость к окислению. При высокой температуре базовое масло окисляется - реагирует с кислородом воздуха и теряет свои защитные свойства. На месте чистого масла образуются кислые продукты, которые вызывают коррозию металла и разложение присадок. Хорошая H1-смазка для высоких температур содержит антиоксидантные присадки, которые задерживают этот процесс. На испытаниях смазки проверяют методом ASTM D2272 (RPVOT) или ASTM D2541 - эти тесты показывают, как долго смазка может работать без серьезного окисления.
Испаряемость. При +220 °C и выше часть легких молекул масла испаряется, и смазка становится гуще и теряет текучесть. Предпочтительно, чтобы потеря массы от испарения была не больше 5–10 % за определенное время и температуру (обычно тест при +100 °C в течение часа). PAO-масла здесь лучше минеральных и минеральных - у них ниже испаряемость.
Коксуемость и лакообразование. Это склонность смазки образовывать нерастворимые отложения, которые налипают на деталях и препятствуют скольжению. В печах, особенно хлебопекарных, где есть горячий воздух и циркуляция, лакообразование заметно быстрее, чем в других узлах. Свойство проверяют по ASTM D2265 и D2509 - эти испытания показывают количество осадка после нагрева смазки без воздуха и с воздухом.
Стойкость к вымыванию. Для конвейеров и узлов, работающих во влажной среде (печи с паром, линии мойки), важно, чтобы смазка не вымывалась паром или водой слишком быстро. Это проверяют по ASTM D1264 (остаток смазки после обработки водой). H1-смазки обычно содержат эмульгаторы или специальные структурирующие агенты, которые помогают ей оставаться на месте даже при контакте с влагой.
Рекомендации по выбору смазки для конкретных узлов пищевого оборудования
Выбор смазки не должен опираться только на слово "H1" - нужно смотреть на конкретный узел и условия его работы.
Печи, печные конвейеры и сушильные шкафы. Это самые жесткие условия: температуры до +250 °C, часто с пиками выше, влага от хлеба или конденсата, нужна хорошая адгезия. Здесь выбирают высокотемпературные H1-смазки на основе PAO или полиэфира, обычно NLGI 2, с выраженной стойкостью к окислению и коксуемости. Для печных цепей иногда берут вязкие масла ISO VG 220–320 вместо пластичной смазки, подавая их микрокапельной подачей.
Подшипники и редукторные узлы упаковочного оборудования. Температуры ниже (до +150–180 °C), но нагрузки могут быть значительными. Для подшипников берут NLGI 1–2, важны EP-свойства (противозадирные присадки) и водостойкость, если рядом парится или мойка. Для направляющих и подвижных контактов нужна хорошая адгезия, чтобы смазка не стекала и не собиралась в кучки.
Миксеры и тестомесы. Здесь нагрузки высокие, но температура обычно на уровне +80–120 °C, хотя корпус может быть и горячей. Выбирают универсальные H1-смазки NLGI 1, с хорошей адгезией и устойчивостью к вытеканию под вибрацией. Потребность в термостойкости меньше, чем в печи, но водостойкость важна, потому что на миксер часто падают брызги воды и конденсат.
Когда нужна высокотемпературная смазка, а когда универсальной достаточно
Если оборудование работает постоянно при температурах выше +150 °C, обязательно берите специализированную высокотемпературную H1-смазку с проверенной паспортом диапазон и заявленными на лакообразование и окисление. Если узел включается периодически и греется до +120 °C, можно взять универсальную H1-смазку NLGI 1 или 2 - она будет дешевле и для таких условий подойдет.
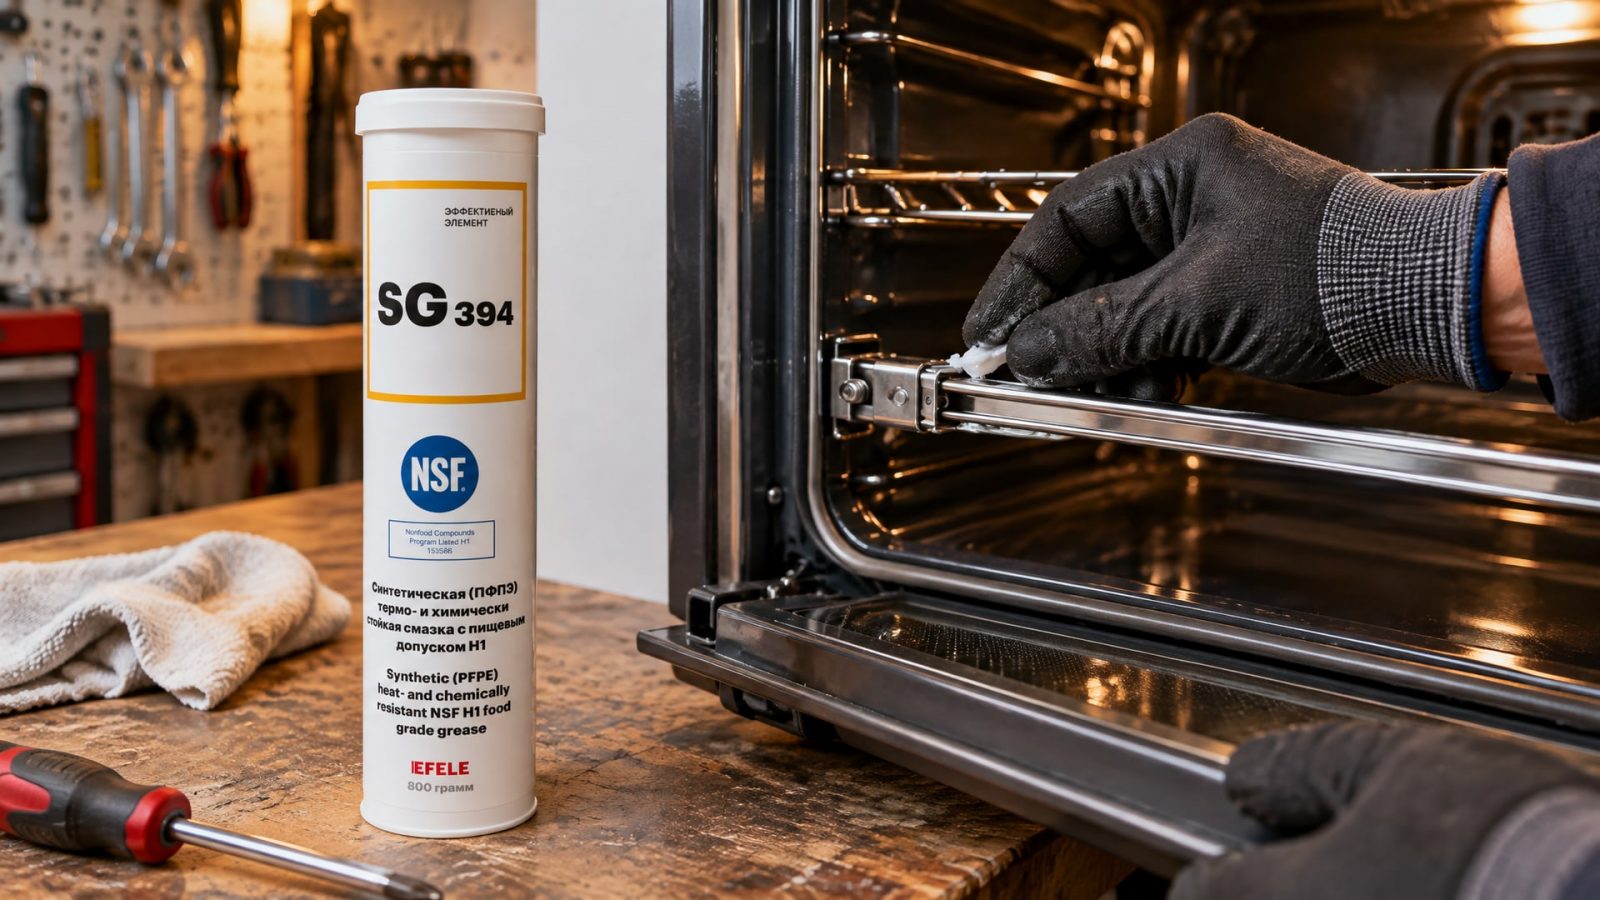
Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C, рекомендуется выбирать смазки, чье базовое масло прошло все испытания на термостойкость. На практике многие производства используют специализированные составы, которые сочетают H1-допуск с дополнительной химической стойкостью. EFELE SG-394 - один из примеров такого подхода: это термо-химстойкая пластичная смазка, адаптированная для печных узлов и соответствующая NSF H1, что позволяет ее применять без опасений за гигиену.
Как проверить соответствие и не ошибиться с закупкой
При заказе новой партии смазки, даже если вы уже работаете с похожим продуктом, всегда проверяйте паспорт (TDS - техническое описание) по этому чек-листу:
Есть ли на карточке обозначение NSF H1 или ссылка на FDA 21 CFR 178.3570? Это основное подтверждение гигиеничности. Если указано, пишут обычно прямо в начале TDS или рядом с названием.
Какой температурный диапазон указан? Нужно проверить, что минимальная рабочая температура не выше, чем условия хранения вашего оборудования, а максимальная покрывает пики, которые вы ожидаете.
Какой NLGI-класс? Убедитесь, что это классы 0, 1 или 2 в зависимости от вашей системы подачи и узла.
Есть ли данные на коксуемость, испаряемость и стойкость к вымыванию? Если это высокотемпературная смазка, на карточке должны быть конкретные цифры или хотя бы классификация "низкая испаряемость" и "хорошая стойкость к вымыванию".
Совместима ли со смазками, которые уже используются на оборудовании? Разные базовые масла иногда не смешиваются хорошо, поэтому перед переходом на новый бренд проверьте техподдержку на совместимость.
Кроме того, если вы берете смазку для критичного производства, имеет смысл попросить образец и протестировать ее на тестовой линии перед полным переводом. Цена нескольких килограммов образца намного ниже, чем риск остановки конвейера из-за неправильно подобранного материала.
Часто задаваемые вопросы
Чем отличается H1 от H2 и 3H?
H1 допускает только случайный контакт с пищей (например, по капле со скребка валика миксера). H2 - это смазка для оборудования, где контакт исключен вообще (редукторы в подвале). 3H предназначена для прямого контакта с пищей (формы для печенья). H1 и H2 часто путают: H2 вовсе не "более мягкая", просто она не проходит той же проверки на безопасность случайного попадания в пищу.
Может ли универсальная H1-смазка работать при +200 °C?
Нет, если в паспорте указан максимум +150 °C. Даже если смазка получила допуск H1, это не означает термостойкость - это допуск только на гигиену. Всегда проверяйте конкретный температурный диапазон в TDS. Универсальные смазки обычно рассчитаны на +80–150 °C, специализированные высокотемпературные - на +150–250 °C.
Нужна ли мне ISO 21469, если у смазки есть H1?
H1 проверяет состав, ISO 21469 - гигиену производства и упаковки. Для крупных пищевых производств, особенно если закупаете партиями, ISO 21469 снижает риск загрязнения во время доставки и хранения. Для малых объемов или локальных нужд H1 часто достаточно.
Почему NLGI 2 популярнее, чем NLGI 1 или 0?
NLGI 2 - это "золотая середина": смазка твердая настолько, чтобы хорошо удерживаться в подшипнике и не вытекать под вибрацией, но мягкая настолько, чтобы подавляться вручную или простыми шприцами. NLGI 0 и 00 используют только в централизованных системах, где смазка подается насосом по трубкам. Для одноразовой смазки вручную берут NLGI 1 или 2.
Как проверить, что смазка не выгорает слишком быстро в печи?
На TDS должны быть данные на испаряемость (обычно метод ASTM D2272 или D2541). Хорошая высокотемпературная смазка теряет не более 5–10 % массы при испытании. Кроме того, можно попросить у производителя данные на коксуемость (ASTM D2265) - низкий коксовый остаток означает, что смазка не будет налипать на детали при нагреве.
Заключение
Выбор пищевой смазки H1 для высоких температур требует внимательного анализа трех параметров: допуска на гигиену (NSF H1 и/или ISO 21469), температурного диапазона и механических свойств (NLGI-класс, базовое масло, стойкость к окислению и лакообразованию). H1 - это не термостойкость, а только допуск на безопасность; каждый продукт имеет свои пределы, которые должны быть указаны в техническом описании.
Правильный выбор экономит деньги на внеплановых остановках производства, предотвращает фреттинг подшипников и налипание остатков на направляющих. Перед закупкой всегда проверьте паспорт, сверьтесь с рабочей температурой и типом узла, убедитесь в совместимости с уже используемыми материалами. Если вы закупаете партией или для критичного производства, попросите образец и протестируйте на тестовой линии. Это минимальные шаги, которые помогут избежать неприятных сюрпризов и обеспечат стабильность производства на месяцы вперед.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов безопасно и эффективно, используя проверенные методы демонтажа.
Узнайте, как правильно утилизировать СОЖ, чтобы избежать штрафов и приостановки деятельности предприятия.
Узнайте, как правильно выбрать цепное масло пищевое для конвейерных цепей, чтобы снизить износ и обеспечить безопасность продукции.