
Цепное масло пищевое: выбор и применение для снижения износа конвейерных цепей
На пищевом производстве конвейерные цепи работают в условиях постоянного риска контакта с продуктом, влаги и перепадов температур. Выбор правильной смазки определяет не только срок службы цепи, но и безопасность продукции. Цепное масло пищевое должно соответствовать категории NSF H1 - это означает, что оно разрешено при неизбежном случайном контакте с едой и отвечает требованиям FDA 21 CFR 178.3570. Однако регистрация H1 - только первый критерий; смазка также должна хорошо проникать в шарниры цепи, сопротивляться вымыванию и сохранять вязкость при колебаниях температуры. Эта статья разберет, на какие параметры смотреть при выборе цепного масла, как правильно его применять и какие ошибки совершают закупщики и инженеры.
Информация будет полезна техническим специалистам, инженерам и снабженцам пищевых предприятий, которые отвечают за надежность конвейерных систем и хотят сократить вынужденные остановки из-за износа цепей.
Категория NSF H1: обязательный критерий для пищевого производства
Цепные масла для пищевой промышленности выбирают не по названию, а по регистрационной категории.
NSF H1 - это обозначение, которое разрешает применение смазки в зонах с неизбежным случайным контактом с продуктом. Ключевое слово здесь - случайный: смазка может попасть в пищу только в результате утечки, а не по замыслу технологии.
Допуск H1 требует соответствия ингредиентов правилам FDA 21 CFR 178.3570. Это означает, что в составе масла разрешены только вещества из утвержденного списка, и каждый компонент должен соответствовать пищевым допускам. Содержание смазки в готовом продукте не должно превышать 10 мг/кг - это норма, которую контролируют на производстве покупатели из крупных сетей.
Часто путают две категории: H1 и H2. H2 - это смазки для зон без контакта с пищей (например, для редукторов в отдельной комнате). Использовать H2-масло на конвейере, где цепь видна и есть риск попадания, нельзя. Это не вопрос предпочтения, а требование регламентов безопасности пищевой продукции.
Вязкость и выбор базового масла для разных условий работы
Для цепных масел пищевые применяют стандартные классы вязкости по ISO, но в диапазоне, который обеспечивает хороший баланс между проникновением в шарниры и защитой от износа.
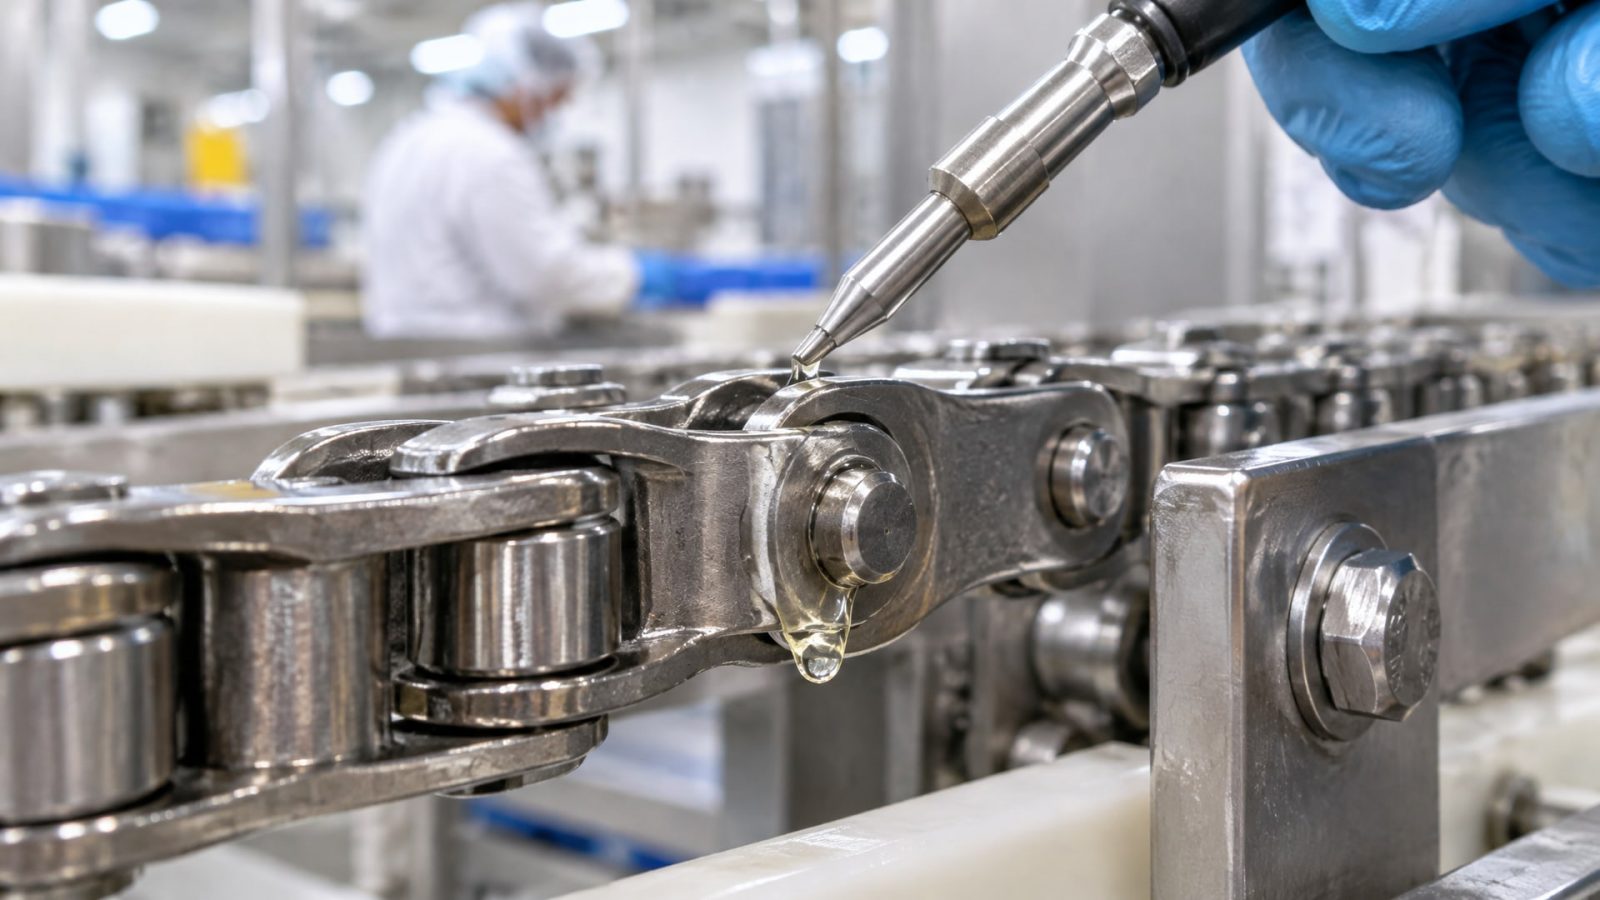
Стандартные условия (умеренная температура, сухая или слегка влажная среда): подходят маловязкие и средневязкие H1-масла класса ISO VG 46–68. Они хорошо затекают во все щели цепи, не создавая излишнего трения при холодном пуске, и легче вытекают при уборке зоны смазывания.
Высокотемпературные узлы (печи, жарочные шкафы, варочные котлы): нужны масла вязкостью ISO VG 150–320, часто синтетические. Это требуется потому, что минеральные масла начинают коксоваться (выпадать в твердые отложения) выше 80–90 °C, что засоряет цепь и усиливает ее износ. Синтетические базы - polyol ester и PAO - сохраняют вязкость и не образуют нагара.
Для конвейеров, которые работают при температурах выше 120 °C, производители рекомендуют ISO VG 220–460 синтетических H1-масел. Однако прежде чем повышать вязкость, нужно убедиться, что система смазки способна прокачать такое масло (если применяется централизованная подача): более вязкое масло требует более мощных насосов.
Проникающая способность и адгезия: почему маловязкое масло не означает плохую защиту
Адгезия - это способность смазки держаться на поверхности и не стекать под действием силы тяжести и центробежной силы.
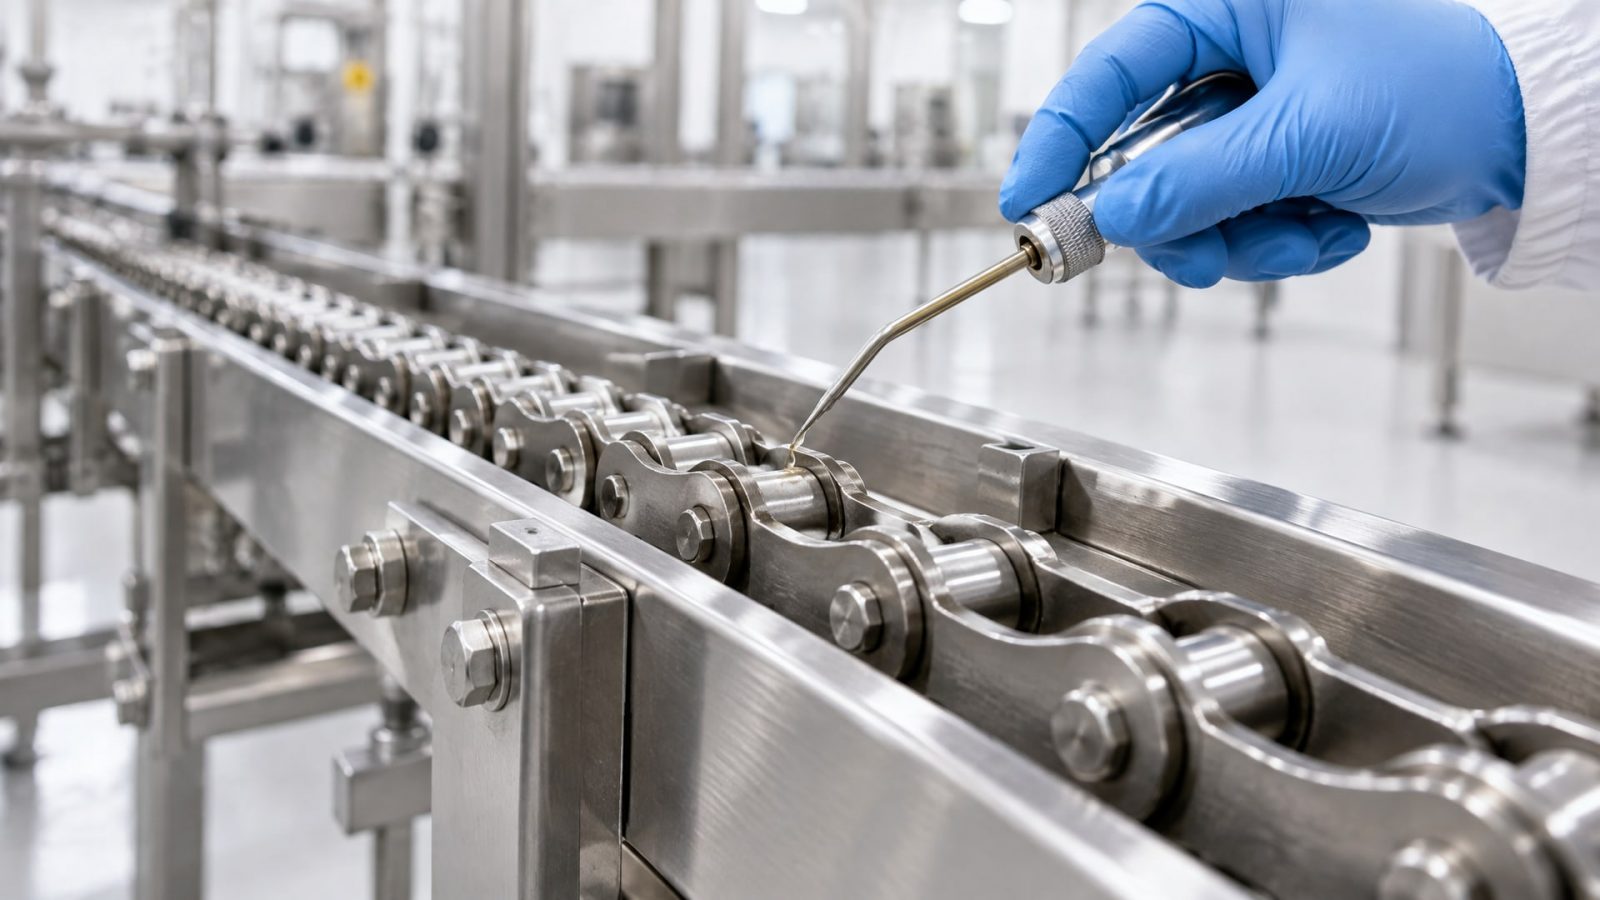
Часто закупщики путают адгезию с вязкостью: думают, что чем гуще масло, тем лучше оно защищает цепь. На самом деле для цепей пищевых конвейеров часто требуется именно низко- и средневязкое масло, потому что оно должно проникнуть в закрытый шарнир, где происходит основной фреттинг.
Фреттинг - это микроскопические колебания между роликом и валиком шарнира. Они вызывают окисление металла и образование микростружки, что ускоряет износ в 5–10 раз. Если масло не проникнет внутрь шарнира, фреттинг будет идти с сухого трения. Вязкое масло может остаться на поверхности цепи, создав видимый слой, но не защитив внутренние поверхности.
Поэтому при выборе цепного масла пищевого смотрят не на видимое покрытие, а на то, включена ли в спецификацию масла способность проникать в узкие зазоры. В технических листах это часто описано как penetration rating или способность затекания (wetting capability). Это особенно важно для старых цепей с увеличенными зазорами.
Вымывание, влажность и термостойкость: условия пищевого производства
В пищевом производстве цепи часто работают во влажной среде: брызги воды, конденсат, периодическая мойка зоны.
Вода не растворяет минеральное масло, но она может вызвать его эмульгирование - разделение на капельки, потерю защитного слоя и ржавление стали.
Для защиты от вымывания в H1-масла добавляют водоотталкивающие присадки. Они образуют гидрофобный слой на поверхности металла, так что даже если вода попадет на цепь, масло будет «отталкивать» ее, а не смешиваться. При выборе смазки цепей конвейера смотрят на показатель водостойкости в техническом листе (обычно обозначается как water resistance или washout resistance).
На участках с горячей мойкой (температура воды 60–80 °C) масло окисляется и деградирует быстрее. В этом случае интервал смазки нужно сократить. Если в обычных условиях смазка требуется раз в 250–500 часов, то в горячих и влажных зонах ее наносят в 1,5–2 раза чаще.
Синтетические H1-масла (на основе PAO или polyol ester) имеют лучшую окислительную стабильность и меньше образуют осадков при нагреве. Для конвейеров, работающих в очень влажных или горячих условиях, переход на синтетику может сократить расходы на техническое обслуживание за счет увеличения межсервисных интервалов.
Регулярность смазки и контроль растяжения цепи
Правильный выбор масла дает эффект только при соблюдении режима смазки.
На практике многие предприятия проводят смазку по визуальному признаку (например, если цепь «выглядит сухой»), что приводит к недостаточной или избыточной смазке и ускоренному износу.
Стандартный график смазки для цепных конвейеров в обычных условиях - каждые 250–500 часов работы. Это означает, что при 24-часовой работе в день смазку проводят раз в 10–20 дней. В горячих и влажных зонах интервал сокращают вдвое. При смазывании аэрозольными баллончиками или масленками наносят тонкую пленку с обеих сторон цепи и на шарниры; излишки не протирают (это сотрет всю смазку), а дают возможность стечь естественным образом.
Перед каждым смазыванием цепь очищают сухой щеткой или тканью, чтобы удалить грязь, пыль и высохшие остатки старого масла. Грязь действует как абразив и усиливает фреттинг. Если цепь работала в пыльной среде, ее промывают в слабом растворе чистящего средства (не щелочном), затем сушат перед нанесением новой смазки.
Контроль растяжения цепи - признак, по которому определяют момент замены. Критерий износа - удлинение на 2–3% от первоначальной длины. Это проверяют простым способом: натягивают цепь в горизонтальном положении и измеряют расстояние между центрами звеньев на участке в 10 звеньев (обычно 127 мм для стандартной цепи). Если расстояние увеличилось более чем на 3 мм, цепь пора менять. При такой степени износа стоимость восстановления типа цепного привода часто превышает стоимость новой цепи.
Признаки недостаточной смазки: цепь издает скрип или скрежет при работе, растет шум привода, потребляемый ток электромотора увеличивается (это признак повышенного трения). На начальном этапе эти признаки исчезают после добавления масла; если игнорировать их, через несколько недель цепь может заклинить.
Соответствие ISO 21469 и санитарно-гигиенические требования
NSF H1 регулирует состав смазки и ее безопасность при контакте с пищей, но не говорит о чистоте и условиях производства самого масла.
ISO 21469 - это международный стандарт, который устанавливает требования к производству смазок и технических жидкостей, применяемых в пищевой промышленности. Он охватывает гигиену производства, борьбу с вредителями, отслеживание сырья и регулярные проверки качества.
Закупщики на крупных предприятиях пищевого производства часто требуют от поставщика обе характеристики: H1 и сертификат ISO 21469. Это повышает надежность поставки и гарантирует, что масло производилось в соответствии с пищевыми стандартами.
Если смазка поставляется с пометкой "H1, ISO 21469", это означает, что она прошла третью сторону (независимую лабораторию) для проверки обеих характеристик. На упаковке или в техническом листе должны быть номер сертификата и наименование аккредитованного органа.
Часто задаваемые вопросы
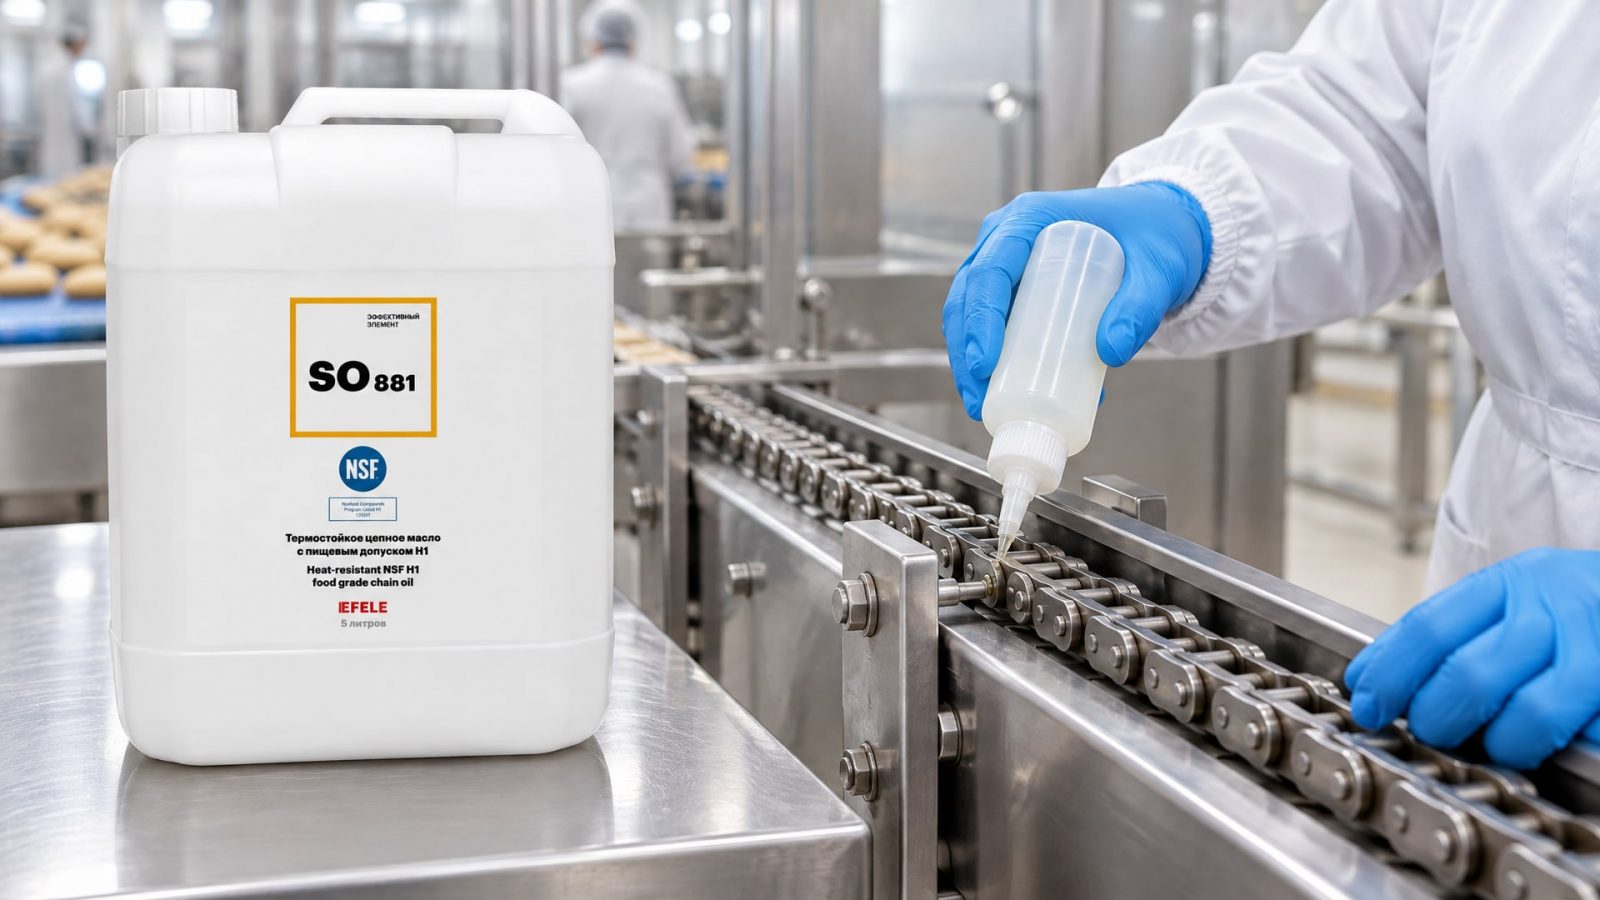
Цепное масло с пищевым допуском - это всегда H1?
Не всегда. Термин "пищевой допуск" - маркетинговый и не стандартизирован. Смазка может быть предназначена для пищевой отрасли, но не иметь H1 (например, для редукторов в закрытых помещениях). Всегда требуй в документации явное указание "NSF H1" или "FDA 21 CFR 178.3570". Это конкретные регистрационные коды, которые однозначно подтверждают, что масло разрешено при контакте с едой.
Зачем менять интервал смазки, если масло заливаешь одно и то же?
Потому что условия работы цепи разные. В горячей и влажной среде масло окисляется быстрее, теряет вязкость и способность проникать в шарниры. На холодном и сухом участке то же масло может служить в 2 раза дольше. Интервал смазки - это не "правило для всех", а рекомендация производителя конвейера и результат наблюдений на вашем производстве.
Какая разница между минеральным и синтетическим цепным маслом пищевым?
Минеральные H1-масла дешевле, их проще найти, и они хорошо работают при температурах до 80–90 °C. Синтетические (PAO, polyol ester) не коксуются при высокой температуре, служат дольше и меньше образуют отложений на цепи. Если ваш конвейер работает выше 100 °C или в очень влажной среде, переход на синтетику окупится за счет увеличения межсервисных интервалов и снижения отказов.
Почему нельзя использовать обычное минеральное масло вместо H1?
Потому что обычное масло может содержать ингредиенты, которые запрещены в пище и не прошли тесты на безопасность. Даже если оно не попадет в продукт, его применение нарушает санитарные регламенты предприятия и может привести к отказу от поставщика крупными сетями. Контрольные органы при проверке требуют документ о соответствии H1; его нет у обычного масла.
Сколько масла нужно наносить на цепь: точно ли "одна капля на шарнир"?
Это приблизительное правило. На практике наносят достаточно масла, чтобы оно затекло во все щели цепи и на обеих сторон, но не каплями, висящими на звеньях. Лучше ориентироваться на техлист конвейера и на то, как масло распределяется под нагрузкой. Если после нанесения смазку видно как "корку" на цепи, значит, было слишком много; если цепь опять выглядит сухой через час, значит, мало или неправильный интервал.
Заключение
Выбор цепного масла пищевого - это не просто покупка смазки по названию. Это решение, которое должно опираться на конкретную регистрацию (NSF H1), подходящую вязкость для условий работы, устойчивость к вымыванию и окислению, а также на соблюдение режима смазки. При смазывании цепей конвейеров на пищевом производстве каждый параметр имеет вес: от момента выбора базового масла до частоты и техники нанесения.
Смазать цепь правильно - значит не только продлить ее срок службы на 30–50%, но и снизить риск отказа на производстве, улучшить качество продукции и соответствовать требованиям санитарной инспекции. Для смазывания цепей конвейеров на пищевом производстве, где требуется устойчивость к высоким температурам и вымыванию, применяют термостойкие H1-масла, например EFELE SO-881, которые хорошо проникают в шарниры и не коксуются при нагреве. Начните с проверки текущего интервала смазки на каждом участке, проведите очистку цепи перед нанесением, и вы заметите снижение шума и потребляемого тока уже в первый месяц.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для алюминия, чтобы избежать пятен и коррозии на деталях после обработки.
Узнайте, как выбрать смазку для тестомеса H1 и другого хлебопекарного оборудования, чтобы обеспечить стабильную работу при экстремальных температурах.
Узнайте, как выбрать оптимальную сож для обработки алюминия, чтобы избежать брака и ускорить производство. Подробное руководство для инженеров и технологов.