
Обработка титана с СОЖ: как повысить стойкость фрезерного инструмента
При фрезеровании титановых сплавов стойкость инструмента повышают не одним приемом, а настройкой всей системы: уменьшают вылет инструмента, выбирают умеренную скорость резания, подают СОЖ непосредственно к кромке и не допускают повторного резания стружки. Это важно из-за низкой теплопроводности титана: тепло концентрируется в зоне резания и ускоряет износ инструмента.
Статья полезна инженерам, технологам и снабженцам, которые выбирают режимы и СОЖ для титановых заготовок. Разберем ориентиры по скорости и подаче, способы охлаждения и эвакуации стружки, а также факторы, которые нужно проверить при подборе инструмента и оборудования.
Что влияет на стойкость инструмента при обработке титана
Фрезерование титана требует устойчивой системы «станок - оснастка - инструмент - заготовка».
Низкая теплопроводность сплава ограничивает отвод тепла от режущей зоны, поэтому перегрев быстрее отражается на состоянии кромки. Если добавить к этому вибрацию, большой вылет инструмента или неустойчивое зацепление, повышается риск износа и сколов.
Начните с проверки жесткости установки. Сократите вылет фрезы до необходимого минимума, надежно закрепите заготовку и устраните причины вибрации. Для станков, предназначенных для обработки титана, в технических рекомендациях приводится ориентир по крутящему моменту шпинделя 300-1500 Н·м. Это не универсальное требование к каждому станку, но параметр стоит учитывать при оценке оборудования под конкретную операцию.
Геометрия инструмента и характер нагрузки
Для титановых сплавов используют твердосплавный инструмент с высокой красностойкостью. В рекомендациях также отмечены мелкозернистые материалы и варианты без покрытия, а для режущей части важны прочная геометрия и достаточное пространство для стружки. Увеличенный радиус при вершине или скругление кромки помогают распределить тепловую и силовую нагрузку.
При слишком высокой скорости резания стружка может вступать в химическую реакцию с материалом инструмента. Это повышает риск сколов и разрушения пластины. Поэтому стойкость инструмента при обработке титана зависит не только от выбора режущего материала: значение имеют вылет, жесткость крепления, геометрия, траектория и подача СОЖ.
Перед изменением режимов проверьте, где именно начинается износ. Если кромка повреждается на входе в материал, пересмотрите траекторию и характер зацепления. Если стружка задерживается в пазу или кармане, сначала улучшите ее удаление. Такой разбор помогает не компенсировать проблему одним лишь снижением скорости.
Фрезерование титана: режимы и выбор скорости
Универсального режима для всех титановых сплавов нет: ориентиры зависят от прочности материала, типа фрезы, геометрии и операции.
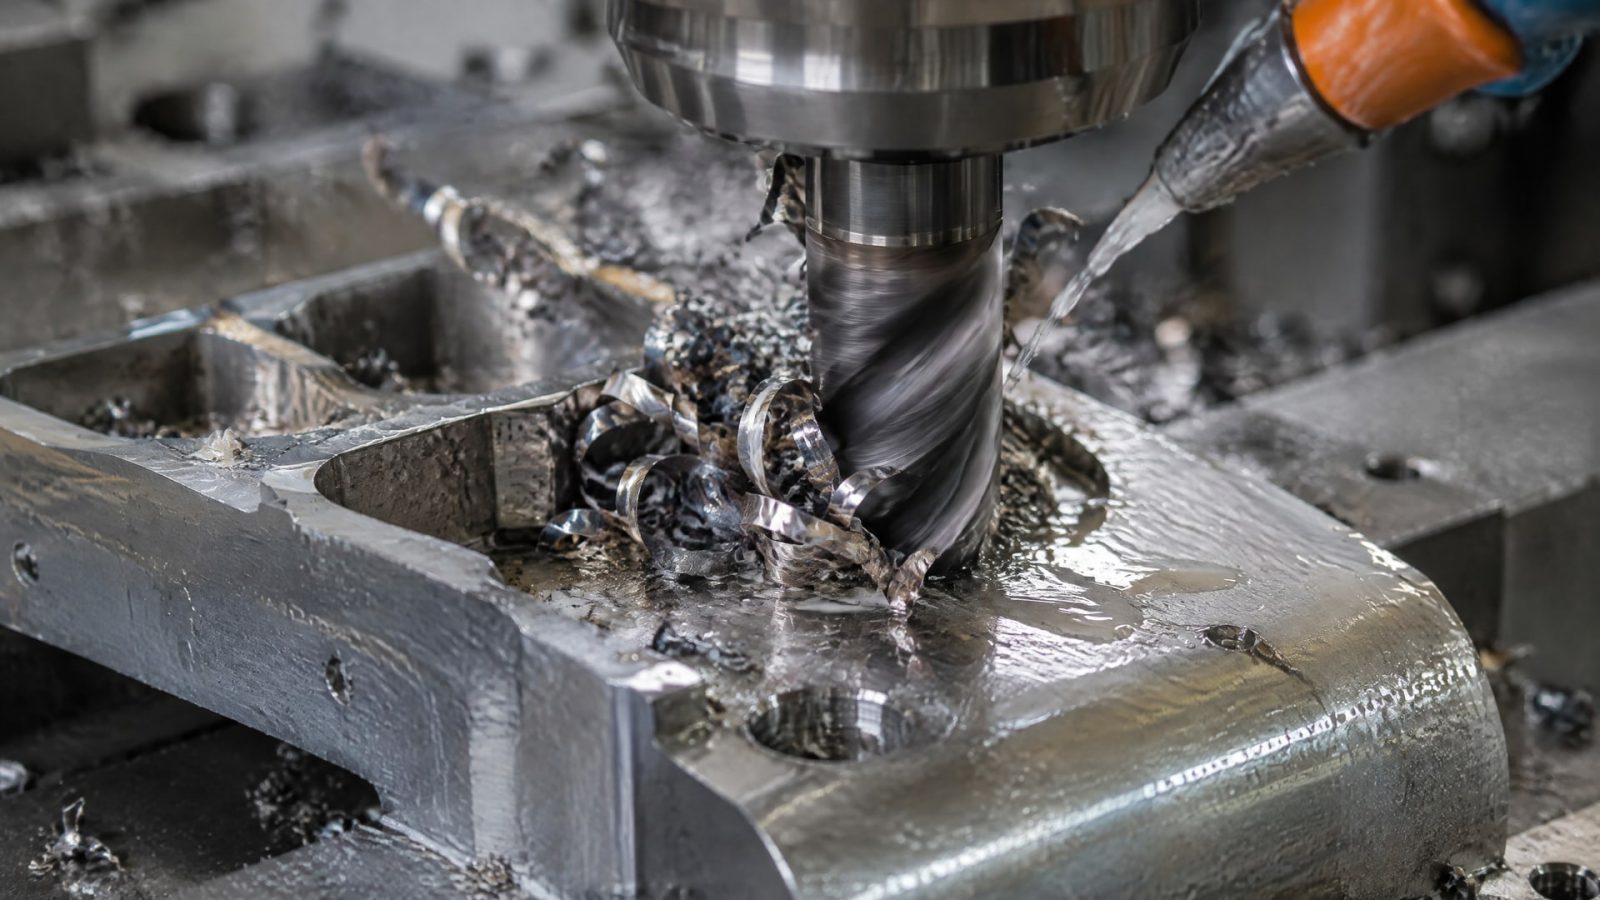
Для твердосплавной торцевой фрезеровки при прочности материала Rm ≤ 1000 МПа указана скорость 24-37 м/мин для черновой обработки. При Rm > 1000 МПа ориентир составляет 20-24 м/мин для черновой и 24-30 м/мин для чистовой обработки.
Для высокоподачных PVD-оснасток в руководстве приведены другие диапазоны: скорость 30-60 м/мин, подача 0,1-1,5 мм/зуб и глубина резания 0,1-1,0 мм. Эти значения относятся к соответствующему типу оснастки и зависят от ее геометрии. Переносить их на любую фрезу без проверки нельзя.
Как корректировать режимы
При фрезеровании титана обычно не стоит начинать с увеличения скорости ради производительности. Высокая скорость усиливает нагрев кромки, а при неблагоприятных условиях может ускорить химическое взаимодействие стружки с инструментом. Если станок не обеспечивает требуемую подачу СОЖ под давлением, в рекомендациях предлагается снизить скорость на 20-30%.
Изменяйте параметры последовательно, фиксируя состояние кромки и стружки после каждой корректировки. Одновременное изменение скорости, подачи, глубины и способа охлаждения затрудняет поиск причины нестабильности. Для чистовой операции используйте собственные ориентиры, учитывающие сплав и оснастку: приведенные диапазоны не заменяют технологическую проверку на конкретном оборудовании.
При подборе режима также учитывайте, что состояние поверхности не всегда сразу показывает износ инструмента. Микросколы и ухудшение состояния кромки могут проявиться раньше заметного изменения шероховатости. Поэтому контролируйте сам инструмент, а не только обработанную поверхность.
Как выбрать СОЖ для обработки титана
СОЖ при фрезеровании титана нужна не только для охлаждения.
Она помогает отводить тепло, снижать трение и удалять стружку, которая при повторном попадании в рез увеличивает нагрузку на кромку. В качестве рабочих вариантов для обработки титановых сплавов источники называют водосмешиваемую эмульсию или полусинтетическую СОЖ с EP-присадками.
Выбор жидкости следует связывать со способом ее подачи и особенностями операции. Для фрезерования важны стабильный поток, попадание жидкости в зону резания, чистота и фильтрация. Сам факт использования СОЖ не гарантирует нужного результата, если жидкость не достигает режущей кромки или не уносит стружку.
Масляная СОЖ и задача обработки
При недостаточном охлаждении тепло остается в зоне резания, а плохо удаленная стружка возвращается под фрезу. В результате кромка получает дополнительную тепловую и механическую нагрузку. Поэтому до выбора жидкости оцените не только ее тип, но и то, каким образом она подается к инструменту и как организовано удаление стружки.
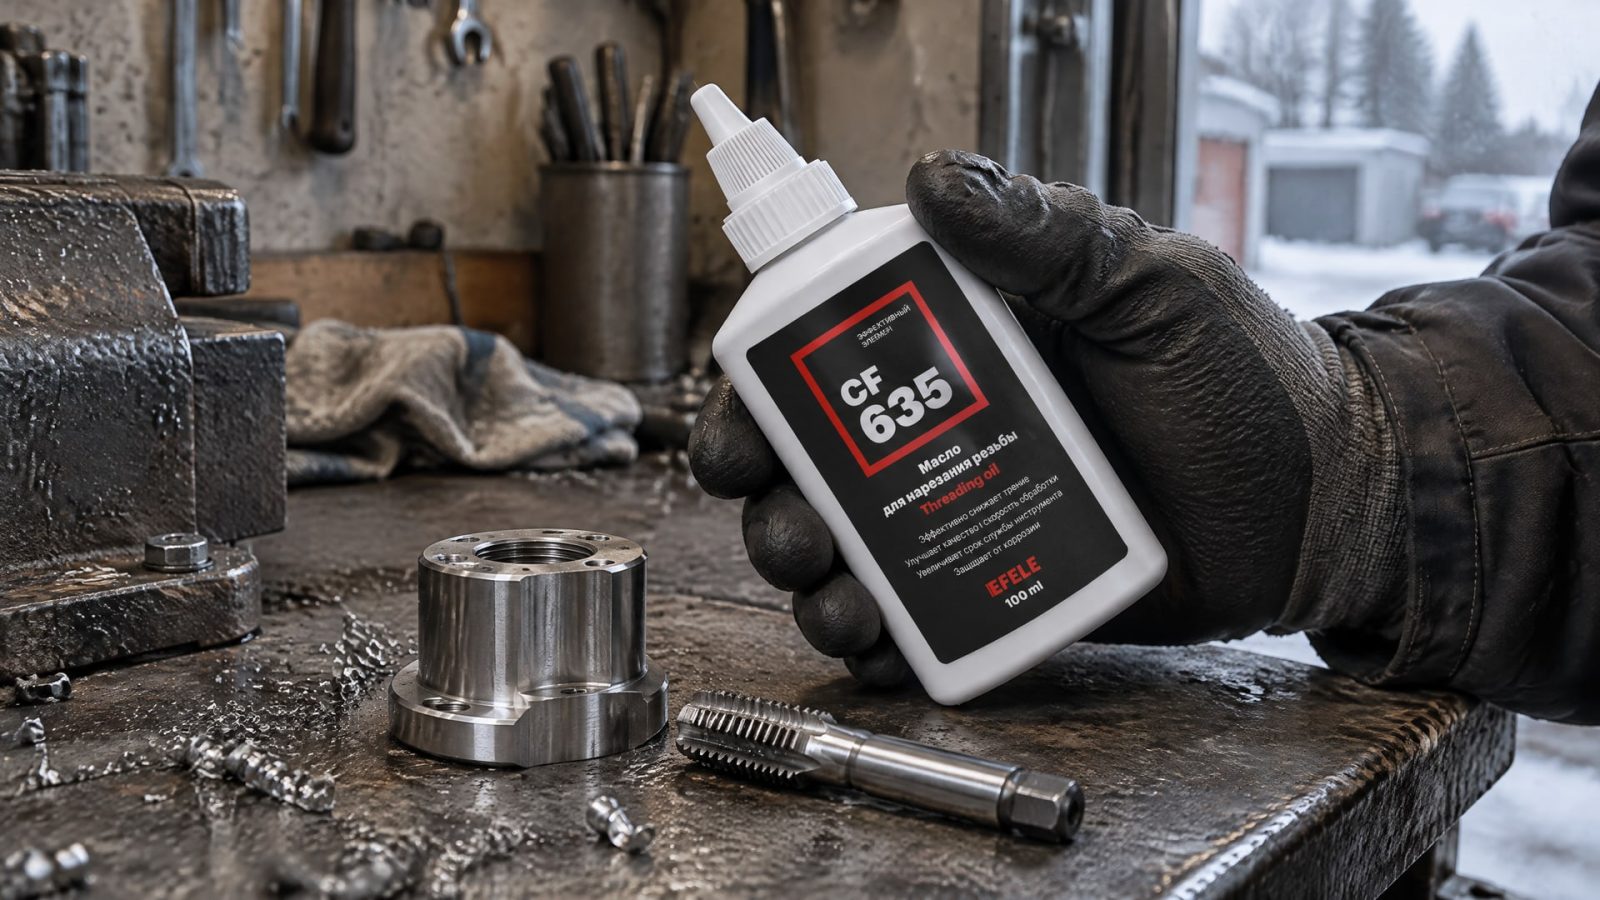
Для обработки труднообрабатываемых материалов, включая титан, в масляном варианте СОЖ применяют EFELE CF-635, масло для нарезания резьбы. При фрезеровании его применение следует соотнести с технологической картой конкретной операции и способом подачи жидкости.
Проверяйте требования к жидкости в документации процесса и контролируйте ее состояние в системе. Посторонние масла и загрязнения могут ухудшать работу СОЖ, а качество охлаждения и отвода стружки зависит от стабильности потока. Подбирать жидкость только по признаку «более густая» не следует: для фрезерования принципиальны доставка в зону резания, давление, чистота и фильтрация.
Подача СОЖ и удаление стружки
Для титановых операций особенно полезна подача СОЖ через инструмент.
Поток проходит к режущей зоне и помогает одновременно охлаждать кромку и эвакуировать стружку. Если такой подачи нет, нужна хорошо направленная внешняя струя, которая стабильно попадает в место резания, а не просто омывает поверхность заготовки.
В рекомендациях по высоконапорной подаче приводится диапазон 70-150 бар. В одном из технических материалов также указывается фильтрация частиц до 20 мкм. Эти параметры помогают организовать подачу и очистку жидкости, но фактические требования следует сверить с системой станка и оснасткой.
Контроль давления и фильтрации
При высоконапорной подаче важно обеспечить стабильность потока. Недостаточное давление снижает эффективность доставки жидкости в зону резания, поэтому при невозможности обеспечить нужные условия может потребоваться снижение скорости на 20-30%. В одном источнике для высоконапорной СОЖ отмечен прирост ресурса в 2,5-4 раза относительно базового уровня. Это ориентир из конкретного материала, а не гарантия для любой операции.
Проверяйте фильтрацию и отсутствие загрязнений, которые могут нарушать подачу через каналы инструмента. Стружка должна покидать зону резания, а не задерживаться в пазу или возвращаться под фрезу. Для широких карманов и пазов особенно важна траектория, при которой стружке остается путь для выхода.
Если после настройки СОЖ стружка продолжает упаковываться или возвращается в рез, проверьте направление струй и траекторию инструмента. Простое увеличение расхода не всегда решает проблему, если поток не достигает нужной зоны. Оценивайте одновременно давление, чистоту жидкости, положение сопел и возможность эвакуации стружки.
Траектория фрезерования и контроль процесса
При фрезеровании пазов и широких карманов выбирайте стратегии, которые поддерживают постоянный угол зацепления и уменьшают ударную нагрузку.
Трохоидальные и динамические траектории помогают снизить переменную нагрузку на режущую кромку. Это особенно важно при работе с титаном, где перегрев и сколы могут быстро сократить срок службы инструмента.
Постоянное зацепление не означает, что нужно любой ценой увеличивать подачу. Сначала убедитесь, что жесткость установки достаточна, стружка свободно удаляется, а СОЖ попадает к режущей зоне. Затем оценивайте режим в рамках характеристик конкретной фрезы. Для высокоподачных PVD-оснасток в источнике указаны скорость 30-60 м/мин, подача 0,1-1,5 мм/зуб и глубина резания 0,1-1,0 мм, но эти параметры нельзя автоматически применять к другим типам инструмента.
Что контролировать при пробной обработке
После запуска операции отслеживайте состояние кромки, характер стружки, стабильность звука резания и качество поверхности. Если появляются сколы, проверьте скорость, вибрации и удары при входе в материал. Если стружка задерживается в зоне обработки, пересмотрите траекторию и подачу СОЖ. При росте температуры не пытайтесь сразу компенсировать его только более интенсивной подачей: сначала найдите причину нагрева.
Тепловая нагрузка заслуживает отдельного внимания: в одном из материалов риск образования alpha casing связывают с температурой выше 600°C. Это порог риска из указанной рекомендации, а не универсальный контрольный параметр для любого процесса. На практике важно не допускать перегрева и отслеживать его по доступным признакам процесса.
Зафиксируйте выбранные режимы, оснастку, параметры подачи СОЖ и результаты контроля. Такая запись поможет сопоставлять стойкость инструмента между операциями и точнее корректировать процесс при изменении сплава, геометрии детали или способа подачи жидкости.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для титановых сплавов используют водосмешиваемые эмульсии или полусинтетические СОЖ с EP-присадками. Выбор зависит от операции и способа подачи. Важны стабильный поток к режущей кромке, чистота жидкости, фильтрация и эффективное удаление стружки. Для масляного варианта учитывают требования технологической карты.
Какое давление СОЖ нужно при фрезеровании титана?
В рекомендациях по высоконапорной подаче приводится диапазон 70-150 бар. При таком подходе СОЖ подают через инструмент или направляют в зону резания. Если станок не обеспечивает достаточное давление, один из практических ориентиров - снизить скорость резания на 20-30% и проверить эвакуацию стружки.
Почему инструмент быстро изнашивается при фрезеровании титана?
Причиной могут быть перегрев из-за низкой теплопроводности титана, чрезмерная скорость, вибрации, большой вылет инструмента или повторное резание стружки. Также стоит проверить подачу СОЖ и геометрию фрезы. Повреждение кромки иногда начинается до того, как ухудшение качества поверхности становится заметным.
Какие режимы фрезерования титана выбрать?
Режим зависит от прочности сплава и инструмента. Для твердосплавной торцевой фрезеровки при Rm ≤ 1000 МПа приведена скорость 24-37 м/мин для черновой обработки. При Rm > 1000 МПа ориентиры составляют 20-24 м/мин для черновой и 24-30 м/мин для чистовой обработки.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, согласуйте жесткость установки, геометрию фрезы, умеренную скорость, траекторию и подачу жидкости. Особое внимание уделите доставке СОЖ к режущей кромке и удалению стружки: если она возвращается в рез, нагрузка и нагрев растут.
Следующий шаг - сверить прочность обрабатываемого сплава с диапазоном режимов, проверить возможности станка по подаче СОЖ и выполнить пробную обработку с контролем кромки и стружки. Фиксируйте настройки и результат, чтобы корректировать процесс по наблюдаемым причинам износа, а не менять параметры наугад.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске при использовании анаэробных составов и избежать ошибок при герметизации окрашенных деталей.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбрав правильную жидкость и настроив процесс.
Узнайте, как правильно выбрать смазку для мясорубки с допуском H1 и смазывать направляющие на пищевых производствах.