
Адгезия герметика к краске: можно ли применять анаэробный состав на окрашенных поверхностях
Надежная адгезия герметика к краске для анаэробного состава не гарантируется: он отверждается без доступа воздуха при контакте с металлом, а слой покрытия может изолировать его от металлической поверхности. Поэтому для герметизации резьбы или стыка краску в зоне контакта обычно удаляют до металла. Праймер или активатор применяют только тогда, когда это прямо допускает техническая документация продукта: они не превращают краску в металлическую поверхность.
Статья пригодится инженерам, техническим специалистам и снабженцам, которым нужно герметизировать окрашенные детали, не снижая надежность соединения. Разберем, как краска влияет на отверждение, когда нужна зачистка и что проверить перед выбором состава.
Как работает анаэробный герметик на металлическом соединении
Анаэробный герметик отверждается при одновременном выполнении двух условий: ограничен доступ воздуха и есть контакт с металлом.
Поэтому такие составы используют прежде всего для близко подогнанных металлических деталей, например в резьбовых соединениях и фланцах. Краска между герметиком и металлом нарушает этот механизм: состав контактирует с покрытием, а не с металлической поверхностью.
Это важное ограничение для герметизации окрашенных деталей. Если нанести анаэробный материал поверх покрытия, наличие самого герметика еще не означает, что он правильно отвердится и обеспечит надежное уплотнение. Толстый слой краски может привести к неполному или мягкому отверждению. Даже тонкое покрытие не дает оснований рассчитывать на стабильный результат: проблема заключается не в количестве нанесенного состава, а в отсутствии нужного контакта с металлом.
Анаэробные составы заполняют небольшие зазоры между металлическими компонентами. В техническом обзоре для таких материалов указан зазор примерно до 0,1 мм. Это не означает, что герметик способен компенсировать толщину краски или перекрыть произвольное расстояние между деталями. Если покрытие занимает участок сопряжения, дополнительное количество состава не восстановит контакт с металлом.
Для соединений на анаэробе также приводится сохранение целостности при температурах до 200 °C. Этот показатель относится к соединению, сформированному при подходящих условиях, и не подтверждает совместимость конкретного состава с любой краской. Температурную стойкость и режим применения выбирают по технической документации продукта, а не по одному лишь типу герметика.
Адгезия герметика к краске: что проверить на окрашенной детали
Вопрос о том, насколько хорошо герметик держится на окрашенной поверхности, для анаэробного состава стоит рассматривать через механизм отверждения.
Его рабочая зона должна контактировать с металлом. Если между составом и основанием остается краска, прочность покрытия и качество его сцепления с деталью становятся отдельными факторами, которые не заменяют металлический контакт.
Перед герметизацией определите, где именно проходит уплотняющий контур. Если краска есть на наружной поверхности детали, но не попадает в рабочую зону соединения, это не то же самое, что нанесение состава непосредственно на краску. Для резьбы важен контакт в сопрягаемой области. Для фланца нужно оценить поверхность стыка и убедиться, что слой покрытия не разделяет герметик и металл там, где состав должен отвердиться.
При осмотре проверьте:
остается ли краска на витках резьбы или на сопрягаемой поверхности;
есть ли загрязнения, масло или остатки растворителя;
высохла ли деталь после очистки;
допускает ли техническая документация состава применение активатора или праймера для выбранных поверхностей.
Активные металлические поверхности, включая железо, мягкую сталь, медь, латунь, бронзу и никель, способствуют отверждению. Для пассивных или сложных поверхностей производители могут предусматривать праймер или активатор. Но такая рекомендация касается особенностей металлической поверхности и условий отверждения, а не способности состава надежно работать поверх краски.
Если покрытие нельзя удалять, не следует автоматически считать анаэробный герметик подходящим решением. В этом случае нужно проверить, допускает ли технология другой тип герметика и совместим ли он с краской. Окончательное решение принимают по документации на продукт и результатам проверки на образце, подготовленном так же, как реальная деталь.
Подготовка поверхности перед герметизацией окрашенной детали
Если конструкция требует анаэробного состава, сначала определяют границы рабочей зоны и удаляют краску именно там, где герметик должен контактировать с металлом.
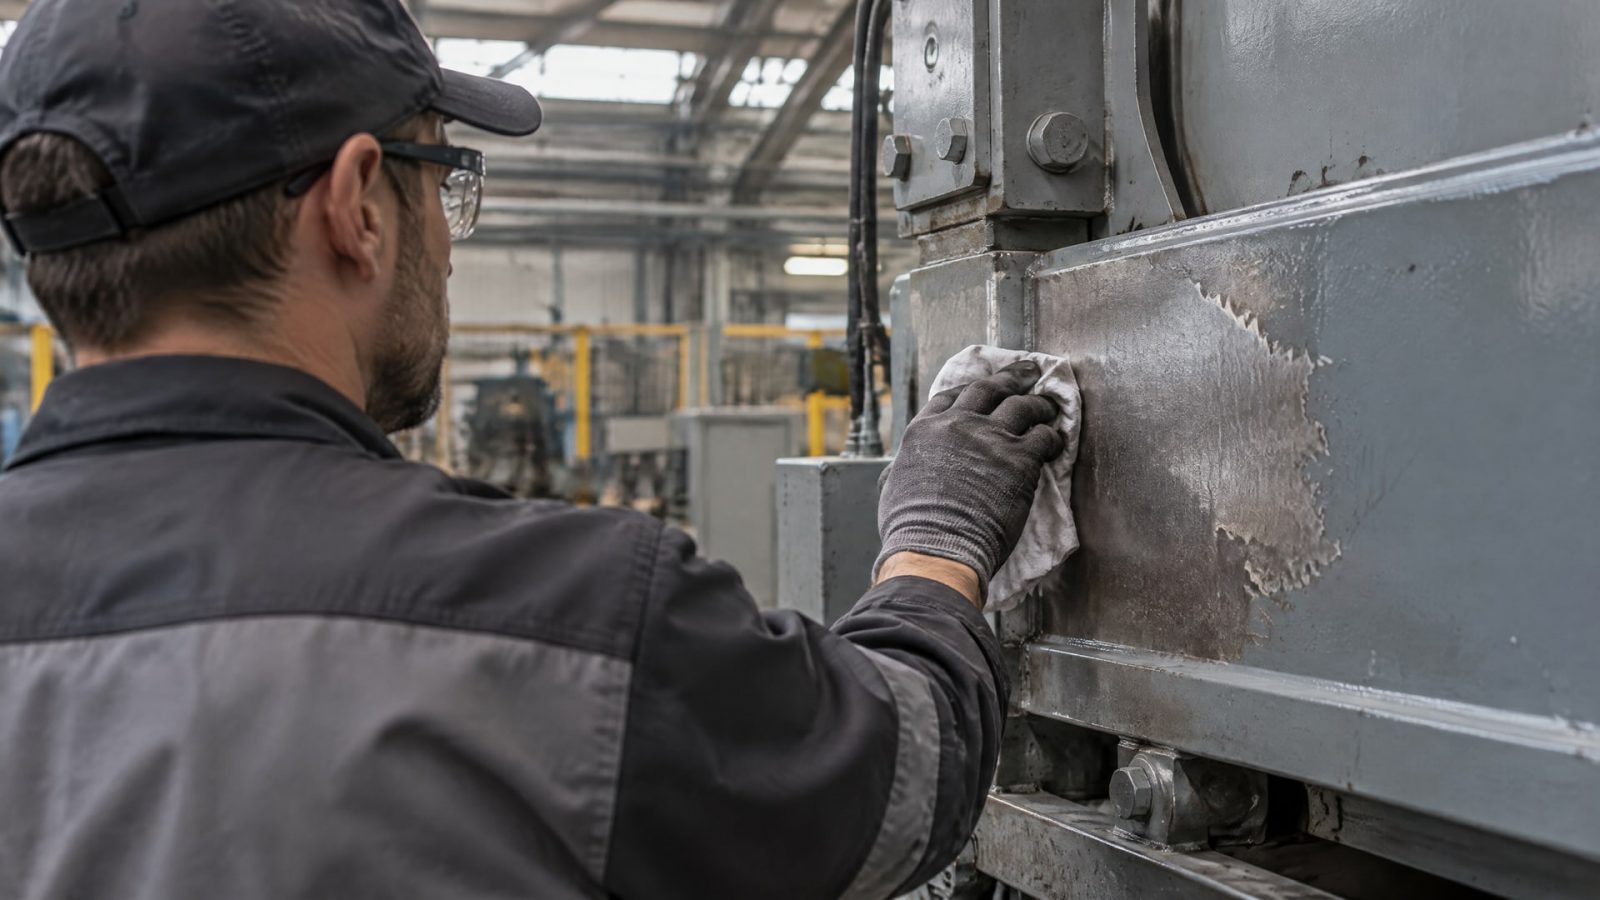
После зачистки поверхность очищают от загрязнений, обезжиривают и высушивают. Лучшие результаты анаэробные материалы дают на чистых, сухих и обезжиренных поверхностях; небольшая шероховатость может обеспечить более высокую прочность, чем полированная поверхность.
После применения растворителя важно дождаться его полного испарения. Нанесение состава на непросушенную поверхность меняет условия контакта и не соответствует требованию к сухому основанию. Активатор применяют только по указанию изготовителя герметика, в том числе при низкой температуре или на пассивных поверхностях. Он может ускорить отверждение, но не отменяет необходимость контакта с металлом.
Рабочую последовательность удобно выстроить так:
Уточнить, должна ли краска сохраняться на самой сопрягаемой поверхности.
Удалить покрытие в зоне металлического контакта, если применяется анаэробный герметик.
Очистить, обезжирить и высушить подготовленный участок.
Свериться с технической документацией по совместимости материала, активатору и условиям сборки.
Проверить результат на образце, если сочетание покрытия, металла и состава ранее не применяли.
Испытание на образце особенно полезно, когда в конструкции остаются окрашенные участки рядом с зоной уплотнения или требуется сохранить покрытие на детали. Оно помогает проверить не только отверждение состава, но и то, как подготовка влияет на конкретную сборку. При этом удачный результат на образце не следует переносить на другую краску, металл или способ подготовки без проверки.
Совместимость герметика с эмалью и выбор состава
Совместимость герметика с эмалью нельзя оценить только по тому, сохраняет ли краска внешний вид после нанесения.
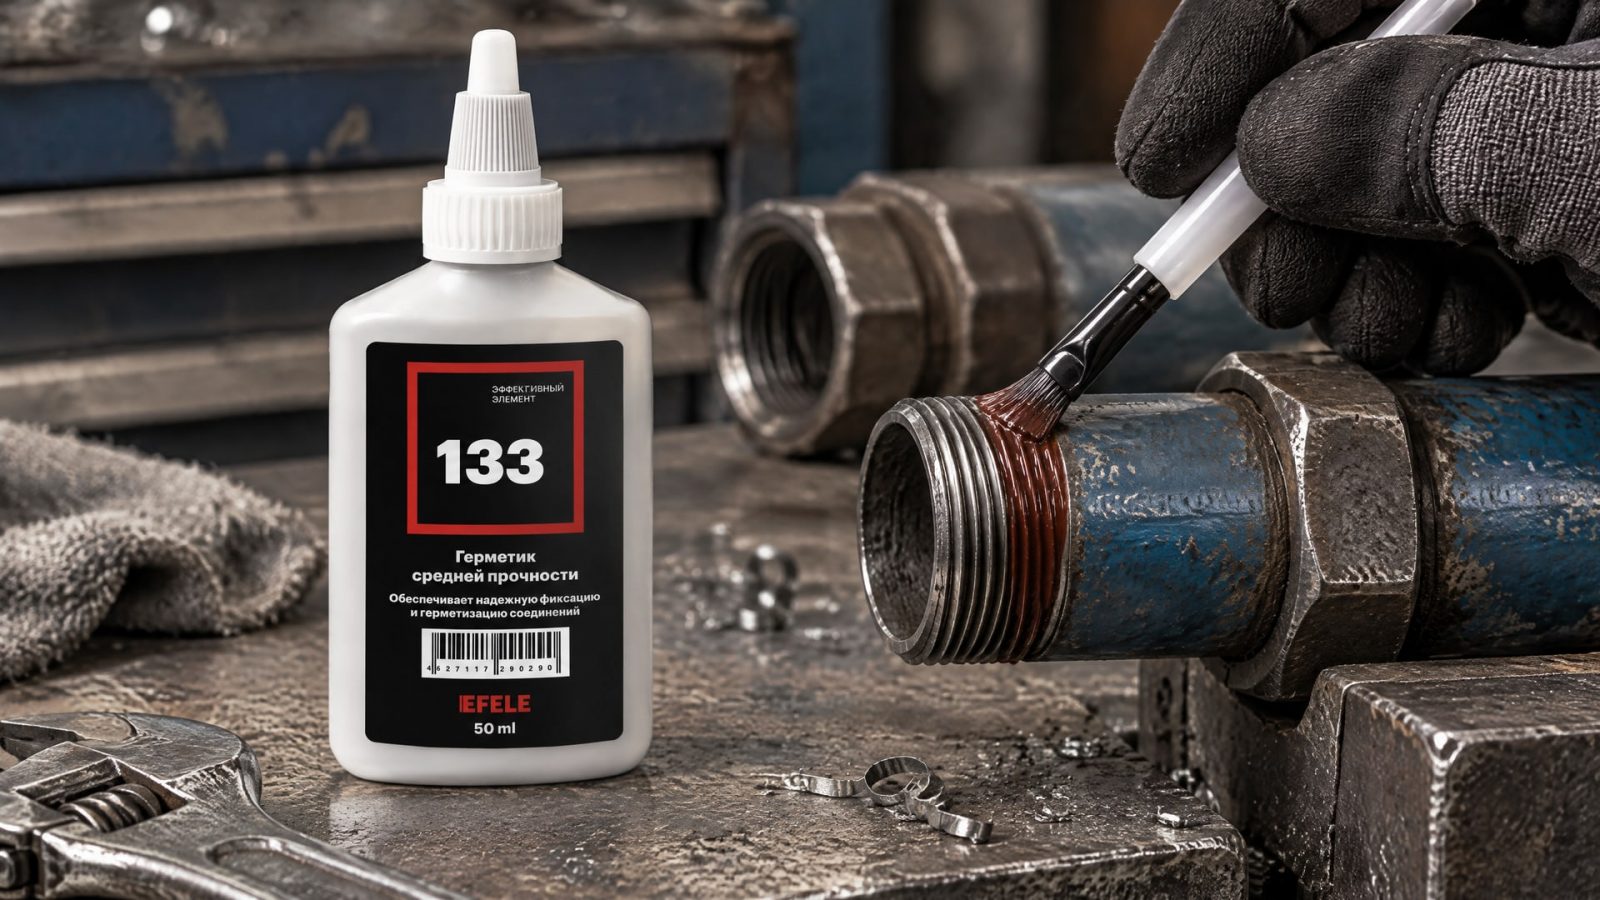
Для анаэробного материала принципиальны контакт с металлической поверхностью и ограничение доступа воздуха. Поэтому даже если состав не повреждает эмаль, это само по себе не подтверждает надежное отверждение на окрашенном участке.
Если в резьбовом соединении важны средняя прочность и возможность демонтажа, сначала определяют, можно ли убрать краску с рабочих витков. Для такого случая подходит анаэробный герметик для трубной резьбы EFELE 133, когда состав контактирует с подготовленным металлом. Его применение не следует трактовать как подтверждение того, что анаэроб надежно герметизирует резьбу поверх слоя краски.
Снабженцу и инженеру при подборе стоит сверить техническую документацию на конкретный материал и технологию подготовки. Проверьте назначение состава, допустимость активатора и требования к состоянию поверхности. Если покрытие необходимо сохранить в зоне уплотнения, не подменяйте проверку совместимости предположением, что более толстое нанесение решит проблему: количество герметика не устраняет изоляцию от металла.
Для выбора полезно разделить две ситуации. В первой краска остается на наружных участках, а зона герметизации подготовлена до металла: тогда оценивают пригодность анаэробного состава для самого соединения. Во второй герметик должен работать непосредственно по эмали: надежность такого решения нельзя считать подтвержденной без прямых указаний в документации и испытания на образце. Если производитель не заявляет такую возможность, следует рассмотреть другой тип герметика, подходящий для сохранения покрытия.
Как проверить результат перед запуском узла
До серийного применения проверьте сборку на образце из тех же материалов и с тем же покрытием, что и рабочая деталь.
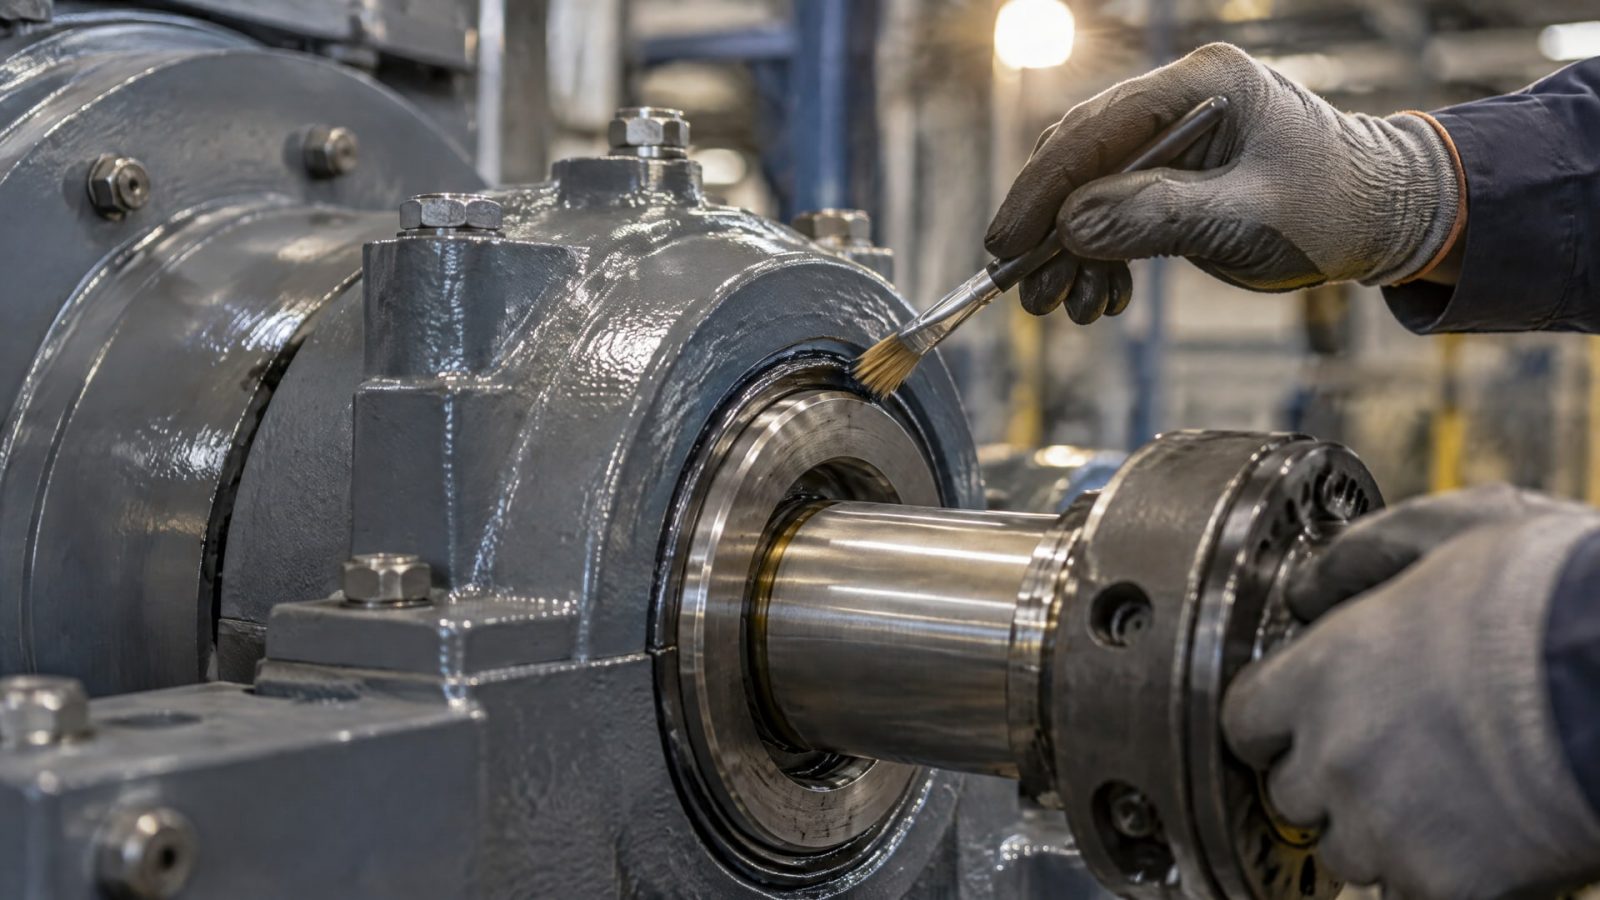
Воспроизведите способ зачистки, обезжиривания, сушки и нанесения состава. Такая проверка важна, потому что отверждение зависит от металлической поверхности, ее состояния и подготовки, а не только от названия герметика.
Зафиксируйте, где оставлена краска, где ее удалили и какие подготовительные материалы использовали. Отдельно проверьте соблюдение условий, указанных в технической документации: требования к чистоте и сухости поверхности, применение активатора, если он предусмотрен. Не делайте вывод о надежности соединения только по тому, что состав не выдавился наружу или краска визуально не изменилась.
В доступных материалах не приведены ГОСТ или ISO, устанавливающие адгезию анаэробного герметика к краске. Поэтому для оценки совместимости сверяются с технической документацией конкретного продукта и результатами испытания соединения. Если изготовитель не подтверждает работу по покрытию, базовым решением остается подготовка металлического контакта.
Часто задаваемые вопросы
Можно ли герметизировать окрашенную резьбу без зачистки?
Рассчитывать на надежное отверждение анаэробного состава поверх краски не следует. Для работы ему нужен контакт с металлом, а покрытие может изолировать состав от основания. Для стабильной герметизации рабочие витки обычно очищают до металла, затем поверхность обезжиривают и высушивают.
Поможет ли праймер, если на резьбе осталась краска?
Праймер или активатор применяют только тогда, когда это допускает техническая документация конкретного состава. Они могут помочь при отверждении на пассивных или сложных металлических поверхностях, но не делают краску металлическим основанием. Если покрытие отделяет герметик от металла, возможность применения нужно подтвердить испытанием.
Можно ли наносить больше герметика, чтобы компенсировать слой краски?
Нет. Увеличение количества состава не восстанавливает контакт с металлом и не устраняет помеху, которую создает покрытие. Анаэробные материалы заполняют небольшие зазоры между металлическими деталями, а не заменяют подготовку поверхности. Для надежного соединения краску в рабочей зоне удаляют.
Можно ли применять анаэробный герметик на детали, которую позже окрасят?
Это отдельная технологическая задача, отличная от герметизации уже окрашенной поверхности. В материалах по применению анаэробных порозаполняющих составов рассматривается обработка детали перед окраской, но это не подтверждает способность герметика отверждаться поверх готового покрытия. Уточняйте назначение и порядок операций по документации продукта.
Заключение
Адгезия герметика к краске не может считаться надежной для анаэробного состава без подтверждения в технической документации и испытаний. Его рабочий принцип основан на отверждении без воздуха при контакте с металлом, поэтому при герметизации окрашенной детали покрытие в зоне сопряжения обычно удаляют, а металл очищают, обезжиривают и высушивают.
Перед запуском узла определите границы уплотняющей зоны, подготовьте образец по той же технологии и сверьте условия применения с документацией выбранного продукта. Если краску нельзя удалить и анаэроб должен контактировать непосредственно с эмалью, проверьте другой тип герметика, рассчитанный на такую поверхность.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбрав правильную жидкость и настроив процесс.
Узнайте, как правильно выбрать смазку для мясорубки с допуском H1 и смазывать направляющие на пищевых производствах.
Выбирайте смазку для трубопроводов пищевого производства с учетом стандартов H1, совместимости и назначения, чтобы обеспечить безопасность и герметичность.