
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
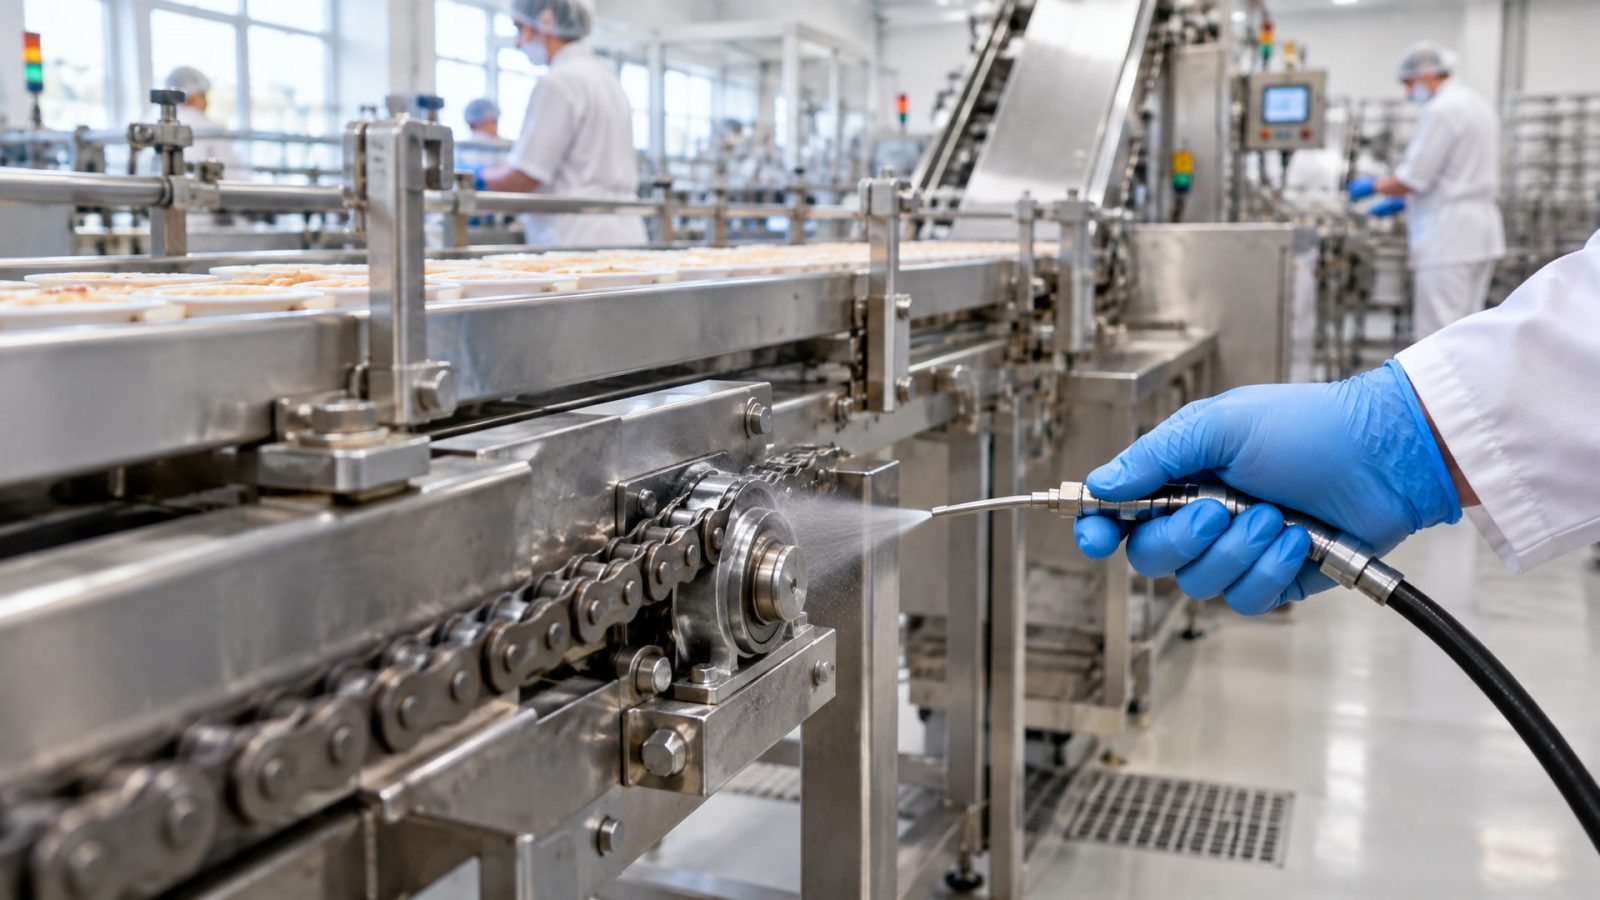
На пищевых производствах оборудование, подвергающееся интенсивной санитарной обработке, требует смазок особого класса. Пищевая смазка H1 - это не просто «пищевой» продукт, а смазка для зон случайного контакта с едой, одобренная стандартом NSF и соответствующая FDA 21 CFR 178.3570. Однако одного статуса H1 недостаточно: при постоянной мойке под давлением, частом действии моющих растворов и термоциклировании смазка должна сохранять свою защитную пленку, не вымываться водой и выдерживать агрессивную среду. Выбрать смазку для таких условий помогает понимание реальных требований и проверка ключевых параметров водостойкости, которые часто упускают при первом подборе.
H1: что это означает на практике и почему недостаточно только статуса
NSF H1 - категория смазок, одобренных для оборудования пищевой промышленности, где возможен случайный контакт с продуктом.
Случайный контакт означает, что смазка может случайно попасть в пищу, но вероятность минимальна: нормирующий предел составляет до 10 ppm (миллиграмм на килограмм продукта). Этот статус зафиксирован в документе FDA 21 CFR 178.3570 и является единственным допуском для смазочных материалов в пищевой промышленности большинства стран.
Однако на производствах, где мойка оборудования проводится непрерывно или циклично, H1-статус сам по себе не решает проблему. Смазка класса H1 может быть как на минеральной, так и на синтетической основе, с разными загустителями и функциональными добавками. Одна смазка H1 в условиях постоянной мойки может просто вымыться за несколько циклов очистки и оставить узел без защиты, другая - сохранит пленку и защитит подшипник или направляющую.
Поэтому при выборе смазки для оборудования под постоянной мойкой нужно проверить не только наличие допуска NSF H1, но и данные испытаний на водостойкость, которые показывают реальное поведение смазки в условиях CIP (автоматической чистки на месте) и мойки под давлением. Эти данные находятся в технической документации продукта и редко рекламируются на упаковке.
Водостойкость: ключевые тесты и что означают цифры
Водостойкость пластичной смазки для мойки оценивают двумя стандартизированными методами: ASTM D1264 (водоотделяемость при отстое) и ASTM D4049 (смывание струей воды).
Каждый тест показывает разное поведение смазки.
ASTM D1264 - тест на водоотделяемость. Смазку смешивают с дистиллированной водой, отстаивают и смотрят, сколько воды отделилось из смазки. Для условий постоянной мойки важна низкая водоотделяемость: если смазка быстро и много отдает воду, вода проникнет в узел и вызовет коррозию. Хороший показатель - когда смазка удерживает воду в виде эмульсии и не расслаивается длительное время.
ASTM D4049 - тест на смывание струей. Смазку наносят на горизонтальную пластину, затем подают горячую воду под давлением (имитация мойки) и смотрят, сколько смазки осталось. Для оборудования, работающего при постоянной мойке, целевым считают минимум 90% остатка смазки на месте, то есть менее 10% потерь. Если смазка теряет более 20-30% при spray-off, она не подойдет для washdown-среды: узел останется беззащитным после каждой мойки.
При выборе смазки для оборудования пищевого производства, подвергающегося интенсивной мойке, проверяй именно результаты ASTM D4049. Синтетические смазки на основе полиолов или силиконов часто показывают лучше результаты по смыванию, чем минеральные аналоги, потому что лучше цепляются к металлу и полимерам. На линиях фасовки с системами орошения и CIP-мойкой прижились именно синтетические составы: они теряют меньше смазки во время цикла очистки и дольше защищают критичные узлы между заново-смазками.
Совместимость с полимерами, температурными циклами и химией моек
Смазка для постоянной мойки должна выдерживать не только воду, но и моющие растворы, которые часто содержат щелочь или кислоту.
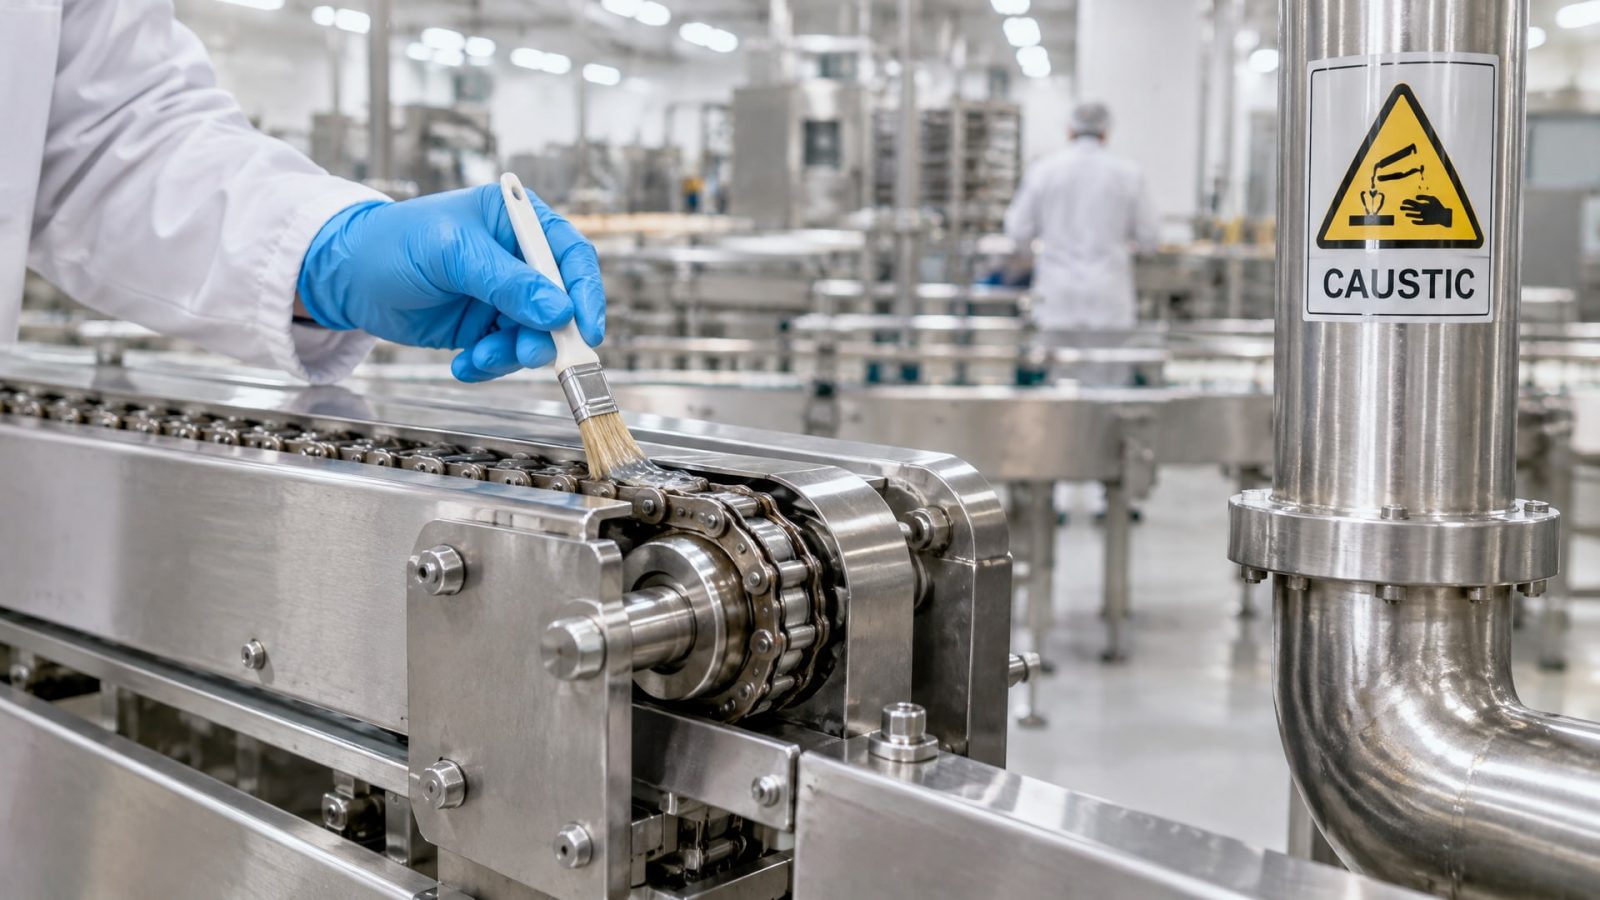
При мойке оборудования пищевого производства используют щелочные детергенты (pH > 11), а иногда и кислотные средства (pH < 3). Смазка должна оставаться стабильной при контакте с этой химией и не разрушать уплотнения из резины или полимеров.
Температурные циклы в условиях мойки работают против смазки: горячая вода (часто 70-80 °C) попадает на смазанный узел, затем холодный воздух или холодная вода остужают его. При каждом цикле объем смазки меняется, база может начать окисляться, загуститель может ослабнуть. По этой причине для такой среды нужна смазка с широким рабочим диапазоном: минимум от -10 до +60 °C, а лучше от -15 до +80 °C.
При подборе смазки важно сверить в технической документации: - совместимость с материалами уплотнений (обычно указывают для виторонов, эластомеров); - устойчивость к щелочным и кислотным средам (должны быть данные испытаний или прямое указание «совместима с моющими средствами»); - стабильность при температурных циклах (как правило, синтетические базы стабильнее минеральных).
Проверь также, указана ли смазка как совместимая с оборудованием, которое подвергается CIP-мойке. Некоторые смазки рассчитаны на холодную мойку или редкую очистку, а при постоянном орошении горячей водой они быстро теряют свойства или начинают образовывать нерастворимые осадки.
Конструкция оборудования и система смазки: IP69K, 316L и чистка узлов
Выбор смазки - это только половина решения.
Вторая половина - конструкция узлов и защита системы смазки от попадания влаги и загрязнений. Для оборудования, работающего при постоянной мойке, применяют:
IP69K - уровень защиты электрических и механических компонентов от струй воды. IP69K означает, что компонент выдерживает прямую струю горячей воды под высоким давлением. Хотя IP69K относится к корпусам и разъемам, а не к самой смазке, это важный критерий: если система смазки или редуктор защищены на уровне ниже IP69K, вода будет просачиваться внутрь и вымывать смазку вне зависимости от ее формулы.
316L stainless steel - материал для компонентов, которые контактируют с водой и моющими средствами. Обычная нержавейка (304) подвержена коррозии от контакта с хлоридами и щелочами; сталь 316L имеет повышенное содержание молибдена и лучше сопротивляется такой среде. Трубки системы смазки, фитинги, корпуса подшипников в пищевых цехах должны быть из 316L или аналога.
На оборудовании для мойки пищевых производств конструкция узлов часто предусматривает: - вынос подшипников и уплотнений из пищевой зоны в отдельный корпус с герметизацией; - герметичные картеры редукторов с уровнем защиты не ниже IP67; - фланцевые соединения трубок системы смазки для быстрого разъема и очистки; - материал корпусов оборудования из нержавейки класса 316L для всех деталей, контактирующих с влагой.
Если оборудование спроектировано с этими требованиями, то подбор правильной H1-смазки с хорошей водостойкостью обеспечит надежную защиту узла. Если же конструкция не предусматривает герметизацию узлов, никакая смазка не поможет: вода и грязь будут проникать внутрь независимо от выбора продукта.
CIP-мойка, мойка под давлением и периодичность переподсмазки
CIP (Clean In Place, мойка на месте) - это автоматизированная система санитарной обработки оборудования без его разборки.
На пищевых производствах CIP применяют к конвейерам, фильтрам, теплообменникам и другому оборудованию, где отключение невозможно или нежелательно. При CIP горячая щелочная или кислотная жидкость циркулирует через систему, смывая остатки продукта и микроорганизмы.
Смазки, используемые на оборудовании с CIP, должны: - выдерживать циклы мойки без потери адгезии (плотно держаться на узле после каждого цикла); - не образовывать нерастворимых пленок, которые засоряют фильтры CIP; - оставаться в узле достаточно долго для защиты, но легко удаляться при чистке.
Мойка под давлением (washdown с напором 60-80 бар и температурой 70-80 °C) смывает смазку быстрее, чем циркуляционная CIP. Поэтому для оборудования с washdown нужна смазка с максимальной стойкостью к смыванию (по ASTM D4049 - не менее 90% остатка).
После каждого цикла мойки и сушки узел нужно переподсмазать. Периодичность зависит от интенсивности работы и мойки: на активно работающих линиях фасовки это может быть несколько раз в смену. Для удобства на таких производствах часто переходят на централизованные системы смазки с доозаправкой по расписанию или датчикам давления. В таких системах смазка подается через герметичные каналы в критичные узлы, что исключает попадание воды и загрязнений при мойке.
EFELE SG-392 - водостойкая пластичная смазка на синтетической основе, разработанная для высоконагруженных узлов пищевого оборудования. Смазка сохраняет 95% остатка после теста на смывание струей воды, совместима с 316L нержавейкой и выдерживает диапазон температур от -20 до +80 °C. NSF H1, NLGI 2, что позволяет ее применять на конвейерах, редукторах и направляющих оборудования, подвергающегося интенсивной мойке.
Как проверить паспорт смазки перед покупкой
Перед закупкой смазки для оборудования, работающего при постоянной мойке, попроси у поставщика полный паспорт (TDS, Technical Data Sheet) и проверь эти пункты:
| Критерий | Что искать | Почему это важно |
|---|---|---|
| NSF H1 | Должна быть прямая ссылка на сертификат NSF | Подтверждает допуск для случайного контакта с пищей |
| ASTM D4049 (spray-off) | Минимум 90% остатка смазки на месте | Показывает стойкость к мойке под давлением |
| ASTM D1264 (washout) | Количество отделившейся воды, предпочтительно менее 5% | Гарантирует, что вода не будет проникать в узел |
| Диапазон температур | От -10 до +60 °C минимум, для активной мойки лучше до +80 °C | Смазка должна работать при горячей мойке и холодном хранении |
| Совместимость с уплотнениями | Указана совместимость с виторонами, эластомерами | Исключает набухание или деградацию уплотнений |
| Совместимость с химией | Данные испытаний со щелочными и кислотными средствами | Смазка не разрушится при контакте с моющими средствами |
| NLGI класс | Обычно 2 для пищевых смазок (средняя консистенция) | NLGI 2 удобен для ручной смазки и автоматических систем |
Если в паспорте нет данных по ASTM D4049 или D1264, попроси у производителя результаты испытаний или примеры применения на аналогичном оборудовании. Хороший поставщик смазок всегда предоставит такую информацию: она доказывает качество и соответствие требованиям заказчика.
Обрати внимание на вязкость при 40 °C и 100 °C: для мойки оборудования часто берут смазки с вязкостью масляной части в диапазоне ISO VG 32-46 (вязкость не определяется классом NLGI, но зависит от выбранной базы и загустителя). Вязкость влияет на адгезию и способность смазки удерживаться на узле при мойке.
Часто задаваемые вопросы
Отличается ли H1 от других пищевых категорий смазок?
H1 - это смазка для случайного контакта с пищей, одобренная NSF для пищевого оборудования. Существует также 3H (прямой контакт с пищей, для разделительных агентов) и H2 (запрещен контакт с пищей, для оборудования вне зон производства). На большинстве пищевых производств применяют H1 именно потому, что она разрешена для случайного попадания в продукт до 10 ppm, но не требует полного разделения узлов от пищи.
Нужна ли мне синтетическая смазка или минеральная справится?
Для оборудования с постоянной мойкой синтетические смазки показывают лучше результаты: они обычно имеют лучшую адгезию, выше стойкость к смыванию струей воды (ASTM D4049) и лучше сопротивляются окислению при температурных циклах. Однако дорогие синтетические составы не всегда нужны: все зависит от интенсивности мойки и требований к переподсмазке. Для средних нагрузок и умеренной мойки подойдет хорошая минеральная H1-смазка; для интенсивной мойки и высоконагруженных узлов выбирай синтетику.
Почему смазка вымывается, если она H1-класса?
H1-статус гарантирует только безопасность для пищи, а не водостойкость. Смазка может быть H1, но при этом слабо сопротивляться смыванию водой. Выбирая смазку для мойки, проверь данные ASTM D4049, а не только наличие допуска H1.
Как часто нужно переподсмазывать оборудование при постоянной мойке?
Периодичность зависит от интенсивности работы, типа узла (подшипник, направляющая) и результатов ASTM D4049. На активных линиях фасовки с несколькими циклами мойки в смену переподсмазка может требоваться несколько раз в день. Для редукторов и герметичных узлов частота ниже. Закупщику рекомендуется составить график на основе рекомендаций производителя оборудования и паспорта смазки.
Влияет ли мойка с разными pH на выбор смазки?
Да, щелочные (pH > 11) и кислотные (pH < 3) моющие средства могут повредить некоторые компоненты смазки: окислить загуститель, разрушить или отслоить адгезивный слой. При мойке с перепадом pH проверяй в паспорте совместимость смазки с диапазоном pH моющих средств, которые используются на производстве.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто поиск продукта с нужным допуском, а комплексная оценка водостойкости, совместимости с химией и температурными циклами, а также соответствия конструкции оборудования. H1-статус гарантирует безопасность для пищи, но не водостойкость; для мойки нужна смазка с подтвержденной стойкостью к смыванию струей (ASTM D4049, минимум 90% остатка) и низкой водоотделяемостью (ASTM D1264).
Перед закупкой запроси у поставщика полный паспорт смазки с данными испытаний, проверь совместимость с уплотнениями и моющими средствами, убедись, что диапазон рабочих температур соответствует условиям мойки вашего производства. Если оборудование имеет герметичные узлы класса IP69K из 316L нержавейки и установлена централизованная система смазки, то правильный выбор H1-смазки обеспечит надежную защиту на долгие месяцы. Следующий шаг - согласовать выбор смазки с техническим отделом производителя оборудования, чтобы убедиться в совместимости с конкретной моделью конвейера, редуктора или фильтра.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте вал втулочный фиксатор правильно: учтите зазор, температуру, время отверждения и прочность для надежного соединения.
Узнайте, как сохранить биостойкость СОЖ, избежать неприятного запаха и потери жидкости, обеспечив стабильную работу оборудования.
Узнайте, как смазки H1 влияют на аудит HACCP и обеспечивают безопасность пищевой продукции.