
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Выбор анаэробного фиксатора для посадки вал-втулка - это не просто подбор по названию, а осознанный расчет по четырем критериям: диаметральному зазору, рабочей температуре, времени отверждения и требуемой прочности соединения. Многие инженеры и снабженцы ошибочно полагают, что любой вал-втулочный фиксатор подходит на любую посадку, но на практике превышение максимального зазора или температурный диапазон, не соответствующий условиям работы, приводят к отказу соединения или невозможности его последующей разборки. Эта статья поможет вам разобраться в ключевых параметрах выбора, избежать типичных ошибок и подобрать состав, который действительно работает в ваших условиях.
Закупщикам, технологам и инженерам актуально знать, что диаметральный зазор между валом и втулкой - первый критерий отбора, а температура работы - второй. Без этих двух параметров выбор останется случайным.
Зазор как ключевой параметр выбора
Диаметральный зазор между валом и втулкой - это первая и главная характеристика, по которой инженер должен сразу отсеять неподходящие составы.
Для плотной посадки с малым зазором (0,025–0,15 мм) используют низковязкие анаэробные фиксаторы, которые быстро проникают в щель между поверхностями и равномерно заполняют ее. При большем зазоре (0,05–0,38 мм) требуются более вязкие составы, которые способны удержаться между деталями и обеспечить адекватный контакт с обеими поверхностями.
Производители строго ограничивают максимальный диаметральный зазор для каждого состава. Для стандартных низковязких фиксаторов это обычно 0,1 мм, для средней группы -0,15 мм, а для высокозаполняющих специальных составов - до 0,25 мм и выше. Если зазор превышает паспортный максимум, состав не закроет щель полностью, вязко-связующая прослойка окажется непрерывной только на части поверхности, и прочность соединения резко упадет.
Максимальная прочность сохраняется, когда диаметральный зазор не превышает 0,005 дюйма (примерно 0,13 мм). При увеличении зазора сверх этой величины прочность начинает падать. Поэтому при выборе фиксатора нужно учитывать не только номинальные размеры вала и втулки, но и допуски на изготовление, чтобы определить реальный рабочий зазор.
Перед заказкой проведите измерение или расчет зазора. Если вал изготовлен с допуском h7, а отверстие втулки - H8, зазор при сборке может варьироваться от минимального (几микронов) до максимального. Выбирайте состав так, чтобы его максимальный зазор был выше ожидаемого разброса. Это гарантирует надежность на весь срок службы.
Температурные диапазоны и выбор для горячих условий
Рабочая температура - второй решающий параметр.
Большинство анаэробных фиксаторов работают в непрерывном диапазоне от -55 до +150°C, что охватывает типичные применения в машиностроении и приборостроении. Однако если оборудование работает в горячих условиях - например, в близости от нагревательных элементов, в узлах редукторов или на высокоскоростных валах, где фрикционное выделение тепла может поднять локальную температуру выше +150°C, - стандартный состав непригоден.
Для таких условий используют высокотемпературные анаэробные фиксаторы с паспортной термостойкостью до +175°C, +180°C или даже +230°C. Эти составы содержат специальные наполнители и смолы, которые сохраняют когезию (внутреннюю прочность) при высоких температурах и не теряют адгезию к металлу при нагреве.
При выборе высокотемпературного состава помните, что его время отверждения часто длиннее, чем у стандартных. Это объясняется иной химической базой и необходимостью более медленного кросс-линкования, чтобы избежать хрупкости под нагревом. Если вам нужна высокая термостойкость и быстрое отверждение одновременно, это редко достижимо; нужно искать компромисс между требованиями сборки и долгосрочной надежностью.
Также учтите, что температурный диапазон - это диапазон, а не гарантия работы при любых импульсных пиках. Если соединение периодически перегревается выше +180°C или подвергается термоударам, проконсультируйтесь с техподдержкой производителя фиксатора, чтобы уточнить допустимую частоту и амплитуду скачков температуры.
Время отверждения и выбор по сборочной логистике
Время отверждения - это период, в течение которого состав переходит из жидкого состояния в твердое и начинает развивать прочность.
Для анаэробных фиксаторов это время варьируется от 4 минут (быстрые составы) до 40–60 минут (медленные) и даже дольше в особых условиях.
Быстротвердеющие составы (время фиксации около 4 минут) удобны, когда нужно сокращать время простоя оборудования и ускорять темп сборки. Их выбирают на конвейерных линиях, где каждая секунда простоя - убыток. Однако быстрое отверждение имеет побочный эффект: состав может начать полимеризоваться еще до полного заполнения зазора, если сборка проведена медленно или если есть воздушные карманы.
Среднепрочные и медленные составы (время отверждения 20–60 минут) обеспечивают более полное и равномерное заполнение щели, особенно при большом зазоре или сложной геометрии. Они предпочтительны, когда нужна максимальная надежность или когда соединение имеет большую поверхность контакта, требующую времени на пропитку.
При выборе ориентируйтесь на логистику вашей сборочной операции. Если вал-втулочное соединение входит в состав сборочного узла, который вскоре надо отправить на испытание или установку, ускоренное отверждение оправдано. Если соединение - промежуточный этап и может дождаться естественного отверждения, выбирайте состав с большим временем работы.
Помните также, что некоторые медленные составы позиционируются как permanent bond, то есть предназначены для крайне редкой разборки или неразборного соединения. Если соединение должно разбираться при сервисном обслуживании, избегайте таких продуктов и выбирайте средне- или низкопрочные варианты.
Таблица быстрого выбора по зазору и температуре
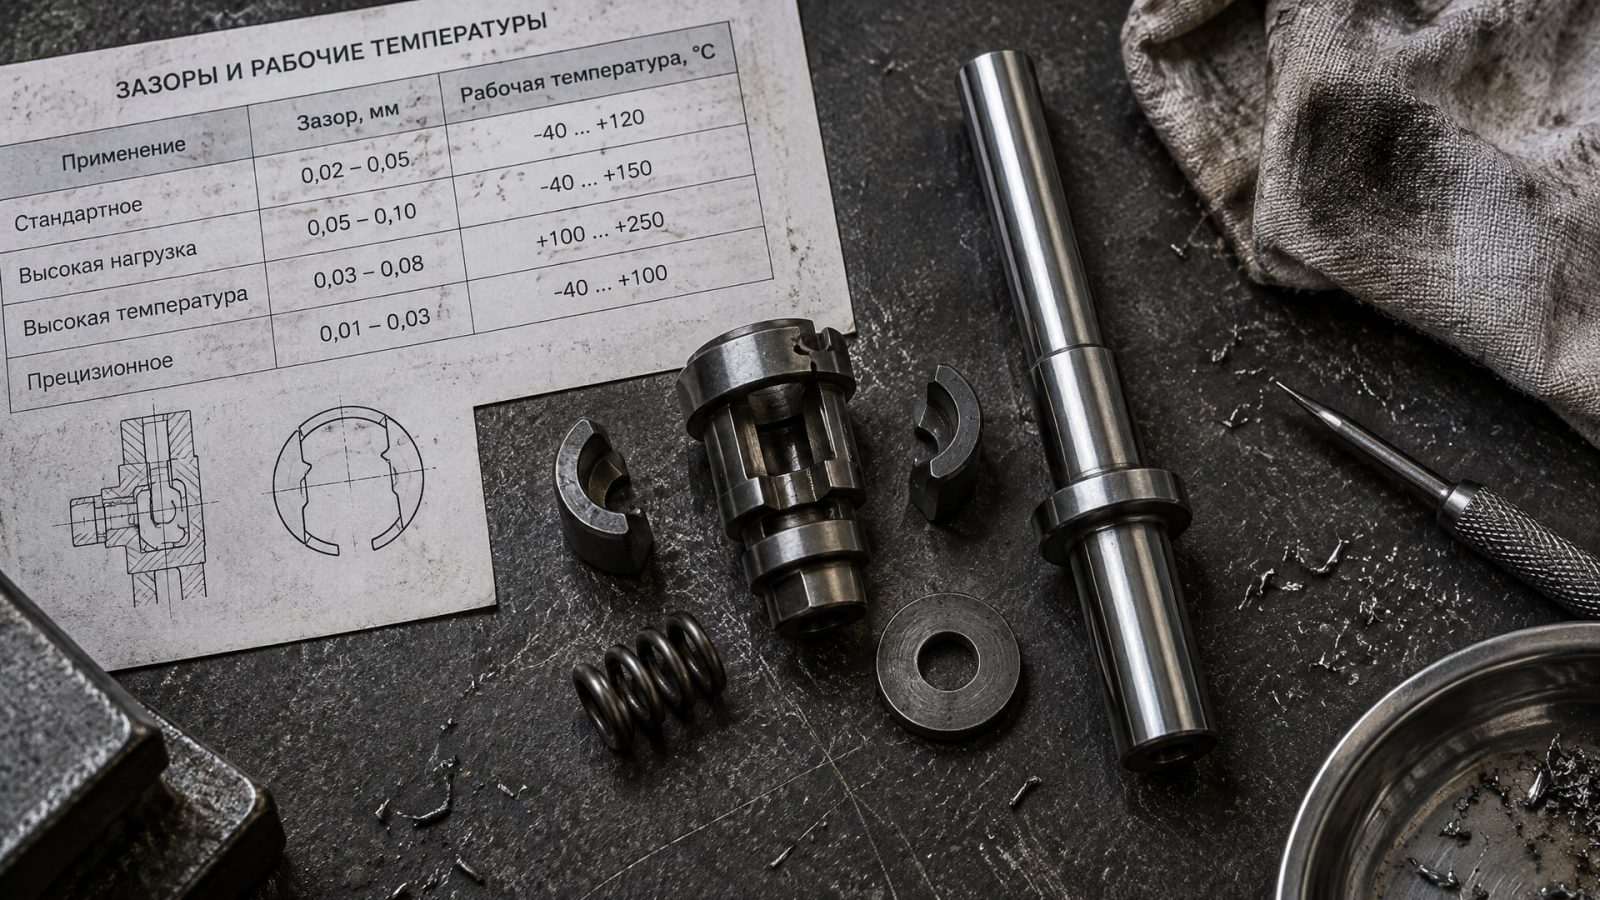
| Диаметральный зазор | Рабочая температура | Рекомендуемый тип состава | Примечание |
|---|---|---|---|
| 0,025–0,1 мм | -55...+150°C | Низковязкий стандартный | Плотная посадка, быстрое отверждение |
| 0,05–0,15 мм | -55...+150°C | Среднявязкий стандартный | Нормальная посадка, среднее время |
| 0,1–0,25 мм | -55...+150°C | Высокозаполняющий | Более свободная посадка |
| 0,025–0,15 мм | +150...+180°C | Низко-/среднявязкий высокотемпературный | Требуется термостойкость |
| 0,1–0,3 мм | +180...+230°C | Высокозаполняющий высокотемпературный | Экстремальные температуры |
Используй эту таблицу как ориентир. Всегда проверяй паспортные данные конкретного фиксатора перед закупкой.
Ошибки при выборе вал-втулочного фиксатора
Первая распространенная ошибка - выбор по названию вместо анализа параметров.
Фраза «вал-втулочный фиксатор» описывает применение, а не характеристики. Производители выпускают десятки вариантов под одно применение, и каждый имеет свой максимальный зазор, температурный диапазон и время отверждения. Закупка по названию неизбежно приводит к подгоне под наиболее универсальный вариант, который часто не оптимален именно для вашей посадки.
Вторая ошибка - предположение, что все фиксаторы одинаково работают в диапазоне до +150°C. На практике некоторые составы теряют прочность уже при +140°C, а другие стабильны до +175°C. Если вы случайно выбрали состав с нижним пределом, соединение может разрушиться именно когда оно критично для работы машины.
Третья ошибка - убеждение, что высокая вязкость всегда лучше. На самом деле, для малого зазора (0,025–0,05 мм) высокая вязкость затрудняет проникновение состава в щель, и может остаться пустота или воздушный карман. Для такой посадки нужен текучий, низковязкий состав, чтобы он распределился под действием капиллярных сил.
Четвертая ошибка - предположение, что любое нагревание ускоряет отверждение без ограничений. Один из гайдов производителя четко указывает: нагрев жидкого состава выше +120°C не рекомендуется, так как процесс полимеризации станет неуправляемым и может привести к дефектам. Правильное ускорение - это нагрев уже собранного (но еще не отвердевшего) соединения до умеренной температуры (50–70°C), что примерно удваивает скорость отверждения без риска преждевременной полимеризации.
Пятая ошибка - ориентация только на прочность. Высокопрочные составы часто требуют более времени на отверждение и иногда менее устойчивы к вибрации на ранней стадии затвердевания. Для большинства промышленных применений достаточно средней или нормальной прочности, а критерии выбора должны быть зазор → температура → время отверждения → затем прочность.
Нормативные ориентиры и стандарты
При работе с критичными или регламентированными соединениями производители часто ссылаются на отраслевые стандарты и спецификации.
В карточках анаэробных фиксаторов встречаются ссылки на ASTM D-5363 (стандарт на анаэробные клеи для цилиндрических соединений), MIL-R-46082 (военная спецификация на retaining compounds) и GM-1183024 (стандарт общемоторного назначения). Эти ориентиры полезны для выборки по критериям аккредитации и для контроля качества.
Если ваше предприятие работает по ISO 9001 или другой системе управления качеством, в спецификации на сборку соединения должны быть указаны допустимые марки фиксаторов с их паспортными номерами и версией TDS. Это предотвращает случайную замену состава на «почти аналогичный» и гарантирует воспроизводимость качества от партии к партии.
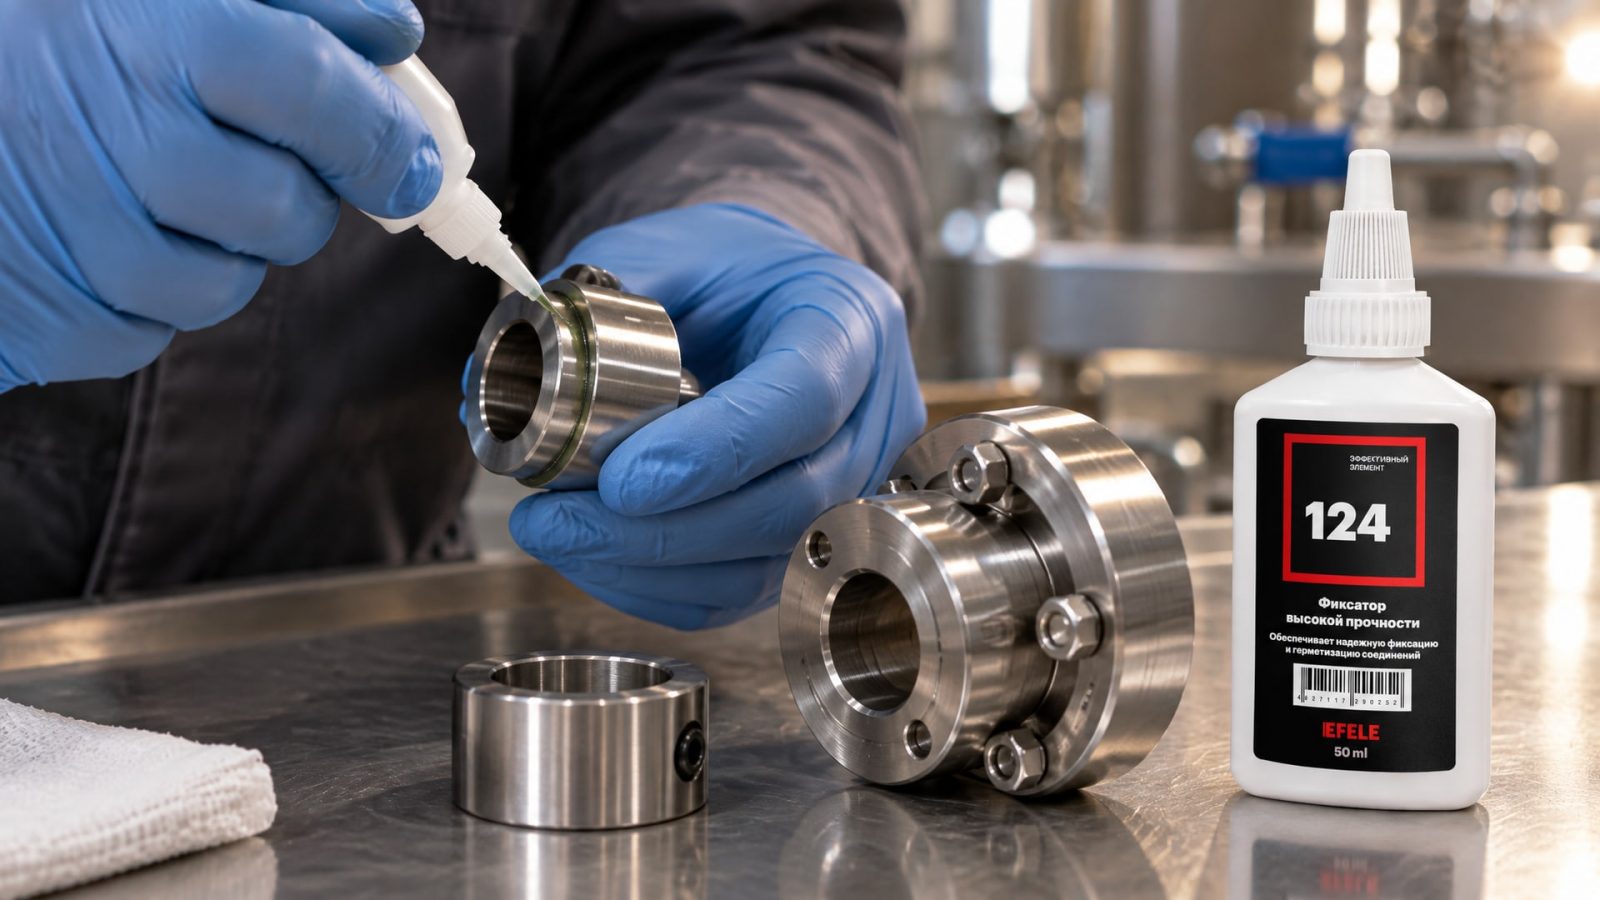
Для фиксации вал-втулочных соединений с малым зазором (0,025–0,15 мм) и контактом с пищевыми продуктами оптимальным выбором является анаэробный клей EFELE 124, который имеет низкую вязкость и обеспечивает быстрое и надежное заполнение щели. Его использование исключает попадание несвязанного состава в продукт и обеспечивает гигиеническое соответствие требованиям производства.
Практический алгоритм выбора вал-втулочного фиксатора
Подбор вал-втулочного фиксатора лучше всего провести пошагово:
1. Измерьте или рассчитайте фактический диаметральный зазор. Учтите допуски на вал и отверстие, определите минимальный и максимальный зазор при сборке. Если вал h7 и отверстие H8, запросите таблицу допусков ISO 286.
2. Определите рабочую температуру соединения. Это не только окружающая температура, но и локальный нагрев от фрикции, близости источников тепла, агрессивной среды. Прибавьте резерв 10–20°C на случай пиков.
3. Выберите из справочника все составы, у которых максимальный зазор >= вашего расчетного, а рабочая температура покрывает вашу. Это первый фильтр.
4. Среди оставшихся сравните время отверждения. Если вам нужна быстрая сборка, берите быстрый состав; если есть время, выбирайте медленный для большей надежности.
5. Проверьте требуемую прочность. Для большинства посадок вал-втулка достаточно нормальной или средней прочности. Высокопрочные (permanent bond) составы берите только если есть особое требование в спецификации.
6. Запросите TDS (Technical Data Sheet) у поставщика и сверьте все параметры. Никогда не полагайтесь только на название или устный совет.
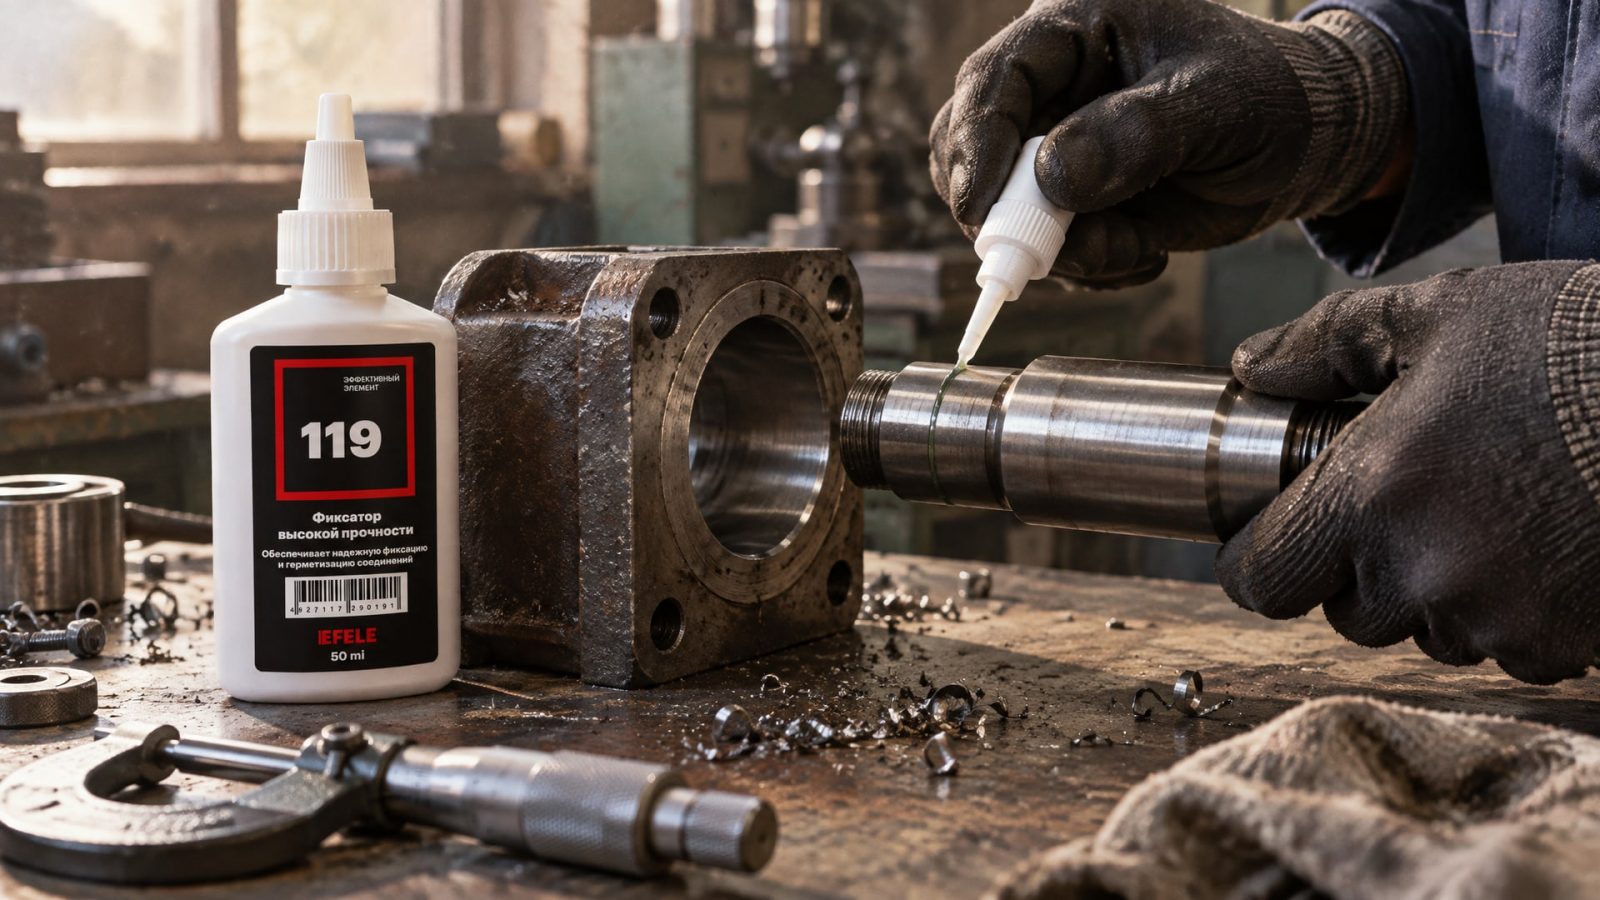
Для высокотемпературных условий (до +280°C) и больших зазоров (до 0,3 мм) рекомендуется особо термостойкий анаэробный клей EFELE 119, который стабильно работает при повышенных температурах и обеспечивает полное заполнение зазора даже при значительном разбросе посадки.
Часто задаваемые вопросы
Чем отличается вал-втулочный фиксатор от герметика?
Вал-втулочный фиксатор - это анаэробный клей для крепления деталей, который полимеризуется в отсутствие воздуха между плотно пригнанными металлическими поверхностями и обеспечивает механическую прочность. Герметик - это материал для уплотнения зазоров и предотвращения утечек жидкостей; он часто содержит разрыхляющие компоненты и может быть эластичным. Путать их нельзя, иначе герметик не обеспечит нужную прочность, а фиксатор может пропустить утечку.
Можно ли использовать одну марку фиксатора для зазоров от 0,05 до 0,25 мм?
Теоретически можно, если выбрать высокозаполняющий состав с максимальным зазором не менее 0,25 мм. Однако при малом зазоре (0,05 мм) такой состав может быть чересчур вязким и заполнять щель неравномерно, оставляя пустоты. Оптимально - иметь два состава: один для плотных посадок (0,05–0,1 мм), другой для свободных (0,15–0,3 мм), и выбирать по фактическому зазору.
Почему фиксатор не затвердевает за указанное время?
Причины могут быть: недостаточно влаги (заражители) на поверхностях деталей; слишком низкая температура окружающей среды; использование состава, срок хранения которого истек; загрязнение состава кислородом (для анаэробных составов кислород замораживает полимеризацию); деталь выполнена из материала, не стимулирующего отверждение (например, никелировка или хром вместо чистой стали). Проверьте чистоту поверхности, температуру помещения и срок годности состава.
Безопасно ли ускорять отверждение, нагревая собранное соединение?
Да, но в пределах рекомендаций. Умеренный нагрев собранного (но еще жидкого) соединения до 50–70°C ускоряет отверждение примерно вдвое без риска преждевременной полимеризации. Однако нагрев жидкого состава ДО сборки выше +120°C не рекомендуется - процесс может стать неуправляемым. Всегда читайте TDS конкретного состава на предмет допустимых температур.
Как выбрать между быстрым и медленным фиксатором?
Быстрый (4–10 минут) выбирают, если нужно сокращать время простоя и быстро переходить к следующему этапу сборки. Медленный (20–60 минут) предпочтительнее для крупных соединений с большой поверхностью контакта или при большом зазоре, так как состав успевает равномерно распределиться. Медленный состав также позволяет проверить собранное соединение на корректность перед финальной фиксацией.
Заключение
Выбор вал-втулочного фиксатора - это не угадайка, а инженерная задача с четкими критериями. Диаметральный зазор и рабочая температура - главные факторы отбора; время отверждения и требуемая прочность - уточняющие параметры. Типичная ошибка - подбор по названию вместо параметров, что приводит к перекупке универсальных, но неоптимальных составов.
Прежде чем заказать партию, измерьте реальный зазор, определите диапазон рабочих температур с запасом, запросите у поставщика техническую документацию на конкретный состав и сверьте его максимальный зазор и термостойкость с вашими требованиями. Этот простой алгоритм избавит вас от отказов в поле и неожиданных затрат на переделку. Начните с пилотной партии малого объема, протестируйте соединение в условиях, максимально приближенных к реальным, и только затем переходите к серийной закупке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как сохранить биостойкость СОЖ, избежать неприятного запаха и потери жидкости, обеспечив стабильную работу оборудования.
Узнайте, как смазки H1 влияют на аудит HACCP и обеспечивают безопасность пищевой продукции.
Узнайте, как влияние pH на СОЖ определяет ее стабильность, защитные свойства и срок службы инструмента, а также важность контроля pH.