
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Разборные резьбовые соединения - основа монтажных работ, ремонта и регулярного обслуживания оборудования. Главная проблема: резьба самопроизвольно ослабляется от вибрации, температурных перепадов и механических нагрузок. Анаэробный фиксатор решает эту задачу, но выбор правильного - дело техническое. Нужно различать классы прочности по стандартам ISO, понимать разницу между разъемными и неразъемными составами, и знать, какой момент отвинчивания требуется для конкретного узла. Статья поможет инженерам, технологам и закупщикам подобрать фиксатор, который удержит крепеж надежно, но разберется без повреждений и нагрева.
Отличие разъемных фиксаторов от неразъемных
Анаэробные фиксаторы резьбы делят на две категории по способности к повторной разборке.
Неразъемные составы обеспечивают очень прочное соединение - демонтаж требует нагрева свыше 200 °C или разрушения крепежа. Разъемные фиксаторы удерживают резьбу от самоотвинчивания, но крепеж разбирается стандартным ручным инструментом при соответствующем усилии.
Главное различие - класс прочности по ISO 10964. Неразъемные соответствуют высокой прочности (момент отвинчивания свыше 25 Н·м на образцах М6 после полного отверждения). Разъемные - это низкая (около 5 Н·м на М10 через 24 часа) и средняя прочность (8–25 Н·м в зависимости от размера крепежа и времени отверждения).
Для промышленных узлов, которые разбирают или обслуживают периодически - редукторов, муфт, фланцевых соединений - берут именно разъемные. Неразъемные применяют в конструкциях на постоянной основе: герметизация трубных резьб, крепеж, который сниматься не должен.
Выбор фиксатора по классу прочности и условиям работы
Момент отвинчивания - главный параметр выбора.
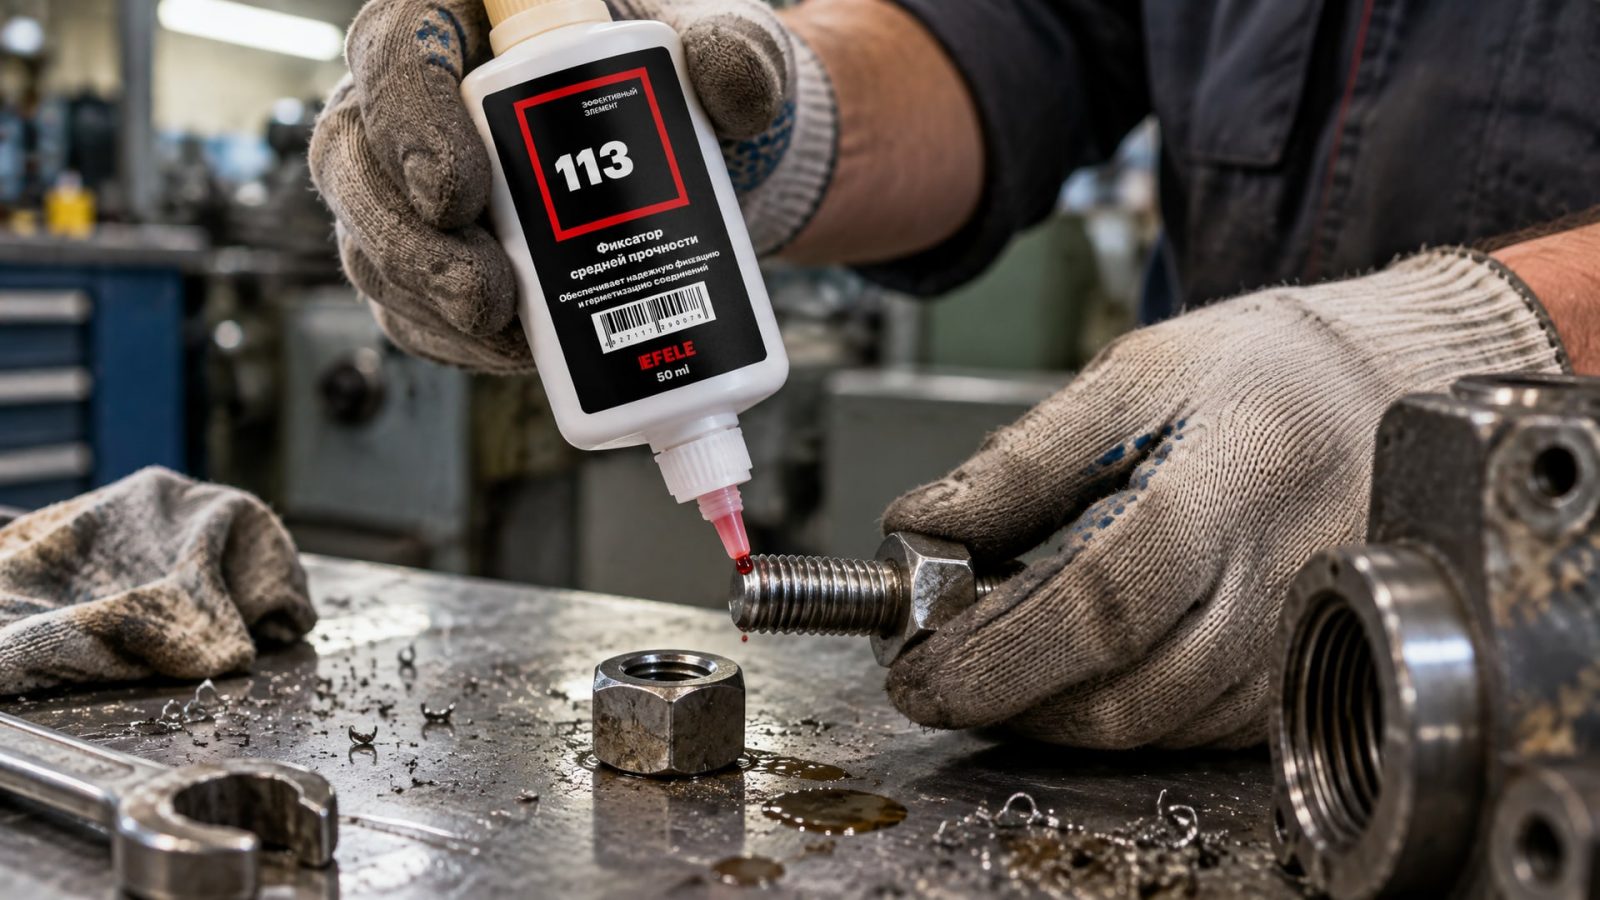
Он определяется по ISO 10964 и указывается в паспортных данных каждого состава. Для среднепрочных анаэробных фиксаторов типичный ориентир -12 Н·м и выше; конкретные значения зависят от размера резьбы, материала и времени отверждения.
Второй критерий - условия эксплуатации. На узлах с умеренной вибрацией, где зазор в резьбе не превышает 0,6 мм, фиксатор средней прочности показывает стабильный результат. Если соединение работает без постоянных нагрузок, достаточна низкая прочность. Высокая нужна только там, где резьба стоит на постоянной основе и не должна разбираться без специального инструмента.
Третий фактор - материал и загрязнение. Анаэробные составы требуют плотного контакта металл-к-металлу. Если резьба заржавела, покрыта маслом или грязью, фиксатор не будет полимеризоваться корректно. Поэтому перед нанесением резьбу нужно очистить от ржавчины, обезжирить и высушить - только после этого наносить состав по всей поверхности витков.
Для разборных соединений, которые требуют периодического демонтажа и где вибрация и тепловые нагрузки обычные, подходят составы среднепрочного класса. Они гарантируют удержание от самоотвинчивания и одновременно позволяют разобрать узел стандартным ручным инструментом без повреждения крепежа. EFELE 113 - анаэробный клей средней прочности на этот случай: момент срыва 17–22 Н·м по DIN EN ISO 10964, полная прочность через 24 часа при комнатной температуре.
Синий фиксатор резьбы: что означает цвет и как он используется
Цвет анаэробного фиксатора - удобный, но не точный ориентир.
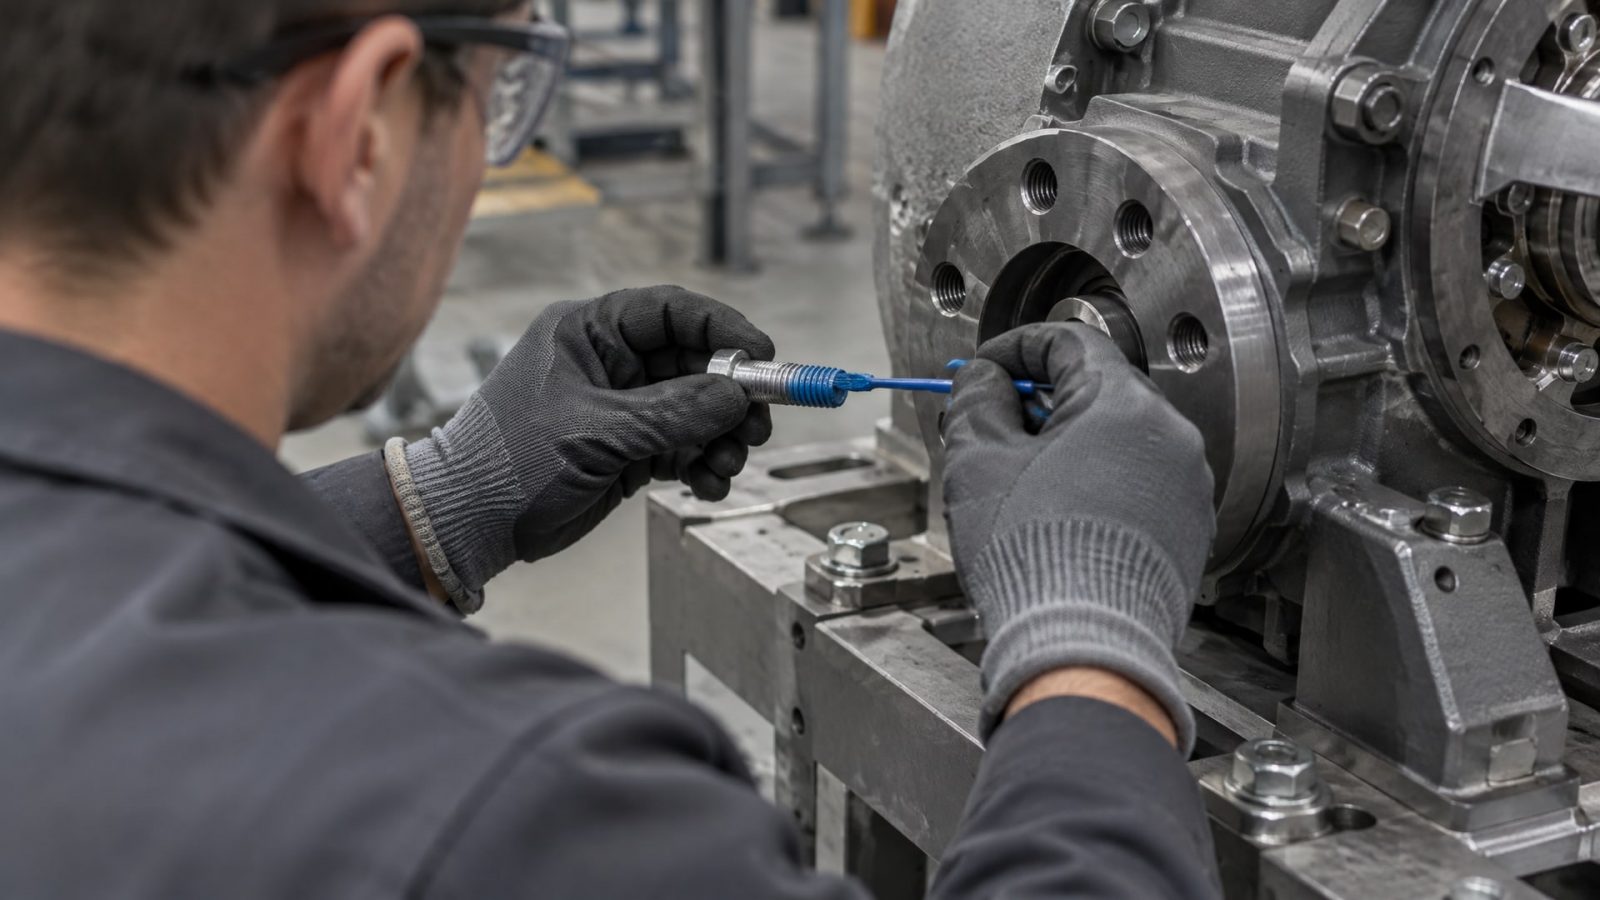
Синий threadlocker обычно соответствует medium strength, но реальные свойства нужно сверять по паспортным данным и ISO 10964. Синий фиксатор резьбы разъемный предназначен именно для разборки стандартным ручным инструментом, что делает его основным выбором для периодически демонтируемых узлов.
Ошибка многих закупщиков - полагаться только на цвет. На рынке встречаются синие составы разных производителей с сильно отличающимися параметрами. Один может иметь момент отвинчивания 10 Н·м, другой -20 Н·м. При подборе сверяй спецификацию конкретного продукта, а не просто «синий фиксатор».
Синий цвет добавляют красителем для видимости при нанесении и для быстрого распознавания класса в цехе. При этом точные параметры держания, времени отверждения и совместимости с материалами указаны в техническом паспорте. Именно этот документ - основа для выбора, а не цветовое обозначение.
Как правильно применять разборный фиксатор резьбы
Подготовка резьбы -80 процентов успеха.
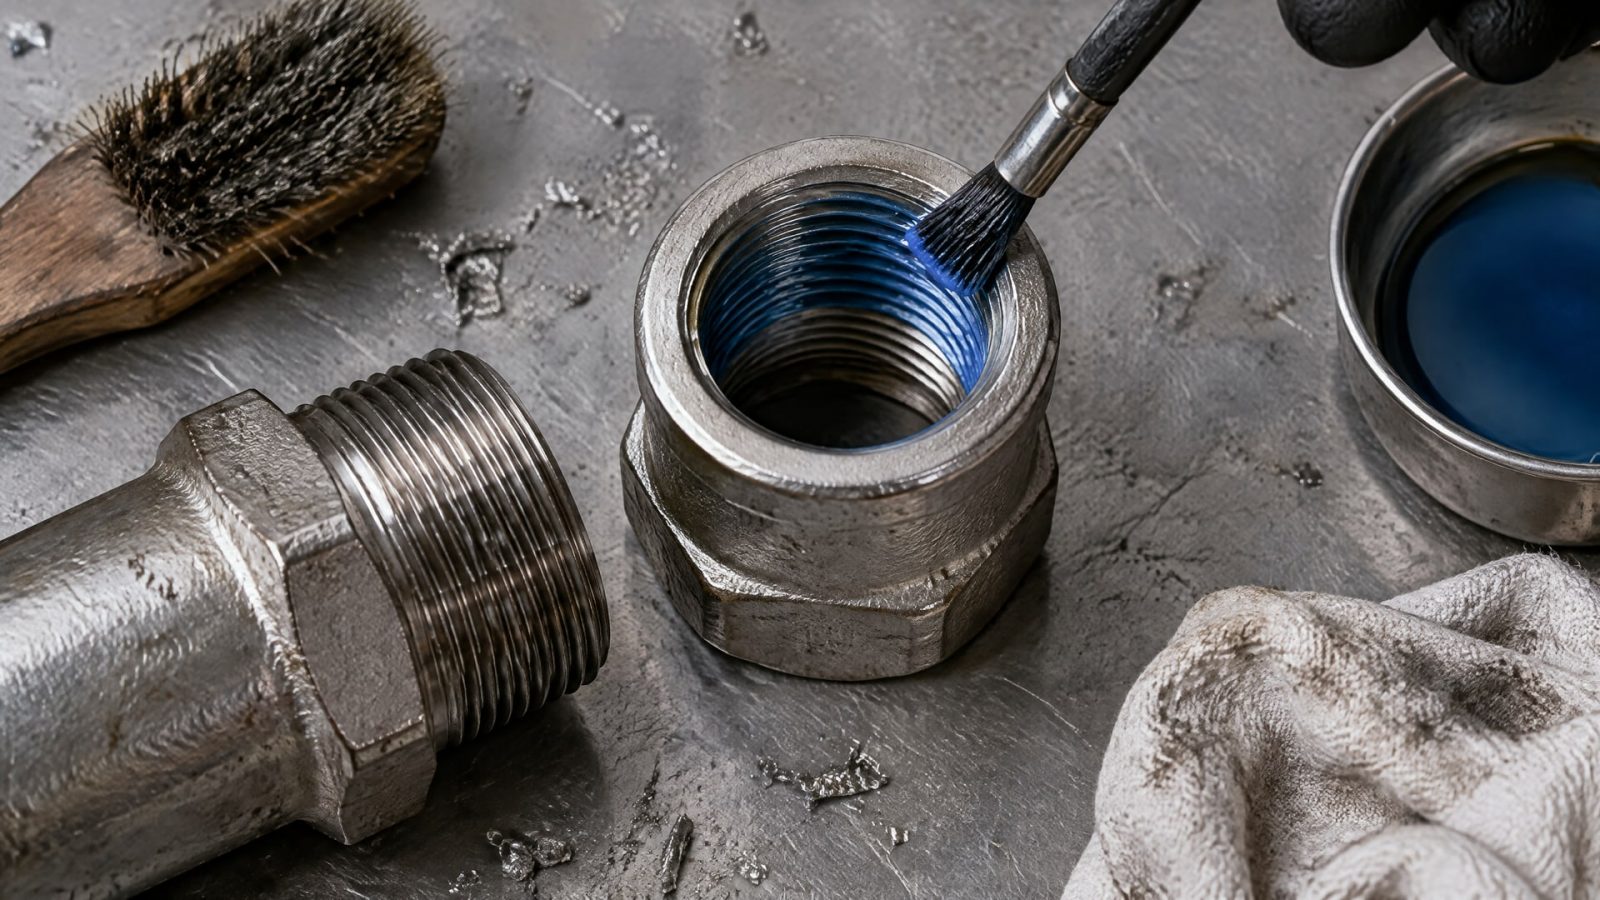
Сначала нужно очистить резьбу от ржавчины - влажной щеткой или наждаком при необходимости. Потом полностью избавить от масла, грязи и пыли: промыть чистой водой или протереть обезжиривающим раствором. Просушить естественным путем или сжатым воздухом.
После подготовки нанести фиксатор тонким слоем на резьбу болта или гайки - по всей длине витков. Не нужно наносить толстый слой; полимеризация происходит только в узком зазоре между витков, толстый слой просто не будет взаимодействовать с кислородом и останется жидким. Затем выполнить окончательную затяжку - крепеж займет свое место, излишки фиксатора вытеснятся наружу и высохнут.
Полная прочность достигается через 24 часа при температуре 23±2 °C. До истечения этого времени не рекомендуется разбирать соединение или подвергать его значительным вибрациям. Если нужна более быстрая полимеризация, можно кратковременно нагреть узел до 50–60 °C - это ускорит процесс, но 24 часа при комнатной температуре остается стандартом.
При разборке через 24 часа крепеж разбирается обычным инструментом, без нагрева и без чрезмерного усилия. Если крепеж заедает, значит либо использован неправильный класс прочности, либо нарушена подготовка резьбы перед нанесением. Остатки засохшего фиксатора легко очищаются щеткой или протиркой.
Разница в применении для разных размеров резьбы и материалов
Момент отвинчивания зависит от размера резьбы.
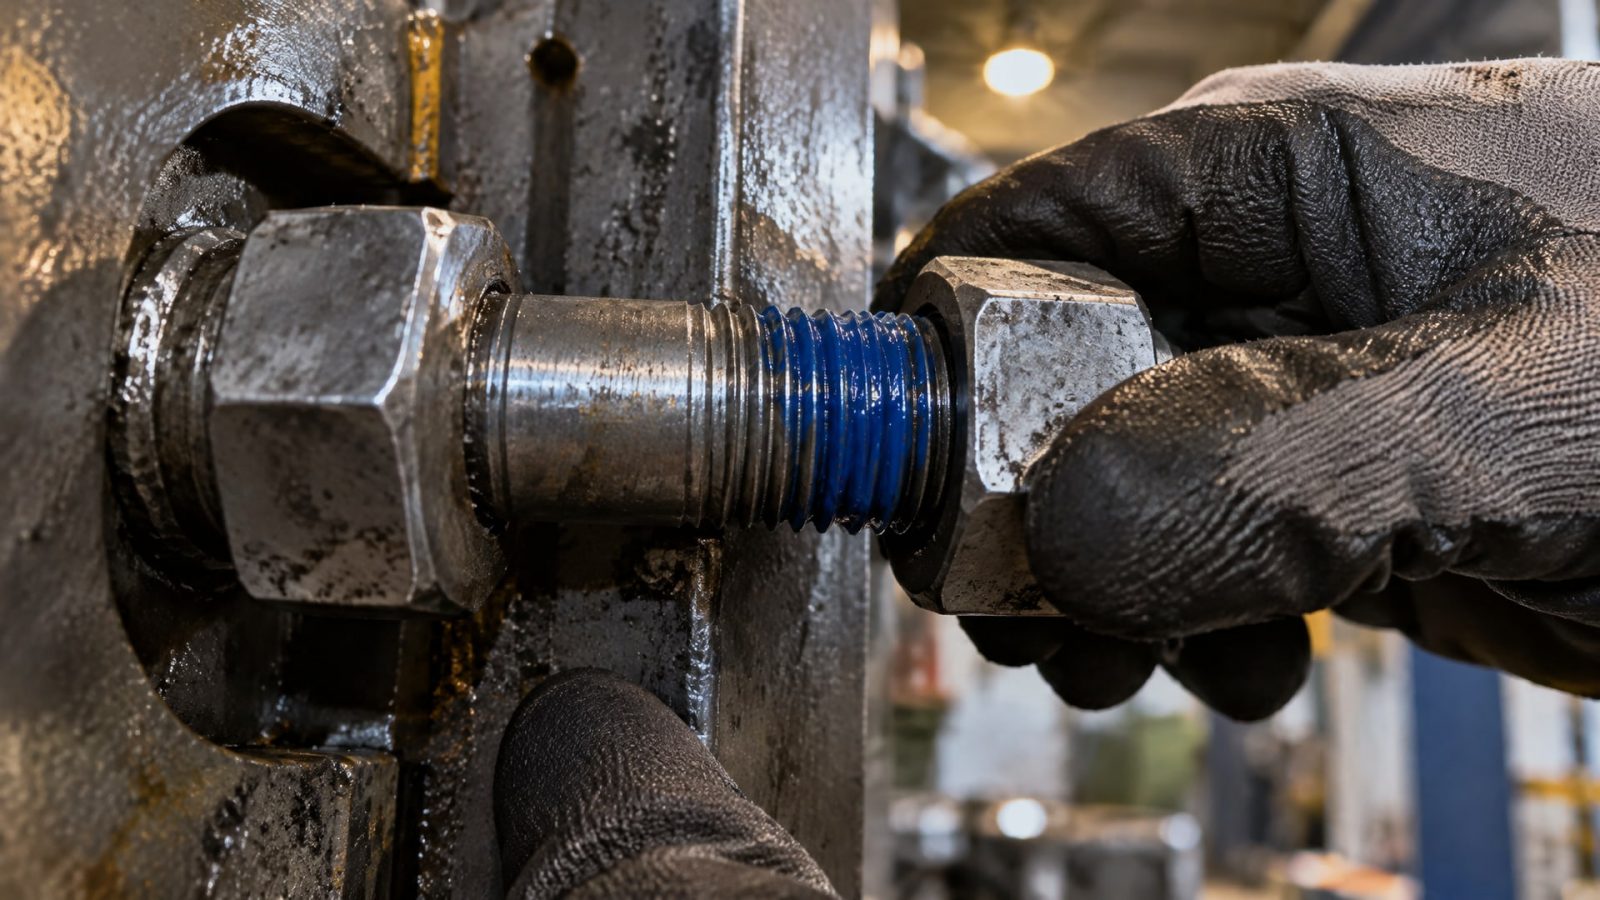
Для малых резьб (M4–M6) среднепрочный фиксатор дает момент 8–12 Н·м, для М10-12–20 Н·м, для М16 и крупнее -20–25 Н·м и выше. Производители указывают эти значения в паспортных данных, часто с разбивкой по размерам.
Материал поверхности тоже влияет. На стальных резьбах (углеродистая, нержавеющая сталь) фиксатор работает стабильно. На алюминии требуется предварительная проверка совместимости - некоторые анаэробные составы могут вызвать коррозию легких сплавов. На латунных и медных резьбах обычных промышленных разъемных фиксаторов достаточно.
Для трубной резьбы (NPT, BSPP, метрическая с герметизирующей резьбой) требуется состав, специально отработанный на этот тип соединений. Допустимый зазор в таких резьбах обычно не превышает 0,6 мм, и фиксатор должен полимеризоваться в этом узком пространстве между витками. Если зазор больше, анаэробный состав может не сработать - в этом случае нужны альтернативные методы герметизации.
Часто задаваемые вопросы
Чем отличается разъемный фиксатор резьбы от неразъемного?
Разъемный удерживает крепеж от самоотвинчивания, но разбирается стандартным инструментом. Неразъемный - очень прочная фиксация, демонтаж требует нагрева свыше 200 °C или разрушения крепежа. Для регулярно обслуживаемых узлов берут разъемный; для постоянных соединений - неразъемный. Различаются они по классу прочности: разъемные - это низкая и средняя, неразъемные - высокая.
Что означает синий цвет фиксатора резьбы?
Синий - это medium strength, то есть средняя прочность. Цвет добавляют для удобства визуального распознавания в цехе. Но реальные параметры - момент срыва и отвинчивания - указаны в паспортных данных, они могут отличаться между производителями даже если оба состава синие. Всегда сверяй спецификацию, не только цвет.
Сколько времени нужно ждать, прежде чем разбирать соединение?
Полная прочность достигается через 24 часа при комнатной температуре (23±2 °C). До этого момента соединение не рекомендуется разбирать или подвергать вибрациям. Если нужна ускоренная полимеризация, кратковременный нагрев до 50–60 °C может помочь, но это не стандартный метод.
Можно ли наносить фиксатор на грязную или масляную резьбу?
Нет. Анаэробные составы требуют плотного контакта металл-к-металлу и полностью зависят от отсутствия загрязнений. Масло, ржавчина и грязь препятствуют полимеризации. Перед нанесением резьбу обязательно нужно очистить, обезжирить и высушить. Это главное условие надежной фиксации.
Какой класс прочности выбрать для разборного соединения?
Для разборных узлов с обычными вибрационными нагрузками подходит средняя прочность - момент отвинчивания 8–25 Н·м в зависимости от размера резьбы. Низкая прочность (около 5 Н·м) - для соединений без вибрации, где главное - просто удержать крепеж от самоотвинчивания. Высокая прочность не нужна, так как затруднит разборку.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений - это выбор класса прочности, подходящего для условий работы узла. Разъемный фиксатор отличается от неразъемного тем, что позволяет разобрать крепеж стандартным инструментом; для этого используют низкую или среднюю прочность по ISO 10964. Синий цвет облегчает ориентировку, но реальные параметры нужно сверять по паспортным данным - момент отвинчивания, время полной прочности (обычно 24 часа), совместимость с материалами.
Главное условие надежной фиксации - правильная подготовка резьбы: очистка от ржавчины, обезжиривание и просушка. После этого состав наносят по всей поверхности витков, выполняют окончательную затяжку и ждут 24 часа. Конкретный выбор зависит от размера резьбы, материала, условий вибрации и частоты разборки. Если вы подбираете фиксатор для промышленного применения, начните с определения требуемого момента отвинчивания, проверьте размер крепежа и состояние резьб, затем найдите состав средней прочности с соответствующими параметрами - это основной путь к надежному и удобному соединению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски загрязнения и соблюдая все стандарты.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы избежать срыва граней и облегчить демонтаж.
Смазка пищевая nsf h1: выбор и применение для фасовочных и упаковочных машин, безопасность продукции и эффективность оборудования.