
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Фасовочные и упаковочные машины работают в среде, где риск попадания смазки в продукт или на упаковку требует особого подхода. Стандарт NSF H1 определяет допуск на случайный контакт смазки с пищей в количестве до 10 ppm (10 mg/kg), что позволяет использовать такие материалы в зонах над продуктовой линией и на узлах, где контакт возможен, но не предусмотрен конструкцией. Выбор правильной смазки с допуском H1 не означает, что любая пищевая смазка подойдет для любого узла - нужна оценка зоны контакта, условий работы и соответствие материала требованиям каждого механизма. В этой статье разберемся, как определить необходимость H1, где его применять и на что обращать внимание при подборе для конкретного оборудования.
Инженеры и закупщики пищепроизводящих предприятий столкнутся с практическими советами по картированию точек смазки, проверке сертификации и согласованию выбранного материала с условиями эксплуатации.
Что означает допуск NSF H1 и когда он нужен
NSF H1 - это допуск, регистрируемый организацией NSF International для смазочных материалов, которые могут случайно контактировать с пищей.
Ключевое слово здесь «случайный»: допуск не предполагает, что смазка закладывается прямо в продукт или что ее можно есть. Максимально допустимое содержание такой смазки в пище составляет 10 ppm, а для некоторых силиконовых составов стандарт устанавливает еще более строгий ориентир в 1 ppm.
Часто закупщики и инженеры путают H1 с H2 - это разные категории. H1 предназначена для зон, где контакт с продуктом возможен; H2 используется там, где контакт исключен (например, внешние смазочные точки вне пищевой производственной зоны). H2 не является пищевым допуском и не может заменить H1 на оборудовании, работающем над продуктовой линией.
Для фасовочной и упаковочной машины логика выбора строится именно на картировании рисков: если узел расположен над конвейером, если есть путь миграции смазки через щели или микротрещины уплотнений, если брызги могут долететь до упаковки - нужна H1. Если узел находится снизу, защищен кожухом и физически изолирован от пищи, может быть достаточно смазки без пищевого допуска.
Роль ISO 21469 в выборе пищевой смазки
ISO 21469 - это международный стандарт гигиенических требований к смазкам, используемым в пищевой промышленности.
Он дополняет NSF H1 и описывает не только уровень допустимого контакта с пищей, но и требования к составу смазки, ее чистоте, микробиологической безопасности и стабильности при хранении. Смазка, соответствующая ISO 21469, считается food-grade решением и часто указывается в сертификатах вместе с NSF H1.
Эксперты рекомендуют при закупке проверять именно регистрацию NSF H1 и/или сертификацию ISO 21469 в технической документации, а не полагаться на общие надписи «пищевая» или «food grade» на упаковке. Если в TDS (техлист) указано, что смазка зарегистрирована как H1 или сертифицирована по ISO 21469, это признак того, что материал прошел независимую проверку и его состав одобрен для пищевого применения.
На практике фасовочные линии часто требуют оценки по методологии HACCP (анализ рисков и критические контрольные точки): для каждой смазочной точки определяется вероятность контакта с продуктом, и на основе этой оценки выбирается класс допуска. Такой подход помогает не переплачивать за H1 там, где его достаточно, и избежать использования непищевых смазок в уязвимых местах.
Зоны применения H1 на упаковочном оборудовании
На типичной фасовочно-упаковочной машине можно выделить несколько зон, требующих разного подхода к смазке.
Узлы над продуктовой линией - конвейерные ролики, направляющие, механизмы укладки продукта - всегда должны смазываться материалом с допуском H1, даже если геометрия узла минимизирует контакт со смазкой.
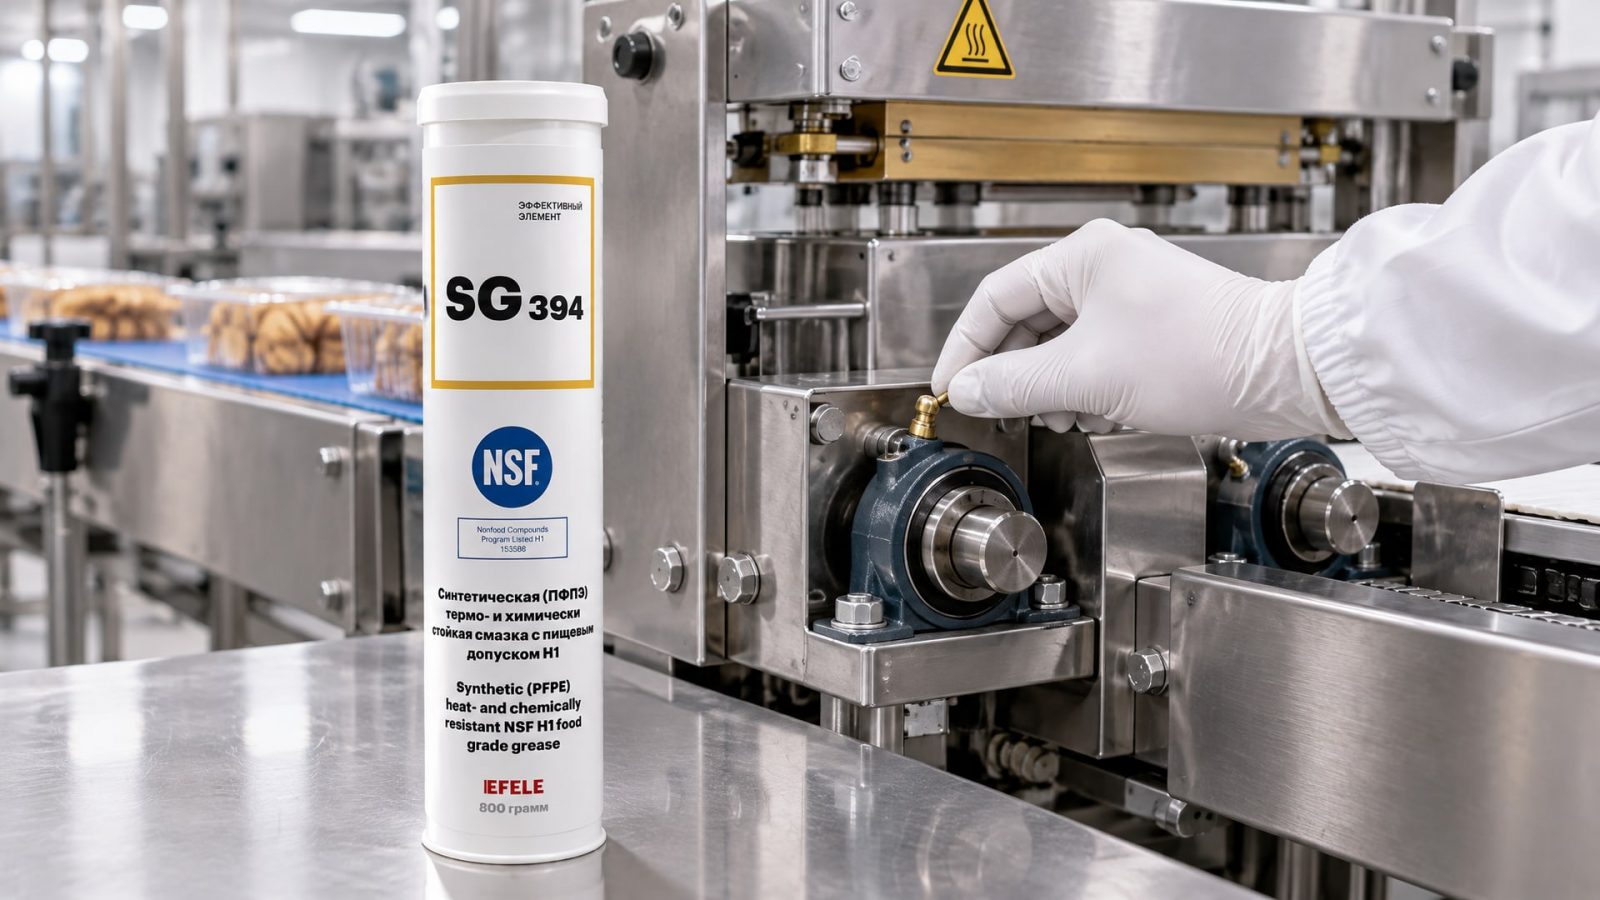
Запаечные механизмы, которые работают в непосредственной близости от упаковки, требуют смазки с H1, особенно если упаковка потом соприкасается с пищей внутри или если тепловое деформирование материала может создать микротрещины, через которые смазка впоследствии просочится. Для таких узлов, где температура может доходить до 150-260 °C (например, в механизмах термозапечатывания), нужна не только пищевая, но и термостойкая смазка. EFELE SG-394 обладает диапазоном от -20 °C до +260 °C и имеет допуск NSF H1, что делает ее пригодной для высокотемпературных запаечных узлов, где требуется и пищевой допуск, и стабильность при нагреве.
Внешние узлы машины (редукторы, внешние подшипники, наружные направляющие рамы), если они полностью отделены от зоны контакта с продуктом и защищены кожухом, могут смазываться обычными промышленными смазками без H1, так как риск попадания такой смазки в пищу минимален. Однако многие операторы предпочитают для удобства обслуживания и унификации использовать H1 везде, чтобы не путать материалы и не ошибиться при переналаживании оборудования.
Критерии выбора пищевой смазки для конкретных условий
Наличие допуска H1 или ISO 21469 - это только первый фильтр.
Дальше нужно учитывать конкретные условия работы узла: температуру окружающей среды, наличие воды или моющих средств, нагрузки на подшипники, скорость вращения, материалы уплотнений и направляющих.
Если фасовочная машина расположена во влажной среде или регулярно омывается водой и дезинфицирующими растворами, смазка должна быть водостойкой. Минеральные масла и смазки на основе минерального масла в такой среде быстро теряют смазывающие свойства, окисляются и становятся липкими. Синтетические и полусинтетические составы держат пленку лучше, особенно если в их рецептуре предусмотрены добавки для защиты от эмульсирования.
Температурный диапазон - еще один критерий. Для узлов, где температура может колебаться от +5 °C (холодильная камера) до +40 °C (рабочая зона летом), подойдет стандартная пластичная смазка NLGI 2. Но если есть локальный нагрев от механизма запечатывания или трения, или холодные запуски в зимних условиях, нужна смазка с более широким температурным окном. Универсальные масла, включая аэрозольные формы, часто имеют более гибкий температурный профиль и лучше проникают в узкие зазоры, что важно для механизмов с высокой точностью сборки.
Совместимость с материалами уплотнений и направляющих также важна: некоторые смазки на основе сложных эфиров могут разбухать резины, и если уплотнение машины сделано из такого материала, смазка вызовет утечку и повреждение узла. Проверка совместимости должна быть частью инженерного подбора, а не только вопросом допуска.
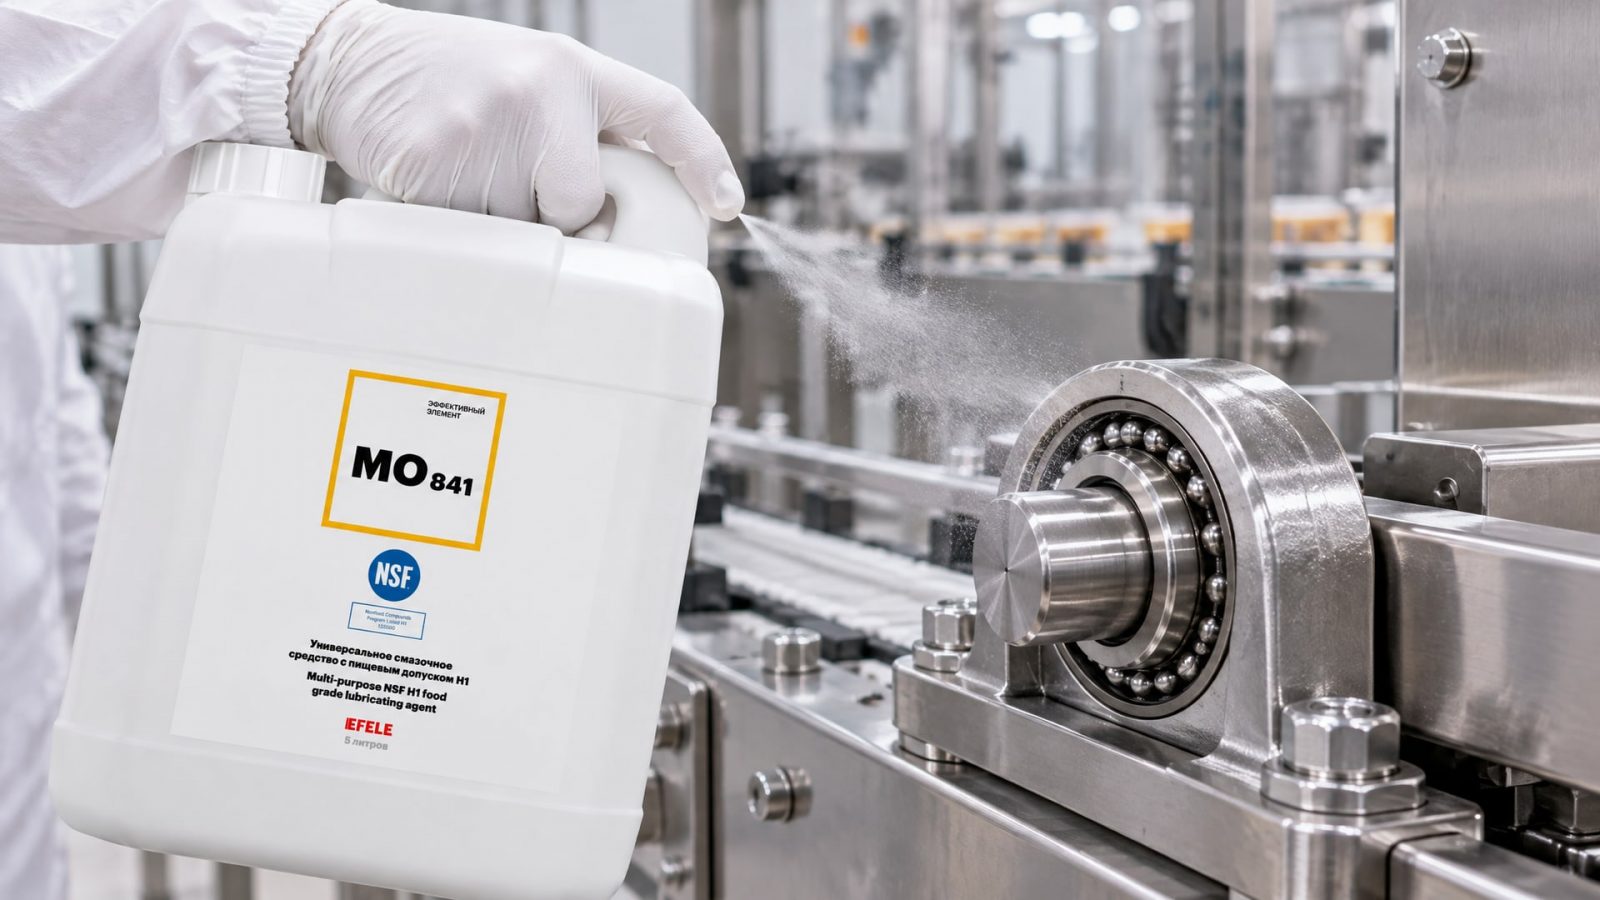
На практике многие закупщики выбирают универсальные масла с пищевым допуском для легконагруженных узлов и направляющих: такие материалы удобны в применении (часто выпускаются в аэрозольной форме), хорошо проникают, легко удаляют остатки старой смазки и подходят для машин, которые переналаживаются часто и работают в разных условиях. EFELE MO-841 Spray - пример такого универсального решения, обладающего допуском NSF H1 и аэрозольной удобством применения для быстрых переналадок и обслуживания легконагруженных узлов фасовочного оборудования.
Картирование точек смазки и оценка рисков
Перед выбором смазки нужно провести базовый аудит фасовочной машины и создать карту точек смазки.
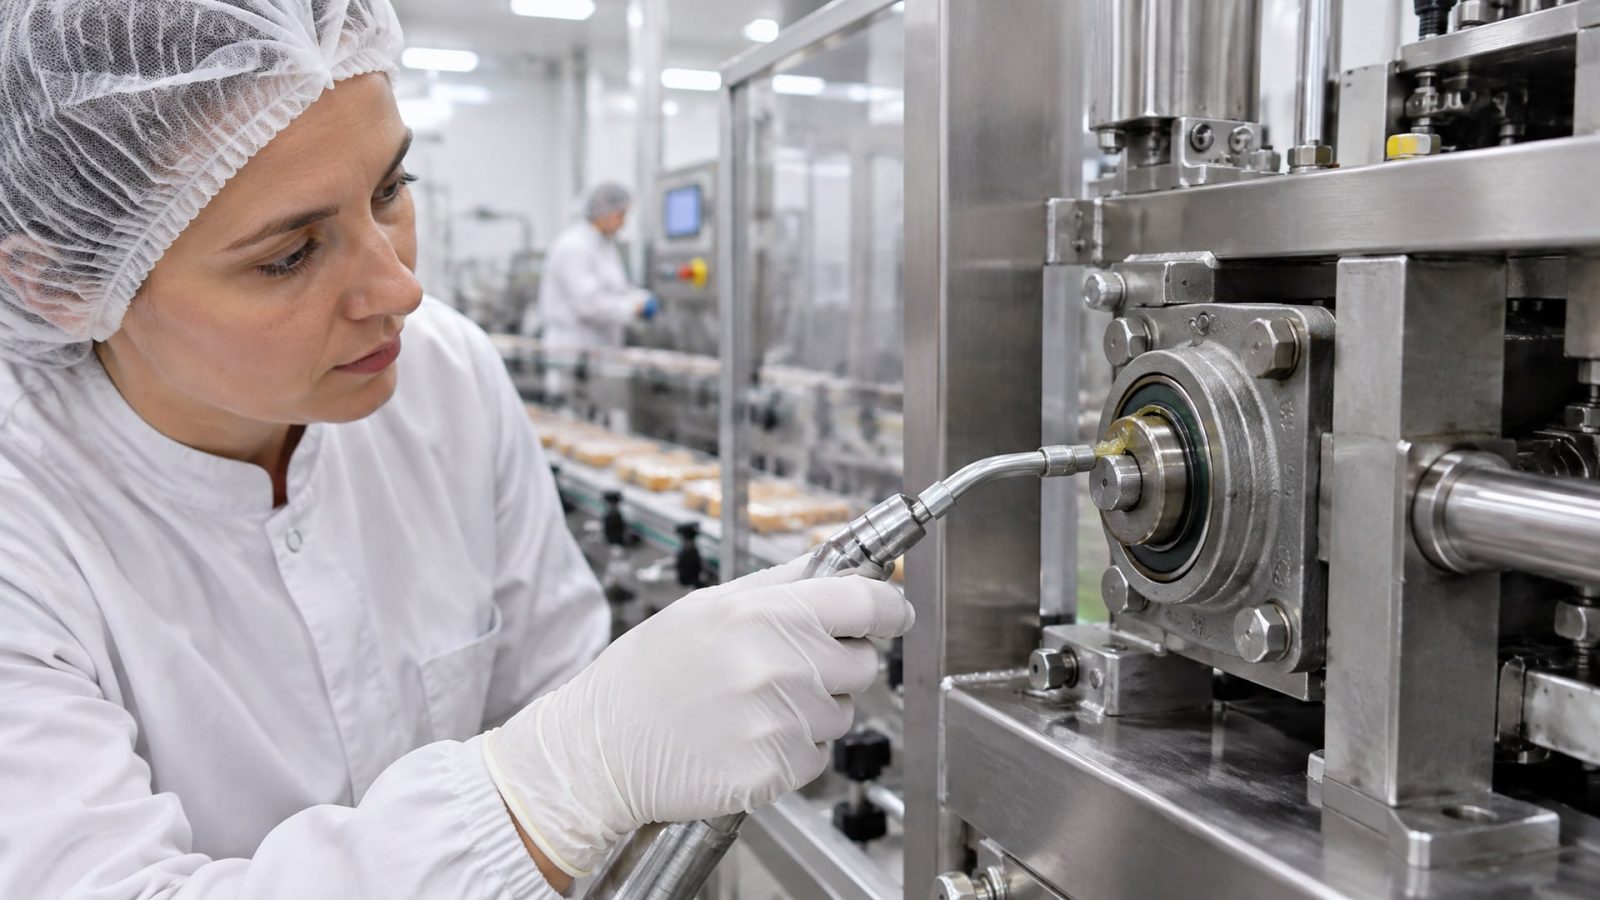
Для каждой точки следует ответить на три вопроса: какой узел смазывается, на какой высоте относительно продуктовой линии он находится, и есть ли физический путь, по которому смазка может попасть на продукт или упаковку.
Узлы, расположенные непосредственно над конвейером с продуктом или упаковкой - риск высокий, требуется H1. Узлы на боковых направляющих, если щели защищены кожухом и зазор минимален - риск средний, желательна H1. Внешние узлы редукторов, если они расположены ниже продуктовой линии и защищены - риск минимален, может быть обычная смазка.
Часто риск возникает из-за капиллярного поднятия смазки по металлическим деталям или миграции через микротрещины в уплотнениях. Если узел работает с вибрацией или ударными нагрузками, уплотнения со временем деградируют, и вероятность утечки растет. В такой ситуации использование H1 становится не просто требованием, но страховкой: даже если смазка просочится, она не будет угрозой для продукта благодаря допуску.
Документирование карты смазки - это также подготовка к аудиту GFSI (Global Food Safety Initiative) или проверке регулирующих органов. Если на предприятии есть официальный список точек смазки с указанием класса допуска каждого материала, это подтверждает, что система управления рисками соответствует международным практикам.
Проверка сертификации и подбор по спецификации
Когда смазка куплена, нужно проверить в техническом листе три ключевых параметра: регистрацию NSF H1, сертификацию ISO 21469 и совместимость с условиями работы конкретного узла.
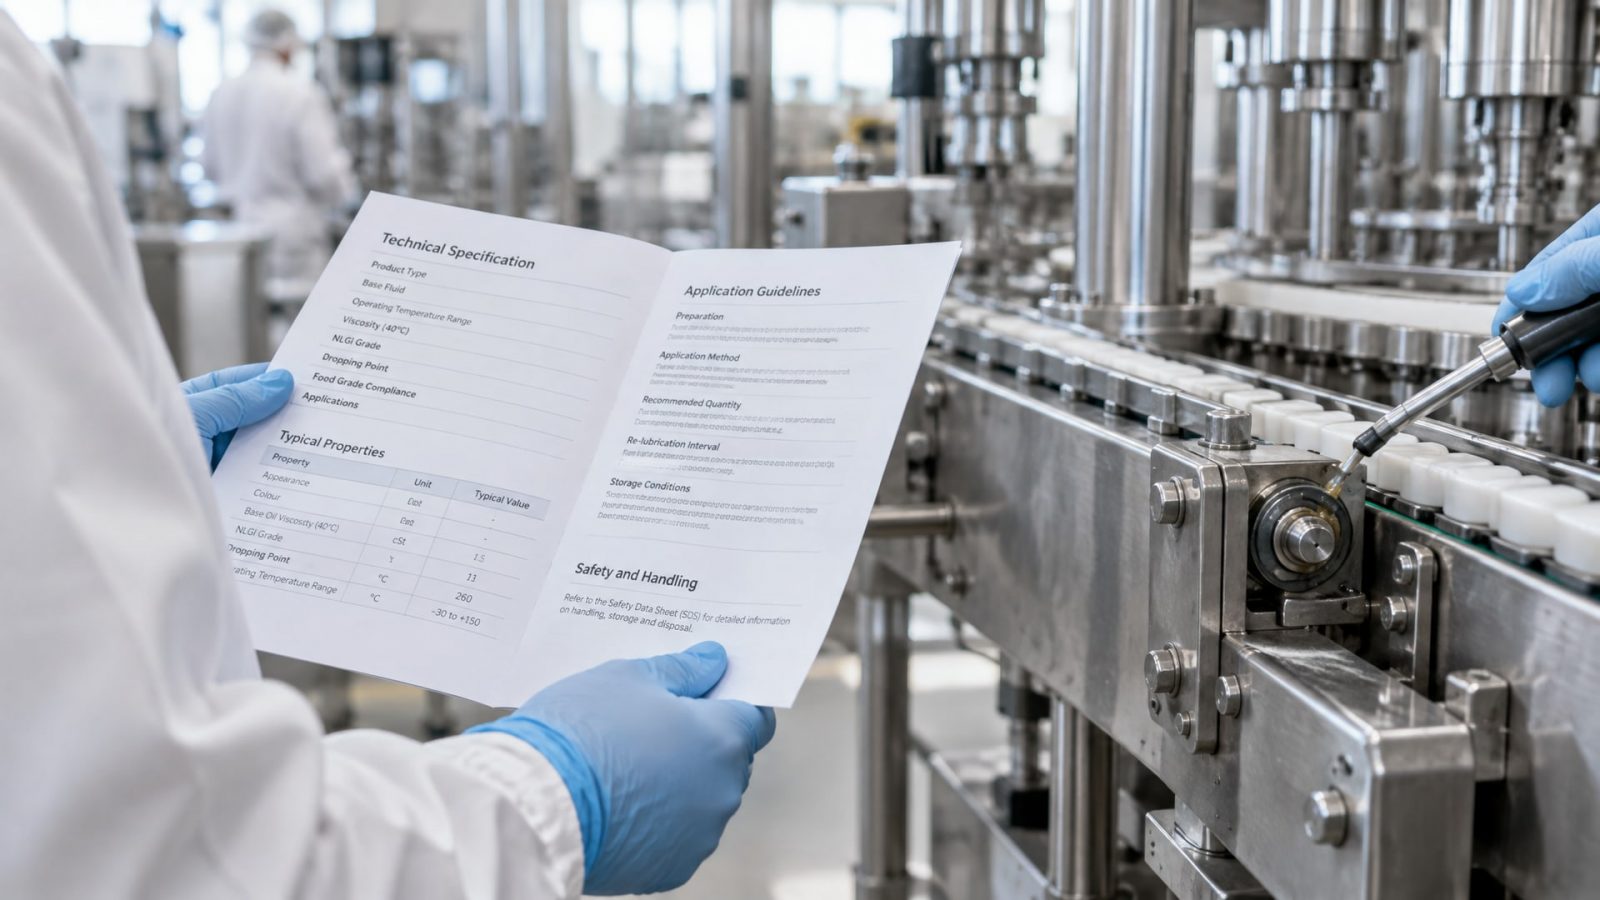
Недостаточно, чтобы на упаковке была написано «пищевая» - это может быть маркетинговый ход. Важна официальная регистрация.
В сертификате NSF H1 обычно указано, что смазка одобрена для использования в пищевой промышленности при условии случайного контакта с пищей, и приводятся ограничения (например, максимальная температура, совместимость с материалами, инструкции по нанесению). Если в техлисте этого не указано, нужно попросить у поставщика выписку из реестра NSF - она является гарантией подлинности допуска.
Сравнивать две смазки по одному только H1 неправильно: нужно также смотреть на класс NLGI (для пластичных смазок), диапазон рабочих температур, вязкость масла (для жидких смазок), тип загустителя и заявленный срок службы до замены. Это уже инженерный подбор, а не только административная проверка допуска.
На многих производствах используют централизованные системы смазки, которые распределяют один тип масла по нескольким узлам. Если система подсоединяется к фасовочной машине пищевой производительности, масло в системе должно иметь допуск H1, даже если емкость системы находится вне цеха. Это правило часто игнорируется, и потом возникают проблемы при аудитах и несоответствии требованиям безопасности.
Часто задаваемые вопросы
Можно ли использовать обычную смазку на узлах фасовочной машины, если они находятся вне пищевого контакта?
Если узел полностью защищен кожухом и физически отделен от продуктовой зоны, то технически можно. Однако во время переналадки, ремонта или переустановки оборудования остается риск ошибки оператора, который случайно нанесет неправильную смазку. Многие предприятия для надежности используют H1 везде, чтобы унифицировать материалы и исключить путаницу.
Почему я не вижу в техлисте слово «H1», хотя производитель пишет «пищевая смазка»?
Не все поставщики указывают NSF H1 явно, особенно если их смазка является местным аналогом импортного продукта. Попросите у них выписку из реестра NSF International или сертификат ISO 21469 - это официальные доказательства допуска. Без таких документов маркировка «пищевая» остается просто описанием и не гарантирует соответствие стандартам.
Какая вязкость масла нужна для универсального масла с допуском H1?
Для легконагруженных узлов фасовочной машины (направляющие, стержни, механизмы укладки) подойдет масло вязкости ISO VG 32-46. Если узел работает при повышенных температурах или имеет большие зазоры, может потребоваться ISO VG 68. Точный выбор зависит от рекомендаций производителя машины - они обычно указаны в руководстве техническое обслуживание.
Если смазка имеет допуск H1, значит ли это, что она подойдет для упаковочной машины при любых условиях?
Нет. H1 означает только, что смазка безопасна при случайном контакте с пищей. Для выбора нужно также учесть температурный диапазон, совместимость с материалами уплотнений, водостойкость (если машина омывается) и тип нагрузок на узел. Несоответствие по этим параметрам может привести к отказу смазки, утечке из уплотнения или повреждению направляющих.
Где найти информацию о том, зарегистрирована ли смазка как NSF H1?
На официальном сайте NSF International есть реестр пищевых смазок, где можно по названию смазки и производителю найти информацию о регистрации и допусках. Также можно попросить эту информацию напрямую у поставщика - она должна быть в техническом листе или в приложении к нему.
Заключение
Выбор пищевой смазки NSF H1 для фасовочного и упаковочного оборудования начинается не с покупки, а с оценки рисков: где на машине смазка может контактировать с продуктом или упаковкой, и какие условия работы характерны для каждого узла. Допуск H1 подтверждает, что смазка безопасна при случайном контакте, но это лишь первый критерий. Дальше нужно проверить, что материал соответствует температурным и нагрузочным условиям, совместим с уплотнениями и устойчив к воде и дезинфектантам, если машина регулярно омывается.
Картирование точек смазки, проверка регистрации NSF H1 или сертификации ISO 21469 в техническом листе, и согласование выбранного материала с рекомендациями производителя машины - эти шаги гарантируют, что оборудование будет надежно смазано, продукт останется безопасным, а предприятие не столкнется с претензиями при аудитах. Начните с аудита своей фасовочной линии, определите критические зоны и составьте таблицу допусков для каждой точки - это основа для правильного выбора и долгосрочной эффективности системы смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ в станке без рефрактометра, используя проверенные методы для стабильной работы оборудования.
Узнайте, почему сож пенится, и как быстро устранить эту проблему на производстве, чтобы избежать снижения эффективности охлаждения и порчи оборудования.
Узнайте, чем смазать дверные петли автомобиля, чтобы избавиться от скрипа надолго, и какие ошибки часто допускают автовладельцы.