
Как снизить расход концентрата СОЖ при фрезеровании и точении
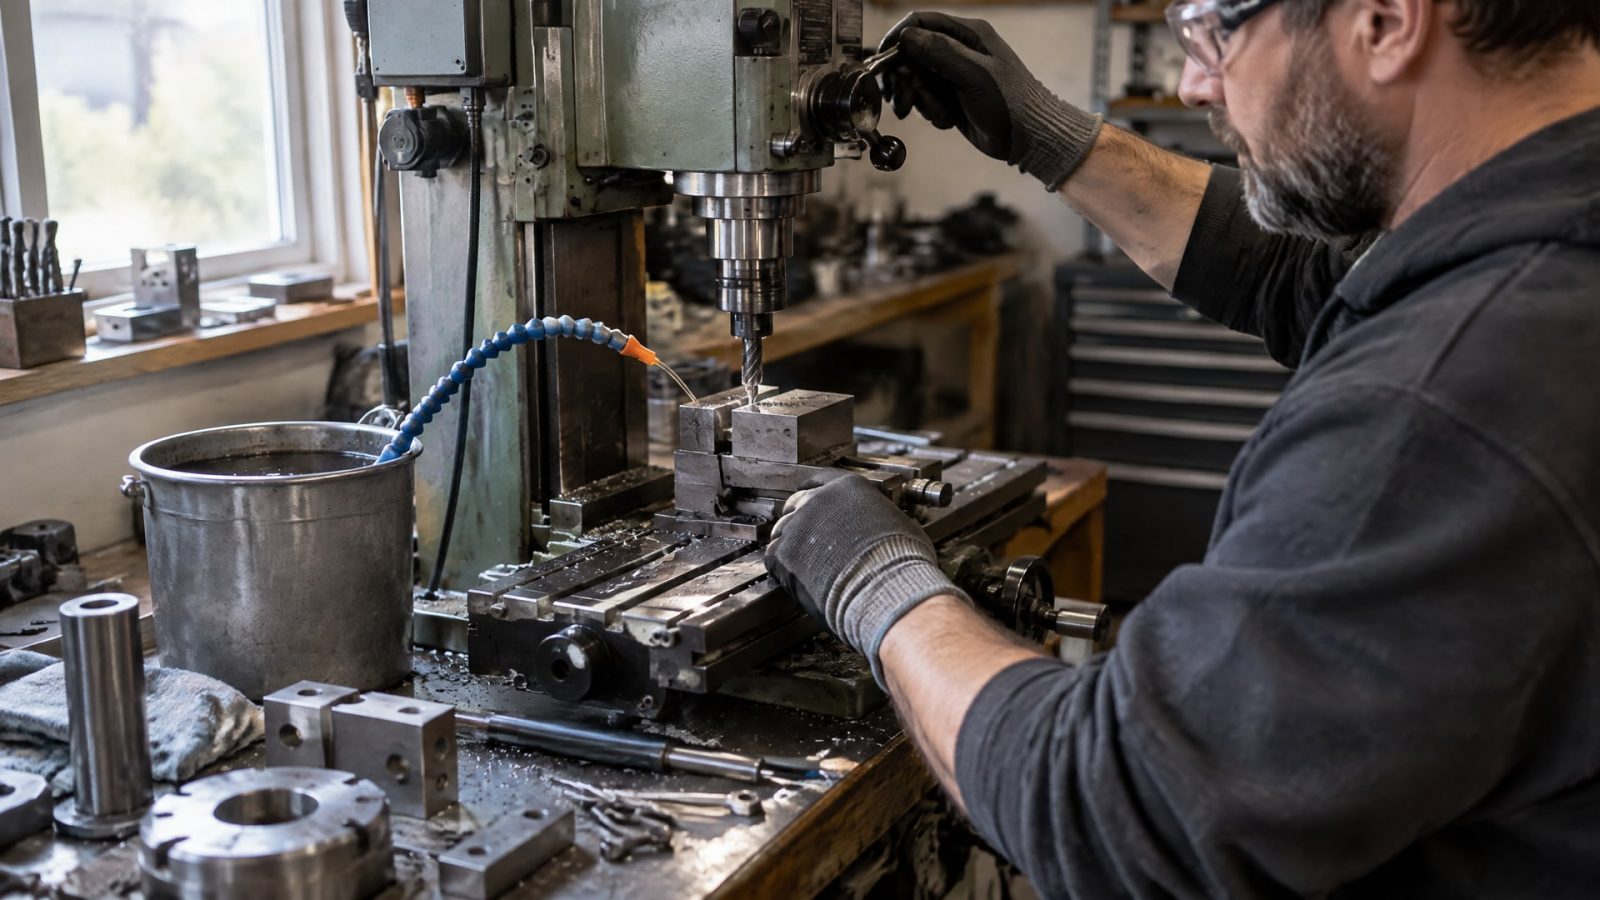
Стоимость концентрата составляет значительную часть расходов на содержание металлообрабатывающего оборудования. Избыточный расход СОЖ часто возникает не из-за необходимости, а из-за неправильного подбора концентрации, некачественной подготовки эмульсии и отсутствия регулярного контроля. Эффективная экономия концентрата СОЖ возможна без потери качества обработки - нужно лишь следовать технологическим рекомендациям и поддерживать систему в надлежащем состоянии.
Эта статья раскрывает конкретные способы снижения расхода СОЖ на станках фрезерования и точения. Она полезна техническим специалистам, инженерам и закупщикам, которые стремятся оптимизировать производственные затраты без ущерба для точности и качества обработки.
Выбор правильной концентрации для разных операций
Концентрация СОЖ - это первый рычаг экономии.
Многие предприятия используют универсальную норму 10–12% для всех режимов, что неправильно и дорого. Источники показывают широкий диапазон, и выбор зависит от материала и типа обработки.
Для точения и фрезерования стали рекомендуемая концентрация составляет 5–8%, для фрезерования алюминия и мягких материалов -4–6%, для смешанных работ со сталью -5–7%, а для тяжелых операций обработки нержавеющей стали -6–12% в зависимости от сложности. Если превышать рекомендуемый верхний порог без необходимости, это не решает проблему охлаждения, а просто ускоряет расход концентрата.
Закупщики и инженеры часто сталкиваются с убеждением, что «больше концентрата = лучше результат». На самом деле стабильность эмульсии и ее смазывающая способность зависят не от избытка компонента, а от соблюдения спецификации и правильного разведения. Таким образом, подбор концентрации под каждую конкретную операцию - это первый шаг к снижению расходов без потери качества.
Правильная подготовка и контроль эмульсии
После выбора целевой концентрации важно правильно приготовить смесь.
Базовое правило, которое повторяется во всех источниках: концентрат добавляют в воду, а не наоборот. Добавление воды в концентрат приводит к неоднородной эмульсии, расслаиванию и потере смазывающих свойств.
Качество воды тоже критично. Жесткая вода (высокое содержание минеральных солей) и хлориды влияют на стабильность эмульсии и ускоряют ее старение. Где возможно, используют очищенную воду или воду после умягчения и деионизации.
Контроль концентрации выполняют рефрактометром - портативным приборством, который измеряет преломление света. Однако показание рефрактометра не равно напрямую концентрации: каждый продукт имеет свой рефрактометрический коэффициент, указанный в паспорте. Без применения коэффициента результат может быть неправильным, что ведет к завышению смеси. Контроль рефрактометром с правильным коэффициентом позволяет держать концентрацию в допуске и тем самым избежать переплаты за лишний концентрат.
Помимо концентрации, минимум раз в неделю проверяют pH и содержание нитритов. Нитриты - это консерванты, которые подавляют микробное загрязнение; их истощение означает, что эмульсия теряет защиту. Падение pH также сигнализирует о накоплении органических кислот и старении жидкости. Ведение журнала этих параметров помогает заранее заметить проблему и вовремя скорректировать или заменить смесь.
Оптимизация подачи СОЖ к зоне резания
Многие предприятия не осознают, что общий объем подачи СОЖ часто превышает необходимый из-за неправильной организации подвода.
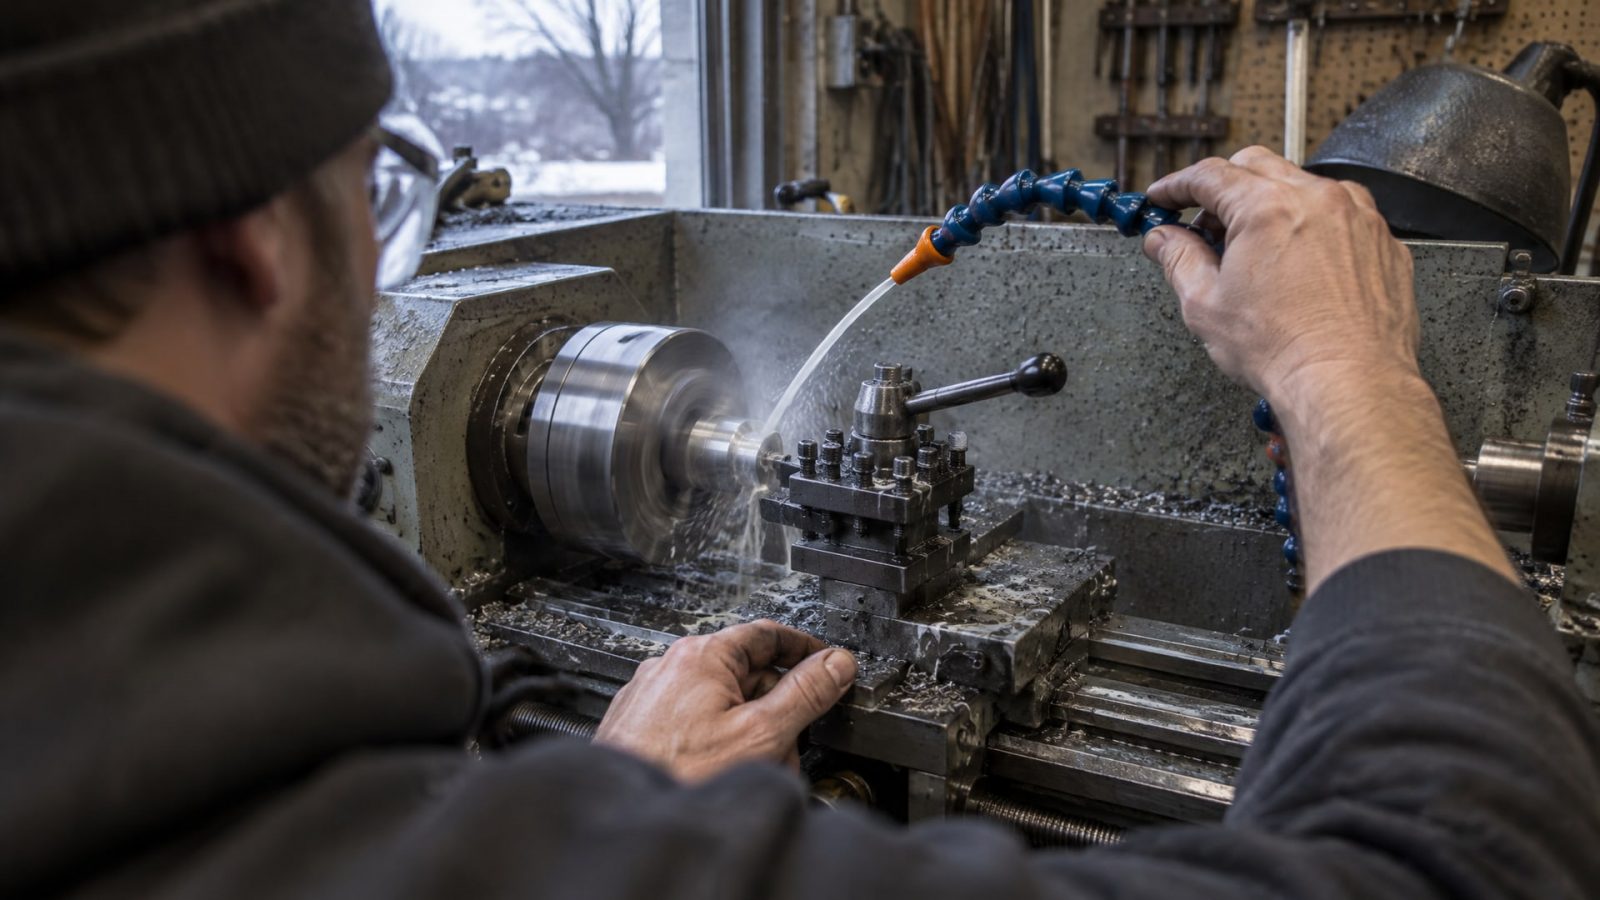
Локальная доставка жидкости непосредственно в зону резания эффективнее сплошного потока через весь станок.
При фрезеровании и точении важно использовать правильное давление и направление подачи. Если СОЖ подается через шпиндель или направленным потоком с оптимальным давлением, охлаждение и смазывание концентрируются там, где они нужны. Это снижает лишний расход и улучшает условия теплоотвода. Источники указывают, что правильная локальная подача может снизить общий расход на 15–25% по сравнению с неорганизованной подачей.
Избегайте избыточного давления в системе, если оно не требуется технологией. Высокое давление без необходимости увеличивает потери на унос и испарение. В то же время недостаточное давление делает охлаждение неэффективным, что может привести к повышению температуры в зоне резания и требованию компенсировать это увеличением концентрации - замкнутый круг, ведущий к переплате.
Обслуживание системы и снижение потерь
Расход СОЖ растет не только из-за неправильной технологии, но и из-за загрязнения системы.
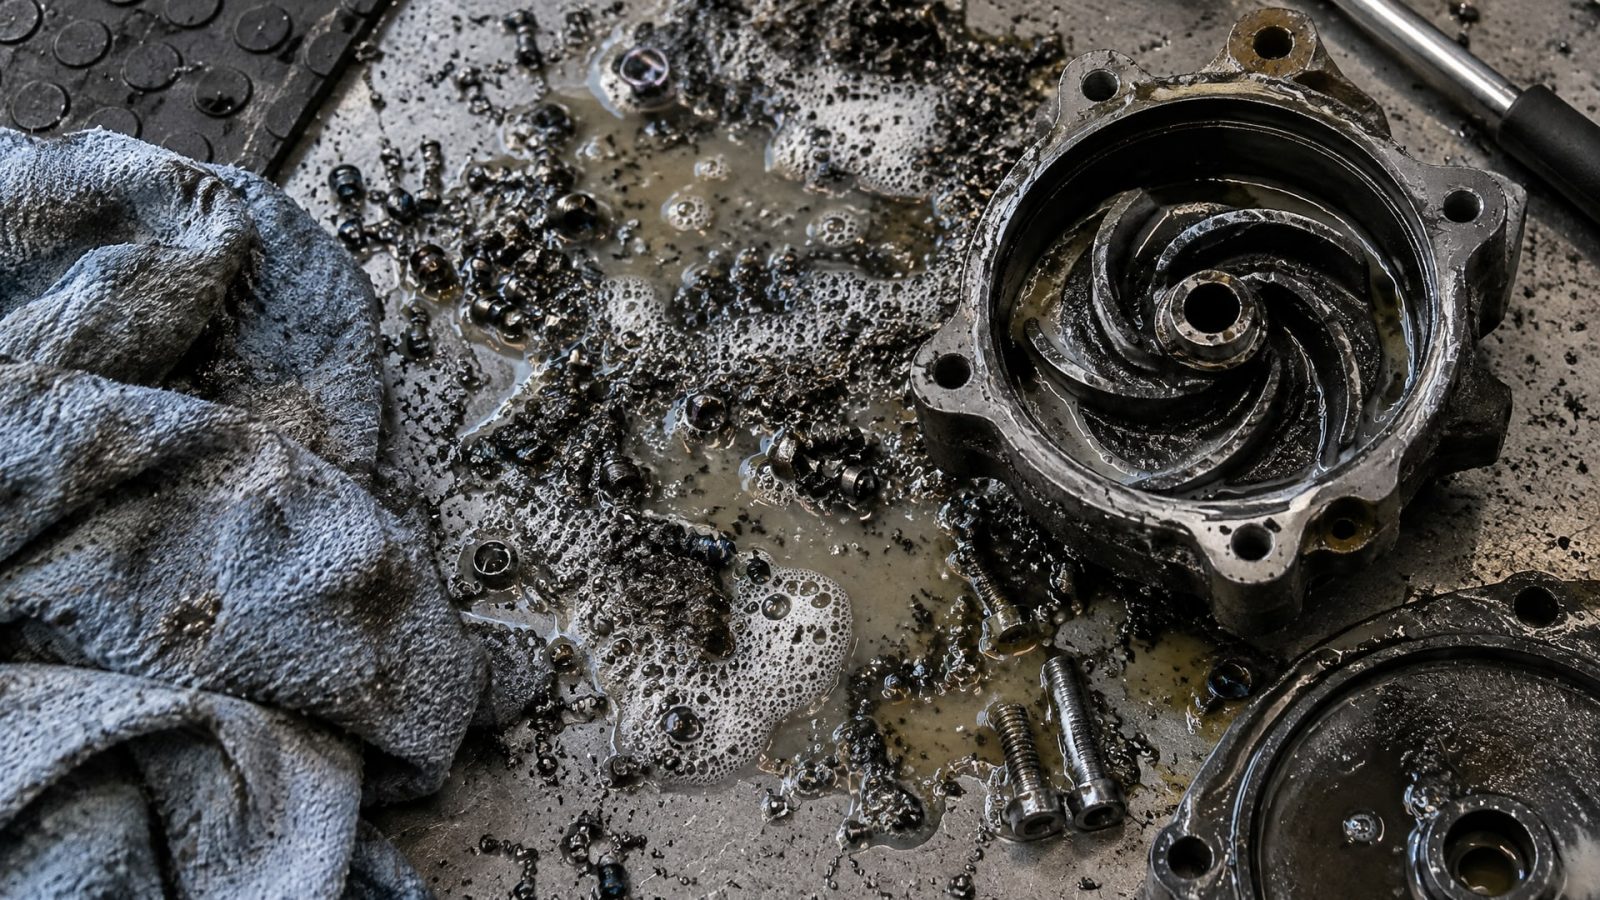
Стружка, окисленные частицы, микроорганизмы и другие примеси ускоряют старение жидкости. При потемнении эмульсии, появлении запаха или пены многие операторы сразу добавляют больше концентрата, полагая, что это решит проблему. На самом деле нужна системная чистка: фильтрация, удаление осадка из дна бака и, при необходимости, частичная или полная замена смеси.
Регулярная фильтрация уменьшает износ абразивных частиц и продлевает активный срок службы СОЖ. Если бак чист, а контроль параметров проводится регулярно, замены требуются реже, что снижает суммарный расход концентрата.
Когда вода испаряется из системы, нельзя просто долить рабочую эмульсию той же концентрации, что уже в баке. При испарении уходит только вода, а компоненты СОЖ остаются, поэтому доливаемая жидкость должна быть более разбавленной. Например, если рабочая концентрация 5%, то долив готовят на концентрацию 2,5–3,0%. Это предотвращает постепенное завышение концентрации и связанный с ним перерасход.
На линиях фасовки и обработки, где работают СОЖ для точения и фрезерования, прижился практический подход: ведение ежедневных осмотров, еженедельные замеры, обучение операторов. Это не трудозатратно, но позволяет держать систему в оптимальном состоянии и выявлять отклонения до того, как они приведут к возрастанию расходов.
Практический пример оптимизации расходов
Рассмотрим типовой сценарий.
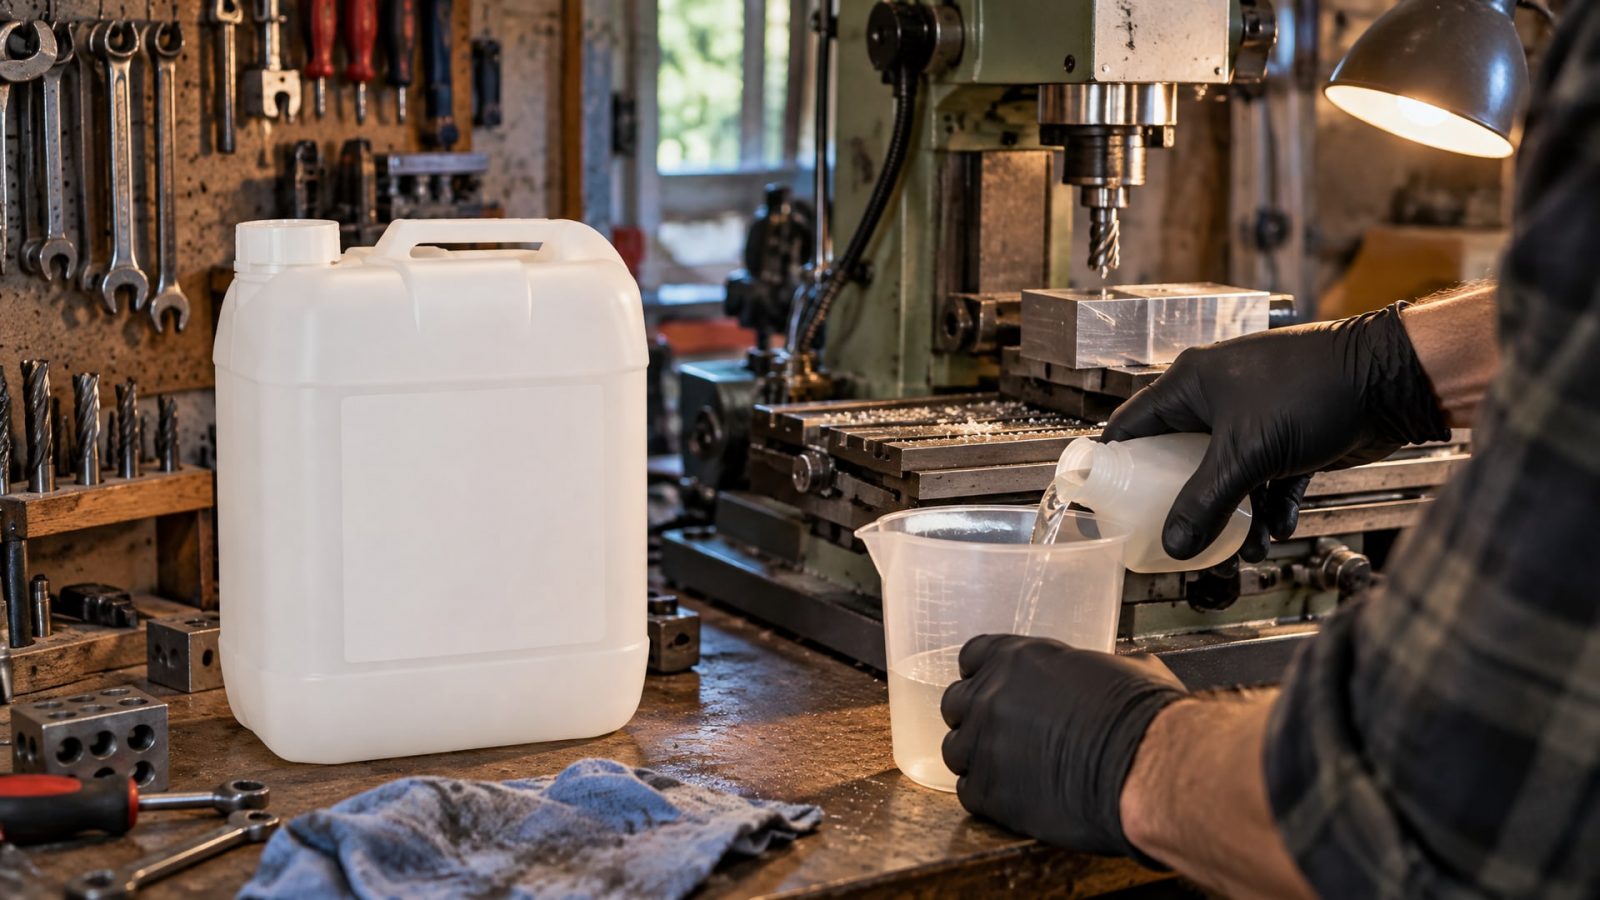
На участке фрезерования стали концентрация смеси долгое время составляла 10%, хотя рекомендуемая норма -5–8%. Смесь готовили из водопроводной воды без контроля жесткости, контроль рефрактометром проводили без коэффициента продукта, система не имела фильтрации. Расход концентрата превышал плановый на 30–40%.
После внедрения программы оптимизации: установили целевую концентрацию 6% для фрезерования, начали использовать очищенную воду, ввели еженедельный контроль концентрации с правильным коэффициентом, добавили фильтрацию и регулярно проверяют pH. За счет выбора качественного концентрата, обеспечивающего стабильность эмульсии, такого как EFELE CF-627, удалось снизить расход на 25% при сохранении качества обработки.
Этот пример показывает, что основную роль играют не капитальные затраты, а системное применение простых правил. Большинство участков могут добиться экономии 20–30% за счет одного только правильного выбора и контроля концентрации.
Журналирование и аналитика расходов
Чтобы закрепить результаты, важно вести учет расходов и показателей смеси.
Документируйте дату приготовления каждой партии эмульсии, целевую и текущую концентрацию, pH, содержание нитритов, дату и результаты фильтрации, объем долитого концентрата и концентрата для замены.
Такой журнал помогает выявить тренды. Если концентрация начинает ползти вверх без видимой причины, это признак испарения или неправильного долива. Если pH падает быстро, это может означать проблему с качеством воды или загрязнение стружкой. Высокий разброс показателей между станками одного участка часто указывает на то, что какой-то оператор не следует инструкции.
Аналитика по журналам позволяет обосновать закупки, спланировать замены и обучение, а главное - удержать расходы на стабильно низком уровне. Многие снабженцы и инженеры обнаруживают, что просто регулярное ведение записей сокращает расход на 10–15% за счет выявления и устранения ошибок в подготовке и контроле.
Часто задаваемые вопросы
Почему нельзя наливать воду в концентрат?
При добавлении воды в концентрат происходит локальное разбавление, которое нарушает процесс образования стабильной эмульсии. Компоненты концентрата не распределяются равномерно, и смесь расслаивается или теряет смазывающие свойства. Всегда добавляйте концентрат в воду, перемешивая равномерно.
Как часто нужно контролировать концентрацию?
Минимальная частота - раз в неделю с помощью рефрактометра с использованием коэффициента продукта. На участках с высокой интенсивностью работы рекомендуется контроль два раза в неделю. При этом также проверяют pH и содержание нитритов. Ежедневный визуальный осмотр (цвет, запах, пена) помогает заметить проблему раньше.
Можно ли использовать водопроводную воду для приготовления эмульсии?
Жесткая водопроводная вода содержит минеральные соли и хлориды, которые нарушают стабильность эмульсии и ускоряют ее старение. Где возможно, используйте очищенную воду или воду после умягчения. Если это невозможно, согласуйте допустимую жесткость с производителем концентрата и контролируйте ее регулярно.
Что означает, если эмульсия пенится?
Пена часто указывает на загрязнение системы, снижение содержания нитритов, проблему с качеством воды или окисление компонентов. Просто добавить концентрат недостаточно. Проведите фильтрацию, проверьте pH, убедитесь, что бак и трубопроводы чисты, и при необходимости частично замените смесь.
Зачем нужен рефрактометр, если можно мерить «на глаз»?
Рефрактометр дает объективное измерение, которое можно документировать и отслеживать. Визуальная оценка субъективна и часто приводит к завышению или недостаточности концентрации. Контроль по рефрактометру с коэффициентом продукта позволяет удержать концентрацию в допуске и избежать перерасхода концентрата.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении возможно без ущерба для качества, применяя простые и проверенные методы. Главное - подобрать концентрацию под конкретную операцию (5–10% для точения и фрезерования), правильно приготовить эмульсию, контролировать ее параметры еженедельно, обслуживать систему фильтрацией и вести учет расходов.
Экономия 20–30% достижима за счет оптимизации одного только выбора и контроля концентрации, а дальнейшее снижение расходов приносит локальная подача СОЖ в зону резания и регулярное обслуживание. Начните с аудита текущего состояния вашей системы: проверьте, какую концентрацию вы используете, контролируете ли параметры, какова чистота баков и сроки замены. Составьте план действий и внедрите регулярный контроль - результаты проявятся в течение первого-второго месяца.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обеспечьте безопасность смазок на производстве: узнайте, как соответствие H1 и ISO 21469 поможет пройти аудит ХАССП и избежать рисков.
Узнайте, как предотвратить коррозию металла от СОЖ и защитить детали и оборудование на производстве.
Аналоги пищевых смазок H1: как выбрать по качеству и цене, учитывая вязкость, температуру и стойкость для безопасности оборудования.