
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
Аудит ХАССП на пищевом производстве - это комплексная проверка системы управления рисками, которая включает контроль всех материалов, контактирующих с продуктом. Смазки часто остаются «слепым пятном» для закупщиков и технологов: кажется, что они находятся далеко от продукта и не требуют особого внимания. На деле аудиторы внимательно проверяют именно этот пункт, потому что случайное загрязнение смазкой может вызвать отзыв партии и репутационный ущерб. Статья рассказывает, почему допуск NSF H1 и соответствие ISO 21469 критичны для успешного аудита, как правильно оформить документацию и на какие точки производства стоит обратить внимание в первую очередь.
Читатели узнают, что H1 означает не «абсолютную безопасность», а лишь допуск на случайный контакт, а также какие реальные шаги нужно предпринять, чтобы аудиторы не нашли замечаний по смазкам.
NSF H1 и ISO 21469: в чем разница и почему обе нужны аудиту
Многие закупщики воспринимают NSF H1 и ISO 21469 как синонимы, но это разные уровни доказательства.
NSF H1 - это категория допуска, которая подтверждает, что смазка пригодна для случайного контакта с пищей. Ключевое слово - «случайный»: это значит, что попадание в продукт не должно быть намеренным, но возможно при некорректной эксплуатации оборудования или отказе уплотнения. На аудите ХАССП проверяющий в первую очередь спрашивает регистрационный номер продукта и сверяет его с реестром NSF - именно действующий листинг подтверждает, что производитель смазки провел испытания и получил одобрение.
ISO 21469 идет дальше. Этот стандарт описывает гигиенические требования к смазкам с возможным контактом с пищей на всем протяжении жизненного цикла: от разработки формулы и производства до применения и обращения на предприятии заказчика. Если H1 отвечает на вопрос «безопасна ли сама смазка?», то ISO 21469 отвечает на вопрос «как эта смазка хранится, применяется и контролируется?». На практике смазка с обоими сертификатами выглядит перед аудитором как более надежный выбор, потому что демонстрирует заботу производителя о гигиене на всех стадиях.
Для аудита рекомендуется выбирать смазки, имеющие одновременно H1-регистрацию и ISO 21469-сертификацию. Первое подтверждает состав, второе - управление гигиеной производства и обращения.
Как смазки интегрировать в HACCP-план и документацию
Аудит ХАССП не просто проверяет наличие пищевой смазки на складе.
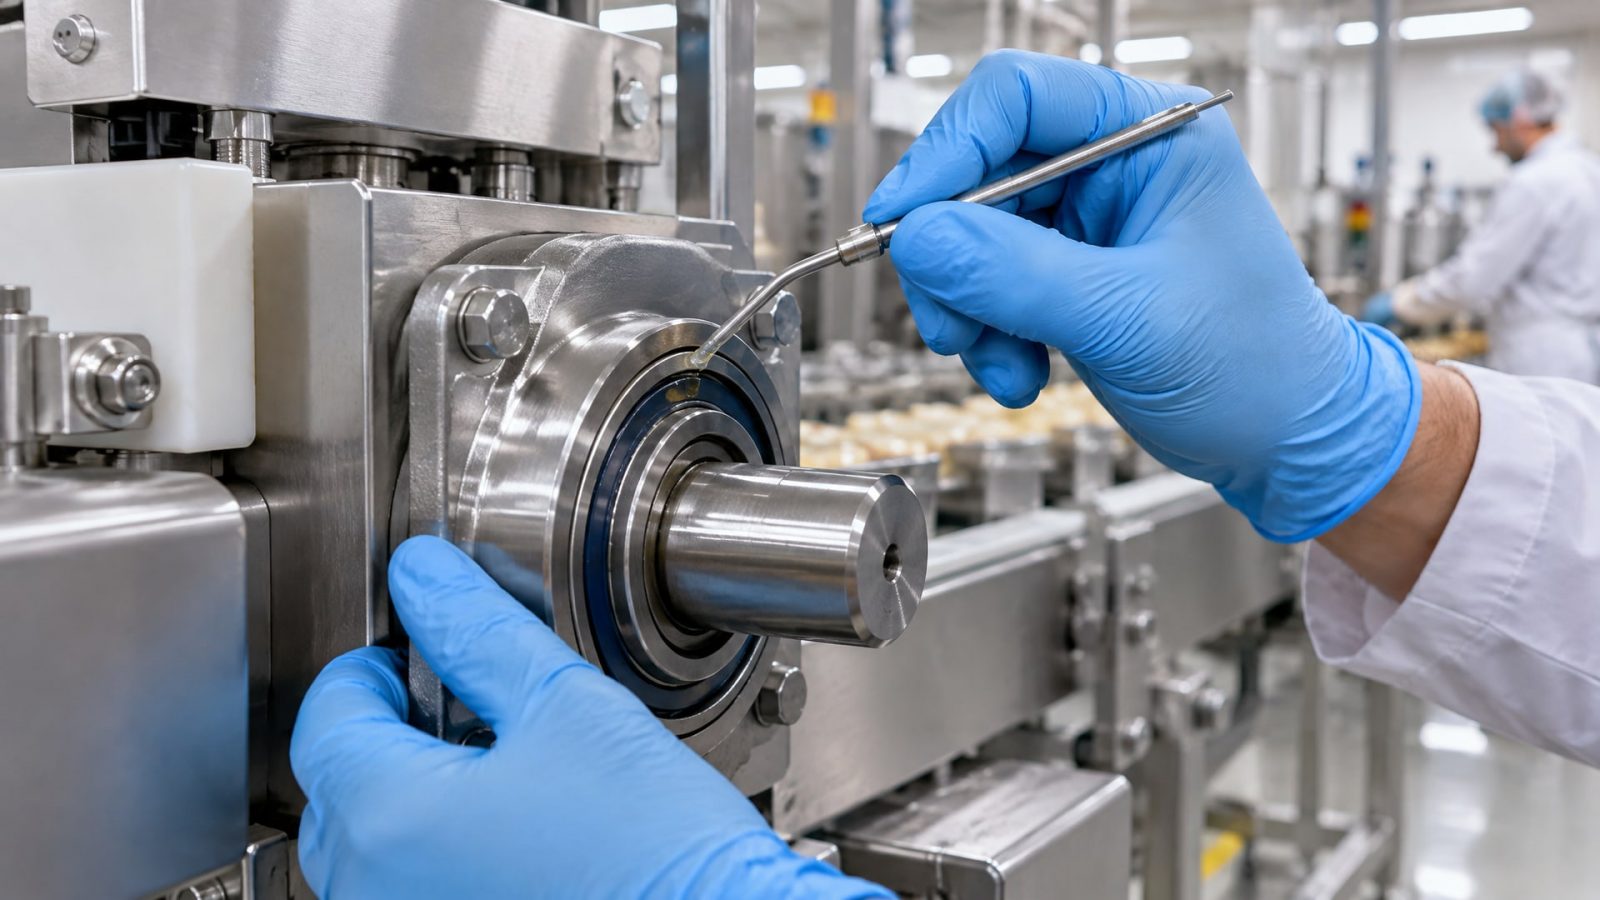
Проверяющий требует доказательств, что смазка рассматривается как контролируемый материал, а ее применение встроено в систему управления рисками. Это означает несколько шагов.
Во-первых, нужен реестр смазок предприятия, в котором указаны:
Наименование продукта и производитель.
Регистрационный номер H1 (если применяется).
Номер сертификата ISO 21469 (если применяется).
Точки применения (например, подшипник редуктора конвейера линии A, направляющая пресса в цехе упаковки).
Допустимый объем смазки на одну операцию (например, 5 мл на смазку подшипника).
Ответственное лицо за контроль и периодичность проверки.
Во-вторых, смазка должна быть явно указана в HACCP-плане или в программах prerequisite (PRP), как контролируемый химический материал. Это означает, что описаны:
Опасность (загрязнение продукта смазкой).
Критические точки контроля или управления (ССР или CCP).
Меры контроля (например, визуальный осмотр уплотнений подшипников раз в смену).
Документирование каждой операции смазки (дата, время, исполнитель).
В-третьих, аудитор проверит, что используемая смазка действительно согласована с применяемым оборудованием. H1-статус не означает, что смазка подходит для высокотемпературных узлов или режимов с экстремальной влажностью. Например, если требуется смазка с термо- и водостойкостью для высоконагруженных узлов трения пищевого оборудования, выбор должен сочетать H1-допуск и необходимые технические характеристики. На линиях с экстремальными условиями (высокая влажность, перепады температуры) используют специальные составы, которые одновременно обеспечивают механическую надежность и гигиеническую безопасность.
Практические ошибки при выборе и применении пищевых смазок
Закупщики часто совершают несколько типичных ошибок, которые проверяющие находят на аудитах ХАССП.
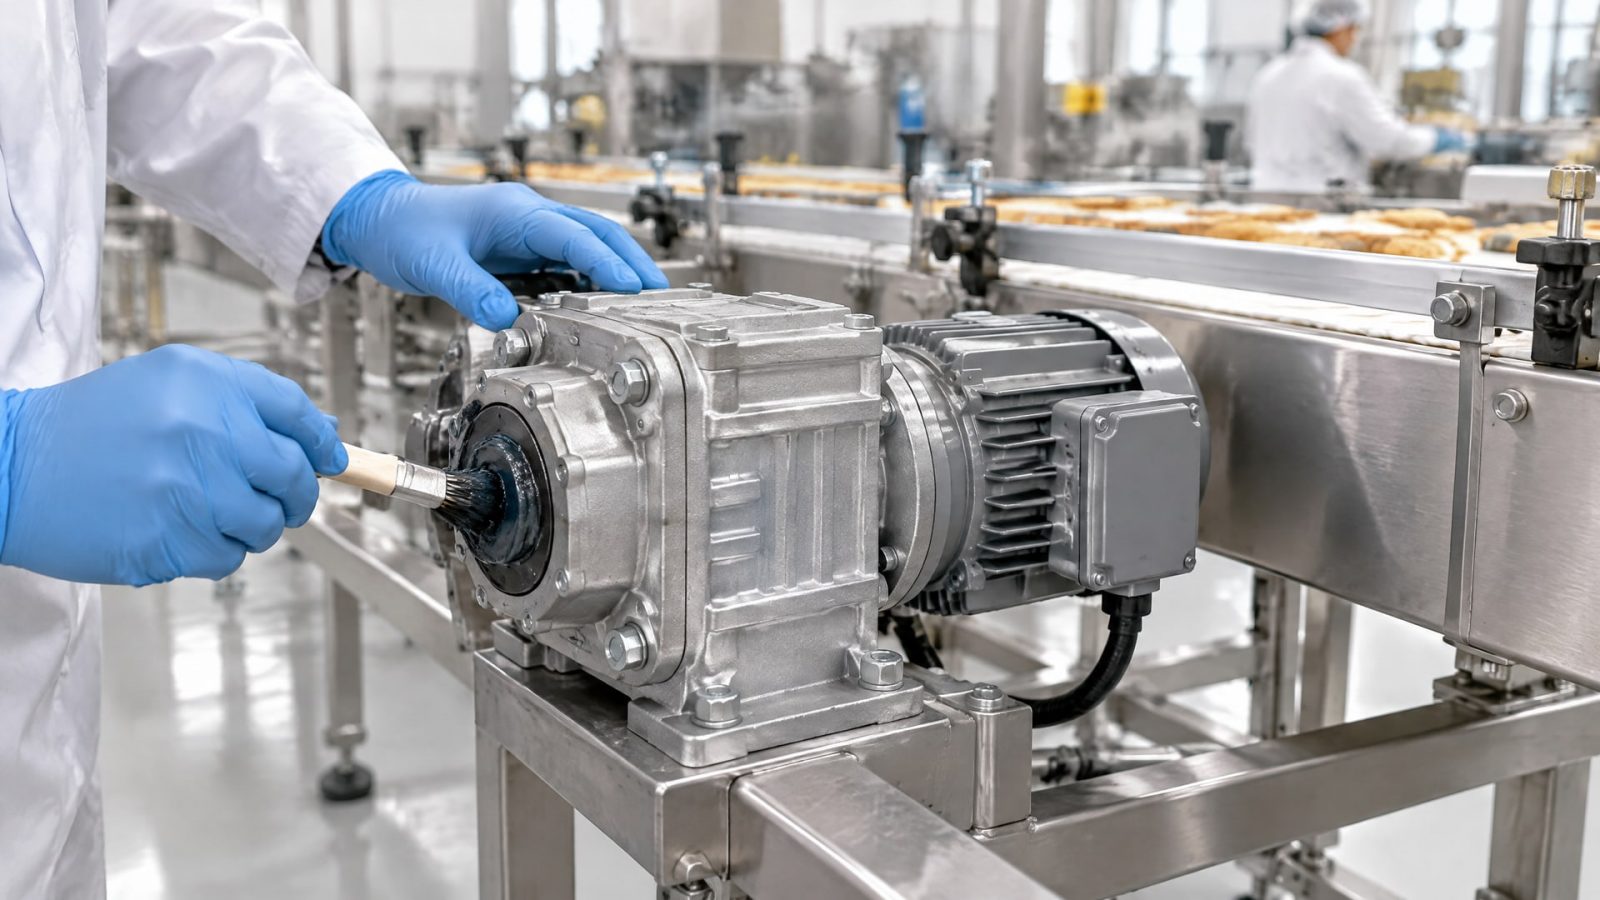
Ошибка 1: подмена категории H1. Часто путают H1 и H2. H1 допускает случайный контакт с пищей, H2 - предназначена для смазки оборудования в зонах, где контакт с пищей исключен (например, внешние редукторы). На пищевом производстве для узлов, расположенных над конвейером или над открытым продуктом, нужна исключительно H1, иначе аудит зафиксирует критическое замечание. Смазку H2 допустимо применять только для скрытых от продукта узлов.
Ошибка 2: опора только на паспорт, без проверки действующей регистрации. Многие инженеры держат старый паспорт смазки, в котором заявлен H1, и полагают, что этого достаточно. На деле аудиторы требуют сверить регистрационный номер с актуальным реестром NSF. Если производитель снял смазку с регистрации или изменил формулу, паспорт уже не действует. Перед аудитом нужно запросить у поставщика действующий сертификат H1 и убедиться, что номер совпадает с реестром.
Ошибка 3: отсутствие ограничений на применение. Руководство часто разрешает применять «пищевую смазку» везде, где бы ее ни требовалась. На деле H1-смазку нужно применять только на утвержденных точках, потому что чем больше мест применения, тем выше риск попадания в продукт. Реестр должен быть строгим: смазку применяют только там, где ее действительно нельзя заменить другой смазкой или механизмом.
Ошибка 4: неправильное хранение и обращение. H1-смазки требуют особого хранения: вдали от влаги, загрязнений и прямых солнечных лучей. Если смазка хранится в открытой емкости или рядом со щелочными средствами и моющими растворами, она может загрязниться и потерять свойства. Аудитор проверит условия хранения на складе и может отметить нарушение даже если сама смазка в порядке.
Ошибка 5: нулевая документация применения. Если на вопрос аудитора «Покажите журнал смазки подшипников конвейера за последний месяц» закупщик не может предъявить ничего, это критический дефект. Должны быть записи о дате, времени, исполнителе и объеме каждой операции смазки. Документирование демонстрирует, что процесс контролируется и соблюдается.
Требования к остаточному загрязнению и проверка качества на производстве
Остаточное загрязнение H1-смазки - это количество посторонних примесей, которые остаются в смазке после производства и могут попасть в продукт.
Для стандартных минеральных и синтетических H1-смазок предельный уровень составляет не более 10 ppm (миллионных долей). Для силиконовых смазок предел строже -1 ppm, потому что силикон сложнее вывести из продукта и может привести к проблемам на последующих стадиях (например, при упаковке или в холодильнике).
На практике это означает, что:
Смазка должна быть произведена в чистых условиях, без попадания металлической пыли, воды или других загрязнителей.
Смазка должна быть безвкусной, без запаха и физиологически инертной - эти требования проверяются испытаниями при сертификации H1.
Если смазка хранилась неправильно (промокла, загрязнилась), она может не пройти повторный контроль и должна быть заменена.
Аудитор обычно не требует самостоятельное испытание загрязненности каждой емкости - это прерогатива производителя. Однако закупщик должен понимать, что выбор поставщика, имеющего действующую ISO 21469-сертификацию, гарантирует, что смазка производится под контролем и соответствует требованиям.
На практике это означает, что выбор надежного поставщика с прозрачной системой контроля качества - это первый шаг к прохождению аудита. Закупщики возвращаются к поставщикам, которые демонстрируют предсказуемый результат, предоставляют полную документацию и отвечают на вопросы о применении. Например, для высоконагруженных узлов трения, требующих одновременно водостойкости и термостойкости, поставщик должен предложить не просто H1-смазку, но решение, которое учитывает специфику оборудования и условий эксплуатации.
Практическая подготовка реестра смазок и чек-листа к аудиту
За 2-3 недели до аудита нужно подготовить полный пакет документов.
Вот минимальный чек-лист для закупщика и инженера.
Реестр смазок:
| Наименование смазки | Производитель | Регистрация H1 | ISO 21469 | Точки применения | Макс. объем, мл | Периодичность | Ответственный |
|---|---|---|---|---|---|---|---|
| Смазка универсальная | EFELE | H1-12345 | Да | Подшипники конвейера A, направляющие пресса | 5 | Еженедельно | Инженер Петров |
| Смазка для высоких температур | EFELE | H1-67890 | Да | Шпиндель печи обезжиривания | 2 | Еженедельно | Инженер Сидоров |
Документы, требуемые аудиту:
Копия действующего сертификата NSF H1 для каждого продукта из реестра.
Копия действующего сертификата ISO 21469 или выписка из реестра NSF.
Внутренняя инструкция по применению смазок (точки, объемы, периодичность, ответственные).
HACCP-план с описанием опасности загрязнения смазкой и мер контроля.
Журналы применения смазки за последние 3 месяца (с подписями исполнителей).
Документы о хранении (условия, температура, влажность).
Протоколы проверки герметичности уплотнений, если они проводились.
Если на аудит не сможешь предъявить хотя бы половину этого пакета, проверяющий найдет замечания по смазкам.
Часто задаваемые вопросы
H1 означает, что смазку можно добавлять в пищу?
Нет. H1 допускает только случайный, технически неизбежный контакт с пищей при отказе оборудования. Намеренное внесение смазки в продукт недопустимо. H1 - это защита от непредвиденных ситуаций, а не лицензия на добавление смазки в пищу.
Если у смазки есть H1, нужна ли мне ISO 21469?
ISO 21469 не обязателен, но желателен. H1 подтверждает безопасность состава, ISO 21469 подтверждает, что производитель контролирует гигиену на всех стадиях. Для аудита ХАССП наличие обоих документов выглядит более надежно и сокращает количество вопросов проверяющего.
Как часто нужно проверять действующий статус H1-регистрации?
Перед аудитом (за 2-3 недели) запросите у поставщика свежий сертификат или выписку из реестра NSF. Если кампания перевыпускает продукт или меняет формулу, регистрация может быть аннулирована. Ежегодно проверяйте статус хотя бы для критичных смазок.
Что делать, если в старом каталоге смазка отмечена как H1, а в реестре NSF ее нет?
Это красный флаг. Смазка либо снята с производства, либо производитель не переоформил регистрацию. Немедленно замените эту смазку на продукт с действующей регистрацией, иначе аудит зафиксирует критическое замечание.
Какие точки на производстве обязательно должны быть на H1?
Обязательно H1 требуется для узлов над открытым продуктом, конвейеров, упаковочного оборудования, направляющих прессов и ножей. H2 допустима для скрытых редукторов, внешних узлов, которые не соприкасаются с пищей и находятся на безопасном расстоянии от линии производства.
Заключение
NSF H1 и ISO 21469 - это не просто маркетинговые этикетки на емкости со смазкой. Для аудита ХАССП они служат доказательством того, что производитель смазки провел испытания и гарантирует безопасность при случайном контакте с пищей. На практике это означает, что закупщик должен не только выбрать правильный продукт, но и встроить его в систему управления рисками: оформить реестр, ограничить применение утвержденными точками, документировать каждую операцию смазки и проверять действующий статус регистрации.
Первый конкретный шаг - подготовить реестр смазок предприятия за две недели до аудита. Запросите у поставщика свежие сертификаты H1 и ISO 21469, сверьте регистрационные номера с официальным реестром NSF, соберите журналы применения и инструкции по хранению. Полный пакет документов и четкая система контроля значительно снизят риск замечаний от проверяющего и продемонстрируют серьезное отношение к безопасности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металла от СОЖ и защитить детали и оборудование на производстве.
Аналоги пищевых смазок H1: как выбрать по качеству и цене, учитывая вязкость, температуру и стойкость для безопасности оборудования.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, какие риски возникают и как правильно подготовиться к смене.