
Контроль концентрации СОЖ в станке: методы, которые работают без рефрактометра
Стабильная концентрация смазочно-охлаждающей жидкости - основа стабильной работы станка. Но не каждое предприятие располагает рефрактометром или лабораторией. Между тем надежная концентрация держится и без приборов, если выстроить правильный регламент контроля и учета доливок. В статье разберем, какие методы работают в реальных цехах, как часто нужно проверять СОЖ, какие параметры контролировать помимо концентрации и как не попасть в ловушку визуальной оценки, которая кажется дешевле, но обходится дороже.
Материал полезен технологам, инженерам по смазке и закупщикам, которые ищут баланс между точностью контроля и практической осуществимостью на участке. Если на вашем участке нет рефрактометра или его показания кажутся ненадежными, здесь найдете способ держать концентрацию под контролем с помощью доступных инструментов и дисциплины.
Почему концентрация СОЖ дрейфует и зачем ее контролировать
Концентрация СОЖ - это массовая доля концентрата в рабочем растворе.
На участке она постоянно меняется: вода испаряется, концентрат расходуется на трение, часть жидкости уносится на стружке и деталях. Если концентрация падает, возрастает риск коррозии металлических деталей станка и обрабатываемых заготовок. Если концентрация растет за счет испарения, увеличивается расход смазки, повышается риск раздражения кожи оператора и сбоев в охлаждении.
По ГОСТ 12.3.025-80 мониторинг водосмешиваемых СОЖ должен проводиться не реже одного раза в неделю в зависимости от условий эксплуатации. Эта периодичность - основа профилактики: еженедельный контроль позволяет поймать дрейф на ранней стадии, когда коррекция требует минимального добавления воды или концентрата, а не замены всей партии.
Главное - отклонение концентрации в ходе использования более чем на ±10% от исходного значения сигнализирует о необходимости замены жидкости свежеприготовленной. Эта норма установлена в ГОСТ Р 52338-2005 и означает, что при контроле нужна минимальная точность: даже приблизительные, но регулярные измерения лучше, чем полное отсутствие контроля.
Стандартные методы: рефрактометрия и титрование
В производстве применяют два основных метода определения концентрации: рефрактометрический и титрование (кислотный метод).
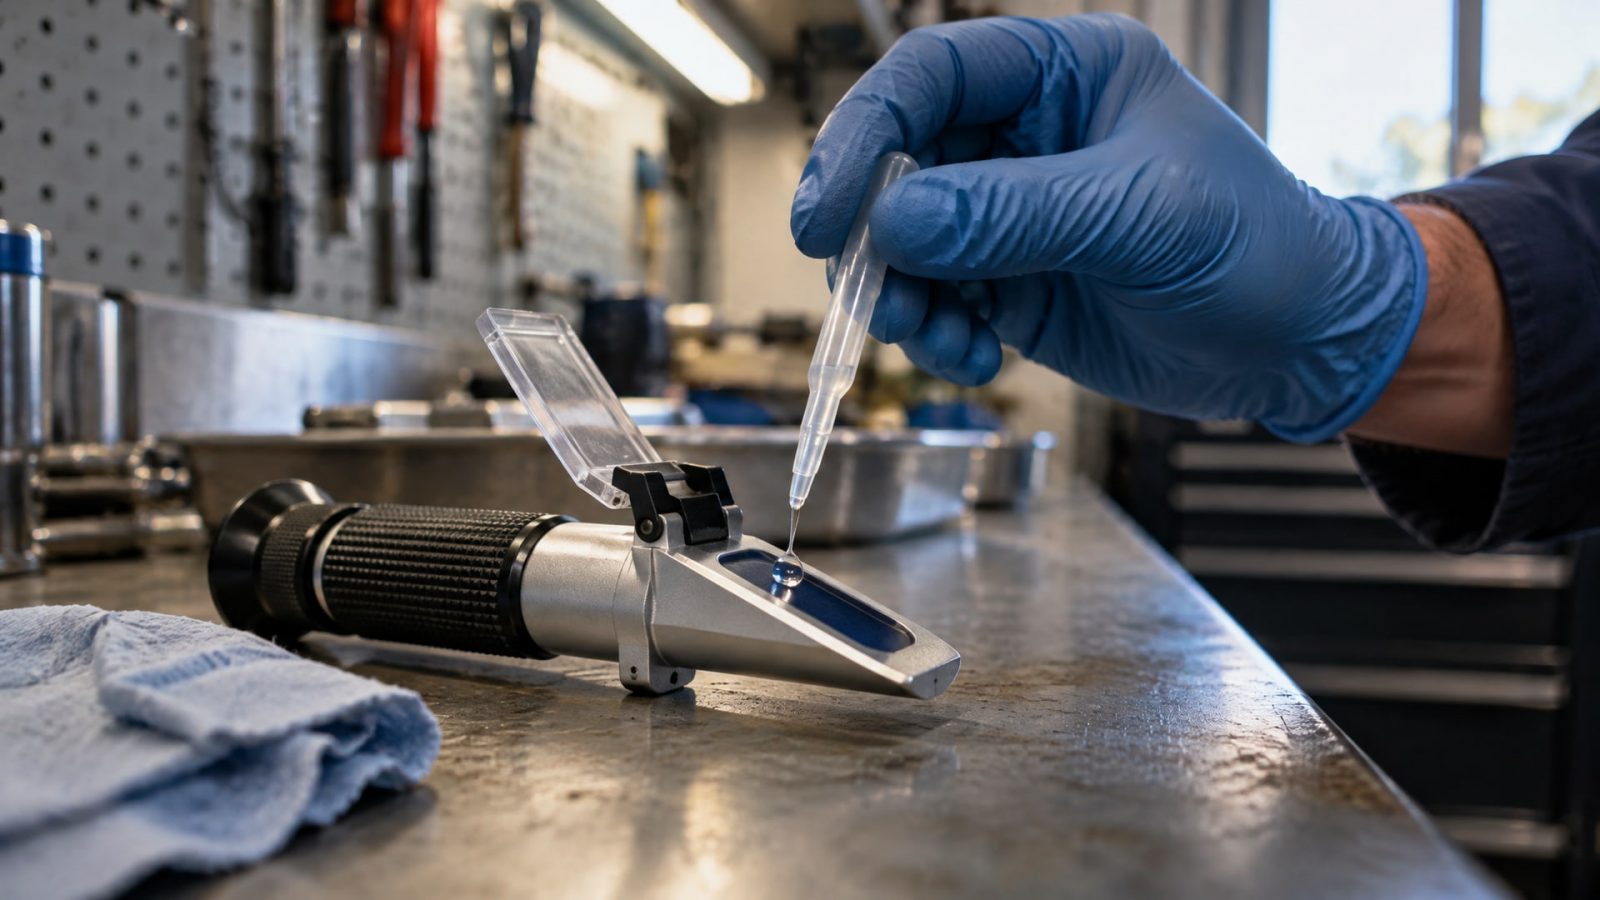
Оба требуют инструмента, но оба дают воспроизводимый результат и признаны нормативными.
Рефрактометрический метод - самый удобный для полевого контроля. Капля СОЖ наносится на поверхность призмы прибора, и по преломлению света определяется показатель преломления раствора. Результат умножают на коэффициент рефракции, указанный в техническом описании конкретной СОЖ, и получают фактическую массовую долю концентрата.
При использовании рефрактометра важна калибровка на той же воде, которая применялась для приготовления СОЖ, а не просто на любой деионизированной или водопроводной воде. Это предотвращает систематическую ошибку и делает результаты сопоставимыми день за днем.
Титрование - более трудоемкий, но более точный метод. Суть: к известному объему СОЖ добавляют титрант (например, кислотный раствор) до изменения цвета индикатора. По объему использованного титранта рассчитывают концентрацию. Этот метод применяют в лабораториях и при сличении показаний рефрактометра.
Оба метода требуют правильного отбора пробы: жидкость берут из зоны подачи или циркуляции станка, а не с поверхности бака. Поверхностная пленка посторонних масел (утечка из гидросистемы, остатки приработочного масла) может исказить результат рефрактометра и привести к неправильной коррекции состава.
Как держать концентрацию без приборов: схема на основе регламента доливок
Если рефрактометра нет или его показания кажутся ненадежными, контроль концентрации ведут через учет и дисциплину.
Это не означает отказ от точности; это означает, что вместо точного измерения каждый день используется регламент, который минимизирует накопление ошибок.
Вот алгоритм:
Первая заливка: приготавливают свежую эмульсию из расчета (объем концентрата = объем системы × требуемая концентрация / 100). Пример: для системы 500 л с требуемой концентрацией 5% нужно 25 л концентрата + 475 л воды. После приготовления раствор перемешивают минимум 20 минут.
Еженедельный контроль: ведут лист учета доливок, в который записывают дату, объем долитой воды и объем долитого концентрата. После каждой доливки жидкость перемешивают.
Ежемесячная проверка: один раз в месяц отбирают пробу из циркуляционного потока и либо проверяют рефрактометром (если прибор появился), либо отправляют в аккредитованную лабораторию на титрование. Это подстраховка: если расчетная концентрация (на основе регламента доливок) сильно отличается от измеренной, значит, в регламент внесены ошибки или имеет место неучтенная убыль жидкости.
Коррекция: если измеренная концентрация ниже целевой, добавляют концентрированную эмульсию; если выше - добавляют воду. После коррекции перемешивают и повторно проверяют.
Эта схема работает при условии, что:
Доливки записывают честно и регулярно, без пропусков.
Перемешивание выполняют полностью (не «по верхам», а через весь объем).
Каждые 4 недели верифицируют расчетную концентрацию хотя бы одним точным методом.
При обнаружении отклонения более чем на ±10% от исходной концентрации жидкость заменяют.
Что не работает: заблуждения про визуальную оценку
Многие технологи и операторы станков верят, что концентрацию можно «оценить на глаз» по цвету, прозрачности или пене.
Нормативные документы (ГОСТ 12.3.025-80, ГОСТ Р 50558-93, ГОСТ Р 52338-2005) и практические инструкции не указывают визуальный метод как способ определения концентрации. Это принципиально важно.
Вот почему:
Цвет зависит прежде всего от загрязнения маслом и микробиологического состояния, а не от концентрации. Свежая эмульсия выглядит молочной, а через неделю работы на загрязненном участке почернеет - но концентрация может быть в норме.
Прозрачность также является индикатором загрязнения и стабильности эмульсии, а не мерой концентрата в растворе. Мутная СОЖ может быть и переконцентрированной, и недоконцентрированной.
Пена сигнализирует о аэрации, попадании воды в виде тумана и о микробиологическом поражении. Обилие пены не означает, что концентрация упала; часто это указывает на проблемы совсем иного рода.
Запах отражает микробиологическое состояние (бактерии и грибки дают кислый или едкий запах), но не концентрацию.
Попытка держать концентрацию «на глаз» по этим признакам приводит к хаотичным доливкам: закупщик видит, что СОЖ стала темной, и начинает лить концентрат, не понимая, что нужна просто замена загрязненной жидкости. Или видит пену и доливает воду, хотя нужна фильтрация и обработка от бактерий. В результате концентрация сдвигается еще дальше от нормы, а окисление и коррозия ускоряются.
Внешний вид СОЖ контролируют отдельно от концентрации - это разные показатели качества. Внешний вид помогает заметить проблему, но не измеряет концентрацию.
Совет инженера: как начать контроль концентрации на участке, где ничего не было
Если на участке никогда не контролировали концентрацию, начните с малого.
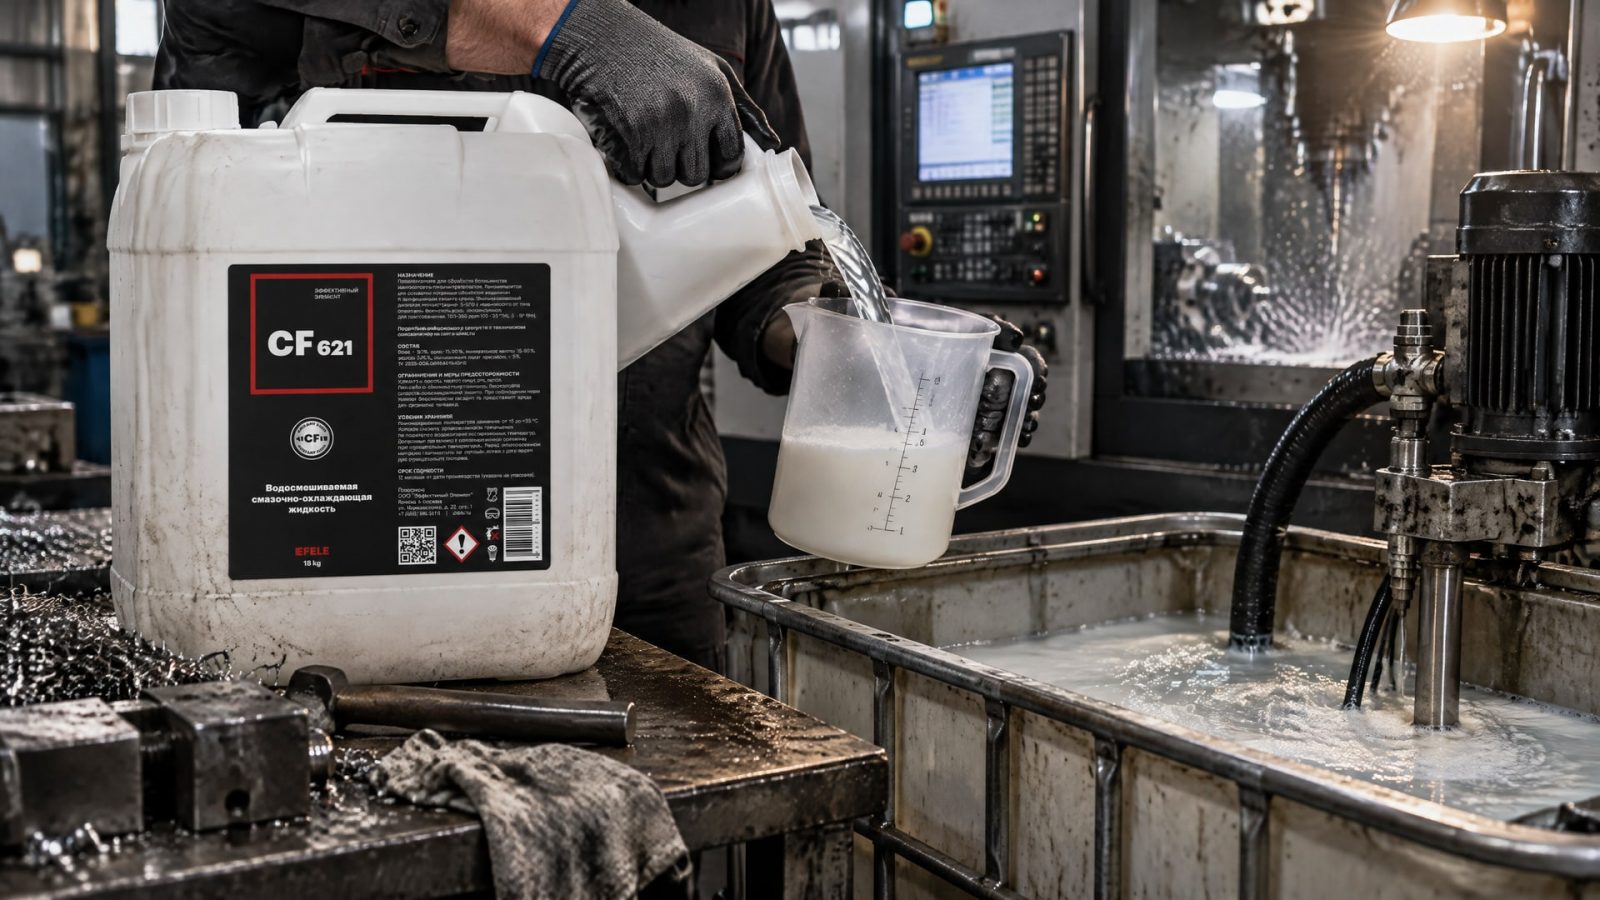
Сценарий: Участок фрезерования, система подачи СОЖ объемом 800 л, станок работает в две смены. СОЖ наливают «когда упадет», нет ни рефрактометра, ни регламента.
Что сделать:
1. Однократно приготовьте свежую эмульсию по расчету (например, 40 л концентрата + 760 л воды для 5% концентрации). Отметьте дату на бирке.
2. Напечатайте и повесьте рядом со своевременно баком лист учета доливок: дата, время, объем воды, объем концентрата, инициалы заливающего. Один лист в неделю.
3. Обучите операторов и снабженцов: если жидкость упала, не доливают сразу все подряд. Сначала записывают, сколько долили, потом перемешивают минимум 10 минут.
4. На 4-й неделе отправьте пробу в лабораторию (или купите дешевый рефрактометр за 3–5 тыс. руб. - окупится за месяц). Проверьте, совпадает ли реальная концентрация с расчетной. Если совпадает - регламент рабочий, продолжайте. Если нет - ищите утечку или ошибку в расчете.
Для полусинтетических водорастворимых составов, таких как EFELE CF-621, эта схема особенно надежна: такие СОЖ имеют стабильную рецептуру, не склонны к быстрому расслоению, и регламент доливок без приборов дает хорошую воспроизводимость. При регулярном учете дрейф концентрации редко превышает допустимые ±10%.
Другие показатели качества СОЖ, которые нельзя пропускать
Контроль концентрации - это один параметр из целого набора.
Для полной оценки работоспособности СОЖ также контролируют:
pH (кислотность): диапазон зависит от типа СОЖ, но обычно находится в пределах 8,5–10,5 для эмульсионных и 7,5–9,5 для полусинтетических. Измеряют pH-метром или индикаторной полоской. Если pH упал ниже 8, это сигнал о окислении и том, что жидкость приближается к концу срока жизни.
Содержание масла утечки: отслеживают визуально (слой на поверхности) или тестом на тонкой бумаге. Если масло из гидросистемы попадает в СОЖ более чем на 10–15%, это ухудшает охлаждение и ускоряет окисление.
Механические примеси: если СОЖ выглядит мутной, взвешенной и не восстанавливает прозрачность после отстаивания 24 ч, это загрязнение твердыми частицами. Контролируют методом отстаивания, выпаривания и взвешивания осадка (ГОСТ Р 50558-93). Если примесей более 1%, нужна фильтрация или замена.
Стабильность эмульсии: проверяют отстаиванием (24 ч) и наблюдением за расслоением. Если на дне появился слой масла более 5 мм, эмульсия нарушена, и ее нужно заменить.
Микробиологическое состояние: признаки - тухлый запах, черные пятна на поверхности, слизистый осадок. При подозрении на поражение бактериями и грибами (ГОСТ 9.085-78) жидкость отправляют на анализ или обрабатывают микробицидом и меняют.
Если контроль концентрации идет через регламент доливок, это не означает, что другие показатели можно игнорировать. Наоборот: чем меньше у вас точного контроля концентрации, тем внимательнее нужно смотреть на эти косвенные признаки деградации жидкости.
Как правильно отбирать пробу и готовить ее к измерению
Ошибка отбора пробы часто приводит к неправильной интерпретации результатов, особенно если вы хотите начать контроль рефрактометром или отправить жидкость на титрование.
Правила отбора:
Берите пробу из зоны циркуляции или линии подачи, а не с поверхности бака. На поверхности накапливается пленка из масла утечки, пыли и окисленных фрагментов; эта пленка исказит результат.
Если станок оснащен циркуляционной системой, отбирайте из обратной линии или из точки в середине цикла, когда жидкость полностью перемешана.
Проба должна быть объемом минимум 100 мл. Ее заливают в чистую стеклянную емкость (пластик может дать муть из-за адсорбции), плотно закрывают.
Перед измерением рефрактометром пробу доводят до комнатной температуры (20–25 °C), потому что показатель преломления зависит от температуры. Горячая жидкость даст ошибку.
Если проба мутная (загрязнена), ее фильтруют через фильтровальную бумагу, но это не дает право считать, что загрязнение ушло. Загрязнение - отдельный параметр контроля.
Правильный отбор - основа надежности всех последующих измерений. Даже самый хороший рефрактометр не спасет, если пробу взяли с поверхности грязного бака.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ на цвет без приборов?
Нет. Цвет зависит прежде всего от загрязнения и микробиологического состояния, а не от концентрации концентрата. Визуальная оценка не указана в нормативных методиках контроля (ГОСТ 12.3.025-80, ГОСТ Р 52338-2005) как способ определения концентрации. Полагаться на цвет опасно: можно долить концентрата там, где нужна фильтрация, и наоборот.
Как часто нужно проверять концентрацию СОЖ?
По ГОСТ 12.3.025-80 минимальная частота контроля водосмешиваемых СОЖ - один раз в неделю. При высокоинтенсивной работе станка (3 смены, тяжелые режимы резания) интервал может сократиться до 2–3 раз в неделю. Ведение регламента доливок позволяет уменьшить риск дрейфа даже при недельном интервале проверки.
Если я залил концентрат, нужно ли перепроверять концентрацию сразу?
Да, обязательно. После любой коррекции состава раствор перемешивают минимум 10–15 минут (полностью, не по верхам), затем спустя 1–2 часа отбирают пробу и повторно измеряют концентрацию. Это гарантирует, что доливка была достаточной и не избыточной.
Почему pH может быть нормальным, а концентрация - нет?
pH и концентрация - независимые параметры. pH показывает кислотность раствора и зависит от типа буферной системы в СОЖ. Концентрация - это массовая доля самого концентрата. Нормальный pH может сохраниться при заниженной концентрации (если буферные вещества еще не истощены), и наоборот. Поэтому оба параметра контролируют отдельно.
Если я привык работать с одной СОЖ уже год, нужно ли ее проверять?
Да. Даже при многолетней работе с одной жидкостью концентрация дрейфует из-за испарения воды и расхода концентрата. Привычка к цвету и поведению жидкости не заменяет факт дрейфа. Снижение концентрации хотя бы на 10% ухудшает охлаждение и увеличивает риск коррозии, даже если визуально и на ощупь все кажется нормальным.
Заключение
Поддержание стабильной концентрации СОЖ без рефрактометра возможно, но требует дисциплины и регламента. Основа - еженедельный учет всех доливок воды и концентрата с обязательным перемешиванием, плюс ежемесячная проверка по точному методу (рефрактометрия или титрование). При отклонении концентрации более чем на ±10% жидкость заменяют.
Визуальная оценка (цвет, прозрачность, пена) - не способ контроля концентрации, а индикатор других проблем: загрязнения, микробиологии, расслоения. Правильный отбор пробы из циркуляционного потока, а не с поверхности, и калибровка приборов на той же воде, что и СОЖ, - условия надежности любого метода.
Начните с листа учета доливок и одной проверки в месяц. Это минимум, при котором вы сохраните контроль над ситуацией и избежите внезапных отказов станка или коррозии заготовок. Одно правильное еженедельное измерение лучше, чем ежедневная гадка на глаз.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится, и как быстро устранить эту проблему на производстве, чтобы избежать снижения эффективности охлаждения и порчи оборудования.
Узнайте, чем смазать дверные петли автомобиля, чтобы избавиться от скрипа надолго, и какие ошибки часто допускают автовладельцы.
Узнайте, как выбрать аналоги пищевых смазок H1 для производства, отличить оригинал от подделки и понять разницу в цене.