
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Качество нанесения анаэробного фиксатора резьбы проверяют в несколько этапов: оценивают подготовку резьбы, визуально контролируют покрытие до сборки, а после полного отверждения испытывают соединение на момент отвинчивания или превалирующий момент. Одного внешнего осмотра недостаточно: он показывает пропуски и дефекты слоя, но не подтверждает фиксирующую способность собранного узла.
Такой порядок контроля полезен инженерам и техническим специалистам, которые настраивают технологию сборки, а также закупщикам, участвующим в выборе материала и организации приемки. Ниже разобраны методы контроля фиксаторов резьбы, типичные дефекты и параметры испытаний, включая выдержку образцов в течение 24 ч при температуре около 23 °C.
Как проверить качество нанесения фиксатора резьбы: три этапа контроля
На производстве проверку удобно разделить на этапы до нанесения, во время нанесения и после сборки.
Такой подход помогает обнаружить источник нестабильного результата: загрязненную поверхность, пропуск в покрытии или недостаточную прочность уже собранного соединения. Если проверять только готовый узел, установить причину дефекта сложнее.
До нанесения оценивают чистоту и сухость резьбы, наличие остатков старого герметика и стружки, а также соответствие зазора рабочему диапазону состава. В материалах по анаэробным составам приведен ориентир по зазору 0,05–0,38 мм. Это не универсальный допуск для любого соединения: фактическую пригодность пары деталей необходимо сверять с требованиями выбранного материала и технологией сборки.
Во время нанесения контролируют, попал ли состав на рабочую часть резьбы и смочил ли он витки без разрывов. После сборки внешний вид соединения не всегда показывает, насколько полно покрыта внутренняя резьба. Поэтому визуальная оценка полезна как оперативный контроль процесса, но ее дополняют испытанием на эталонных резьбовых парах.
Для серийного производства важно сравнивать образцы, собранные по одной технологии: одинаковые детали, подготовка поверхности, дозировка и время до сборки. Контрольные соединения выдерживают до полного отверждения. В качестве обычного срока в источниках указаны 24 ч; испытание до окончания этого периода не дает сопоставимой оценки фиксирующей способности.
Что проверять на каждом этапе
До нанесения: отсутствие грязи, стружки и остатков старого состава; обезжиривание и полную сухость резьбы.
Во время нанесения: расположение состава на рабочем участке, непрерывность покрытия и смачивание витков.
После сборки: момент отвинчивания или превалирующий момент после полного отверждения.
При необходимости: результаты дополнительных виброиспытаний на контрольных соединениях.
В одной из практических рекомендаций нанесение предлагают выполнять в течение 15–30 минут после обезжиривания. Этот интервал можно учитывать при настройке производственного процесса, но он не отменяет визуальную проверку и испытание соединения.
Подготовка резьбы и выбор зоны нанесения
Проверка качества начинается до подачи фиксатора.
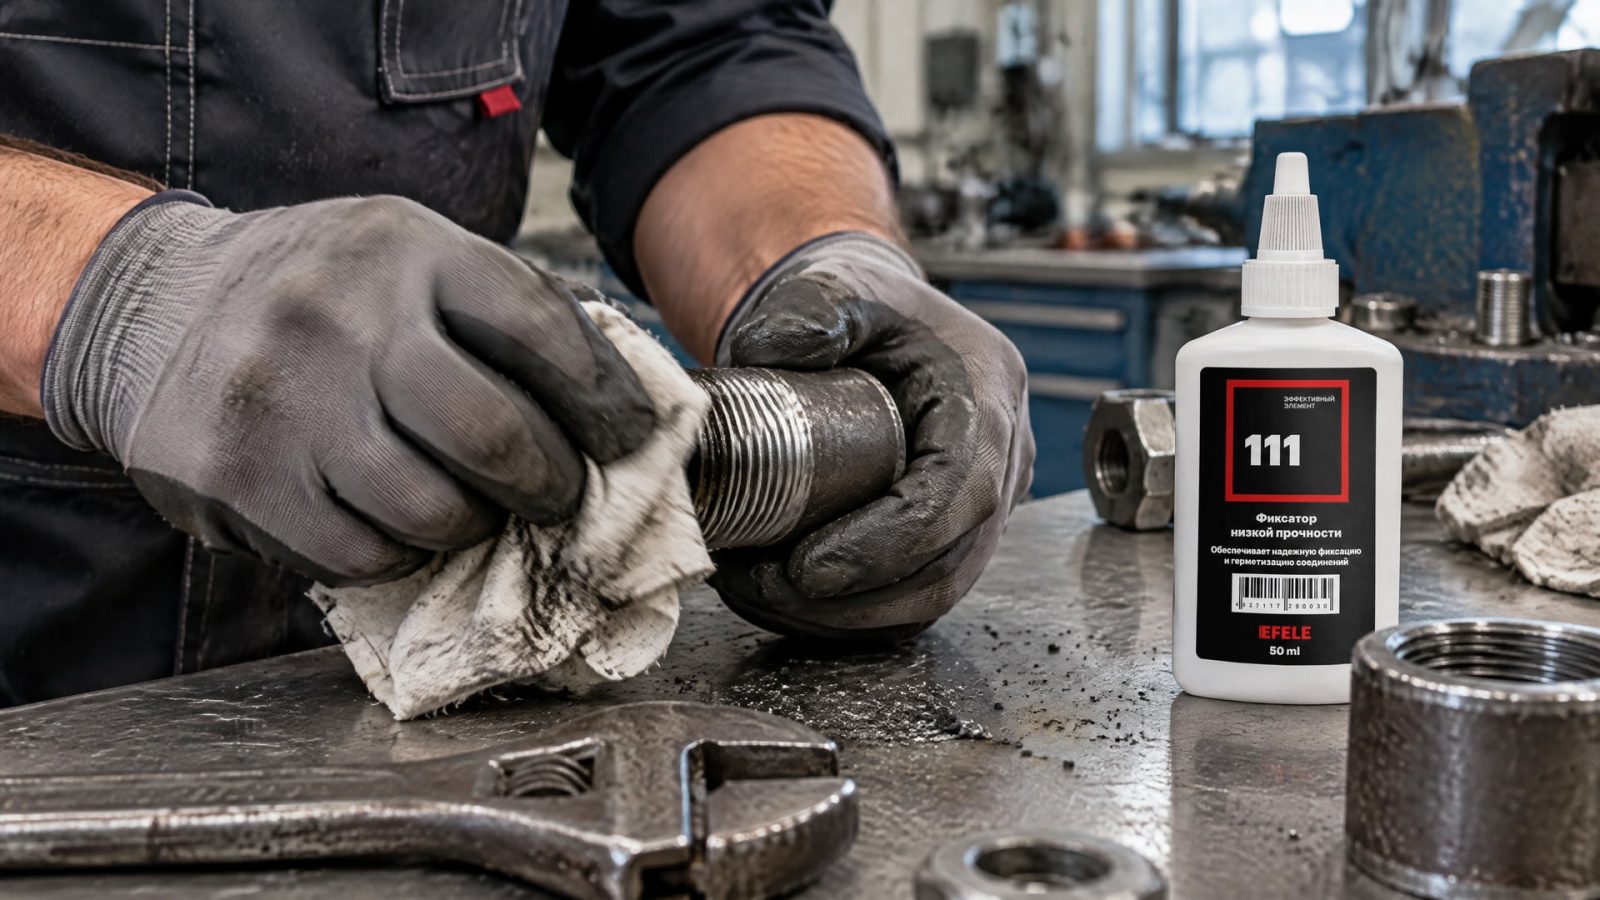
Грязь, стружка и остатки прежнего герметика мешают равномерному контакту состава с поверхностью. Перед сборкой резьбу очищают, обезжиривают и полностью высушивают. Простая протирка ветошью не подтверждает, что поверхность подготовлена: необходимо контролировать саму операцию очистки и отсутствие загрязнений.
На результат также влияет место нанесения. Для сквозного отверстия состав наносят на ту часть резьбы, где болт и гайка будут соприкасаться после затяжки. Для глухого отверстия его распределяют по внутренней резьбе вниз, чтобы заполнить зазор в рабочей зоне. Если покрыта только часть контакта или состав оказался вне зоны сопряжения, внешне аккуратное нанесение не гарантирует полноценной фиксации.
Учитывают и материал деталей. Для инертных металлов, включая нержавеющую сталь и алюминий, в некоторых инструкциях предусматривается применение активатора. Перед сборкой активатор должен полностью высохнуть. Нужен ли он в конкретной технологической схеме, определяют с учетом типа металла и рекомендаций к применяемому составу, а не по одному лишь виду готового соединения.
Зазор между деталями тоже входит в контрольный лист. В источниках приведен диапазон 0,05–0,38 мм как рабочий ориентир для анаэробных составов. Если условия соединения выходят за этот диапазон, нельзя компенсировать несоответствие увеличением дозировки: избыток не гарантирует заполнения рабочей зоны или надежной фиксации.
Контроль перед сборкой
Проверить резьбу на наличие загрязнений, стружки и старого герметика.
Убедиться, что поверхность обезжирена и полностью высушена.
Сверить способ нанесения с конструкцией соединения: сквозное или глухое отверстие.
Проверить зазор и, если это предусмотрено технологией для конкретного металла, применение активатора.
По возможности наносить состав ближе ко времени сборки; в практических рекомендациях указано окно 15–30 минут после обезжиривания.
На сборочных участках проблемы резьбового соединения могут проявляться не только при отвинчивании, но и при вибрации либо в ходе эксплуатации узла. Если в соединении важна защита от самоотвинчивания, в контрольной схеме проверяют не только чистоту деталей, но и покрытие рабочих витков, а затем результат испытания после отверждения. Для таких задач в производственной практике применяют анаэробный клей EFELE 111; при этом его наличие на детали само по себе не подтверждает качество сборки - нужна проверка по установленной процедуре.
Визуальный контроль: пропуски, комки и УФ-проверка
Визуальный контроль проводят до сборки, пока доступна нанесенная резьба.
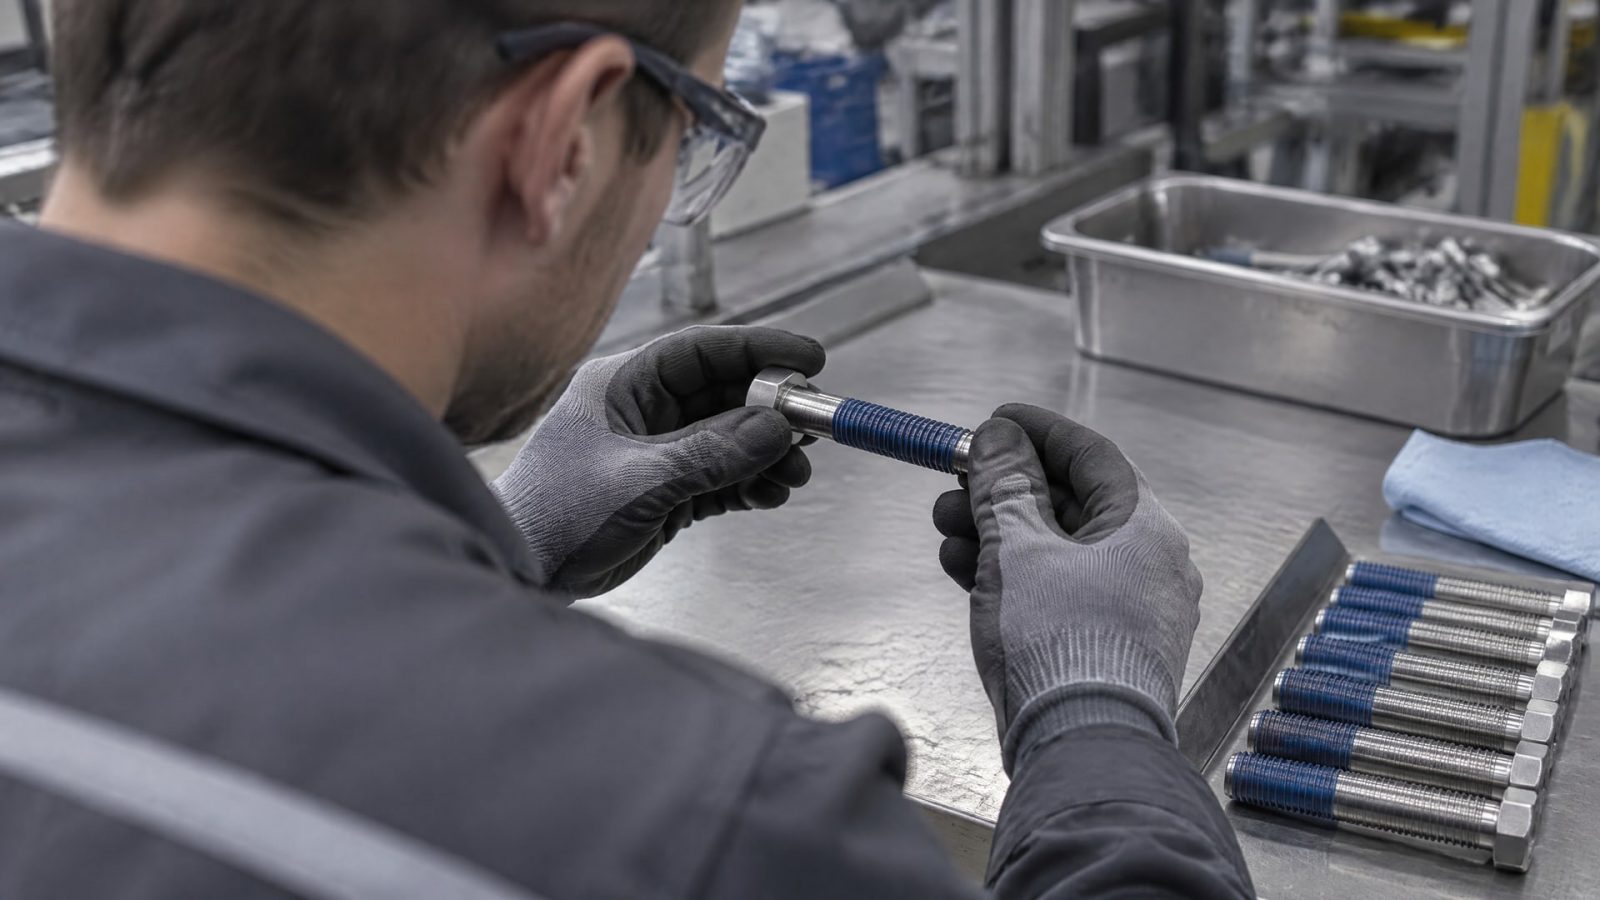
Оценивают непрерывность валика, полноту покрытия рабочей зоны и отсутствие пропусков, комков и пузырьков воздуха. Слой должен смачивать витки по рабочей длине соединения. Избыточное количество состава не служит признаком лучшего нанесения: важны правильное расположение и равномерный контакт с резьбой.
Для сквозного соединения отдельно смотрят, нанесен ли материал на участок, который будет сопрягаться после затяжки. Для глухого отверстия контролируют покрытие внутренней резьбы в глубину. Если после сборки под гайкой не видно следов состава, это может указывать на недостаточное нанесение или неполное смачивание, но само по себе не дает окончательного ответа о качестве фиксации.
Некоторые составы флуоресцируют под ультрафиолетом, и это свойство используют для оценки нанесения. УФ-проверка помогает обнаружить зоны, куда материал не попал, если выбранный состав обладает такой особенностью. Она не является универсальным методом для всех анаэробных материалов и не подтверждает прочность соединения после отверждения.
Анаэробные составы часто обладают тиксотропными свойствами, то есть сохраняют нанесенную форму и не растекаются сразу после нанесения. Поэтому при осмотре важно оценивать покрытие именно на витках, а не только наличие капли или валика на краю детали. Контрольные образцы позволяют проверить, насколько стабильно операторы или оборудование воспроизводят заданную зону и непрерывность слоя.
Что считать дефектом нанесения
Пропуски на рабочих витках.
Разрывы валика или неполное покрытие зоны контакта.
Комки, мешающие равномерному распределению состава.
Пузырьки воздуха в слое.
Нанесение материала на участок резьбы, который не входит в зону сопряжения.
Если внешний осмотр вызывает сомнения, соединение не оценивают только по виду наружной части. Для подтверждения функционального результата используют контрольные пары и испытание после полного отверждения. Это особенно важно, когда часть состава наносится на внутреннюю резьбу и после сборки становится недоступной для визуального осмотра.
Испытание соединения после отверждения по ISO 16047 и ISO 10964
Основной способ подтвердить фиксирующую способность - измерить момент отвинчивания или превалирующий момент на резьбовой паре после полного отверждения состава.
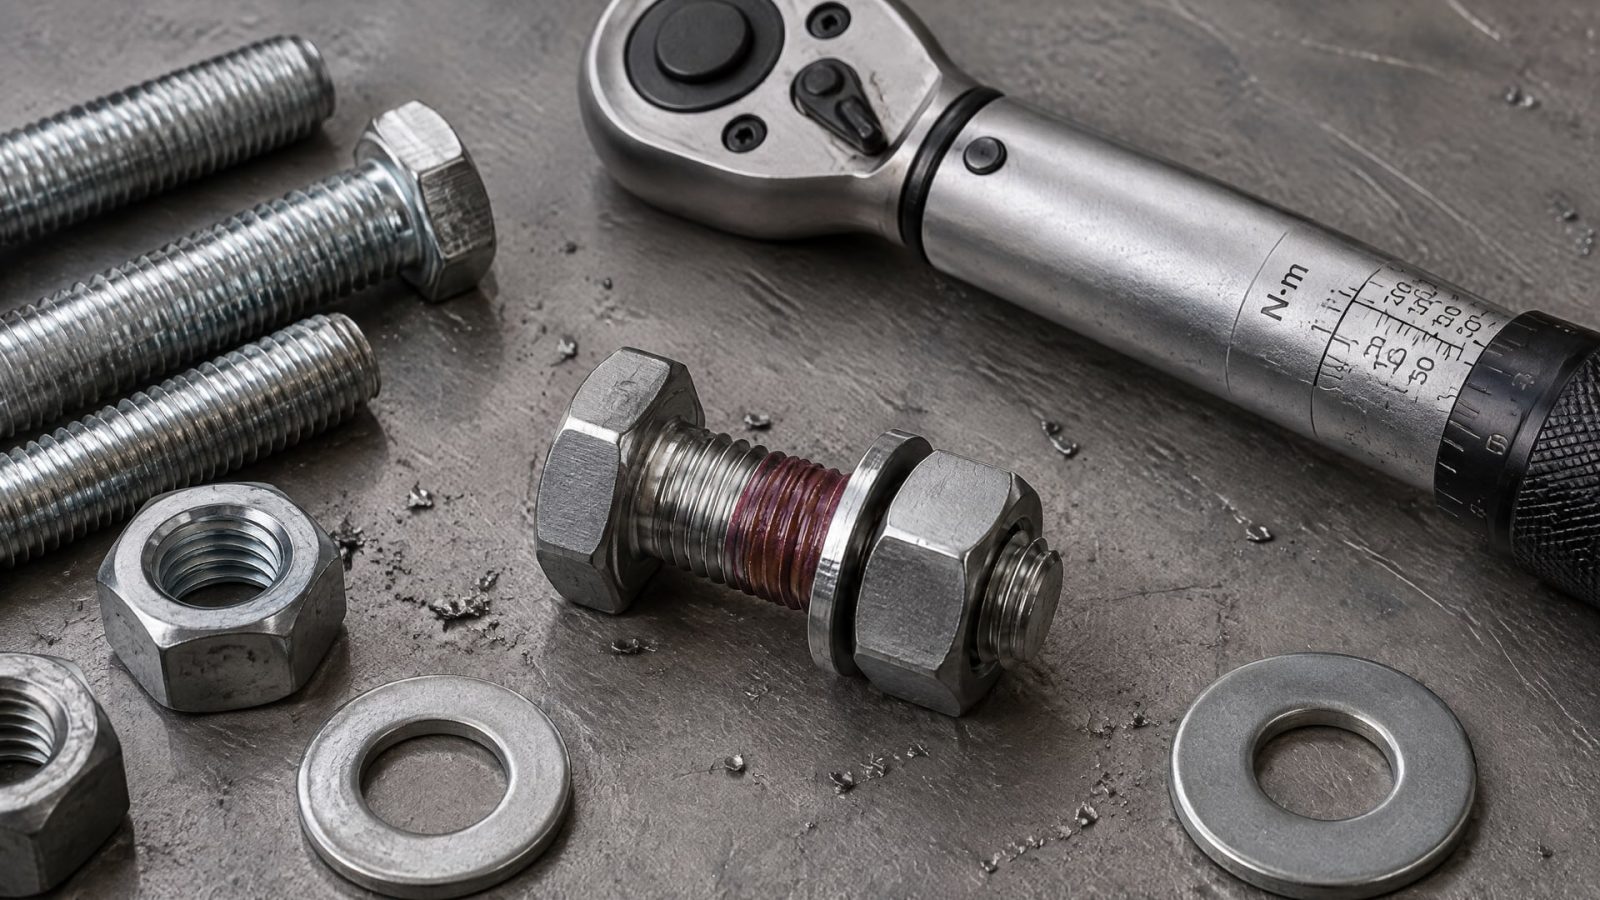
Для таких испытаний в источниках указаны ISO 16047 и ISO 10964. При организации контроля важно заранее определить, какие детали будут использоваться как образцы и какие параметры процесса должны оставаться одинаковыми от испытания к испытанию.
Обычная выдержка перед проверкой составляет 24 ч при температуре около 23 °C. Испытание сразу после сборки не показывает окончательный результат, поскольку состав еще может не завершить отверждение. Для сравнения партий или изменений технологии условия подготовки и выдержки образцов сохраняют одинаковыми.
В источниках также упомянута ускоренная схема - 30 минут при 120 °C. Ее рассматривают именно как ускоренную оценку, а не как замену штатному испытанию после полного отверждения. Если предприятие использует такой режим, результат следует интерпретировать отдельно от результатов стандартной выдержки и не смешивать показатели, полученные по разным схемам.
Само измерение момента оценивает результат работы материала и процесса в собранном соединении. Оно не позволяет автоматически определить, что именно вызвало отклонение: загрязнение, неверная зона нанесения, неподходящий зазор или нестабильная дозировка. Поэтому при неудовлетворительном результате возвращаются к проверке исходных этапов и сопоставляют данные по подготовке, нанесению и сборке.
Как организовать контрольные испытания
Подготовить эталонные резьбовые пары по принятой производственной технологии.
Выдержать образцы после сборки до полного отверждения; обычный ориентир - 24 ч при температуре около 23 °C.
Измерить момент отвинчивания или превалирующий момент по выбранной методике.
Не объединять результаты штатной выдержки и ускоренной схемы 30 минут при 120 °C.
При необходимости дополнить проверку виброиспытаниями.
Для устойчивого производственного контроля фиксируют не только итоговое значение момента, но и условия изготовления образца: очистку, сушку, зону нанесения и время до сборки. Тогда при изменении результата проще локализовать причину и скорректировать операцию, а не увеличивать количество фиксатора без понимания дефекта.
Дефекты фиксации резьбы и причины нестабильного результата
К дефектам фиксации резьбы относят пропуски и неполное смачивание витков, неудовлетворительный результат испытания на момент отвинчивания и нестабильность результатов между контрольными образцами.
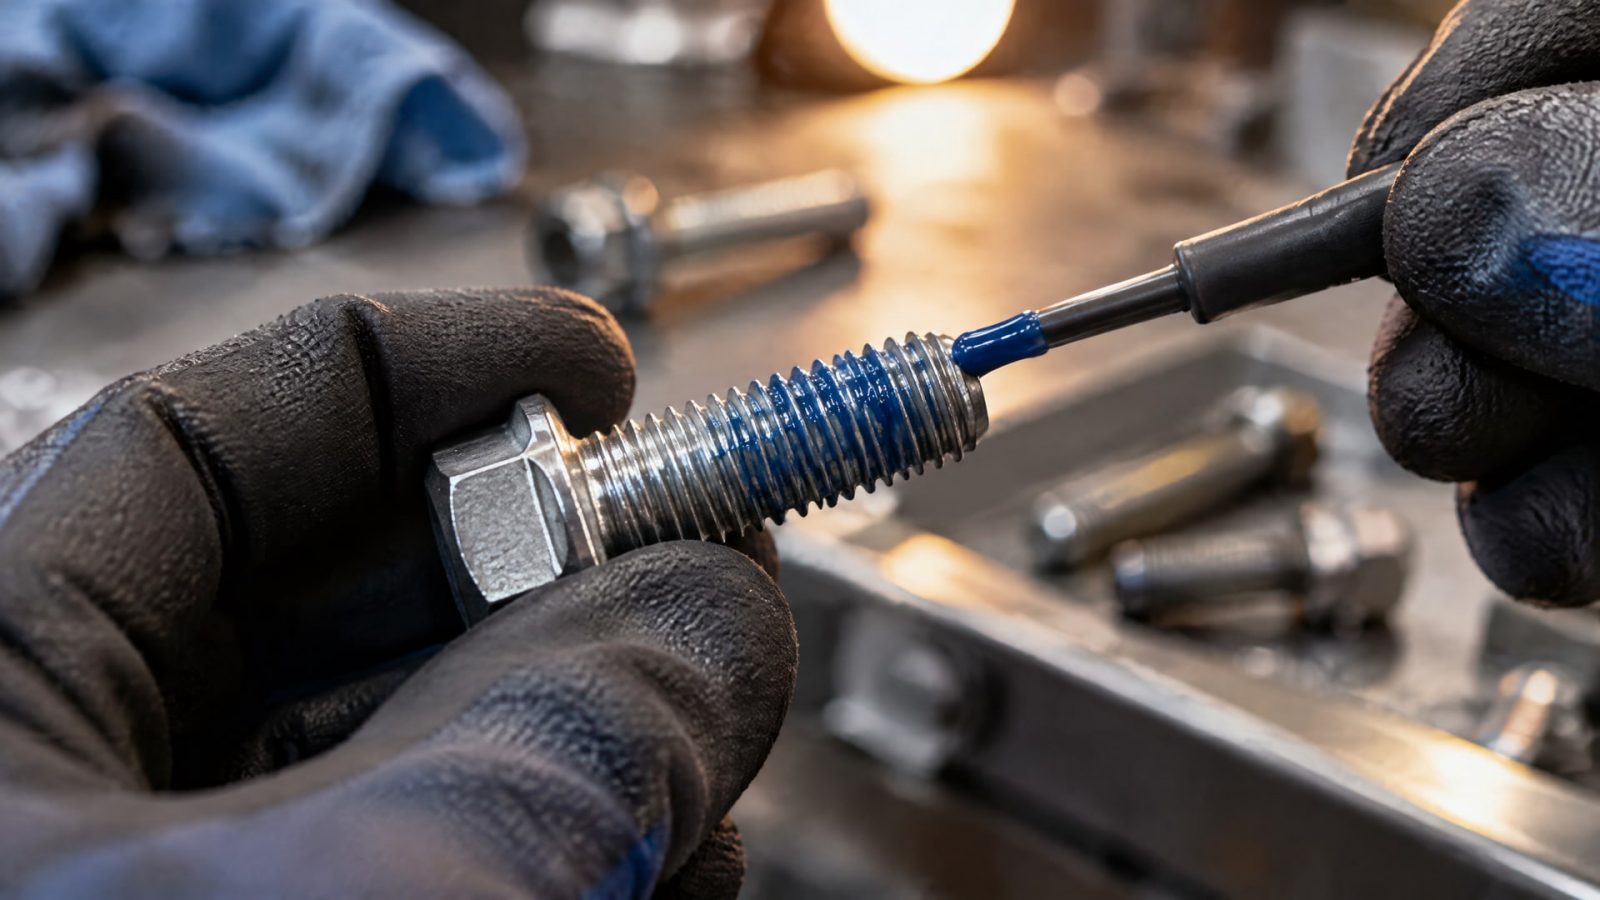
Эти признаки рассматривают вместе. Например, ровный валик до сборки не доказывает, что состав попал на всю рабочую длину резьбы или что соединение набрало нужную прочность после отверждения.
Если испытание не подтверждает ожидаемый результат, сначала проверяют подготовку поверхности. Загрязнение, остатки старого герметика или влага могут нарушить условия контакта состава с резьбой. Затем оценивают зону нанесения и полноту покрытия. При наличии инертного металла сверяют, предусматривался ли активатор и успел ли он полностью высохнуть до сборки.
Отдельная ошибка - считать, что большее количество материала автоматически повышает надежность. Для работы важнее заполнение зазора в рабочей зоне и полное смачивание витков. Избыток состава не устраняет загрязнение, неподходящую подготовку или неправильное расположение нанесенного материала. Поэтому дозировку корректируют только после проверки процесса, а не в качестве универсального ответа на неудовлетворительный результат.
Нельзя делать вывод о фиксации только по наружным следам после сборки. Если состав наносился на внутреннюю резьбу, его распределение может быть не видно. В таком случае используют УФ-контроль до сборки, если материал флуоресцирует, и контрольные испытания на образцах. Для узлов с требованиями к устойчивости при вибрации дополнительно проводят виброиспытания, когда это предусмотрено производственной программой.
Порядок поиска причины
При видимых пропусках проверить нанесение и настройку дозирования.
При нестабильном смачивании проверить чистоту, сухость и расположение состава.
При неудовлетворительном моменте отвинчивания перепроверить выдержку: обычный ориентир составляет 24 ч при температуре около 23 °C.
При работе с инертными металлами проверить необходимость активатора и его высыхание.
При сомнениях в поведении соединения дополнить моментное испытание виброиспытанием.
Такой разбор помогает отличить дефект нанесения от проблем подготовки или условий испытания. Для повторной проверки используют сопоставимые образцы и одинаковые условия: иначе изменение результата может быть связано не с корректировкой технологии, а с отличиями в подготовке и выдержке.
Часто задаваемые вопросы
Можно ли проверить качество фиксатора сразу после сборки?
Нет, оценка сразу после сборки не подтверждает окончательную фиксирующую способность. Соединение проверяют после полного отверждения. Обычный ориентир - выдержка 24 ч при температуре около 23 °C, затем измерение момента отвинчивания или превалирующего момента на контрольной резьбовой паре.
Достаточно ли визуально осмотреть резьбу?
Нет. Визуальный осмотр помогает выявить пропуски, разрывы слоя, комки и пузырьки воздуха, но не подтверждает прочность собранного соединения. Для функциональной оценки проводят испытание после отверждения. Если состав флуоресцирует под УФ, такой контроль помогает увидеть покрытие до сборки.
Как проверить анаэробный герметик в глухом отверстии?
До сборки проверяют, нанесен ли состав по внутренней резьбе вниз и покрывает ли он рабочую зону. После сборки проводят испытание на контрольном соединении, поскольку внутренняя резьба становится недоступной для осмотра. Для оценки применяют измерение момента отвинчивания после полного отверждения.
Повышает ли избыток фиксатора надежность соединения?
Нет, увеличение количества материала само по себе не подтверждает качественную фиксацию. Важны чистая и сухая поверхность, правильная зона нанесения и полное смачивание рабочих витков. Избыток не компенсирует пропуски, загрязнение или несоответствие зазора условиям применения состава.
Заключение
Качество нанесения анаэробного фиксатора резьбы проверяют последовательно: до нанесения оценивают подготовку и зазор, во время операции контролируют непрерывность покрытия, а после сборки измеряют момент отвинчивания или превалирующий момент после полного отверждения. Визуальная проверка показывает дефекты слоя, но не заменяет испытание соединения по ISO 16047 или ISO 10964.
Следующий шаг для производственного участка - закрепить в контрольной карте порядок очистки и сушки, зону нанесения, время до сборки и условия выдержки контрольных образцов. Для сопоставимой оценки задайте штатную выдержку 24 ч при температуре около 23 °C и фиксируйте результаты моментного испытания отдельно от ускоренной схемы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка без аллергенов для пищевого оборудования: как выбрать безопасный продукт и какие документы запросить у поставщика.
Узнайте, как продлить анаэробный герметик срок годности, соблюдая условия хранения и ротацию запасов на складе.
Подготовка поверхности деталей: микропескоструйная обработка или химический метод для каналов и полостей.