
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химический метод
Для деталей с внутренними диаметрами метод подготовки выбирают по геометрии, загрязнениям и требованиям к покрытию. Если абразивная струя не достигает всей внутренней поверхности, химическая очистка обычно дает более равномерную обработку. Когда нужно убрать ржавчину или окалину и создать шероховатость, механический способ может быть предпочтительнее. На практике методы часто сочетают: сначала удаляют загрязнения и дефекты поверхности, затем проводят конверсионную обработку или наносят покрытие.
Статья полезна инженерам, технологам и закупщикам, которые выбирают процесс для каналов, глухих полостей и других труднодоступных зон. Разберем, как соотносятся пескоструйная обработка стали и химическая подготовка, зачем контролировать промывку и сушку, а также как не допустить дефектов, снижающих адгезию покрытия к стали.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
При выборе процесса учитывают не название метода, а доступность обрабатываемой зоны и состояние поверхности.
Для наружной плоскости оператор может направить абразивную струю под нужным углом. В канале или глухой полости струя может распределяться неравномерно: часть поверхности останется без обработки, а удалить абразив и пыль из детали будет сложнее. Поэтому для внутренних диаметров химическая подготовка часто технологичнее, если требуется равномерно очистить всю доступную внутреннюю поверхность.
ISO 9717:2010 требует уделять особое внимание складкам, швам и полостям при подготовке к нанесению фосфатного покрытия. Эти зоны могут удерживать масло, смазку и другие загрязнения. Если они останутся на металле, конверсионный слой будет формироваться на неодинаково подготовленной поверхности. Перед фосфатированием деталь должна быть химически чистой.
Механическую обработку выбирают, когда необходимо удалить ржавчину или окалину либо получить поверхность с заданным состоянием перед следующим этапом. В материалах по фосфатированию стали механическое удаление ржавчины и окалины, в том числе абразивной обработкой, предпочтительно в ряде случаев. Но для внутреннего диаметра этот выбор оправдан только тогда, когда инструмент или абразивная струя достигают всей нужной зоны, а остатки процесса можно удалить.
Перед утверждением технологии полезно проверить три условия:
Достигает ли абразивная струя или инструмент всей внутренней поверхности?
Можно ли вывести из канала абразив, пыль и продукты очистки?
Удастся ли промыть и высушить полость после химической обработки?
Если хотя бы на один вопрос ответ отрицательный, процесс требует изменения или дополнительной проверки на детали. Для серийного производства результат следует оценивать на образце с той же геометрией: обработка доступного участка не подтверждает, что столь же равномерно подготовлена вся полость.
Что дает пескоструйная обработка стали
Механический метод воздействует непосредственно на окалину, ржавчину и старые покрытия.
Для нержавеющей стали ASTM D2651-01(2016) перечисляет допустимые варианты подготовки, среди них ручное шлифование, обработка проволочной щеткой и металлической ватой, а также сухая абразивная обработка и honing. Стандарт также рассматривает химическое травление. Выбор способа зависит от материала и требований к изделию.
Для внутренних диаметров главный вопрос - геометрический доступ. Если сопло не обеспечивает равномерного воздействия на стенки отверстия, локально очищенные участки будут соседствовать с необработанными. Угол атаки струи и возможность удалить абразивные остатки становятся частью технологической задачи. Не следует считать поверхность готовой только потому, что абразивная обработка проведена: после нее необходимо проверить внутреннюю зону и удалить пыль и остатки абразива.
Механическая подготовка уместна, когда есть возможность обработать требуемую площадь и контролировать состояние металла после очистки. При этом шероховатость сама по себе не гарантирует хорошую адгезию покрытия к стали. Важны также чистота поверхности и совместимость подготовки с последующими стадиями. В техническом бюллетене по структурным клеям описана последовательность от одного обезжиривания к сочетанию обезжиривания, абразивной обработки и химической предобработки. Это показывает, что механическое воздействие может быть одним из этапов, а не полной заменой очистки.
После пескоструйной обработки внутреннего диаметра может потребоваться функциональное покрытие. Если деталь испытывает фреттинг, работает при холодном пуске или смазка вымывается, одной подготовки металла недостаточно: необходимо учитывать условия трения и последующую защиту поверхности. В таких узлах после пескоструйной обработки применяют антифрикционное покрытие MODENGY 1002: оно обеспечивает высокую адгезию и защиту внутренних диаметров деталей.
Химическая подготовка и фосфатирование перед покрытием
Химический способ удобен для сложной геометрии, поскольку результат не зависит от угла атаки абразивной струи.
Однако химическая очистка не исправляет плохую подготовку автоматически. Перед фосфатированием поверхность должна быть очищена от масла, смазки и других загрязнений, а ржавчину и окалину при необходимости удаляют отдельной операцией. Иначе покрытие формируется на неподготовленном основании.
ISO 9717:2010 описывает подготовку металла к фосфатированию и требует тщательно промывать детали после щелочной или кислотной очистки. Это помогает удалить остатки чистящих средств, которые могут вызвать дефекты покрытия, включая вспучивание под органическим покрытием. После фосфатирования также требуется промывка водой для удаления растворимых солей. Для полостей это особенно важно: остатки растворов могут задерживаться внутри детали.
Типовая последовательность подготовки стали перед фосфатным покрытием включает обезжиривание, фосфатирование, промывку и сушку; в некоторых процессах предусматривают дополнительную герметизацию. Перед фосфатированием также может применяться кондиционирующая промывка, способствующая формированию более мелкозернистого слоя. Конкретная последовательность зависит от материала, загрязнений и требований к покрытию.
В качестве практического ориентира для химического травления в одном из технических бюллетеней приведен режим 10 минут при 85-90 °C с последующей промывкой чистой проточной водой и удалением черного налета жесткой щеткой. Это не универсальный режим для любой детали: его нельзя переносить на другое сочетание материала и химической системы без проверки технологической документации. Для производственного процесса важны также доступность промывки, удаление остатков реагентов и полное высушивание внутренних поверхностей.
Микропескоструйная обработка или химический метод: сравнение
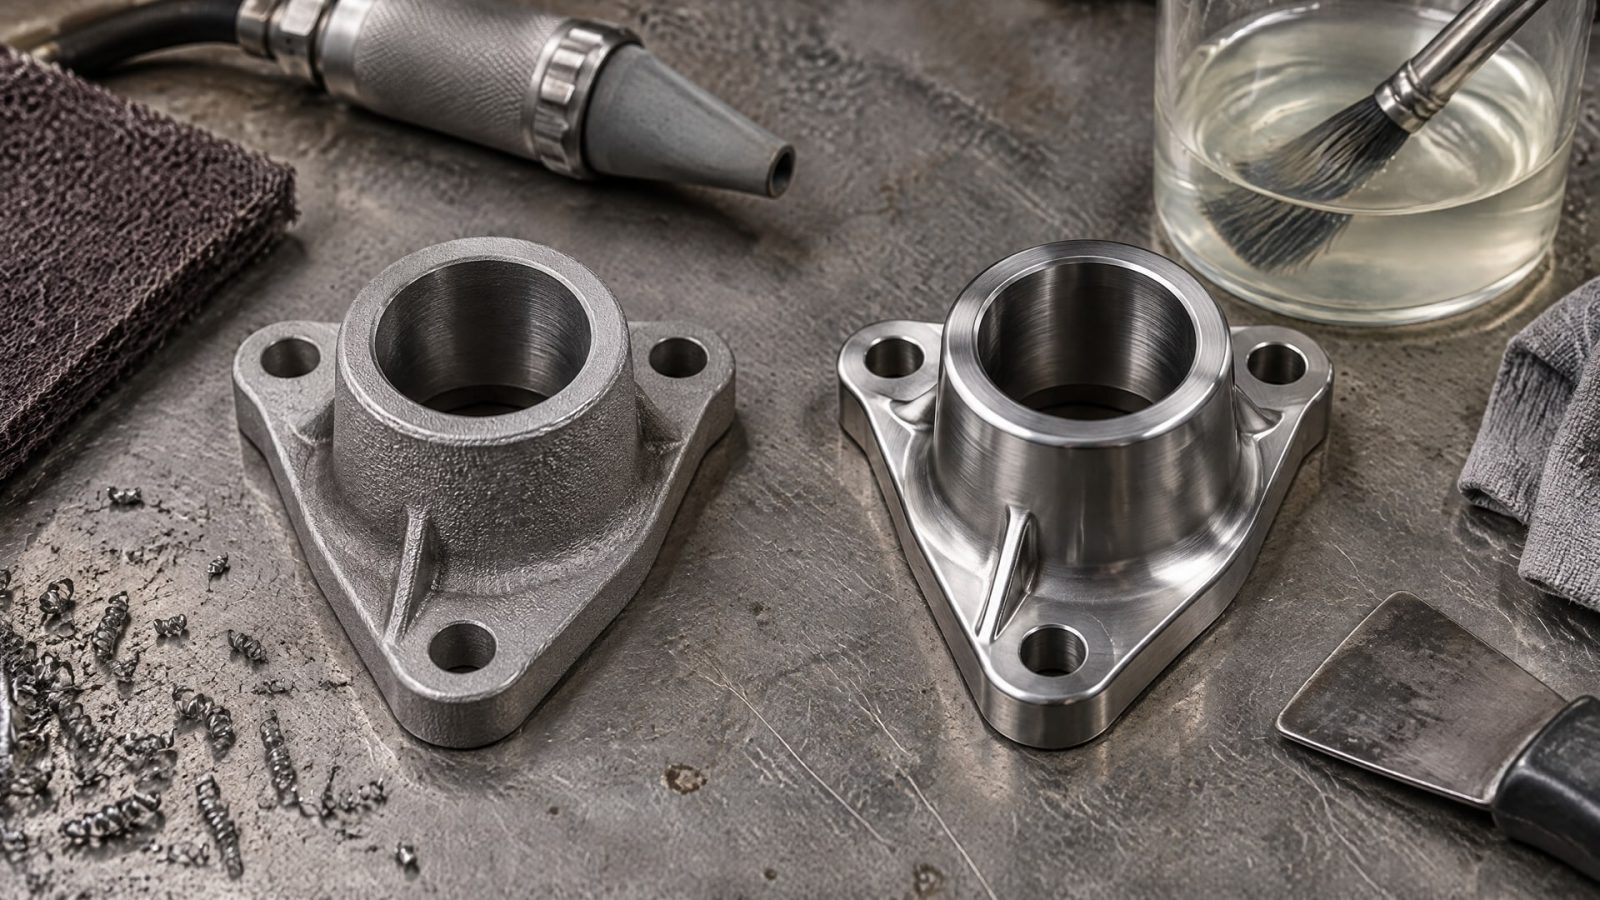
| Критерий | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Внутренние диаметры и полости | Эффективность зависит от доступа струи к стенкам и возможности удалить абразив | Может обеспечить равномерную обработку без зависимости от угла атаки струи |
| Ржавчина и окалина | Механическое удаление предпочтительно в ряде случаев | Может быть частью общей схемы, но не всегда заменяет механическое удаление |
| Остатки процесса | Нужно удалить абразив и пыль | Нужно тщательно промыть поверхность и удалить остатки реагентов |
| Подготовка перед фосфатированием | Может применяться для удаления окалины и ржавчины | Требует предварительно химически чистой поверхности и промывки по стадиям |
| Основной риск | Необработанные зоны и остатки абразива в канале | Остатки растворов или солей в полости после недостаточной промывки |
Из сравнения следует: если абразивная струя не охватывает весь внутренний диаметр, химический этап может дать более однородную очистку. Если на поверхности есть окалина или ржавчина, механическую обработку рассматривают как отдельную стадию, после которой удаляют пыль и подготавливают металл к следующему процессу. Для покрытий с высокими требованиями к сцеплению чаще важна не конкуренция методов, а правильно выбранная последовательность: обезжиривание, удаление дефектов поверхности, промывка и конверсионная обработка или другой предусмотренный системой праймер.
До запуска серии стоит провести пробную обработку детали с аналогичной геометрией и проверить внутреннюю поверхность после каждого этапа. Особое внимание уделяют участкам, где абразивный поток меняет направление или где могут задерживаться растворы. Если конструкция не позволяет осмотреть полость, необходимо заранее определить способ контроля, предусмотренный технологией предприятия. Один чистый участок на входе в отверстие не подтверждает качество обработки всей его длины.
Подготовка поверхностей деталей под сварку
При подготовке поверхностей деталей под сварку удаляют масла, окалину, ржавчину и посторонние включения.
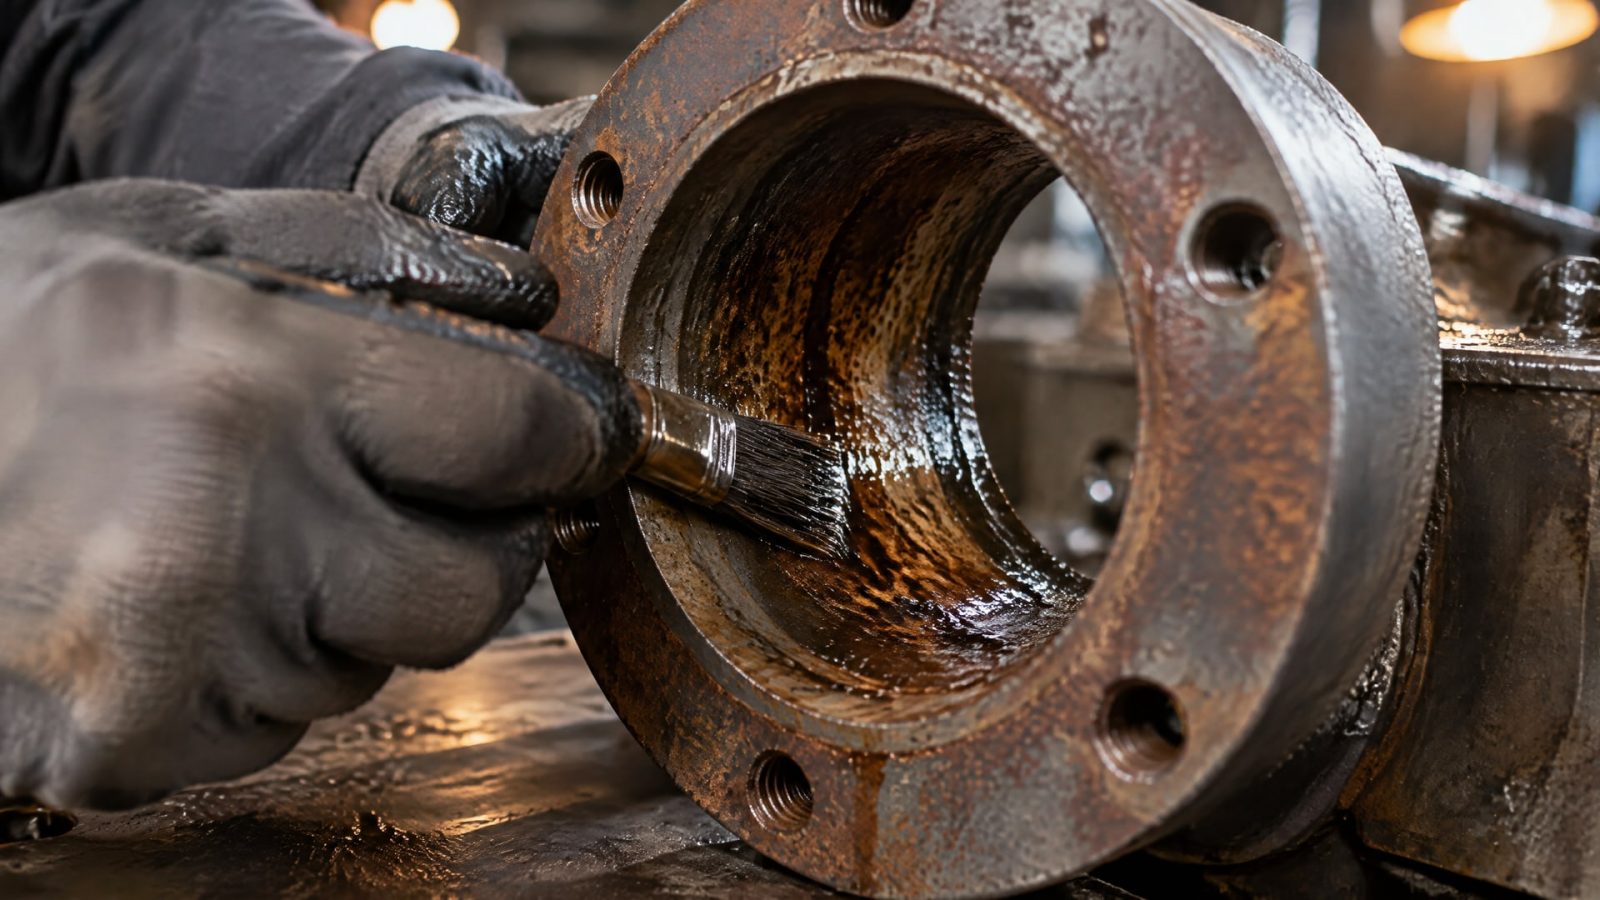
Такой подход согласуется с общей логикой стандартов и руководств по подготовке металлов: загрязнения не должны оставаться на поверхности перед последующей операцией. Для внутренних диаметрах и полостей сложность та же, что и перед нанесением покрытия: важно очистить всю нужную область, а не только доступную часть детали.
Метод выбирают по материалу, геометрии и требованиям сварочного процесса. Механическая очистка применима, если инструмент достигает зоны обработки и после нее можно убрать пыль и остатки. Химическую обработку следует сопровождать предусмотренной промывкой и сушкой; остатки реагентов не должны оставаться в полости. Подход к подготовке перед сваркой нельзя автоматически переносить на фосфатирование или нанесение покрытия: у процессов разные требования к чистоте и состоянию поверхности.
Инструкцию по подготовке поверхностей деталей к сварке следует оформлять как последовательность операций с проверяемым результатом. В ней фиксируют, какие загрязнения удаляют, каким методом обрабатывают доступные и внутренние зоны, как удаляют остатки очистки и каким способом подтверждают чистоту перед сваркой. Если деталь после очистки проходит еще одну операцию, например фосфатирование, в маршрут добавляют ее собственные требования к промывке и сушке.
Такая инструкция помогает технологу и сварщику работать по одному процессу, а закупщику - сопоставить методы и оборудование по реальной задаче. Для внутреннего диаметра заранее проверяют возможность обработки и контроля всей поверхности. Если доступ ограничен, технологию уточняют на образце или детали той же геометрии, а не по результату на внешней поверхности.
Часто задаваемые вопросы
Что выбрать для обработки внутреннего диаметра: пескоструйную обработку или химию?
Если абразивная струя не достигает всей внутренней поверхности, химическая подготовка обычно обеспечивает более равномерную обработку. Пескоструйный метод уместен, когда нужно удалить ржавчину или окалину и есть доступ к стенкам канала. В некоторых процессах методы сочетают, контролируя удаление абразива, промывку и сушку.
Достаточно ли обезжирить деталь перед фосфатированием?
Нет, одного обезжиривания может быть недостаточно. ISO 9717:2010 требует химически чистой поверхности и особого внимания к полостям, швам и складкам. Если на детали есть ржавчина или окалина, их удаляют подходящим способом. После щелочной или кислотной очистки и после фосфатирования поверхность тщательно промывают водой.
Нужно ли промывать деталь после химической подготовки?
Да. После щелочной или кислотной очистки промывка удаляет остатки чистящих средств, а после фосфатирования - растворимые соли. Это важно и для внутренних диаметров, где жидкость может задерживаться. После промывки деталь сушат, чтобы остаточная влага или химические загрязнения не ухудшили качество следующего покрытия.
Как подготовить поверхности деталей под сварку?
Удалите масла, окалину, ржавчину и посторонние включения подходящим для материала и геометрии способом. Убедитесь, что очищена вся зона сварки, включая труднодоступные участки, и что после обработки не осталось пыли или реагентов. Конкретную последовательность закрепите в производственной инструкции и проверяйте перед сваркой.
Заключение
Подготовка поверхности деталей с внутренними диаметрами зависит от доступа к стенкам канала и требований последующей операции. Химический метод часто предпочтителен для равномерной очистки сложной полости, а механическая обработка помогает удалить ржавчину и окалину, если абразив достигает всей нужной зоны. При фосфатировании важны химическая чистота поверхности, тщательная промывка после очистки и удаление растворимых солей после обработки.
Следующий шаг - проверить выбранную последовательность на детали с той же геометрией: оценить покрытие внутренней поверхности, удаление остатков абразива или реагентов и возможность полной сушки. После этого закрепите порядок операций и критерии контроля в технологической инструкции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием улучшает адгезию и защищает металл от коррозии. Узнайте, как оценивать фосфатирование для покрытий MODENGY.
Защита внутренних диаметров требует тщательной подготовки поверхности: от очистки до создания шероховатости, чтобы обеспечить надежное сцепление покрытия.
Узнайте, как выбрать пищевую силиконовую смазку с консервационными свойствами для оборудования, учитывая допуски, материалы и условия эксплуатации.