
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из главных задач при монтаже оборудования, работающего в условиях печей, котлов, выхлопных систем и нагревателей. Стандартные анаэробные герметики держат температуру примерно до 150 °C, а при эксплуатации выше этого уровня они теряют прочность и начинают пропускать. Выбор правильного состава зависит от конкретного температурного диапазона, давления в системе, вида среды (газ, вода, масло) и химической совместимости. В этой статье рассмотрим, как ориентироваться в многообразии высокотемпературных герметиков и выбрать решение для каждого узла.
Статья полезна инженерам, закупщикам и техническим специалистам, которые подбирают материалы для ремонта, монтажа или профилактического обслуживания оборудования в условиях повышенного тепла. Узнаете, какие типы герметиков выдерживают экстремальные температуры, как читать техпаспорта и на какие стандарты опираться при выборе.
Диапазоны температур: анаэробные герметики и специальные составы
Анаэробные резьбовые герметики - самый распространенный класс для герметизации трубных и резьбовых соединений в промышленности.
Их стандартный рабочий диапазон составляет от -55 °C до +150 °C. Это означает, что герметик сохраняет упругость, адгезию и герметичность в этих пределах без потери функций. Однако если узел работает выше 150 °C, стандартный состав начинает деградировать: адгезия ослабевает, материал может размягчиться или даже потечь.
Для преодоления этого ограничения производители предлагают специальные анаэробные составы, рассчитанные на долговременную работу до 200 °C. Такие герметики используют в узлах турбонаддува, на трубопроводах горячей воды и в системах отопления. Они дороже обычных, но при правильном выборе служат дольше и надежнее.
Если же температура переходит за 200 °C, анаэробные герметики уже непригодны. Для экстремальных условий (печи, котлы, выхлопные тракты, воздуховоды) применяют силиконовые RTV-герметики. Они остаются эластичными после отверждения и выдерживают непрерывную работу до 316 °C (600 °F). При этом силиконовый герметик не отвердевает химически, а полимеризуется под воздействием влажности и воздуха, поэтому он дольше остается подвижным и может работать в режиме деформирующегося уплотнения.
Таблица температурных диапазонов основных типов герметиков
| Тип герметика | Нижний предел | Верхний предел | Область применения |
|---|---|---|---|
| Стандартный анаэробный | -55 °C | +150 °C | Трубопроводы, фланцы, газовые соединения до 40 bar |
| Высокотемпературный анаэробный | -55 °C | +200 °C | Горячее водоснабжение, системы отопления, турбонаддув |
| Силиконовый RTV | -60 °C | +316 °C | Печи, котлы, выхлопные системы, воздуховоды |
Стандарты и классификация: как ориентироваться в техпаспортах
Европейские нормы EN 751 определяют три класса герметиков для трубных соединений.
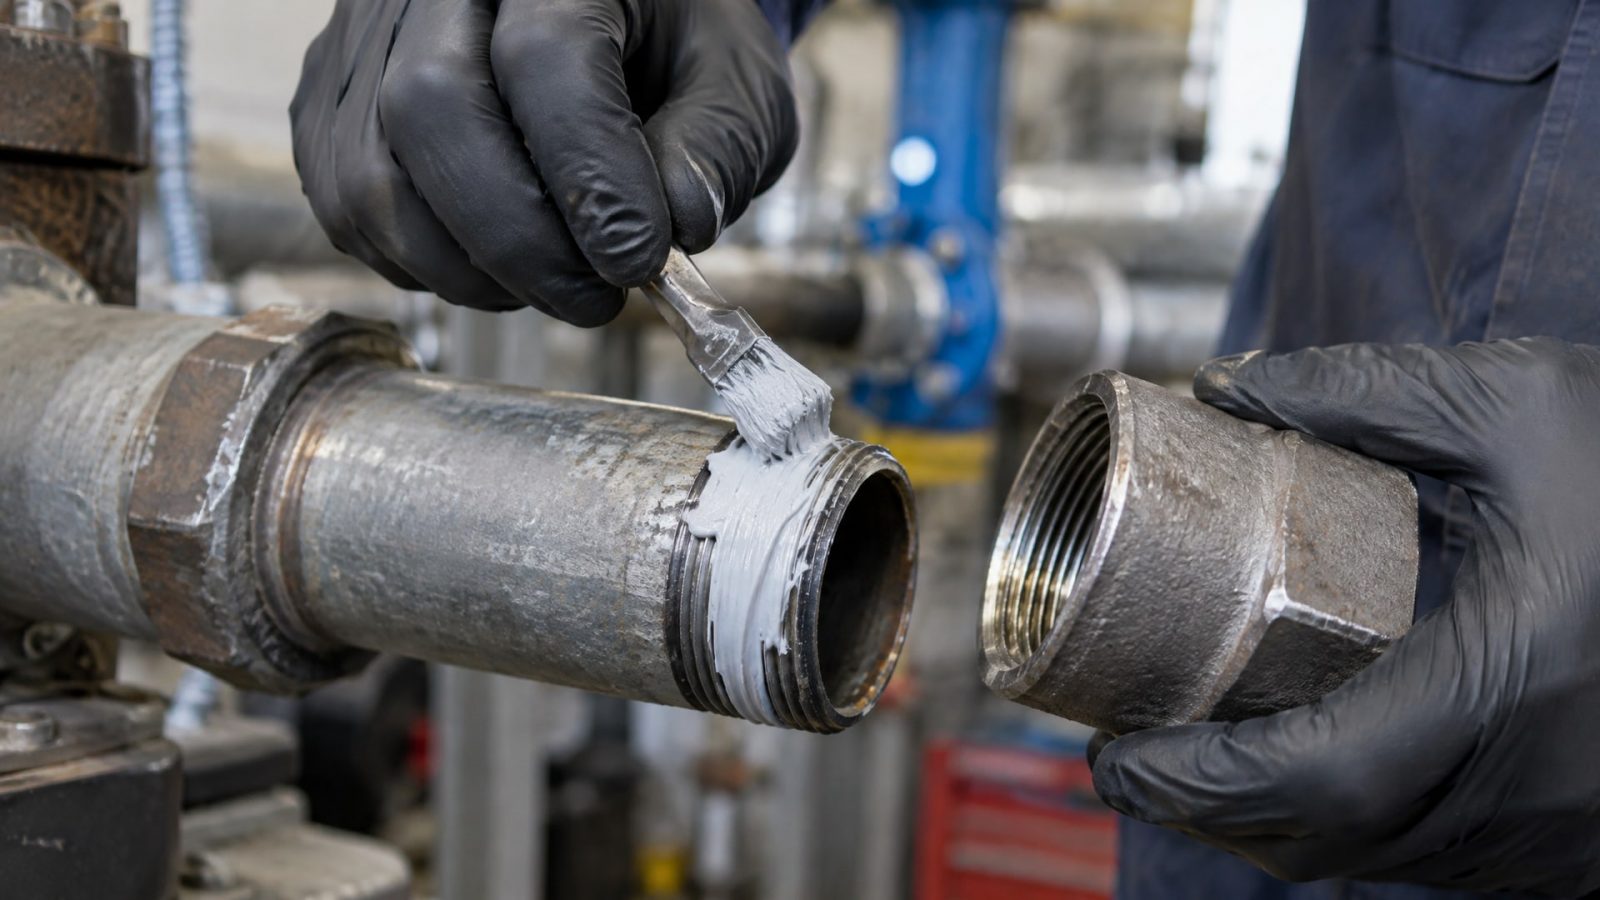
EN 751-1 охватывает анаэробные герметики для газа с испытанием герметичности под давлением до 40 bar. EN 751-2 относится к неотвердевающим пастам (на основе PTFE или воска) с максимальным давлением до 25 bar. EN 751-3 описывает PTFE-ленту, также до 25 bar.
Американский стандарт ASTM D5363 классифицирует анаэробные герметики по температурной стойкости: Grade H - до 150 °C, Grade N - до 90 °C. Основной параметр проверки - breakaway torque (момент отрыва) на стандартном металлическом соединении. Это означает, что герметик должен удерживать две части друг относительно друга с определенной силой и не выдавливаться под нагрузкой.
Когда вы смотрите техпаспорт герметика, обратите внимание на следующие параметры:
Диапазон рабочих температур - обычно указывается как диапазон в градусах Цельсия или Фаренгейта. Это главный критерий пригодности для вашего узла.
Тип среды - газ, вода, питьевая вода, масло, антифриз. Герметик должен быть совместим с конкретной рабочей жидкостью.
Давление - максимальное рабочее давление в системе. Герметик должен выдерживать хотя бы столько же.
Допуски и сертификаты - для питьевой воды важен NSF/ANSI 61, для газовых систем - соответствие национальному стандарту.
Время отверждения - некоторые высокотемпературные составы отвердевают дольше или требуют нагрева для активации.
Герметик силиконовый высокотемпературный: когда его выбирать
Силиконовые герметики завоевали доверие на производствах благодаря способности оставаться эластичными при 316 °C и выше.
Они не отвердевают окончательно, как анаэробные составы, а образуют резиноподобный каркас после контакта с влажностью воздуха. Это позволяет герметику "дышать" вместе с уплотняемыми деталями и компенсировать тепловые расширения.
Основное применение силиконовых герметиков - промышленные печи, теплообменники, котлы отопления и выхлопные системы. На печах, где требуется гибкое, не крошащееся уплотнение, силикон работает годами без замены. Однако есть ограничение: силиконовые герметики нельзя использовать под давлением более 0,1 MPa (1 атм). Для высокого давления они непригодны.
Цвет герметика - красный, черный, белый - это только визуальный маркер производителя и не определяет термостойкость. Герметик красный высокотемпературный может быть анаэробным (до 200 °C) или силиконовым (до 316 °C). Всегда проверяйте температурный диапазон в паспорте, не полагайтесь на цвет.
Анаэробный герметик термостойкий: фиксация и герметизация в одном
Анаэробные герметики работают благодаря отсутствию кислорода.
Когда герметик находится в контакте с металлом в узкой щели между витками резьбы или фланцем, кислород не поступает, и полимеризация запускается. Вязкая жидкость затвердевает в пластину, которая механически заклинивает витки и химически связывается с металлом.
Преимущество анаэробных составов в том, что они одновременно обеспечивают герметичность и фиксацию резьбы. То есть соединение не просто герметично, но и защищено от самопроизвольного ослабления из-за вибрации. Это особенно важно для оборудования, работающего в условиях постоянного перепада температур.
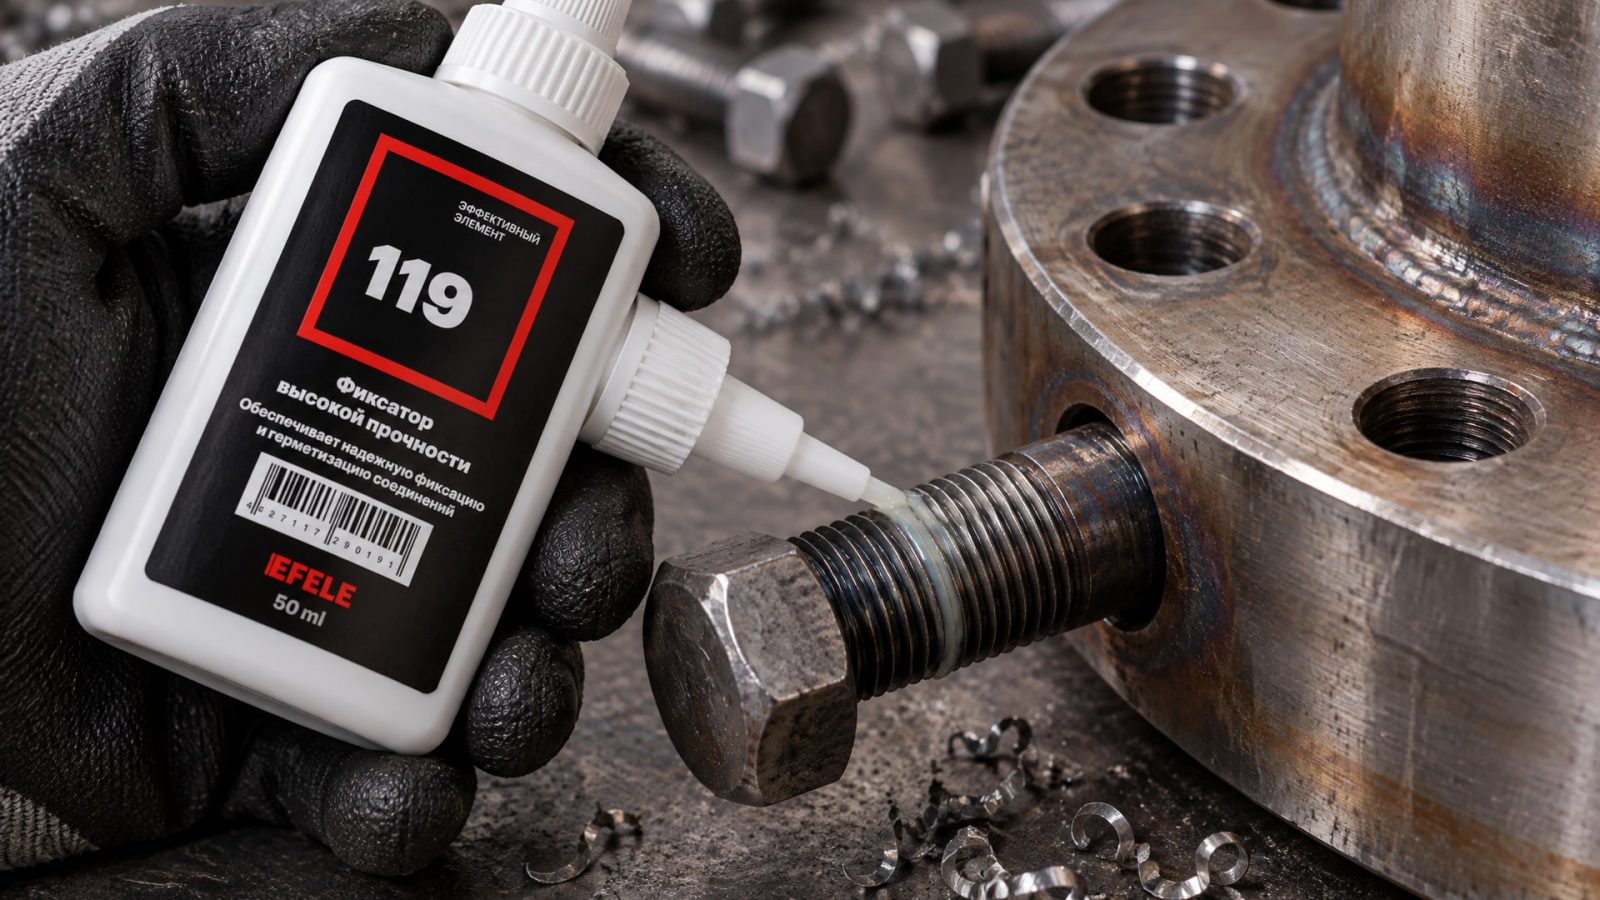
Высокотемпературные анаэробные герметики используют дополнительные присадки, которые стабилизируют полимер при повышенной температуре. Например, для работы до 180 °C подходит фиксация вал-втулочных соединений с зазором до 0,25 мм. Для фиксации вал-втулочных соединений с зазором до 0,3 мм и обеспечения герметичности при температурах до 280 °C рекомендуется использовать особо термостойкий анаэробный клей EFELE 119. Такие продукты прижились в ремонтных службах благодаря предсказуемому результату и надежности при холодных пусках.
Среди анаэробных герметиков есть различие между составами для герметизации и составами для фиксации резьбы. Герметизирующие составы имеют более низкую вязкость и легче проникают в зазор. Фиксирующие составы гуще и работают при более крупных зазорах. Для высокотемпературных резьб часто требуется комбинированный подход: сначала герметизация, затем механическая фиксация.
Уплотнение резьбы высокая температура: давление и среда
Выбор герметика невозможен, если вы не знаете, при каком давлении работает соединение и какая среда циркулирует.
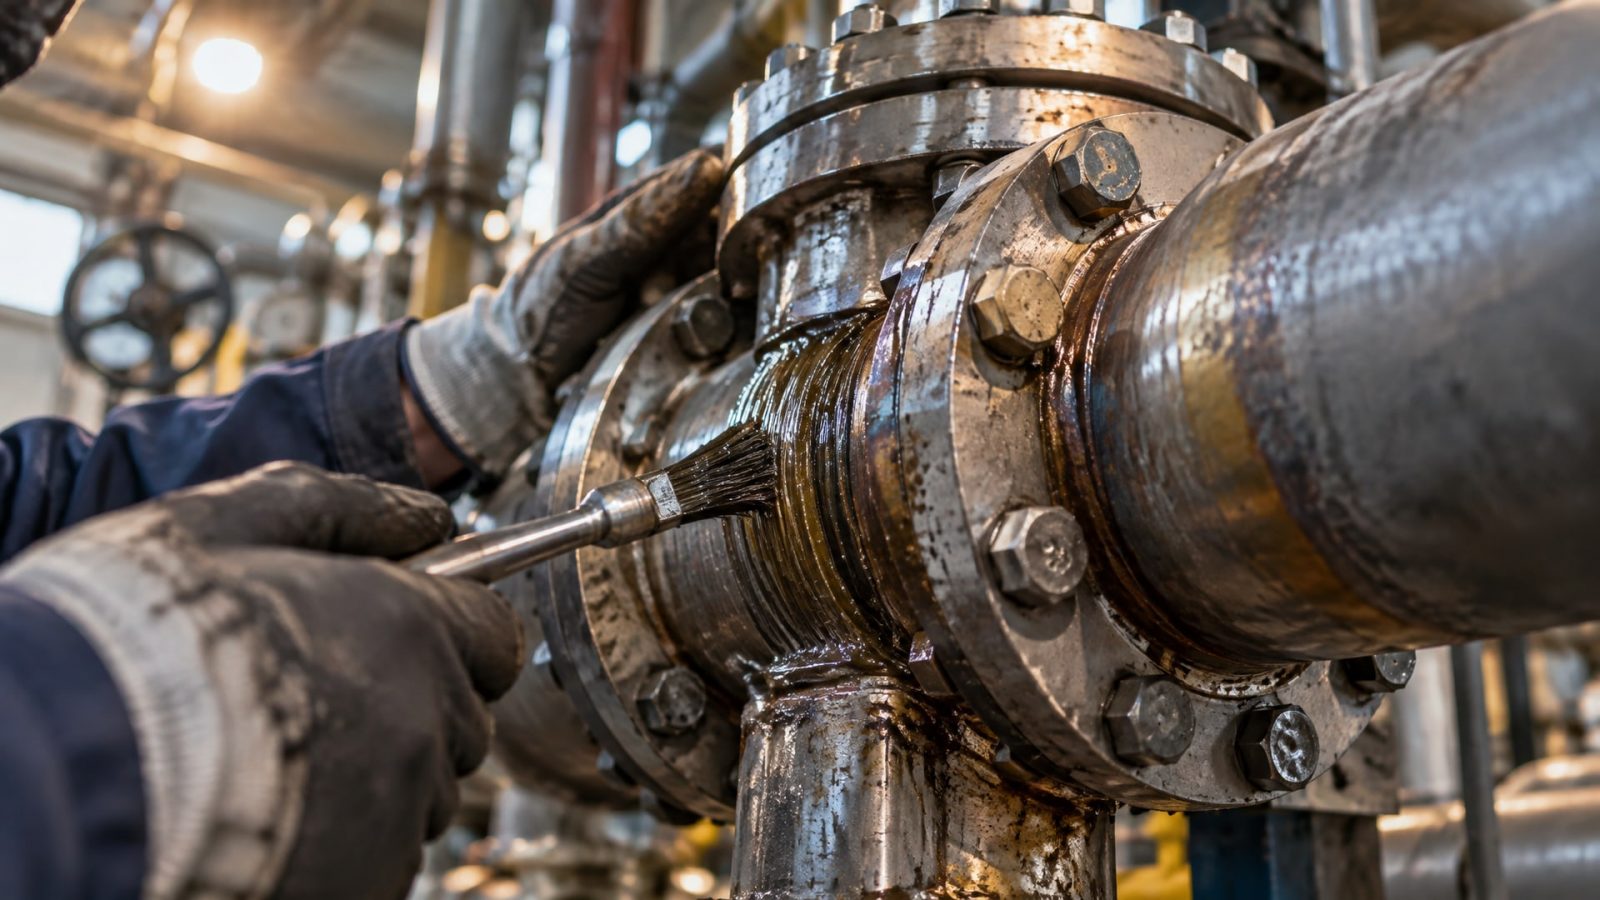
Эти параметры часто важнее, чем сама температура.
Для газовых соединений под давлением до 40 bar анаэробные герметики стандартного класса обычно справляются до 150 °C. Если давление выше -60-100 bar, нужны герметики повышенной вязкости или со специальными загустителями. Для водяных систем под давлением 10-25 bar, где рабочая температура колеблется от 40 °C до 95 °C, обычный анаэробный герметик вполне подходит.
В условиях масляных систем с циклическим нагревом (например, гидравлика) герметик должен быть совместим с конкретным маслом. Некоторые анаэробные составы набухают при контакте с эстерными маслами или синтетическими жидкостями. Проверяйте в паспорте раздел «Совместимость с жидкостями».
Если же система содержит антифризы, соли или кислотные средства (например, конденсат в выхлопных трактах), герметик должен быть специально протестирован на стойкость к этим веществам. Обычный герметик может размягчиться или потечь при контакте с растворителем.
Практический алгоритм выбора
Определите максимальную рабочую температуру узла из технической документации оборудования.
Узнайте рабочее давление в системе.
Установите, какая среда циркулирует (газ, вода, масло, антифриз).
Проверьте материал уплотняемых деталей (чугун, сталь, медь, латунь, пластик).
Обратитесь к техпаспорту герметика и убедитесь, что его диапазон температур покрывает ваше значение с запасом минимум 10-15 °C.
Проверьте совместимость со средой и давлением.
Убедитесь, что время отверждения совместимо с графиком монтажа.
Высокотемпературный герметик для печей и котлов: особенности применения
Печи, котлы и нагреватели - наиболее сложная область для герметизации резьб.
Здесь температура может достигать 200-300 °C, переходить границу фазовых переходов материалов и вызывать напряжения в соединении. Кроме того, печное оборудование часто работает в условиях цикличного нагрева-охлаждения, что ускоряет деградацию герметика.
Для таких объектов используют исключительно силиконовые RTV-герметики. Они сохраняют эластичность, не крошатся, не давят на резьбу при тепловом расширении. Силиконовый герметик для печей наносят тонкой пленкой в профиль резьбы, а после собранного соединения излишки убирают (не протирают до чистоты - осторожно снимают выдавленные остатки). Отверждение происходит за счет влаги воздуха и может занять от нескольких часов до суток в зависимости от толщины слоя и влажности.
Особое внимание стоит уделить подготовке поверхности. Резьба должна быть чистой, без масла, ржавчины и старого герметика. Любой загрязнитель снизит адгезию нового слоя и герметичность соединения. Для очистки используют растворители или механические методы (щетка, скребок), но не абразивные материалы, которые могут повредить резьбу.
После отверждения герметик на печах обычно не требует замены в течение нескольких лет, если температурный цикл не экстремален. Однако при разборке соединения старый герметик следует полностью удалить, иначе его остатки помешают нормальному отверждению нового слоя.
Часто задаваемые вопросы
Почему герметик красный высокотемпературный может не подойти для моей печи?
Красный цвет герметика - это только визуальный маркер производителя, не гарантия температуры. Герметик может быть анаэробным (до 200 °C) или неправильно подобран под вашу температуру. Всегда проверяйте конкретный диапазон в техпаспорте. Если паспорт указывает максимум 150 °C, а печь работает при 250 °C, герметик размягчится независимо от цвета.
Могу ли я использовать герметик для глушителя высокотемпературный на резьбе котла?
Герметики для глушителей часто содержат жесткие компоненты, которые нужны для уплотнения выхлопных систем с вибрацией. На резьбе котла, где требуется гибкость и компенсация теплового расширения, такой герметик может потрескаться. Подбирайте герметик под конкретное применение, ориентируясь на назначение в техпаспорте.
Какой диапазон температур считается высокотемпературным для герметиков?
Условно герметики делят на три группы: стандартные (до 150 °C), высокотемпературные (150-200 °C) и экстремальные (выше 200 °C). Если ваш узел работает выше 150 °C, ищите герметик, специально отмеченный как высокотемпературный. Экстремальные температуры (выше 300 °C) требуют силиконовых RTV-составов.
Нужен ли герметик, если на резьбе уже стоит PTFE-лента?
PTFE-лента и герметик выполняют разные функции. Лента предотвращает протечки за счет механического преграждения пути жидкости. Герметик герметизирует и одновременно фиксирует резьбу от вибрационного ослабления. В газовых и трубопроводных системах часто применяют оба: ленту с герметиком. Для высокотемпературных применений герметик важнее, так как лента может стать хрупкой.
Как долго герметик должен отвердевать перед включением оборудования?
Для анаэробных герметиков время полного отверждения составляет 24 часа при комнатной температуре. Однако предварительная герметичность достигается за 3-4 часа. Для высокотемпературных составов отверждение может ускориться, если нагреть соединение согласно инструкции. Силиконовые герметики отвердевают медленнее - от 24 часов до 3 суток в зависимости от влажности. Не включайте оборудование до полного отверждения, иначе герметик будет выдавлен.
Заключение
Герметичность резьбовых соединений при высоких температурах зависит от правильного выбора герметика под конкретные условия работы. Стандартный анаэробный герметик справляется до 150 °C, специальные составы доходят до 200 °C, а силиконовые RTV-герметики выдерживают до 316 °C. Не ориентируйтесь на цвет и маркетинговое название - всегда проверяйте точный температурный диапазон в техпаспорте. Учитывайте не только температуру, но и давление, среду, тип резьбы и материал деталей.
Прежде чем купить герметик, выпишите из документации оборудования рабочую температуру с запасом, узнайте давление и вид среды, затем сверьте эти параметры с техпаспортом герметика. Правильный подбор гарантирует надежное и долговечное соединение, которое прослужит несколько лет без протечек и ослабления.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для обеспечения надежности и легкой разборки соединений.
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски загрязнения и соблюдая все стандарты.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы избежать срыва граней и облегчить демонтаж.